


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件是 GB/T 38278《全息防伪产品技术条件》的第1部分。GB/T 38278已经发布了以下部分:
第1部分:全息防伪产品通用技术条件;
第2部分:防伪全息纸;
第3部分:防伪全息烫印箔;
第6部分:冷烫印全息防伪箔。
本文件代替 GB/T 17000—2009《全息防伪产品通用技术条件》,与 GB/T 17000—2009相比,除结构调整和编辑性改动外,主要技术变化如下:
a) 更改了“范围”的内容(见第1章,GB/T 17000—2009的第1章);
b) 更改了术语和定义,增加了6条术语(见第3章,GB/T 17000—2009的第3章);
c) 更改了产品的分类(见第4章,GB/T 17000—2009的第4章);
d) 删除了“安全期”(见 GB/T 17000—2009的5.1.8);
e) 更改了“防伪力度”“身份唯一性”“稳定期”“识别性能”“使用适应性”“技术安全保密性”“外观质量”“产品规格”“特性指标”(见5.1.1、5.1.3、5.1.5、5.1.6、5.1.7、5.1.9、5.2.1、5.2.2、5.2.3, GB/T 17000—2009的5.1.1、5.1.2、5.1.3、5.1.4、5.1.5、5.1.7、5.2.1、5.2.2、5.2.3);
f) 增加了“防伪识别特征要求”“防转移性”(见5.1.2、5.1.4);
g) 删除了“安全期”(见 GB/T 17000—2009的6.2.8);
h) 更改了“试样采取”“身份唯一性”“稳定期”“外观质量”“产品规格”“特性指标”(见6.1.2、6.2.2、6.2.4、6.3.1、6.3.2、6.3.3,GB/T 17000—2009的6.1.2、6.2.2、6.2.3、6.3.1、6.3.2、6.3.3);
i) 增加了“防转移性”(见6.2.3);
j) 更改了“抽样方案及合格判定”(见7.4,GB/T 17000—2009的7.4);
k) 删除了“标志、包装、运输和贮存”(见 GB/T 17000—2009的第8章);
l) 增加了“计算全息”“纳米全息”“零级衍射”“3D零阶成像”(见附录 A );
m) 更改了“激光再现”(见附录 B ,GB/T 17000—2009的附录 B);
n) 增加了“手机再现”“超精细缩微图文”“信息纤维线”和“像元字符”的识别特征以及验证方法(见附录 B);
o) 将衍射效率公式转换为百分比形式 (见附录 C、附录 D,GB/T 17000—2009 的附录 C附录 D)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国防伪标准化技术委员会(SAC/TC 218)提出并归口。
本文件起草单位:北京邮电大学、中国计量科学研究院、山东泰宝信息科技集团有限公司、四川省宜宾普拉斯包装材料有限公司、湖北省葛店开发区晨光实业有限公司、湖北华工图像技术开发有限公司深圳市深大极光科技股份有限公司、上海市防伪技术产品测评中心、中国防伪行业协会、宜宾五粮液股份有限公司、无锡新光印防伪技术有限公司、中家院(北京)检测认证有限公司、天津市产品质量监督检测技术研究院、浙江亚欣包装材料有限公司、浙江翌星包装科技有限公司、青岛锐捷科技包装有限公司武汉瑞仕腾防伪科技有限公司、厦门码上科技有限公司、武汉宇恩防伪技术有限公司、台州鸿业证书制造有限公司、台州市永信证章有限公司、安徽紫江喷铝环保材料有限公司、浙江春宇包装材料有限公司
绍兴毅龙镭射科技有限公司。
本文件主要起草人:桑新柱、颜玢玢、王立江、赵睿昂、王子贤、王加元、万杰、于迅博、高鑫、何金泓刘柯新、余重秀、王莎佟、周茜、王群、徐晓光、黄燕燕、刘青、黄铁翔、赵彤、叶根军、王国平、杨丽云、高玥王翔、周文龙、郭方元、龚思思、曾焜、黄向阳、张能婷、刘子虎、曹永智、曹津玮、王高峰、赵杰、何毅松罗隽、吕妙晶、徐建林。
本文件及其所代替文件的历次版本发布情况为:
1997年首次发布为 GB/T 17000—1997,2009年第一次修订;
本次为第二次修订,标准编号改为 GB/T 38278.1—2026。
引言
全息防伪产品作为防伪技术产品的其中一个大类,普遍应用于产品的标识、标贴和外包装等领域,也常用于国家有价证券、证件证书的制作,应用范围广泛。此系列标准主要按照全息防伪产品的制作工艺和防伪特征进行分类。本文件中的“全息”是广义概念,包含了基于微纳光学结构产生衍射、干涉等光学可变效果的技术
GB/T 38278《全息防伪产品技术条件》拟由6个部分构成。
第1部分:全息防伪产品通用技术条件。目的在于给出全息防伪产品的通用规则。
第2部分:防伪全息纸。目的在于给出防伪全息纸的相关要求和试验方法
第3部分:防伪全息烫印箔。目的在于给出防伪全息烫印箔的相关要求和试验方法。
第4部分:全息防伪膜。目的在于给出防伪全息膜的相关要求和试验方法。
第5部分:全息防伪制版技术条件。目的在于给出防伪全息产品制版的相关要求和定级。
第6部分:冷烫印全息防伪箔。目的在于给出冷烫印工艺的防伪全息烫印箔的相关要求和试验方法。
本文件旨在规定全息防伪产品的分类、通用要求和检验方法等,以使全息防伪产品更好地发挥其防伪效力,保证其质量的稳定性和可控性,对于保障生产厂商、使用厂商和消费大众的合法权益,维护国家的安全和稳定有着重要意义。
1 范围
本文件界定了全息防伪产品的术语,规定了全息防伪产品的分类、技术要求、检验规则,描述了相应的试验方法。
本文件适用于全息防伪产品的生产、检验和验收,也适用于指导全息防伪产品的标准编写
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 2792 胶粘带剥离强度的试验方法
GB/T 2829—2025 周期检验计数抽样程序及表(适用于对过程稳定性的检验)
GB/T 17002—2025 防伪技术产品生产管理规范
GB/T 19425—2025 防伪技术产品通用技术条件
GB/T 22258—2026 防伪标识通用技术条件
GB/T 22467.3—2026 防伪材料通用技术条件 第3部分:防伪膜
GB/T 38278.2—2025 全息防伪产品技术条件 第2部分:防伪全息纸
GB/T 38278.3—2025 全息防伪产品技术条件 第3部分:防伪全息烫印箔
3 术语和定义
下列术语和定义适用于本文件。
3.1
全息防伪产品 holographic anti-counterfeiting product
采用全息(含微纳光学结构)防伪技术实现的,具有防仿制、复制或修改(篡改),防转移和鉴别能力的产品和服务。
3.2
模压全息图 embossed hologram
采用模压工艺,将全息干涉条纹以浮雕结构的形式转移到基材(塑料薄膜、纸或其他材料)上而获得的全息图。
3.3
彩虹全息图 rainbow hologram
一种白光再现的全息图,再现像的色彩随观察角度而变化犹如彩虹一样,在点光源下具有较宽的视场。
3.4 体积型反射全息图 volume reflection hologram
物光波和参考光波从厚(厚度至少大于记录光波长的10倍)记录介质的两侧入射,使干涉条纹在记录介质内形成复杂的三维体光栅结构的一种全息图。
注:体积型反射全息图又称“李普曼全息图”。
3.5 点阵全息图 dot-matrix hologram
由点状光栅排列的点阵组成,采用计算机控制光栅点阵的排列方式、点状光栅的条纹方向和密度,以获得各种不同光学呈现效果的全息图。
3.6 衍射光学可变图像 diffraction optical variable image device;DOVID
利用各种光栅结构获得图文或色彩等变化的视觉效果
3.7 微纳光学结构 micro-nano optical structures
特征尺寸在微米或纳米级别的光学元器件,在微纳尺度上材料与光的相互作用呈现出许多独特的光学性能。
3.8 零级衍射定向变色 zero-order diffraction orientation color change
可见光入射至亚微米光栅,在反射光方向具有特定的色彩,改变至某个特定的观察角度,可呈现稳定的色彩变化。
3.9 3 D零阶成像全息图 3D zero order imaging hologram
依据“3D零阶成像”原理,采用计算全息和合成纳米光学元件,在零级衍射区域形成3D 图像,其图像颜色不依赖于观察角度的一种全息图。
3.10 全息防伪标识 holographic anti-counterfeiting label
利用激光全息技术(含微纳光学结构)制成的防伪标识。
注:通常包括模压(含光固化)全息防伪标识和体积型反射全息防伪标识。
3.11 全息防伪膜 holographic anti-counterfeiting film
以塑料薄膜为基材,其上有全息(含微纳光学结构)图案,具有防伪功能的产品。
3.12 镀层全息防伪膜 coated holographic anti-counterfeiting film
带有反射镀层的全息防伪膜(3.11)。
注:常用的镀层有金属镀层和非金属镀层,带有金属镀铝层的通常称为镀铝全息防伪膜,带有非金属镀层的通常称为镀介质全息防伪膜。
3.13 无镀层全息防伪膜 non-coated holographic anti-counterfeiting film
没有反射镀层的全息防伪膜。
3.14 转移型全息防伪膜 transfer holographic anti-counterfeiting film
能用热转移或冷转移的方式,将其上全息信息转移到标的物上的全息防伪膜
3.15
非转移型全息防伪膜 non-transfer holographic anti-counterfeiting film
不能将其上全息信息转移到标的物上的全息防伪膜。
3.16
透明全息防伪膜 transparent holographic anti-counterfeiting film
带有全息(含微纳光学结构)防伪图案局部或全部透明的防伪膜。
3.17
热收缩全息防伪膜 heat-shrinkable holographic anti-counterfeiting film
以热收缩塑料薄膜为基材的全息防伪膜。
3.18
防伪全息烫印膜 anti-counterfeiting holographic hot stamping film
防伪全息烫印箔 anti-counterfeiting holographic hot stamping foil
以塑料薄膜为基材,采用全息(含微纳光学结构)技术,经过涂布、模压、背胶、分切等多种工艺制成的全息防伪产品。
3.19
冷烫印全息防伪箔 holographic anti-counterfeiting cold stamping foil
在基材上附有功能性涂层、镀层和保护层,常温下完成转移的全息防伪箔。
3.20
复合全息防伪膜 laminating holographic anti-counterfeiting film
以塑料薄膜为基材,能将这种膜完全复合到纸质材料上或多层复合在一起的全息防伪产品。
3.21
防伪全息纸 anti-counterfeiting holographic paper
以纸为基材,运用全息(含微纳光学结构)技术,通过模压或转移等多种工艺制成的全息防伪产品。
3.22
复膜防伪全息纸 laminating film holographic anti-counterfeiting paper
将复合全息防伪膜完全复合到纸质材料上制成的一种膜纸结合的全息防伪产品。
3.23
全息防伪条 holographic anti-counterfeiting strip
全息防伪线 holographic anti-counterfeiting thread
以全息防伪膜为基材,经过分切等后续加工成的条状或线状的全息防伪产品。
3.24
黑斑 black spot
由于模压版辊上的或模压工作版上的缺陷等原因所形成的全息图上的暗点。
3.25
黄斑 yellow spot
镀铝层上轻微发黄的斑痕。
3.26
砂眼 pin holes
真空镀铝时,由于铝颗粒的溅射等原因形成的薄膜铝层缺陷。
3.27
版缝 plate gap
由模压工作版拼接或模压过程中形成的产品有效版面内的缝隙。
3.28 水渍 stain
全息图母版在制作过程中因处理不当而由物理或化学因素引起的痕迹。
3.29 划痕 scratch
产品有效版面内的划伤痕迹
3.30 套色错位 color pattern positioning error
有共同的边界不同色彩图像的套准偏差
3.31 模切中心偏差 cutting central error
图案中心与模切几何形状中心的偏差。
3.32 信噪比 signal to noise ratio
衍射光中再现图像的信号光强与噪声光强之比。
3.33 衍射效率 diffraction efficiency
衍射光中再现图像的信号光强与入射光强之比。
3.34 偏斜度 deflective error
单张全息防伪纸的长边(或短边)与其对标的矩形长边(或短边)的偏差最大值
4 分类
4.1 按产品形态分类
4.1.1 全息防伪标识
4.1.1.1 按制作方法分
全息防伪标识按制作方法分一般包括:
a) 模压全息防伪标识;
b) 体积型反射全息防伪标识。
4.1.1.2 按结合方式分
全息防伪标识按结合方式分一般包括:
a) 附着全息防伪标识;
b) 一体化全息防伪标识。
4.1.2 防伪全息纸
4.1.2.1 按转移类型分
防伪全息纸按转移类型分一般包括:
a) 转移型防伪全息纸;
b) 非转移型防伪全息纸。
4.1.2.2 按镀层类型分
防伪全息纸按镀层类型分一般包括:
a) 金属镀层防伪全息纸;
b) 介质镀层防伪全息纸。
4.1.2.3 按包装类型分
防伪全息纸按包装类型分一般包括:
a) 单张防伪全息纸;
b) 卷筒防伪全息纸。
4.1.3 防伪全息烫印箔
4.1.3.1 按镀层类型分
防伪全息烫印箔按镀层类型分一般包括:
a) 金属镀层防伪全息烫印箔;
b) 介质镀层防伪全息烫印箔。
4.1.3.2 按烫印定位属性分
防伪全息烫印箔按烫印定位属性分一般包括:
a) 定位烫印型防伪全息烫印箔;
b) 非定位烫印型防伪全息烫印箔。
4.1.4 全息防伪膜
4.1.4.1 按镀层分
全息防伪膜按镀层分一般包括:
a) 镀层全息防伪膜,如金属镀层全息防伪膜、介质镀层全息防伪膜;
b) 无镀层全息防伪膜,如无镀层的透明全息防伪膜
4.1.4.2 按使用方式分
全息防伪膜按使用方式分一般包括:
a) 转移型全息防伪膜,如烫印全息防伪膜、冷转移全息防伪膜;
b) 非转移型全息防伪膜,如复合全息防伪膜、热收缩全息防伪膜。
4.1.5 全息防伪条(线)
全息防伪条(线)一般包括:
a) 全息防伪拉条(线),用于塑料膜包装的封口处,如卷烟包装等;
b) 全息防伪封口条(线),与其他材质的线捻在一起,用于袋式包装封口处的缝合;
c) 全息防伪安全条(线),与标的物结合在一起的全息条或线。
4.2 按全息防伪产品实现的技术原理分类
按全息防伪产品实现的技术原理分类一般包括:
a) 彩虹全息防伪技术;
b) 计算全息防伪技术;
c) 体积型反射全息防伪技术;
d) 光信息处理及光学变换全息防伪技术(含各种光学加密);
e) 色彩控制及多通道合成全息防伪技术;
f) 脉冲全息防伪技术;
g) 激光直写微纳光学结构制版技术;
h) 3D零阶成像全息防伪技术;
i) 零级衍射定向变色技术。
5 技术要求
5.1 防伪特性
5.1.1 防伪力度
全息防伪产品防伪力度按 GB/T 19425—2025中5.1的规定。
5.1.2 防伪识别特征要求
5.1.2.1 全息防伪产品的防伪识别特征分显性全息防伪识别特征和隐性全息防伪识别特征。
5.1.2.2 显性全息防伪识别特征,无需借助仪器,感官能够识别。一般包括:
a) 彩虹全息;
b) 点阵全息;
c) 体积型反射全息;
d) 计算全息;
e) 纳米全息;
f) 光透镜效果;
g) 同位异像;
h) 三维背景;
i) 多通道合成全息;
j) 消色全息;
k) 零级衍射;
l) 3D零阶成像。
5.1.2.3 隐性全息防伪识别特征,应借助工具或仪器才能够准确识别。一般包括:
a) 莫尔条纹;
b) 激光再现;
c) 手机再现;
d) 缩微图文;
e) 超精细缩微图文;
f) 信息纤维线;
g) 像元字符;
h) 机读特征。
5.1.2.4 全息防伪产品的防伪识别特征要求包括:
a) 显性全息防伪识别特征应符合附录 A;
b) 隐性全息防伪识别特征应符合附录 B。
5.1.3 身份唯一性
全息防伪产品的身份唯一性应满足以下要求:
a) 全息防伪标识的身份唯一性应符合 GB/T 19425—2025中5.2的规定;
b) 防伪全息纸、防伪全息烫印箔、全息防伪膜、全息防伪条(线)宜通过生产工艺控制、添加特征信息等方式实现其身份唯一性,具体技术要求可在产品标准或供货合同中规定。
5.1.4 防转移性
全息防伪标识的不可转移率应符合 GB/T 19425—2025中表3的规定,其他防伪产品不做要求。
5.1.5 稳定性
防伪识别特征的稳定性应符合 GB/T 19425—2025中5.5的规定。
5.1.6 识别性能
全息防伪产品的识别性能应满足 GB/T 19425—2025中表4的要求。
5.1.7 使用适应性
全息防伪产品的使用适应性应满足 GB/T 19425—2025中5.6的要求。
5.1.8 使用环境
全息防伪产品的防伪性能应能在保持其稳定性的前提下,满足正常使用环境要求,或者用户在定货合同中向生产企业提出具体的要求。
5.1.9 技术安全保密性
全息防伪产品应满足 GB/T 17002—2025中技术安全保密性要求。
5.2 产品质量
5.2.1 外观质量
5.2.1.1 全息防伪标识的外观质量如划痕、黑斑、水渍、套色错位等指标应符合 GB/T 22258—2026中表2的规定。
5.2.1.2 防伪全息纸的外观质量如黄斑、版缝等指标应符合 GB/T 38278.2—2025中表1的规定。
5.2.1.3 防伪全息烫印箔的外观质量如砂眼等指标应符合 GB/T 38278.3—2025中表1的规定。
5.2.1.4 全息防伪膜的外观质量应符合 GB/T 22467.3—2026中表1的规定。
5.2.1.5 全息防伪条(线)的外观质量要求应符合表1的规定。
| 项目名称 | 质量要求 |
| 表面质量 | 表面平整,没有影响使用的划痕和凹凸点 |
| 图像质量 | 图像清晰,色彩分明,亮度均匀 |
5.2.2 产品规格
5.2.2.1 全息防伪标识的模切中心偏差应符合 GB/T 22258—2026中表5的规定。
5.2.2.2 防伪全息纸的产品规格如偏斜度等应符合 GB/T 38278.2—2025中表2的规定。
5.2.2.3 防伪全息烫印箔的产品规格应符合 GB/T 38278.3—2025中表2的规定。
5.2.2.4 全息防伪膜的产品规格应符合 GB/T 22467.3—2026中表2的规定。
5.2.2.5 全息防伪条(线)产品线宽相对误差应小于或等于10%。
5.2.3 特性指标
5.2.3.1 全息防伪标识的特性指标应符合 GB/T 22258—2026中表7的规定。
5.2.3.2 防伪全息纸的特性指标应符合 GB/T 38278.2—2025中5.3的规定。
5.2.3.3 防伪全息烫印箔的特性指标应符合 GB/T 38278.3—2025中5.3的规定。
5.2.3.4 镀层全息防伪膜的特性指标应符合 GB/T 22467.3—2026中表3的规定,无镀层全息防伪膜的特性指标应符合 GB/T 22467.3—2026中5.3.1.2的规定。
5.2.3.5 全息防伪条(线)的衍射效率应大于或等于5%。
6 试验方法
6.1 试验要求
6.1.1 试验环境
温度: :23 ℃ ± 5 ℃ ;相对湿度:30%~65%。
6.1.2 试样采取
全息防伪纸按 GB/T 38278.2—2025中6.1.2 的规定进行;防伪全息烫印箔按 GB/T 38278.3— 2025中6.1.2的规定进行;全息防伪膜按 GB/T 22467.3—2026中6.1.2的规定进行;其他产品的试样采取在具体产品标准或合同中规定。
6.1.3 试样预处理
在试验环境条件下,试样放置不少于8 h。
6.2 防伪特性
6.2.1 防伪力度
按 GB/T 19425—2025中6.1的规定进行,其中全息防伪识别特征的数量及内容按附录 A 和附录B提供的验证方法进行,附录 A 中未包含的项目可按生产企业提供的检验方法进行。
6.2.2 身份唯一性
全息防伪标识、全息防伪纸、全息防伪膜、全息防伪条(线)的身份唯一性应采用手工法或根据生产企业给出的证明身份唯一性的识别特征,通过目测或借助专用仪器对其身份唯一性进行辨识,核对其身份唯一性是否符合 GB/T 19425—2025中表2规定
6.2.3 防转移性
按 GB/T 22258—2026中6.2.3的规定进行。
6.2.4 稳定性
按 GB/T 19425—2025中6.5的规定进行。
6.2.5 识别性能
按 GB/T 19425—2025中6.4的规定进行。
6.2.6 使用适应性
根据生产企业注明当批产品的使用范围,按照生产企业和用户合同中规定的检验方法进行。
6.2.7 使用环境
根据生产企业提出的使用环境,按照生产企业和用户合同中规定的检验方法进行。
6.2.8 技术安全保密性
按 GB/T 19425—2025中6.8的规定进行。
6.3 产品质量
6.3.1 外观质量
6.3.1.1 全息防伪标识的外观质量按 GB/T 22258—2026中6.3的规定进行。
6.3.1.2 防伪全息纸的外观质量按 GB/T 38278.2—2025中6.2的规定进行。
6.3.1.3 防伪全息烫印箔的外观质量按 GB/T 38278.3—2025中6.2的规定进行。
6.3.1.4 全息防伪膜的外观质量按 GB/T 22467.3—2026中6.2的规定进行。
6.3.1.5 全息防伪条(线)的外观质量按 GB/T 22258—2026中6.3.1、6.3.2的规定进行。
6.3.2 产品规格
6.3.2.1 全息防伪标识的模切中心偏差按 GB/T 22258—2026中6.3.3的规定进行。
6.3.2.2 防伪全息纸的产品规格如偏斜度等按 GB/T 38278.2—2025中6.3的规定进行。
6.3.2.3 防伪全息烫印箔的产品规格按 GB/T 38278.3—2025中6.3的规定进行。
6.3.2.4 全息防伪膜的产品规格按 GB/T 22467.3—2026中6.3的规定进行。
6.3.2.5 全息防伪条(线)的线宽误差应使用分度值为0.01 mm 的测量工具直接测量。
6.3.3 特性指标
6.3.3.1 全息防伪标识的衍射效率、信噪比按附录C或附录D的规定执行(彩虹全息防伪产品按附录C测试,点阵全息类产品按附录 D测试),其他特性指标按 GB/T 22258—2026中6.4.1的规定进行
6.3.3.2 防伪全息纸的衍射效率、信噪比按附录 C 或附录 D 的规定执行,其他特性指标按GB/T 38278.2—2025中6.4的规定进行,其中复膜防伪全息纸的膜纸复合程度应按 GB/T 2792或等效方法进行。
6.3.3.3 防伪全息烫印箔的衍射效率、信噪比按附录 C 或附录 D 的规定执行,其他特性指标按GB/T 38278.3—2025中6.4的规定进行。
6.3.3.4 全息防伪膜的衍射效率、信噪比按附录 C 或附录 D 的规定执行,其他特性指标按GB/T 22467.3—2026中的6.4的规定进行。
6.3.3.5 全息防伪条(线)的衍射效率按附录 C的规定执行。
7 检验规则
7.1 检验种类
检验分为型式检验和出厂检验。
7.2 型式检验
型式检验应按照本文件中规定的技术要求进行全项检验,在需要时应增加例行试验的相关项目。以下情况需进行型式检验:
a) 新产品或者产品转厂生产时;
b) 如材料、工艺、配方等有较大改变,考核对产品性能影响时;
c) 正常生产过程中,定期或积累一定产量后,考核产品质量稳定性时;
d) 产品长期停产后,恢复生产时;
e) 出厂检验结果与上次型式检验结果有较大差异时;
f) 国家质量监管机构提出进行型式检验要求时。
7.3 出厂检验
出厂检验以一次交货为一批,逐批检验。出厂检验项目可包括防伪力度(见5.1.1)和外观质量(见5.2.1)、产品规格(见5.2.2)。
7.4 抽样方案及合格判定
全息防伪产品的出厂检验和型式检验抽样方案以及合格判定应符合以下规定。
a) 全息防伪纸出厂检验的抽样方案按 GB/T 38278.2—2025中7.4.3的规定进行;防伪全息烫印箔按 GB/T 38278.3—2025 中 7.4.3 的规定进行;全息防伪膜按 GB/T 22467.3—2026 中7.3.1.3的规定进行;其他产品出厂检验的抽样方案按照生产企业和用户合同的规定进行。
b) 型式检验的抽样方案按 GB/T 2829—2025中一般检查水平为Ⅰ的正常检查一次抽样方案进行,RQL取30。
c) 根据抽样方案规定的合格判定数和不合格判定数分别判定各项指标是否合格,若符合则判定该批产品合格;否则,判定该批产品不合格。
附录 A (规范性)
A.1 验证条件
A.1.1 光源
白光点光源。
A.1.2 光源入射方向
点光源从试样上方倾斜入射,目视正向观察。
A.2 全息防伪识别特征
A.2.1 彩虹全息
A.2.1.1 多色(像面)彩虹全息
在像面内全息图像不同位置呈现不同颜色。
A.2.1.2 多色二维/三维图像
不同景深的图像显示不同的颜色。
A.2.1.3 三维全息
全息图像呈三维立体像
A.2.1.4 真彩色
二维或三维再现像与实物色彩相似,称为真彩色。
A.2.2 点阵全息
A.2.2.1 放射-收缩状效果
改变观察方向,全息图像呈现放射-收缩动态变化。
A.2.2.2 旋转效果
改变观察方向,全息图案呈现平面旋转(如扇形)的动态变化。
A.2.2.3 二维超线全息
在像面内的精细超线图案呈多色彩虹。
A.2.2.4 流动型效果
试样经平移或旋转时,其全息图案有流动的视觉变化
A.2.3 体积型反射全息
A.2.3.1 单色体积全息
用单波长记录的体积反射全息,全息图像为一种颜色,在垂直方向和水平方向观察可有立体效果。
A.2.3.2 真彩色体积反射全息
多种波长记录的体积反射全息,全息图像为多种颜色,在垂直方向和水平方向观察可有立体效果
A.2.4 计算全息
计算得到物波函数的像场分布信息,全息图像通常为一种颜色,也可为多种颜色,在水平方向观察可有立体效果。
A.2.5 纳米全息
A.2.5.1 超表面纳米全息
利用超表面在纳米尺度对入射光波偏振、振幅、相位进行调控实现的高分辨率、高效率的反射/透射全息,全息图像为多种颜色,在观测角度内的垂直方向和水平方向可有立体效果。
A.2.5.2 高分子纳米复合材料全息
利用高分子纳米复合材料中周期性有序相分离结构存储光波的振幅、相位信息实现的全息,全息图像为多种颜色,在观测角度内改变观察角度有动态3D视觉效果。
A.2.6 光透镜效果
A.2.6.1 凹、凸透镜
全息图像呈现凹透镜或凸透镜效果
A.2.6.2 明码标记
通过透镜可以看到深层次的文字。
A.2.7 同位异像
转动试样时,能在同一位置先后看到不同的图文。
A.2.8 三维背景
在像面内,由于图像有微小的错位,视觉产生两个不同的景深或连续变化的景深,使图文呈现立体感。
A.2.9 多通道合成全息
A.2.9.1 立体像效果
试样绕垂直轴向转动时,单眼观察可见图像的不同侧面,双眼观察视觉图像为转动着的立体像。
A.2.9.2 连续动作效果
转动试样时,全息图像具有连续动作的动画效果
A.2.10 消色全息
A.2.10.1 烧白
改变光入射方向时,图文显示相同的白色。
A.2.10.2 碎银
图案中显示有银色颗粒或片状物
A.2.10.3 金属色
试样绕垂直轴转动时,不同部位先后由亮变暗,亮的部分具有金属颜色
A.2.11 零级衍射
可见光入射至亚微米光栅,在反射光方向具有特定的色彩,改变至某个特定的观察角度,可呈现稳定的色彩变化。
A.2.12 3D零阶成像
采用计算全息和合成纳米光学元件,在零级衍射区域形成3D图像,其颜色不依赖于观察角度。
附录 B (规范性)
B.1 莫尔条纹
B.1.1 将专用解码片放在试样上,转动解码片至某一方位,应看到隐形图文显示。
B.1.2 将专用解码片放在试样上,转动解码片至相差90°的两个方位,应看到两个隐形图文显示。
B.2 激光再现
B.2.1 用激光笔倾斜照射试样特定部位,在试样的衍射光方向显现特定图文。移动激光笔,可观察到动态图文,即衍射光学可变图像。
B.2.2 用激光球面波倾斜照射试样,在试样的衍射光方向显现特定图文
B.3 手机再现
用手机灯光或其他点光源照射,可以显示特定的衍射图文,在手机显示屏上直接判读。也可以通过专用手机 App扫描自动识别真伪,并链接后台数据库进行防伪溯源。
B.4 缩微图文
使用不小于20倍的显微镜观察试样,其中的微缩图文呈现彩虹效果。
B.5 超精细缩微图文
10μm~50μm 宽高的文字或图像,可用100倍~500倍显微镜观察识别。
B.6 信息纤维线
类似于印钞和票据上的随机纤维线,在40倍放大镜下可以观察到纤维线上的缩微信息。
B.7 像元字符
每一个最小的像素由一个或两个图文组成,可以隐藏在点阵光变图像中。
B.8 机读特征
用专用的工具或仪器进行识读,能够显现特定的信息。
附录 C (规范性)
彩虹全息防伪产品衍射效率、信噪比 1 )的测试方法
C.1 试验环境
暗室,温度: 23°C ±5°C ;相对湿度:30%~65%。
C.2 试样预处理
在 C.1试验环境条件下,试样放置不少于8 h。
C.3 衍射效率
C.3.1 检验原理
直接测量入射光光强 I0 和衍射光光强(信号光强) ) Is ,按公式(C.1),计算得到衍射效率。
η = (IS)/(I0) ×100 %
式中:
η 衍射效率;
Is 衍射光光强(信号光强);
I0 入射光光强。
C.3.2 检验仪器
衍射效率检验仪器及其指标要求如下:
a) 激光器输出功率相对不稳定度小于或等于1%;测试点的光束直径小于或等于0.5 mm;
b) 光电接收系统接收面直径大于或等于6 mm;
c) 能有效接收衍射光的会聚系统;
d) 低倍望远镜。
C.3.3 试样制备
用于衍射效率测试的各类全息防伪产品试样,应按以下方法制备:
a) 全息防伪标识:将试样贴于便于固定在万向台上的透明介质板上;
b) 全息防伪膜、全息防伪纸:将其裁切成面积不小于20 mm×20 mm 试样,贴在便于固定在万向台的介质板上;
c) 全息防伪条(线):将试样展平,贴于透明介质板上,为满足测试需要的面积,可以将展平的全息防伪条(线)拼接。
C.3.4 测试入射光强
激光束直接照射在会聚光学系统上,测量经会聚光学系统射出光强 I0 ,它表示去掉因会聚光学系统的吸收、散射、表面反射等造成光强损失后的入射光强(见图 C.1)
1) 体积型反射全息防伪产品的衍射效率、信噪比指标的检测,需根据产品再现光的要求,改变激光器的波长
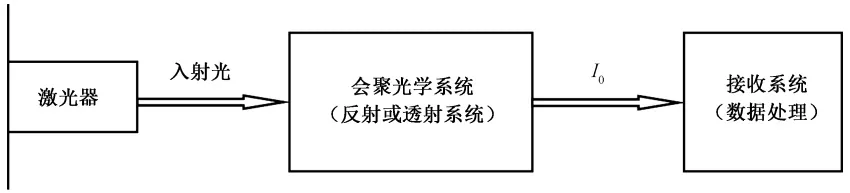
C.3.5 测试衍射光强
衍射光强测试应按以下步骤进行。
a) 将试样正向(天头)沿 X 轴方向固定在万向架上,试样的正向(天头)向着入射光,被测点处的光栅应垂直于 X 轴,即试样的法线方向(Z 轴)。
b) 激光束斜照射在试样全息光栅微元点处,改变 θ 角,在 Z 轴方向即试样法线方向上可接收到一个激光衍射图像 (狭缝、点、图文等)S,直至该图像最亮,此时记录衍射光光强 (信号光强) Is
c) 会聚光学系统可采用反射方式,也可用透射方式。为了使衍射光的全部光能进入光电接收系统的接收面上而不损失,要求会聚光学系统入射处的口径大于衍射光形成的图像(狭缝、点、图文等)面积。
d) 激光束斜入射在试样内,形成椭圆光斑,光斑短轴约0.5 mm,长轴0.5/cosθ(约 0.8 mm~ 1.2 mm),如果被测点全息光栅微元面积小于这个椭圆光斑,则要求激光束先经过一个倒置的低倍望远镜,以使激光束的直径小于光栅微元面积,再斜入射至试样。
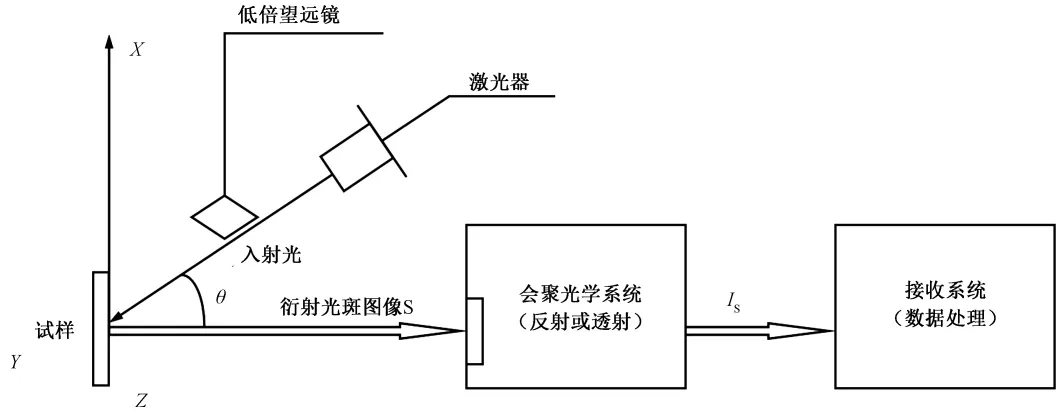
如果试样中有两个或两个以上不同空间深度的图案,则至少要分别测量一个像面图案和一个非像面图案的衍射效率。
C.3.6 检验结果
检验结果应是 N 次测量结果的平均值(N 大于或等于3),按公式(C.2)、公式(C.3),计算得到像面图案衍射效率和非像面图案衍射效率。
η = (Σi=1N ηi)/N ×100 %
式中:
η 像面图案衍射效率;
ηi 第 次的像面图案衍射效率;
——— 测量次数。
ηprime = (Σi=1N ηiprime)/N ×100 %
η' 非像面图案衍射效率;
ηprimei 第 次的非像面图案衍射效率;
N 测量次数。
C.4 信噪比
C.4.1 测试原理
测量噪声光强 IN ,按公式(C.4),计算得到信噪比。
SNR = (IS)/(IN)(4)
SNR———信噪比;
Is 衍射光光强(信号光强);
IN 噪声光强。
C.4.2 测试噪声光强
将试样移至没有光栅处(见图 C.2)或在会聚光学系统入射面内,遮去衍射光斑(图像)后,此时光电接收器上的信号为噪声光强 IN
C.4.3 检验结果
检验结果应是 N 次测量结果的平均值(N 大于或等于3),按公式(C.5),计算得到信噪比(平均值)。
SNR = (Σi=1N SNRi)/N (5)
SNR 信噪比(平均值);
SNRi 第 i 次的信噪比;
N 测量次数。
C.5 着色产品
检测蓝色和绿色全息产品的衍射效率和信噪比时,需根据产品的颜色改变激光器的波长。
附录 D (规范性)
D.1 试验环境
暗室,温度: 23 ℃ ± 5 ℃ ;相对湿度:30%~65%。
D.2 试样预处理
在 D.1试验环境条件下,试样放置不少于8 h。
D.3 衍射效率
D.3.1 检验原理
测量入射光光强 I0 和衍射光光强(信号光强 ) Is ,按公式(D.1),计算得到衍射效率。
η = (Is)/(I0) ×100 %(1)
η 衍射效率;
Is 衍射光光强(信号光强);
I0 入射光光强。
D.3.2 检验仪器
衍射效率检验仪器及其指标要求如下:
a) 激光器输出功率相对不稳定度小于或等于1%,测试点的光束直径小于或等于0.5 mm;
b) 光电接收系统接收面直径大于或等于6 mm;
c) 能有效接收衍射光的会聚系统;
d) 低倍望远镜。
D.3.3 试样制备
用于衍射效率测试的各类全息防伪产品试样,应按以下方法制备:
a) 全息防伪标识:将试样贴于便于固定在万向台上的透明介质板上;
b) 全息防伪膜、全息防伪纸:将其裁切成面积不小于20 mm×20 mm 试样,贴在便于固定在万向台的介质板上;
c) 全息防伪条(线):将试样展平,贴于透明介质板上,为满足测试需要的面积,可以将展平的全息防伪条(线)拼接。
D.4 测试衍射光光强(信号光强)
激光束经过全反射三棱镜的反射,照在被测试样处,零级光沿正反射方向行进,经过位于正中央三棱镜的阻挡,不能进入会聚系统,也不能到达光电接收器,在图中的聚光镜组前,由于三棱镜体积很小,使得正、负一级衍射光进入会聚镜组内,经光电接收器后被记录。聚光镜组的口径只能允许正、负一级的衍射光经过,而正、负二级及以上各级衍射光不能被接收,因此这里得到的光强是正、负一级的衍射光的叠加,实际值应为1/2,即为衍射光光强(信号光强) Is (见图 D.1)。
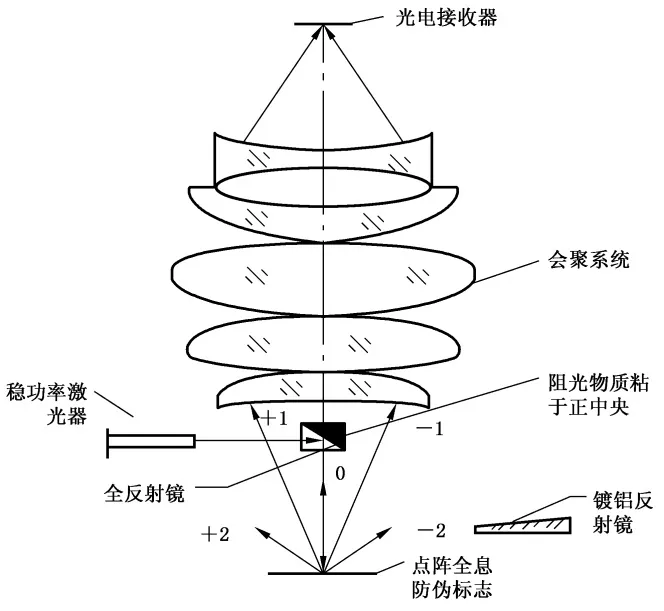
D.5 测试入射光光强
在被测试样处,移去被测件,放置一个反射率为 R 已知的楔形镀铝反射镜,激光束经过全反射三棱镜的反射,照在有一定倾斜角的镀铝反射镜上,反射光避开正中央三棱镜的阻挡,进入会聚系统,到达光电接收器,此值还应除以镀铝反射镜已知的反射率 R,记为等效入射光光强 I0 在测试 Is 与 I0 时,要考虑由光路及会聚系统的吸收、反射等损耗带来的影响,要求这个损耗尽可能一致,以减少测量误差。
D.6 检验结果
衍射效率应是 N 次测量结果的平均值(N 大于或等于3),按公式(D.2),计算得到衍射效率(平均值)。
η = (Σi=1N ηi)/N ×100 % (2)
η 衍射效率(平均值);
ηi 第 次的衍射效率;
N 测量次数。
评论