


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则 》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国机械工业联合会提出。
本文件由全国滚动轴承标准化技术委员会(SAC/TC 98)归口。
本文件起草单位:洛阳轴承研究所有限公司、瓦房店轴承集团有限责任公司、洛阳轴承集团股份有限公司、舍弗勒(中国)有限公司、浙江天马精工集团股份有限公司、人本股份有限公司、浙江五洲新春集团股份有限公司、八环科技集团股份有限公司、常州光洋轴承股份有限公司、洛阳轴研科技有限公司南通辰同智能科技有限公司、北京博力加机电技术有限公司。
本文件主要起草人:李文超、赵普民、陈翠丽、宁锴、王雪林、曾献智、刘凡、高武正、徐敏、熊兵、袁传昆、姚义欣、庞伟、何玉贵、王晓娜。
滚动轴承超声检测方法
1 范围
本文件描述了滚动轴承套圈和滚动体(以下简称“轴承零件”)的超声检测方法。规定了检测原理检测设备和器材、检测准备和被检零件表面状态、检测时机、检测程序、不连续的评定、不连续的记录和标识以及检测报告。
本文件适用于有效壁厚不小于10 mm 的钢制套圈、公称直径不小于30 mm 的钢制滚子和公称直径不小于40 mm 的钢球的锻件、半成品、成品内部缺陷的超声检测。其他轴承零件和在役检修件内部缺陷的超声检测参照使用。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 6402—2024 钢锻件超声检测方法
GB/T 12604.1 无损检测 术语 超声检测
GB/T 23905 无损检测 超声检测用试块
GB/T 27664.1—2026 无损检测仪器 超声检测设备的性能与检验 第1部分:仪器
GB/T 27664.2—2026 无损检测仪器 超声检测设备的性能与检验 第2部分:探头
GB/T 27664.3—2026 无损检测仪器 超声检测设备的性能与检验 第3部分:组合设备
GB/T 39242—2020 无损检测 超声检测 灵敏度和范围设定
GB/T 42399.1—2023 无损检测仪器 相控阵超声设备的性能与检验 第1部分:仪器
GB/T 42399.2—2023 无损检测仪器 相控阵超声设备的性能与检验 第2部分:探头
GB/T 42399.3—2023 无损检测仪器 相控阵超声设备的性能与检验 第3部分:组合系统
JJF 1338—2012 相控阵超声探伤仪校准规范
3 术语和定义
GB/T 12604.1界定的以及下列术语和定义适用于本文件。
3.1 功能区 functional area
轴承零件滚动面下承受主要载荷的深度区域。
注:轴承套圈功能区深度为套圈有效壁厚的6%~10%,滚动体功能区深度为滚动体有效直径的6%~10%,且功能区深度在4 mm~20 mm 的范围内。套圈有效壁厚和滚动体有效直径见 GB/T 34891—2017中附录 A。
3.2
非功能区 non-functional area
轴承零件滚动面下功能区深度外的区域
3.3
水程 water path length
在液浸法超声检测中,从探头表面到探测面声束入射点之间的距离
3.4
实物试块 workpiece reference block
在被检零件上直接加工制作的试块
注:用于灵敏度设定,或在距离幅度曲线(DAC)、时间增益修正(TCG)、距离增益尺寸(DGS)方法下测试“传输修正值”,以弥补对比试块与零件的表面形状、材质、热处理不同所导致的超声波衰减。
4 检测原理
超声检测基于超声波在被检零件中传播时,通过监测穿透信号(称为穿透技术)或从不连续、其他表面反射、折射、衍射的信号(称为脉冲回波技术)检测零件轴承零件的超声检测采用脉冲回波技术,可采用手动方式检测,也可采用半自动或全自动设备检测,可使用接触法、液浸法或相控阵法扫查。检测原理如图1所示。
液浸超声检测方法和相控阵超声检测方法分别见附录 A 和附录 B。
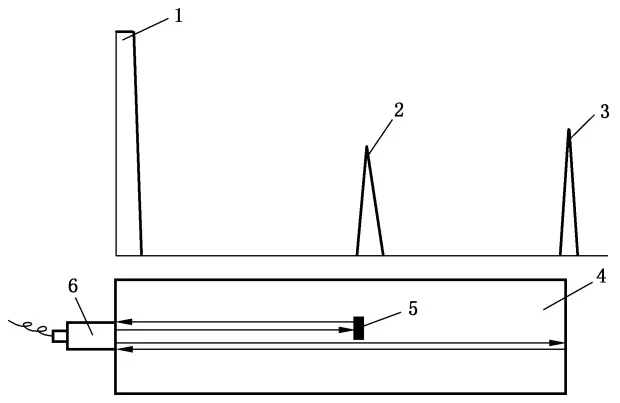
标引序号说明:
1———始波;
2———不连续波;
3———底波;
4———被检零件;
5———不连续;
6———探头。
图1 脉冲回波技术超声检测原理图
5 检测设备和器材
5.1 检测仪器
5.1.1 A 型脉冲反射式超声检测仪符合 GB/T 27664.1—2026的规定。
5.1.2 应按 GB/T 27664.3—2026的规定对超声检测组合设备的性能进行周期测试。
5.1.3 超声检测仪应每年进行检定,检定合格后方可使用。仪器的检定规程宜参照JJG 746—2024 的规定或与用户协商确定。
5.2 探头
5.2.1 探头中心频率应具备穿透被检零件的能力并满足分辨力的需求,宜选用1.0 MHz~20.0 MHz
5.2.2 对半径不大于38 mm 的凸面或半径不大于101 mm 的凹面进行接触法超声检测时,使用尽可能与被检零件的曲率相匹配的曲面探头靴或斜楔,或将探头按零件表面的曲率磨成良好耦合的曲面
5.2.3 探头的其他要求应符合 GB/T 27664.2—2026的规定。
5.3 试块
5.3.1 对比试块
5.3.1.1 当采用 DAC或 TCG 技术设定灵敏度,以参考反射体的回波波幅确定不连续的大小时,应采用对比试块制作 DAC曲线或 TCG 曲线。对比试块通常为阶梯试块或一组不同厚度的试块,并具有相同孔径和高度的一组平底孔。对比试块的表面状况应与被检零件相同或相近。对比试块内不应有大于验收灵敏度当量的不连续。除非另有规定,选择对比试块上的平底孔时,至少应包含大致均匀覆盖整个检测深度的3个反射体
5.3.1.2 对比试块可采用但不限于图2中的设计。图中平底孔直径(标注了直径尺寸 ϕ)按各质量等级验收标准的当量平底孔直径确定。声程超过100 mm 的试块可采用类似的结构设计或者对应声程的CS试块。
单位为毫米
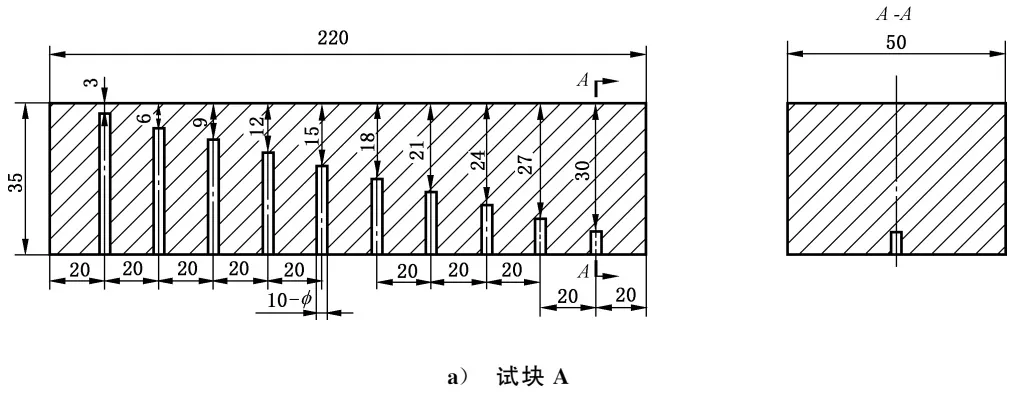
单位为毫米
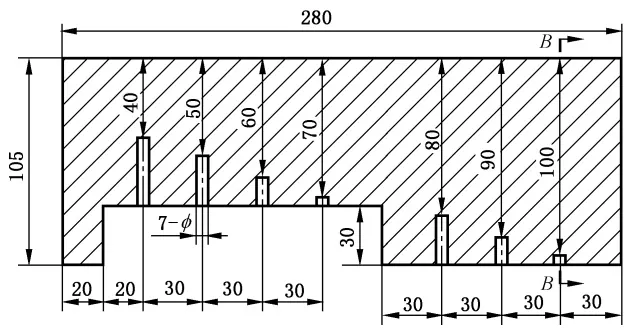
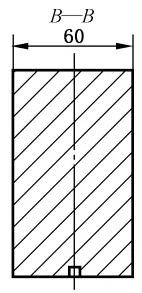
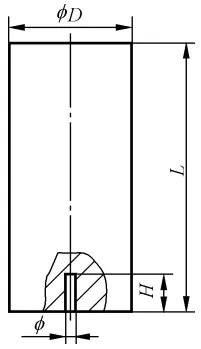
图2 对比试块结构设计 (续)
5.3.1.3 对比试块可采用以下材料之一制作:
a) 被检材料的多余长度部分;
b) 与被检材料钢种、热处理状态相同的材料;
c) 与被检材料具有相似的声学特性的材料。
5.3.1.4 对比试块制作的其他要求和检验应符合 GB/T 23905的要求。
5.3.2 实物试块
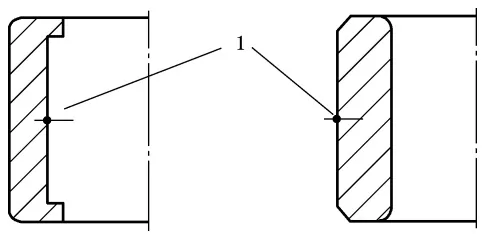
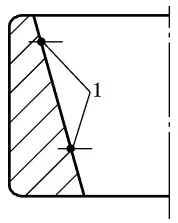
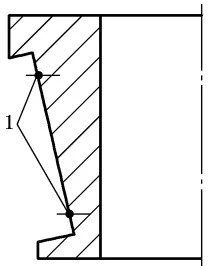
5.3.2.1 对公称外径不大于500 mm 的套圈、公称直径不大于100 mm 的滚子和钢球进行超声检测时,应在与被检轴承零件上按照图3设计制作实物试块。实物试块的制作和检验应符合 GB/T 23905的要求。
5.3.2.2 轴承套圈实物试块应在套圈的滚动面上制作符合相应质量等级验收标准要求,深度为1 mm~ 3 mm 的当量平底孔,孔的轴线垂直于套圈轴线,其位置和数量分别为:
a) 圆柱滚子轴承内、外圈:滚道中间处[见图3a)和图3b)],1个;
b) 圆锥滚子轴承内、外圈和调心滚子轴承内圈:滚道上接近壁厚最大处和最小处[见图3c)~图3f)],各1个;
c) 调心滚子轴承外圈:滚道上接近壁厚最大处[见图3e)],各1个。
5.3.2.3 滚子实物试块应在垂直于滚子滚动面制作深度为1 mm~3 mm 符合相应质量等级要求的当量平底孔,其位置和数量分别为:
a) 圆柱滚子和球面滚子:滚动面中间处[见图3g)和图3i)],1个;
b) 圆锥滚子:滚动面上接近直径最大处和最小处[见图3h)],各1个。
5.3.2.4 钢球实物试块应在任何部位制作一个深度1 mm 符合相应质量等级验收标准的当量平底孔,孔的轴线通过钢球球心[见图3j)]。
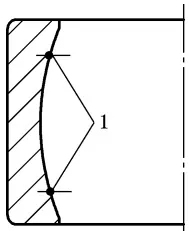
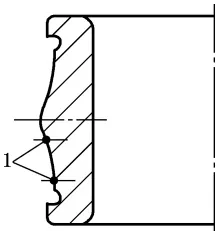
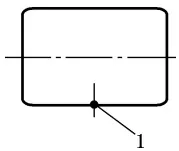
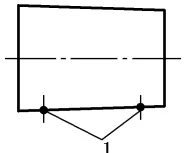
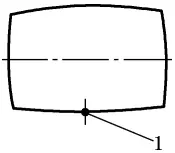
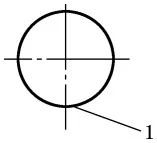
标引序号说明:
1———平底孔。
图3 轴承零件超声实物试块示例
5.4 耦合介质
5.4.1 可使用如水、甘油、油脂和水质浆糊等合适的耦合介质,其黏度和表面润湿性应保证超声能量传入被检测零件。
5.4.2 在灵敏度设定和复核、扫查和不连续评定时,应使用相同的耦合介质
5.4.3 检测结束后,若被检零件表面的耦合介质对后续生产、检验或成品的完好性产生不利影响,则应清除耦合介质。
6 检测准备和被检零件表面状态
6.1 轴承零件扫查表面应无铁屑、油漆、氧化皮及干结的耦合剂,无凹凸不平或任何其他引起耦合不良、阻碍探头自由移动及引起判断错误的物质。
6.2 根据验收质量等级选择待检轴承零件表面的粗糙度,通常情况下零件表面粗糙度 Ra≤6.3 μm ,检测当量小于 ϕ 1mm 平底孔的不连续时,零件表面粗糙度 Ra≤3.2mum
7 检测时机
7.1 轴承套圈超声检测宜在锻件车削加工成型之后进行,滚子超声检测宜在车削加工或磨削加工成型后进行,钢球超声检测宜在磨削加工后进行。
7.2 对于需钻孔或车削加工(沟/槽等形状)的轴承零件,宜在钻孔和车削加工(沟/槽)前进行超声检测。
7.3 特殊情况下轴承零件也可根据需要在成品装配前进行检测。
8 检测程序
8.1 检测范围设置
检测范围设置应覆盖被检产品的全部厚度。
8.2 灵敏度设置
8.2.1 直探头灵敏度
直探头可用下列方法之一确定检测灵敏度:
a) 以平底孔为基础的 DAC方法或 TCG 方法;
b) DGS方法;
c) 当检测面与底面平行,且检测声程大于近场区的3倍时,采用底波反射法设定灵敏度。
8.2.2 双晶探头灵敏度
采用平底孔为基础的 DAC方法、TCG 方法或 DGS方法确定检测灵敏度。
8.2.3 传输修正
采用对比试块设定灵敏度或测量不连续回波高度时,除检测灵敏度是在与被检测零件声学特性相同或相近的试块上设定外,应采用传输修正补偿材料衰减和表面损失差异。传输修正由以下2个部分组成:
a) 与声程无关的表面耦合损失;
b) 与声程有关的材料衰减。
传输修正值通过对比试块的底波幅度值与被检测零件等厚度或相近厚度的底波幅度值的分贝差确定,或按照 GB/T 39242—2020规定的比较技术进行传输修正。
8.3 扫查
8.3.1 扫查应覆盖滚动面之下波束所能扫查到的体积。
8.3.2 通常轴承外圈从外径面进行100%扫查;轴承内圈从内径面进行100%扫查(无法从内径面进行扫查和不影响检测精度时也可从外径面进行扫查);轴承滚子从滚动面进行100%扫查。相邻探头移动覆盖区至少为探头有效直径的10%。
8.3.3 公称直径 Dw>100 mm 的钢球进行超声波检测时,可采用手动检测的方式。手动检测时探头应能扫查到钢球所有表面,应先在钢球上标记栅格线,栅格线间的间距应小于探头有效直径的90%
8.3.4 公称外径不小于2000 mm 的轴承套圈,当套圈宽度与最大壁厚之比不大于2或不小于0.5时,应增加端面扫查。
8.3.5 手动扫查速度不应超过150 mm/s。
8.3.6 双晶探头的扫查方向应垂直于探头的隔声层。
8.4 灵敏度复核
8.4.1 有下列情况之一时,应对检测灵敏度进行复核:
a) 校正后的探头、耦合介质和仪器按键/旋钮发生改变时;
b) 外部电源电压波动较大或检测灵敏度有变动时;
c) 连续工作达到4 h及工作结束时。
8.4.2 对检测灵敏度进行复核后,检测灵敏度降低2 dB及以上时,应重新对零件进行复探;检测灵敏度提高2 dB以上时,应对所有的记录信号进行重新评定。
9 不连续评定
9.1 轴承零件超声检测不同质量等级所对应的验收标准和记录水平按照表1的规定。
| 轴承零件区域 | 参数 | 质量等级 | |||||
| 0级 | 1级 | 2级 | 3级 | 4级 | |||
| 功能区 | 记录水平 | 当量平底孔直径/mm | >2.0 | >1.4 | >1.0 | >0.7 | >0.5 |
| 验收标准 | 单独点状不连续的当量平底孔直径/mm | ≤3.0 | ≤2.0 | ≤1.4 | ≤1.0 | ≤0.7 | |
| 长条或密集形不连续的当量平底孔直径/mm | ≤2.0 | ≤1.4 | ≤1.0 | ≤0.7 | ≤0.5 | ||
| 非功能区 | 记录水平 | 当量平底孔直径/mm | >3.0 | >2.0 | >2.0 | >2.0 | >2.0 |
| 验收标准 | 单独点状不连续的当量平底孔直径/mm | ≤5.0 | ≤3.0 | ≤2.5 | ≤2.5 | ≤2.0 | |
| 长条或密集形不连续的当量平底孔直径/mm | ≤3.0 | ≤2.5 | ≤2.5 | ≤2.5 | ≤2.0 | ||
| 全声程 | 记录水平 | 底波降低系数Ra | ≤0.6 | — | — | — | — |
| 注:点状的不连续、长条形的不连续和密集形的不连续的说明见GB/T 6402—2024中9.2的规定。 | |||||||
| a仅用于由于不连续的存在而引起的底波快速衰减。底波降低系数R = Fn / Fo,n,其中:Fn——不连续处的第n次底波幅度;Fo,n——与Fn同样的范围内,距不连续处最近的正常区域的第n次底波幅度(如果底波衰减超过记录水平,应进行进一步检测)。当检测声程t ≥60 mm时,n=1;当检测声程t < 60 mm时,n=2。 | |||||||
9.2 铁路机车车辆轴箱轴承零件超声检测质量等级应符合附录 A 的规定。
9.3 奥氏体和奥氏体-马氏体不锈钢轴承零件的记录水平和验收标准应符合 GB/T 6402—2024 的规定。
9.4 轴承零件所要求的质量等级由供需双方协商确定。如技术协议未注明质量等级,则按照表1规定的0级进行质量验收。
10 不连续的记录和标识
不合格的零件应进行定量和定位复检,复验时确定灵敏度的方法应与最初检测时一致。确定无误后标记不连续的当量大小及所在位置。
11 检测报告
11.1 经超声检测的轴承零件均应填写检测记录或报告。
11.2 超声检测报告应至少包含以下信息:
a) 供货方的名称;
b) 轴承型号及零件的名称、材料、热处理等;
c) 检测区域;
d) 检测时机;
e) 扫查示意图;
f) 零件表面状态;
g) 设备型号名称(主机、探头和试块);
h) 灵敏度的设置方法;
i) 本文件编号及质量等级;
j) 扫查范围;
k) 检测结果,不合格产品的报告还体现不连续的定位、定量和分类;
l) 检测人员及其他责任人员姓名、资质和签名;
m) 检验日期。
附录 A (规范性)
滚动轴承液浸超声检测(不含相控阵)
A.1 液浸超声检测原理
液浸超声检测采用脉冲回波技术和液浸技术,检测时探头与被检零件全部或部分浸入液体耦合介质中,超声波经液体层传递至零件内部。检测原理如图 A.1所示。
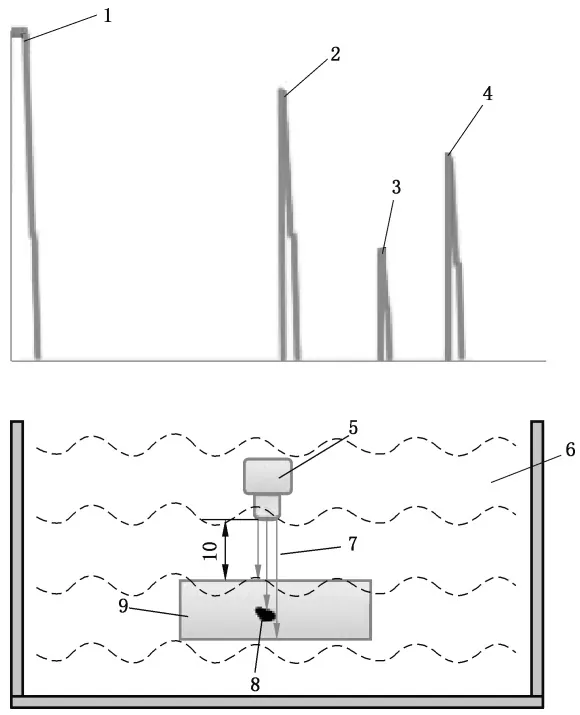
标引序号说明:
1 ———始波;
2 ———界面波;
3 ———不连续回波;
4 ——— 底波;
5 ———探头;
6 ———耦合介质;
7 ———超声声束;
8 ———不连续;
9 ———被检零件;
10———水程。
图 A.1 液浸超声检测原理图
A.2 检测设备和器材
A.2.1 检测仪器
A.2.1.1 符合 GB/T 27664.1—2026规定的 A 型脉冲反射式超声检测仪,也可采用 B扫描显示和 C扫描显示配合 A 扫描显示使用。
A.2.1.2 检测现场的电子设备应规范接地,屏蔽完好,并与其他大功率用电设备分电路使用,避免或降低各种电噪声。
A.2.1.3 检测过程中,在关闭抑制功能的情况下,信噪比不应低于6 dB。
A.2.1.4 应确保电子设备稳定工作,必要时可采用稳压器、温度计、散热器等器具
A.2.2 探头
A.2.2.1 符合 GB/T 27664.2—2026规定的液浸探头。
A.2.2.2 探头标称频率范围:5.0 MHz~15.0 MHz。
A.2.3 组合设备
应根据 GB/T 27664.3—2012的规定定期进行测试,检测项目至少应包括增益线性和灵敏度。
A.2.4 试块
A.2.4.1 应按照5.3的规定。
A.2.4.2 当采用 A.6.2.4的规定进行评判时,实物试块平底孔轴线应垂直于滚动面。
A.2.5 耦合介质
A.2.5.1 液浸超声检测宜采用水作为耦合介质,也可采用油等合适的耦合介质。可使用防锈剂、消泡剂等添加剂,但不应损害被检零件或容器的表面状况。
A.2.5.2 应定期监控耦合介质的状态,避免由于变质、沉淀等引起的额外声能衰减而降低检测灵敏度。
A.2.6 机械控制装置
A.2.6.1 机械控制装置应使探头与被检零件相对移动,确保应检体积被100%扫查。
A.2.6.2 被检零件被驱动旋转时,应保证被检零件以设定速度连续旋转而无中断,避免出现以下情况:
a) 零件打滑造成漏检;
b) 水槽中出现漩涡影响超声波传播或产生噪声信号。
A.2.6.3 机械装置的空间坐标系一般由探头平移(X 轴、Y 轴、Z 轴),探头旋转(A 轴、B 轴)及零件旋转(W 轴)的全部或部分组成。制造厂可参考图 A.2的结构示例或自行设计。
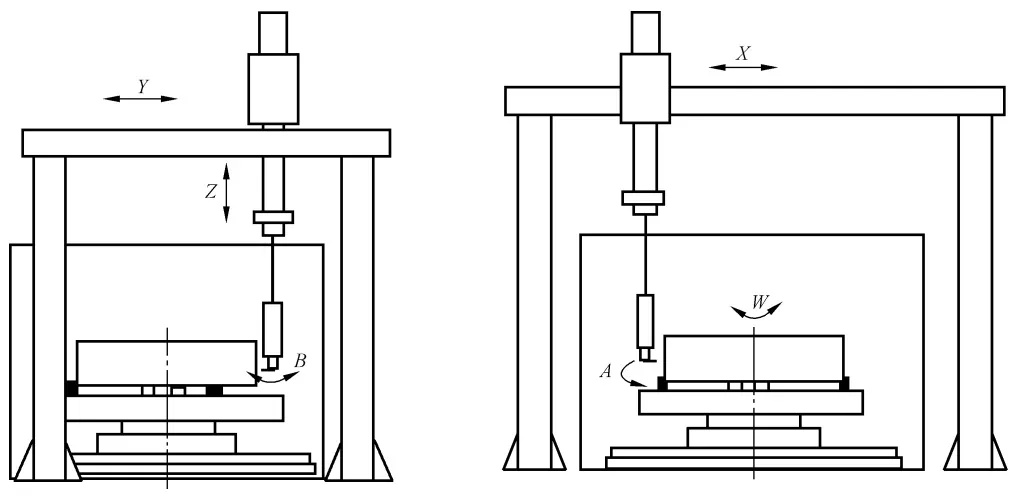
A.2.6.4 控制零件的旋转装置和控制探头移动的机器人手臂或桁架等装置的精度(包括同轴度、轴向圆跳动、径向圆跳动等),应满足相应质量等级的要求。
注:具有自动指示不连续位置功能的装置,还能根据使用工况规范伺服电机的定位精度。
A.2.7 容器或水槽
容器或水槽不应妨碍探头移动和对比试块及被检零件的定位
A.2.8 辅助设备
需要时,可使用声束准直器或反射镜等辅助设备改善检测效果或增加可探性。
A.3 检测准备和被检零件表面状态
按照第6章的规定进行。
A.4 检测时机
按照第7章的规定进行
A.5 检测程序
A.5.1 检测范围设置
检测范围设置应覆盖被检产品的全部厚度。水程应大于被检产品最大壁厚的1/4,且应为非聚焦探头水中声束自然焦距的50%~100%或聚焦探头水中焦距的50%~100%。
A.5.2 灵敏度设置
A.5.2.1 按照质量等级对应的平底孔绘制 TCG 曲线或 DAC曲线,所有参考反射体的回波幅度达到满屏参考限值,不应低于满屏高度的50%。TCG 曲线或 DAC 曲线的有效范围应覆盖整个应检体积厚度,必要时可分段设置。
A.5.2.2 设置完成后,系统检测灵敏度应达到相应质量等级的记录水平。
A.5.3 传输修正
按照8.2.3的规定。
A.5.4 扫查
A.5.4.1 扫查方式
扫查方式一般采取螺旋步进或平行步进,探头与被检零件的轴向相对移动距离(步进或螺距)应小于探头在零件中轴向声束宽度的0.9倍。探头轴向声束宽度测量按照 GB/T 27664.2—2026的规定进行。
A.5.4.2 声束入射
A.5.4.2.1 套圈检测时,入射面应为滚道面对侧的零件表面,垂直入射面入射或以一定角度入射使折射声束垂直于反射面(即滚道面)。声束入射应用实例示意图见图 A.3。
A.5.4.2.2 公称外径不小于2000 mm 的轴承套圈,当套圈宽度与最大壁厚之比不大于2或不小于0.5时,应增加端面扫查。进行端面扫查时厚度较大的端面为入射面(灵敏度调节同滚道面检测)。
A.5.4.2.3 滚动体检测时,入射面应为滚动体外径面,以一定角度入射使折射声束垂直于反射面或滚子轴线。亦可与用户协商确定采用其他声束入射方式。
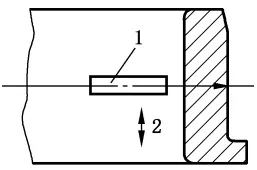
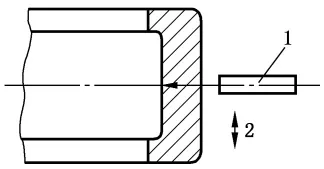
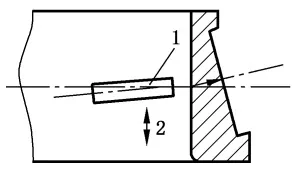
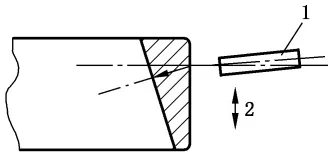
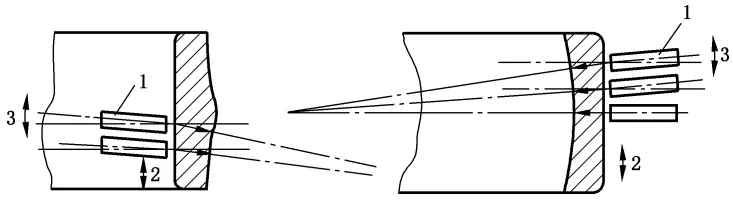
标引序号说明:
1———探头;
2———移动方向;
3———调整角度。
图 A.3 声束入射应用实例
A.5.4.3 扫查速度
A.5.4.3.1 在液浸超声波检测系统中,扫查速度满足以下要求:
a) 扫查速度的设置不应影响回波幅度的真实和清晰显示,并能适时激发报警;
b) 扫查速度与系统数据记录和显示的响应时间应兼容,在使用 C 扫描显示进行记录的系统中,扫查速度设置不应使图像丢帧;
c) 提高脉冲重复频率时不应产生幻像波。
A.5.4.3.2 扫查速度按公式(A.1)进行计算,被检零件旋转圈数按公式(A.2)进行计算:
Vs = fPRF ×0.9 timesDf(1)
N = (60 timesVs) / C = (60 timesfPRF ×0.9 timesDf) / (π timesD)(2)
式中:
Vs 最大扫查线速度,单位为毫米每秒(mm/s);
N 被检零件每分钟最大旋转圈数,单位为转每分钟 (r/min) ;
C 被检零件应检区域的最大周长,单位为毫米(mm);
fPRF 重复频率,单位为赫兹(Hz);
Df 焦点直径,单位为毫米(mm);
D 被检零件应检区域的最大直径,单位为毫米(mm)。
A.5.5 报警闸门设置
A.5.5.1 报警闸门应有效监控所有应检区域。
A.5.5.2 按照被检零件所要求的参考反射体幅度进行报警触发逻辑设置,应使不连续达到各质量等级记录限当量尺寸时触发系统记录并报警。
A.5.5.3 非记录型(无 B扫描显示、C扫描显示记录功能)检测系统应集成声光报警装置。
A.5.6 灵敏度重复检验
按照8.4的规定。
A.6 质量等级和不连续评定
A.6.1 通用要求
除铁路机车车辆轴箱轴承套圈以外的轴承零件,不同质量等级所对应的验收标准和记录水平应符合表1的规定。
A.6.2 铁路机车车辆轴箱轴承套圈的不连续评定
A.6.2.1 铁路机车车辆轴箱轴承套圈质量等级分为以下2个级别,所对应的当量平底孔尺寸(孔径×深度)分别为:
1级: φ0.5 mm×0.5 mm;
2级: φ1.0 mm×1.0 mm 。
质量等级1级适用于轴承转速 (ntimesdm) > 250000mm· r / min 或车速大于250 km/h 或车轴载荷不小于25.0 t;质量等级2级适用于轴承转速 (ntimesdm)≤250000mm / min
注1:n 为内圈最大工作转速 (min-1),dm 为轴承平均直径(mm),即 (D+d)/2 。其中,D———轴承公称外径,d———轴承公称内径。
注2: ntimesdm=250 000 mmcdotr/min 对应车轮直径840 mm,轴承平均直径 dm=195 mm ,车速 200 km/h
A.6.2.2 不应存在任何大于或等于实物试块(见图3)灵敏度校准时最弱响应的不连续响应。
A.6.2.3 滚道面以下4 mm 深度内,不应存在回波高度大于或等于所对应质量等级平底孔回波高度的不连续。滚道面以下其他深度区域,不应存在回波高度大于或等于所对应质量等级平底孔回波高度2倍的不连续。
A.6.2.4 不连续通过以下两种模式被显示在监视器上(如图 A.4所示),检测方法应选择以下其中之一:
a) 底波衰减(滚道面为反射面);
b) 底波衰减(滚道面为反射面)且不连续回波可见。
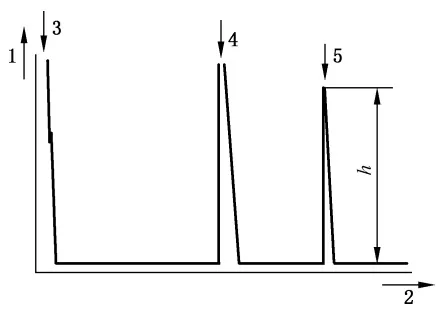
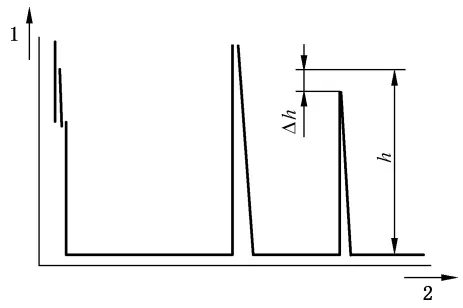
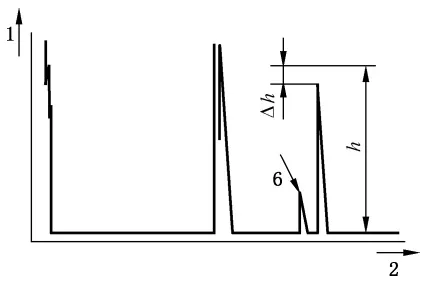
标引序号和符号说明:
1 ———脉冲;
2 ———时间;
3 ——— 始波;
4 ———界面波;
5 ———底波;
6 ———不连续回波;
h ——— 底波高度;
Δh ———底波降低量
图 A.4 不连续在监视器上的显示
A.7 不连续的记录和标识
按照第10章的规定。
A.8 检测报告
除第11章的规定外,检测报告还应包含下列信息:
a) 探头参数;
b) 扫查方法;
c) 水程;
d) 传输修正;
e) 检测系统的设置和校准。
附录 B (规范性)
滚动轴承相控阵超声检测
B.1 相控阵超声检测原理
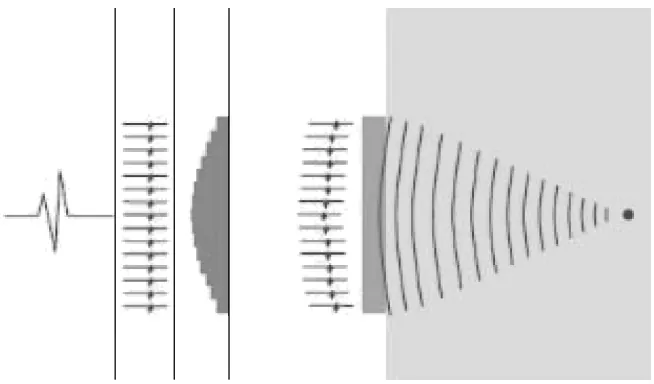
相控阵超声检测通过对换能器阵列不同单元在发射或接收声波时施加不同时间延迟规则(聚焦法则),实现超声声束移动、偏转和聚焦等功能成像后检测零件。检测原理如图 B.1所示。
B.2 检测设备和器材
B.2.1 检测仪器
B.2.1.1 相控阵超声检测仪符合 GB/T 42399.1—2023的规定。
B.2.1.2 每周应按照 GB/T 42399.3—2023的规定采用对比试块对相控阵超声检测仪进行核查
B.2.1.3 相控阵超声检测仪每年度应送计量机构进行检定或校准,仪器的校验应符合JJF 1338—2012的规定。
B.2.2 探头
B.2.2.1 标称频率范围:1.0 MHz~20.0 MHz。
B.2.2.2 相控阵探头应由多个晶片(一般不少于8个)组成阵列,探头可加装用以辅助声束偏转的楔块或延迟块。
B.2.2.3 探头实测中心频率与标称频率间的误差不应大于10%。
B.2.2.4 探头的其他要求应符合 GB/T 42399.2—2023的规定。
B.2.3 对比试块
按照5.3的规定。
B.2.4 楔块
B.2.4.1 根据检测需要配备楔块。楔块采用声速为2330 m/s的有机玻璃材料制作,形状根据检测面形状进行加工。
B.2.4.2 楔块曲率与零件检测面曲率差异不大于10%。
B.2.4.3 避免楔块与被检零件界面二次回波干扰,楔块厚度应满足公式(B.1)要求:
L > (V楔块 / V零件) timesT零件(1)
L 楔块厚度,单位为毫米(mm);
V楔块 楔块中的纵波声速,单位为米每秒 (m/s) ;
V零件 零件中的纵波声速,单位为米每秒 (m/s) ;
T零件 零件厚度,单位为毫米(mm)。
B.2.4.4 检测前对楔块尺寸进行测量,根据变动值对检测应用程序进行修正。如楔块已无法保证检测结果的准确性,应更换新的楔块。
B.2.5 耦合介质
按照5.4的规定。
B.3 检测准备、时机和被测零件表面状态
按照第6章和第7章的规定。
B.4 检测程序
B.4.1 仪器设备设置
B.4.1.1 仪器设备的检测范围应设置覆盖被检产品的全部厚度。
B.4.1.2 聚焦法则:根据检查需求选择适当的扫描模式和聚焦模式。
B.4.2 灵敏度设置
B.4.2.1 选择合适的检测面,选用相应的灵敏度对比试块,对功能区和非功能区分别进行检测。使用楔块时,楔块应贴合检测面,贴合间隙不应超过0.5 mm。
B.4.2.2 功能区和非功能区检测灵敏度采用对比试块,并按照相应质量等级验收标准设定当量平底孔直径。
B.4.3 TCG曲线制作
B.4.3.1 采集对比试块平底孔数据,对不同埋深平底孔设置增益补偿,使每个平底孔波高达到80%(允许偏差为±10%),直至完成能够包含所要求检测的范围,TCG 曲线制作完成后保存为应用程序。
B.4.3.2 如更换新的楔块、楔块出现磨损等,应对 TCG 曲线进行校准。如果校准不准确,应重新制作TCG 曲线。
B.4.4 传输修正
按照8.2.3的规定。
B.4.5 检测系统的校准
B.4.5.1 每次检测前及检测后均应对检测系统进行校准。
B.4.5.2 检测前,采用对比试块对 TCG 曲线进行校准,校准合格后方可进行检测;检测后,采用对比试块对 TCG 曲线进行再次校准,如发现校准不合格,应对被检零件重新检测。
B.4.5.3 其他要求按照8.4的规定。
B.4.6 扫查
B.4.6.1 相邻探头移动覆盖区至少为有效探头直径的15%。
B.4.6.2 根据检测需求可采用线性扫查,探头的扫查速度不应超过100 mm/s。
B.4.6.3 其他要求按照8.3的规定。
B.5 不连续的评定、记录和标识
按照第9章和第10章的规定
B.6 检测报告
除第11章的规定外,检测报告还应包含下列信息:
a) 相控阵探头参数,至少包括探头频率、尺寸、阵元数;
b) 检测技术,至少包括扫描模式、检测波型、孔径、起始晶片、未晶片、聚焦深度(如有);
c) 楔块型号(如有)。
评论