


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国石油和化学工业联合会提出。
本文件由全国化工机械与设备标准化技术委员会(SAC/TC 429)归口。
本文件起草单位:渤装(兰州)石化装备制造有限公司、中国石化工程建设有限公司、北京科技大学。
本文件主要起草人:任旭阳、张玉峰、卢纲、王自球、董建新、窦小伟、刘陇生、韦正宗、张家灿、秦启祥、陈荣、陈明辉、刘璇。
烟气轮机
1 范围
本文件规定了烟气轮机的分类与型号、性能、要求、检验与试验方法、检验规则以及涂饰、标志、包装、贮存和随行文件。
本文件适用于伴生热气体(烟气)能量回收用的透平机械———烟气轮机的设计、制造和检验。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 222 钢及合金 成品化学成分允许偏差
GB/T 223.3 钢铁及合金化学分析方法 二安替比林甲烷磷钼酸重量法测定磷量
GB/T 223.5 钢铁 酸溶硅和全硅含量的测定 还原型硅钼酸盐分光光度法
GB/T 223.6 钢铁及合金 硼含量的测定 中和滴定法和分光光度法
GB/T 223.8 钢铁及合金 铝含量的测定 滴定法和分光光度法
GB/T 223.11 钢铁及合金 铬含量的测定 滴定法和分光光度法
GB/T 223.13 钢铁及合金 钒含量的测定 滴定法和分光光度法
GB/T 223.17 钢铁及合金化学分析方法 二安替比林甲烷光度法测定钛量
GB/T 223.18 钢铁及合金化学分析方法 硫代硫酸钠分离-碘量法测定铜量
GB/T 223.19 钢铁及合金化学分析方法 新亚铜灵-三氯甲烷萃取光度法测定铜量
GB/T 223.20 钢铁及合金化学分析方法 电位滴定法测定钴量
GB/T 223.21 钢铁及合金化学分析方法 5-Cl-PADAB分光光度法测定钴量
GB/T 223.22 钢铁及合金化学分析方法 亚硝基 R盐分光光度法测定钴量
GB/T 223.23 钢铁及合金 镍含量的测定 丁二酮肟分光光度法
GB/T 223.25 钢铁及合金化学分析方法 丁二酮肟重量法测定镍量
GB/T 223.26 钢铁及合金 钼含量的测定 硫氰酸盐分光光度法
GB/T 223.28 钢铁及合金化学分析方法 α-安息香肟重量法测定钼量
GB/T 223.29 钢铁及合金 铅含量的测定 载体沉淀-二甲酚橙分光光度法
GB/T 223.30 钢铁及合金化学分析方法 对-溴苦杏仁酸沉淀分离-偶氮胂Ⅲ分光光度法测定锆量
GB/T 223.37 钢铁及合金 氮含量的测定 蒸馏分离靛酚蓝分光光度法
GB/T 223.38 钢铁及合金化学分析方法 离子交换分离-重量法测定铌量
GB/T 223.40 钢铁及合金 铌含量的测定 氯磺酚S分光光度法
GB/T 223.41 钢铁及合金化学分析方法 离子交换分离-连苯三酚光度法测定钽量
GB/T 223.42 钢铁及合金化学分析方法 离子交换分离-溴邻苯三酚红光度法测定钽量
GB/T 223.43 钢铁及合金 钨含量的测定 重量法和分光光度法
GB/T 223.53 钢铁及合金化学分析方法 火焰原子吸收分光光度法测定铜量
GB/T 223.59 钢铁及合金 磷含量的测定 铋磷钼蓝分光光度法和锑磷钼蓝分光光度法
GB/T 223.60 钢铁及合金 硅含量的测定 重量法
GB/T 223.61 钢铁及合金化学分析方法 磷钼酸铵容量法测定磷量
GB/T 223.62 钢铁及合金化学分析方法 乙酸丁酯萃取光度法测定磷量
GB/T 223.63 钢铁及合金 锰含量的测定 高碘酸钠(钾)分光光度法
GB/T 223.64 钢铁及合金 锰含量的测定 火焰原子吸收光谱法
GB/T 223.67 钢铁及合金 硫含量的测定 次甲基蓝分光光度法
GB/T 223.68 钢铁及合金化学分析方法 管式炉内燃烧后碘酸钾滴定法测定硫含量
GB/T 223.69 钢铁及合金 碳含量的测定 管式炉内燃烧后气体容量法
GB/T 223.71 钢铁及合金化学分析方法 管式炉内燃烧后重量法测定碳含量
GB/T 223.73 钢铁及合金 铁含量的测定 三氯化钛-重铬酸钾滴定法
GB/T 223.74 钢铁及合金化学分析方法 非化合碳含量的测定
GB/T 223.76 钢铁及合金化学分析方法 火焰原子吸收光谱法测定钒量
GB/T 223.77 钢铁及合金化学分析方法 火焰原子吸收光谱法测定钙量
GB/T 223.80 钢铁及合金 铋和砷含量的测定 氢化物发生-原子荧光光谱法
GB/T 223.81 钢铁及合金 总铝和总硼含量的测定 微波消解-电感耦合等离子体质谱法
GB/T 223.86 钢铁及合金 总碳含量的测定 感应炉燃烧后红外吸收法
GB/T 223.87 钢铁及合金 钙和镁含量的测定 电感耦合等离子体质谱法
GB/T 223.88 钢铁及合金 钙和镁含量的测定 电感耦合等离子体原子发射光谱法
GB/T 223.89 钢铁及合金 碲含量的测定 氢化物发生-原子荧光光谱法
GB/T 223.90 钢铁及合金 硅含量的测定 电感耦合等离子体原子发射光谱法
GB/T 223.91 钢铁及合金 铜含量的测定 2,2'-联喹啉分光光度法
GB/T 226 钢的低倍组织及缺陷酸蚀检验法
GB/T 228.1 金属材料 拉伸试验 第1部分:室温试验方法
GB/T 228.2 金属材料 拉伸试验 第2部分:高温试验方法
GB/T 229 金属材料 夏比摆锤冲击试验方法
GB/T 231.1 金属材料 布氏硬度试验 第1部分:试验方法
GB/T 699 优质碳素结构钢
GB/T 711 优质碳素结构钢热轧钢板和钢带
GB/T 985.1 气焊、焊条电弧焊、气体保护焊和高能束焊的推荐坡口
GB/T 1174 铸造轴承合金
GB/T 1184—1996 形状和位置公差 未注公差值
GB/T 1220 不锈钢棒
GB/T 1814 钢材断口检验法
GB/T 1958 产品几何技术规范(GPS) 几何公差 检测与验证
GB/T 2039 金属材料 单轴拉伸蠕变试验方法
GB/T 2100 通用耐蚀钢铸件
GB/T 2101 型钢验收、包装、标志及质量证明书的一般规定
GB/T 3077 合金结构钢
GB/T 3280 不锈钢冷轧钢板和钢带
GB/T 4237 不锈钢热轧钢板和钢带
GB/T 6394—2017 金属平均晶粒度测定方法
GB/T 9239.11—2025 机械振动 转子平衡 第11部分:刚性转子的平衡方法和允差
GB/T 9239.12 机械振动 转子平衡 第12部分:具有挠性特性的转子的平衡方法与允差
GB/T 9439 灰铸铁件
GB/T 9948 石化和化工装置用无缝钢管
GB/T 10561—2023 钢中非金属夹杂物含量的测定 标准评级图显微检验法
GB/T 11261 钢铁 氧含量的测定 脉冲加热惰气熔融-红外线吸收法
GB/T 11352 一般工程用铸造碳钢件
GB/T 13306 标牌
GB/T 13384 机电产品包装通用技术条件
GB/T 14976 输送流体用不锈钢无缝钢管
GB/T 14993 变形高温合金 热轧和锻制棒材
GB/T 14999.1—2025 高温合金检验方法 第1部分:低倍组织
GB/T 14999.2—2025 高温合金检验方法 第2部分:高倍组织
GB/T 15711 钢中非金属夹杂物的检验 塔形发纹酸浸法
GB/T 17248.6 声学 机器和设备发射的噪声 声强法现场测定工作位置和其他指定位置发射声压级的工程法
GB/T 20066 钢和铁 化学成分测定用试样的取样和制样方法
GB/T 20127.1 钢铁及合金 痕量元素的测定 第1部分:石墨炉原子吸收光谱法测定银含量
GB/T 20127.3 钢铁及合金 痕量元素的测定 第3部分:电感耦合等离子体发射光谱法测定钪和钡含量
GB/T 20127.4 钢铁及合金 痕量元素的测定 第4部分:石墨炉原子吸收光谱法测定铜含量
GB/T 20127.10 钢铁及合金 痕量元素的测定 第10部分:氢化物发生-原子荧光光谱法测定硒含量
GB/T 20127.11 钢铁及合金 痕量元素的测定 第11部分:电感耦合等离子体质谱法测定铟和铊含量
GB/T 20127.13 钢铁及合金 痕量元素的测定 第13部分:碘化物萃取-苯基荧光酮光度法测定锡含量
GB/T 22523 塞尺
GB/T 37837 四极杆电感耦合等离子体质谱方法通则
GB/T 38939 镍基合金 多元素含量的测定 火花放电原子发射光谱分析法(常规法)
NB/T 47003.1 常压容器 第1部分:钢制焊接常压容器
NB/T 47008—2017 承压设备用碳素钢和合金钢锻件
NB/T 47010—2017 承压设备用不锈钢和耐热钢锻件
NB/T 47013.3—2023 承压设备无损检测 第3部分:超声检测
NB/T 47013.5 承压设备无损检测 第5部分:渗透检测
SH/T 3005—2016 石油化工自动化仪表选型设计规范
YB/T 5245 普通承力件用高温合金热轧和锻制棒材
3 术语和定义
下列术语和定义适用于本文件。
3.1
最高连续转速 maximum continuous speed
允许连续运行的最高转速。
注:烟气轮机的最高连续转速值和额定转速相同。
3.2 跳闸转速 trip speed
超速紧急停车装置迫使烟气轮机停车的转速
注:其值等于额定转速的1.05倍。
3.3 水平剖分 horizontally split
以过轴中心线的水平面为剖切面的剖分方式。
3.4 倍尺 multiple length
将钢材长度切成等于订货长度的整倍数。
注:钢材长度为正偏差
3.5 夹杂 inclusion
存在于材料表面或内部的成分异常的金属夹杂物和非金属夹杂物。
3.6 夹渣 slag inclusion
铸件表面或内部残留的非金属夹杂物。
注:常指由冶炼过程中未能完全去除的氧化物、硫化物等物质形成的夹杂物。
3.7 黑斑 freckle
导致化合物聚集的固溶元素的正偏析
注:这些化合物是碳化物、Laves相、μ相和其他金属间化合物相,这些相在腐蚀面上呈现暗色区域。
3.8 偏析 segregation
形成强化元素异常高或异常低的区域。
3.9 AVG法 AVG method
描述规则反射体的“距离-波幅-当量大小”之间关系的曲线。
注:AVG曲线也是回波声程、幅度(dB)和缺陷之间关系的曲线,也称 DGS法。
3.10 发纹 hairlines
钢中非金属夹杂物在加工变形过程中沿锻轧方向延伸所形成的细小纹缕
4 分类与型号
4.1 分类
4.1.1 烟气轮机按叶轮级数分为单级和双级两类,按排气方式分为上排气、下排气两种型式。
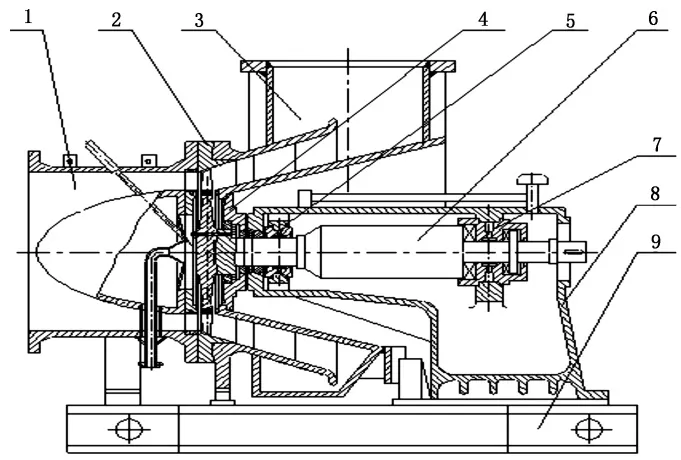
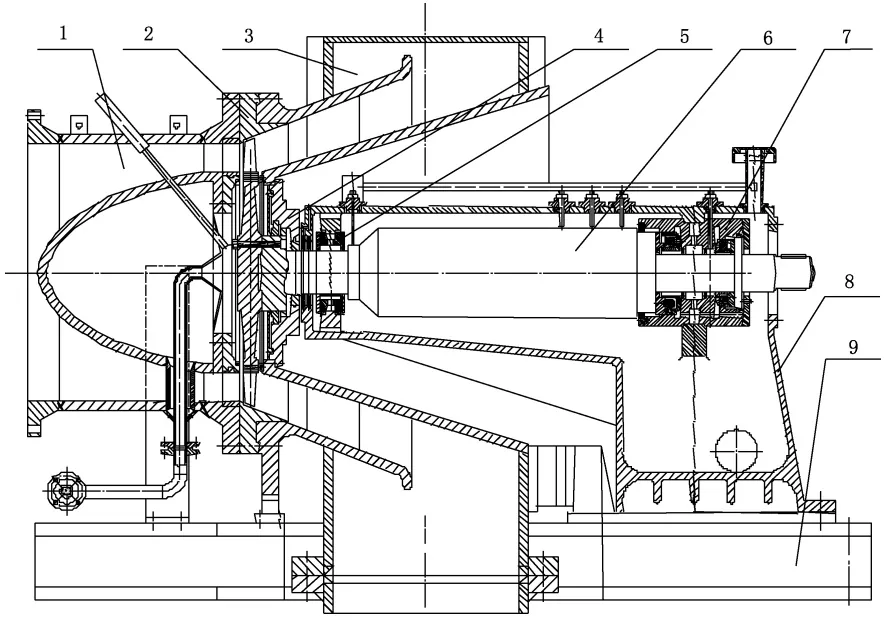
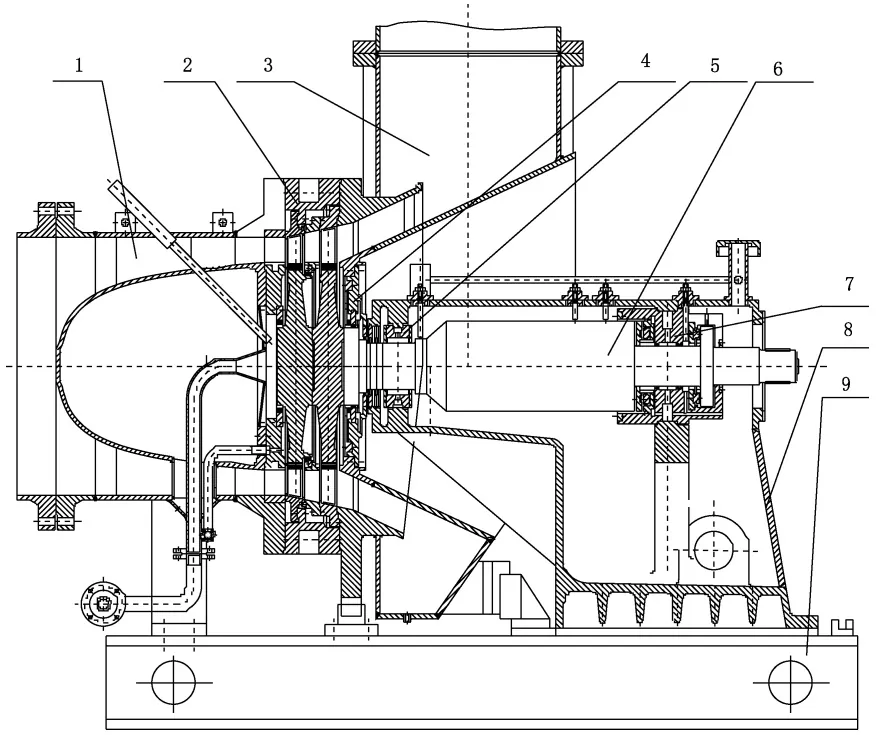
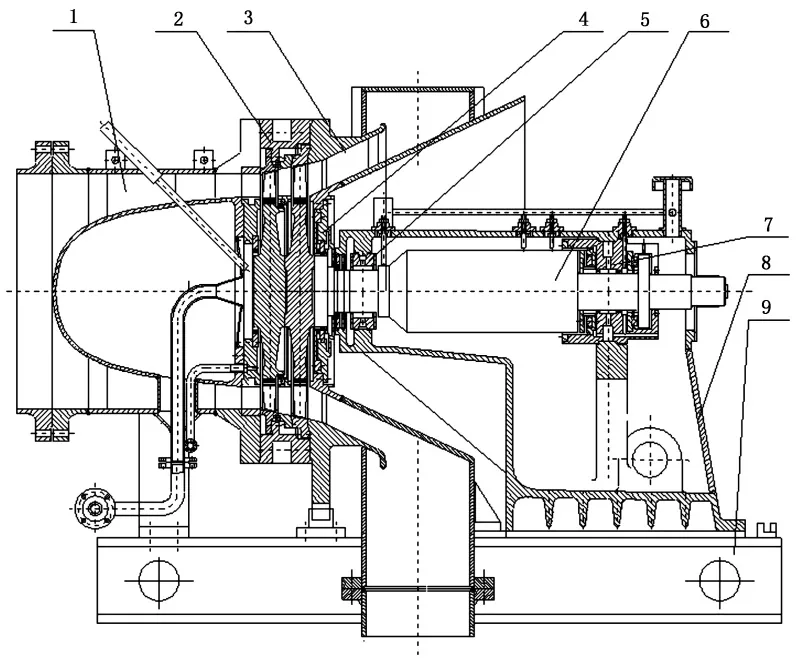
4.1.2 烟气轮机采用轴向进气、垂直向上或向下排气、卧式安装、悬臂式转子结构,单级排气烟气机上排气、下排气结构分别见图1a)、图1b),双级排气烟气轮机上排气、下排气结构分别见图2a)、图2b)。
标引序号说明:
1———进气锥; 4———气封组装; 7———径向推力轴承;
2———过渡壳体; 5———径向轴承; 8———轴承箱体;
3———壳体; 6———转子组件; 9———底座。
图 1 单级排气烟气轮机结构图
标引序号说明:
1———进气锥; 4———气封组装; 7———径向推力轴承;
2— ——二级静叶组件; 5— —— 径向轴承; 8— 轴承箱体;
3———过渡壳体; 6———转子组件; 9———底座。
图 2 双级排气烟气轮机结构图
4.2 型号
型号表示为:
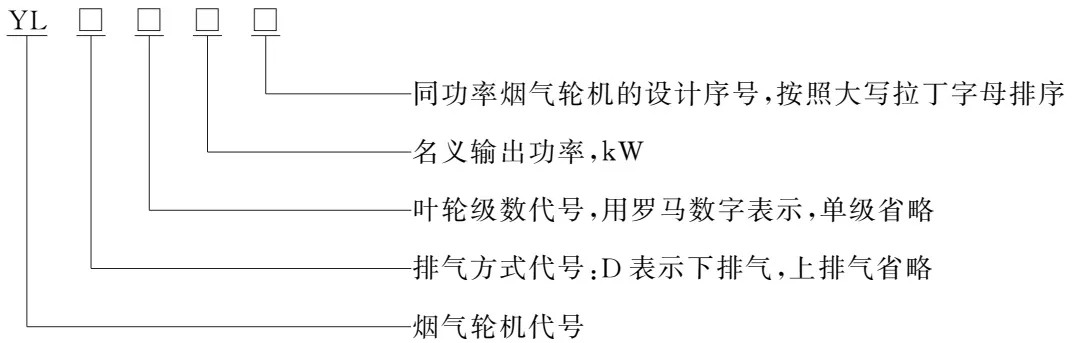
示例1:排气方式为向上排气,叶轮级数为单级,设计名义输出功率为33000 kW 的第二次设计的烟气轮机,其型号为:
YL33000B
示例2:排气方式为向上排气,叶轮级数为双级,设计名义输出功率为18000 kW 的第二次设计的烟气轮机,其型号为:
示例3:排气方式为向下排气,叶轮级数为单级,设计名义输出功率为5000 kW 的第二次设计的烟气轮机,其型号为:
5 性能
5.1 烟气轮机的输出功率和效率应符合设计文件的规定。
5.2 在设计工况下烟气轮机的效率:单级应不低于78%,双级应不低于84%,标定效率值的负偏差(即标定效率值与效率的设计值之差)的绝对值应不大于4%。
5.3 在设计要求规定的使用条件下,烟气轮机运行12000 h后,功率下降应不大于6%。
5.4 烟气轮机在出厂检验和工业运行试验期间,在最高连续转速或其他规定运行转速下以及允许的操作范围内,轴振动的双振幅值应不超过公式(1)的计算值。
A =25.4 √(12000/(Nmc))(1)
式中:
A 未滤波的允许双振幅值,单位为微米 (μm) ;
Nmc 最高连续转速,单位为转每分(r/min)。
5.5 在最高连续转速至跳闸转速之间任一转速,其双振幅值应不大于最高连续转速下记录的最大双振幅值的150%。
5.6 烟气轮机轴承处进油温度应为 40°C±5°C ,径向轴承瓦块的工作温度应不大于 80 ℃ ,推力轴承瓦块的工作温度应不大于100 ℃。
5.7 烟气轮机正常运行时的噪声应不大于85 dB(A)。
6 要求
6.1 材料
6.1.1 烟气轮机主要零件材料的选择应符合表1的规定,各材料毛坯的化学成分、力学性能等应符合
下列规定:
a) GH864合金热轧棒材符合附录 A 的规定;
b) GH4169合金棒材符合附录 B的规定;
c) K213铸造高温合金母合金符合附录 C的规定;
d) GH864合金模锻动叶片毛坯符合附录 D的规定;
e) 40CrNi2 MoA 合金主轴锻件符合附录 E的规定;
f) GH2132合金主轴锻件符合附录 F的规定;
g) GH864合金轮盘锻件符合附录 G 的规定;
h) GH2132合金轮盘锻件符合附录 H 的规定;
i) GH2132合金热轧棒材符合附录I的规定。
| 零件 | 材料牌号 | ||
| 入口烟气温度T<650°C | 入口烟气温度650°C≤T≤700°C | 入口烟气温度700°C | |
| 静叶片 | K213 | K213 | K640 |
| 动叶片 | K213 | K213、GH864 | GH864 |
| 轮盘 | GH2132 | GH864 | GH864 |
| 拉杆螺栓及套筒 | GH2132、GH4169 | GH4169 | GH4169 |
| 主轴 | GH2132 | 40CrNi2MoA | 40CrNi2MoA |
| 注:GH864合金性能相当于美国Waspaloy合金。 | |||
6.1.2 烟气轮机其他零件用材料应符合下列规定:
a) 铸铁件符合 GB/T 9439的规定;
b) 铸钢件符合 GB/T 2100或 GB/T 11352的规定;
c) 铸造轴承合金符合 GB/T 1174的规定;
d) 合格锻件级别为 NB/T 47010—2017、NB/T 47008—2017中的Ⅲ级,超声检测合格质量等级不低于 NB/T 47013.3—2023中的Ⅲ级;
e) 板材符合 GB/T 699、GB/T 711、GB/T 3077、GB/T 3280、GB/T 4237的规定;
f) 管材符合 GB/T 9948、GB/T 14976的规定;
g) 棒材符合 GB/T 699、GB/T 1220、YB/T 5245的规定。
6.1.3 烟气轮机所用材料应具有材料生产厂的产品合格证或质量证明书。
6.2 设计
6.2.1 结构及类别
烟气轮机应按照用户烟气的参数和机组配置状况进行专门设计,并从效率、寿命、现场基础条件、操作维护方面进行综合比较评判,确定适合的结构及类别。
6.2.2 环境条件
6.2.2.1 进入烟气轮机的烟气催化剂的浓度应不大于150 mg/m
3
(标准状态下),其中直径大于10
μm 的颗粒质量分数应不超过3%。
注:烟气中催化剂的浓度是指在标准状态下每立方米的湿烟气中所含催化剂的质量。
6.2.2.2 末级分离器出口至烟气轮机入口的管道不应采用非金属衬里。
6.2.2.3 调节蝶阀至烟气轮机入口水平直管段的长度应不小于管道公称直径的6倍。
6.2.2.4 入口和出口管道施加于烟气轮机的接口法兰的力和力矩应小于附录J的计算值,并作为设计参数提交给设计方。
6.2.2.5 进入烟气轮机的烟气温度和压力应不大于设计文件的规定值,短时超温超压的最高限度、持续时间和次数应符合设计文件的规定。
6.2.3 气动部分
6.2.3.1 应采用反动式透平级。通过合理选择反动度,控制动、静叶栅流道中的烟气流速
6.2.3.2 叶片叶型应适应于带粒流气体,易磨损部位应按设计规定喷涂耐磨涂层
6.2.3.3 烟气流道的设计应采取措施减缓流道的一次磨损。对易产生二次磨损的部位,如动叶片进气边根部及二级轮盘辐板根部等部位,应采取减缓和防止二次磨损的有效结构。
6.2.4 机壳和底座
6.2.4.1 机壳和底座的结构及两者相连接后的固定方式应能承受附录J中规定的入口或出口管道所施加的力和力矩。
6.2.4.2 机壳的强度和刚度应符合6.2.2.5规定的短时超温和超压工况。
6.2.4.3 进气机壳、过渡壳体、二级静叶固定套、排气机壳和底座的循环冷却水支座应进行耐压性能试验,该过程中应无可见变形和渗漏。如有影响装配精度的变形,允许在修复后重新进行试验,当无法修复时,作报废处理。
6.2.5 转子
6.2.5.1 转子的设计寿命应不小于100000 h,动叶片的设计寿命应不小于24000 h。
当在规定的温度下瞬时转速达到额定转速的1.05倍时,转子应能安全运行(见5.5)。
6.2.5.2 转子结构上应采取防止催化剂在转动件上堆积的措施。
6.2.6 动力学与动平衡
6.2.6.1 刚性转子与挠性转子的横向临界转速的避开裕度应符合下列规定:
a) 刚性转子:大于最高连续转速的20%;
b) 挠性转子:小于最高连续转速的15%或大于最高连续转速的20%。
6.2.6.2 烟气轮机动力回收机组的轴系扭曲临界转速的避开裕度应小于最高连续转速的10%或大于跳闸转速的10%。
6.2.6.3 转子应带半联轴器进行动平衡试验,刚性转子的平衡品质级别应不低于 GB/T 9239.11—2025中的 G 2.5级,挠性转子的平衡品质级别应符合 GB/T 9239.12的规定。
6.2.6.4 同一级动叶片频率离散频谱的离散度(即频率离散度)应不大于6%,叶片的频率离散度数值应按公式(2)计算。
Deltaf =2 (fmax - fmin) / (fmax + fmin) ×100 %(2)
式中:
Deltaf 叶片的频率离散度;
fmax 叶片静频率的最大值,单位为赫兹(Hz);
fmin 叶片静频率的最小值,单位为赫兹 (Hz)
6.2.7 轴承箱及轴承
6.2.7.1 转子支承系统零部件(轴承、轴承座、轴承箱体)的结构应为水平剖分。轴承箱内与大气相通,其轴端油封可设置通入净化空气的强制密封结构。
6.2.7.2 轴承的进排油管路宜分别置于轴承箱的两侧。
6.2.7.3 径向轴承应采用多油楔固定瓦或可倾瓦轴承,推力轴承宜采用可倾瓦轴承。
6.2.7.4 轴承箱体应进行盛水试验,试验过程中应无渗漏。
6.2.8 轴封
6.2.8.1 轴端气封、油封均应采用可更换的迷宫密封。
6.2.8.2 轴端气封为二段式。允许设置通入蒸汽和压缩空气的强制密封结构。轻微的泄漏气可采用抽气式结构排入大气。
6.2.9 测量装置
烟气轮机应设置轴转速、轴振动、轴承瓦块温度、轴承进排油温度和入口循环空气温度、出口循环空气温度的测量装置。
6.2.10 联轴器及其防护罩
烟气轮机与被驱动设备之间的联接应采用刚性可移式联轴器或弹性可移式联轴器,烟气轮机与被驱动设备的联轴器应设置具有密封作用的可拆式防护罩
6.2.11 绝热层及罩壳
6.2.11.1 烟气轮机机壳的外露表面,应安装绝热层及罩壳。
6.2.11.2 在用户现场,设备稳定运行时,对保温层/绝热层表面可采取红外线扫描测温仪等方式进行温度测量,红外线扫描测温仪空间分辨力宜符合JB/T 13390的规定。
绝热层应保证罩壳外表面温度不大于 75 °C ;排气机壳内锥体保温层外表面温度不大于 100 °C
6.2.12 润滑油系统
烟气轮机和被驱动设备共用一套润滑油系统。油路系统的进油管线应采用不锈钢。主油箱油量的循环倍率应为8~10。
注:循环倍率指所有油每小时通过油系统的次数,即系统每小时的循环油量与油系统总油量之比。
6.3 制造
6.3.1 通则
烟气轮机的制造除应符合本文件的规定外,还应符合设计文件的规定
6.3.2 外购件
烟气轮机配套的外购件应符合相应产品的规定,并应有产品合格证或质量证明书。
6.3.3 加工
6.3.3.1 铸件表面应光滑平整,不应有肉眼可见缩孔、裂纹、砂眼和疏松等缺陷。铸造缺陷应允许补焊,并应符合 GB/T 2100和 GB/T 11352的规定。
6.3.3.2 钢板冲剪件不应存在裂纹、凹坑和皱褶等缺陷,并应清除尖棱和毛刺。
6.3.3.3 焊接件的焊缝坡口应采用机械方法加工,并应符合 GB/T 985.1的规定。
6.3.3.4 水平剖分零件中分面的双向间隙应不大于0.25 mm;中分面与基准圆柱面轴线的位置度公差应不大于0.25 mm。
6.3.3.5 水平剖分零件的剖分面进行表面加工处理,处理后表面形位公差、表面粗糙度应符合设计文件的规定。
6.3.3.6 主轴和轮盘相结合的端面和圆柱面应分别垂直和同轴于前轴颈与后轴颈构成的公共轴线,其垂直度公差应不大于 GB/T 1184—1996 中的 7 级,同轴度公差应不大于 GB/T 1184—1996 中的 5级,两轴颈圆度公差应不大于 GB/T 1184—1996中的5级。
6.3.3.7 轮盘榫槽采用成型拉刀加工。榫槽的位置度公差为0.6 mm~0.8 mm;轮盘外圆对基准轴线的跳动公差应不大于 GB/T 1184中的7级。
6.3.3.8 动叶片叶身型面各指定检验截面的线轮廓度公差应不大于0.10 mm,各截面间应均匀过渡。动叶片根部榫齿两对称工作面的交线应在榫头中心面内,其位置度公差应不大于 GB/T 1184—1996中的6级。
6.3.3.9 拉杆螺栓与主轴、套筒相配合的外圆及螺纹中径三者的同轴度公差应不大于 GB/T 1184— 1996中的7级。
6.3.3.10 一级、二级静叶片叶身型面的面轮廓度的公差应不大于0.1 mm。静叶组件上的各静叶片进气边应在垂直于轴线的平面内,其平面度公差应不大于1 mm。
6.3.3.11 重要零件主要加工面的表面粗糙度值 (Ra) 应不大于表2的规定。
| 序号 | 工作面 | 粗糙度(Ra) |
| 1 | 主轴轴颈、推力盘及测振探头对应的工作面 | 0.4 |
| 2 | 一、二级轮盘及主轴结合面 | 1.6 |
| 3 | 传扭套筒外圆及其与它相配合的孔 | 1.6 |
| 4 | 轮盘榫槽及动叶片榫齿 | 3.2 |
| 5 | 动叶片、静叶片叶身型面 | 1.6 |
| 6 | 拉杆螺栓外圆柱面及螺纹 | 1.6 |
| 7 | 壳体、进气锥、二级静叶环固定套结合面 | 3.2 |
| 8 | 推力瓦块轴承合金面 | 1.6 |
| 9 | 推力瓦块与推力块座结合面 | 1.6 |
| 10 | 轴承箱体与轴承座、油封配合柱面 | 3.2 |
6.3.4 焊接与组装
6.3.4.1 焊接应符合 NB/T 47003.1的规定。
6.3.4.2 烟气轮机的所有零部件应经检验合格并清除毛刺、铁屑、焊渣、污物及油脂等脏物后方可组装。
6.3.4.3 转子组装时,拉杆螺栓伸长量应符合设计文件的规定。
6.3.4.4 多油楔轴瓦瓦背与轴承座内孔应贴合,其接触面积应不小于瓦背面积的70%。
6.3.4.5 组装后的转子部件,以两轴颈为基准,主要部位跳动公差应不大于表3的规定。
| 部位 | 轮盘轮缘端面 | 两轴颈圆柱面 | 两轴颈之间的柱面 | 推力面端面 | 装联轴器处外圆 | 测振探头对应工作面 |
| 公差 | 0.100 | 0.010 | 0.020 | 0.015 | 0.020 | 0.010 |
6.3.4.6 圆锥销和销孔的接触面积应不小于70%。
6.3.4.7 组装后主要零部件的间隙应符合下列规定:
a) 径向轴承轴瓦与轴颈间的直径间隙为轴颈公称直径的 (1.2~1.5)×10-3 倍;
b) 推力盘与推力瓦块间的轴向间隙符合表4的规定;
c) 油封与轴间的直径间隙等于(相邻轴承轴瓦与轴颈间的直径间隙加0.1 mm);
d) 气封与轴间的直径间隙为0.3 mm~0.6 mm;
e) 动叶片顶部与过渡壳体内壁的半径间隙符合表5的规定;
f) 二级静叶片气封和轮盘肩部间的直径间隙为2.0 mm~2.4 mm;
g) 一级静叶片顶部与衬环间的半径间隙为0.1 mm~0.3 mm;
h) 插入式静叶片叶身与内、外静叶片固定环环腔周向间隙为0.1 mm~0.3 mm。
| 轮盘直径 | 700 | 820、890、960、1110 | 1240 | 1370 |
| 轴向推力间隙 | 0.35~0.40 | 0.46~0.50 | 0.51~0.66 | 0.56~0.71 |
| 轮盘直径 | 700、820、890 | 960 | 1 110、1 240 | 1 370 |
| 动叶片顶部与过渡壳体内壁的半径间隙 | 1.8~2.2 | 2.4~2.8 | 2.7~3.1 | 3.6~4.1 |
6.4 整机试验
6.4.1 整机试验分类
烟气轮机应进行整机试验。烟气轮机的整机试验分热态空负荷机械运转试验和负荷状态下工业运行试验。
6.4.2 热态空负荷机械运转试验
6.4.2.1 热态空负荷机械运转试验期间应符合下列规定:
a) 各连接件、紧固件无松动;
b) 各工作部件无漏气、漏油现象存在;
c) 入口循环空气温度、出口循环空气温度、润滑油流量和压力、轴承处进油和排油温度符合设计
文件的规定;
d) 在最高连续转速或其他规定的运行转速下,以及在最高连续转速至跳闸转速之间的任一转速下,轴振动的双振幅值符合5.4、5.5的规定;
e) 径向轴承瓦块和推力轴承瓦块的工作温度符合5.6的规定;
f) 噪声符合5.7的规定。
6.4.2.2 热态空负荷机械运转试验完成后应按附录 K 中表 K.1的规定完成试验报告。
6.4.2.3 热态空负荷机械运转试验完成后应将轴承和轴端密封拆卸下来进行检查,当轴承或密封件非配合面出现深度不超过0.1 mm 的擦伤或划痕,减薄不超过0.1 mm 的磨损时,应作修饰性修理,不必重新进行试验;当出现深度超过0.1 mm 的擦伤或划痕,减薄超过0.1 mm 的磨损使尺寸明显改变时,应在修复后重新进行热态空负荷机械运转试验
6.4.3 负荷状态下工业运行试验
6.4.3.1 负荷状态下的工业运行试验应在热态空负荷机械运转试验合格后进行。负荷状态下的工业运行试验应符合下列规定:
a) 设计点的热力性能(振动值、轴承温度及技术协议规定的其他性能)符合双方协商的规定;
b) 烟气轮机的输出功率和效率符合5.2的规定;
c) 6.4.2.1的规定;
d) 双方协商的其他规定。
6.4.3.2 负荷状态下的工业运行试验结束后应由制造商和用户联合完成试验报告
7 检验与试验方法
7.1 噪声
噪声(见5.7)检验应按附录 K 和 GB/T 17248.6的方法进行。
7.2 无损检测
锻件超声检测应按 NB/T 47013.3—2023规定的方法进行。
渗透检测(见 D.2.9)应按 NB/T 47013.5规定的方法进行。
7.3 耐压性能试验
进气机壳、排气机壳、过渡壳体、二级静叶固定套和底座的循环冷却水支座的耐压性能试验(见6.2.4.3)应按下列规定进行:
a) 试验压力为各零部件工作压力(表压)的3倍;
b) 试验介质采用常温清水;
c) 试验时,压力缓慢上升达到设计文件规定的试验压力后,保压时间不少于15 min,然后将压力降至规定试验压力的80%,保压时间不少于30 min,然后对所有焊缝和连接部位进行检查,如有渗漏,则在泄压修复后重新进行试验直至合格
7.4 转子的动平衡试验
转子的动平衡(见6.2.6)试验在专用设备上进行,刚性转子平衡品质级别试验应按 GB/T 9239.11— 2025的方法进行,挠性转子的平衡品质级别试验应按 GB/T 9239.12的方法进行。
7.5 轴承箱体盛水试验
轴承箱体盛水试验(见6.2.7.4)可采用常温清水进行,盛水试验时间应不少于30 min。
7.6 铸件与焊接件焊接接头外观质量检查
铸件与焊接件焊接接头外观质量(见6.3.3.1~6.3.3.3、6.3.4.2)可采用目视法进行检查。
7.7 尺寸检验
尺寸检验宜使用游标卡尺、螺纹千分尺、百分表、钢卷尺、直尺和塞尺等进行,游标卡尺的分度值应不大于0.02 mm,螺纹千分尺的分度值应为 0.01 mm,百分表的分度值应为 0.01 mm,塞尺应符合GB/T 22523的规定。
7.8 形位公差
形位公差应按 GB/T 1958规定的方法进行检测。
7.9 表面粗糙度
采用表面粗糙度比较样块或表面粗糙度检验仪器对表面粗糙度进行检测。
7.10 多油楔轴瓦瓦背与轴承座内孔接触面积检验
接触面积(见6.3.4.4)应采用在接触表面涂抹红丹粉的方法检验。
7.11 热态空负荷机械运转试验
热态空负荷机械运转试验可在制造厂进行。热态空负荷机械运转试验应按附录 K 的方法进行。
7.12 负荷状态下工业运行试验
7.12.1 负荷状态下工业运行试验涉及动力回收系统与动力回收机组的配置及现场所具备的条件应由制造商和用户根据用户现场条件协商确定。
7.12.2 负荷状态下的工业运行试验连续运行时间应不少于72 h。
8 检验规则
8.1 检验分类
烟气轮机的检验分出厂检验和用户现场验收检验。
8.2 出厂检验
8.2.1 每台烟气轮机应进行出厂检验,由制造商检验合格后出具产品合格证。出厂检验与所有相关的检验记录和试验报告等质量文件应统一归档保存。
8.2.2 出厂检验项目应为6.1.1、6.1.2、6.2.4.3、6.2.6.3、6.2.7.4、6.3.3、6.3.4.4~6.3.4.7、6.4.2。
8.3 用户现场验收检验
用户现场验收检验应符合6.2.11.2和6.4.3规定的要求。
9 涂饰、标志、包装、贮运
9.1 涂饰
9.1.1 热态空负荷机械运转试验合格后方可进行涂饰。
9.1.2 涂饰应符合下列规定:
a) 机壳、二级静叶环固定套等高温部件涂铝色有机硅耐热烘漆;
b) 轴承箱体和箱盖喷耐高温防腐油漆;
c) 冷却水管涂绿色漆;
d) 润滑油管涂黄色漆;
e) 不锈钢管线不涂漆(如用户另有要求,可涂其他颜色);
f) 其余外露部分(非加工表面)先涂底漆,腻平后再涂表面漆;
g) 所有未涂油漆的外露加工表面,均应涂以中性防锈油脂。
9.2 标志
烟气轮机应在底座上固定产品标牌。标牌应符合 GB/T 13306的规定。标牌应包括下列内容:
a) 制造商名称;
b) 产品名称、型号;
c) 烟气入口压力(MPa);
d) 烟气出口压力(MPa);
e) 烟气入口温度(℃);
f) 烟气出口温度(℃);
g) 烟气流量(标准状态)(m 3 /min);
h) 输出功率(kW);
i) 额定转速(r/min);
j) 产品编号;
k) 制造日期;
l) 本文件编号。
9.3 包装
9.3.1 包装前,烟气轮机入、出口法兰用厚度不小于1 mm 的钢板封堵,其余管路法兰口用纤维橡胶板或塑料板盖封,轴承箱的主轴伸出端用塑料膜封闭包扎牢固,防止异物进入。
9.3.2 包装应符合 GB/T 13384的规定。
9.3.3 包装箱外壁上应注明下列内容:
a) 收货单位、地址;
b) 产品名称、型号及产品编号;
c) 外形尺寸、毛重;
d) 发货单位、地址。
9.4 贮运
9.4.1 烟气轮机应存放于干燥通风的室内。
9.4.2 运输包装应采取防止振动或碰撞的可靠措施。
10 随行文件
烟气轮机制造商提供的出厂随行文件应符合附录 L的规定,出厂随行文件的具体内容和交付时间由供需双方协商。
附录 A (规范性)
烟气轮机用 GH864合金热轧棒材
A.1 概述
本附录适用于烟气轮机用 GH864合金热轧棒材。该棒材用于制造高温转动承力部件的烟气轮机动片。
A.2 要求
A.2.1 化学成分
A.2.1.1 合金的化学成分应符合表 A.1的规定。
| 元素 | C | Cr | Ni | Co | Mo | Al |
| 质量分数/% | 0.02~0.08 | 18.00~21.00 | 余 | 12.00~15.00 | 3.50~5.00 | 1.20~1.60 |
| 元素 | Ti | Fe | B | Zr | Mn | Si |
| 质量分数/% | 2.75~3.25 | ≤2.0 | 0.003~0.010 | 0.02~0.12 | ≤0.10 | ≤0.15 |
| 元素 | Cu | Mg | S | P | Bi | Pb |
| 质量分数/% | ≤0.10 | ≤0.01 | ≤0.015 | ≤0.015 | ≤0.000 1 | ≤0.000 5 |
A.2.1.2 自耗锭头部取样作合金化学成分的全分析,尾部取样作合金化学成分全分析或取样分析 C、Al、Ti、Cr、B、Mo、Co、Fe、Mg元素质量分数。
A.2.2 冶炼方法
合金应按下列方法之一冶炼,冶炼方式的选择由供需双方协商决定:
a) 真空感应炉熔炼加真空自耗炉重熔;
b) 真空感应炉熔炼加保护性气氛电渣重熔加真空自耗炉重熔。
A.2.3 外形尺寸及交货状态
A.2.3.1 棒材应逐根进行尺寸检验。
A.2.3.2 热轧棒材供应棒料直径的尺寸极限偏差应为 0
-2 mm。
A.2.3.3 棒材的长度宜为1.5 m~5 m,小于1.5 m 的棒材按合同中的最小尺寸倍尺交货。
A.2.3.4 棒材两端应切成直角,并清除毛刺。
A.2.3.5 棒材的圆度公差值应不大于允许直径公差的70%。
A.2.3.6 棒材的直线度公差应符合 GB/T 14993的规定。
A.2.4 热处理
锻件应按下列步骤进行热处理:
a) 固溶热处理:加热至 (1 070±10)℃ ,保温(4 ±0.5)h后空冷或比其更快的冷速;
b) 再稳定化热处理:加热至 (845±8)℃ ,保温(24±0.5)h后空冷;
c) 再时效处理:加热至(760±8)℃,保温(16±1)h后空冷。
A.2.5 力学性能
A.2.5.1 棒材用经热处理后的试样测定其室温和高温力学性能,力学性能应符合表 A.2的规定。
| 项目 | 力学性能 | |
| 高温瞬时拉伸性能(试验温度815°C) | 抗拉强度(Rm) | ≥610 MPa |
| 断后伸长率(A) | ≥20% | |
| 断面收缩率(Z) | ≥32% | |
| 高温持久性能(试验条件:815°C,325 MPa) | 持久寿命(τ) | ≥23 h |
| 断后伸长率(A) | ≥8% | |
| 硬度 | HBW | 298~390 |
A.2.5.2 采用光滑缺口联合持久试样应断于光滑部位,也可以用光滑和缺口试验分开的试样进行试验。缺口持久试样的断裂时间应大于光滑持久试样的断裂时间。缺口试样的缺口半径(R)为0.2 mm。
A.2.5.3 根据需方要求,可测定表 A.2中未规定的力学性能,其试验条件和力学性能要求由供需双方协商。
A.2.6 低倍组织
A.2.6.1 当按 GB/T 14999.1—2025规定的方法在经酸浸的横向试样上评定低倍组织时,棒材不应有肉眼可见的缩孔、缩孔痕迹、空洞、针孔、裂纹和夹杂(包括外来金属夹渣)。
A.2.6.2 当在经热处理后的酸浸纵向试样上检验低倍组织时,低倍组织应符合 GB/T 14999.1—2025的规定。
A.2.6.3 当在经热处理后的纵向试样上检验断口组织时,不应存在分层。断口疏松合格评级应为GB/T 14999.1—2025中图 C.4的1级~3级。纵向低倍宏观晶粒直线尺寸应不大于2 mm。
A.2.7 高倍组织
A.2.7.1 应在经热处理的试样上测定并按 GB/T 14999.2—2025的方法评定晶粒度和不均匀度。棒材晶粒度评级数应不低于 GB/T 14999.2—2025中的2级,在显微检验时,在大部分细晶粒中允许其中有个别晶粒度为 GB/T 14999.2—2025中的1级晶粒存在棒材不应有明显的细晶区和粗晶区的偏聚。
A.2.7.2 当一次碳化物按 GB/T 14999.2—2025的方法评级时,一次碳化物合格评级级数应不大于GB/T 14999.2—2025中图 C.2中的3级。
A.2.7.3 晶界不应有连续成膜的封闭析出相和针状有害相析出。
A.2.7.4 其他显微组织、非金属夹杂物等要求及检验方法应符合设计文件的规定。
A.2.8 超声检测
棒材应逐根进行超声检测,超声检测应采用纵波反射法和横波反射法,超声检测应按下列规定进行缺陷评定:
a) 超声检测以 ϕ
1
.2 mm 平底孔调整灵敏度;
b) 单个缺陷反射波大于 ϕ 1 .2 mm 平底孔反射波高时为不合格;
c) 由材料组织引起的杂波反射不超过 ϕ 1.2 mm 平底孔反射波高的 20%,当杂波反射超过1.2 mm 平底孔反射波高的20%时,则由供需双方协商确定。
A.2.9 表面质量
棒材应逐根进行表面质量检查。
棒材表面不应有裂纹、折叠、结疤和夹渣。棒材表面的局部缺陷应清除,其允许清理深度应不大于直径公差值的一半,只允许存在深度不超过0.25倍直径公差值的个别轻微划伤。
A.3 检验方法
A.3.1 尺寸检验
棒材尺寸检验计量器具应符合7.2的规定
A.3.2 外形检验
A.3.2.1 圆度检验
在圆形棒材横截面上测量截面的最大直径与最小直径之差。
A.3.2.2 直线度检验
沿棒材长度方向,用1 m 直尺靠量,取直尺与棒材最大弯曲处的波高。
A.3.3 表面质量
棒材表面质量检验采用目视法进行。
A.3.4 化学成分分析
A.3.4.1 合金化学成分分析取样应按 GB/T 20066和 B.2.2.2的方法进行。
A.3.4.2 合金的化学成分分析方法应按 GB/T 223.3、GB/T 223.5、GB/T 223.6、GB/T 223.8 GB/T 223.11、GB/T 223.19、GB/T 223.20、GB/T 223.28、GB/T 223.29、GB/T 223.30、GB/T 223.53 GB/T 223.59、GB/T 223.60、GB/T 223.61、GB/T 223.62、GB/T 223.63、GB/T 223.64、GB/T 223.68、GB/T 223.73、GB/T 223.80、GB/T 223.81、GB/T 223.86、GB/T 223.87、GB/T 223.90、GB/T 223.91、GB/T 38939或其他通用的方法进行。
仲裁试验应按 GB/T 223.3、GB/T 223.6、GB/T 223.8、GB/T 223.11、GB/T 223.19、GB/T 223.20、GB/T 223.28、GB/T 223.29、GB/T 223.30、GB/T 223.60、GB/T 223.63、GB/T 223.68、GB/T 223.73 GB/T 223.80、GB/T 223.86、GB/T 223.87、GB/T 38939的方法进行。
A.3.5 低倍组织、高倍组织与力学性能试验
每批棒材低倍组织、高倍组织、力学性能试验试样取样数量、部位和试验方法应符合表 A.3 的规定。
| 序号 | 试验项目 | 数量 | 取样部位 | 试验方法 |
| 1 | 横向低倍组织 | 2 | 相当于钢锭头、尾各一支 | GB/T 14999.1—2025 |
| 2 | 纵向低倍组织 | |||
| 3 | 纵向断口 | 2 | 相当于钢锭头、尾各一支 | GB/T 14999.1—2025 |
| 4 | 高倍组织晶粒度 | GB/T 14999.2—2025 | ||
| 5 | 高倍组织一次碳化物 | GB/T 14999.2—2025 | ||
| 6 | 高温拉伸 | GB/T 228.2 | ||
| 7 | 高温持久 | GB/T 2039 | ||
| 8 | 硬度 | GB/T 231.1 | ||
| 棒材直径小于32 mm,力学性能样坯的中心线与棒材中心线吻合棒材直径大于32 mm,力学性能样坯的中心线在棒材半径的1/2处 | ||||
A.3.6 超声检测
A.3.6.1 超声检测应按 NB/T 47013.3的方法进行。
A.3.6.2 直径 φ75 mm∼φ120 mm 的棒材,采用接触法进行检验。
A.4 检验规则
A.4.1 验收
棒材的供应商应提供材料质量证明书,需方可按 A.2.1、A.2.3、A.2.5~A.2.9的规定对棒材进行复检。
A.4.2 组批
棒材应成批验收,每批应由同一牌号、同一熔炉号、同一热处理批次、同一规格、同一方法加工的棒材组成。当烟气轮机的制造商对组批另有要求时,由供需双方协商确定。
A.4.3 复检
A.4.3.1 当某一项检验不合格时,应从同组批棒材上切取2倍数量的试样(包括从原不合格棒材上切取试样。当不从原不合格棒材上切取试样时,原不合格棒材应报废)进行该项目的复检。若复检结果仍不合格,则判定该组批棒材不合格。
A.4.3.2 当棒材因缩孔导致不合格时,材料供应商在将缩孔切净后重新进行检查。
A.4.3.3 当硬度、高温拉伸或高温持久初次检验不合格时,应在原初次检验的2根棒材上各取一支试样,并按表 A.2的规定进行复检。复检结果有任意一项不合格时,则判定该组批棒材不合格。
A.4.3.4 除力学性能外,材料供应商可对其他某项检验不合格的一批棒材逐根进行该项目检验,然后重新组批交货,并在质量证明书中注明,但重新组批只允许进行一次。
A.4.4 质量异议
需方应在接到供方棒材后及时按本文件的规定对其进行检验。检验中若发现材料不符合本附录规定时,应立即向供方提出。供方在接到需方质量异议时,应及时与需方协商处理。
A.4.5 仲裁试验
当供需双方对某项试验结果有分歧时,应进行仲裁试验。
A.4.6 冶金来源缺陷的处理
A.4.6.1 当需方在成品或半成品锻件上发现冶金来源缺陷,并经供需双方确认和/或仲裁后,供方应接受需方退货,且当需方要求时,供方应补制。
A.4.6.2 需方对缺陷性质难以确定时,应由供需双方同意的仲裁单位进行仲裁。
A.5 包装、标志和质量证明书
A.5.1 包装
棒材应成组捆扎包装
A.5.2 标志
棒材应逐根打上合金牌号、炉批号、顺序号。对于直径小于 ϕ
26 mm 的棒材允许打代号并在质量证明书中注明。棒材铸锭头部、尾部的位置应有明显的符号标记。
A.5.3 质量证明书
每批供应的棒材应附有质量证明书。质量证明书应包括下列内容:
a) 供应商名称;
b) 订货单位名称;
c) 合同编号;
d) 本文件编号;
e) 合金牌号;
f) 冶炼方法;
g) 批号、炉号(包括母炉号和子炉号);
h) 规格、数量;
i) 重量;
j) 发货日期;
k) 按本附录、合同所规定的各项检验结果(如进行复检,应包括两次检验结果)。
质量证明书应加盖供方检验印记。
A.5.4 其他
除 A.5.1~A.5.3规定的要求外,对包装、标志和质量证明书的其他要求应符合 GB/T 2101的规定。
附录 B (规范性)
B.1 概述
本附录规定了直径不大于 ϕ
80 mm 的 GH4169合金棒材的技术要求和检验规则,该棒材用于制造烟气轮机紧固件。
B.2 要求
B.2.1 冶炼方法
合金应按下列方法之一冶炼,冶炼方式的选择由供需双方协商确定:
a) 真空感应炉熔炼加真空自耗炉重熔;
b) 真空感应炉熔炼加保护性气氛电渣重熔加真空自耗炉重熔。
当供方采用其他冶炼工艺时,应预先征得需方同意
B.2.2 化学成分
B.2.2.1 合金的化学成分应符合表 B.1的规定。
| 元素 | C | Cr | Mo | Nb+Ta | Ti | Al | Ni | Fe |
| 质量分数/% | 0.02~0.08 | 17.00~21.00 | 2.80~3.30 | 4.75~5.50 | 0.75~1.15 | 0.30~0.70 | 50.00~55.00 | 余a |
| 元素 | Mn | Si | S | P | Co | Cu | Ca | Mg |
| 质量分数/% | ≤0.350 | ≤0.350 | ≤0.015 | ≤0.015 | ≤1.000 | ≤0.300 | ≤0.005 | ≤0.005 |
| 元素 | Se | Bi | Pb | Ag | Sn | B | N | O |
| 质量分数/% | ≤0.000 3 | ≤0.000 03 | ≤0.000 5 | ≤0.000 5 | ≤0.005 | ≤0.006 | ≤0.01 | ≤0.005 |
| a合金中扣除表中其他化学元素之外的质量分数。 | ||||||||
B.2.2.2 化学分析样品应取自铸锭的头部和尾部或者相当于头部和尾部的棒材,并报告头部和尾部的化学成分分析结果及杂质元素。
B.2.2.3 成品化学成分允许偏差应符合 GB/T 222的规定。允许只报告头部试样结果,当一个母炉号重熔成一个子炉号时,允许尾部试样只报告 C、Al、Ti、Nb(Nb+Ta)和 Mg的化学成分分析结果。
当采用两炉或两炉以上真空感应冶炼的铸锭焊接作为一个真空自耗重熔电极时,真空感应冶炼各炉化学成分质量分数允许偏差应符合表 B.2的规定
| 元素 | C | Cr | Al | Mo | Ti | B | Nb+Ta | Ni |
| 质量分数允许偏差/% | 0.015 | 0.60 | 0.10 | 0.25 | 0.15 | 0.002 | 0.25 | 2.00 |
B.2.3 外形尺寸
B.2.3.1 棒材直径及偏差应符合 GB/T 14993的规定。
B.2.3.2 棒材的长度宜大于1.5 m,小于1.5 m 的棒材应按合同中最小尺寸倍尺交货。
B.2.3.3 棒材的圆度公差值应不大于允许直径公差的70%。
B.2.3.4 棒材的直线度公差:每米应不大于6 mm。
B.2.4 交货状态
B.2.4.1 棒材两端应切成直角,并清除毛刺。
B.2.4.2 铸锭应进行均匀化处理。棒材应以轧制状态且经磨光后交货。
B.2.4.3 棒材表面洁净,不应有裂纹、折叠、结疤和夹渣。表面缺陷应予清除,清除深度应不大于直径的允许偏差,宽深比应大于6。
B.2.5 热处理
棒料应按下列步骤进行热处理:
a) (950~980)℃±10 ℃,保温1 h,然后空冷;
b) 再加热至(720±8)℃,保温8 h;
c) 在炉内以50 ℃/h的冷却速度冷至(620±8)℃,保温8 h,然后空冷。
B.2.6 低倍组织
B.2.6.1 横向低倍组织
在未经热处理状态下,经腐蚀后检查,不应有缩孔、裂纹、分层、夹渣。经完全热处理后检查白斑和黑斑,有这种缺陷则整炉报废。
注:白斑通常是碳化物或者碳化物形成元素和强化元素减少的负偏析,且在腐蚀面上呈现白亮的区域。
B.2.6.2 纵向低倍组织
纵向低倍组织在完全热处理后检查条带偏析,并以1∶1摄取低倍组织照片,暂不作验收依据,积累数据以制定验收标准图片。
B.2.7 高倍组织
B.2.7.1 取样部位在棒材中心。检验面为径向和轴向剖面。
B.2.7.2 试片经热处理(见 B.2.5)并腐蚀后检验,如发现 Laves相,则整炉棒材报废。
取样部位和显微平均晶粒度应符合表 B.3的规定。
| 取样部位 | 晶粒度 |
| 中心 | 显微晶粒度级别数G宜不低于GB/T 6394—2017中表6的G7.0级,在显微检验时,允许其中有个别级别数G不低于GB/T 6394—2017中表6的G4.0级晶粒存在 |
B.2.8 力学性能
B.2.8.1 试样热处理应符合 B.2.5的规定。
B.2.8.2 拉伸性能及高温持久性能应符合表 B.4的规定。
B.2.8.3 硬度 HBW 应不小于346。
| 试样温度°C | 取样方向 | 抗拉强度(Rm)MPa | 屈服强度(σ0.2)MPa | 断后伸长率(A)% | 断面收缩率(Z)% | 高温持久性能a(试验条件:650°C,690MPa) | |
| 持久寿命(τ)h | 断后伸长率(A)% | ||||||
| 20 | 纵向 | ≥1276 | ≥1034 | ≥12 | ≥15 | — | — |
| 650 | 纵向 | ≥1000 | ≥862 | ≥12 | ≥15 | ≥25 | ≥5 |
| a当高温持久性能试验时间达到25h后,每隔10h以34.5MPa的增量加载荷,直至拉断为止。 | |||||||
B.3 验收规则与试验方法
B.3.1 验收规则
B.3.1.1 每一验收批应由同一熔炼炉、同一炉号、同一规格、同一加工方法、同一生产批的棒材组成。
B.3.1.2 棒材应逐根进行超声检测、表面质量和尺寸检验。
B.3.2 试验方法
B.3.2.1 每批棒材化学成分分析取样应按 GB/T 20066和 B.2.2.2的方法进行。
合金的化学成分分析方法应按 GB/T 223.3、GB/T 223.5、GB/T 223.6、GB/T 223.8、GB/T 223.11 GB/T 223.17、GB/T 223.18、GB/T 223.19、GB/T 223.21、GB/T 223.22、GB/T 223.25、GB/T 223.28、GB/T 223.37、GB/T 223.38、GB/T 223.40、GB/T 223.41、GB/T 223.42、GB/T 223.53、GB/T 223.59、GB/T 223.60、GB/T 223.62、GB/T 223.63、GB/T 223.64、GB/T 223.68、GB/T 223.77、GB/T 223.81、GB/T 223.86、GB/T 223.87、GB/T 223.89、GB/T 223.90、GB/T 223.91、GB/T 20127.1、GB/T 20127.10、GB/T 20127.13、GB/T 11261、GB/T 37837或其他通用的方法进行。
仲裁时应采用 GB/T 223.3、GB/T 223.6、GB/T 223.8、GB/T 223.11、GB/T 223.17、GB/T 223.18、GB/T 223.22、GB/T 223.25、GB/T 223.28、GB/T 223.37、GB/T 223.38、GB/T 223.41、GB/T 223.60、GB/T 223.63、GB/T 223.68、GB/T 223.77、GB/T 223.86、GB/T 223.89、GB/T 20127.1、GB/T 20127.10、GB/T 20127.13、GB/T 11261、GB/T 37837规定的方法进行。
B.3.2.2 每批棒材试样的取样数量、试验方法应符合表 B.5的规定。
| 检验项目 | 取样数量 | 试验方法 |
| 化学成分 | 按 B.3.2.1 | 按 B.3.2.1 |
| 室温拉伸 | 2 | GB/T 228.1 |
| 高温拉伸 | 2 | GB/T 228.2 |
| 高温持久 | 2 | GB/T 2039 |
| 布氏硬度 | 2 | GB/T 231.1 |
| 高倍组织 | 1~2 | GB/T 6394—2017 |
| 低倍组织 | 2 | GB/T 14999.1—2025 |
| 超声检测 | 逐件 | 按 B.3.3 |
| 表面质量 | 逐件 | 按 A.3.3 |
| 外形尺寸 | 逐件 | 按 7.6、7.9 |
B.3.3 超声检测及验收
对用于进一步变形以制作所需零件的棒材和坯料,超声检测的方法和验收标准在符合图纸对零件的规定下,应由供需双方商定。可采用下列的方法和标准:
a) 用纵波及横波进行检验,试块的制作符合图 B.1的规定;
b) 在试块所选用各孔的反射波高不低于荧光屏满刻度的 80% 情况下,若波幅大于满刻度的60%,则判定棒材不合格。
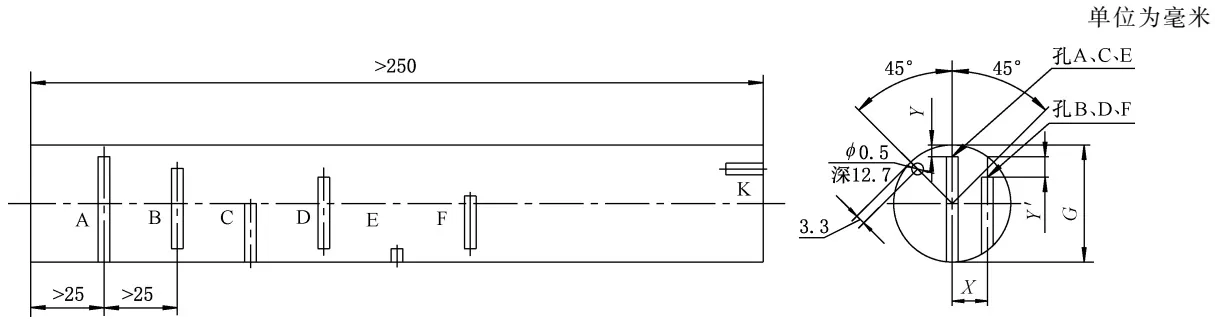
| 平底孔 | X | Y±0.2 | Y'±0.2 | 说明 |
| A | 0.00 | 3.18 | — | 1)平底孔直径φ=0.5mm;2)G为棒材直径;3)可根据需方要求选用A、B、C、D、E、F、K各孔中的某几个孔 |
| B | 0.35 G | — | 2.54 | |
| C | 0.00 | 0.50 G | — | |
| D | 0.35 G | — | 0.12 G | |
| E | 0.00 | 0.88 G | — | |
| F | 0.35 G | — | 0.25 G |
B.3.4 重复试验
B.3.4.1 当力学性能首次试验不合格时,允许从不同棒材上(包括原不合格棒材)切取双倍数量试样进行不合格项目的重复试验。若仍不合格,允许在本附录规定的范围内重复热处理后再进行全部项目的试验,若仍不合格,则判定该批棒材不合格。
B.3.4.2 棒材定型后生产工艺应稳定,当供方在冶炼和生产的主导工艺上有重大改变时,应预先征得需方同意,并根据需要进行全面性能工艺试验,按新生产工艺制造的棒材质量特性应不低于定型批棒材的质量水平。
B.3.4.3 当用工业真空感应炉熔炼的铸锭焊接作自耗电极时,应保证成品锭不使用有焊接接头的电极进行重熔。
B.3.4.4 当已验收的棒材在随后的加工过程中发现不应存在的冶金来源缺陷时,需方可退货,且当需方要求时,供方应补制。
B.4 包装、标志和质量证明
B.4.1 每根棒材应标印合金牌号、炉号、锭节号和制造商检验印记。
B.4.2 每批棒材应附有供方检验部门的质量证明书,质量证明书应包括下列内容:
a) 棒材图号;
b) 材料牌号;
c) 本文件编号;
d) 规格;
e) 数量;
f) 交货状态;
g) 熔炼炉号;
h) 锭节号;
i) 交付日期;
j) 本附录所规定的检验项目和试验实测结果(如进行复检,应包括2次检验结果)及结论。
质量证明书应加盖供方检验印记。
B.4.3 棒材的包装、标志应符合 GB/T 14993的规定。
B.5 其他
本附录未尽事宜由供需双方协商解决
附录 C (规范性)
C.1 概述
本附录适用于 K213铸造高温合金母合金(以下简称“母合金”),该母合金可用于制造烟气轮机的涡轮叶片、静叶片及其他高温部件。
C.2 化学成分
母合金的化学成分应符合表 C.1的规定。
| 元素 | C | Cr | Ni | W | Al | Ti |
| 质量分数/% | ≤0.10 | 14.00~16.00 | 34.00~38.00 | 4.00~7.00 | 1.50~2.00 | 3.00~4.00 |
| 元素 | B | Mn | Si | S | P | Fe |
| 质量分数/% | 0.05~0.10 | ≤0.50 | ≤0.50 | ≤0.015 | ≤0.015 | 余a |
| a扣除表中其他化学元素之外的质量分数。 | ||||||
C.3 冶炼工艺
C.3.1 母合金应采用真空感应炉熔炼。
C.3.2 允许使用本合金100%的返回料熔炼,但应经过高真空精炼。
C.4 尺寸、外形
母合金应铸成圆棒。尺寸由供需双方协商确定。
C.5 交货状态
母合金应以铸态交货
C.6 力学性能
C.6.1 每炉母合金应测试力学性能。力学性能的试样应从被检验的母合金炉号中取料,经真空感应炉重熔浇注成型。
C.6.2 试样应在经1100 ℃、保温4 h,空冷的热处理后加工成 φ 5 mm 标准试样。
C.6.3 力学性能应符合表 C.2的规定。
| 热处理工艺 | 试验温度a°C | 拉伸性能 | 持久性能 | |||
| 抗拉强度(Rm)MPa | 断后伸长率(A)% | 断面收缩率(Z)% | 应力(τ)MPa | 时间(t)h | ||
| 加热至1100°C、保温4h,空冷 | 750 | ≥600 | ≥4 | ≥8 | 380 | ≥80 |
| 700 | ≥640 | ≥8 | ≥10 | 500 | ≥40 | |
| a根据使用条件,只选择其中一个试验温度进行检验。 | ||||||
C.7 表面质量
母合金棒表面应全部打磨光亮。不应夹有生铁、耐火材料、熔渣等夹杂物。
C.8 试验方法
C.8.1 化学成分分析方法
C.8.1.1 每炉母合金应从铸棒或随炉浇注的化学分析试样上取样,化学成分分析取样应按GB/T 20066规定的方法进行。
C.8.1.2 合金的化学成分分析方法应按 GB/T 223.3、GB/T 223.5、GB/T 223.6、GB/T 223.8、GB/T 223.11、GB/T 223.25、GB/T 223.43、GB/T 223.59、GB/T 223.60、GB/T 223.61、GB/T 223.62 GB/T 223.63、GB/T 223.64、GB/T 223.68、GB/T 223.74、GB/T 223.81、GB/T 223.86、GB/T 223.90、GB/T 38939规定的方法进行。
仲裁试验应按 GB/T 223.3、GB/T 223.6、GB/T 223.8、GB/T 223.11、GB/T 223.25、GB/T 223.43 GB/T 223.60、GB/T 223.63、GB/T 223.68、GB/T 223.86、GB/T 38939的方法进行。
C.8.2 力学性能测试方法
C.8.2.1 每炉取拉伸性能和持久性能试样各2根。
C.8.2.2 持久性能试验应按 GB/T 2039 规定的方法进行,高温拉伸试验应按 GB/T 228.2 的方法进行。
C.8.2.3 当力学性能有某项不合格时,可在原组成型试棒或重新浇注成型试棒中取样复检,取样数量应为不合格试样数量的2倍。复检时如仍有1根试样结果不合格,则判定该炉母合金不合格
C.8.2.4 当因试棒本身缺陷或试验故障等外界原因造成力学性能检验不合格时,则试验结果无效并应重新取样检验。
C.9 熔渣试验
当需方要求进行熔渣试验时,试验方法和标准图片由供需双方协商确定
C.10 质量异议与仲裁
当供需双方对母合金质量发生异议时,应进行仲裁试验。
C.11 标志、包装和质量证明书
C.11.1 标志
每根母合金棒上都应清楚地标明合金牌号(或代号)及熔炼炉号。
C.11.2 包装
母合金棒应按炉号分别包装,并附有质量证明书。
C.11.3 质量证明书
质量证明书应包括下列内容:
a) 供应商名称;
b) 订货单位名称;
c) 合同编号;
d) 本文件编号;
e) 合金牌号;
f) 炉号;
g) 交货数量;
h) 发货日期;
i) 按本附录和合同所规定的各项检验结果 (如进行复检,应包括2次检验结果)。质量证明书应加盖供方检验印记。
附录 D (规范性)
D.1 概述
本附录适用于烟气轮机用 GH864合金模锻动叶片毛坯。
D.2 要求
D.2.1 原材料
D.2.1.1 模锻动叶片毛坯用 GH864合金热轧棒材应符合附录 A 的规定。
D.2.1.2 GH864合金热轧棒材应经复检合格后方可投入制造。
D.2.2 热处理
D.2.2.1 锻件热处理工艺制度应按下列步骤进行:
a) 固溶热处理:加热至(1070 ±10)^circC ,保温(4±0.5)h后空冷或比其更快的冷速;
b) 再稳定化处理:加热至 (845±8)℃ ,保温(24±0.5)h后空冷;
c) 再时效处理:加热至(760±8)℃,保温(16±1)h后空冷。
D.2.2.2 模锻动叶片毛坯不应重复进行固溶处理,但时效过程允许重复2次。
D.2.3 形状尺寸和公差
D.2.3.1 模锻动叶片毛坯的形状、尺寸应符合设计文件的规定。
D.2.3.2 模锻动叶片毛坯周边加工余量应不小于1 mm。
D.2.4 力学性能
D.2.4.1 模锻动叶片毛坯应进行100%的硬度检验。
D.2.4.2 模锻动叶片毛坯应按同熔炼炉号且同一热处理炉次组批,同一组批任取两片截取试样检验力学性能,力学性能应符合表 D.1的规定。
| 项目 | 力学性能 | |
| 高温瞬时拉伸性能(试验温度815°C) | 抗拉强度(Rm) | ≥610 MPa |
| 断后伸长率(A) | ≥20% | |
| 断面收缩率(Z) | ≥32% | |
| 高温持久性能(试验条件:815°C,325 MPa) | 持久寿命(τ) | ≥23 h |
| 断后伸长率(A) | ≥8% | |
| 硬度 | HBW | 298~390 |
D.2.4.3 模锻动叶片的同一热处理炉次,若包括几个熔炼炉号,则每一熔炼炉号为一组批,应按 D.2.4.2的规定取样检验力学性能。每一组批的取样检验只说明该熔炼炉号的检验结果,与同一热处理炉次的其他熔炼炉号叶片无关。
D.2.4.4 采用光滑缺口联合持久试样应断于光滑部位,也可用光滑和缺口分开的试样进行试验。缺口持久试样的断裂时间应大于光滑持久试样的断裂时间,缺口试样的缺口半径 R=0.2 mm。
D.2.4.5 根据需方要求,可测定表 D.1中未规定的力学性能,其试验条件和力学性能要求由供需双方协商。
D.2.5 低倍组织
D.2.5.1 模锻动叶片毛坯按同一熔炼炉号及同一热处理炉次为一组批,在同一组批中任取一片,检验纵向低倍组织和宏观晶粒度。
D.2.5.2 模锻动叶片的同一热处理炉次,若包括几个熔炼炉号,则每一熔炼炉号为一组批,应按 D.2.5.1检验纵向低倍组织和宏观晶粒度。每一组批的取样检验只说明该熔炼炉号的检验结果,与同一热处理炉次的其他熔炼炉号无关。
D.2.5.3 叶片纵向低倍组织不应有肉眼可见的缩孔、缩孔痕迹、空洞、针孔、裂纹和夹杂(包括外来金属夹渣)等缺陷。
D.2.5.4 叶片进气边、排气边两侧的3 mm 处的表面宏观晶粒的直线尺寸应不大于2 mm。
D.2.5.5 叶片曲率最大部位的宏观晶粒直线尺寸应不大于5 mm。
D.2.5.6 叶片其他部位的宏观晶粒尺寸应不大于3 mm。
D.2.5.7 当出现宏观晶粒尺寸大于5 mm 时,则判定为不合格。
D.2.6 高倍组织
D.2.6.1 动叶片最终抛光侵蚀后的表面晶粒度按 GB/T 6394—2017评定,叶片叶型最大厚度部位合格显微晶粒级别数 G 应不低于 GB/T 6394—2017中表6的 G3.0级,其余部位合格显微晶粒度级别 G 应不低于 GB/T 6394—2017中表6的 G2.0级。
D.2.6.2 高倍晶粒应均匀,在试样的任一视场内,不应存在细晶区和粗晶区的明显偏聚。
D.2.6.3 晶界不应有连续成膜的封闭析出相和针状有害相析出。
D.2.7 模锻动叶片毛坯表面质量
模锻动叶片毛坯表面(毛边除外)不应有裂纹、折叠、结疤、夹渣、缩孔、疏松和划伤等缺陷。表面的局部缺陷应清除,其允许清除深度从实际尺寸算起,应不超过加工余量的50%。模锻动叶片毛坯应逐件进行表面质量检查。
D.2.8 模锻动叶片毛坯加工余量
模锻动叶片机械加工时,去除余量在任何部位应不小于1 mm。
D.2.9 模锻动叶片表面渗透检测
模锻动叶片最后抛光后应在叶片表面进行渗透检测,表面不应有裂纹、折叠、结疤、夹渣、缩孔、疏松和划伤等缺陷。
D.3 检验方法
D.3.1 尺寸测量方法
模锻动叶片毛坯应用动叶片毛坯检具进行尺寸检查。
D.3.2 表面质量
模锻动叶片毛坯表面质量的检验可用肉眼进行。
D.3.3 低倍组织、高倍组织和力学性能试验方法
模锻动叶片按同一熔炼炉号及同一热处理炉次为一组批,截取试样。截取试样不应采用热加工的方法。试样取样部位和试验方法应分别符合表 D.2、表 D.3的规定。
| 序号 | 试验项目 | 取样部位 |
| 1 | 低倍组织 | 试样截面包含叶片曲率最大、厚度最大、易产生粗晶带的部位 |
| 2 | 力学性能 | 试样工作部分应取在叶身部位 |
| 3 | 高倍组织 | 力学性能试样余料 |
| 序号 | 试验项目 | 数量 | 试样方法 |
| 1 | 低倍组织 | 2 | GB/T 14999.1—2025 |
| 2 | 高倍组织 | GB/T 6394—2017 | |
| 3 | 高温拉伸 | GB/T 228.2 | |
| 4 | 高温持久 | GB/T 2039 | |
| 5 | 硬度 | GB/T 231.1 |
D.3.4 模锻动叶片表面渗透检测
模锻动叶片表面渗透检测应按7.5规定的方法进行
D.4 检验规则
D.4.1 验收由供方检验部门进行。
D.4.2 模锻动叶片毛坯应成批验收,每批应由同一图号、同一熔炼炉号及同一热处理炉次的叶片组成。
D.4.3 模锻动叶片毛坯应进行下列检验:
模锻动叶片毛坯的化学成分以附录 A 的检验结果为依据,必要时可进行抽验,化学成分分析抽验应按 A.3.4.2规定的方法进行。
几何尺寸应按模锻动叶片毛坯设计文件规定的尺寸公差和精度进行检验。
D.4.4 当某一检验不合格时,应从同组批模锻动叶片毛坯上切取双倍数量的试样进行该项目复检。复检结果仍不合格时,则该批毛坯可按 D.2.2重复热处理一次,重复热处理后仍可按 D.2.4的规定进行力学性能检查;若重复热处理后性能仍不合格,则判定该组批模锻动叶片不合格。
D.5 包装、标志和质量证明书
D.5.1 模锻动叶片应分组用包装箱进行包装
D.5.2 模锻动叶片应按生产批次逐件打上顺序编号。
D.5.3 每批供应的模锻动叶片应按组批附有质量证明书。质量证明书应包括下列内容:
a) 供应商名称;
b) 订货单位名称;
c) 合同编号;
d) 合金牌号;
e) 叶片图号;
f) 熔炼炉号;
g) 热处理炉次;
h) 数量;
i) 质量;
j) 发货日期;
k) 按本附录、合同中规定的各项检验结果(如进行复检,应包括2次检验结果)。质量证明书应加盖供方检验印记。
附录 E (规范性)
烟气轮机用40CrNi2MoA合金主轴锻件
E.1 概述
本附录适用于烟气轮机用40CrNi2MoA 合金主轴锻件
E.2 要求
E.2.1 化学成分
合金的化学成分应符合表 E.1的规定。
| 元素 | C | Mn | Si | S | P |
| 质量分数/% | 0.38~0.43 | 0.60~0.90 | 0.20~0.35 | ≤0.015 | ≤0.02 |
| 元素 | Ni | Cr | Mo | Cu | — |
| 质量分数/% | 1.65~2.00 | 0.70~0.90 | 0.20~0.30 | ≤0.25 | — |
E.2.2 冶炼和制造方法
E.2.2.1 冶炼工艺宜采用下列熔炼方法之一进行:
a) 真空感应炉熔炼加电渣重熔;
b) 真空感应炉熔炼加真空自耗炉重熔;
c) 电弧炉熔炼加钢包精炼炉(LF炉)炉外精炼加真空自耗炉重熔。
E.2.2.2 轴锻件应经锻锤或水压机锻制,总锻造比应不小于5。
E.2.3 交货状态
锻件应经高温回火软化热处理,硬度 HBW 应不大于269,锻件表面粗车后交货。
E.2.4 外形尺寸及允许偏差
轴锻件外形尺寸及允许偏差应在合同中注明。
E.2.5 热处理工艺
热处理工艺应按下列步骤进行:
a) 加热至(850±10)℃,保温2 h,油冷;
b) 再加热至(570±10)℃,保温16 h,空冷。
E.2.6 力学性能
在相当于钢锭头部的 ϕ
180 mm 锻坯上,截取 ϕ
25 mm 试样毛坯,在经热处理后制成试样,试样应纵向取样,其室温力学性能应符合表 E.2的规定。
| 抗拉强度(Rm)aMPa | 屈服强度(σ0.2)aMPa | 断后伸长率(A)% | 断面收缩率(Z)% | 硬度(HBW)b | 冲击吸收能量(KV2)J |
| ≥980 | ≥885 | ≥12 | ≥45 | 293~341 | ≥65 |
| a在保证A≥12%和Z≥45%的前提下,允许Rm≥835 MPa、σ0.2≥835 MPa交货。b硬度值供参考。 | |||||
E.2.7 低倍组织
在相当于钢锭头部的 ϕ
180 mm 坯料上截取横低倍组织试样,当试样按 GB/T 226规定的方法在经酸浸后检验低倍组织时,不应有缩孔、气泡、裂纹、白点及肉眼可见的夹杂等缺陷。疏松、中心疏松、偏析等应小于 GB/T 10561—2023中的1.5级。
E.2.8 断口检验
在调质状态下进行断口检验,断口不应有纤维状断口、石状断口及层状断口特征。
E.2.9 晶粒度
试样在相当于钢锭头部 ϕ
180 mm 的坯料上切取,奥氏体晶粒度级别数 G 应不低于 GB/T 6394— 2017中表 6 的 G6.0,在显微检验时,在大部分细晶粒中允许其中有个别晶粒度级别数 G 为GB/T 6394—2017中表6的 G5.0级晶粒存在。
E.2.10 非金属夹杂物
在相当于钢锭头部的锻坯上取样检验。氧化铝类(B类)加球状氧化物类(D 类)加大颗粒球状氧化物类(DS类)之和的值应不大于 GB/T 10561—2023中的评价图级别1.5级,硫化物类(A 类)的值应不大于 GB/T 10561—2023中的评价图级别1.5级,(A+B)的值应不大于 GB/T 10561—2023中的评价图级别2.5级。
E.2.11 质量
E.2.11.1 锻件应有均一的质量和状态,不应有外来夹杂物和有害于产品使用的内部、外部缺陷。
E.2.11.2 表层局部缺陷允许用倾斜打磨法去除,其宽深比应大于6,且打磨深度应不超过实际加工余量的50%。
E.2.12 超声检测
E.2.12.1 锻件应逐件进行超声检测,宜优先采用1 MHz~2.5 MHz、ϕ
20
直探头接触法对锻件进行超声检测。当采用 AVG 法、底波法、标准块 φ2∼φ4 比较时,超声检测结果均同时有效。超声检测底波衰减应不大于20 dB。
E.2.12.2 对直径 φ600 mm∼φ700 mm 的锻件,超声检测时采用标准孔 ϕ
6 mm
、波高调80%,超声检测缺陷合格评定应符合下列规定。
a) 当存在大于 ϕ 6 mm 的缺陷时,则判定为不合格。
b) 当存在 φ4 mm∼φ6 mm 的缺陷时,缺陷的数量和间距控制符合下列规定:
1) 同一截面内缺陷个数不多于2个,且2个缺陷间距大于100 mm;
2) 轴向缺陷总数不多于6个,且任意两个缺陷轴向间距大于140 mm。
E.2.12.3 对直径 ϕ
320 mm
~
ϕ550 mm 的锻件,超声检测时采用标准孔 ϕ
4 mm
、波高调80%,超声检测缺陷合格评定应符合下列规定。
a) 当存在大于 ϕ 4 mm 的缺陷时,则判定为不合格,但存在个别 ϕ 4 mm ~ ϕ5 mm 的缺陷时,可由供需双方协商确定。
b) 当存在 ϕ 3 mm ~ ϕ4 mm 的缺陷时,缺陷的数量和间距控制符合下列规定:
1) 同一截面内缺陷个数不多于2个,且2个缺陷间距大于60 mm;
2) 轴向缺陷总数不多于6个,且任意2个缺陷轴向间距大于100 mm。
c) 同一截面 ϕ
3 mm 的缺陷不多于3个,且任意2个缺陷间距大于50 mm;轴向的缺陷总数不多于10个,且任意2个缺陷轴向间距大于80 mm。
E.2.12.4 对直径 ϕ
230 mm
~
ϕ320 mm 的锻件,超声检测时采用标准孔 ϕ
3 mm
、波高调80%,超声检测缺陷合格评定应符合下列规定。
a) 当存在大于 ϕ 3 mm 的缺陷时,则判定为不合格。
b) 当存在小于或等于 ϕ 3 mm 的缺陷时,缺陷的数量和间距控制符合下列规定:
1) 同一截面内缺陷数量不多于2个,且2个缺陷间距大于50 mm;
2) 轴向缺陷总数不多于10个,且任意2个缺陷轴向间距大于80 mm。
E.2.12.5 对直径 ϕ
155 mm 的锻件,超声检测时采用标准孔 ϕ
2 mm
、波高调80%,超声检测缺陷合格评定应符合下列规定。
a) 当存在大于 ϕ 2 mm 的缺陷时,则判定为不合格。
b) 当存在小于或等于 ϕ 2 mm 的缺陷时,缺陷的数量和间距控制符合下列规定:
1) 同一截面内缺陷个数不多于4个,且任意2个缺陷间距大于40 mm;
2) 轴向间距应大于60 mm。
E.2.13 试验方法及检验准则
E.2.13.1 化学成分分析取样数量1个,化学成分分析取样应按 GB/T 20066规定的方法进行。
E.2.13.2 合金的化学成分分析方法应按 GB/T 223.3、GB/T 223.5、GB/T 223.11、GB/T 223.18、GB/T 223.19、GB/T 223.23、GB/T 223.26、GB/T 223.53、GB/T 223.59、GB/T 223.60、GB/T 223.61、GB/T 223.62、GB/T 223.63、GB/T 223.64、GB/T 223.68、GB/T 223.69、GB/T 223.71、GB/T 223.74 GB/T 223.86、GB/T 223.90、GB/T 223.91、GB/T 20127.4或其他通用的方法进行。
仲裁试验应按 GB/T 223.3、GB/T 223.11、GB/T 223.19、GB/T 223.23、GB/T 223.26、GB/T 223.60、GB/T 223.63、GB/T 223.68、GB/T 223.86规定的方法进行。
E.2.13.3 超声检测应按 NB/T 47013.3规定的方法进行。
E.2.13.4 室温力学性能、低倍组织、断口检验、晶粒度、非金属夹杂物的试验方法及试样数量应符合表E.3的规定。
| 试验项目 | 取样数量 | 试验方法 |
| 室温拉伸 | 2 | GB/T 228.1 |
| 冲击吸收能量 | 2 | GB/T 229 |
| 硬度 | 2 | GB/T 231.1 |
| 低倍组织 | 2 | GB/T 226 |
| 试验项目 | 取样数量 | 试验方法 |
| 断口 | 2 | GB/T 1814 |
| 奥氏体晶粒度 | 1 | GB/T 6394—2017 |
| 非金属夹杂物 | 2 | GB/T 10561—2023 |
E.2.13.5 本附录规定的化学成分分析、力学性能等检验项目试验结果中如有一个试样不合格,应在锻件上取双倍数量的试样进行复检,若结果仍有一个不合格时,则判定该锻件不合格
E.2.13.6 需方复检以每一轴锻件为单位,若有某项试验不合格时,则判定该锻件不合格。
E.2.13.7 承制厂在供需双方确定的毛坯设计文件中所规定的位置应留 ϕ180 mm×300 mm 长的复检用料并计入重量。
E.2.14 质量异议
需方接到供方锻件后应按本附录的规定对锻件进行热处理与复检,供方在接到需方质量异议通知后应及时与需方协商处理。
E.2.15 仲裁试验
当供需双方对某项试验结果有分歧时,应由供需双方同意的仲裁单位进行仲裁试验
E.2.16 冶金来源缺陷的处理
当需方在成品或半成品锻件上发现冶金来源缺陷,并经供需双方确认和/或仲裁后,供方应接受需方退货,且当需方要求时,供方应补制。
需方对缺陷性质难以确定时,应由供需双方同意的仲裁单位进行仲裁。
E.3 标志和质量证明书
E.3.1 轴锻件应逐件打上合金牌号、熔炼炉号和锭节号。
E.3.2 每个轴锻件所附的质量证明书中应包括下列内容:
a) 供应商名称;
b) 订货单位名称;
c) 合同编号;
d) 本文件编号;
e) 钢牌号;
f) 冶炼方法;
g) 炉号(包括母炉号和子炉号);
h) 锭节号;
i) 规格;
j) 质量;
k) 发货日期;
l) 按本附录和合同所规定的各项检验结果(如进行复检,应包括2次检验结果);
m) 高倍晶粒度及夹杂物评级照片。
质量证明书应加盖供方检验印记。
附录 F (规范性)
F.1 概述
附录适用于烟气轮机用 GH2132合金大型轴锻件。
F.2 外形尺寸及允许偏差
轴锻件外形尺寸及允许偏差应符合设计文件的规定。
F.3 要求
F.3.1 化学成分
合金的化学成分应符合表 F.1的规定。
| 元素 | C | Mn | Si | P | S |
| 质量分数/% | ≤0.08 | ≤0.50 | ≤0.40 | ≤0.025 | ≤0.025 |
| 元素 | Cr | Ni | Mo | Ti | B |
| 质量分数/% | 13.50~16.00 | 24.00~27.00 | 1.00~1.50 | 1.90~2.35 | 0.003~0.010 |
| 元素 | V | Al | Bi | Pb | Fe |
| 质量分数/% | 0.10~0.50 | ≤0.35 | ≤0.0001 | ≤0.0005 | 余a |
| a扣除表中其他化学元素之外的质量分数。 | |||||
F.3.2 制造方法
F.3.2.1 合金应按下列方法之一冶炼:
a) 电弧炉熔炼加真空自耗重熔;
b) 真空感应炉熔炼加真空自耗重熔。
F.3.2.2 成品锭电极不应有接头。
F.3.2.3 轴锻件在热加工工艺中应有反复镦粗工序,总锻造比应不小于6。
F.3.3 交货状态
锻件应在热处理后,再经粗加工后交货
F.3.4 热处理工艺
F.3.4.1 加热至(900±14)℃,保温2 h,经油冷后再加热至 (705~730)℃±8℃ ,保温16 h,然后空冷。
F.3.4.2 只允许重复热处理一次,补充时效热处理不算重复热处理。
F.3.5 力学性能
F.3.5.1 供作轴的力学性能与晶粒度的试样取样部位应符合下列规定:
a) 对于长度约600 mm 的轴,取样部位在轴端;
b) 对于长度大于1200 mm 的大轴,取样部位在轴大端。
对于a)、b)截取直径 ϕ
250 mm
,厚20 mm 试样一片,再切向截取试样。
F.3.5.2 室温力学性能应符合表 F.2的规定。
| 抗拉强度(Rm)MPa | 屈服强度(σ0.2)MPa | 断后伸长率(A)% | 断面收缩率(Z)% | 硬度(HBW) | 冲击吸收能量(KV2)J |
| ≥965 | ≥655 | ≥12 | ≥15 | 277~363 | ≥24 |
| 当试样取自以轴件中心为圆心,直径为25%轴直径范围内时,允许A ≥10%,Z ≥12%。当拉伸性能符合要求时,硬度值不作为判废依据。如硬度不合格,由供需双方协商解决 | |||||
F.3.5.3 高温持久性能(缺口与光滑组合试样或单个试样):在(650±2)℃、450 MPa的试验条件下,持久寿命 τ≥23 h。在高温持久性能试验达到48 h后,可每隔8 h~16 h(以8 h~10 h为佳)试验应力以35 MPa的幅度递增直至试样断裂。组合试样断裂应在光滑处,单个缺口试样断裂时间应大于光滑断裂时间,高温持久性能断后伸长率 A ≥5%,当 τ>48 h 时断裂,则允许 A ≥3%。缺口半径 (R)为0.2 mm。
F.3.6 晶粒尺寸
F.3.6.1 成品轴件整体晶粒度应均匀,无细晶区和粗晶区的明显偏析
F.3.6.2 低倍腐蚀观察限于轴承挡和两端面,宏观晶粒直线尺寸应不大于2 mm。
F.3.6.3 当一次碳化物按 GB/T 14999.2—2025规定的方法评级时,一次碳化物合格评级级别数应不大于 GB/T 14999.2—2025中图 C.2中的3级。
F.3.7 质量
F.3.7.1 锻件应有均一的质量和状态,不应有外来夹杂物和有害于产品使用的内外部缺陷。
F.3.7.2 表层局部缺陷允许用倾斜打磨法消除,打磨宽深比应不小于6,且打磨深度应不超过实际加工余量的50%。
F.3.8 超声检测
F.3.8.1 锻件应逐件进行超声检测,宜优先采用1 MHz~2.5 MHz、ϕ
20
直探头接触法对锻件进行超声检测。当采用 AVG 法、底波法、标准块 ϕ
2
~
ϕ4
比较时,超声检测结果均同时有效。
超声检测底波衰减应不大于20 dB。
F.3.8.2 对直径 ϕ
370 mm 的锻件,超声检测时采用标准孔 ϕ
4 mm
、波高调80%,超声检测缺陷合格评定应符合下列规定。
a) 当存在大于 ϕ 4 mm 的缺陷时,则判定为不合格。
b) 当存在 ϕ 4 mm 的缺陷时,缺陷的数量和间距控制符合下列规定:
1) 同一截面内缺陷个数不多于2个,且2个缺陷间距大于60 mm;
2) 轴向缺陷总数不多于6个,且任意2个缺陷轴向间距大于100 mm。
c) 当存在 ϕ
3 mm 的缺陷时,缺陷的数量和间距控制符合下列规定:
1) 同一截面 ϕ 3 mm 缺陷不多于3个,且任意2个缺陷间距大于50 mm;
2) 轴向缺陷总数不多于10个,且任意2个缺陷轴向间距大于80 mm。
F.3.8.3 对直径 ϕ
230 mm
~
ϕ320 mm 的锻件,超声检测时采用标准孔 ϕ
3 mm
、波高调80%,超声检测缺陷合格评定应符合下列规定。
a) 当存在大于 ϕ 3 mm 的缺陷时,则判定为不合格。
b) 当存在 ϕ 3 mm 的缺陷时,缺陷的数量和间距控制符合下列规定:
1) 同一截面内缺陷个数不多于2个,且2个缺陷间距大于50 mm;
2) 轴向缺陷总数不多于10个,且任意2个缺陷轴向间距大于80 mm。
F.3.8.4 对直径 ϕ
155 mm 的锻件,超声检测时采用标准孔 ϕ
2 mm
、波高调80%,超声检测缺陷合格评定应符合下列规定。
a) 当存在大于 ϕ 2 mm 的缺陷时,则判定为不合格。
b) 当存在 ϕ 2 mm 的缺陷时,缺陷的数量和间距控制符合下列规定:
1) 同一截面内缺陷不多于4个,且任意2个缺陷间距大于40 mm;
2) 任意2个缺陷轴向间距大于60 mm。
F.4 试验方法及验收规则
F.4.1 化学成分分析
F.4.1.1 化学成分分析取样应按 GB/T 20066规定的方法进行。
F.4.1.2 合金的化学成分分析方法应按 GB/T 223.3、GB/T 223.5、GB/T 223.6、GB/T 223.8 GB/T 223.11、GB/T 223.13、GB/T 223.17、GB/T 223.25、GB/T 223.26、GB/T 223.28、GB/T 223.29、GB/T 223.59、GB/T 223.60、GB/T 223.61、GB/T 223.62、GB/T 223.63、GB/T 223.64、GB/T 223.67 GB/T 223.68、GB/T 223.74、GB/T 223.76、GB/T 223.80、GB/T 223.81、GB/T 223.86、GB/T 223.90、GB/T 38939或其他通用的方法进行。
仲裁试验应按 GB/T 223.3、GB/T 223.6、GB/T 223.8、GB/T 223.11、GB/T 223.25、GB/T 223.26、GB/T 223.29、GB/T 223.60、GB/T 223.63、GB/T 223.68、GB/T 223.76、GB/T 223.80、GB/T 223.86 GB/T 38939的方法进行。
F.4.2 超声检测
超声检测应按 NB/T 47013.3—2023规定的方法进行。
F.4.3 力学性能、低倍组织试验
力学性能、低倍组织的试验方法应符合表 F.3的规定。
| 试验项目 | 室温拉伸性能 | 硬度 | 高温持久性能 | 低倍组织 | 一次碳化物 | 冲击吸收能量KV2 |
| 试验方法 | GB/T 228.1 | GB/T 231.1 | GB/T 2039 | GB/T 14999.1—2025 | GB/T 14999.2—2025 | GB/T 229 |
F.4.4 复检
F.4.4.1 供方提交设计文件规定的试样片,分成数量相等的3份,一份由供方作检验用,其余两份交需方作复检及质量判断用。
F.4.4.2 当力学性能中有某项试验结果不符合本附录的规定时,可从原试件片上再取双倍数量的试样进行该不合格项目的复检,若结果仍有一个不合格,则判定该轴件不合格。
F.4.5 质量异议
需方接到供方锻件后应按本附录的规定对锻件材料进行复检,供方在接到需方质量异议通知后应及时与需方协商处理。
F.4.6 仲裁试验
当供需双方对某项试验结果有分歧时,应由供需双方同意的仲裁单位进行仲裁试验
F.4.7 冶金来源缺陷的处理
当需方在成品或半成品主轴锻件上发现冶金来源缺陷,并经供需双方确认和/或仲裁后,供方应接受需方退货,且当需方要求时,供方应补制。
当需方对缺陷性质难以确定时,应由供需双方同意的仲裁单位进行仲裁。
F.5 标志和质量证明书
F.5.1 轴锻件应逐件打上合金牌号、熔炼炉号和锭节号。
F.5.2 每个轴锻件应附有质量证明书,质量证明书中应包括下列内容:
a) 供应商名称;
b) 订货单位名称;
c) 合同编号;
d) 本文件编号;
e) 合金牌号;
f) 冶炼方法;
g) 炉号(包括母炉号和子炉号);
h) 规格;
i) 数量;
j) 质量;
k) 发货日期;
l) 按本附录和合同所规定的各项检验结果(如进行复检,应包括2次检验结果);
m) 高倍晶粒度及夹杂物评级照片。
质量证明书应加盖供方检验印记。
附录 G (规范性)
G.1 概述
本附录适用于 GH864合金制造的烟气轮机盘锻件(模锻件或自由锻件)。
G.2 外形尺寸
锻件外形尺寸及允许偏差应符合设计文件的规定。
G.3 要求
G.3.1 化学成分
G.3.1.1 合金的化学成分应符合表 G.1的规定。
| 元素 | C | Cr | Ni | Co | Mo | Al |
| 质量分数/% | 0.02~0.08 | 18.00~21.00 | 余 | 12.00~15.00 | 3.50~5.00 | 1.20~1.60 |
| 元素 | Ti | Fe | B | Zr | Mn | Si |
| 质量分数/% | 2.75~3.25 | ≤2.0 | 0.003~0.010 | 0.02~0.12 | ≤0.10 | ≤0.15 |
| 元素 | Cu | Mg | S | P | Bi | Pb |
| 质量分数/% | ≤0.10 | ≤0.01 | ≤0.015 | ≤0.015 | ≤0.000 1 | ≤0.000 5 |
G.3.1.2 自耗锭头部取样作合金化学成分的全分析,尾部取样作合金化学成分全分析或取样分析 C、Al、Ti、Mg元素的质量分数。
G.3.2 冶炼工艺
G.3.2.1 合金应按下列方法之一冶炼,冶炼方式的选择由供需双方协商决定:
a) 真空感应炉加真空自耗炉重熔;
b) 真空感应炉加电渣重熔加真空自耗炉重熔。
G.3.2.2 成品电极不应有接头。
G.3.2.3 当真空感应熔炼电极不应直接自耗成整个大铸锭时,每一真空感应熔炼子炉号电极化学成分质量分数允许偏差应不超过表 G.2的规定
| 元素 | C | Cr | Al | Ti | B | Mo | Co |
| 质量分数允许偏差/% | 0.015 | 0.60 | 0.10 | 0.15 | 0.02 | 0.25 | 0.60 |
G.3.3 锻造工艺
锻件的总锻造比应不小于7,当采用自由锻成形工艺时,最后应一火次成形。
G.3.4 供货状态
轮盘锻件以热处理状态供货。
G.3.5 热处理
G.3.5.1 热处理工艺按下列步骤进行:
a) 加热至(1020±10)℃,保温4 h后油冷或水冷;
b) 再加热至(845±10)℃,保温4 h后空冷;
c) 再加热至(760±10)℃,保温(16±1)h后空冷。
G.3.5.2 锻件只允许重复热处理一次,补充时效热处理不算重复热处理。
G.3.6 力学性能
G.3.6.1 力学性能试样应在经热处理后的轮盘锻件半径1/2处取样,或在供需双方确认的试样环上取样。
力学性能试样的力学性能应符合表 G.3的规定。
| 项目 | 力学性能 | |
| 瞬时拉伸性能(室温) | 抗拉强度(Rm) | ≥1 200 MPa |
| 屈服强度(σ0.2) | ≥825 MPa | |
| 断后伸长率(A) | ≥10% | |
| 断面收缩率(Z) | ≥12% | |
| 瞬时拉伸性能(试验温度 540 °C) | 抗拉强度(Rm) | ≥1 060 MPa |
| 屈服强度(σ0.2) | ≥715 MPa | |
| 断后伸长率(A) | ≥10% | |
| 断面收缩率(Z) | ≥12% | |
| 高温持久性能(试验条件:732 °C,550 MPa) | 持久寿命(τ) | ≥23 h |
| 伸长率(A) | ≥5% | |
| 硬度 | HBW | 341~401 |
G.3.6.2 组合试样的断裂应在光滑处,单个缺口试样(缺口半径 R=0.2 mm)断裂时间应大于光滑试样断裂时间。
G.3.7 晶粒尺寸及夹杂物
G.3.7.1 成品盘件低倍晶粒应基本均匀,无细晶区和粗晶区的明显偏析;宏观晶粒直线尺寸应不大于2 mm。
G.3.7.2 经热处理的盘锻件在半径1/2处部位,或在供需双方确认的试样环上取样部位及盘件轮缘部位检测高倍晶粒度,高倍晶粒度合格评定级别数应不小于 GB/T 14999.2—2025中的4级,在显微检验
时,在大部分细晶粒中允许其中有个别为 GB/T 14999.2—2025中的3级晶粒存在。
G.3.7.3 当一次碳化物按 GB/T 14999.2规定的方法评级时,一次碳化物合格评级级别数应不大于GB/T 14999.2—2025中图 C.2的3级。
G.3.8 质量
G.3.8.1 模锻件及成品盘件经酸洗后,不应有肉眼可见的裂纹、折叠、空洞、夹渣等缺陷。
G.3.8.2 局部缺陷允许用倾斜法打磨清除,打磨的宽深比应不小于6,打磨深度应不超过实际加工余量的50%。
G.3.8.3 轮盘锻件轮缘部位不应出现点偏析、树枝晶残余,当其他部位出现轻微点偏析、树枝晶残余时,由供需双方协商解决。
G.3.8.4 锻件在加工成饼坯、圆饼及成品后均应逐个进行超声检测。
G.3.9 超声检测
G.3.9.1 标准试块
标准试块材料为 GH864合金,ϕ
2 mm 平底孔,埋藏深度分别为25 mm、50 mm、75 mm、100 mm和125 mm。
G.3.9.2 检查方式
G.3.9.2.1 用2.5MHz直探头或 30°∼40° 入射角的斜探头对整个轮盘锻件进行扫描。
G.3.9.2.2 应用2.5 MHz直探头适当调节仪器灵敏度,使试块中灵敏度最低的 ϕ 2 mm 平底孔反射波高度达到仪器荧光屏幅度的80%。
当用入射角 30°∼40° 的斜探头检测出现异常讯号时,应由供需双方协商解决
G.3.9.2.3 超声检测评定应符合下列规定。
a) 用2.5 MHz直探头探测轮盘锻件,底波衰减大于20 dB者则判定为不合格(10 dB~20 dB作记录)。
b) 当轮盘锻件轮缘区出现下列情况之一时,超声检测判定为不合格:
1) 讯号大于同深度 ϕ 2 mm 平底孔反射讯号;
2) 讯号等于同深度 ϕ 2 mm 平底孔反射讯号的个数超过5个;
3) 讯号等于 ϕ 2 mm ,虽个数未超过5个,但其中任意2个讯号间距小于100 mm(讯号小于2 mm 平底孔反射讯号者作记录)。
c) 轮盘锻件轮辐区及轮毂区出现下列情况之一时,超声检测判定为不合格:
1) 讯号大于同深度 ϕ 2 .5 mm 平底孔反射讯号;
2) 讯号在 φ2 mm∼φ2.5 mm 之间的个数超过10个,以及讯号在 φ2 mm∼φ2.5 mm 之间的个数未超过10个,但其中任意2个讯号间距小于缺陷长度的10倍。
G.4 试验方法及检验规则
G.4.1 试验方法
G.4.1.1 试验方法及试样数量应符合表 G.4的规定。
| 试验项目 | 取样数量 | 试验方法 |
| 化学分析 | 1 | 按 A.3.4.2 |
| 室温拉伸 | 2 | GB/T 228.1 |
| 540 °C拉伸 | 2 | GB/T 228.2 |
| 高温持久 | 2 | GB/T 2039 |
| 布氏硬度 | 2 | GB/T 231.1 |
| 高倍晶粒度及一次碳化物 | 1 | GB/T 14999.2—2025 |
| 低倍组织 | 1 | GB/T 14999.1—2025 |
| 超声检测 | 1 | NB/T 47013.3—2023 |
G.4.1.2 本附录中所规定的力学检验项目,如有一个试样不合格,可在盘件上取双倍数量的试样进行复检,若结果仍有一个试样不合格,则判定该轮盘锻件不合格。
G.4.1.3 复检以单件轮盘锻件为单位,若有某项试验不合格,则该件轮盘报废。
G.4.1.4 供方应按设计文件规定的部位取样,分成数量相等的3份。一份由供方作检验用,其余两份交需方作复检及质量判断用。复检余料及质量判断用料由需方保存。
G.4.2 质量异议
当需方接到供方盘件及试样后,应按本附录的规定对材料进行复检。供方在接到需方质量异议通知后应及时与需方协商处理。
G.4.3 仲裁试验
当供需双方对某项试验结果有分歧时,应由供需双方同意的仲裁单位进行仲裁试验
G.4.4 冶金来源缺陷处理
当需方在成品或半成品轮盘锻件上发现冶金来源缺陷,并经供需双方确认和/或仲裁后,供方应接受需方退货,且当需方要求时,供方应予补制。
当需方对缺陷性质难以确定时,应由供需双方同意的仲裁单位进行仲裁
G.5 标志和质量证明书
G.5.1 盘锻件应逐个打上合金牌号、熔炼炉号和锭节号。
G.5.2 每个盘锻件应附有质量证明书。质量证明书中应包括下列内容:
a) 供应商名称;
b) 订货单位名称;
c) 合同编号;
d) 本文件编号;
e) 合金牌号;
f) 冶炼方法;
g) 炉号(包括母炉号和子炉号);
h) 锭节号;
i) 规格;
j) 数量;
k) 质量;
l) 发货日期;
m) 按本附录和合同所规定的各项检验结果(如进行复检,应包括2次检验结果);
n) 夹杂物评级照片和高倍晶粒度评级照片;
o) 晶界析出相和强化相的扫描电镜照片(由供需双方协商)。
质量证明书应加盖供方检验印记。
G.5.3 当需方需要工艺过程的原始记录、性能试验数据及高低倍组织资料和照片时,供方应提供。
附录 H (规范性)
H.1 概述
本附录适用于 GH2132合金制造的烟气轮机轮盘锻件(模锻件或自由锻件)
H.2 外形尺寸及允许偏差
锻件外形尺寸及允许偏差应符合合同和设计文件的规定。
H.3 要求
H.3.1 化学成分
合金的化学成分应符合 F.3.1的规定。
H.3.2 冶炼工艺
H.3.2.1 合金应按下列方法之一冶炼:
a) 真空感应炉熔炼加真空自耗重熔;
b) 电弧炉熔炼加真空自耗重熔。
H.3.2.2 成品锭电极不应有接头。
H.3.2.3 轮盘锻件热加工工艺中应有反复镦粗工序。当采用自由锻成形工艺时,最后应一火次成形。
H.3.3 供货状态
轮盘锻件应以热处理状态供货。
H.3.4 热处理
H.3.4.1 锻件热处理工艺应按下列步骤进行:
1) 加热至(980±15)℃,保温1 h后油冷;
2) 再加热至(730±15)℃,保温16 h后空冷(供方根据情况可以省去);
3) 再加热至(750~770)℃±10 ℃,保温16 h后空冷;
4) 再加热至(650 ±15)℃,保温16 h后空冷。
H.3.4.2 锻件只允许重复热处理一次,补充时效热处理不算重复热处理。
H.3.5 取样部位
H.3.5.1 对直径不大于 ϕ 800 mm 的轮盘锻件毛坯,应在轮缘部位取样。
H.3.5.2 对直径大于 ϕ 800 mm 的轮盘锻件毛坯,应在轮盘锻件毛坯半径1/2处部位取样。
H.3.6 力学性能
H.3.6.1 对经热处理后的轮盘锻件试样进行力学性能试验,力学性能应符合表 H.1的规定。
| 室温力学性能 | 高温持久性能(试验条件:600°C,450MPa) | |||||
| 抗拉强度(Rm)MPa | 屈服强度(σ0.2)MPa | 断后伸长率(A)% | 断面收缩率(Z)% | 硬度(HBW)a | 持久寿命(τ)h | 断后伸长率(A)% |
| ≥895 | ≥585 | ≥10 | ≥20 | 269~341 | ≥30 | ≥10 |
| a当室温力学性能和高温力学性能符合本表的规定时,硬度值不作为判废依据。 | ||||||
H.3.6.2 在高温持久性能试验达到100 h后,可每隔8 h~16 h(以8 h~10 h为佳)试验应力以35 MPa的幅度递增直至试样断裂。组合试样应断裂在光滑处,单个缺口试样(缺口半径 R=0.2 mm) )断裂时间应大于光滑试样断裂时间。当 τ≥48 h时试样断裂,则允许 A≥5%。
H.3.6.3 在540 ℃,585 MPa试验条件下,经100 h,要求蠕变残余变形量不大于0.1%或蠕变残余变形量等于0.1%时,所需拉伸时间应不小于100 h。
H.3.7 晶粒尺寸与夹杂物
H.3.7.1 成品轮盘锻件低倍晶粒应基本均匀,应无细晶区和粗晶区的明显偏析
H.3.7.2 经热处理后的轮盘锻件,应在供需双方确认的部位取样进行高倍晶粒度的试验,高倍晶粒度合格评定级别数应不小于 GB/T 14999.2—2025中的4级,在显微检验时,在大部分细晶粒中允许其中有个别 GB/T 14999.2—2025中的3级晶粒存在。
H.3.7.3 整个轮盘锻件体低倍宏观晶粒尺寸应不大于2 mm。在轮辐及轮毂部位如有尺寸超过2 mm的晶粒,其面积应不大于轮辐及轮毂总面积的5%。如出现不小于2.5 mm 的晶粒,则判定该盘件不合格。
H.3.7.4 当一次碳化物按 GB/T 14999.2—2025规定的方法评级时,一次碳化物合格评级级别数应不大于 GB/T 14999.2—2025中图 C.2的3级。
H.3.8 质量
H.3.8.1 盘件应有均一的质量和状态,不应有外来夹杂和有害于产品使用的内部及外部缺陷。
H.3.8.2 局部缺陷允许用倾斜打磨法清除,打磨处的宽深比应不小于6,且打磨深度应不超过实际加工余量的50%。
H.3.8.3 锻件在加工成饼坯、圆饼及成品后均需逐个进行超声检测。
H.3.9 超声检测
H.3.9.1 标准试块
标准试块材料为 GH2123合金,ϕ
2 mm 平底孔,埋藏深度分别为25 mm、50 mm、75 mm、100 mm和125 mm。
H.3.9.2 检查方式
H.3.9.2.1 用2.5 MHz直探头或 30°∼40° 入射角的斜探头对整个轮盘锻件进行扫描
H.3.9.2.2 应用2.5 MHz直探头适当调节仪器灵敏度,使试块中灵敏度最低的 ϕ
2 mm 平底孔反射波高度达到仪器荧光屏幅度的80%。
当用入射角 30°∼40° 的斜探头检测出现异常讯号时,应由供需双方协商解决
H.3.9.2.3 超声检测评定应符合下列规定。
a) 用2.5 MHz直探头探测轮盘锻件,底波衰减大于20 dB者则判定为不合格(10 dB~20 dB作记录)。
b) 当轮盘锻件轮缘区出现下列情况之一时,超声检测判定为不合格:
1) 讯号大于同深度 ϕ 2 mm 平底孔反射讯号;
2) 讯号等于同深度 ϕ 2 mm 平底孔反射讯号的个数超过5个;
3) 讯号等于 ϕ 2 mm ,虽个数未超过5个,但其中任意2个讯号间距小于100 mm(讯号小于2 mm 平底孔反射讯号者作记录)。
c) 轮盘锻件轮辐区及轮毂区出现下列情况之一时,超声检测判定为不合格:
1) 讯号大于同深度 ϕ 2 .5 mm 平底孔反射讯号;
2) 讯号在 ϕ 2 mm ~ ϕ2 .5 mm 之间的个数超过10个,以及讯号在 ϕ 2 mm ~ ϕ2 .5 mm 之间的个数未超过10个,但其中任意2个讯号间距小于缺陷长度10倍。
H.4 试验方法及检验规则
H.4.1 试验方法
H.4.1.1 试验方法及试样数量应符合表 H.2的规定。
| 试验项目 | 取样数量 | 试验方法 |
| 化学分析 | 1 | 按 F.4.1 |
| 室温拉伸 | 2 | GB/T 228.1 |
| 高温持久(组合) | 2 | GB/T 2039 |
| 高温蠕变 | 2 | GB/T 2039 |
| 布氏硬度 | 2 | GB/T 231.1 |
| 高倍晶粒度及一次碳化物 | 1 | GB/T 14999.2—2025 |
| 低倍组织 | 1 | GB/T 14999.1—2025 |
| 超声检测 | 1 | NB/T 47013.3—2023 |
H.4.1.2 当本附录中所规定的力学检验项目如有一个试样不合格时,可在盘件上取双倍数量的试样进行复检,若结果仍有一个试样不合格,则判定该轮盘锻件不合格。
H.4.1.3 复检以单件轮盘锻件为单位,若有某项试验不合格,则该件轮盘报废。
H.4.1.4 供方应按设计文件规定的部位取样,分成数量相等的3份。一份由供方作检验用,其余两份交需方作复检及质量判断用。复检余料及质量判断用料由需方保存。
H.4.2 质量异议
当需方接到供方盘件及试样后,应按本附录的规定对材料进行复检。供方在接到需方质量异议通知后应及时与需方协商处理。
H.4.3 仲裁试验
当供需双方对某项试验结果有分歧时,应由供需双方同意的仲裁单位进行仲裁试验。
H.4.4 冶金来源缺陷的处理
当需方在成品或半成品轮盘锻件上发现冶金来源缺陷,并经供需双方确认和/或仲裁后,供方应接受需方退货,且当需方要求时,供方应补制。
当需方对缺陷性质难以确定时,应由供需双方同意的仲裁单位进行仲裁。
H.5 标志和质量证明书
H.5.1 轮盘锻件应逐个打上合金牌号、熔炼炉号和锭节号。
H.5.2 每个轮盘锻件应附有质量证明书。质量证明书中应包括下列内容:
a) 供应商名称;
b) 订货单位名称;
c) 合同编号;
d) 本文件编号;
e) 合金牌号;
f) 冶炼方法;
g) 炉号(包括母炉号和子炉号);
h) 锭节号;
i) 规格;
j) 数量;
k) 质量;
l) 发货日期;
m) 按本附录和合同所规定的各项检验结果(如进行复检,应包括2次检验结果);
n) 夹杂物评级照片和高倍晶粒度评级照片;
o) 晶界析出相和强化相的扫描电镜照片(由供需双方协商)。
质量证明书应加盖供方检验印记
附录 I (规范性)
I.1 概述
本附录用于烟气轮机用 GH2132合金高温紧固件。
I.2 要求
I.2.1 冶炼方法
合金应按下列方法之一进行冶炼:
a) 真空感应炉熔炼加真空自耗炉重熔;
b) 真空感应炉熔炼加电渣重熔。
当供方工艺改变时,应经需方同意,并应符合本附录的规定
I.2.2 化学成分
GH2132合金热轧棒材化学成分应符合表I.1的规定。
| 元素 | C | Cr | Ni | Mo | Ti |
| 质量分数/% | ≤0.08 | 13.50~16.00 | 24.00~27.00 | 1.00~1.50 | 1.90~2.35 |
| 元素 | B | V | Al | Fe | Bi |
| 质量分数/% | 0.003~0.010 | 0.10~0.50 | ≤0.35 | 余 | ≤0.00003 |
| 元素 | Sn | Ca | Cu | Pb | Mg |
| 质量分数/% | ≤0.0050 | ≤0.005 | ≤0.30 | ≤0.0005 | ≤0.005 |
| 元素 | Mn | N | O | P | Se |
| 质量分数/% | ≤0.35 | ≤0.010 | ≤0.005 | ≤0.015 | ≤0.0003 |
| 元素 | Si | Ag | S | Tl | Te |
| 质量分数/% | ≤0.35 | ≤0.0005 | ≤0.002 | ≤0.0001 | ≤0.00005 |
I.2.3 交货状态
I.2.3.1 热轧或锻制尺寸及其允许偏差应符合 YB/T 5245的规定。
I.2.3.2 当需方要求其他尺寸棒材时,其尺寸及允许偏差由供需双方商定。
I.2.3.3 棒材的通常长度宜为1.5 m~5 m,长度小于1.5 m 的棒材应按零件倍尺交货。棒材最小长度应在合同中注明。
I.2.3.4 热轧圆棒材的圆度公差应不大于直径公差的70%。
I.2.3.5 棒材的直线度公差:每米应不大于6 mm。
I.2.3.6 棒材应呈热轧状态,且外表面经研磨或车光后供货。
I.2.4 棒材化学成分允许偏差
I.2.4.1 成品棒材的化学成分质量分数最大允许偏差值应不大于表I.2的规定。
| 元素 | C | Cr | Ni | Ti | V | Mn | Si |
| 质量分数最大允许偏差/% | ±0.01 | ±0.20 | ±0.20 | ±0.05 | ±0.03 | ±0.05 | ±0.04 |
I.2.4.2 根据需方要求,并经供需双方协议,可对合金成分附加其他要求。
I.2.4.3 当合金成分要求及分析结果出现问题时,由供需双方协商解决。
I.2.5 热处理
锻件热处理工艺制度应按下列步骤进行:
a) 固溶处理:加热至 (980±15)℃ ,保温1 h后油冷;
b) 再时效处理:加热至 (720±15)℃ ,保温16 h后空冷(供方根据情况可以省去);
c) 再加热至 (740~770)℃±15℃ ,保温16 h后空冷;
d) 再加热至 (650±15)℃ ,保温16 h后空冷。
I.2.6 力学性能
I.2.6.1 棒材测定其室温力学性能和高温力学性能应符合表I.3和表I.4的规定。
| 材料 | 屈服强度(σ0.2)MPa | 抗拉强度(σb)MPa | 伸长率(δ)% | 断面收缩率(ψ)% | 硬度(HBW)a |
| GH2132 | ≥585 | ≥895 | ≥10 | ≥20 | 269~341 |
| a当室温力学性能和高温力学性能符合表I.3和表I.4的规定时,硬度不作为判废依据。 | |||||
| 材料 | 高温持久性能 | 高温蠕变性能 | |||||
| 试验温度°C | 试验应力MPa | 时间h | 伸长率(δ5)% | 试验温度°C | 试验应力MPa | 蠕变时间ah | |
| GH2132 | 650 | 450 | ≥30 | 当试验时间少于48h时,δ5≥10当试验时间超过48h时,δ5≥5 | 540 | 585 | ≥100 |
| a蠕变变形为0.4%时的时间。 | |||||||
I.2.6.2 根据需方要求,可检验表I.3、表I.4中未规定的合金的力学性能,其试验条件和性能要求由供需双方商定。
I.2.7 低倍组织
I.2.7.1 横向低倍组织
在经酸浸的横向试样上检验低倍组织不应有肉眼可见的缩孔痕迹、空洞、裂纹、针孔和夹杂。
I.2.7.2 纵向低倍组织
经热处理后的棒材或试样,酸浸纵向低倍组织报实测结果(附纵向低倍照片)
I.2.7.3 非金属夹杂物
对于直径不小于16 mm 采用电弧炉单炼的合金棒材应进行非金属夹杂物检验,非金属夹杂物检验采用塔形发纹酸浸法进行,发纹的数量或长度应符合表I.5的规定。
| 非金属夹杂物发纹 | 数量或长度 |
| 发纹总数/条 | ≤15 |
| 发纹最大长度/mm | ≤10 |
| 整个试样上发纹的总长度/mm | ≤60 |
| 每个阶梯上发纹最多的数量/条 | ≤8 |
| 每个阶梯上发纹的总长度/mm | ≤40 |
I.2.8 高倍组织
经热处理后的棒材的高倍晶粒度合格评定级别数应不小于 GB/T 14999.2—2025中的4级。
I.2.9 超声检测
合金棒材应逐根进行超声检测,超声检测合格质量等级应为 NB/T 47013.3—2023中的Ⅰ级。当发现冶金缺陷时,则该根棒材不合格;当出现杂波情况时,由供需双方协商解决。
I.2.10 表面质量
棒材表面不应有裂纹、折迭、结疤、龟裂、夹渣、氧化皮及黑褐色。
棒材表面的局部缺陷应清除,允许有深度不超过该公称尺寸公差1/4的个别轻微划伤、压伤、黑斑及划道。
I.3 检验方法
I.3.1 尺寸检验
棒材应逐根进行尺寸测量,尺寸检验计量器具应符合7.7的规定。
I.3.2 外形检验
I.3.2.1 圆度检验
在圆形棒材横截面上测量截面的最大直径与最小直径之差。
I.3.2.2 直线度检验
沿棒材长度方向,用1 m 直尺靠量,取直尺与棒材最大弯曲处的波高。
I.3.3 表面质量
棒材应逐根用肉眼进行表面质量检验
I.3.4 化学分析方法
I.3.4.1 合金的化学分析取样应按 GB/T 20066规定的方法进行,每炉取一个试样。GH2132合金应从自耗锭头部和尾部取样分析 C、Al、Ti元素。
I.3.4.2 合金的化学成分分析方法应按合金的化学成分分析方法应按 GB/T 223.3、GB/T 223.5、GB/T 223.6、GB/T 223.8、GB/T 223.11、GB/T 223.13、GB/T 223.17、GB/T 223.18、GB/T 223.19 GB/T 223.25、GB/T 223.26、GB/T 223.28、GB/T 223.29、GB/T 223.53、GB/T 223.59、GB/T 223.60、GB/T 223.61、GB/T 223.62、GB/T 223.63、GB/T 223.64、GB/T 223.67、GB/T 223.74、GB/T 223.76、GB/T 223.77、GB/T 223.81、GB/T 223.86、GB/T 223.87、GB/T 223.88、GB/T 223.89、GB/T 223.90 GB/T 223.91、GB/T 11261、GB/T 20127.1、GB/T 20127.3、GB/T 20127.4、GB/T 20127.10、GB/T 20127.11、GB/T 20127.13、GB/T 37837、GB/T 38939或其他通用的方法进行。
仲裁试验应按 GB/T 223.3、GB/T 223.6、GB/T 223.8、GB/T 223.11、GB/T 223.19、GB/T 223.25、GB/T 223.28、GB/T 223.29、GB/T 223.37、GB/T 223.60、GB/T 223.63、GB/T 223.67、GB/T 223.76 GB/T 223.77、GB/T 223.86、GB/T 223.87、GB/T 223.89、GB/T 11261、GB/T 20127.1、GB/T 20127.10、GB/T 20127.11、GB/T 20127.13、GB/T 37837、GB/T 38939的方法进行。需方可按现行试验方法进行复检。
I.3.5 低倍组织、高倍组织、力学性能
低倍组织、高倍组织、力学性能试验每批试样数量、取样部位和试验方法应符合表I.6的规定。
| 序号 | 试验项目 | 数量 | 取样部位 | 试验方法 |
| 1 | 纵向低倍组织 | 2 | 任取2支棒材 | GB/T 14999.1—2025 |
| 2 | 横向低倍组织 | 2 | 任取2支棒材 | GB/T 14999.1—2025 |
| 3 | 发纹 | 3 | 任取3支棒材 | GB/T 15711 |
| 4 | 高倍晶粒度 | 2 | 任取2支棒材 | GB/T 14999.2—2025 |
| 5 | 高温拉伸 | 2 | 任取2支棒材 | GB/T 228.2 |
| 6 | 高温持久 | 2 | 任取2支棒材 | GB/T 2039 |
| 7 | 高温蠕变 | 2 | 任取2支棒材 | GB/T 2039 |
| 8 | 室温拉伸 | 2 | 任取2支棒材 | GB/T 228.1 |
| 9 | 硬度a | 2 | 任取2支棒材 | GB/T 231.1 |
| a硬度检验时,表面打磨深度应不小于1.5mm。直径小于或等于16mm的棒材用直径5mm的钢球在750kg的负荷下进行试验;直径大于16mm的棒材,用直径10mm的钢球在3000kg的负荷下进行试验。 | ||||
I.3.6 超声检测
超声检测应按 NB/T 47013.3—2023规定的方法进行。
I.4 检验规则
I.4.1 验收
棒材的供应商应提供材质质量证明书,需方可按本附录的规定对棒材进行复检
I.4.2 组批
棒材应按批验收,每批应由同一牌号、同一熔炼炉号、同一热处理批次、同一规格、同一加工方法的棒材组成。当用户对批量另有要求时,由供需双方协商解决。
I.4.3 复检
I.4.3.1 当某一项试验不合格时,应从棒材上切取双倍数量的试样(包括从原不合格棒材上切取试样如不从原不合格棒材上切取试样,原不合格棒材应判定不合格)进行该项目复检。复检仍不合格时,则判定棒材不合格。
I.4.3.2 当棒材因缩孔导致不合格时,供方可将缩孔切净后重新检验。
I.4.3.3 当高温持久初试不合格时,应在原初试的2根棒材上各取1支,且按表I.4的规定进行复检。当复检结果有任一项不合格时,则判定该批棒材不合格。
I.4.3.4 供方可对检验不合格的一批棒材逐根地进行该项目检验(力学性能除外),然后重新组批交货,并应在质量证明书中注明,但重新组批只准许一次。
I.4.3.5 供方可根据实际情况对复检不合格的炉批改轧成其他尺寸,然后重新组批提交验收。
I.5 质量异议
I.5.1 复检
需方应在接到供方的材料后,应按I.2.2~I.2.4、I.2.6~I.2.10的规定对材料进行复检。供方在接到需方质量异议通知后应及时与需方协商处理。
I.5.2 仲裁试验
当供需双方对某项试验结果有分歧时,应由供需双方同意的仲裁单位进行仲裁试验。
I.5.3 冶金来源缺陷的处理
当需方在成品或半成品棒材上发现冶金来源缺陷,并经供需双方确认和/或仲裁后,供方应接受需方退货,且当需方要求时,供方应补制。
当需方对缺陷性质难以确定时,应由供需双方同意的仲裁单位进行仲裁。
I.6 包装、标志和质量证明书
I.6.1 棒材应逐根打上合金牌号、炉批号、顺序号。对于直径小于26 mm 的棒材允许打代号,并在质量证明书中注明。对棒材相当于铸锭头部、尾部的位置应有明显的符号标记。
I.6.2 每批供应的棒材应附有质量证明书。质量证明书中应包括下列内容:
a) 供应商名称;
b) 订货单位名称;
c) 合同编号;
d) 本文件编号;
e) 合金牌号;
f) 冶炼方法;
g) 炉号(包括母炉号和子炉号);
h) 规格;
i) 数量;
j) 质量;
k) 发货日期;
l) 按本附录和合同所规定的各项检验结果(如进行复检,应包括2次检验结果);
m) 夹杂物评级照片和高倍晶粒度评级照片;
n) 晶界析出相和强化相的扫描电镜照片(由供需双方协商)。
质量证明书应加盖供方检验印记。
I.6.3 除本章规定的要求外,包装、标志和质量证明书的其他要求应符合 GB/T 2101的规定
附录 J (规范性)
烟气轮机管道接口许用外力和外力矩的计算
J.1 入口或出口管道作用于烟气轮机接口的合力和合力矩
入口或出口管道作用于烟气轮机接口的合力和合力矩应按公式(J.1)~公式(J.4)计算, FR, MR, D,
的计算值应符合公式(J.5)的限值规定。
FR = √(FRX2 + FRY2 + FRZ2)(1)
MR = √(MRX2 + MRY2 + MRZ2)(2)
De = DN(3)
De = (0.41 + DN)/3(4)
FR +1.1MR ≤23425De(5)
式中:
连接管道作用于烟气轮机的合力,当接口处采用不受约束的膨胀节时,应包括内压产生的推力,单位为牛(N);
连接管道作用于烟气轮机的合力矩,单位为牛米 (N·m)
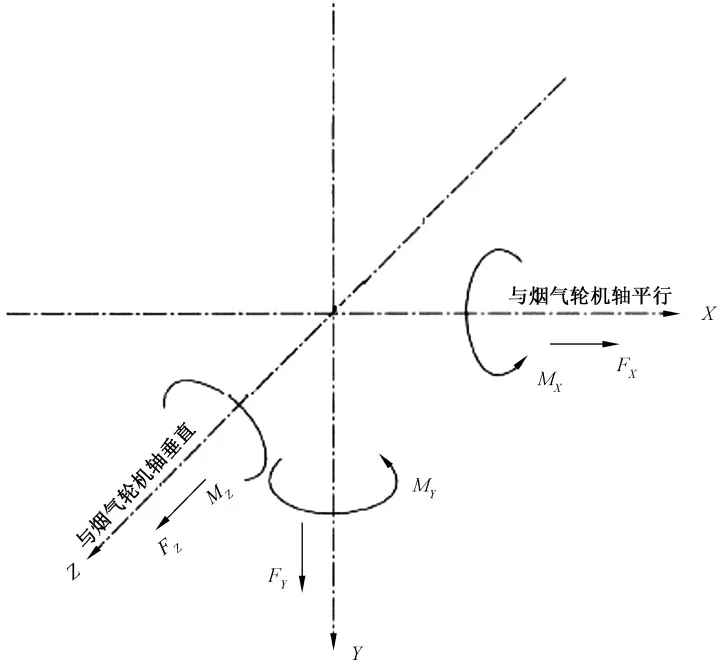
FRX 、 FRY 、 FRZ 分别为入口或出口管道作用于烟气轮机接口的 FR 在 、 、 轴上的分力(见图J.1),单位为牛(N);
MRX 、 MRY 、 MRZ 分别为入口或出口管道作用于烟气轮机接口的 MR 在 、 、 轴上的分力矩(见图J.1),单位为牛米 (N·m) );
De 连接管道的修正当量直径,当连接管道的公称直径 DN ≤0.2 m 时, e 应按公式(J.3)计算,当连接管道的公称直径 DN>0.2 m 时,D 应按公式(J.4)计算,单位为米(m);
DN 连接管道的公称直径,单位为米(m)。
J.2 以出口管中心线与通过 X 轴的水平面的交点为基准点,作用于烟气轮机入口、出口管口处的最终合力及最终合力矩
J.2.1 以出口管中心线与通过 X 轴的水平面的交点为基准点,作用于烟气轮机入口、出口管口处的合力和合力矩折算到基准点的最终合力及最终合力矩应按公式(J.6)~公式(J.15)计算, Fc, Mc, Dc 的计算值应符合公式(J.16)的限值规定。
Fc = √(FcX2 + FcY2 + FcZ2)(6)
Mc = √(McX2 + McY2 + McZ2)(7)
Dc = √(Σ (Di)2)(8)
Dc = (0.46 + √(Σ (Di)2))/3 (9)
FcX ≤7008Dc(10)
FcY ≤17520Dc(11)
FcZ ≤14016Dc(12)
McX ≤10709Dc(13)
McY ≤5354Dc(14)
McZ ≤5354Dc(15)
Fc +1.64Mc ≤17480Dc(16)
式中:
Fc 最终合力(等于所有入口、出口处合力的合成力),单位为牛(N);
c 最终合力矩(等于所有入口、出口处的合力矩折算至基准点的合成力矩),单位为牛米(N·m);
c 最终修正当量直径,单位为米 (m),当各连接管口直径小于或等于 0.23 m时,D 应按公式(J.8)计算,当各连接管口直径大于 0.23 m 时,D 应按公式(J.9)计算;
D
i 第 i 个管口直径,单位为米(m);
FcX 、 FcY 、 FcZ 分别为 在 、 、 轴上的分力(见图J.1),单位为牛(N);
McX 、 McY 、 McZ 分别为 在 、 、 轴上的分力矩(见图J.1),单位为牛米 (N·m)
J.2.2 烟气轮机出口管口上装有不受约束的膨胀节,允许增加由于内压而产生的附加力(此附加力为垂直于出口法兰面)。在不考虑内压力产生的附加力的情况下,计算出口处的垂直分力,该垂直分力与由内压产生的附加力的 1/6 比较,取两者的较大值作为出口的垂直分力而用于J.1.1、J.1.2中规定的计算。出口垂直分力的最大值(N)可为出口截面积 (cm²) 的10倍。
附录 K (规范性)
烟气轮机热态空负荷机械运转试验
K.1 概述
本附录适用于烟气轮机出厂前的热态空负荷机械运转试验
K.2 试验内容
K.2.1 烟气轮机入口、出口采用管道连接,构成密闭回路。电动机通过增速箱驱动烟气轮机旋转,使空气在密闭回路中不断循环,达到所规定的入口、出口循环温度。
K.2.2 电动机驱动,通过液力偶合器调速和增速箱增速,达到所规定的转速。
K.2.3 应按 K.4规定的试验程序进行试验,试验项目包括表 K.1的规定。
| 试验时间 | 转速r/min | 轴振动μm | 径向轴承温度°C | 主推力轴承温度°C | 副推力轴承温度°C | 入口油压kPa | 油温°C | 轮盘中心温度°C | 循环气体温度°C | 壳体温度°C | 噪声dB(A) | ||||||||||
| 前轴X | 前轴Y | 后轴X | 后轴Y | 前轴1 | 前轴2 | 后轴1 | 后轴2 | 主瓦1 | 主瓦2 | 副瓦1 | 副瓦2 | 前轴 | 后轴 | 入口 | 出口 | ||||||
| 试验后检验记录:试验员:检验员: | |||||||||||||||||||||
| 技术部门对试验结果的评价:签字(盖章): | 质检部门检验结论:签字(盖章): | ||||||||||||||||||||
K.2.4 在额定转速下测量噪声。
K.3 试验方法
K.3.1 试验装置
K.3.1.1 电动机应能满足烟气轮机在各种规定转速下所必需的功率要求。
K.3.1.2 电动机、液力偶合器、增速箱的调速范围应能满足烟气轮机的超速试验要求。
K.3.1.3 试验用的入口、出口连接管道上应设置热补偿装置,连接管道在试验时对烟气轮机入口、出口法兰的力和力矩应不超过附录J的规定。
K.3.1.4 冷空气补充系统和热空气排放系统应分别设置调节阀,以调节循环空气温度。
K.3.1.5 轴转速应符合6.2.5.1的规定,轴振动应符合5.4、5.5的规定,轴承进排油温度、轴承瓦块温度应符合5.6的规定,入口循环空气温度、出口循环空气温度监测系统应符合6.4.2.1的规定,应保证记录数据可靠。
K.3.1.6 采用的润滑油系统应能满足整个试验过程的要求。
K.3.2 试验仪器、仪表
K.3.2.1 采用的测量仪器、仪表应经计量机构检定、校准符合要求并在有效期内使用。
K.3.2.2 轴转速、轴振动、轴位移采用非接触式探头测量。确定轴振动、轴位移的设定值时,应采用与主轴相同材料的测块进行校验。
K.3.2.3 轴承瓦块的测温元件采用铂热电阻,热电阻的允差级别应为SH/T 3005—2016中的 A 级。
K.3.2.4 轴承进、排油温度可采用分度值为0.1 ℃的温度计进行检测。
K.3.2.5 入口、出口循环空气温度可采用热电偶测量。
K.4 试验程序
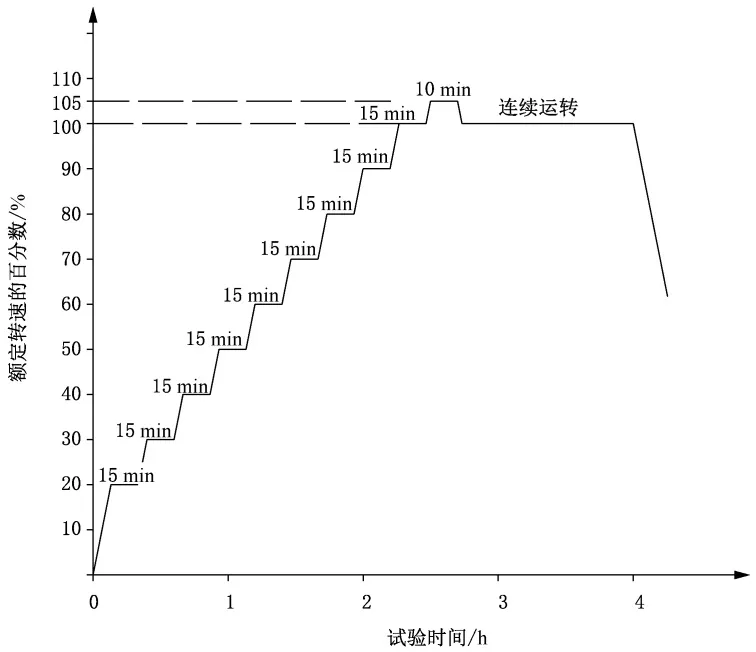
K.4.1 启动烟气轮机并稳定在额定转速的20%。记录表 K.1中所规定的内容。
K.4.2 以额定转速的10%递增量将烟气轮机转速增加到额定转速,对挠性转子升速时不应在临界转速区停留。
在每次递增转速后,连续运转时间应符合升降速曲线图(见图 K.1)的规定,并在记录表 K.1中所规定的试验数据后,再递增烟气轮机的转速,热态空负荷机械运转试验持续时间应不少于4 h。
K.4.3 噪声检验点应在距烟气轮机侧面 1 m,且离地面高度也为1 m 处,检验时应排除背景噪声和反射声。
K.4.4 增速到额定转速的1.05倍(跳闸转速),且稳定运行10 min后再减速到额定转速后记录表 K.1中所规定的试验数据。
K.4.5 减速到额定转速后,应不间断连续运转4 h,在此期间,烟气轮机的出口循环空气温度应控制在规定值的±20 ℃内。如试验现场无有效控制循环空气温度措施,具体运行时间可根据现场情况与用户协商确定。
应按表 K.1中所规定的内容,每小时记录一次。
K.4.6 在额定转速下不间断运转4 h后,以每小时50 ℃的速率逐渐降温。当机壳温度降至250 ℃时,将转速逐渐降至0 r/min。
K.4.7 在转速降至0 r/min后,润滑油系统继续运行,每0.5 h盘车一次,直至机壳温度降到150 ℃为止。
K.4.8 机械运转试验完成后,拆开烟气轮机检查各部件是否磨损或损坏。
K.5 烟气轮机热态空负荷机械运转试验报告
按表 K.1形成烟气轮机热态空负荷机械运转试验报告。
附录 L (规范性)
L.1 概述
本附录适用于烟气轮机出厂时提供的出厂随行文件清单。
L.2 图纸及质量随行文件
L.2.1 工程设计图纸随行文件包括:
烟气轮机的外形图;
烟气轮机轴头尺寸设计图及联轴器护罩连接法兰设计图;
轴承润滑点所需的润滑油量;
转子的飞轮力矩 GD2;
烟气轮机空载耗功曲线(速度-耗功,由零转速到额定转速);
密封、冷却、排凝、润滑油供油,回油口的数量和开口方位、接管要求,法兰标准(或设计图)等;
轴向推力值(包括启动状态、工作状态);
轴端、进口法兰处的热膨胀值,出口法兰处的热膨胀值;
密封蒸汽、密封空气、冷却蒸汽的耗量(不同工况给);
烟气轮机底座图及地脚螺栓布置图(包括基础开孔位置、尺寸)静载分布及数值大小
L.2.2 安装随行文件包括:
烟气轮机的安装要求,包括热态、冷态下转子的找正数据(室温按20 ℃);
烟气轮机转子总装配图;
烟气轮机各阶临界转速;
密封系统、冷却系统管道及仪表流程图;
烟气轮机动、静载荷点的位置、数值、方向;
烟气轮机进、出口法兰允许承受的管道力和力矩(沿 X、Y、Z 方向)及位移的数值和方向;
烟气轮机特性曲线;
烟气轮机轮盘的温度场分布;
烟气轮机轮盘的疲劳损伤图(GOODMAN 图);
烟气轮机叶片自振频率的计算结果;
烟气轮机监测、控制仪表流程图;
烟气轮机监测、控制仪表的开口方位、安装图和仪表清单;
烟气轮机的安装、维护、使用说明书。
L.2.3 烟气轮机供货随行文件包括:
烟气轮机专用工具(装拆转子)操作说明;
转子动平衡试验报告;
主要零部件材料化学成分及力学性能(高温)检验报告;
主要零部件无损检测报告;
装配尺寸和间隙的检查记录;
过渡壳体耐压性能试验(见6.2.4.3)的检查报告;
闭路热循环机械运转试验和运转后的解体检查报告;
轴振动、轴位移、相位探头规格型号清单;
轴转速探头安装结构尺寸、规格型号清单;
烟气轮机铭牌数据。
L.3 总成计算随行文件
总成计算文件包括:
提供转子各分段结构尺寸、质量、质心位置、转动惯量、过盈量数值及过盈部位、轴头详细尺寸与支承部位的转子设计图;
整个转子部件的质量及质心位置;
转子所用材料及各部分在操作温度下的 E(弹性模量)、G(剪切弹性模量)、ρ(密度)值;
提供为计算径向滑动轴承油膜8个动态特性系数随转速变化的数据表(转速从400 r/min至最大连续运行转速的2.0倍);
转子上轮盘的回转惯性矩和直径惯性矩数值及部位;
各轴承负载、轴承耗功;
单机各阶横向临界转速和振型;
各轴承座动刚度(或静刚度、参振质量)和阻尼系数(垂直、水平);
叶片个数、高度、质量及质心位置;
动平衡试验中各加重面位置、残余不平衡量的大小。
评论