


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国石油和化学工业联合会提出。
本文件由全国化工机械与设备标准化技术委员会(SAC/TC 429)归口。
本文件起草单位:中石化广州工程有限公司、浙江杭真智能科技有限公司、广东省特种设备检测研究院茂名检测院、北京航化节能环保技术有限公司、天华化工机械及自动化研究设计院有限公司。
本文件主要起草人:胡庆均、覃科人、刘博文、朱永青、陈阮、袁雪娟、肖难、王虎太、尚迎春、覃荣江、米超、张志远。
1 范围
本文件规定了化工装置用喷射式混合器(以下简称“混合器”)的结构型式、材料、设计、制造、检验与试验方法以及涂敷、运输、包装及随行文件。
本文件适用于化工装置中介质为液-液和汽-液的混合器的设计、制造和检验
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 150.4 压力容器 第4部分:制造、检验和验收
GB/T 469 铅锭
GB/T 699 优质碳素结构钢
GB/T 713.2 承压设备用钢板和钢带 第2部分:规定温度性能的非合金钢和合金钢
GB/T 713.3 承压设备用钢板和钢带 第3部分:规定低温性能的低合金钢
GB/T 713.7 承压设备用钢板和钢带 第7部分:不锈钢和耐热钢
GB/T 985.1 气焊、焊条电弧焊、气体保护焊和高能束焊的推荐坡口
GB/T 985.2 埋弧焊的推荐坡口
GB/T 1047 管道元件 公称尺寸的定义和选用
GB/T 1176 铸造铜及铜合金
GB/T 1220 不锈钢棒
GB/T 1800.2—2020 产品几何技术规范(GPS) 线性尺寸公差ISO 代号体系 第2部分:标准公差带代号和孔、轴的极限偏差表
GB/T 1804—2000 一般公差 未注公差的线性和角度尺寸的公差
GB/T 1958 产品几何技术规范(GPS) 几何公差 检测与验证
GB/T 2100 通用耐蚀钢铸件
GB/T 3077 合金结构钢
GB/T 3274 碳素结构钢和低合金结构钢热轧钢板和钢带
GB/T 3280 不锈钢冷轧钢板和钢带
GB/T 3621 钛及钛合金板材
GB/T 3624 钛及钛合金无缝管
GB/T 7134 浇铸型工业有机玻璃板材
GB/T 9439 灰铸铁件
GB/T 9948 石化和化工装置用无缝钢管
GB/T 11352 一般工程用铸造碳钢件
GB/T 14976 输送流体用不锈钢无缝钢管
GB/T 18241.1 橡胶衬里 第1部分:设备防腐衬里
GB/T 20801.1 压力管道规范 第1部分:工业管道
GB/T 21833.2 奥氏体-铁素体型双相不锈钢无缝钢管 第2部分:流体输送用管
GB/T 25137 钛及钛合金锻件
GB/T 42124.3—2025 产品几何技术规范(GPS) 模制件的尺寸和几何公差 第3部分:铸件尺寸公差、几何公差与机械加工余量
GB/T 42594—2023 承压设备介质危害分类导则
HG/T 2059 不透性石墨管技术条件
HG/T 2370 不透性石墨制化工设备技术条件
HG/T 2741 压力容器用碳钢铸件技术条件
HG 20531 铸钢、铸铁容器
HG/T 20536 聚四氟乙烯衬里设备
JB/T 12201 焊接检验尺
NB/T 10558 压力容器涂敷与运输包装
NB/T 47008—2017 承压设备用碳素钢和合金钢锻件
NB/T 47010—2017 承压设备用不锈钢和耐热钢锻件
NB/T 47013.2—2015 承压设备无损检测 第2部分:射线检测
NB/T 47013.3—2023 承压设备无损检测 第3部分:超声检测
NB/T 47013.4—2015 承压设备无损检测 第4部分:磁粉检测
NB/T 47013.5—2015 承压设备无损检测 第5部分:渗透检测
NB/T 47013.7 承压设备无损检测 第7部分:目视检测
NB/T 47013.8 承压设备无损检测 第8部分:泄漏检测
NB/T 47014 承压设备焊接工艺评定
NB/T 47015 压力容器焊接规程
NB/T 47028 压力容器用镍及镍合金锻件
NB/T 47046 承压设备用镍及镍合金板
NB/T 47047 承压设备用镍及镍合金无缝管
QB/T 2443—2024 钢卷尺
QB/T 4041 聚四氟乙烯棒材
QB/T 5257 聚四氟乙烯(PTFE)板材
YS/T 636 铅及铅锑合金棒和线材
3 术语和定义
下列术语和定义适用于本文件。
3.1
主流介质 motive fluid
提供动力用于混合且压力较高的介质。
3.2
次流介质 slave fluid
被吸入用于混合且压力较低的介质。
3.3
混合介质 mixture
经混合器混合后的介质。
3.4 喷嘴 nozzle
使主流介质流速增加,压力降低的零件。
3.5 扩散室 diffuser
接受相混合的主、次流介质,使之能够充分混合,进行分子扩散及能量交换的零件。
4 结构型式
4.1 混合器的结构分为 A、B、C三种型式(见图1):
A 型:吸入室、喷嘴和扩散室为完全可拆结构,吸入室筒体与法兰之间的连接为焊接结构,与外部管道间的连接为法兰连接;
B型:吸入室和扩散室为整体铸造结构,与外部管道间的连接为法兰连接;
C型:吸入室、喷嘴和扩散室为完全可拆结构,相互间通过螺纹连接,与外部管道间的连接为螺纹连接。
当混合器的混合段直径 Dm>20 mm 时,宜选用 A 型;混合器的混合段直径 Dm ≤20 mm 时,宜选用 B型或 C型。
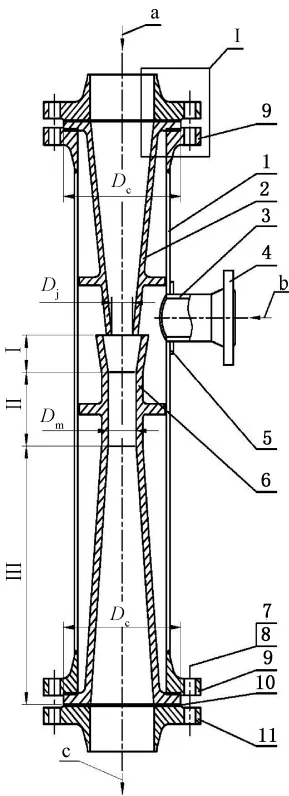
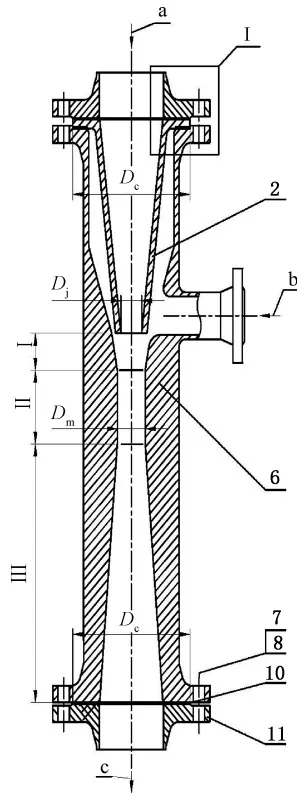
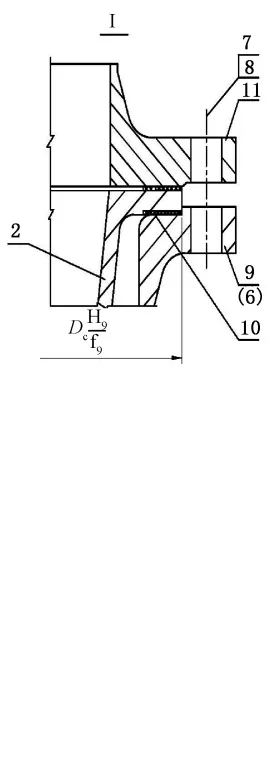
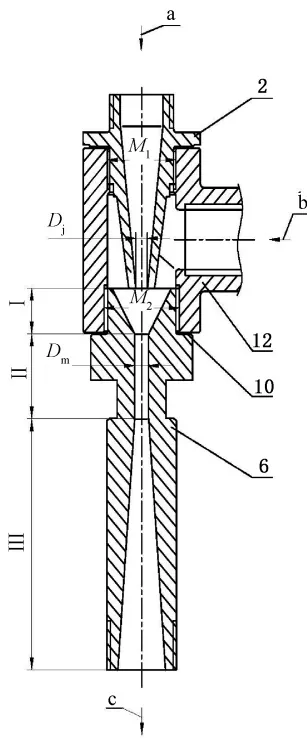
标引序号说明:
1———筒体; 8 ———螺母; c ——— 混合介质出口;
2 ———喷嘴; 9 ———端部法兰; Dc A 型和 B型混合器的喷嘴、吸入室和扩散室端部法兰直径;
3———接管; 10———密封垫片; Dm 混合段直径;
4———接管法兰; 11———接管法兰; Dj 喷嘴喉部直径;
5———补强圈; 12———吸入室; M1 ———C型混合器喷嘴插入吸入室一端的端部直径;
6———扩散室; a 主流介质入口; M2 C型混合器扩散室插入吸入室一端的端部直径。
7———螺栓; b———次流介质入口;
图1 喷射式混合器结构图
4.2 扩散室的结构按工艺作用可分为三段(见图1):接受段(Ⅰ段,又称为收缩段)、混合段(Ⅱ段,又称为喉径段)和扩散段(Ⅲ段),其中Ⅰ段和Ⅱ段用于混合,Ⅲ段用于提高混合介质的出口压力。
5 材料
5.1 混合器常用材料应符合表1和 GB/T 20801.1的规定。根据操作介质,混合器材料可按附录 A选用。
| 材料种类 | 常用材料牌号 | 标准编号 |
| 钢管 | 10、20 | GB/T 9948 |
| 06Cr19Ni10(S30408)、022Cr19Ni10(S30403)、06Cr17Ni12Mo2(S31608)、022Cr17Ni12Mo2(S31603)、06Cr18Ni11Ti(S32168) | GB/T 14976 | |
| 022Cr23Ni5Mo3N(S22053)、022Cr25Ni7Mo4N(S25073) | GB/T 21833.2 | |
| 钛管 | TA1、TA2、TA3 | GB/T 3624 |
| 镍合金管 | NS3304(C276) | NB/T 47047 |
| 棒材 | 25、35 | GB/T 699 |
| 06Cr19Ni10(S30408)、022Cr19Ni10(S30403)、06Cr17Ni12Mo2(S31608)、022Cr17Ni12Mo2(S31603)、06Cr18Ni11Ti(S32168) | GB/T 1220 | |
| 30CrMo、35CrMo | GB/T 3077 | |
| PbSb6 | YS/T 636 | |
| ZCuSn10Pb5 | GB/T 1176 | |
| 铸件 | ZG07Cr19Ni10、ZG03Cr19Ni11、ZG07Cr19Ni11Mo2、ZG03Cr19Ni11Mo2 | GB/T 2100 |
| HT150、HT200 | GB/T 9439 | |
| ZG200-400 | GB/T 11352 | |
| HG/T 2741 | ||
| 锻件 | 20、16Mn,锻件级别为NB/T 47008-2017中的Ⅱ级 | NB/T 47008-2017 |
| 06Cr19Ni10(S30408)、022Cr19Ni10(S30403)、06Cr17Ni12Mo2(S31608)、022Cr17Ni12Mo2(S31603)、06Cr18Ni11Ti(S32168)、022Cr23Ni5Mo3N(S22053),锻件级别为NB/T 47010-2017中的Ⅱ级 | NB/T 47010-2017 | |
| F-1、F-2H、F-3 | GB/T 25137 | |
| NS3304(C276) | NB/T 47028 | |
| 非金属材料 | 有机玻璃板材 | GB/T 7134 |
| 碳钢衬硫化橡胶 | GB/T 18241.1 | |
| 不透性石墨 | HG/T 2370 | |
| Ⅰ型-T聚四氟乙烯棒材 | QB/T 4041 | |
| 聚四氟乙烯板材PTFE-Ⅰ、PTFE-Ⅱ、PTFE-Ⅲ | QB/T 5257 |
5.2 采用钢板焊接制钢管的材料应符合 GB/T 713.2、GB/T 713.3、GB/T 713.7、GB/T 3274、GB/T 3280、GB/T 3621的规定。
5.3 铸件加工前应进行热处理。铸铁件宜进行时效或退火处理,非合金钢或低合金钢铸件宜进行正火加退火处理,奥氏体铸钢件应进行固溶处理。
6 设计
6.1 许用应力
6.1.1 非合金钢和合金钢钢板许用应力应符合表2的规定,高合金钢钢板许用应力应符合表3的规定,钛及钛合金钢钢板的许用应力应符合表4的规定,镍及镍合金钢钢板的许用应力应符合表5的规定。
| 材料 | 材料标准 | 厚度mm | 室温强度指标下限值MPa | 在下列温度(°C)下的许用应力MPa | ||||||||
| Rm | ReL | ≤20 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | |||
| Q245R | GB/T 713.2 | 3~16 | 400 | 245 | 133 | 133 | 133 | 130 | 117 | 108 | 98 | 91 |
| >16~36 | 400 | 235 | 133 | 133 | 133 | 124 | 111 | 102 | 92 | 84 | ||
| Q345R | GB/T 713.2 | 3~16 | 510 | 345 | 170 | 170 | 170 | 170 | 166 | 153 | 143 | 133 |
| >16~36 | 500 | 325 | 166 | 166 | 166 | 166 | 156 | 143 | 133 | 126 | ||
| Q235B | GB/T 3274 | 3~16 | 370 | 235 | 104 | 102 | 97 | 89 | 79 | 73 | — | — |
| Q235C | GB/T 3274 | 3~16 | 370 | 235 | 111 | 108 | 103 | 95 | 85 | 77 | — | — |
| 14Cr1MoR | GB/T 713.2 | 6~100 | 520 | 310 | 173 | 173 | 173 | 170 | 163 | 153 | 146 | 140 |
| 15CrMoR | GB/T 713.2 | 6~60 | 450 | 295 | 150 | 150 | 150 | 150 | 150 | 140 | 133 | 126 |
| 16MnDR | GB/T 713.3 | 6~16 | 490 | 315 | 163 | 163 | 163 | 163 | 153 | 140 | 130 | — |
| >16~36 | 470 | 295 | 156 | 156 | 156 | 156 | 143 | 130 | 120 | — | ||
| 09MnNiDR | GB/T 713.3 | 6~16 | 440 | 300 | 146 | 146 | 146 | 146 | 146 | 146 | 136 | — |
| >16~36 | 430 | 280 | 143 | 143 | 143 | 143 | 143 | 136 | 126 | — | ||
| 注:Rm——抗拉强度,单位为兆帕(MPa);ReL——在标准室温下,材料的下屈服强度,单位为兆帕(MPa)。 | ||||||||||||
| 材料 | 材料标准 | 厚度mm | 室温强度指标下限值MPa | 在下列温度(°C)下的许用应力MPa | ||||||||
| Rm | Rp0.2 | ≤20 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | |||
| 06Cr19Ni10(S30408) | GB/T 713.7 | 1.5~100 | 520 | 230 | 153 | 153 | 139 | 129 | 121 | 114 | 110 | 107 |
| 022Cr19Ni10(S30403) | GB/T 713.7 | 1.5~100 | 500 | 220 | 146 | 132 | 117 | 109 | 102 | 98 | 93 | 90 |
| 06Cr17Ni12Mo2(S31608) | GB/T 713.7 | 1.5~100 | 520 | 220 | 146 | 146 | 144 | 134 | 125 | 117 | 113 | 110 |
| 材料 | 材料标准 | 厚度mm | 室温强度指标下限值MPa | 在下列温度(°C)下的许用应力MPa | ||||||||
| Rm | Rp0.2 | ≤20 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | |||
| 022Cr17Ni12Mo2(S31603) | GB/T 713.7 | 1.5~100 | 520 | 210 | 140 | 132 | 117 | 108 | 99 | 94 | 90 | 86 |
| 06Cr18Ni11Ti(S32168) | GB/T 713.7 | 1.5~100 | 520 | 205 | 136 | 136 | 136 | 129 | 121 | 114 | 110 | 108 |
| 022Cr23Ni5Mo3N(S22053) | GB/T 713.7 | 1.5~100 | 620 | 450 | 206 | 206 | 206 | 206 | 206 | 206 | — | — |
| 022Cr25Ni7Mo4N(S25073) | GB/T 713.7 | 1.5~100 | 800 | 550 | 266 | 266 | 266 | 266 | 266 | 263 | 260 | — |
| 注:Rm ——抗拉强度,单位为兆帕(MPa);Rp0.2 ——在标准室温下,0.2%非比例延伸时,材料的强度,单位为兆帕(MPa)。 | ||||||||||||
| 材料 | 材料标准 | 厚度mm | 室温强度指标下限值MPa | 在下列温度(°C)下的许用应力MPa | ||||||||
| Rm | Rp0.2 | 20 | 40 | 100 | 150 | 200 | 250 | 300 | 315 | |||
| TA1 | GB/T 3621 | 0.3~25 | 370 | 250 | 123 | 123 | 105 | 89 | 77 | 62 | 50 | 48 |
| TA2 | GB/T 3621 | 0.3~25 | 440 | 320 | 146 | 146 | 121 | 99 | 82 | 69 | 60 | 57 |
| TA3 | GB/T 3621 | 0.3~25 | 540 | 410 | 180 | 180 | 148 | 122 | 101 | 85 | 74 | 70 |
| 注:Rm ——抗拉强度,单位为兆帕(MPa);Rp0.2 ——在标准室温下,0.2%非比例延伸时,材料的强度,单位为兆帕(MPa)。 | ||||||||||||
| 材料 | 材料标准 | 厚度mm | 室温强度指标下限值MPa | 在下列温度(°C)下的许用应力MPa | ||||||||
| Rm | Rp0.2 | 20 | 40 | 100 | 150 | 200 | 250 | 300 | 315 | |||
| NS3304 | NB/T47046 | 1.5~100 | 690 | 285 | 186 | 186 | 186 | 186 | 186 | 178 | 170 | 162 |
| 注:Rm ——抗拉强度,单位为兆帕(MPa);Rp0.2 ——在标准室温下,0.2%非比例延伸时,材料的强度,单位为兆帕(MPa)。 | ||||||||||||
6.1.2 非合金钢和合金钢钢管、高合金钢钢管、非合金钢和合金钢钢棒、高合金钢钢棒、非合金钢和合金钢钢锻件、高合金钢钢锻件、钛及钛合金钢管、钛及钛合金钢锻件、镍及镍合金钢管、镍及镍合金钢锻件的许用应力应符合 GB/T 20801.1的规定。
6.1.3 灰铸铁件、耐蚀钢铸件、碳素铸钢许用应力应符合 HG 20531的规定。
6.1.4 铅锑合金棒许用应力应符合表6的规定,铜合金挤制棒许用应力应符合表7的规定,非金属材料的许用应力应符合表8的规定。
| 材料 | 材料标准 | 室温强度指标下限值 | 在下列温度(°C)下的许用应力 | ||
| Rm | ≤20 | 50 | 100 | ||
| PbSb6 | GB/T 469 | 48.1 | 7.8 | 5 | 3.9 |
| 注:Rm——抗拉强度,单位为兆帕(MPa)。 | |||||
| 材料 | 材料标准 | 室温强度指标下限值 | 在下列温度(°C)下的许用应力 | |||
| Rm | ≤20 | 100 | 150 | 200 | ||
| ZCuSn10Pb5 | GB/T 1176 | 195 | 65 | 58 | 45 | 32 |
| 注:Rm——抗拉强度,单位为兆帕(MPa)。 | ||||||
| 材料 | 材料标准 | 室温强度指标下限值 | 在下列温度(°C)下的许用应力 | ||
| Rm | ≤20 | 100 | 150 | ||
| 不透性石墨 | HG/T 2059 | 15.7 | 2.1 | 2.1 | 1.7 |
| I型-T | QB/T 4041 | 15 | 2 | 2 | 1.6 |
| PTFE-I | QB/T 5257 | 28 | 3.7 | 3.7 | 3 |
| PTFE-II | QB/T 5257 | 21 | 2.8 | 2.8 | 2.2 |
| PTFE-III | QB/T 5257 | 15 | 2 | 2 | 1.6 |
| 注:Rm——抗拉强度,单位为兆帕(MPa)。 | |||||
6.2 壁厚
承压零件的壁厚应按 GB/T 20801.1的规定进行计算。
6.3 最小厚度
6.3.1 当零件采用非合金钢板、钢管或圆钢加工时,最小厚度(不包括腐蚀裕量)应为4 mm。
6.3.2 铸件厚度(不包括腐蚀裕量)应符合下列规定:
a) 铸件加工后的最小厚度为5 mm;
b) 铸件外壁需要加筋时,筋的最小厚度为5 mm。
6.3.3 不锈钢及有色金属材料加工后的零件最小厚度应为3 mm。
6.3.4 橡胶衬里的最小厚度应为3 mm。
6.3.5 有机玻璃制作的零件最小厚度应为8 mm。
6.3.6 聚四氟乙烯制作的零件最小厚度应为8 mm。
6.4 数据表要求
混合器数据表的内容和格式见附录 B。
7 制造
7.1 通用要求
7.1.1 钢制混合器的制造应符合 GB/T 150.4和设计文件的规定。
7.1.2 铸铁、铸钢制混合器的制造应符合 HG 20531和设计文件的规定。
7.1.3 石墨制混合器的制造应符合 HG/T 2370和设计文件的规定。
7.1.4 混合器的橡胶衬里应符合 GB/T 18241.1的规定。
7.1.5 聚四氟乙烯衬里混合器的制造应符合 HG/T 20536的规定。
7.2 法兰、密封垫片及紧固件
7.2.1 法兰和垫片的公称尺寸应符合 GB/T 1047的规定。
7.2.2 法兰的型式、公称压力应根据混合器的操作条件和介质确定。管法兰宜在 GB/T 9124.1、GB/T 9124.2、HG/T 20592、HG/T 20615、SH/T 3406 中选择。设备法兰宜在 NB/T 47021、NB/T 47022或 NB/T 47023中选择,特殊情况下可采用非标准法兰。
7.2.3 密封垫片、紧固件宜符合 GB/T 9125.1、GB/T 9125.2、GB/T 9126.1、GB/T 9128.2、GB/T 19066.1、GB/T 19066.2、GB/T 19675.1、GB/T 19675.2、HG/T 20606、HG/T 20607、HG/T 20609~ HG/T 20614、HG/T 20627、HG/T 20628、HG/T 20630~HG/T 20635的规定。
7.2.4 法兰的螺栓孔、螺纹孔应跨中布置。
7.3 混合器零件的加工精度
7.3.1 A 型混合器的零件加工精度应符合下列规定:
a) 喷嘴进、出口及喷嘴端部法兰直径(D )装配柱面的同轴度公差按喷嘴进、出口间的长度计算,每100 mm 不大于 ϕ0.035 mm;喷嘴端部法兰直径 (D
c
)装配柱面的极限偏差符合GB/T 1800.2—2020中轴的极限偏差f9;
b) 扩散室以Ⅱ段轴线为基准轴线,Ⅰ段和Ⅲ段对Ⅱ段的同轴度公差分别按Ⅰ段和Ⅲ段的长度计算,每100 mm 不大
于 ϕ0.035 mm;扩散室端部法兰直径 (D )装配柱面的极限偏差符合GB/T 1800.2—2020中轴的极限偏差f9;
c) 吸入室和扩散室端部法兰直径(D )装配柱面的极限偏差符合 GB/T 1800.2—2020中孔的极限偏差 H9。
7.3.2 B型混合器的零件加工精度应符合下列规定:
a) 喷嘴进、出口及喷嘴端部法兰直径(D
c
)装配柱面的同轴度公差按喷嘴进、出口间的长度计算,每100 mm 不大于 φ 0.035 mm ;喷嘴端部法兰直径 (D
c
)装配柱面的极限偏差符合GB/T 1800.2—2020中轴的极限偏差f9;
b) 扩散室以Ⅱ段轴线为基准轴线,喷嘴端部法兰直径 (Dc) 装配柱面和Ⅲ段对Ⅱ段的同轴度公差应分别按(Ⅰ段加喷嘴)和Ⅲ段的长度计算,每100 mm 不大于 φ 0.035 mm; ;扩散室端部法兰直径(D )装配柱面的极限偏差符合 GB/T 1800.2—2020中孔的极限偏差 H9。
7.3.3 C型混合器的零件加工精度应符合下列规定:
a) 喷嘴进、出口及喷嘴插入吸入室端部直径 (M1) 螺纹柱面的同轴度公差按喷嘴进、出口间的长度计算,每100 mm 不大于 φ 0.035 mm; ;喷嘴插入吸入室端部直径 (M1) 螺纹柱面的极限偏差符合 GB/T 1800.2—2020中轴的极限偏差f8;
b) 扩散室以Ⅱ段轴线为基准轴线,Ⅰ段和Ⅲ段对Ⅱ段的同轴度公差分别按Ⅰ段和Ⅲ段的长度计算,每100 mm 不大于 ϕ
0
.035 mm,扩散室插入吸入室端部直径 (M2) )螺纹柱面对Ⅱ段的同轴度公差按Ⅰ段的长度计算,每100 mm 不大于 ϕ
0
.035 mm;扩散室插入吸入室端部直径(M
2
)螺纹柱面的极限偏差符合 GB/T 1800.2—2020中轴的极限偏差f8;
c) 喷嘴插入吸入室端部直径(M
1
)、扩散室插入吸入室端部直径 (M2) 的螺纹柱面的同轴度公差按吸入室的长度 H 计算,每100 mm 不大于 φ0.035 ~mm; M1, M2 螺纹柱面的极限偏差符合GB/T 1800.2—2020中孔的极限偏差 H8。
7.4 垂直度公差
图1a)中 A 型:喷嘴与法兰相接触的密封面、扩散室与法兰相接触的密封面及端部法兰密封面应与轴线垂直。
图1b)中 B型:喷嘴与法兰相接触的密封面、扩散室法兰密封面应与轴线垂直。
图1c)中 C型:喷嘴与吸入室相接触的密封面、扩散室与吸入室相接触的密封面及吸入室两侧密封面应与轴线垂直。
垂直度公差应不大于表9的规定。
| 喷射式混合器公称直径DNa | 垂直度公差 |
| DN<50 | 0.01 |
| 50≤DN<100 | 0.015 |
| 100≤DN<200 | 0.02 |
| 200≤DN≤300 | 0.03 |
| a主流介质入口接管的公称尺寸。 | |
7.5 表面粗糙度
混合器表面粗糙度应符合下列规定:
a) 喷嘴、扩散室内表面的表面粗糙度 Ra≤6.3
μm
;
b) 配合面表面粗糙度 Ra≤12.5mum;
c) 螺纹加工面表面粗糙度 Ra≤12.5
μm
。
7.6 铸件非加工面尺寸公差
铸件非加工面的尺寸公差等级及相应的线性尺寸公差值应不大于 GB/T 42124.3—2025 中的
DCTG11级的值,尺寸偏差应为正偏差。
7.7 铸造内、外圆角
铸钢、铸铁零件的铸造内、外圆角应符合 HG 20531的规定。
7.8 铸件加工表面外观质量
铸件加工面应光滑,不应有裂纹、夹渣、凹坑、砂眼等缺陷。
7.9 混合器装配精度
7.9.1 A 型混合器的装配精度应符合下列规定:
a) 喷嘴和扩散室,其端部装配柱面与端部法兰直径 D 装配柱面间的配合公差为 GB/T 1800.2— 2020中的 H9/f9;
b) 两端部法兰与筒体焊接后,喷嘴与端部法兰的配合面和扩散室与端部法兰的配合面的同轴度公差应按其两端部法兰端面间的长度计算,每100 mm 不大于 ϕ
0
.1 mm;
c) 两端部法兰密封面间的长度偏差,每100 mm 为±0.2 mm。
7.9.2 B型混合器的装配精度:喷嘴端部装配柱面与扩散室端部法兰直径 D 装配柱面间的配合公差应为 GB/T 1800.2—2020中的 H9/f9。
7.9.3 C型结构混合器的装配精度:喷嘴与吸入室和扩散室与吸入室的螺纹的配合公差配合应为GB/T 1800.2—2020中的 H8/f8。
7.10 未注尺寸极限偏差
除设计文件另有规定外,零件机械加工面的未注公差尺寸的极限偏差应符合 GB/T 1804—2000中的 m 级,非加工面的未注线性尺寸公差和角度的极限偏差应符合 GB/T 1804—2000中的c级。
7.11 焊接
7.11.1 图1中 A 型金属制混合器,除设计文件另有规定外,焊接接头的形式与尺寸应符合 GB/T 985.1、GB/T 985.2的规定。法兰与筒体及筒体间的对接焊接接头应采用全焊透结构形式。
7.11.2 当介质属于 TSG 21中介质分组的第一组介质或设计压力大于或等于0.6 MPa时,接管与筒体的焊接接头应采用全焊透结构形式。
7.11.3 焊接工艺评定应符合 NB/T 47014的规定,焊接规程应符合 NB/T 47015的规定。
7.11.4 焊接应符合 GB/T 150.4和设计文件的规定。
7.12 无损检测
7.12.1 采用钢板焊接制壳体和由结构原因导致无法进行耐压性能试验的金属制混合器,其对接焊接接头应进行100%射线检测或超声检测;射线检测技术等级应不低于 NB/T 47013.2—2015中的 AB级,射线检测合格质量等级应不低于 NB/T 47013.2—2015 中的 Ⅱ 级;超声检测技术等级应不低于NB/T 47013.3—2023中的 B级,超声检测合格质量等级应为 NB/T 47013.3—2023中的Ⅰ级。
7.12.2 除设计文件另有规定外,金属制混合器对接接头应按下列规定进行局部射线检测或超声检测:
a) 对于设计温度低于-20 ℃的混合器,检测长度不小于各焊接接头长度的50 %;
b) 对于设计温度不低于-20 ℃的混合器,检测长度不小于各焊接接头长度的20 %,且不小于250 mm;
c) 进行局部检测的焊接接头,发现有不准许存在的缺陷时,在该缺陷两端的延伸部位增加检查长度,增加的长度为该焊接接头长度的10%,且两侧均不小于250 mm;若仍有不准许存在的缺陷,则对该焊接接头进行100%检测;
d) 射线检测技术等级不低于 NB/T 47013.2—2015中的 AB 级,射线检测合格质量等级不低于NB/T 47013.2—2015 中的 Ⅲ 级;超声检测技术等级不低于 NB/T 47013.3—2023 中的 B级,超声检测合格质量等级不低于 NB/T 47013.3—2023中的Ⅱ级。
7.12.3 金属制混合器所有焊接接头表面应进行100%磁粉检测或100%渗透检测(铁磁性材料宜优先选用磁粉检测),磁粉检测合格质量等级应为 NB/T 47013.4—2015中的Ⅰ级,渗透检测合格质量等级应为 NB/T 47013.5—2015中的Ⅰ级。
7.13 焊后热处理
混合器焊接制造完毕后应按 GB/T 20801.1和设计文件的要求进行焊后热处理。
7.14 耐压性能试验
7.14.1 混合器制造完成后应对混合器整体进行耐压性能试验,宜采用液压试验。
7.14.2 对不适宜进行液压试验的混合器,可采用气压性能试验。进行气压性能试验的混合器应符合GB/T 20801.1或设计文件的规定。
7.14.3 混合器液压性能试验、气压性能试验合格标准应符合 GB/T 20801.1的规定,如不合格则允许泄压修补后重新试验直至合格,修补次数宜不超过2次。
7.15 泄漏性能试验
7.15.1 对介质毒性危害程度为 GB/T 42594—2023中的极度危害(Ⅰ级)、高度危害(Ⅱ级)或不准许有微量泄漏的混合器,应在耐压性能试验合格后进行泄漏性能试验,泄漏率应符合 GB/T 20801.1 的规定。
7.15.2 泄漏性能试验包括气密性试验及敏感性泄漏试验。具体泄漏性能试验的选做种类应符合设计文件的规定。
7.15.3 气密性试验过程中无渗漏为合格,如有渗漏,应在泄压修补后重新进行试验。
7.15.4 敏感性泄漏试验合格结果的评价应符合 NB/T 47013.8的规定。
8 检验与试验方法
8.1 外观质量与尺寸检验
8.1.1 外观检验采用目视检测,目视检测应按 NB/T 47013.7规定的方法进行。
8.1.2 尺寸检验应按 GB/T 150.4(钢制混合器)、GB/T 18241.1(混合器的橡胶衬里)、HG/T 2370(石墨制混合器)、HG 20531(铸铁、铸钢制混合器)、HG/T 20536(聚四氟乙烯衬里混合器)规定的方法检验。尺寸检验宜用钢卷尺、游标卡尺、螺纹千分尺、百分表、焊接检验尺等进行。钢卷尺尺带的精度等级应不低于 QB/T 2443—2024中Ⅱ级的规定,游标卡尺分度值应不大于0.02 mm,螺纹千分尺的分度值应不大于0.01 mm,百分表的分度值应不大于0.01 mm,焊接检验尺应符合JB/T 12201的规定。
8.2 形位公差
形位公差应按 GB/T 1958规定的方法进行检测。
8.3 表面粗糙度
采用表面粗糙度比较样块或表面粗糙度检验仪器对表面粗糙度进行检测。
8.4 无损检测
射线检测应按 NB/T 47013.2—2015规定的方法进行,超声检测应按 NB/T 47013.3—2023规定的方法进行,磁粉检测应按 NB/T 47013.4—2015规定的方法进行,渗透检测应按 NB/T 47013.5—2015规定的方法进行。
8.5 耐压性能试验
8.5.1 耐压性能试验用介质应符合 GB/T 20801.1或设计文件的规定。
8.5.2 耐压性能试验压力应符合 GB/T 20801.1的规定,耐压性能试验应按 GB/T 20801.1规定的方法进行。
8.6 泄漏性能试验
8.6.1 气密性能试验应按 GB/T 20801.1规定的方法进行。
8.6.2 敏感性泄漏试验应按 NB/T 47013.8和设计文件规定的方法进行。
9 涂敷、运输包装及随行文件
9.1 涂敷
金属制混合器涂覆应符合 NB/T 10558和设计文件的规定,非金属制混合器涂覆应符合设计文件的规定。
9.2 运输包装
混合器宜整体运输,运输包装应符合 NB/T 10558的规定,包装宜采用箱类包装。
9.3 随行文件
随行文件应包括下列资料:
a) 产品合格证或质量证明书;
b) 装配图及材料明细表;
c) 材料质量证明书;
d) 无损检测报告(如有);
e) 热处理报告(如有);
f) 外观、结构尺寸检查报告;
g) 耐压试验报告(如有);
h) 泄漏性能试验报告(如有);
i) 使用说明书。
附 录 A (资料性)
A.1 概述
混合器选材时需充分考虑材料的耐蚀性能,当由介质腐蚀速率计算出的腐蚀裕量大于6 mm 时,则选用更加耐蚀的材料。
A.2 材料选择
混合器材料可按表 A.1选择。
| 介质 | 材料 |
| 油品 | 铸铁 |
| 碱液 | 铸钢 |
| 水及污水 | 非合金钢、低合金钢 |
| 缓蚀剂 | 不锈钢 |
| 二硫化碳 | 不锈钢 |
| 含氯油气 | 022Cr23Ni5Mo3N(S22053) |
| 海水、氯化物溶液、有机酸 | TA1、TA2、TA3 |
| 硫酸(质量分数2%~93%) | 锡青铜(ZCuSn10Pb5) |
| 铅锑合金(PbSb6) | |
| 非合金钢衬硫化橡胶、低合金钢衬硫化橡胶 | |
| 聚四氟乙烯 | |
| 非合金钢衬聚四氟乙烯a、低合金钢衬聚四氟乙烯a | |
| 盐酸 | NS3304(C276) |
| 非合金钢衬硫化橡胶、低合金钢衬硫化橡胶 | |
| 不透性石墨 | |
| 有机玻璃b | |
| 聚四氟乙烯 | |
| 非合金钢衬聚四氟乙烯a、低合金钢衬聚四氟乙烯a | |
| a最高操作温度不大于180℃。b当盐酸质量分数大于31%时,不选用有机玻璃。 | |
附 录 B (资料性)
B.1 概述
混合器的工艺操作数据、机械设计数据、主要零部件材质和制造及检验要求由用户或用户代表提供,结构尺寸等数据由制造商完成。
B.2 数据表
混合器数据表见表 B.1。
| 设备位号 | 台数 | 设备名称 | ||||
| 工艺操作数据 | 机械设计数据 | |||||
| 操作方式 | 连续操作□间断操作□ | 执行标准 | ||||
| 操作时间/(h/a) | 喷射器结构 | A□ B□ C□ | ||||
| 主流介质 | 入口温度/℃ | 设计压力/MPa(G) | ||||
| 入口压力/MPa(G) | 设计温度/℃ | |||||
| 密度/(kg/m3) | 腐蚀裕量/mm | |||||
| 体积流量/(m3/s) | 结构尺寸 | |||||
| 质量流量/(kg/s) | 喷嘴入口直径/mm | |||||
| 次流介质 | 入口温度/℃ | 喷嘴出口直径/mm | ||||
| 入口压力/MPa(G) | 喷嘴变径段长度/mm | |||||
| 密度/(kg/m3) | 扩散室喉径/mm | |||||
| 体积流量/(m3/s) | 扩散室入口直径/mm | |||||
| 质量流量/(kg/s) | 扩散室出口直径/mm | |||||
| 混合介质 | 出口温度/℃ | 扩散室Ⅰ段长度/mm | ||||
| 出口压力/MPa(G) | 扩散室Ⅱ段长度/mm | |||||
| 密度/(kg/m3) | 扩散室Ⅲ段长度/mm | |||||
| 体积流量/(m3/s) | 耐压性能试验压力/MPa(G) | |||||
| 质量流量/(kg/s) | 保温/保冷厚度/mm | |||||
| 主要零部件材质 | 制造及检验要求 | |||||
| 零部件名称 | 材料牌号 | 铸件加工前使用状态 | ||||
| 法兰 | 主流介质入口 | 消除应力热处理 | 需要□不需要□ | |||
| 次流介质入口 | 焊接接头射线/超声检测/% | |||||
| 混合介质出口 | 焊接接头磁粉/渗透检测/% | |||||
| 主要零部件材质 | 制造及检验要求 | |||||||
| 筒体 | 油漆、包装及运输要求 | |||||||
| 喷嘴 | ||||||||
| 零部件名称 | 材料牌号 | 铸件加工前使用状态 | ||||||
| 吸入室 | ||||||||
| 扩散室 | ||||||||
| 接管 | ||||||||
| 螺栓螺柱 | ||||||||
| 螺母 | ||||||||
| 垫片 | ||||||||
| 开口数据表 | ||||||||
| 开口编号 | 数量 | 开口名称 | 公称直径mm | 压力等级PN | 法兰标准 | 备注 | ||
| 1 | ||||||||
| 2 | ||||||||
| 3 | ||||||||
评论