


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国石油和化学工业联合会提出。
本文件由全国化工机械与设备标准化技术委员会(SAC/TC 429)归口。
本文件起草单位:华东理工大学、西安石油大学、上海米素环保科技有限公司、中石化石油工程设计有限公司、兰州兰石重型装备股份有限公司、四川大学、中国石油天然气股份有限公司兰州石化分公司天华化工机械及自动化研究设计院有限公司。
本文件主要起草人:杨强、许萧、刘懿谦、卢浩、汪华林、刘博、李裕东、韩鑫、王宁、黄燎云、钱运东、刘恒源、谷梅霞、李毅、王田丽、李鹏飞、吴霁薇、李宝恒、钱文超、李鹏
1 范围
本文件规定了含石油烃泥沙旋流洗脱处理装置的分类、结构型式和型号、基本参数、技术性能、要求、检验与试验方法、检验规则以及标识、随行文件、运输和贮存。
本文件适用于石油勘探、开发、开采、集输及加工过程中泥沙颗粒粒径不大于3 mm,含石油烃质量分数不小于5%的含石油烃泥沙旋流洗脱装置(以下简称“洗脱装置”)的设计、制造和检验,其他石油烃在土壤等固相环境中的洗脱分离装置参照执行。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 150.1 压力容器 第1部分:通用要求
GB/T 150.2 压力容器 第2部分:材料
GB/T 150.3 压力容器 第3部分:设计
GB/T 150.4 压力容器 第4部分:制造、检验和验收
GB/T 1804—2000 一般公差 未注公差的线性和角度尺寸的公差
GB/T 4732.1 压力容器分析设计 第1部分:通用要求
GB/T 4732.2 压力容器分析设计 第2部分:材料
GB/T 4732.3 压力容器分析设计 第3部分:公式法
GB/T 4732.4 压力容器分析设计 第4部分:应力分类方法
GB/T 4732.5 压力容器分析设计 第5部分:弹塑性分析方法
GB/T 4732.6 压力容器分析设计 第6部分:制造、检验和验收
GB/T 8163 输送流体用无缝钢管
GB/T 9948 石化和化工装置用无缝钢管
GB/T 13306 标牌
GB/T 17248.6 声学 机器和设备发射的噪声 声强法现场测定工作位置和其他指定位置发射声压级的工程法
GB/T 22523 塞尺
GB/T 29025.1 粒度分析 电阻法 第1部分:小孔管法
GB 36600—2018 土壤环境质量 建设用地土壤污染风险管控标准(试行)
GB 50747 石油化工污水处理设计规范
HG/T 4380 液-固微旋流分离器技术条件
HJ 91.1 污水监测技术规范
HJ 298 危险废物鉴别技术规范
HJ 607 废矿物油回收利用污染控制技术规范
HJ 637 水质 石油类和动植物油类的测定 红外分光光度法
HJ 1021 土壤和沉积物 石油烃 (C10-C40) )的测定 气相色谱法
JB/T 7557 产品几何技术规范(GPS) 同轴度、同心度检测
JB/T 12015 膜片式差压表
JB/T 12201 焊接检验尺
NB/T 10558 压力容器涂敷与运输包装
NB/T 47003.1 常压容器 第1部分:钢制焊接常压容器
NB/T 47013.2—2015 承压设备无损检测 第2部分:射线检测
NB/T 47013.3—2023 承压设备无损检测 第3部分:超声检测
NB/T 47013.4—2015 承压设备无损检测 第4部分:磁粉检测
NB/T 47013.5—2015 承压设备无损检测 第5部分:渗透检测
NB/T 47013.7 承压设备无损检测 第7部分:目视检测
NB/T 47013.10—2015 承压设备无损检测 第10部分:衍射时差法超声检测
NB/T 47013.15—2021 承压设备无损检测 第15部分:相控阵超声检测
NB/T 47014 承压设备焊接工艺评定
NB/T 47015 压力容器焊接规程
NB/T 47016 承压设备产品焊接试件的力学性能检验
QB/T 2443—2024 钢卷尺
SH/T 3096 高硫原油加工装置设备和管道设计选材标准
SY/T 6851 油田含油污泥处理设计规范
3 术语和定义
下列术语和定义适用于本文件。
3.1 含石油烃泥沙 sediment containing petroleum hydrocarbon
石油天然气勘探、开采、集输和废水(液)处理过程中产生的石油烃与泥沙形成的混合物,以及在钻井过程中使用油基泥浆产生的含石油烃岩屑。
3.2
管式涡流洗涤器 tubular vortex scrubber
产生旋流场强化污染物从亲和物质上脱附的设备。
4 分类、结构型式和型号
4.1 分类、结构型式
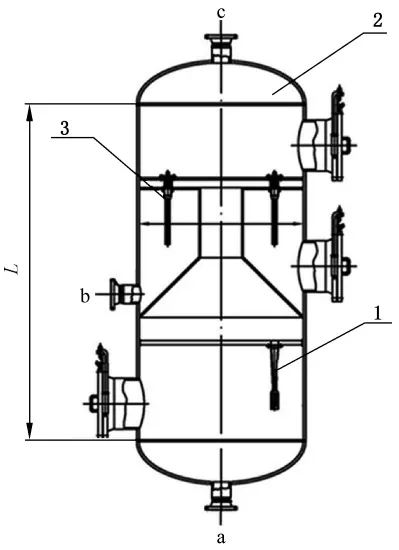
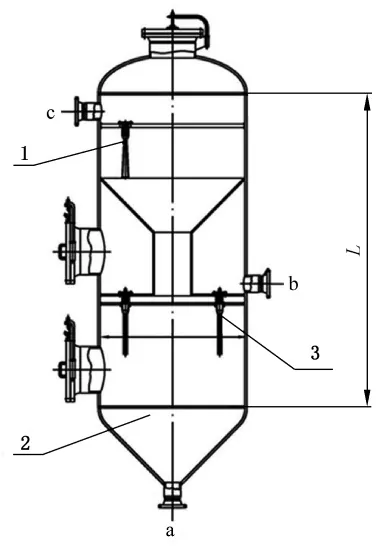
根据注水后的泥沙浆液(以下简称“泥沙浆液”)的流动方向,洗脱装置可划分为上行式洗脱装置和下行式洗脱装置。洗脱装置结构型式见图1。
注:洗脱装置工艺过程:当洗脱装置布置在待处理泥沙浆液上方时,采用上行式洗脱装置,泥沙浆液从底部的入口进入设备,首先通过若干并联的管式涡流洗涤器,进行深度脱除石油烃,然后进入液固旋流分离器进行液固分离,得到洁净的泥沙。当洗脱装置布置在待处理泥沙浆液下方时,采用下行式洗脱装置,泥沙浆液从顶部的入口进入设备,首先通过若干并联的管式涡流洗涤器,进行深度脱除石油烃,然后进入液固旋流分离器进行液固分离,得到洁净的泥沙
a) 上行式洗脱装置
b) 下行式洗脱装置
标引序号说明:
1———管式涡流洗涤器; a 泥沙浆液入口; L———容器切线长度。
2———分离罐容器; b———泥沙出口;
3———液固旋流分离器; c 排水出口;
图 1 洗脱装置结构示意图
4.2 型号
洗脱装置的型号表示为:
设计压力, MPa
额定泥沙浆液处理量, m3/h
分离罐容器公称直径,mm
洗脱装置分类代号:U———上行式洗脱装置,D———下行式洗脱装置旋流洗脱装置代号
示例:采用下行式洗脱装置,分离罐容器公称直径为 1400 mm,额定泥沙浆液处理量为 50 m
3
/h,设计压力为1.0 MPa的洗脱装置,其型号为:
HW-D/1400-50/1.0
5 基本参数
5.1 注水流量参数
泥沙中的石油烃质量分数越高,注水流量越大,泥沙浆液处理量与注水体积流量之比应符合表1的规定。
| 泥沙中石油烃质量分数/% | 泥沙浆液处理量与注水体积流量之比 |
| ≤20 | 1∶2 |
| >20~30 | 1∶4 |
| >30~40 | 1∶7 |
| >40 | 1∶12 |
5.2 容器结构参数
常用分离罐容器结构尺寸参数应符合表2的规定。
| 泥沙浆液处理量m3/h | 容器公称直径mm | 容器切线长度mm |
| >10~15 | 600 | 1 800 |
| >15~30 | 1 000 | 2 200 |
| >30~45 | 1 400 | 3 000 |
| >45~60 | 1 600 | 3 200 |
| >60~80 | 1 800 | 3 400 |
| >80~100 | 2 000 | 4 000 |
| 注:分离罐容器切线长度指容器封头与筒体的两个连接缝之间的轴向距离。 | ||
5.3 管式涡流洗涤器主要参数
5.3.1 管式涡流洗涤器结构
管式涡流洗涤器主要结构包括螺旋叶片和壳体,管式涡流洗涤器结构见图2。管式涡流洗涤器的前段为涡流发生段,后段为文丘里强化段,泥沙浆液依次经过涡流发生段和文丘里强化段
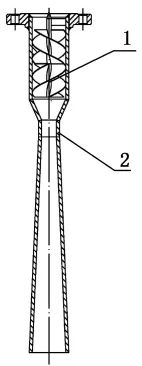
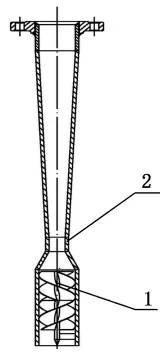
2 ——— 壳体。
图 2 管式涡流洗涤器结构示意图
5.3.2 管式涡流洗涤器壳体尺寸
管式涡流洗涤器壳体尺寸应符合表3的规定,管式涡流洗涤器壳体尺寸示意见图3
| 尺寸参数 | 管式涡流洗涤器壳体尺寸 | ||
| 石油烃密度>200 kg/m3~700 kg/m3 | 石油烃密度>700 kg/m3~900 kg/m3 | 石油烃密度>900 kg/m3~980 kg/m3 | |
| D0/mm | >20~35 | >35~55 | >55~75 |
| D1/mm | 0.4D0~0.6D0 | ||
| D2/mm | 0.8D0~1.1D0 | ||
| L1/mm | 6D0~15D0 | ||
| L2/mm | 0.5D0~0.7D0 | ||
| L3/mm | 2D0~3D0 | ||
| L4/mm | 4D0~5D0 | ||
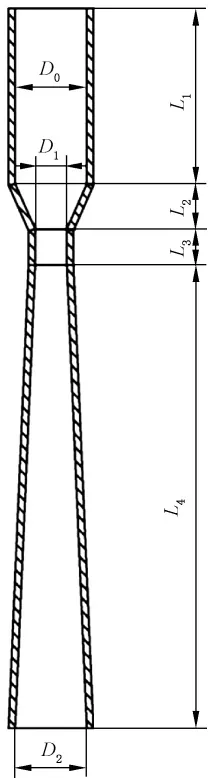
标引序号说明:
D0 管式涡流洗涤器圆柱段内径,即公称直径; L2 管式涡流洗涤器渐缩段长度;
D1 ——— 管式涡流洗涤器喉道内径; L3 管式涡流洗涤器喉道长度;
D2 ——— 管式涡流洗涤器渐扩段末端内径; L4 ——— 管式涡流洗涤器渐扩段长度
L1 管式涡流洗涤器圆柱段长度;
图 3 管式涡流洗涤器壳体尺寸示意图
5.3.3 管式涡流洗涤器叶片尺寸
管式涡流洗涤器的叶片尺寸应符合表4的规定,管式涡流洗涤器叶片尺寸示意见图4。管式涡流洗涤器叶片应与管式涡流洗涤器壳体通过不少于4处的点焊连接。
| 尺寸参数 | 数值 |
| D0/mm | 20~75 |
| D3/mm | ≤10 |
| H0/mm | ≤20 |
| H1/mm | 10~30 |
| H2/mm | 10~30 |
| δ/mm | 3~7 |
| α | 30°~45° |
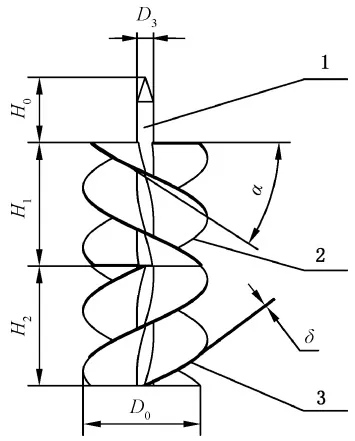
标引序号说明:
1 ———中心定位支撑柱; H0 ——— 管式涡流洗涤器叶片支撑柱外露高度;
2 ———左旋叶片; H1 管式涡流洗涤器叶片左旋段高度;
3 ———右旋叶片; H2 管式涡流洗涤器叶片右旋段高度;
D0 管式涡流洗涤器叶片外径,即公称直径; ———管式涡流洗涤器叶片左旋段倾角;
D3 中心定位支撑柱直径;
δ 管式涡流洗涤器叶片厚度。
图 4 管式涡流洗涤器叶片尺寸示意图
6 技术性能
6.1 洗脱装置的易磨损部件包括管式涡流洗涤器叶片等,宜考虑易磨损部件的寿命,洗脱装置连续运转周期应不少于3年。
6.2 处理后,脱水泥沙中的石油烃质量分数应不大于0.45%,且应符合 GB 36600—2018中对第二类用地筛选值的规定。
6.3 洗脱石油烃产生的富石油烃相经自然沉降或其他方法除油后排放至污水处理厂,排放至污水处理厂的含油废水中石油烃质量分数应符合 GB 50747的规定。
6.4 洗脱装置的压力降应不大于0.25 MPa。
6.5 洗脱装置的噪声应不大于85 dB(A)。
7 要求
7.1 材料
7.1.1 管式涡流洗涤器材料的选用应符合SH/T 3096的规定。
7.1.2 液固旋流分离器的材料应符合 GB/T 150.2规定。
7.1.3 洗脱装置中所有接管应采用无缝钢管,当选用符合 GB/T 8163或 GB/T 9948规定的无缝钢管时,还应符合 GB/T 150.2中的规定。无缝钢管材料的选用应符合SH/T 3096的规定。
7.1.4 洗脱装置受压元件及洗脱装置内支撑结构的材料选择:当采用规则设计方法设计时,应符合GB/T 150.2的规定;当采用分析设计方法设计时,应符合 GB/T 4732.2的规定。
7.2 设计
7.2.1 通用要求
7.2.1.1 洗脱装置常压元件的设计应符合 NB/T 47003.1的规定。
7.2.1.2 当采用规则设计方法设计时,洗脱装置承压元件的设计应符合 GB/T 150.3的规定。
7.2.1.3 当采用分析设计方法设计时,洗脱装置承压元件的设计应符合 GB/T 4732.3、GB/T 4732.4、GB/T 4732.5的规定。
7.2.1.4 洗脱装置的工程设计标准和技术要求应符合SY/T 6851的规定。
7.2.1.5 液固旋流分离器的结构型式及参数应符合 HG/T 4380的规定。
7.2.1.6 洗脱装置运行过程中产生的石油烃的收集、运输、贮存、利用和处置过程应符合 HJ 607的规定。
7.2.1.7 洗脱装置中所使用的液固旋流分离器由多根旋流芯管并联而成,芯管结构及并联安装方式应符合 HG/T 4380的规定。
7.2.2 洗脱装置工艺流程
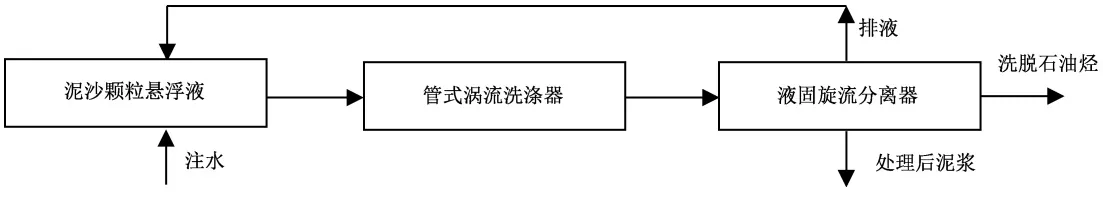
洗脱装置工艺流程见图5。对泥沙颗粒悬浮液进行注水均质处理;经过管式涡流洗涤器,将泥沙表面及孔道内的石油烃高效洗脱,再经过液固旋流分离器产生处理后泥沙及排水,提浓后的泥沙浆液达到排放标准,排水液相循环使用,洗脱石油烃产生的富石油烃相经除油处理后排放至炼油污水处理厂
7.3 制造
7.3.1 通用要求
7.3.1.1 洗脱装置常压元件的制造应符合 NB/T 47003.1的规定。
7.3.1.2 当采用规则设计方法设计时,洗脱装置承压元件的制造应符合 GB/T 150.4的规定;当采用分析设计方法设计时,洗脱装置承压元件的制造应符合 GB/T 4732.6的规定。
7.3.1.3 机械加工面自由尺寸的未注尺寸极限偏差应符合 GB/T 1804—2000中的 m 级。
7.3.1.4 管式涡流洗涤器接触物料的内工作表面应光滑、平整,内工作表面粗糙度 Ra≤3.2
μm
,同轴度公差应不大于2 mm。
7.3.2 焊接
7.3.2.1 焊接规程应符合 NB/T 47015的规定,焊接工艺评定应符合 NB/T 47014的规定。
7.3.2.2 对接焊接接头不应有表面裂纹、未焊透、未熔合、表面气孔、未填满、夹渣和飞溅物、弧坑等缺陷。采用分析设计方法设计的对接焊接接头不应有咬边,其余情况下的对接焊接接头咬边应符合GB/T 150.4的规定。
其他情况下的承压设备、常压设备的焊接接头外观质量应分别符合 GB/T 150.4、GB/T 4732.6、NB/T 47003.1的规定。
7.3.2.3 焊缝与母材应圆滑过渡,角焊缝的外形应凹形圆滑过渡。
7.3.2.4 洗脱装置承压元件的焊接返修:当采用规则设计方法设计时,应符合 GB/T 150.4的规定;当采用分析设计方法设计时,应符合 GB/T 4732.6的规定。
分离器常压元件焊接的返修应符合 NB/T 47003.1的规定。
7.3.3 洗脱装置元件焊后热处理
7.3.3.1 洗脱装置承压元件焊后热处理:当采用规则设计方法设计时,应符合 GB/T 150.4的规定;当采用分析设计方法设计时,应符合 GB/T 4732.6的规定。
7.3.3.2 洗脱装置常压元件焊后热处理应符合 NB/T 47003.1的规定。
7.3.4 产品焊接试件力学性能检验
产品焊接试件应进行力学性能检验,产品焊接试件应符合 GB/T 150.4、GB/T 4732.6的规定。
7.3.5 无损检测
7.3.5.1 洗脱装置焊接接头的分类应符合 GB/T 150.1的规定。
7.3.5.2 洗脱装置分离罐容器为常压容器时,焊接接头无损检测应符合 NB/T 47003.1的规定
7.3.5.3 当采用规则设计方法设计时,A 类、B类焊接接头应进行射线检测或超声检测,射线检测、超声检测的比例应符合 GB/T 150.4的规定。
射线检测技术等级应不低于 NB/T 47013.2—2015中的 AB级,100%射线检测的合格质量等级应不低于 NB/T 47013.2—2015中的Ⅱ级,局部射线检测的合格质量等级应不低于 NB/T 47013.2—2015中的Ⅲ级。
超声检测包括脉冲反射法超声检测、衍射时差法超声检测或相控阵超声检测,超声检测种类的选择应符合设计文件的规定。脉冲反射法超声检测技术等级应不低于 NB/T 47013.3—2023中的 B 级, 100%脉冲反射法超声检测合格质量等级应为 NB/T 47013.3—2023中的Ⅰ级,局部脉冲反射法超声检测的合格质量等级应不低于 NB/T 47013.3—2023中的Ⅱ级。衍射时差法超声检测技术等级应不低于NB/T 47013.10—2015中的 B级,衍射时差法超声检测合格质量等级应不低于 NB/T 47013.10—2015中的Ⅱ级。相控阵超声检测技术等级应不低于 NB/T 47013.15—2021中的 B级,相控阵超声检测合格质量等级应为 NB/T 47013.15—2021中的Ⅰ级。
7.3.5.4 当采用规则设计方法设计时,C类、D类焊接接头应进行100%磁粉检测或100%渗透检测,磁粉检测合格质量等级应为 NB/T 47013.4—2015 规定的 Ⅰ 级,渗透检测合格质量等级应为NB/T 47013.5—2015规定的Ⅰ级。
其他情况下,C类、D类焊接接头无损检测应符合 GB/T 150.4的规定。
7.3.5.5 当采用分析设计方法设计时,焊接接头无损检测的种类和质量要求应符合 GB/T 4732.6的规定。
7.3.6 耐压性能试验
洗脱装置壳体在焊接接头无损检测合格后,应进行耐压性能试验,试验过程中不应有渗漏、可见的变形和异常声响。
8 检验与试验方法
8.1 泥沙中石油烃质量分数试验
含石油烃泥沙样品的采集过程应按 HJ 298 的方法进行。 泥沙颗粒粒径大小的检验应按
GB/T 29025.1的方法进行。
泥沙中石油烃质量分数试验应按 HJ 1021的方法进行。
8.2 含油废水中石油烃质量分数试验
含油废水样品的采集过程应按 HJ 91.1的方法进行。含油废水中石油烃质量分数试验应按HJ 637的方法进行。
8.3 压力降试验
检测洗脱装置含泥沙浆液入口与出水口之间的压力降使用的膜片式差压表应符合JB/T 12015的规定,在设计处理量下检验压力降,检验频次应不少于5次,取压力降多次测量值的算术平均值。
8.4 噪声
在背景噪声小于被检验噪声10 dB(A)的环境条件下,用声级计(A 计权)在距离洗脱装置外侧面1.5 m、距地面高1.5 m 处分别沿4个不同的方向检验4个点,取4个检验值(应排除背景噪声和反射声)的算术平均值作为噪声值,噪声检验应按 GB/T 17248.6的方法进行,数值修约间隔为1.0。
8.5 尺寸检验
尺寸检验宜用游标卡尺、螺纹千分尺、百分表、钢卷尺、钢直尺、样板、多功能检验尺、塞尺、细钢丝线、垫块、焊接检验尺等进行。钢卷尺精度等级为 QB/T 2443—2024中的Ⅰ级,游标卡尺的分度值应为0.02 mm,螺纹千分尺的分度值应为 0.01 mm,百分表的分度值应不大于 0.01 mm,塞尺应符合GB/T 22523的规定,焊接检验尺应符合JB/T 12201的规定。
尺寸检查应按 GB/T 150.4、GB/T 4732.6、NB/T 47003.1和设计文件的方法进行。
8.6 外观质量
外观质量检验可采用目视的方法进行检查,外观目视检测应按 NB/T 47013.7的方法进行。
8.7 表面粗糙度
采用表面粗糙度比较样块或表面粗糙度检验仪器对表面粗糙度进行检验。
8.8 形位公差
同轴度公差检验应按JB/T 7557的方法进行。
8.9 产品焊接试件
产品焊接试件的制备与评定按 NB/T 47016的方法进行。
8.10 无损检测
射线检测应按 NB/T 47013.2—2015的方法进行,脉冲反射法超声检测应按 NB/T 47013.3的方法进行,衍射时差法超声检测应按 NB/T 47013.10—2015 的方法进行,相控阵超声检测应按NB/T 47013.15—2021的方法进行,磁粉检测应按 NB/T 47013.4—2015的方法进行,渗透检测应按NB/T 47013.5—2015的方法进行。
8.11 耐压性能试验
当洗脱装置筒体为常压容器时,耐压性能试验压力应符合 NB/T 47003.1的规定,耐压性能试验应按 NB/T 47003.1的方法进行。
当洗脱装置筒体为承压容器,且设计压力不大于35 MPa时,耐压性能试验压力应符合GB/T 150.1的规定,耐压性能试验应按 GB/T 150.4的方法进行。
当洗脱装置筒体设计压力大于 35 MPa 且小于 100 MPa 时,耐压性能试验压力应符合GB/T 4732.1的规定,耐压性能试验应按 GB/T 4732.6的方法进行。
9 检验规则
9.1 检验分类
洗脱装置的检验分为出厂检验和型式检验。
9.2 出厂检验
9.2.1 每台洗脱装置均应进行出厂检验。管式涡流洗涤器和液固旋流分离器在安装进入容器前进行检验。每台洗脱装置的管式涡流洗涤器检验数量应不低于该台洗脱装置中管式涡流洗涤器总数的10%,不足1件的按1件计算。每台洗脱装置的液固旋流分离器检验数量应不低于该台洗脱装置中液固旋流分离器总数的10%,不足1件的按1件计算
9.2.2 出厂检验项目包括5.2、5.3.2、5.3.3、7.3.1、7.3.2.2~7.3.2.4、7.3.5、7.3.6的要求。
9.2.3 出厂检验如出现检验不合格的项目,允许进行修复后再检验,如仍出现检验不合格的项目,则判定出厂检验不合格。
9.3 型式检验
9.3.1 凡属于下列情况之一时,应进行型式检验:
a) 新产品及新规格产品定型或老产品转厂生产;
b) 因产品结构、工艺或主要材料的更改,可能影响产品性能;
c) 正常生产时,每5年进行一次型式检验;
d) 产品停产超过1年,并恢复生产;
e) 出厂检验结果与上次型式检验结果有较大差异。
9.3.2 型式检验可在制造商处从出厂检验合格的产品中随机抽样进行检验或在用户现场实测,抽样数应不少于1台。
9.3.3 型式检验项目为出厂检验项目、6.2~6.5。
9.3.4 如出现检验项目不合格应加倍抽检,如仍出现不合格项目,则判定型式检验不合格。
10 标识、随行文件、运输和贮存
10.1 标识
洗脱装置的标识用铭牌的方式表示,每台产品应在醒目部位设置耐腐蚀材质的产品铭牌,铭牌应符合 GB/T 13306的规定。常压设备铭牌的内容应符合 NB/T 47003.1的规定,承压设备铭牌的内容应符合 GB/T 150.4的规定。铭牌应至少包括下列内容:
a) 制造商名称;
b) 产品名称、型号;
c) 制造日期及产品编号;
d) 额定处理量 (m3/h) 、设计压力(MPa)、额定使用温度(℃);
e) 设备净重(kg);
f) 本文件编号。
10.2 随行文件
10.2.1 常压设备出厂随行文件还应符合 NB/T 47003.1的规定,承压设备出厂文件应符合GB/T 150.4的规定。每台产品出厂应携带下列随行文件:
a) 质量证明文件,如产品合格证、质量证明书、耐压试验报告、无损检测报告等;
b) 产品安装、操作和维护说明书;
c) 洗脱装置工艺流程图;
d) 设备尺寸及管口方位图;
e) 设备基础设计条件;
f) 产品配备件清单。
10.2.2 包装应确保产品在运输过程中免受损伤和不丢失附件和文件。
10.3 运输
洗脱装置的涂敷和运输应符合 NB/T 10558的规定。
10.4 贮存
洗脱装置安装前应在库房内贮存,地面应干燥,空气相对湿度应不大于85%。考虑到现场没有任何防护的情况,宜使用充氮保护。接缝处应用防油胶带密封住。对所有零部件进行清洁、防锈和妥善保护处理。
评论