


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国石油和化学工业联合会提出。
本文件由全国化工机械与设备标准化技术委员会(SAC/TC 429)归口。
本文件起草单位:合肥华升泵阀股份有限公司、兰州理工大学、江苏大学、杭州新亚低温科技有限公司、河北鑫海化工集团有限公司、约翰克兰科技(天津)有限公司、重庆水泵厂有限责任公司、丹东克隆集团有限责任公司、中国石化工程建设有限公司、中石油吉林化工工程有限公司、中国石油化工股份有限公司安庆分公司、中石化广州工程有限公司、然途科技(新疆)有限公司、天华化工机械及自动化研究设计院有限公司
本文件主要起草人:柴立平、周宇、司乔瑞、徐英鹏、刘易、刘建、邵蔚然、马文生、杨德乾、郑学鹏徐维敬、袁建平、张宇鹏、王存智、李志勇、张桐恺、王东亮、吴广宇、杨巍、吴进钱、何玉杰、张金玲、杨海龙、张人会、陈学炳、林伟光、尹来弟、杭玉宏。
1 范围
本文件规定了化工用液力回收透平的分类、命名、型式与标识、要求、检验与试验方法、出厂检验、交付准备、随行文件以及标志、包装、运输和贮存。
本文件适用于化工用单级、两级和多级反转离心式液力回收透平(以下简称“透平”)的设计、制造和检验。
本文件所涉及的透平适用于化学工业生产工艺流程中的清洁或含质量分数不大于5%半悬浮固相的液体,过流液体的温度为 -60°C∼450°C ,承压壳体最大允许工作压力不大于 42 MPa ,流量为
5 m3/h∼3 000 m3 /h,扬程为 20 m~3 000 m 的应用场合。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 1804—2000 一般公差 未注公差的线性和角度尺寸的公差
GB/T 3214 水泵流量的测定方法
GB/T 3215—2025 石油、石化和天然气工业用离心泵
GB/T 3216—2016 回转动力泵 水力性能验收试验 1级、2级和3级
GB/T 4879—2016 防锈包装
GB/T 5677—2018 铸件 射线照相检测
GB/T 7021 离心泵名词术语
GB/T 7233.2—2023 铸钢件 超声检测 第2部分:高承压铸钢件
GB/T 9239.11—2025 机械振动 转子平衡 第11部分:刚性转子的平衡方法和允差
GB/T 9239.12—2021 机械振动 转子平衡 第12部分:具有挠性特性的转子的平衡方法与允差
GB/T 9443—2019 铸钢铸铁件 渗透检测
GB/T 9444—2019 铸钢铸铁件 磁粉检测
GB 11120—2011 涡轮机油
GB/T 13306 标牌
GB/T 13384 机电产品包装通用技术条件
GB/T 29529—2013 泵的噪声测量与评价方法
GB/T 29531—2013 泵的振动测量与评价方法
GB/T 34875 离心泵和转子泵用轴封系统
GB/T 39428—2020 砂型铸钢件 表面质量目视检测方法
GB/T 39638—2020 铸件 X射线数字成像检测
JJF 1001 通用计量术语及定义
JB/T 4297 泵产品涂漆 技术条件
NB/T 47013.2—2015 承压设备无损检测 第2部分:射线检测
NB/T 47013.3—2023 承压设备无损检测 第3部分:超声检测
NB/T 47013.4—2015 承压设备无损检测 第4部分:磁粉检测
NB/T 47013.5—2015 承压设备无损检测 第5部分:渗透检测
NB/T 47013.7—2012 承压设备无损检测 第7部分:目视检测
3 术语和定义
GB/T 3215—2025、GB/T 3216—2016、GB/T 7021和JJF 1001界定的以及下列术语和定义适用于本文件。
3.1
液力回收透平 hydraulic power recovery turbines;HPRT
用来从液流中回收能量的透平机。
3.2
化工液力回收透平 chemical hydraulic power recovery turbines
应用于化学工业生产工艺流程中的液力回收透平。
注:通常指输送有毒、有害、易燃、易爆、高温、高压危险介质的液力回收透平。
3.3
超越离合器 overrunning clutch
用于透平和工作机(泵、电机等)之间起动力传递与分离功能的机械部件
注:该装置能够根据主、从动部分的速度变化或旋转方向的差异,实现自动离合功能。
3.4
零功率流量点 zero power flow point
液力回收透平在达到规定转速,且透平输出功率为0时,对应的输出流量
3.5
允许工作区 allowable operating region
透平被允许的工作区域。
注:这一区域是根据振动处在有关标准的上限之内,允许工作区由制造商规定
3.6
优先工作区 preferred operating region
在透平水力最佳效率点(BEP)流量的70%~120%区间内,透平振动值处于规定的基本限值之内的区域。
注:在此区域内设备振动小、运行平稳、可靠性高。它是一个以最佳效率点为中心,但更强调振动控制和运行稳定性的窄幅区间。
3.7
额定转速 rated speed
规定液力回收透平在其额定输出功率下运行的转速
3.8
最大连续转速 maximum continuous speed
液力回收透平连续运行情况下转速的上限
3.9
脱扣转速 trip speed
液力回收透平的超速保护机构动作,并联锁切断液体进口阀门时的设定转速。
3.10
转子 rotor
液力回收透平的所有旋转件的组合体。
3.11 转轮 impeller
回收液体能量的离心式旋转部件。
注:转轮的结构型式与 GB/T 3215—2025中离心泵叶轮结构型式相同,本文件中采用不同的名称以区分在液力回收透平中和离心泵中安装的不同。
3.12 共轴透平 coaxial turbine
两个透平(或1个透平加1个泵)共用一根轴,每台透平(或泵)均配置独立的进口与出口。
注:工作时两者之间的介质通过特定的冲洗方案或结构设计,防止两端介质互相渗透。
3.13 测量不确定度 measurement uncertainty
根据所用到的信息,表征赋予被测量量值分散性的非负参数。
[来源:JJF 1001—2011,5.18]
3.14 透平入口总扬程 turbine inlet total head
1
透平入口截面处的总能量,按公式(1)计算。
H1 = z1 + (p1)/(rhog) + (U12)/2g(1)
3.15 透平出口总扬程 turbine outlet total head
透平出口截面处的总能量,按公式(2)计算。
H2 = z2 + (p2)/(rhog) + (U22)/2g(2)
3.16 透平扬程 turbine head
透平入口总扬程 H
1 与透平出口总扬程 H2 之差,按公式(3)计算。
H = H1 - H2 = z1 - z2 + (p1 - p2)/(rhog) + (U12 - U22)/2g(3)
3.17 透平输入功率 turbine power input
流体介质传输给透平的功率,按公式 (4)计算。
P1 = rhogQH(4)
3.18 透平输出功率 turbine power output
流体介质传输给负载的功率,按公式 (5)计算
P2 = (Mn n)/9.55 (5)
3.19 透平效率 turbine efficiency
η
透平输出功率与透平输入功率的百分比,按公式(6)计算。
η = (P2)/(P1) ×100% (6)
4 符号
下列符号适用于本文件。
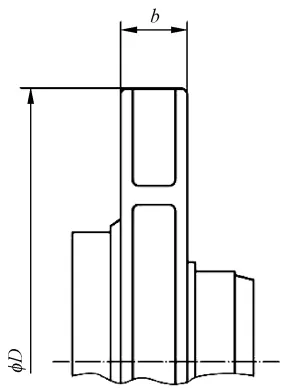
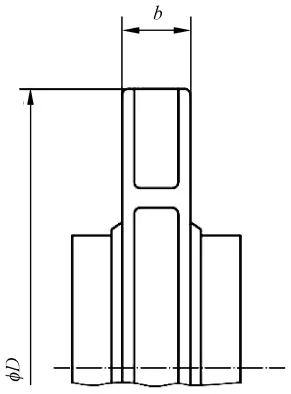
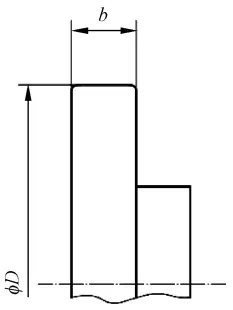
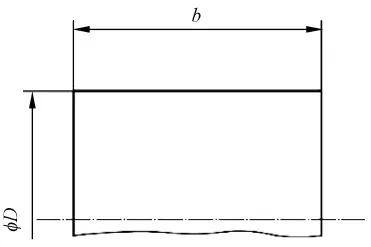
b 平衡试验时零件的宽度,单位为毫米(mm)。
D 平衡试验时零件的最大外径,单位为毫米 (mm)
Da 转轮处轴直径(最大值),单位为毫米(mm)。
Ff 柔性系数,单位为二次方毫米 (mm2)
FR 作用在透平吸入或排出管口的合外力,单位为牛(N)。
Fx 表6中作用在法兰管口轴向的力,单位为牛(N)。
FY 表6中作用在法兰管口水平向的力,单位为牛(N)。
Fz 表6中作用在法兰管口垂直向的力,单位为牛(N)。
g 重力加速度, g=9.807 ,单位为米每二次方秒 (m/s2)
H 透平扬程,单位为米(m)。
Hsp 额定扬程,单位为米(m)。
HT 转速换算后的扬程,单位为米(m)。
H1 透平入口总扬程,单位为米(m)。
H2 透平出口总扬程,单位为米(m)。
L 轴承跨距,单位为毫米 (mm)
Mn 转矩仪测出的转矩值,单位为牛米 (N·m) 。
MR 作用在透平吸入或排出管口的合外力矩,单位为牛米 (N·m)
Mx 表6中作用在法兰管口轴向的力矩,单位为牛米 (N·m)
MY 表6中作用在法兰管口水平向的力矩,单位为牛米 (N·m)
MY吸入 公式(10)中吸入管口在 方向的允许力矩,单位为牛米 (N·m)
MY排出 公式(10)中排出管口在 方向的允许力矩,单位为牛米 (N·m)
MYc 公式(10)中吸入管口和排出管口在 方向允许的力矩之和,单位为牛米 (N·m)
Mz 表6中作用在法兰管口垂直向的力矩,单位为牛米 (N·m)
MZc 公式(11)中吸入管口和排出管口在 方向允许的力矩之和,单位为牛米 (N·m)
MZ吸入 公式(11)中吸入管口在 方向的允许力矩,单位为牛米 (N·m)
MZ排出 公式(11)中排出管口在 方向的允许力矩,单位为牛米 (N·m)
n 实测转速值,单位为转每分 (r/min) 。
nsp 规定转速值,单位为转每分 (r/min) 。
PT 转速换算后输出功率,单位为瓦(W)。
P1 透平输入功率,单位为瓦(W)。
P2 透平输出功率,单位为瓦(W)。
p1 透平入口压强,单位为帕 (Pa)
p2 透平出口压强,单位为帕 (Pa)
Q 透平实测流量,单位为立方米每秒 (m3/s)
Qsp 额定(图17)流量,单位为立方米每秒 (m3/s)
QT 转速换算后的流量,单位为立方米每秒 (m3/s)
U1 透平入口截面处平均速度,单位为米每秒 (m/s)
U2 透平出口截面处平均速度,单位为米每秒 (m/s)
z1 透平入口截面处相对基准面高度,单位为米(m)。
z2 透平出口截面处相对基准面高度,单位为米(m)。
Q 透平工作流体密度,单位为千克每立方米 (kg/m3)
ρsp 规定工作流体密度,单位为千克每立方米 (kg/m3)
η 透平效率(%)。
5 分类、命名、型式与标识
5.1 分类、命名
透平按型式标识进行分类和命名,型式标识应符合表1的规定。
在实际应用中,特殊型式的透平并不局限于表1中共轴式透平的两种型式,也可以是单一式透平的任意结构的组合。共轴式透平的两端,可以是透平加透平的型式,也可以是透平加泵的型式。
注:单一式透平适用大部分化工工况。
| 透平型式a | 方向 | 型式标识a | |||
| 单一式透平 | 悬臂式 | 弹性联接 | 径向剖分式 | 底脚安装 | OH1 |
| 中心线支承 | OH2 | ||||
| 两端支承式 | 单级和两级 | 轴向剖分式 | 底脚安装 | BB1-A | |
| 近中心线安装 | BB1-B | ||||
| 径向剖分式 | 中心线安装 | BB2 | |||
| 多级 | 轴向剖分式 | 近中心线安装 | BB3 | ||
| 径向剖分式 | 单壳体 | BB4 | |||
| 双壳体 | BB5 | ||||
| 共轴式透平 | 两端支承式 | 单级和两级 | 径向剖分式 | 中心线安装 | BB2+BB2 |
| 多级 | 径向剖分式 | 双壳体 | BB5+BB5 | ||
| a透平型式、标识见5.2。 | |||||
5.2 型式与标识
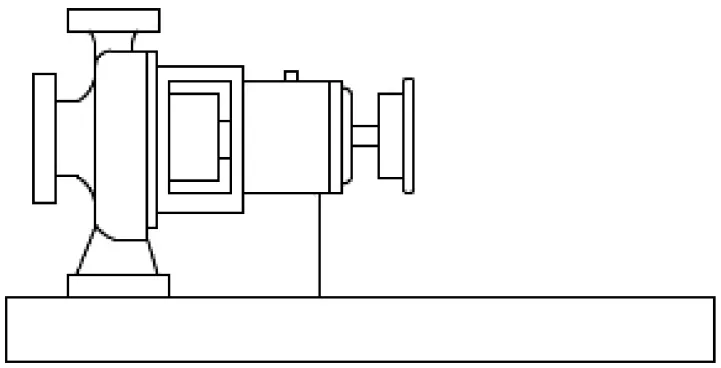
5.2.1 OH1型透平
OH1型透平见图1,应是底脚安装、单级悬臂式透平。
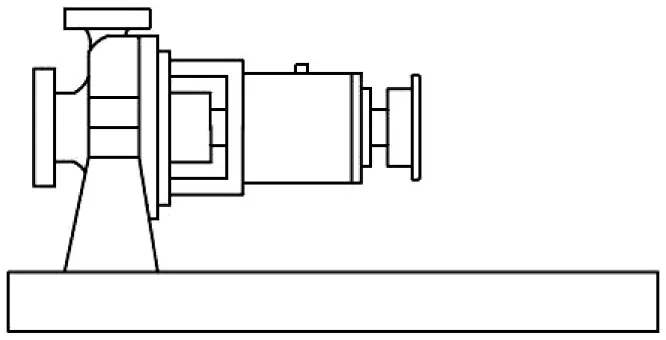
5.2.2 OH2型透平
OH2型透平见图2,应是中心线支承、单级悬臂式透平。该型透平有单独的轴承箱来承受所有作用在透平轴上的力,并在工作期间保持转子的位置。透平安装在底座上,并与负载设备弹性联接。
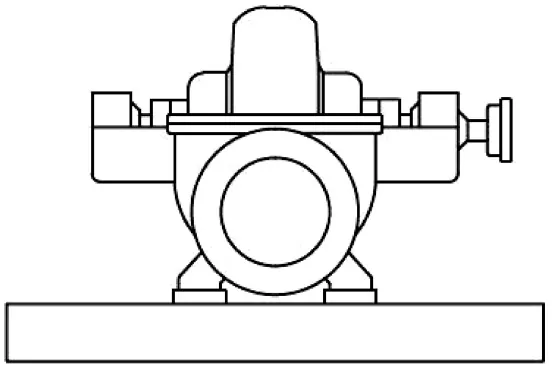
5.2.3 BB1型透平
BB1型透平见图3,应是轴向剖分、单级或两级、两端支承式透平。
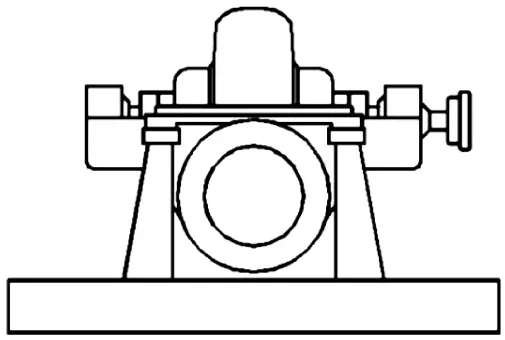
5.2.4 BB2型透平
BB2型透平见图4,应是径向剖分、单级或两级、两端支承式透平。
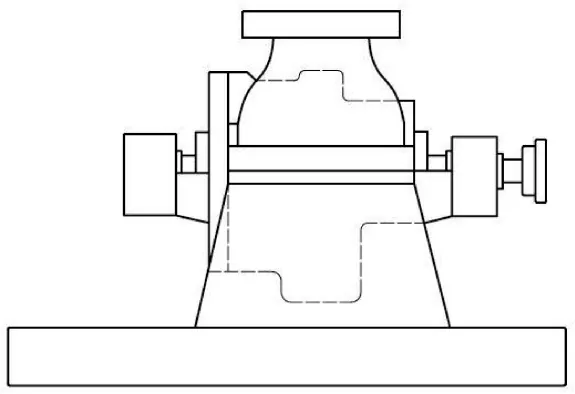
5.2.5 BB3型透平
BB3型透平见图5,应是轴向剖分、多级、两端支承式透平。
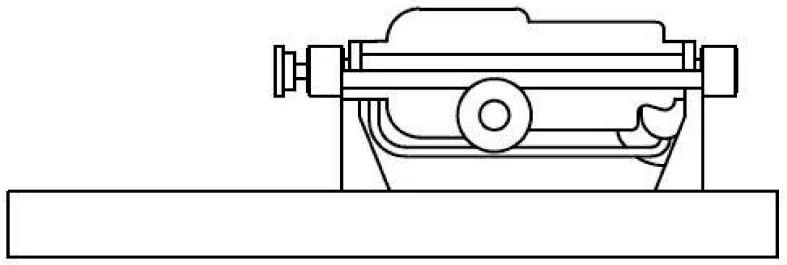
5.2.6 BB4型透平
BB4型透平见图6,应是单壳体、径向剖分、多级、两端支承式透平。该型透平也称为节段透平、分段透平或穿杠透平。
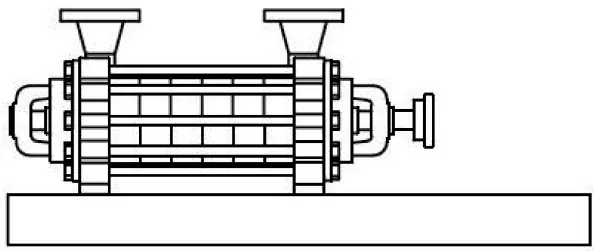
5.2.7 BB5型透平
BB5型透平见图7,应是双壳体、径向剖分、多级、两端支承式透平(筒型透平)
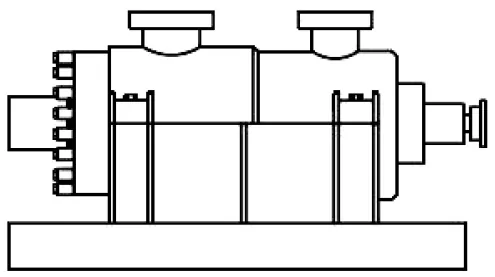
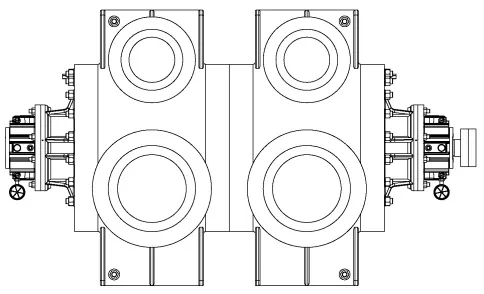
5.2.8 BB2+BB2型透平
BB2+BB2型透平见图8,应是共用同一个透平轴的两个 BB2型透平组合而成。
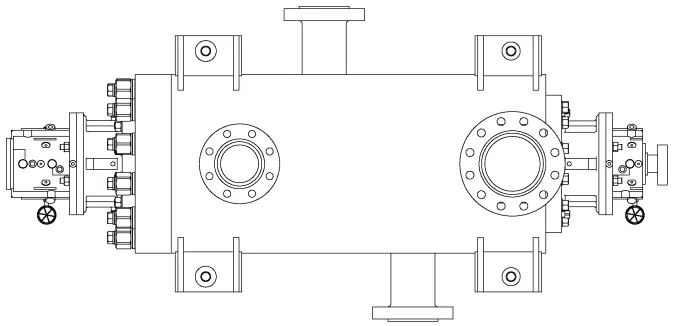
5.2.9 BB5+BB5型透平
BB5+BB5型透平见图9,应是共用同一个透平轴的两个 BB5型透平组合而成。
6 要求
6.1 文件保存
制造商应将下列文件至少保存20年:
a) 必要的或规定的材料质量证明书;
b) 证明已经达到要求的试验数据和结果;
c) 制造的详细情况和作为制造的一部分而进行的热处理记录;
d) 质量检查和检验结果。
6.2 材料
6.2.1 通用要求
透平承受载荷的承压壳体、转轮及轴等的材料(含焊接部分及密封面)应在材料最终性能热处理后进行力学性能试验和无损检测。力学性能试验应符合材料标准的规定,无损检测应符合6.2.2~6.2.4的规定。
买方应规定透平零件的材料等级,材料等级的划分和选用方法应符合 GB/T 3215—2025中6.12的要求。
6.2.2 转轮
应对转轮口环安装面及与转轮盖板交接处25 mm 范围内进行渗透检测,渗透检测合格质量等级应不低于 NB/T 47013.5—2015中其他部件质量分级的Ⅱ级
6.2.3 轴
应对轴进行超声检测,超声检测合格质量等级应不低于 NB/T 47013.3—2023中表11、表16或表17的Ⅱ级。
6.2.4 承压壳体
除设计文件另有规定外,承压壳体材料应符合表2的规定,材料验收应符合表3的规定。
| 零件类型 | 检验等级要求 | ||
| 一级 | 二级 | 三级 | |
| 二级、三级规定条件之外的工况 | 大于80% MAWP,且大于200°C | 介质相对密度小于0.5或大于200°C,且介质相对密度小于0.7或大于260°C非常危险工况c | |
| 铸件壳体a | 目视检测 | 目视检测加关键区d的磁粉检测或目视检测加关键区渗透检测 | 目视检测加关键区的磁粉检测(或渗透检测)加关键区的射线检测(或超声检测) |
| 锻材b壳体a | 目视检测 | 目视检测加关键区的磁粉检测或目视检测加关键区的渗透检测 | 目视检测加关键区的磁粉检测加关键区的超声检测或目视检测加关键区的渗透检测加关键区的超声检测 |
| 注:MAWP为最大允许工作压力。 | |||
| a壳体包括装成机壳的压力边界的所有零件,即机壳本身和其他零件(如固定在机壳上的管口、法兰等)。制造商应提交建议接受磁粉检测、渗透检测、射线检测、超声检测的关键区详细说明给最终用户并经其同意。b锻材包括锻件、锻板和锻管产品。c非常危险工况由最终用户确定。d关键区是进口管口位置、排出口管口位置和壳体壁厚变化区域。 | |||
| 检验类型 | 检测与验收标准 | |
| 锻件 | 铸件 | |
| 射线检测 | — | 射线检测技术等级应不低于GB/T 5677—2018中的A级,射线数字成像检测技术等级应不低于GB/T 39638—2020中的A级射线检测底片可参考ASTM E446、ASTM E186的标准射线底片,射线检测缺陷可接受的最大严重度应符合表4和表5的规定射线数字成像可参考ASTM E2868、ASTM E3030的标准射线数字图像,射线检测缺陷可接受的最大严重度应符合表4和表5的规定 |
| 超声检测 | 超声检测合格质量等级应不低于NB/T 47013.3—2023中的II级 | 超声检测合格质量等级应不低于GB/T 7233.2—2023中的2级 |
| 渗透检测 | 渗透检测合格质量等级应不低于NB/T 47013.5—2015中的II级 | 渗透检测合格质量等级应不低于GB/T 9443—2019中的SP2级、GB/T 9443—2019中壁厚a类中的LP2和AP2级,或GB/T 9443—2019中壁厚b类、c类中的LP3和AP3级 |
| 磁粉检测 | 磁粉检测合格质量等级应不低于NB/T 47013.4—2015中其他部件的II级 | 磁粉检测合格质量等级应不低于GB/T 9444—2019中的SM1级、GB/T 9443—2019中壁厚a类中的LM2和AM2级,或GB/T 9443—2019中壁厚b类、c类中的LM3和AM3级 |
| 目视检测 | 对于锻件表面质量要求由买卖双方约定或按制造商的检验要求执行 | 对于铸件合格表面质量等级应不低于GB/T 39428—2020中的2级 |
| 类别a | 射线检测缺陷可接受的最大严重度b | |
| 壁厚小于或等于25mm | 壁厚大于25mm且小于51mm | |
| A类——气孔 | 1级 | 2级 |
| B类——夹砂和夹渣 | 2级 | 3级 |
| C类——缩孔(4类) | 1级 | 3级 |
| D类——裂纹 | 不准许 | 不准许 |
| E类——热裂纹 | 不准许 | 不准许 |
| F类——嵌入物 | 不准许 | 不准许 |
| G类——麻点 | 不准许 | 不准许 |
| 薄壁粗晶铸件进行X射线检测时,射线成像可能产生衍射斑纹,如果证明X射线影像上存在衍射斑纹,则不应将这种衍射斑纹影像判为缺陷注:X射线衍射斑纹指铸件或焊件金属凝固组织的晶体结构对X射线的衍射形成的影像。射线底片上常出现的衍射斑纹主要有线状衍射斑纹、羽毛状衍射斑纹、斑点状衍射斑纹三类。 | ||
| a缺陷分类参考ASTM E446、ASTM E2868。b最大严重程度分级参考ASTM E446、ASTM E2868。 | ||
| 类别a | 射线检测缺陷可接受的最大严重度b |
| A类——气孔 | 2级 |
| B类——夹砂和夹渣 | 2级 |
| C类——缩孔(第1类) | 1级 |
| C类——缩孔(第2类) | 2级 |
| C类——缩孔(第3类) | 3级 |
| D类——裂纹 | 不准许 |
| E类——热裂纹 | 不准许 |
| 薄壁粗晶铸件进行X射线检测时,射线成像可能产生衍射斑纹,如果证明X射线影像上存在衍射斑纹,则不应将这种衍射斑纹影像判为缺陷注:X射线衍射斑纹指铸件或焊件金属凝固组织的晶体结构对X射线的衍射形成的影像。射线底片上常出现的衍射斑纹主要有线状衍射斑纹、羽毛状衍射斑纹、斑点状衍射斑纹三类。 | |
| a缺陷分类参考ASTM E186、ASTM E3030。b最大严重程度分级参考ASTM E186、ASTM E3030。 | |
6.3 设计
6.3.1 通用要求
6.3.1.1 透平(包括辅助设备)的设计和制造使用寿命应不小于20年(不包括 GB/T 3215—2025的表20中的易损件),连续运转寿命应不小于3年。关闭设备进行制造商规定的维修或检查的时间不计入连续运转的时间内。
6.3.1.2 透平(包括所有附件)的安装应按现场环境条件设计。
6.3.1.3 不应将透平安置在电机和从动机之间。
6.3.1.4 透平应能在正常的和额定的工况点以及最终用户规定的任何其他预期的工作区范围内工作。
6.3.1.5 透平应能够在达到最大连续转速时工作。
6.3.1.6 应给透平一个优先工作区,此工作区位于所提供转轮的最佳效率点流量的80%~110%区间内,曲线末端流量定义为最佳效率点流量的120%。
6.3.1.7 透平工作点流量应不小于最佳效率点流量的40%。
6.3.1.8 所提供的透平的最佳效率点应位于额定流量点和正常流量点之间。
6.3.1.9 透平应在试验台和其永久性基础上进行试验。安装之后,6.5.3~6.5.7规定的透平性能应由最终用户和制造商共同负责。
6.3.1.10 所有零部件均应设计成可进行快速维护的形式。主要零件(如透平壳体零部件和轴承箱)应设计成用止口、定位销或键来完成重新装配时能够精确找正的形式
6.3.1.11 透平应设计成无需拆卸吸入管、吐出管或挪动离合器及驱动机即可拆除转子或内部零件的形式。
6.3.1.12 单一式透平的结构设计应符合 GB/T 3215—2025相同型式代号泵的设计规定。
6.3.2 结构设计
6.3.2.1 承压壳体
6.3.2.1.1 包括壳体、密封腔及密封端盖等在内的透平承压零部件加工成形后的壁厚应不小于10 mm。
6.3.2.1.2 承压零部件腐蚀裕量应不小于3 mm。
6.3.2.2 管口载荷
6.3.2.2.1 透平及其底座应能同时承受作用在透平吸入、排出管口的外力和外力矩,外力和外力矩的数值应为表6所列数值的2倍,其中 FR 和 MR 应按公式(7)和公式(8)计算。
FR = √(FX2 + FY2 + FZ2)(7)
MR = √(MX2 + MY2 + MZ2)(8)
| 项目 | 位置 | 方向 | 法兰公称尺寸DNmm | ||||||||
| ≤50 | 80 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | |||
| 以法兰尺寸为函数的管口载荷力/N | 每个顶部管口 | FX | 710 | 1070 | 1420 | 2490 | 3780 | 5340 | 6670 | 7120 | 8450 |
| FY | 580 | 890 | 1160 | 2050 | 3110 | 4450 | 5340 | 5780 | 6670 | ||
| FZ | 890 | 1330 | 1780 | 3110 | 4890 | 6670 | 8000 | 8900 | 10230 | ||
| FR | 1280 | 1930 | 2560 | 4480 | 6920 | 9630 | 11700 | 12780 | 14850 | ||
| 每个侧面管口 | FX | 710 | 1070 | 1420 | 2490 | 3780 | 5340 | 6670 | 7120 | 8450 | |
| FY | 890 | 1330 | 1780 | 3110 | 4890 | 6670 | 8000 | 8900 | 10230 | ||
| FZ | 580 | 890 | 1160 | 2050 | 3110 | 4450 | 5340 | 5780 | 6670 | ||
| FR | 1280 | 1930 | 2560 | 4480 | 6920 | 9630 | 11700 | 12780 | 14850 | ||
| 每个端部管口 | FX | 890 | 1330 | 1780 | 3110 | 4890 | 6670 | 8000 | 8900 | 10230 | |
| FY | 710 | 1070 | 1420 | 2490 | 3780 | 5340 | 6670 | 7120 | 8450 | ||
| FZ | 580 | 890 | 1160 | 2050 | 3110 | 4450 | 5340 | 5780 | 6670 | ||
| FR | 1280 | 1930 | 2560 | 4480 | 6920 | 9630 | 11700 | 12780 | 14850 | ||
| 以法兰尺寸为函数的管口载荷力矩/(N·m) | 每个管口 | MX | 460 | 950 | 1330 | 2300 | 3530 | 5020 | 6100 | 6370 | 7320 |
| MY | 230 | 470 | 680 | 1180 | 1760 | 2440 | 2980 | 3120 | 3660 | ||
| MZ | 350 | 720 | 1000 | 1760 | 2580 | 3800 | 4610 | 4750 | 5420 | ||
| MR | 620 | 1280 | 1800 | 3130 | 4710 | 6750 | 8210 | 8540 | 9820 | ||
6.3.2.2.2 图10~图12中所示的坐标系适用于表6中的力和力矩。
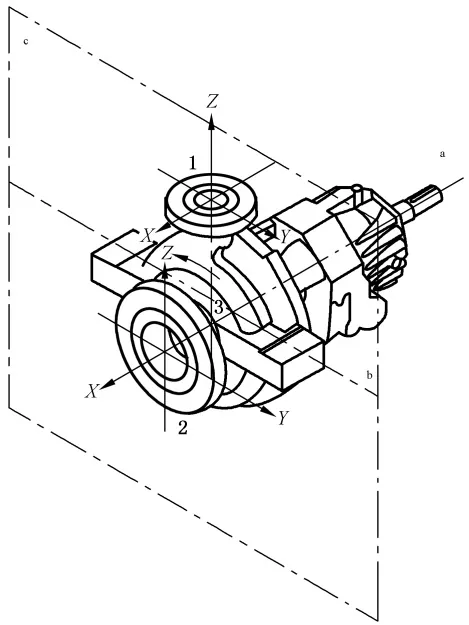
标引序号说明:
1———吸入管口;
2———排出管口;
3———透平中心。
a 轴中心线。
b 支座中心线。
c 垂直平面。
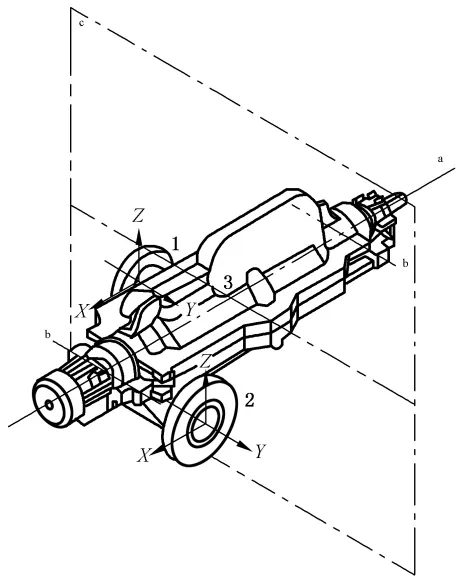
标引序号说明:
1———吸入管口;
2———排出管口;
3— 透平中心。
a 轴中心线。
b 支座中心线。
c 垂直平面。
图11 侧吸和侧排管口的卧式透平力和力矩的坐标系
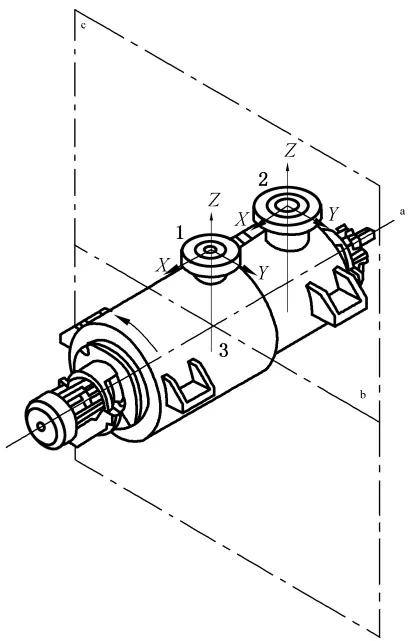
标引序号说明:
1———吸入管口;
2———排出管口;
3———透平中心。
a 轴中心线。
b 支座中心线。
c 垂直平面。
图12 顶部管口的卧式透平力和力矩的坐标系
6.3.2.3 转轮和转子
6.3.2.3.1 转轮应是全封闭的型式。转轮应是整体铸件、锻件或焊接件
6.3.2.3.2 转轮应为实心轮毂。
6.3.2.3.3 转轮与轴应采用键连接,不应采用销钉连接。OH 型悬臂转轮应使用不会暴露轴上螺纹的帽形螺钉或螺母来固定到轴上。在正常转向时,上述紧固装置应利用液体对转轮的阻力作用使螺纹趋于拧紧,并应有机械锁紧装置。
6.3.2.3.4 多级透平的转轮应独立地在轴上定位,在正常的液力推力方向用一个轴肩或静止的剖分环固定。
6.3.2.3.5 有间隙配合转轮的转子应由机械装置来限制转轮在正常液力推力的相反方向移动应不大于0.75 mm。
6.3.2.3.6 对轴与转轮间采用过盈配合时,因设计需要靠过盈配合来承受某方向的力或力矩,则应根据配对金属材料性质、液体温度等因素合理确定配合过盈量。有过盈配合转轮的转子应由机械装置来限制转轮在正常液力推力的相反方向移动应不大于0.75 mm。
6.3.2.3.7 轴上设有定位螺钉处的轴面应减细,以便于轴套或其他部件的拆卸。
6.3.2.3.8 轴的全长均应进行机械加工。
6.3.2.3.9 转子动力学应符合 GB/T 3215—2025中6.9的规定。当转子工作转速小于或等于3000 r/min
时,应设计成湿态刚性转子;当转子工作转速大于 3 000 r/min 且为挠性转子时其工作转速应大于或等于1.4倍第一湿临界转速,且小于或等于0.7倍第二湿临界转速。
6.3.2.3.10 根据柔性系数 Ff 和转轮与轴的配合公差,按表7选择轴和转子的跳动公差,其中柔性系数
Ff 应按公式(9)计算。
Ff = (L4)/(Da2) (9)
| 柔性系数Ffmm2 | 允许的轴径向跳动TIRμ m | 零部件在轴上的配合 | 允许的转子径向跳动TIRaμ m |
| >1.9 ×10⁹ | 40 | 间隙配合 | 90 |
| 过盈配合 | 60 | ||
| ≤1.9 ×10⁹ | 25 | 间隙配合 | 75 |
| 过盈配合 | 50 | ||
| a叶轮轮毂、平衡鼓和轴套的跳动。 | |||
6.3.2.4 耐磨环(口环)和运转间隙
6.3.2.4.1 单一式透平应使用径向运转间隙限制内部泄漏,必要时可配合径向尺寸的调整平衡轴向力,不应使用紧密的轴向间隙限制内部泄漏或平衡轴向力。
对于共轴式透平,可不限制平衡机构的使用型式,但宜考虑介质组分和工况变化影响,选择适当的平衡机构。
6.3.2.4.2 机壳内部应装有可更换的耐磨环,转轮应有完整的耐磨表面或可更换的耐磨环。
6.3.2.4.3 在级间部位处应装设可更换的壳体衬套和级间轴套。
6.3.2.4.4 当由可硬化材料制造的动、静摩擦副的耐磨表面硬度 HBW 值小于400时,摩擦副的表面硬度 HBW 差应大于 50 。当耐磨表面硬度 HBW 值大于或等于400时,可无硬度差。
6.3.2.4.5 当使用金属耐磨环时,金属耐磨环应采用压配合加锁紧销、骑缝螺钉(轴向或径向)或点焊定位。耐磨环上径向销钉孔或螺纹钻孔的直径应不大于耐磨环宽度的1/3。
6.3.2.4.6 当使用非金属耐磨环时,非金属耐磨环可安装在支撑套中或直接安装在透平机壳上。
6.3.2.4.7 运转间隙符合下列规定。
a) 在确定耐磨环和转动零件的内部运转间隙时,宜考虑介质温度、吸入条件、透平所输送液体性质、材料的热膨胀和咬合特性以及透平效率等因素。
b) 对于铸铁、青铜、经过硬化处理的马氏体不锈钢以及具有类似低咬合趋势的金属材料:应采用表8给出的最小内部运转直径间隙;对具有高咬合趋势的材料,以及工作温度大于260℃的所有金属材料,应为表8中最小内部运转直径间隙加 125 μm
c) 对于具有咬合趋势非常低或没有咬合趋势的非金属耐磨环材料,以及其他经过实际运行验证可行的耐磨环组合材料,宜采用小于表8给出的间隙值。
| 间隙部位旋转零件直径 | 最小内部运转直径间隙 |
| <50 | 0.25 |
| ≥50~64.99 | 0.28 |
| ≥65~79.99 | 0.30 |
| ≥80~89.99 | 0.33 |
| ≥90~99.99 | 0.35 |
| ≥100~114.99 | 0.38 |
| ≥115~124.99 | 0.40 |
| ≥125~149.99 | 0.43 |
| ≥150~174.99 | 0.45 |
| ≥175~199.99 | 0.48 |
| ≥200~224.99 | 0.50 |
| ≥225~249.99 | 0.53 |
| ≥250~274.99 | 0.55 |
| ≥275~299.99 | 0.58 |
| ≥300~324.99 | 0.60 |
| ≥325~349.99 | 0.63 |
| ≥350~374.99 | 0.65 |
| ≥375~399.99 | 0.68 |
| ≥400~424.99 | 0.70 |
| ≥425~449.99 | 0.73 |
| ≥450~474.99 | 0.75 |
| ≥475~499.99 | 0.78 |
| ≥500~524.99 | 0.80 |
| ≥525~549.99 | 0.83 |
| ≥550~574.99 | 0.85 |
| ≥575~599.99 | 0.88 |
| ≥600~624.99 | 0.90 |
| ≥625~649.99a | 0.95 |
| a当直径大于700mm时,最小直径间隙应在0.95mm的基础上,零件直径每增加1mm,应增加1μm或按比例增加间隙。 | |
6.3.2.5 机械密封
6.3.2.5.1 透平应配有符合 GB/T 34875规定的集装式机械密封和密封系统。
6.3.2.5.2 集装式密封部件应在不拆卸离合器或从动机的条件下也可拆除
6.3.2.5.3 密封压盖和密封腔应采用止口配合对中,不应采用密封压盖螺栓来对中机械密封部件。止口配合表面应与轴同心,且总指示器跳动应不大于125 μm (见图13)。
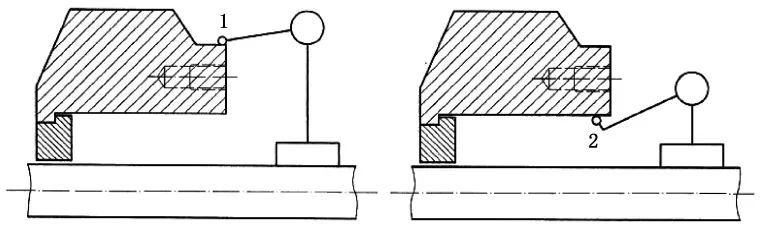
标引序号说明:
1 ———外径测量的位置;
2 ———内径测量的位置。
注:图中只示出要求测量的位置。
图13 密封腔内外止口同心度跳动测量
6.3.2.5.4 密封腔端面相对于轴中心线的跳动(TIR)应不大于0.5
μm
/mm(见图14)。
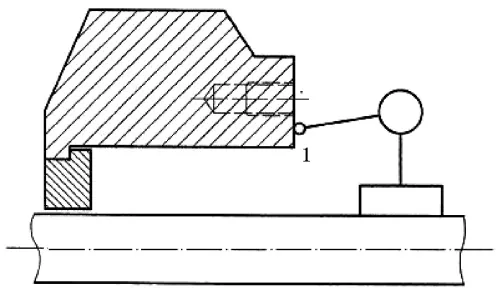
标引序号说明:
1 ———端面跳动测量的位置
注:图中只示出要求测量的位置。
图14 密封腔端面跳动测量
6.3.2.5.5 应在密封压盖、密封腔及透平上用于密封系统的接口部位打上永久的标志符号,标志符号应符合 GB/T 34875的规定。
6.3.2.5.6 应堵塞不使用的密封压盖和密封腔上的接口。
6.3.2.5.7 应采取措施确保密封腔完全排气。
6.3.2.5.8 所有透平的机械密封在发货前应安装在透平上。
6.3.2.5.9 在金属对金属的密封压盖和密封腔配合的接合面之间,应安装一个受约束的可控制压缩型垫(如 O 形圈或缠绕垫)。
6.3.2.6 轴承和轴承箱
6.3.2.6.1 轴承的选用和组合、轴承寿命的要求以及滚动轴承的定位、固定和安装应符合 GB/T 3215— 2025中6.10.1的规定。
6.3.2.6.2 轴承箱应布置成不移动驱动机或支架就可更换轴承的结构。当设计文件无规定时,轴承箱应设置测量轴承金属温度的措施。
6.3.2.6.3 非强制油润滑轴承的轴承箱应具有下列结构功能特征。
a) 轴承箱设置排气接口;加油和排油螺纹接口公称直径大于或等于 M15,并用螺塞堵住。
b) 对于“气口直接通大气“的(开式)可视恒油位补油器:容量不小于1.2 dL,补油器设置耐热玻璃
的盛油器和金属丝保护罩
c) 设置检测轴承箱过度注油的措施,如视窗或溢流塞。
d) 在轴承箱的外表面采用耐久的金属标牌、铸件上铭刻出标记或其他耐久的方法标示准确的油位。
e) 当设置油位视窗时,视窗位于合适油位高度的中间位置(可视范围上下各50%)。
6.3.2.6.4 装有转动润滑零件(如:轴承、轴封、抛光零件、仪器和控制元件)的油箱和油室应设计成在透平运行和停机闲置期间,能最大限度地减少由于水分、灰尘和其他外界杂质造成的污染。
6.3.2.6.5 强制润滑的流体动压轴承的轴承箱应布置成减少起沫的形式。排油系统应满足保持油位及泡沫位置低于轴端密封的要求。
6.3.2.6.6 在规定的最恶劣工况下,工厂试验和现场运行期间应提供充分冷却量(包括结垢余量),油温和轴承温度应符合下列规定:
a) 对于强制润滑系统:轴承金属温度(在设置轴承温度传感器时)不大于93 ℃,轴承油温升不大于28 ℃;
b) 对于油环润滑或飞溅润滑系统(包括吹洗油雾系统):相对于环境温度,油池温升不大于40℃;轴承金属温度(在设置轴承温度传感器时)不大于93 ℃;
c) 对于纯油雾润滑系统:轴承箱表面温度不大于71℃,当设置轴承温度传感器时,轴承金属温度不大于88 ℃。
6.3.2.6.7 当需要设置水冷却时,宜采用冷却螺旋盘管。盘管(包括管配件)应由非铁基材料或奥氏体不锈钢制成,且不应有承受内压的接合面。管件最小壁厚应为1.0 mm,最小外径应为 ϕ
12 mm
。
当采用水夹套时,上轴承箱水夹套和下轴承箱水夹套间只允许设置外部接口,上、下水夹套之间不应有压紧垫片的接合面,不应采用螺纹接口联接。水夹套应设计成冷却油结构而不是冷却轴承外环
6.3.2.6.8 透平的轴承箱、承受负荷的轴承箱盖以及机壳或端盖与轴承箱之间的支架应采用钢材制造
6.3.2.6.9 滚动轴承的轴承箱应设计成防止湿气、灰尘和其他杂质污染的型式。轴承箱上应设置可更换的迷宫式密封、磁性端部密封和挡油盘,而不应采用唇形密封。密封和挡油盘应采用不产生火花的材料制造。
6.3.2.6.10 所有的轴承箱应留有供手持式振动传感器进行精确定位的深2 mm、坡口角120°的小凹坑,小凹坑可铸出或机械加工而成。
6.3.2.6.11 当设计文件无规定时,对于安装永久性振动传感器的轴承箱,应设置 M8×1.25的内螺纹接口。
6.3.2.6.12 当设计文件无规定时,应有一个直径至少25 mm 的圆平面用于放置磁基座振动测量设备。
6.3.2.6.13 当轴承箱需内部涂漆时,油漆应与使用的润滑油相匹配。
6.3.2.7 润滑
6.3.2.7.1 当设计文件无规定时,轴承和轴承箱应设计成用符合 GB 11120—2011 中的空气释放型(AR)矿物(烃类)油进行润滑的结构。
6.3.2.7.2 当设计文件规定采用油雾润滑的结构时,结构设计应符合 GB/T 3215—2025中6.10.2.7的规定。
6.3.2.7.3 当设计文件无规定时,滚动轴承应按下列规定进行脂润滑:
a) 当估算的润滑脂寿命小于2000 h时,不采用润滑脂润滑;
b) 当估算的润滑脂寿命大于或等于2000 h且小于25000 h时,采取措施给运行中的轴承重新注入润滑脂,并有效地排出原有的或多余的润滑脂;
c) 当估算的润滑脂寿命不小于25000 h时,不设置润滑脂接头或其他任何附加的润滑脂系统。
6.3.2.8 底座
6.3.2.8.1 应为卧式透平提供灌浆设计的整体底座,整体底座应采用符合 GB/T 3215—2025中7.3.1的底座型式。
6.3.2.8.2 底座的集液盘或集液盆应至少以1∶120的斜度向透平非驱动端倾斜,排液用螺孔应不小于NPT 2或 G 2,且能将集液全部排尽。
6.3.2.8.3 底座应设计为能将所有泄漏液收集在底座内的结构形式。所有的管路接头和管路法兰面(包括透平的进口法兰和出口法兰)应处在集液盘或集液盆的收集范围之内,且宜将设备的所有接头落入底座的最大周边之内。
6.3.2.8.4 底座应设置为透平、超越离合器提供安装的凸台,安装凸台应机械加工成平面。
6.3.2.8.5 当透平用于辅助驱动电机时[见图15 b)],在透平与底座之间应使用调整垫片,其他情况时在透平与底座之间不应使用调整垫片。
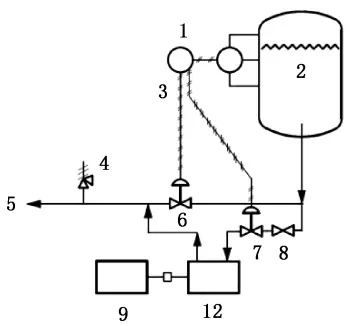
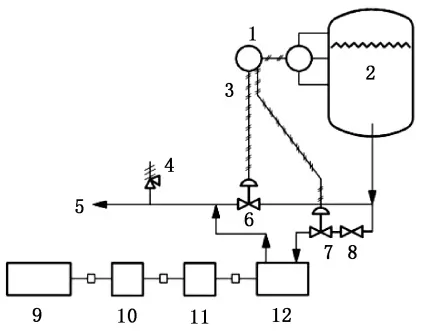
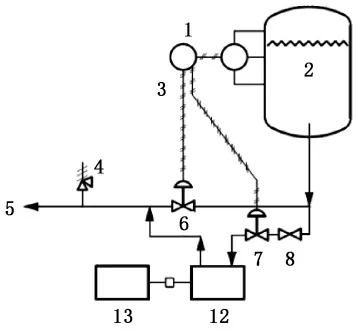
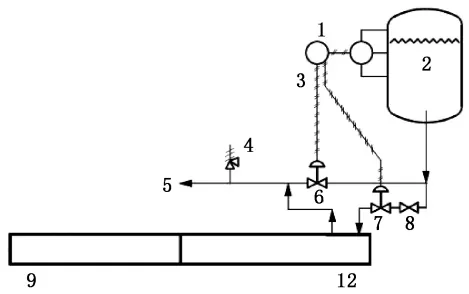
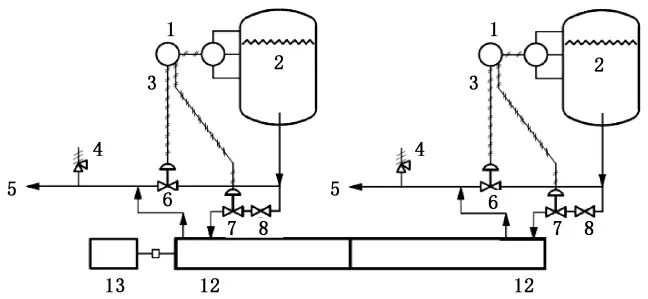
标引序号说明:
1———液位指示器、控制器;
2———高压容器;
3———反馈装置;
4———安全阀;
5———通往低压容器;
6———旁通阀;
7———进口调节阀;
8 ———紧急切断阀;
9 ———从动机(泵);
10 ———双轴伸电机;
11———超越离合器;
12———透平;
13———发电机。
图15 透平机组典型系统流程图
6.3.2.8.6 对透平轴伸端或透平轴在联轴器轮毂配合处的位移进行检验,数值应不大于表9中的规定值。试验中,灌浆不应作为获得所需刚度的手段。
| 拟灌浆的底座 | 拟不灌浆的底座 | ||
| 载荷条件 | 透平轴位移μm | 透平轴位移μm | 方向 |
| MYc | 175 | 125 | +Z |
| MZc | 75 | 50 | -Y |
6.3.2.8.7 当设计文件有规定时,透平及其底座组件在基础底脚螺栓孔位置固定后,制造商应进行试验证明符合6.3.2.8.6的规定。透平壳体应能承受施加于任何一个管口上的力矩 MYc 和 MZc ,但不是任何一个管口同时承受此力矩,这样能够测量并记录相应的轴位移。 MYc 和 MZc 不应同时施加在任何一个管口上。轴位移的测量值应是绝对值(而不是相对于底座) MYc 和 MZc 等于表6中吸入管口和排出管口允许的力矩之和,应按公式(10)、公式(11)计算
MYc = MY吸入 + MY排出(10)
MZc = MZ吸入 + MZ排出(11)
6.3.2.8.8 在透平支架正下方底座的底侧应有横向加固肋,加固肋的形状应有利于底座固定在灌浆中。
6.3.2.8.9 包括焊接到结构件上的钢板在内的所有焊接接头应为连续的致密焊焊接,以防止间隙腐蚀。
6.3.2.8.10 所有的底座在每个分隔部分内应至少设置1个灌浆孔,灌浆孔净面积应不小于 125 cm2 ,灌浆孔的边长或直径尺寸应不小于75 mm。这些孔的设置应使浆料灌满底座下面的整个空腔,而不至于形成空气囊。在实际应用时,灌浆孔应便于为已经安装透平机组的底座灌浆,在集液盘区域内的灌浆孔应有13 mm 的凸起的唇缘。
当灌浆孔设在液体能够溅落到暴露灌浆的位置时,则应配置厚度不小于1.5 mm 的金属盖。
在底座的每个分隔部分的最高点,应设置直径不小于13 mm 的放气孔。
在透平布置图上,制造商应注明哪些位置需要移动设备来完成底座灌浆
6.3.2.8.11 底座的底部在每两个结构件之间应是畅通的。当底座安装在混凝土基础上时,在每个承受负荷的构件之下应有灌浆通路。底座的底面应通过竖直的调整顶丝找平,使底面在一个平面内,以便于采用单一水平面的基础。
6.3.2.8.12 对质量大于250 kg的透平应装设横向水平和轴向找正定位用的顶丝。固定这些顶丝的支座应安装到底座上,且支座不应妨碍有关设备的安装或拆卸,顶丝的规格应不小于 M12
6.3.2.8.13 在靠近每个底脚螺栓的底座的外周上应设有垂直的水平调整螺钉,且螺钉应能承受底座和透平机组的质量而不应产生挠度。
6.3.2.8.14 底座上应设置至少供4点起吊的吊环。起吊底座和所有安装设备时,底座不应损坏或产生永久变形,不应使安装在底座上的机械受损。
6.3.3 管路
6.3.3.1 通则
6.3.3.1.1 管路和附件应符合 GB/T 3215—2025 中7.5的规定。
6.3.3.1.2 下列用途的管路系统定义为辅助系统:
a) 辅助的流程液体;
b) 蒸汽;
c) 冷却水;
d) 润滑油。
6.3.3.1.3 管路系统宜完全装配和安装。当管路系统造成发货和搬运上的困难时,允许使用可替换的方式。
6.3.3.1.4 当隔离液/缓冲液的容器设计成离开底座一定距离的安装形式时,这些容器及其附件应在完全装配好后分装发货。
6.3.3.1.5 当设计文件无规定时,各种管路系统应汇流到单一的最终用户吸入接口或排出接口,汇流管应在底座边缘附近,且在底座范围内。
6.3.3.2 辅助流程液体管路
6.3.3.2.1 辅助流程液体管路包括排气管路、排液管路、平衡管路、介质冲洗管路和外部液体注入管路。
6.3.3.2.2 管路组件的压力-温度额定值应不小于透平机壳最大允许工作压力,且不小于承压壳体排出接口法兰的压力等级。
6.3.3.2.3 通过流程液体的管路和组件应具有不低于透平机壳的耐腐蚀和耐侵蚀的能力。
6.3.3.2.4 节流孔的孔口直径应不小于 ϕ 3 mm 。
6.3.3.2.5 螺纹接头只允许用于仪表测量部位的接头。
6.3.3.2.6 螺纹管路连接只允许用于密封压盖、仪器仪表的接口。
6.3.3.2.7 变送器和压力表应有隔断-排气阀。
6.3.3.3 冷却水管路
6.3.3.3.1 当设计文件允许使用冷却水管路时,冷却水管路的布置应符合 GB/T 3215—2025中附录 F的规定。
6.3.3.3.2 冷却水管路应按 GB/T 3215—2025中表2的条件进行设计。单个冷却器组和冷却器元件应并联使用。
6.3.4 系统设计
6.3.4.1 典型布置
透平机组的典型布置有下列5种(见图15):
a) 单一式透平驱动泵;
b) 单一式透平辅助驱动电机;
c) 单一式透平驱动发电机;
d) 共轴透平(透平加泵);
e) 共轴透平(透平加透平)驱动发电机。
6.3.4.2 配套与应用
6.3.4.2.1 不论透平机组如何布置,在透平进口管路上应设置紧急切断阀和具有调节功能的全流量旁通阀(见图15)。
6.3.4.2.2 应设置一个反馈装置实现旁通阀和透平进口调节阀的共同控制。
6.3.4.2.3 进口调节阀应设置在流程进口高压侧靠近透平进口处管路上(见图15)。
6.3.4.2.4 安全阀应安装在透平出口至低压容器段管路上(见图15)。
6.3.4.2.5 当出现意外情况(如透平和机组之间连接断开出现超速或透平断轴等)时,应由紧急切断阀切断进口高压液体,以防止透平发生飞逸;与此同时,旁通阀应快速完全打开,将透平进口侧高压液体引流,以保证生产工艺流程的正常运转。
6.3.4.2.6 当出现意外故障情况时,透平转速监测系统的信号应作为紧急切断阀和旁通阀的动作依据。
6.3.4.2.7 电机或发电机、电器元件以及电气装置应适合最终用户在数据单上规定的该地区分类(级、组和分区),且应符合最终用户规定的当地相应法规的规定。
6.3.4.2.8 当使用含富气的工艺流程液体的透平驱动发电机时,发电机的配套功率应为透平输出功率最大值(纯液体理论计算时)的1.2倍~1.3倍。
6.3.4.2.9 当透平作为电机的辅助驱动时,电机功率应满足从动机的功率需求,且透平输出功率最大值应小于电机额定功率。
6.3.4.3 检测仪表
6.3.4.3.1 温度、压力、振动、轴位移测量仪表的选用、安装和调试应符合 GB/T 3215—2025的规定。
6.3.4.3.2 当透平用于辅助驱动电机时,在透平的非驱动端应安装至少2个转速传感器。
6.3.4.3.3 当透平用于发电或直接驱动泵时,在透平的非驱动端应安装至少3个转速传感器。
6.3.4.3.4 转速传感器可以是磁电式转速传感器或电涡流式转速传感器
6.3.4.3.5 转速传感器的二次仪表应单独安装在接线箱内,接线箱安装在底座范围内。
6.3.4.3.6 如果有规定,转速传感器的二次仪表应为现场显示型,且能将转速信号远传至联锁保护系统。
6.3.4.3.7 透平脱扣转速的设定值应不大于80%一阶横向湿临界转速(刚性转子)。通常情况下,脱扣转速设定在额定转速的115%~120%的范围内。
6.4 制造
6.4.1 通则
6.4.1.1 透平的制造应符合本文件和设计文件的规定。
6.4.1.2 承压零件在完成其规定的检查项目之前不应涂漆。
6.4.1.3 线性尺寸和角度尺寸未注公差应符合 GB/T 1804—2000中 m 级公差和设计文件的规定。
6.4.2 转轮
转轮在机加工后应进行渗透检测,渗透检测应符合6.2.2的规定。
6.4.3 轴
轴在车圆外径后应进行超声检测,超声检测应符合6.2.3的规定。
6.4.4 承压壳体
6.4.4.1 除设计文件另有规定外,承压壳体和工艺管路检验应符合表10的规定,承压壳体和工艺管路焊接接头验收应符合表11的规定。
| 零件类型 | 检验等级要求 | ||
| 一级 | 二级 | 三级 | |
| 二级、三级规定条件之外的工况 | 大于80% MAWP,且大于200°C | 介质相对密度小于0.5或大于200°C,且介质相对密度小于0.7或大于260°C非常危险工况c | |
| 壳体a管口焊接 | 目视检测加100%磁粉检测,或目视检测加100%渗透检测 | 目视检测加100%磁粉检测,或目视检测加100%渗透检测 | 目视检测加100%磁粉检测加100%射线检测,或目视检测加100%渗透检测加100%射线检测 |
| 内部构件 | 目视检测 | 目视检测 | 目视检测 |
| 辅助接口焊缝b | 目视检测 | 目视检测加100%磁粉检测,或目视检测加100%渗透检测 | 目视检测加100%磁粉检测,或目视检测加100%渗透检测 |
| 辅助流程管路:承插焊 | 目视检测 | 目视检测加100%磁粉检测,或目视检测加100%渗透检测 | 目视检测加100%磁粉检测,或目视检测加100%渗透检测 |
| 辅助流程管路:对接焊 | 目视检测加5%射线检测 | 目视检测加100%磁粉检测加5%射线检测,或目视检测加100%渗透检测加5%射线检测 | 目视检测加100%磁粉检测加10%射线检测,或目视检测加100%渗透检测加10%射线检测 |
| a壳体包括装成机壳的压力边界的所有零件,即机壳本身和其他零件(如固定在机壳上的管口、法兰等)。当因铸件的结构原因不能进行射线检测时,可用超声检测代替射线检测。制造商应提交建议接受磁粉检测、渗透检测、射线检测、超声检测的关键区详细说明给最终用户并经其同意。b由于复杂的几何形状和厚度的变化,用射线检测对接焊的辅助壳体接口是不合理的。c非常危险工况由最终用户确定。 | |||
| 检验类型 | 验收标准 |
| 射线检测 | 射线检测技术等级应不低于NB/T 47013.2—2015中的AB级,射线检测合格质量等级应不低于NB/T 47013.2—2015中的II级 |
| 渗透检测 | 渗透检测合格质量等级应不低于NB/T 47013.5—2015中的II级 |
| 磁粉检测 | 磁粉检测合格质量等级应不低于NB/T 47013.4—2015中的II级 |
| 目视检测 | 符合表12的规定 |
| 检验类型 | 表面类型 | 验收标准 |
| 目视检测 | 铸造表面 | 合格表面质量等级不低于GB/T 39428—2020中的2级 |
| 加工表面 | 1)不应有裂纹 2)不应有长度、宽度或深度大于5 mm,或深度大于壁厚1/3(以较小者为准)的圆形不连续缺陷或凹陷 3)不应有长度、宽度或深度大于1.5 mm的圆形或线性不连续缺陷、凹痕或划痕 | |
| 焊接接头及焊缝表面 | 焊接接头无裂纹、无未熔合、无未焊透、无裸露的孔隙、无熔渣夹杂物、无针孔或凹坑、无表面粗糙度差、无焊缝轮廓和焊缝尺寸不足、无凹缝轮廓、无内部突起、无填充焊丝夹杂物等 |
6.4.4.2 承压壳体应按下列时间节点进行表10规定的检查:
a) 目视检测、磁粉检测、渗透检测应在粗加工或最终热处理之后进行(如粗加工后做热处理,应在热处理后进行);
b) 在粗加工条件下,需要加工的重要尺寸及要求公差的区域仍保留着材料的附加余量,这种附加余量(加工余量)应在不大于1 mm 或最小允许壁厚的5%的两者中取较小者。
6.4.4.3 焊缝的射线检测和锻造材料及焊缝的超声检测应在最终热处理之后进行,锻造材料的超声检测应在机械加工之前进行。
6.4.4.4 除壳体管口和辅助接口(见6.4.4.5)外,锻材或锻材与铸材组合制成的承压壳体应符合下列规定:
a) 焊缝清根和再次焊后热处理之后,或在奥氏体不锈钢固溶处理之后,焊缝进行磁粉检测或渗透检测;
b) 承压焊缝(包括壳体的轴向连接法兰和径向连接法兰的焊缝)采用全焊透焊缝;
c) 当为了保证透平的整体运行,要求具有尺寸稳定性时(如壳体零部件),任一厚度的承压壳体均进行焊后热处理;
d) 除壳体管口和辅助接口外,锻材或锻材与铸材组合制成的承压壳体,板材边缘(含坡口)进行磁粉检测或渗透检测。
6.4.4.5 焊接到承压壳体上的接口符合下列规定:
a) 吸入管口和排出管口的附件应使用带颈对焊法兰,采用全焊透焊缝,应使用同材料焊合件;
b) 焊接到合金钢壳体上的辅助管口应采用与壳体材料同样性能的材料;
c) 除设计文件另有规定外,焊后热处理应在所有焊接(包括管口焊接)完成后进行;
d) 当设计文件无规定时,制造商推荐的接口设计方案在焊合前应提交最终用户并经其同意,接口设计方案中应表明焊接设计、尺寸、材料以及焊前和焊后热处理的要求;
e) 吸入管口和排出管口焊缝在清根和再次焊后热处理之后,或奥氏体不锈钢在固溶处理之后,应进行磁粉检测或渗透检测;
f) 当需进行下列的附加检测时,最终用户应确定:
1) 辅助接口焊缝的磁粉检测或渗透检测,
2) 任何壳体焊缝的超声检测或射线检测。
6.4.5 转子
应将轴或转子靠近轴承的位置支承在 V 形铁架或台辊上,进行轴和装配好的转子的径向跳动检验。
6.4.6 平衡
6.4.6.1 主要转动零件(如:转轮、轴套、平衡鼓、平衡盘)应进行动平衡试验,平衡品质级别应不低于GB/T 9239.11—2025中的 G 2.5级,即量值不大于2.5 mm/s。平衡用的芯轴质量应不大于被平衡部件的质量。
轴无需进行动平衡试验
对于带有过盈配合部件的单级 BB1型和 BB2型透平转子,制造商可选择对装配好的转子进行动平衡试验,而无需对主要转动零部件单独进行动平衡试验。
6.4.6.2 当零件的 D/b≥6.0时(见图16),可在一个平面上进行动平衡试验。
6.4.6.3 下列类型的转子应以低速进行双面动平衡试验,平衡品质级别应符合表13的规定:
3级或3级以上透平;
最大连续转速大于3800 r/min的单级和2级透平。
| 轴上的零件配合 | 最大连续转速r/min | 柔性系数L4/D2mm2 | 转子平衡步骤b | 平衡品质级别 |
| 间隙 | ≤3 800a | 不限制 | C | —c |
| 过盈 | ≤3 800 | 不限制 | C+B或D | GB/T 9239.11—2025中的G 2.5 |
| >3 800 | ≤1.9 ×10⁹ | C+B或D | GB/T 9239.11—2025中的G 1d | |
| 注:轴和转子的跳动要求见表7。 | ||||
| a允许5%的转速增加。b见GB/T 9239.12—2021中表1。c在装配过程中进行平衡修正是不可行的,因为间隙配合不能保持修正后的平衡。d对在大于3800 r/min转速下平衡柔性较高的转子,要达到并保持这样的平衡品质级别需要对设计、制造和维护特别关注。 | ||||
6.4.6.4 转子装配和平衡步骤应符合 GB/T 9239.12—2021的规定,转子进行动平衡试验平衡时,转子不包括透平半联轴器或机械密封的旋转部件。
6.4.6.5 为了平衡转子,任何空缺的单键槽应用半键完全填充。
6.5 性能试验
6.5.1 通用要求
6.5.1.1 透平在制造商处应至少完成下列试验:
a) 静水压试验(见6.5.2);
b) 透平性能试验(见6.5.3);
c) 振动性能试验(见6.5.4);
d) 噪声试验(见6.5.5)。
6.5.1.2 机械运转性能试验(6.5.6)、辅助设备性能试验(6.5.7)为可选试验。
6.5.2 静水压试验
6.5.2.1 所有装配好的承压壳体部件应进行静水压试验。
6.5.2.2 机械密封不应包括在承压壳体的静水压试验范围内。
6.5.2.3 密封压盖和独立密封腔应进行静水压试验,静水压试验应符合 GB/T 34875的规定。与承压壳体一体的密封腔应一同做静水压试验。
6.5.2.4 奥氏体或双相不锈钢承压壳体部件可在粗加工条件下进行静水压试验。
6.5.2.5 承压零件和接合面未发生泄漏和渗漏现象,静水压试验应视为合格。通过内部隔板的渗漏是允许的。
注:这种内部隔板是试验需要的分段壳体,用来保持试验时的透平压力。
6.5.3 透平性能试验
6.5.3.1 透平性能试验项目及允差应符合图17的规定。
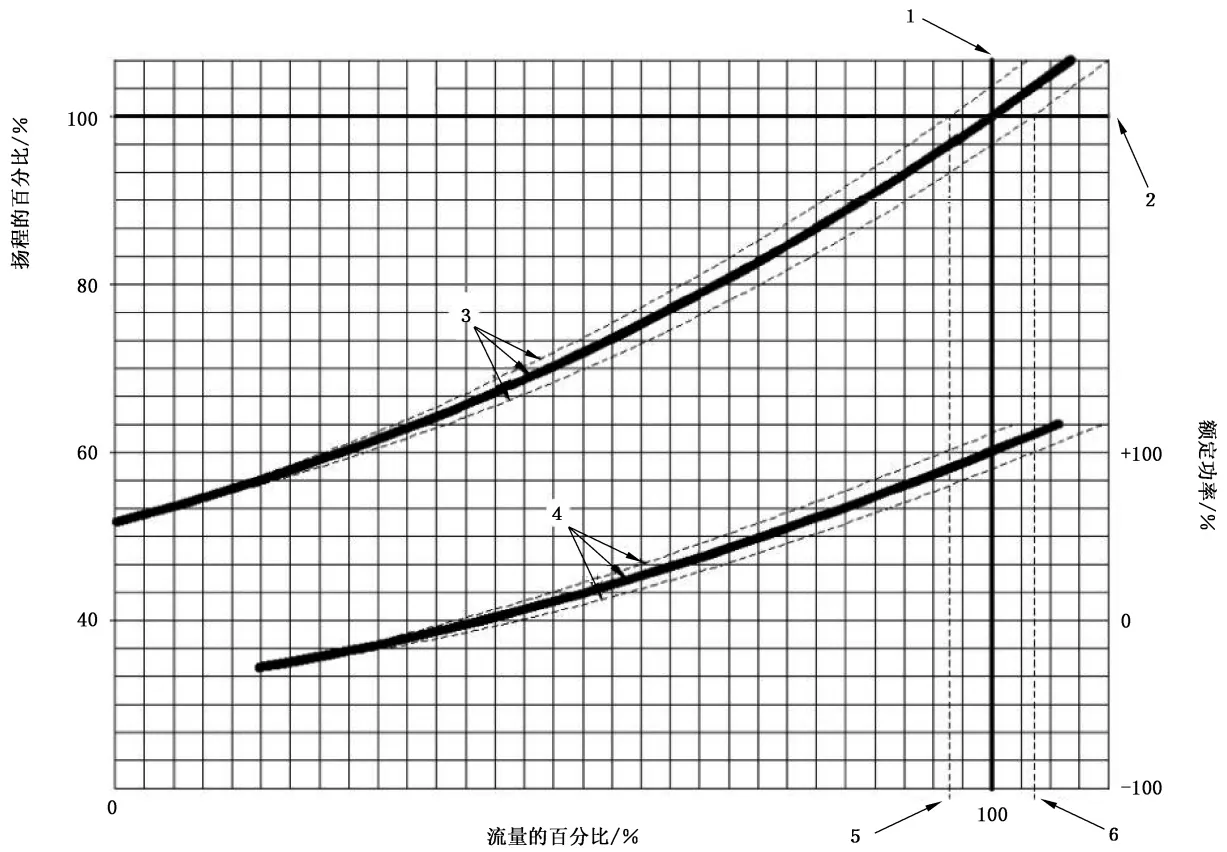
图17 透平性能试验允差
6.5.3.2 每台单一式透平应进行性能试验。在95%~105%额定流量范围内,单一式透平的扬程应达到额定扬程。
6.5.3.3 除非设计文件另有规定,共轴式透平只验证透平两端在额定试验点参数下的性能试验。
6.5.4 振动性能试验
透平性能试验振动评价级别应符合 GB/T 29531—2013中的 B级。
6.5.5 噪声试验
透平噪声评价级别应符合 GB/T 29529—2013中的 C级。
6.5.6 机械运转性能试验
出厂检验前,制造商宜进行初步机械运转性能试验和机械检查。在润滑油温度稳定后再进行机械运转性能试验。机械运转性能试验后,润滑油温度、温升和轴承温度应符合6.3.2.6.6的规定
6.5.7 辅助设备性能试验
辅助设备性能试验的要求应由最终用户和制造商协商确定。
7 检验与试验方法
7.1 外观质量
外观质量检验可采用目视的方法进行检查,外观目视检测应按 GB/T 39428—2020(铸造表面质量)、NB/T 47013.7—2012(焊接接头及焊缝表面)的方法进行。验收要求由最终用户和制造商协商确定。
7.2 流量
流量测量应按 GB/T 3214的方法进行。
7.3 压力
压力测量应按 GB/T 3216—2016的方法进行,测量进口压力后应按公式(1)换算成透平入口总扬程,测量出口压力后应按公式(2)换算成透平出口总扬程
7.4 转速
转速可采用直接显示的数字仪表进行测量,也可用转矩仪测量转矩进行检验
7.5 输出功率
透平输出功率可用扭矩仪,也可采用电力测功机进行测量。
当按规定的透平输出功率或扭矩选用测功仪器、仪表量程时,其量程宜为规定的透平输出功率或扭矩值的1.5倍~3倍 。
7.6 振动
振动检验应按 GB/T 29531—2013的方法进行。
7.7 噪声
噪声宜在制造商试验台进行检验,透平表面声压级噪声检验应在规定工况下进行。噪声应按GB/T 29529—2013的方法进行。
7.8 动平衡试验
动平衡试验应按 GB/T 9239.12—2021的方法进行。
7.9 无损检测
7.9.1 承压壳体材料
承压壳体材料(见表 3)射线检测应按 GB/T 5677—2018 的方法进行,射线数字成像检测应按GB/T 39638—2020的方法进行,超声检测应按 NB/T 47013.3—2023或 GB/T 7233.2—2023的方法进行,磁粉检测应按 NB/T 47013.4—2015 或 GB/T 9444—2019 的方法进行,渗透检测应按NB/T 47013.5—2015 或 GB/T 9443—2019的方法进行。
7.9.2 承压壳体焊接接头
承压壳体焊接接头 (见表 11)射线检测应按 NB/T 47013.2—2015 的方法进行,磁粉检测应按NB/T 47013.4—2015的方法进行,渗透检测应按 NB/T 47013.5—2015的方法进行。
7.10 透平试验条件
7.10.1 通用要求
7.10.1.1 除非另有规定,试验应在制造商的试验台上进行。
7.10.1.2 每台透平应进行性能试验。
7.10.1.3 在制造商处进行的试验应使用清洁冷水作为试验介质。
7.10.1.4 试验时间应至少持续到以获得与试验精度一致的结果为止,所有的试验应在稳定运转条件下进行。
7.10.1.5 当试验截面处的液流具有下列特性时为最佳的试验测量条件:
a) 轴对称速度分布;
b) 等静压分布;
c) 无装置引起的旋涡。
7.10.1.6 在设计试验装置时应减少速度和压力分布不均匀以及旋涡的出现。
7.10.2 试验装置条件
7.10.2.1 透平试验装置应符合附录 A 的规定。
7.10.2.2 透平入口法兰接入口测压管并与供压泵出口法兰连接,连接管之间宜配旁路管路,旁路管路公称通径可比连接管路的公称通径小。
7.10.2.3 对开式回路,旁路管路接入试验水池;透平的出口法兰接出口测压管并与流量测量管路系统连接。流量计回水接入水池,回水管路上宜安装一个阀门,用来建立一定背压保证流量计充满液体。透平入口前与透平出口后的等径直管段长度应不小于4d(d 为管径)。
7.10.2.4 流量检范围应覆盖待检验透平的流量。
7.10.2.5 试验用管路和阀门的压力等级应不小于待检验透平的压力等级。
7.10.2.6 转矩仪的检验范围应覆盖待检验透平的最大输出转矩。
7.10.2.7 供电系统应满足试验要求。
7.10.3 检验量的允许波动
当透平的运转使得测量数值出现大幅度的波动时,则可在检验仪表中或其连接管线中设置一种能使波动幅度降低到表14给定值范围内的缓冲装置进行检验。缓冲装置应是对称和线性的(如毛细管),应提供至少包含了一个完整的波动周期内的积分值
| 检验项目 | 检验量允许波动幅度 |
| 流量 | ±2% |
| 压差 | ±3% |
| 入口压强 | ±2% |
| 出口压强 | ±2% |
| 转矩 | ±2% |
| 透平输出功率 | ±2% |
| 转速 | ±0.5% |
| 温度 | 0.3°C |
7.10.4 测量不确定度
7.10.4.1 通则
即使使用的试验方法和仪表以及分析方法完全符合现行规则及本文件的规定,每一试验也仍不可避免地存在测量不确定度,本文件中测量不确定度包括随机误差分量和系统误差分量,测量不确定度应按 GB/T 3216—2016中公式(21)进行计算。
7.10.4.2 与随机误差有关的不确定度的评定(随机不确定度)
随机不确定度,或是由于测量系统的特征、被测量的量的变化、或是由于两者共同所致,直接以测量结果的分散形式出现。与系统不确定度不同,随机不确定度可通过在同样条件下增加同一量的测量次数来加以降低。随机不确定度应按 GB/T 3216—2016中公式(18)~公式(20)进行计算。
7.10.4.3 与系统误差有关的不确定度的评定(系统不确定度)
系统不确定度允许值应符合表15的规定。
| 检验项目 | 不确定度允许值% |
| 流量 | ±1.5 |
| 压差 | ±1.0 |
| 入口压强 | ±1.0 |
| 出口压强 | ±1.0 |
| 转矩 | ±0.9 |
| 透平输出功率 | ±1.0 |
| 转速 | ±0.35 |
7.10.4.4 转速变化
除设计文件另有规定外,试验可在规定转速的50%~120%的范围内进行,这种情况下,当转速的变化在规定转速的±20%之内时,效率的变化可忽略不计。
7.10.5 承压壳体部件静水压试验
7.10.5.1 承压壳体部件静水压试验压力应为温度系数与1.5倍的最大允许工作压力(MAWP)的乘积。
7.10.5.2 当承压壳体工作温度下材料的强度大于或等于静水压试验温度下该材料的强度时,则温度系数应为1.0。
7.10.5.3 当承压壳体工作温度下材料的强度小于或等于静水压试验温度下该材料的强度时,则温度系数应等于静水压试验温度下材料的许用应力除以工作温度下该材料的许用应力。
7.10.5.4 装配好的承压壳体在静水压试验过程中所使用的垫片(不包括密封压盖)应与透平出厂时配备的垫片具有同样的设计,并且装配时不应涂密封剂。
7.10.5.5 静水压试验液体的温度应大于被试材料的无塑性转变温度。
7.10.5.6 当存在下列情况之一时,静水压试验液体应包含有一种润湿剂以减小表面张力:
a) 在透平输送液体温度下,所输送液体的相对密度小于0.7;
b) 透平输送液体温度高于260 ℃;
c) 透平机壳是从新模型或修改的模型铸出;
d) 已知此种材料的铸造流动性差。
7.10.5.7 用于试验奥氏体不锈钢材料的液体中氯化物含量应不大于100 mg/L。为了防止氯化物因蒸发干燥而沉积,在试验结束时应把所有残余液体从被试零件中清除掉。
7.10.5.8 静水压试验可不安装密封压盖或独立密封腔。
7.10.6 密封压盖和独立密封腔静水压试验
7.10.6.1 密封压盖和独立密封腔静水压试验(见6.5.2.3)应按 GB/T 34875规定的方法进行。
7.10.6.2 试验保压时间应不少于30 min。
7.10.6.3 冷却水通道和组件,包括轴承冷却水夹套、密封腔冷却通道、油冷却器和密封冷却器,静水压试验压力应不小于1 MPa。
7.10.6.4 当蒸汽、冷却水和润滑油管路为焊接件时,静水压试验应以1.5倍的最大工作压力或1 MPa中取较大者的压力进行试验。
7.10.7 透平性能试验
7.10.7.1 在正常工况下,单一式透平的性能试验应以得出流量、扬程和功率在内的至少5个的完整数据。这5个性能点应包括:
a) 零功率流量点;
b) 零功率流量点与95%额定流量点的中间点;
c) 额定流量的95%流量点;
d) 额定流量点;
e) 额定流量的105%流量点。
7.10.7.2 透平加透平型式的共轴透平应按两端流量同时达到7.10.7.1的要求时进行其试验流量点的确定。
7.10.7.3 透平加泵型式的共轴透平应按 GB/T 3215—2025的规定确定泵的测量点,透平流量点应按与泵端功率的匹配值进行确定。
7.10.8 振动性能试验
透平的振动性能应在规定工况下测量。透平的振动性能试验应按 GB/T 29531—2013 的方法进行。
7.10.9 机械运转性能试验
7.10.9.1 机械运转性能试验宜在制造商试验台上进行检验。
7.10.9.2 透平在环境温度下连续运转,油温稳定的条件应为10 min内油温上升应不大于 1 °C ,应在油温稳定后进行机械运转性能试验。
7.10.9.3 在额定流量下,透平的机械运转性能试验应不少于4 h。
7.10.10 辅助设备性能试验
辅助设备试验宜在制造商试验台上进行检验。辅助设备性能试验方法应由最终用户和制造商协商确定。
7.10.11 试验场所的补充规定
当制造商受条件限制不能进行试验时,应到最终用户现场进行试验。
7.10.12 试验报告
7.10.12.1 试验结果应形成报告。报告应由制造商试验主管签字批准,当合同要求见证试验时,买方代表和最终用户代表宜在报告中签字确认。
7.10.12.2 试验报告应包含下列内容:
a) 试验地点和日期;
b) 制造商名称、透平的名称、型号、编号;
c) 保证的性能参数额定流量、额定扬程、规定转速、透平输出功率、规定效率(单一式透平);
d) 试验数据(实测流量、实测进口压力、换算后的透平入口总扬程、实测出口压力、换算后的透平出口总扬程、实测转速、实测透平输入功率、实测透平输出功率、进出口口径);
e) 试验结果的计算和分析;
f) 绘制的透平性能曲线,包括扬程与流量(H-Q)曲线、透平功率与流量(P-Q)曲线、透平效率(η-Q) 曲线;对于共轴式透平,只验证合同约定的额定流量点性能,无法直接计算出单侧透平的实际输出功率和效率,如需验证多个流量点性能需买卖双方提前约定两侧透平(或透平及泵)的参数条件;
g) 结论:试验结果与规定量的比较结论。
7.11 换算
7.11.1 实际的试验条件可能与保证的条件有所差异,为了确定保证是否得到满足,应将在与保证条件不同的条件下试验测得的量换算为保证条件下的测得量
7.11.2 在与规定转速值 nsp 相偏离的实测转速值 n 下得到的所有试验数据均应换算为以规定转速值 nsp 为基准的数据。当实测转速值 n 与规定转速值 nsp 有差异时,则相关流量 QT 、扬程 HT 、输出功率 PT 应按公式 (12)~公式 (14)换算。
QT = Q (nsp)/n (12)
HT = H ((nsp)/n)2 (13)
PT = P2 ((nsp)/n)3 · (ρsp)/(ρ) (14)
7.12 报告与评定
7.12.1 制造商应按7.10.12的规定编制试验报告。
7.12.2 试验报告结论(见7.10.12.2)应按6.5规定的项目对试验结果进行评定。
8 出厂检验
每台透平应进行出厂检验,出厂检验的项目应为6.3.2.3.10、6.3.2.4.7b)、6.3.2.4.7c)、6.3.2.5.3、6.3.2.5.4、6.3.2.6.1、6.3.2.6.7、6.4.1.3、6.4.2、6.4.3、6.4.4.1~6.4.4.4、6.4.4.5e)、6.4.6.1~6.4.6.3、6.5 1.1、6.5.1.2(可选)的要求。
当任一项目检验不合格时,允许修复直至合格。检查合格后应出具产品合格证。
9 交付准备
9.1 当存放时间不少于6个月时,最终用户应与制造商就货物需要的存放时间和存放条件进行磋商。
9.2 制造商应向最终用户提供必要的说明,以完善该设备运到工作现场后、在启动之前的保管准备工作。
9.3 除非另有规定,在试验室最终试验之后不应拆卸透平。透平(包括密封腔)应完全放空,在机械运转性能试验后充入一种替代水的防锈油或防锈脂并排空
9.4 透平裸露的碳钢机械加工表面应涂防锈油,其他外表面应涂不含铅或铬酸盐的漆。不锈钢零件无须涂漆。
9.5 法兰口应装上至少5 mm 厚的金属盖板,并带有橡胶垫圈和至少4个与该法兰螺孔相应直径的螺栓。对于使用双头螺柱连接的法兰口,应使用透平出厂时用的螺母紧固金属盖板。
9.6 螺纹孔口应用堵头进行塞堵。触液管口用的堵头材料应符合介质的耐腐蚀要求。应使用适合于高温作业的润滑剂或密封剂来保证螺纹的气密性。不应使用塑料管堵。
9.7 每台透平应标明设备位号、规格和型号及产品编号。单独发运的物料应附有耐蚀金属制的标签,标签上包括所用设备的设备位号和序号。装箱的设备应附带两份装箱单,一份放在包装箱内,一份贴在包装箱的外侧。
注:物料包括与产品生产有关的所有物品,如:原材料、辅助用品、半成品、成品、零部件等。
9.8 应用防水的塑性涂蜡的布或者用带有腐蚀抑制剂的纸包上裸露的轴和联轴器。接缝处应用防油胶带密封。
9.9 为透平提供的辅助管路接头应打上永久性标记,以便与制造商的连接图或总体布置图相吻合。应标出辅助管路的用途和接头的名称。
9.10 轴承部件应完全防止湿气和异物侵入。
9.11 安装使用说明书及其他技术资料应随设备一起装箱和发运。
9.12 透平机组如需要专用工具和夹具进行拆卸、装配或维护,此类工具和夹具应作为该机组供货的一部分随机组一起提供。
10 随行文件
出厂随行文件应包括下列资料:
a) 规定的材料质量证明书、力学性能报告;
b) 平衡报告;
c) 承压壳体静水压试验报告;
d) 透平性能试验报告;
e) 振动性能试验报告;
f) 噪声测试报告;
g) 无损检测报告;
h) 产品合格证;
i) 外购件合格证及试验报告;
j) 终版工程设计资料;
k) 装箱单;
l) 产品安装使用说明书。
11 标志、包装、运输和贮存
11.1 标志
11.1.1 每台透平均应在明显的位置设置牢固的标牌,标牌应采用耐环境腐蚀的材料制作,标牌应符合GB/T 13306的规定,标牌应至少包括下列内容:
a) 最终用户的设备位号;
b) 产品名称、规格和型号;
c) 产品编号;
d) 额定流量(m 3 /h);
e) 额定扬程(m);
f) 壳体静水压试验压力(MPa);
g) 额定转速(r/min);
h) 轴承识别代号;
i) 最大允许工作压力(MPa);
j) 最大允许工作压力时的温度(℃);
k) 最终用户订单号;
l) 设备质量(kg)。
11.1.2 转向箭头应铸出或固定在旋转设备每个主要部件的醒目位置。
11.2 包装、运输和贮存
11.2.1 包装
11.2.1.1 包装前准备符合下列规定:
a) 应清除透平内部积水;
b) 当最终用户未提出特别要求时,透平的涂装应符合JB/T 4297的规定;
c) 透平应按 GB/T 4879—2016的规定进行防锈处理,当最终用户未提出要求时,防锈包装等级应符合 GB/T 4879—2016中的2级包装;
d) 干油润滑的轴承应填充适量润滑脂;
e) 透平进口、出口以及透平通向外部的各管口均应进行封堵,封堵件应耐风雨侵蚀并能经受意外的损坏;
f) 每台透平出厂随行技术文件应封存在防水袋中。
11.2.1.2 包装应符合 GB/T 13384的规定。透平及备件、附件在包装时应进行固定,以防止相互碰撞。
11.2.1.3 提供的专用工具应包装在单独坚固的金属箱内,并标上“某种设备(标签/设备号)的专用工具”。每件工具应打上标志或标签表明其预定的用途。
11.2.2 运输
透平及备件、附件在运输过程中,应有防止振动或碰撞造成产品和包装箱损坏的保护措施
11.2.3 贮存
透平及备件、附件在存放中应能防止锈蚀和损坏。应按防锈期限进行检查,当超过防锈期限时,应重新做防锈处理。
附录 A (规范性)
透平试验装置
A.1 单一式透平试验装置(泵作为负载)
A.1.1 泵作为负载的透平试验装置见图 A.1。
A.1.2 负载泵的配套电动机能单独驱动负载泵,而且应是双轴伸电动机。
A.1.3 在透平的进口管路上宜设置旁通管路,旁通管路的过流能力至少是供压泵流量的 40%。
A.1.4 超越离合器的额定转矩应不小于试验透平规定转矩的1.7倍,离合器额定转速应不小于透平的额定工作转速。
A.1.5 供压泵的流量 Q 至少是规定流量的1.1倍;供压泵的扬程至少是透平扬程的1.2倍。
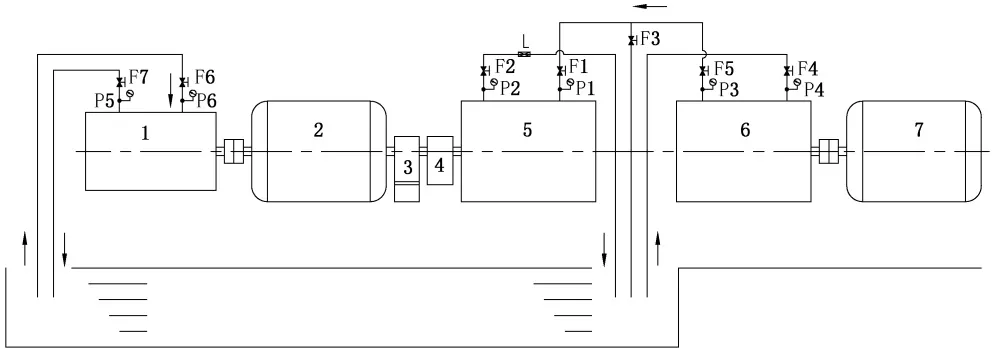
标引序号和符号说明:
1 ———负载泵;
6 供压泵;
2、7———电动机;
P1~P6———压力测量仪表;
3 ——— 转矩仪;
F1~F7———阀门;
4 ———超越离合器;
L 流量计。
5 ———透平;
图 A.1 单一式透平试验装置(泵作为负载)
A.2 单一式透平试验装置(异步发电机作为负载)
A.2.1 异步发电机作为负载的透平试验装置见图 A.2。
注:图 A.2试验系统与图 A.1试验系统比较省去了超越离合器、负载泵及其管路,其他完全相同。
A.2.2 异步电动机在确认电气系统可以消耗回收的电能情况下,可作为临时发电机使用。
A.2.3 在透平的进口管路上宜设置旁通管路,旁通管路的过流能力至少是供压泵流量的40%。
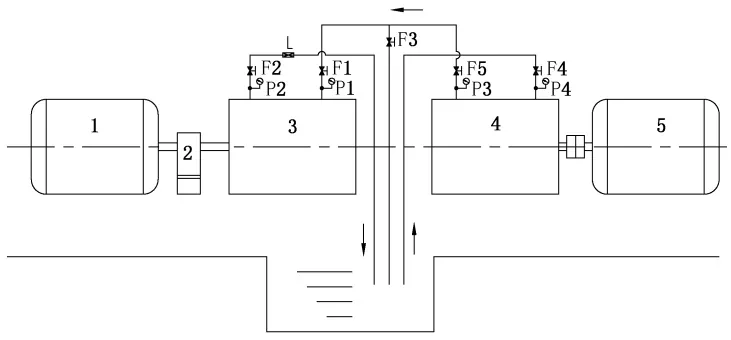
标引序号和符号说明:
1———发电机;
5 电动机;
2———转矩仪;
P1~P4———压力测量仪表;
3———透平;
F1~F5———阀门;
4———供压泵;
L 流量计。
图 A.2 单一式透平试验装置(异步发电机作为负载)
A.3 单一式透平试验装置(供压泵亦作负载泵)
A.3.1 供压泵亦作负载泵的透平试验装置见图 A.3。
A.3.2 供压泵的配套电动机能单独驱动供压泵,而且应是双轴伸电动机。
A.3.3 在透平的进口管路上宜设置旁通管路,旁通管路的过流能力至少是供压泵流量的40%。
A.3.4 超越离合器的额定转矩应不小于试验透平规定转矩的1.7倍,离合器额定转速应不小于透平的额定工作转速。
A.3.5 供压泵的流量至少是透平规定流量的1.1倍;供压泵的扬程至少是透平扬程的1.2倍
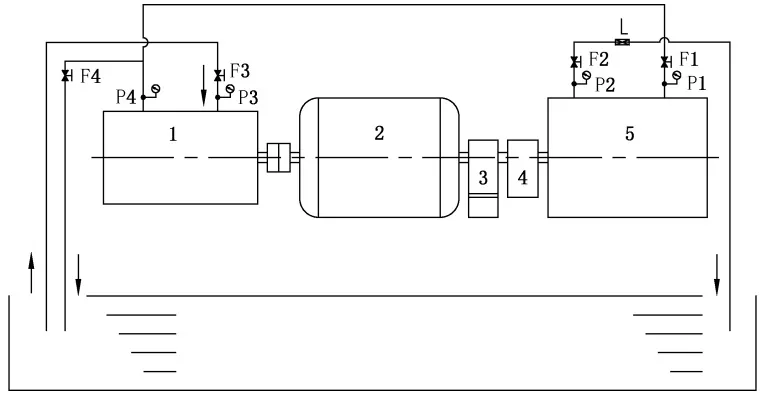
标引序号和符号说明:
1 ———负载泵/供压泵;
5 透平;
2———电动机;
P1~P4———压力测量仪表;
3———转矩仪;
F1~F4———阀门;
4———超越离合器;
L 流量计。
图 A.3 单一式透平试验装置(供压泵亦作负载泵)
A.4 共轴透平试验装置(透平加透平)
A.4.1 透平加透平形式的共轴透平试验装置见图 A.4。
A.4.2 供压泵的配套电动机能单独驱动供压泵,当两端透平扬程差距较大时,可选择两台供压泵独立供压。
A.4.3 在透平的进口管路上宜设置旁通管路,旁通管路的过流能力至少是供压泵流量的40%。
A.4.4 供压泵的流量至少是透平规定流量的1.1倍;供压泵的扬程至少是透平扬程的1.2倍。
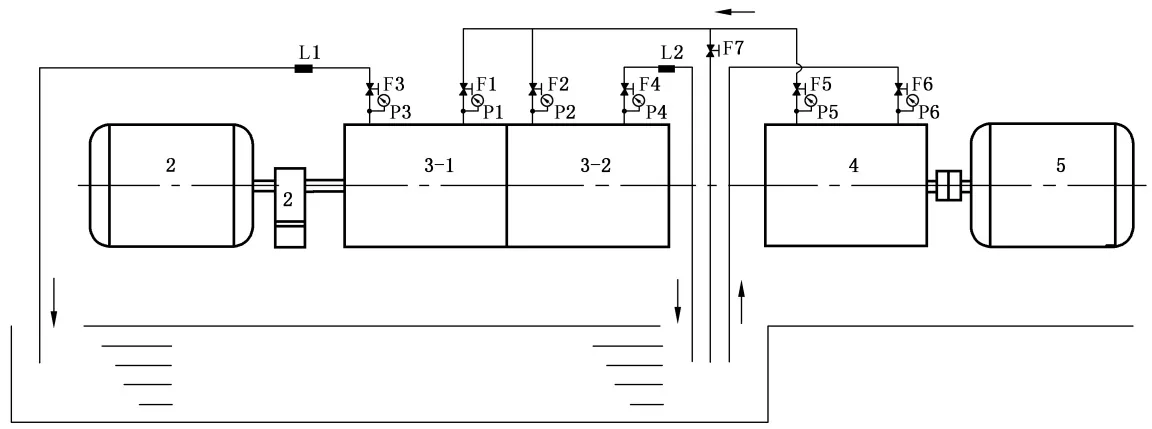
标引序号和符号说明:
1 ———发电机;
5 电动机;
2 ——— 转矩仪;
P1~P6———压力测量仪表;
3-1———透平;
F1~F7———阀门;
3-2———透平;
L1、L2 ———流量计。
4 供压泵;
图 A.4 共轴透平试验装置(透平加透平)
A.5 共轴透平试验装置(透平加泵)
A.5.1 透平加泵形式的共轴透平试验装置见图 A.5。
A.5.2 供压泵的配套电动机能单独驱动供压泵。
A.5.3 供压泵的流量至少是透平规定流量的1.1倍;供压泵的扬程至少是透平扬程的1.2倍。
A.5.4 在透平的进口管路上宜设置旁通管路,旁通管路的过流能力至少是供压泵流量的40%。
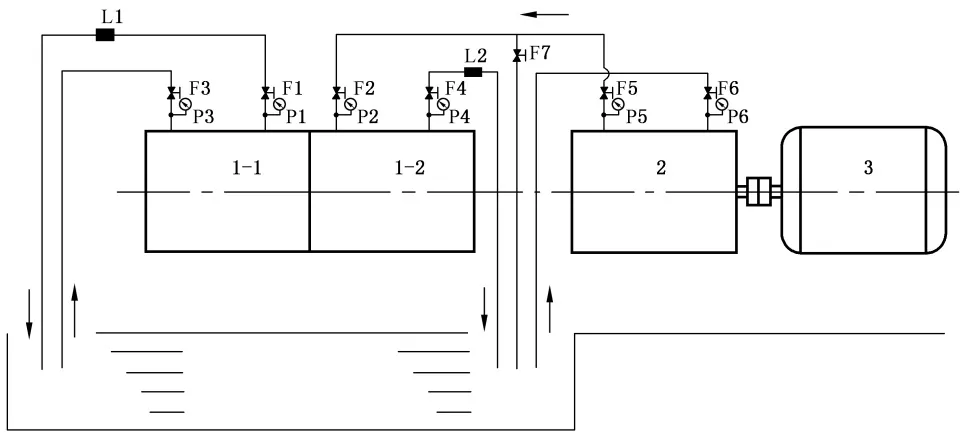
标引序号和符号说明:
1-1、1-2———透平;
P1~P6———压力测量仪表;
F1~F7———阀门;
3 电动机;
L1、L2 ———流量计。
图 A.5 共轴透平试验装置(透平加泵)
评论