


1 范围
本规范适用于分度值或分辨力为 0.01mm、0.02mm,测量范围上限至 300mm 的游标、带表和数显宽钳卡尺的校准。
2 引用文件
本规范引用了下列文件:
GB/T 21388-2008 游标、带表和数显深度卡尺
GB/T 21389-2008 游标、 带表和数显卡尺
凡是注日期的引用文件,仅注日期的版本适用于该规范;凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本规范。
3 概述
宽钳卡尺是用来测量测量表面跨度较大且测量表面受力较小物体的计量器具。按读数形式分为游标宽钳卡尺(见图 1、图 2)、数显宽钳卡尺(见图 3、图 4) 和带表宽钳卡尺(见图 5)。
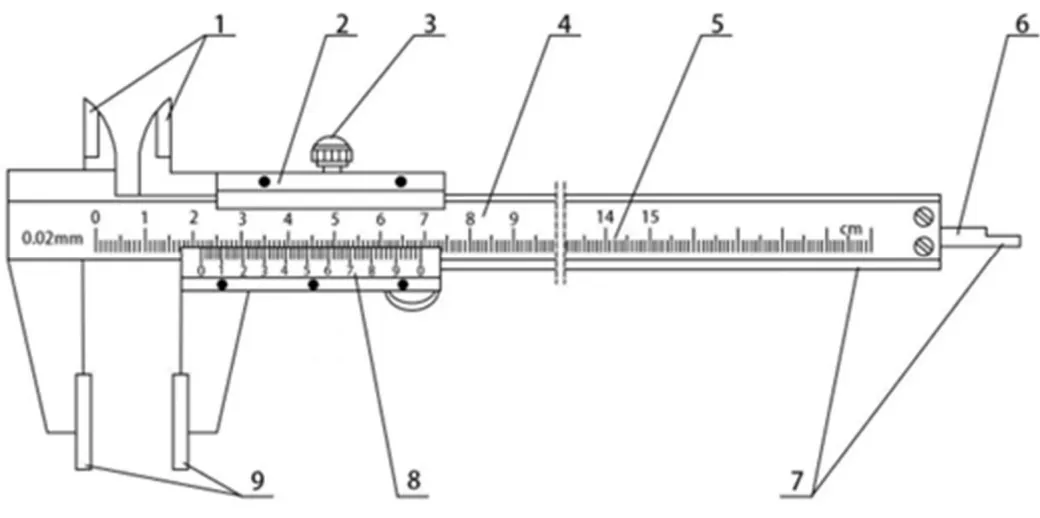
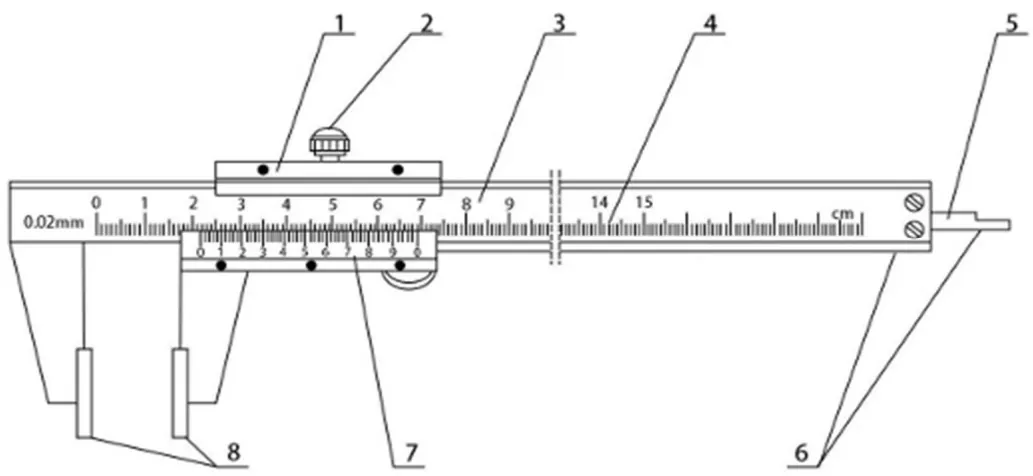
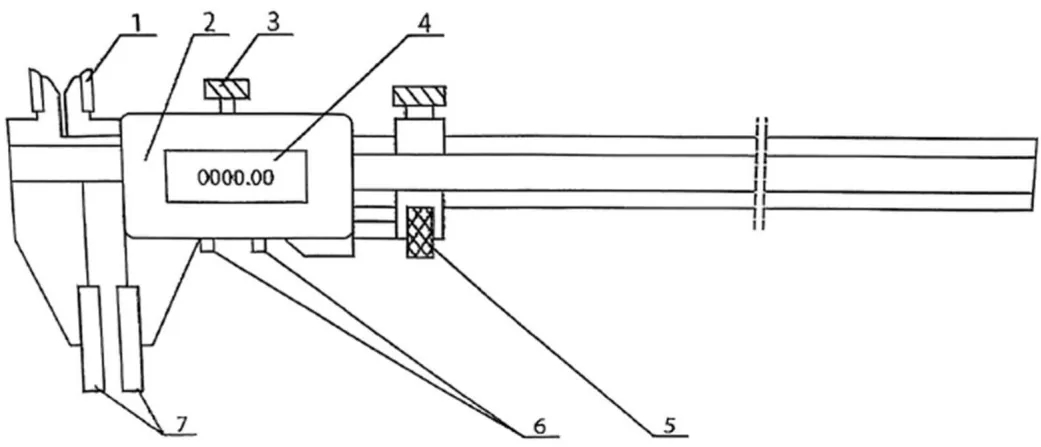
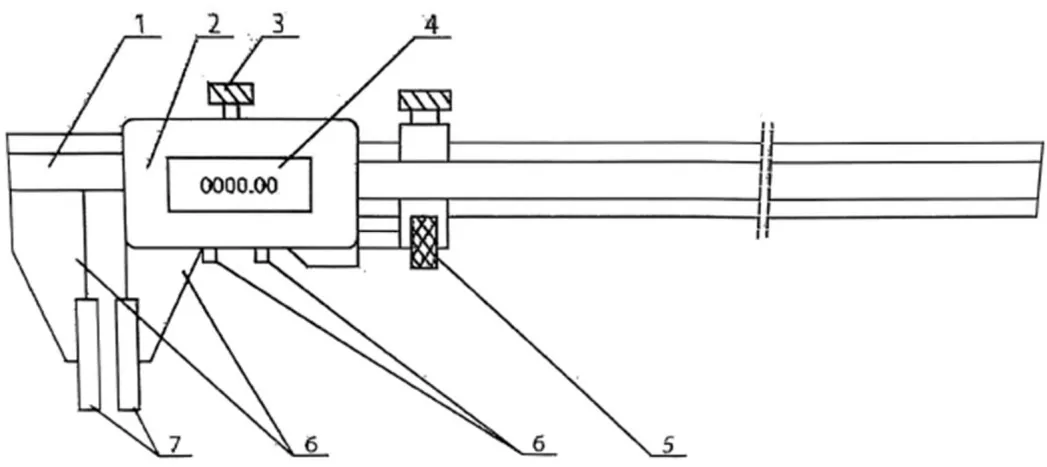
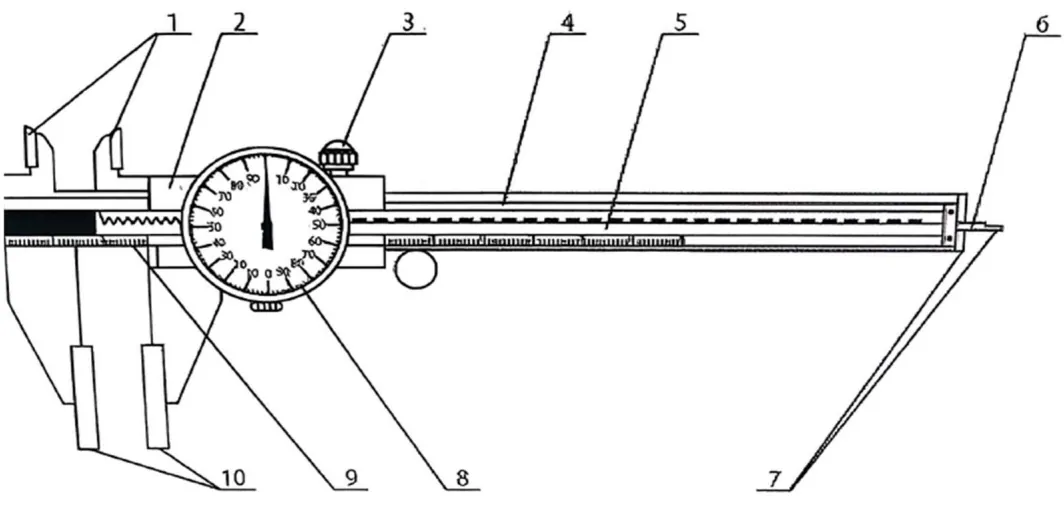
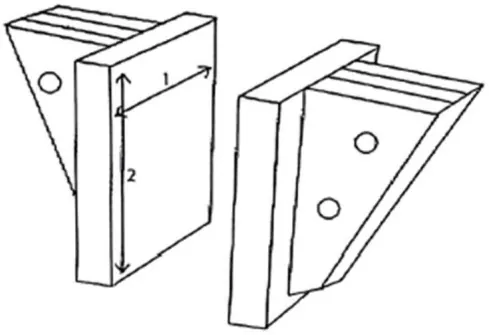
4 计量特性
4.1 标尺标记宽度和宽度差
4.1.1 游标宽钳卡尺的主标尺和游标尺标记宽度和宽度差见表 l。
| 分度值 | 标尺标记宽度 | 标尺标记宽度差 |
| 0.02 | 0.08~0.18 | 0.02 |
4.1.2 带表宽钳卡尺的主标尺标记和圆标尺标记宽度及指针末端宽度应为(0.10~0.20)mm,宽度差应不超过 0.05mm。
4.2 测量面的表面粗糙度
宽钳卡尺测量面的表面粗糙度应符合表 2 的规定。
| 分度值(分辨力)/mm | 表面粗糙度Ra/μm | ||
| 宽钳测量面 | 内量爪测量面 | 深度测量杆的测量面 | |
| 0.01、0.02 | 0.2 | 0.4 | 0.8 |
4.3 测量面的平面度
具体见表 3。
单位:mm
| 分度值(分辨力) | 宽钳测量面 |
| 0.01、0.02 | 0.01 |
| 注:测量面边缘0.2mm范围内允许塌边。 | |
4.4 刀口内量爪的平行度
刀口内量爪平行度应不超过 0.01mm。
4.5 零值误差
4.5.1 游标宽钳卡尺量爪两测量面相接触时,游标上的“零”标记和“尾”标记与主标尺相应标记应相互重合。其重合度应符合表 4 的规定。
| 分度值 | "零"标记重合度 | "尾"标记重合度 |
| 0.02 | ±0.005 | ±0.010 |
4.5.2 带表宽钳卡尺量爪两测量面相接触时,圆标尺的指针应位于 12 点钟方位,左右偏位不大于一个标尺分度,此时毫米读数部位相对主标尺“零”标记的位置离线不大于标记宽度,压线不大于标记宽度的 1/2。
4.6 示值变动性
带表宽钳卡尺不超过分度值的 1/2,数显宽钳卡尺不超过 0.01mm。
4.7 示值误差和细分误差
游标、带表和数显宽钳卡尺示值误差、刀口内量爪示值误差和细分误差应不超过表 5 的规定。带深度测量杆的宽钳卡尺,深度测量杆在 20mm 点的示值误差应符合表 5 的规定。
| 测量范围上限 | 示值最大允许误差 |
| 70 | ±0.04 |
| 200 | ±0.05 |
| 300 | ±0.06 |
5 校准条件
5.1 环境条件
测量宽钳卡尺的室内温度为 (20±5) ℃ ,被测宽钳卡尺在室内平衡温度的时间应不小于 2h,室内湿度不大于 70%RH。
5.2 校准项目和校准设备
主要校准项目和校准设备见表 6。
| 序号 | 校准项目 | 主要校准设备 |
| 1 | 标尺标记宽度和宽度差 | 工具显微镜MPE:±3μm或读数显微镜MPE:±0.010mm |
| 2 | 测量面的表面粗糙度 | 表面粗糙度比较样块 MPE: +12%--17% |
| 3 | 测量面的平面度 | 刀口形直尺MPEV:lµm |
| 4 | 刀口内量爪的平行度 | 5等量块,外径千分尺MPE: ±4μm |
| 5 | 零值误差 | 工具显微镜MPE:±3μm或读数显微镜MPE:±0.010mm |
| 6 | 示值变动性 | 5等量块,1级平板 |
| 7 | 示值误差和细分误差 | 5等量块,1级平板,内尺寸测量专用检具 |
6 校准项目和校准方法
首先检查外观及各部分相互作用,确定没有影响计量特性的因素后再进行校准。
6.1 标尺标记宽度和宽度差
用工具显微镜或读数显微镜测量。
对于游标宽钳卡尺应分别在主标尺和游标尺上至少各抽测 3 条标记测量其宽度,标记宽度差以受测所有标记中的最大与最小宽度之差确定。
对于带表宽钳卡尺应分别在主标尺和圆标尺上至少各抽测 3 条标记测量其宽度,同时测量指针末端宽度,其宽度差以受测所有标记和指针末端中的最大与最小宽度之差确定。
6.2 测量面的表面粗糙度
用表面粗糙度比较样块进行比较测量。
进行比较时,所用的表面粗糙度样块和被测测量面的加工方法应相同,表面粗糙度样块的材料、形状、表面色泽等也应尽可能与被检测测量面一致。当被测测量面的加工痕迹深浅不超过表面粗糙度比较样块工作面加工痕迹深度时,则被测测量面的表面粗糙度一般不超过表面粗糙度比较样块的标称值。
6.3 测量面的平面度
宽钳卡尺的测量面平面度用刀口形直尺以光隙法校准。
测量时,分别在宽钳卡尺测量面的长边、短边和对角线位置上进行(见图 7)。其平面度根据各方位的间隙情况确定。当所有校准方位上出现的间隙均在中间部位或两端部位时,取其中一方位间隙量最大的作为平面度。 当其中有的方位中间部位有间隙,而有的方位两端部位有间隙,则平面度以中间和两端最大间隙量之和确定。
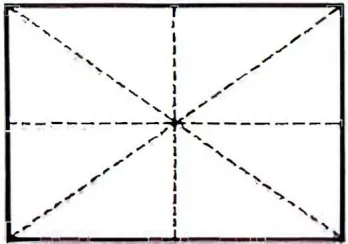
注:虚线为测量位置。
6.4 刀口内量爪的平行度
将 1 块尺寸为 10mm 的 5 等量块的长边夹持于宽钳卡尺两测量面长度和宽度方向的中间位置,紧固螺钉后,该量块应能在两测量面间滑动而不脱落。用外径千分尺沿刀口内量爪在平行于尺身方向测量,以刀口内量爪全长范围内最大与最小尺寸之差确定。
6.5 零值误差
移动尺框,使游标宽钳卡尺或带表宽钳卡尺两测量面接触。分别在尺框紧固和松开的情况下,用目力观察其重合度。必要时,用工具显微镜或读数显微镜测量。
6.6 示值变动性
在相同条件下,移动尺框,使数显宽钳卡尺或带表宽钳卡尺两测量面接触,重复测量 5 次并读数。示值变动性以最大与最小读数的差值确定。
6.7 示值误差和细分误差
6.7.1 总述
用 5 等量块测量。示值误差和细分误差测量点的分布见表 7。
| 测量范围 | 示值误差测量点 | 细分误差测量点 |
| 0-150 | 41.2 81.5 121.8 | 1 2 3 4 5 |
| 0-200 | 51.2 121.5 191.8 | |
| 0-300 | 101.2 201.5 291.8 |
6.7.2 示值误差
示值误差测量时应在测量面宽度方向(a)的里端、中端、外端和长度方向(b)的上端、中端、下端位置各测量一次,测量时,可将量块放置于等高块上进行(如图 8)。
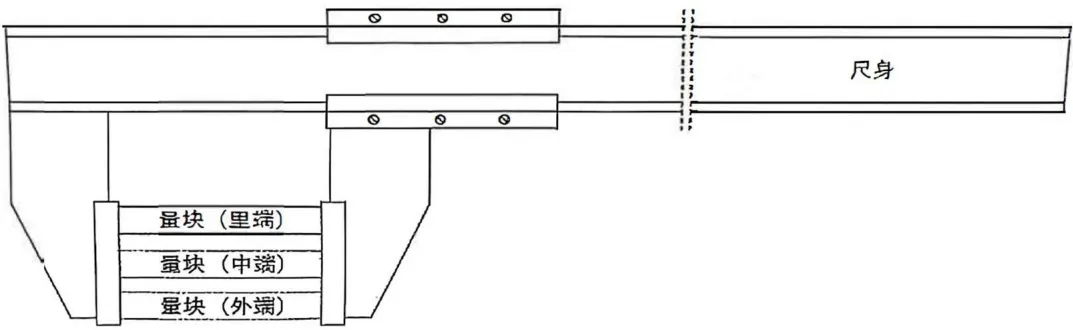
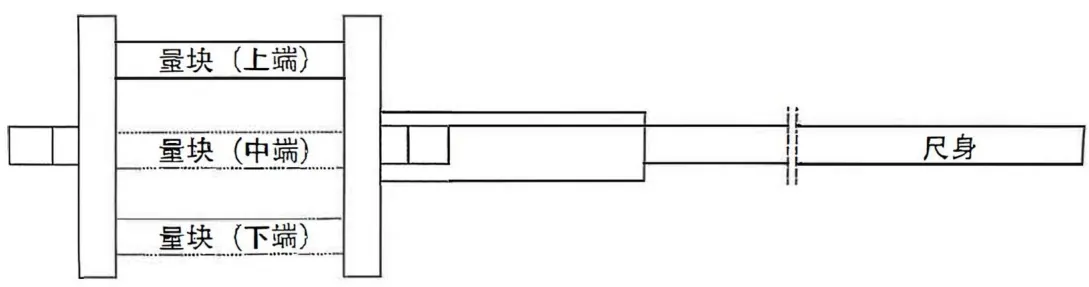
示值误差的测量应在紧固螺钉紧固和松开两种状态下进行。无论尺框紧固与否,宽钳卡尺的测量面与量块表面接触应能正常滑动。
带有刀口内量爪的宽钳卡尺在测量刀口内量爪示值误差时,测量方法同上,每一测量点应在刀口内量爪的中间位置进行测量,刀口内量爪的测量点见表 7, 测量刀口内量爪的示值误差时应用量块和内测量专用检具或相应的标准内尺寸作为测量标准。
带有深度测量杆的宽钳卡尺,测量深度测量杆示值误差时,用两块尺寸为20mm的量块置于1级平板上,使基准面与量块接触,测量杆测量面与平板接触,然后在尺身上读数。
6.7.3 细分误差
对于数显宽钳卡尺除校准相应的测量点的示值误差外,还应在测量范围内至少选取包含传感器主栅一个节距内近似分布的5点进行细分误差的测量,也可以选择测量范围内包含细分误差近似于均匀分布的 5 个测量点,细分误差测量点见表 7, 根据实际情况可以适当增加相应测量点位。
细分误差的测量方法与 6.7.2 相同,取各校准点所有测量位置中的最大值作为该校准点的细分误差。
各点示值误差和细分误差以该点读数值与量块尺寸之差确定。
式中:
e 宽钳卡尺的示值误差,mm;
——宽钳卡尺的读数值, mm;
0——量块的标称值, mm。
7 校准结果的表达
经校准的宽钳卡尺发给校准证书。
示值误差测量结果的不确定度评定见附录 A。
校准证书及内页格式见附录 B。
8 复校时间间隔
建议复校时间间隔为 1 年。也可根据实际使用情况,由使用者自主决定复校时间间隔。
附录 A 宽钳卡尺示值误差测量结果的不确定度评定
A.1 测量方法
依据规范,测量温度为 (20±5) ℃ ,宽钳卡尺示值误差是在规定条件下使用 5 等量块进行的。下面仅对分度值为 0.02mm,测量范围(0~150)mm 的宽钳卡尺的测量上限点 121.8mm 示值误差进行测量结果不确定度分析。
A.2 测量模型
e = Lm - Lb + Lm · αm · Deltatm - Lb · αb · Deltatb(1)
式中:
e- 宽钳卡尺的示值误差 (20°C) 条件下);
Lm -宽钳卡尺的示值(20℃条件下);
Lb -量块的长度值(20℃条件下);
αm 和 αb - 宽钳卡尺和量块的线胀系数;
triangletm 和 triangletb -宽钳卡尺和量块偏离参考温度 20° C 的数值。
A.3 方差和灵敏度系数
在公式(A.1)中:
为了简化运算,舍去微小量,并转化相关项影响。
令:
rl & δ α = αm - αb; deltat = varDeltatm - varDeltatb; & L approxLm approxLb; α ≈ αm ≈ αb; varDeltat ≈ varDeltatm ≈ varDeltatb
代入公式(A.1)后,经整理可得:
e = Lm - Lb + L · Deltat · δ α - L · α · deltat(2)
灵敏系数 ci:
l c1 = partiale / partialLm =1; c2 = partiale / partialLb = -1 c3 = partiale / ∂ δ α = L · Deltat; c4 = partiale / ∂ deltat = L · α
依据不确定度传播律公式,输出量 e 估计值的方差为:
c uc2 = u2 (e) = c12 cdotu12 + c22 cdotu22 + c32 cdotu32 + c42 cdotu42 = u12 + u22 + (L · Deltat)2 cdotu32 + (L · α)2 cdotu42 (3)
A.4 标准不确定度一览表
具体见表 A.1。
| 标准u不x确i定度 | 不确定度来源 | 标准不u确x定i度值 | 灵敏c系i数 | ci | uxi | |
| u1 | 测量重复性 | 6.4μm | 1 | 6.4μm | ||
| u 2 | 量块不确定度 | 0.43μm | 1 | 0.43μm | ||
| u 3 | 宽钳卡尺和量块的线胀系数差 | 0.816×10⁻⁶℃-1 | Lt | 0.102μm | ||
| u 4 | 宽钳卡尺和量块的温度差 | 0.173℃ | L | 0.050μm | ||
| uc=6.5μm | ||||||
A.5 标准不确定度计算
A.5.1 测量重复性引入的标准不确定度 u1
分度值为 0.02mm 的宽钳卡尺,对线误差分布区间为 0.01mm,均匀分布,则对线误差引入的标准不确定度为 0.01mm/ (2×√3) =0.0029mm=2.9μm (0~150)mm 的宽钳卡尺,对 121.8mm 点用量块进行测量,在重复性条件下连续测量 10 次,得到数据为 121.80mm;121.80mm;121.80mm;121.80mm;121.80mm;121.80mm;121.80mm;121.82mm;121.80mm;121.80mm;经计算得出单次测量实验标准差 s=6.4μm。
由此可见,测量重复性引入的不确定度分量大于对线误差引入的不确定度分量,因此以测量重复性引入的不确定度分量作为分析结果,则:
u1 =6.4 μ m
A.5.2 量块不确定度引入的标准不确定度 u2
5 等量块的测量不确定度为 U=0.5mum+5×10⁻⁶L, k=2.58
当 L=121.8mm 时,不确定度为 1.1μm,k=2.58,则:
u2 =1.1 μ m /2.58 =0.43 μ m
A.5.3 宽钳卡尺和量块间线胀系数差引入的标准不确定度 u3
取宽钳卡尺和量块线胀系数均为: α=(11.5±1)×10-6°C- 1,两者线胀系数差 δα在± 2 ×10⁻⁶°C-1 范围内,服从三角分布, k=√6 ,则:
u3 =2 ×10⁻⁶ C-1 / √6 =0.816 ×10⁻⁶ C-1
A.5.4 宽钳卡尺和量块间的温度差引入的标准不确定度 u4
宽钳卡尺和量块间有一定的温度差存在,并以等概率落于估计区间为 (-0.3∼+0.3) ℃内,服从均匀分布, k=√3, ,则:
u4 =0.3° C / √3 =0.173° C
A.6 合成标准不确定度
测量宽钳卡尺时,规范要求的温度允许偏差为 trianglet = ±5° C ,线胀系数取 α=11.5×10- 6℃-1。
L=121.8mm=0.1218×10⁶mum 时:
rl & uc2 = u12 + u22 + (L · Deltat)2 cdotu32 + (L · α)2 cdotu42 & = (6.4 μ m)2 + (0.43 μ m)2 + (0.1218 ×10⁶ μ m ×5° C ×0.816 ×10⁻⁶° C-1)2 + (0.1218 × & 106 μ m ×11.5 ×10⁻⁶° C-1 ×0.173° C)2 & =41.45 μ m2 & uc =6.5 μ m
A.7 扩展不确定度
取 k=2,则扩展不确定度:
附录 B 校准证书内页格式
温度:℃
相对湿度:%
| 序号 | 校准项目 | 校准结果 | 测量结果不确定度U(k=2) |
| 1 | 标尺标记宽度和宽度差 | ||
| 2 | 测量面的表面粗糙度 | ||
| 3 | 测量面的平面度 | ||
| 4 | 刀口内量爪的平行度 | ||
| 5 | 零值误差 | ||
| 6 | 示值变动性 | ||
| 7 | 漂移 | ||
| 8 | 示值误差、细分误差和两测量面的平行度 |
评论