


1 范围
本规范适用于旋转瓶磨耗仪的校准。
2 引用文件
本规范引用下列文件:
JJF 1059. 1 测量不确定度评定与表示
凡是注日期的引用文件,仅注日期版本适用于本规范;凡是不注日期的引用文件,其最新版本 (包括所有的修改单) 适用于本规范。
3 概述
旋转瓶磨耗仪是由电动机带动,通过链条传动带动装有特定试样和 750 mL 蒸馏水的旋转瓶以 1 200 r/h 速度旋转 3 h,测定稀浆混合料配伍性等级的仪器。
旋转瓶磨耗仪主要测定特定级配的集料与改性乳化沥青之间的配伍性,评价微表处混合料的配伍性和抗水损坏力。用于稀浆混合料配伍性等级试验。
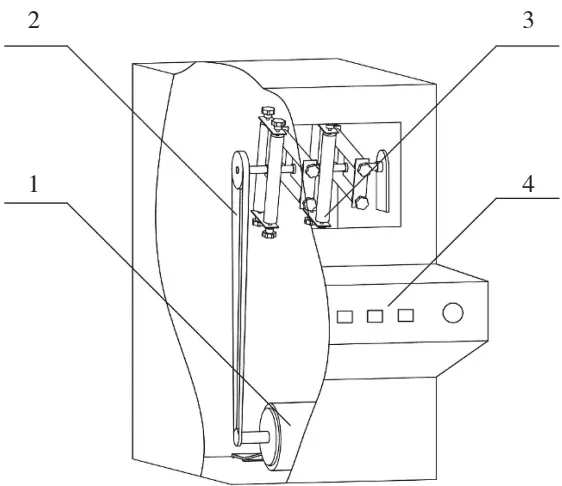
旋转瓶磨耗仪由电机、传动链条、旋转瓶、计数器、试模等部件组成。旋转瓶磨耗仪结构示意图见图 1。
4 计量特性
4 1 旋转瓶
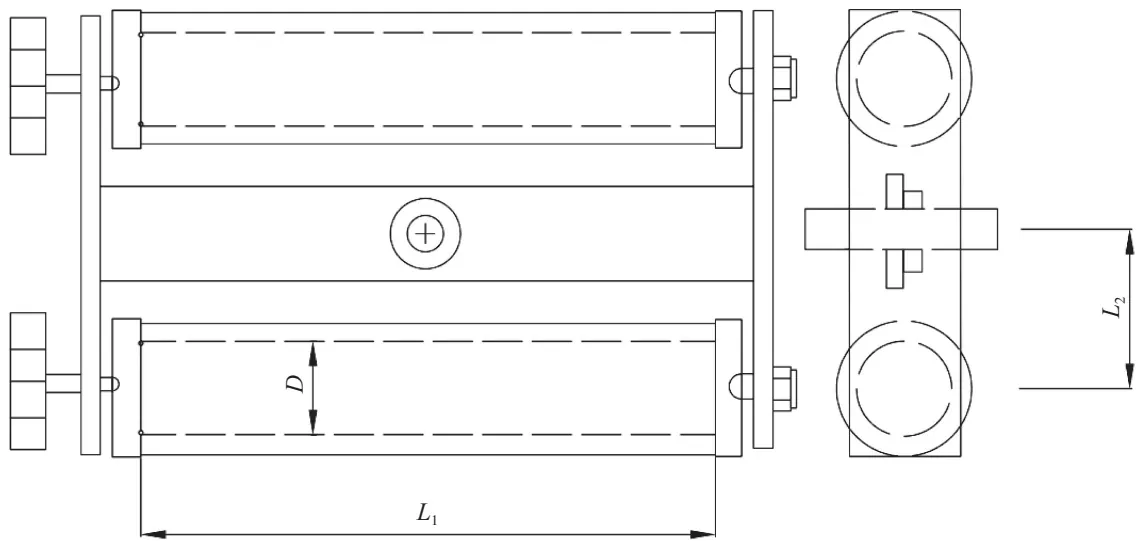
旋转瓶结构及安装示意图见图 2。旋转瓶结构尺寸及安装位置尺寸见表 1。
| 项目 | 尺寸/mm |
| 旋转瓶内径D | 60±0.2 |
| 旋转瓶长度L1 | 400±1 |
| 旋转瓶安装距离L2 | 70±1 |
4 2 旋转速度
旋转速度: (20±0.5) r/min 。
4 3 试模尺寸
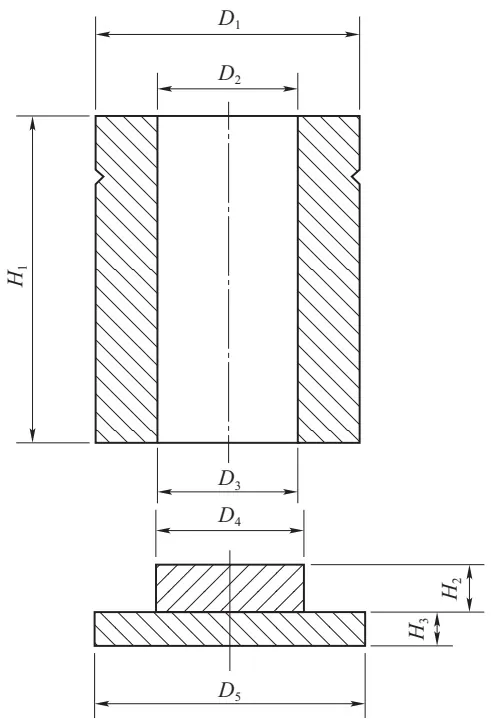
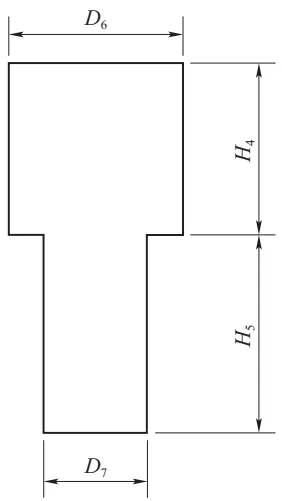
试模示意图及尺寸见图 3。试模尺寸要求见表 2。
| 序号 | 项目 | 尺寸/mm |
| 1 | 套管外径D1 | 57±0.2 |
| 2 | 套管上部内径D2 | 30±0.1 |
| 3 | 套管下部内径D3 | 31±0.1 |
| 4 | 套管高H1 | 70±0.1 |
| 5 | 底座上部直径D4 | 30.7~30.8 |
| 6 | 底座下部直径D5 | 56±0.2 |
| 7 | 底座上部厚度H2 | 10±0.2 |
| 8 | 底座下部厚度H3 | 7±0.2 |
| 9 | 压头上部直径D6 | 35±0.1 |
| 10 | 压头上部长度H4 | 35±0.2 |
| 11 | 压头下部直径D7 | 29±0.1 |
| 12 | 压头下部长度H5 | 40±0.1 |
5 校准条件
5 1 环境条件
5. 1. 1 校准环境温度为 (15~30) ℃。
5. 1. 2 相对湿度不大于 85%。
5 2 校准设备
5. 2. 1 电子秒表:最大允许误差±0. 07 s。
5. 2. 2 钢直尺:测量范围 (0~500) mm,分度值 0. 5 mm。
5. 2. 3 通用卡尺:测量范围 (0~300) mm,分度值 0. 02 mm。
5. 2. 4 深度卡尺:测量范围 (0~200) mm,分度值 0. 02 mm。
6 校准项目和校准方法
6 1 旋转瓶
a) 校准前检查
旋转瓶校准前应检查,确认无损坏、无裂纹,外观应光洁,能观察到旋转瓶内部情况。
b) 旋转瓶尺寸
用通用卡尺测量旋转瓶内孔直径。测量旋转瓶两端互相垂直的两个方向,每个方向测量 1 次,共计 4 个测量值。取与内孔直径标准值差值最大绝对值的测量值作为旋转瓶的内孔直径测量结果,并记录。
用钢直尺测量旋转瓶长度。测量时每测量一次旋转瓶旋转 90°,共计测量 4 次。取与旋转瓶长度标准值差值最大绝对值的测量值作为旋转瓶的长度测量结果,并记录。
c) 检查主机旋转系统,确认旋转系统可靠
旋转瓶安装后,使用深度卡尺垂直于旋转轴测量旋转轴表面到旋转瓶表面的距离,记作 L21 ,用游标卡尺分别测量旋转轴直径 L22 和旋转瓶直径 L23 按照公式 (1) 计算旋转瓶中心轴与旋转轴水平距离 L2 ,作为测量结果。
L2 = L21 + L22 / 2 - L23 / 2
6 2 旋转速度
设置设备旋转 20 圈。启动设备,同时启动秒表。设备旋转 20 圈停止时,同时暂停秒表。记录主轴旋转次数及秒表秒数,按照公式 (2) 计算主机旋转速度。重复以上步骤 3 次,3 次试验结果平均值作为测量结果。
n = f / s
式中:
n— 主机旋转速度,r/min;
f——主机旋转次数,r;
s— 主机运行时长,min。
6 3 试模尺寸
用通用卡尺,按图 2 试模样式及尺寸标注和表 2 试模尺寸按顺序依次测量各项尺寸。每项尺寸测量一次,记录各项尺寸测量值作为测量结果。
7 校准结果
7 1 校准记录
旋转瓶磨耗仪的校准记录应信息齐全、内容完整,校准记录式样见附录 A。
7 2 校准证书
旋转瓶磨耗仪的校准结果以校准证书的形式表达。校准证书信息见附录 B,校准结果内页式样见附录 C。
7 3 校准结果不确定度评定
旋转瓶磨耗仪校准结果的不确定度评定按照 JJF 1059. 1 进行,不确定度评定示例见附录 D。校准证书应至少给出旋转速度和旋转瓶长度校准结果的不确定度。
8 复校时间间隔
旋转瓶磨耗仪的复校时间间隔建议为 1 年。由于复校时间间隔的长短是由旋转瓶磨耗仪的使用情况、使用者等诸多因素所决定的,因此送校单位可根据实际使用情况自主决定复校时间间隔。
附录 A 旋转瓶磨耗仪校准记录式样
表格编号:
第 页 共 页
| 送检单位 | 校准日期 | |||||||
| 型号规格 | 出厂编号 | |||||||
| 生产厂家 | 出厂日期 | |||||||
| 环境温度 | 环境湿度 | |||||||
| 其他 | ||||||||
| 序号 | 校准项目 | 校准结果 | ||||||
| 次数1 | 次数2 | 次数3 | 平均值 | |||||
| 1 | 旋转瓶/mm | 长度 | ||||||
| 内径 | ||||||||
| 安装距离 | ||||||||
| 2 | 旋转速度/(r/min) | |||||||
| 3 | 试模尺寸/mm | 套管外径 | ||||||
| 套管上部内径 | ||||||||
| 套管下部内径 | ||||||||
| 套管高 | ||||||||
| 底座上部直径 | ||||||||
| 底座下部直径 | ||||||||
| 底座上部厚度 | ||||||||
| 底座下部厚度 | ||||||||
| 压头上部直径 | ||||||||
| 压头上部长度 | ||||||||
| 压头下部直径 | ||||||||
| 压头下部长度 | ||||||||
日期:
附录 B 旋转瓶磨耗仪校准证书信息
旋转瓶磨耗仪校准证书应至少包括以下信息:
a) 标题:“校准证书”;
b) 校准实验室名称和地址;
c) 进行校准的地点;
d) 证书编号、页码及总页数;
e) 委托单位的名称和地址;
f) 被校准仪器的信息;
g) 进行校准的日期;
h) 校准所依据的技术规范名称和代号;
i) 所用测量标准或主要设备的名称、编号、主要技术参数及溯源证书有效期;
j) 校准时的环境条件;
k) 校准结果及其测量不确定度的说明;
l) 校准报告批准人的签名或识别;
m) 校准结果仅对校准对象有效的声明;
n) 未经校准实验室书面批准,不得部分复制校准证书的声明;
o) 如可获得,任何调整或修理前后的结果;
p) 相关时,与要求或规范的符合性声明;
q) 已与客户达成协议时,给出复校时间间隔的建议。
附录 C 旋转瓶磨耗仪校准证书内页式样
| 序号 | 校准项目 | 校准结果 | 不确定度描述 | |
| 1 | 旋转瓶/mm | 长度 | ||
| 内径 | ||||
| 安装距离 | ||||
| 2 | 旋转速度/(r/min) | |||
| 3 | 试模尺寸/mm | 套管外径 | ||
| 套管上部内径 | ||||
| 套管下部内径 | ||||
| 套管高 | ||||
| 底座上部直径 | ||||
| 底座下部直径 | ||||
| 底座上部厚度 | ||||
| 底座下部厚度 | ||||
| 压头上部直径 | ||||
| 压头上部长度 | ||||
| 压头下部直径 | ||||
| 压头下部长度 | ||||
附录 D 旋转瓶磨耗仪校准结果不确定度评定示例
D. 1 概述
本附录对旋转瓶磨耗仪主机旋转速度和旋转瓶长度的校准结果进行了不确定度评定。
D. 2 旋转速度测量结果不确定度评定
D. 2. 1 测量模型
旋转速度:
n = f / s
n- 旋转速度,r/min;
f ——旋转次数,r;
s 旋转时长,min。
D. 2. 2 灵敏系数和标准不确定度
灵敏系数:
c1 = (∂ δfj)/(partialf1j) =1, c2 = (∂ δfj)/(partialf0j) = -1(2)
由于各 (输入量的) 不确定度不相关,根据不确定度传播律,合成标准不确定度计算公式为
uc2 = c12 u_f1j2 + c22 u_f0j2(3)
D. 2. 3 不确定度分量的评定
D. 2. 3. 1 由测量标准装置引入的标准不确定度 u1
测量标准装置校准证书给出的最大允许误差为 0. 07 s,按均匀分布则有
ut = T/(√3) = (0.07 s)/(√3) ≈0.04 s(4)
则由测量标准装置引入的标准不确定度为
u1 =20 r/min × (0.04 s)/(60 s) ≈0.014 r/min(5)
D. 2. 3. 2 由测量重复性引入的标准不确定度 u2
因测量结果是 3 次测量的算术平均值,故实测值重复性引入了不确定度。主机旋转速度测量 3 次的测得值分别为:20. 5 r/min,20. 3 r/min,20. 5 r/min。
用极差法计算标准差 (测量 3 次, Cn 取 1. 69),则
St = (20.5 -20.3)/1.69 r/min ≈0.12 r/min(6)
u2 = (St)/(√3) = 0.12/(√3) r/min ≈0.07 r/min(7)
D. 2. 4 合成标准不确定度 uc
主机旋转速度测量结果合成标准不确定度为
uc = √(u12 + u22) = √(0.0142 +0.072) r/min ≈0.072 r/min(8)
D. 2. 5 扩展不确定度 U
取包含因子 k = 2,则
U = kuc =2 ×0.072 r/min ≈0.15 r/min(9)
D. 3 旋转瓶长度测量结果不确定度评定
D. 3. 1 测量模型
旋转瓶长度示值误差:
Δ = L1 - L0(10)
Δ 旋转瓶长度示值误差,mm;
L1 旋转瓶测量长度,mm;
L0 旋转瓶标准长度,mm。
D. 3. 2 灵敏系数和标准不确定度
灵敏系数:
c1 = (∂ δfj)/(partialf1j) =1, c2 = (∂ δfj)/(partialf0j) = -1(11)
由于各 (输入量的) 不确定度不相关,根据不确定度传播律,合成标准不确定度计算公式为
uc2 = c12 u_f1j2 + c22 u_f0j2(12)
D. 3. 3 不确定度分量的评定
D. 3. 3. 1 由钢直尺引入的标准不确定度 u1
钢直尺校准证书给出的最大允许误差为 0. 15 mm,按均匀分布,则
u1 = (0.15 mm)/(√3) ≈0.087 mm(13)
D. 3. 3. 2 由测量重复性引入的标准不确定度 u2
因测量结果是 3 次测量的算术平均值,故实测值重复性引入了不确定度。旋转瓶长度测量 3 次的测得值分别为:400. 0 mm,400. 5 mm,400. 0 mm。
用极差法计算标准差 (测量 3 次, Cn 取 1. 69),则
St = (400.5 -400.0)/1.69 mm ≈0.296 mm(14)
u2 = (St)/(√3) = 0.296/(√3) mm ≈0.171 mm(15)
D. 3. 3. 3 由钢直尺分度值引入的标准不确定度 u3
测量标准装置的分辨力为 0. 25 mm,按均匀分布,则
u3 = 0.25/(√3) mm ≈0.144 mm(16)
因测量重复性引入的标准不确定度 u2 大于由测量标准装置分辨力引入的标准不确定度 u3 ,所以取测量重复性引入的不确定度分量作为合成标准不确定度的分量。
D. 3. 4 合成标准不确定度 uc
旋转瓶长度测量结果合成标准不确定度为
uc = √(u12 + u22) = √(0.0872 +0.1712) mm ≈0.192 mm(17)
D. 3. 5 扩展不确定度 U
取包含因子 k = 2,则
U = kuc =2 ×0.192 mm ≈0.4 mm(18)
评论