


引言
JJF 1071—2010 《国家计量校准规范编写规则》、JJF 1059. 1—2012 《测量不确定度评定与表示》、JJF 1094—2002 《测量仪器特性评定》,共同构成支撑校准规范制修订工作的基础性系列规范。
本规范为修订,代替 JJG 819—1993 《轴承套圈厚度变动量检查仪检定规程》。与JJG 819—1993 相比,除编辑性修改外主要技术变化如下:
将轴承套圈厚度变动量检查仪分为Ⅰ型和Ⅱ型;
依据 JJG 63—2007 《刀口形直尺检定规程》,取消了 0 级和 1 级的要求;
取消了测力的要求;
将“测量重复性”改为“示值变动性”;
将测量示值误差的标准器改为 3 等量块、A 型标准圈或 B 型标准圈;
增加了校准证书内页格式内容。
本规范的历次版本发布情况为:
轴承套圈厚度变动量检查仪校准规范
1 范围
本规范适用于分度值为 0. 001 mm 的轴承套圈厚度变动量检查仪的校准。
2 引用文件
本规范引用了下列文件:
GB/T 307. 2 滚动轴承测量和检验的原则及方法
凡是注日期的引用文件,仅注日期的版本适用于本规范;凡是不注日期的引用文件,其最新版本 (包括所有的修改单) 适用于本规范。
3 概述
轴承套圈厚度变动量检查仪 (以下简称“检查仪”) 是用于测量轴承内圈滚道与内孔间厚度变动量和外圈滚道与外表面间厚度变动量的仪器。其主要结构由指示仪和支撑定位机构组成,按照结构型式分为Ⅰ型和Ⅱ型。Ⅰ型检查仪 (见图 1) 用于测量小尺寸轴承的内套圈。Ⅱ型检查仪 (见图 2) 用于测量较大尺寸轴承的内套圈和外套圈。指示仪一般采用机械式比较仪或扭簧比较仪。
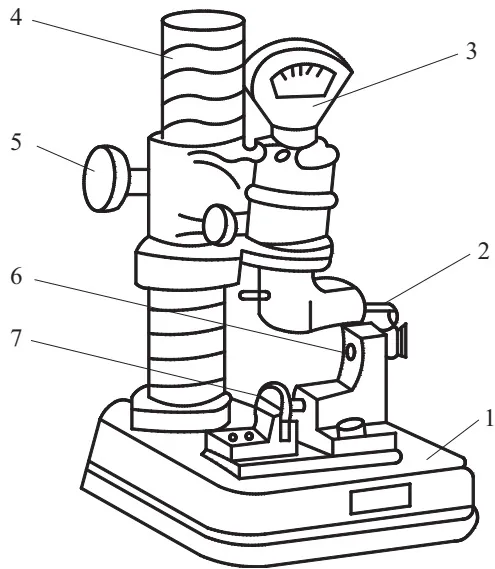
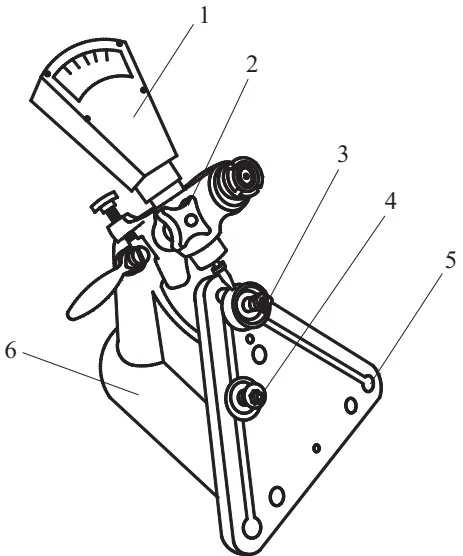
4 计量特性
4 1 工作面的表面粗糙度
各定位支点、定位芯轴和传动杠杆测量面的表面粗糙度 Ra 不大于 0. 2 μm。定位工作台工作面的表面粗糙度 Ra 不大于 0. 4 μm。
4 2 定位工作台的平面度
Ⅱ型检查仪定位工作台工作面的平面度不大于 0. 02 mm,仅允许凹。
4 3 指示仪夹持孔的轴线与定位台工作面的平行度
Ⅱ型检查仪的指示仪夹持孔的轴线与定位台工作面的平行度不大于 0. 2 mm/60 mm。
4 4 示值变动性
示值变动性不大于 1. 0 μm。
4 5 示值误差
示值最大允许误差为±1. 5 μm。
注:由于校准不进行符合性判定,本规范给出的计量特性仅供参考。
5 校准条件
5 1 环境条件
校准室内温度 (20±5) ℃,温度变化不大于 1 ℃/h,被校仪器和校准用设备在室内温度平衡时间不小于 4 h。
5 2 测量标准及其他设备
校准用设备及计量特性见表 1。
| 序号 | 校准项目 | 设备名称及计量特性 |
| 1 | 工作面的表面粗糙度 | 表面粗糙度比较样块,MPE:+12%~-17% |
| 2 | 定位工作台的平面度 | 刀口形直尺,MPE:3 μm;塞尺,MPE:±5 μm;3等量块 |
| 3 | 指示仪夹持孔的轴线与定位台工作面的平行度 | 指标示准表芯,轴M,PϕE28V(:圆0.柱02度m误m;差不超过20 μm) |
| 4 | 示值变动性 | 3等量块;三珠工作台;A型标准圈,见附录A,U=0.4 μm(k=2);B型标准圈,见附录B,U=0.4 μm(k=2) |
| 5 | 示值误差 |
6 校准项目和校准方法
校准前主要通过观察与试验的方法,确认检查仪能正常工作,无影响使用和校准的故障和缺陷。
6 1 工作面的表面粗糙度
工作面的表面粗糙度用表面粗糙度比较样块进行比较测量,表面粗糙度测量时选择最接近被测表面粗糙度值的样块标称值作为测得值。
6 2 定位工作台的平面度
用刀口形直尺和塞尺,分别在工作台相隔 45°的 4 个截面上进行测量。在光隙最大的截面上用塞尺试塞。以塞尺能塞入的最厚尺寸为该被测工作面的平面度。也可用满足不确定度要求的其他方法进行测量。
6 3 指示仪夹持孔的轴线与定位台工作面的平行度
将标准芯轴插入夹持孔内,使其端部露出并夹紧。将指示表架置于定位台工作面上,以定位台工作面为基准进行测量。在芯轴两端分别读取径向最高点数值 a1 和 a2 ,两测量点应相距 60 mm。两次读数差值的绝对值作为指示仪夹持孔的轴线与定位台工作面的平行度。
6 4 示值变动性
6 4. 1 Ⅰ型检查仪的示值变动性
使用量块进行测量,首先将三珠工作台安放在底座上,调整传动杠杆测头到合适高度,在测头和三珠工作台之间放入 (5~10) mm 范围内任一尺寸的量块,调整指示仪使其示值为零,在量块的同一位置上反复测量 5 次,其最大值与最小值之差即为示值变动性。
6 4. 2 Ⅱ型检查仪的示值变动性
用标准圈进行测量,将其安装在定位工作台上,调整主定位支点和辅助定位支点到合适位置。再调整指示仪,使其测头与标准圈的外圆面中间截面相接触,使示值为零,在同一位置上反复测量 5 次,最大值与最小值之差即为示值变动性。
6 5 示值误差
6 5. 1 Ⅰ型检查仪的示值误差
使用量块测量指示仪 ±10 μm 和± 20 μm 4 个点处的示值误差。将三珠工作台安放在底座上,调整传动杠杆测头到合适高度,先放入所选量块中尺寸最小的,调整指示仪使其示值位于零值附近,记录示值 r0 ,以尺寸递增的方式依次放入其他尺寸的量块,记录示值 ri ,各被测点的示值误差 δi 按式 (1) 计算。以各被测点处示值误差中绝对值最大者作为检查仪的示值误差。
δi = ri - r0 - (li - l0) ×1000(1)
式中:
δi 被测点的示值误差,μm;
r0 对零时指示仪的示值,μm;
ri 被测点处的示值,μm;
li 被测点处所用量块的实际尺寸,mm;
l0 对零时所用量块的实际尺寸,mm。
6 5. 2 Ⅱ型检查仪的示值误差
可使用 A 型标准圈 (见附录 A) 或 B 型标准圈 (见附录 B) 进行测量。
当选用 A 型标准圈进行测量时,将其安装在定位工作台上,调整主定位支点和辅助定位支点到合适位置。旋转标准圈,使其“—”标志对应的刻线与指示仪的测头对齐,再调整指示仪,使其测头与标准圈的外圆面中间截面相接触,示值位于零值附近[如图 3 (a) 所示],记录示值 r0 。旋转标准圈 180° ,使指示仪的测头与“+”标志对应的刻线对齐 [如图 3 (b) 所示],记录示值 r正 。由式 (2) 计算得到正向量程的示值误差。
δ正 = r正 - r0 - e(2)
式中:
δ正 正向量程的示值误差,μm;
r正 正向示值,μm;
r0 正向起点示值,μm;
e A 型标准圈刻线处壁厚差的实际值或 B 型标准圈弦高的实际值,μm。
保持标准圈位置不变,调整指示仪的示值,使其位于零值附近,记录示值 r0 ,旋转标准圈 180° ,使指示仪的测头与“—”标志对应的刻线对齐 [如图 3 (a) 所示],记录示值 r负 ,由式 (3) 计算得到负向量程的示值误差。
δ负 = r负 - r0prime + e(3)
式中:
δ负 负向量程的示值误差,μm;
r负 负向示值,μm;
r0 负向起点示值,μm;
e——A 型标准圈刻线处壁厚差的实际值或 B 型标准圈弦高的实际值,μm。以正负向量程示值误差中绝对值最大者作为检查仪的示值误差。
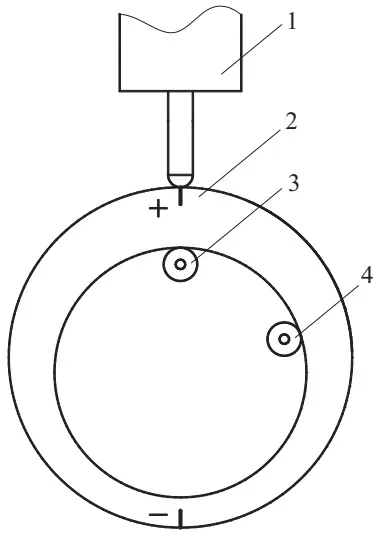
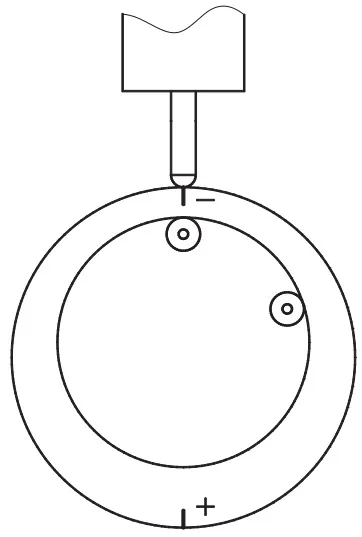
当选用 B 型标准圈进行测量时,将其安装在定位工作台上,调整主定位支点和辅助定位支点到合适位置。再调整指示仪,使其测头与标准圈的外圆面中间截面相接触,使其位于零值附近 [如图 4 (a) 所示]。左右缓慢地小幅旋转标准圈,寻找拐点,并记录最小示值 r0 。旋转标准圈,使指示仪的测头滑出弦面,并停在弦面附近的外表面上 [如图 4 (b) 所示],记录示值 r正 。由式 (2) 计算得到正向量程的示值误差。
保持标准圈位置不变,调整指示仪的示值,使其位于零值附近,记录示值 r0prime ,旋转标准圈,使指示仪测头与标准圈的弦面相接触,左右缓慢地小幅旋转标准圈,寻找拐点,并记录最小示值 r负 ,由式 (3) 计算得到负向量程的示值误差。
以正负向量程示值误差中绝对值最大者作为检查仪的示值误差。
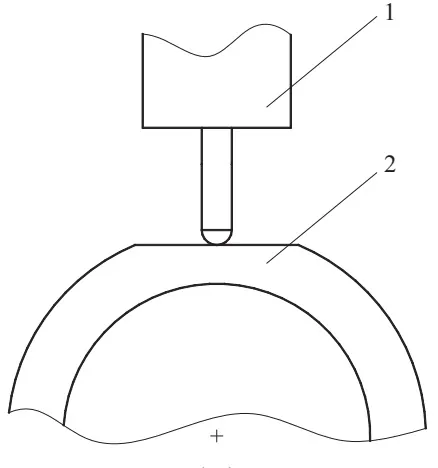
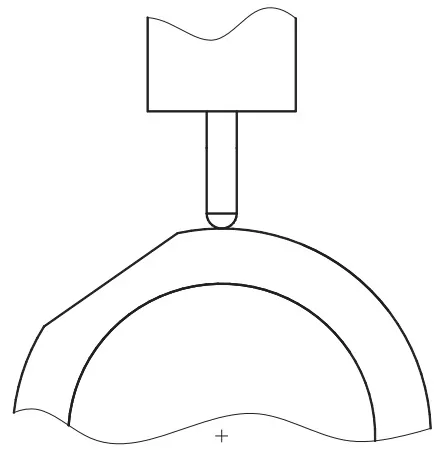
7 校准结果表达
经过校准的仪器出具校准证书,校准证书内页信息及格式见附录 F。
8 复校时间间隔
复校时间间隔由仪器的使用保养情况、使用者、仪器本身质量等因素所决定,送校单位可根据实际使用情况自主决定复校时间间隔,建议不超过 1 年。
附录 A A 型标准圈
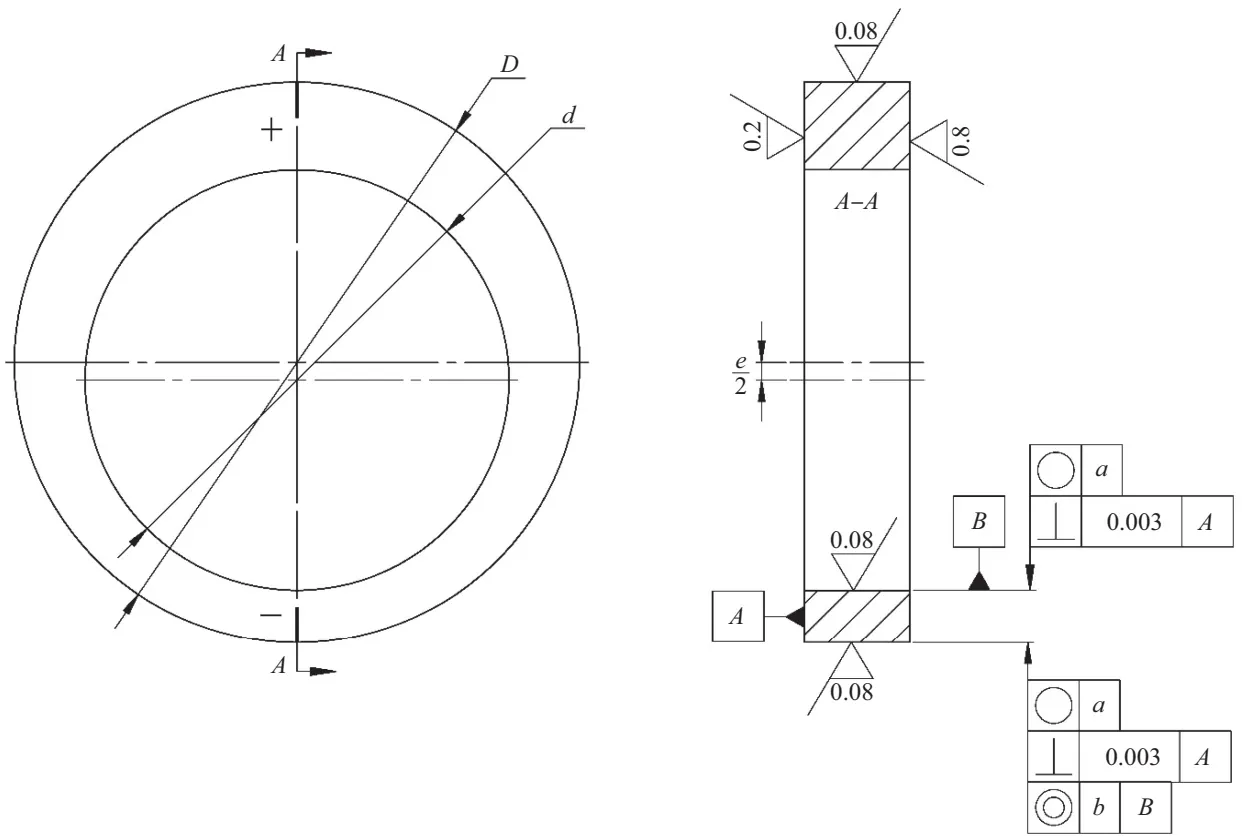
A. 1 A 型标准圈示意图
A 型标准圈示意图见图 A. 1。
A. 2 技术要求
材料 G Cr15;
热处理 HRC61~64,尺寸稳定处理。
附录 B B 型标准圈
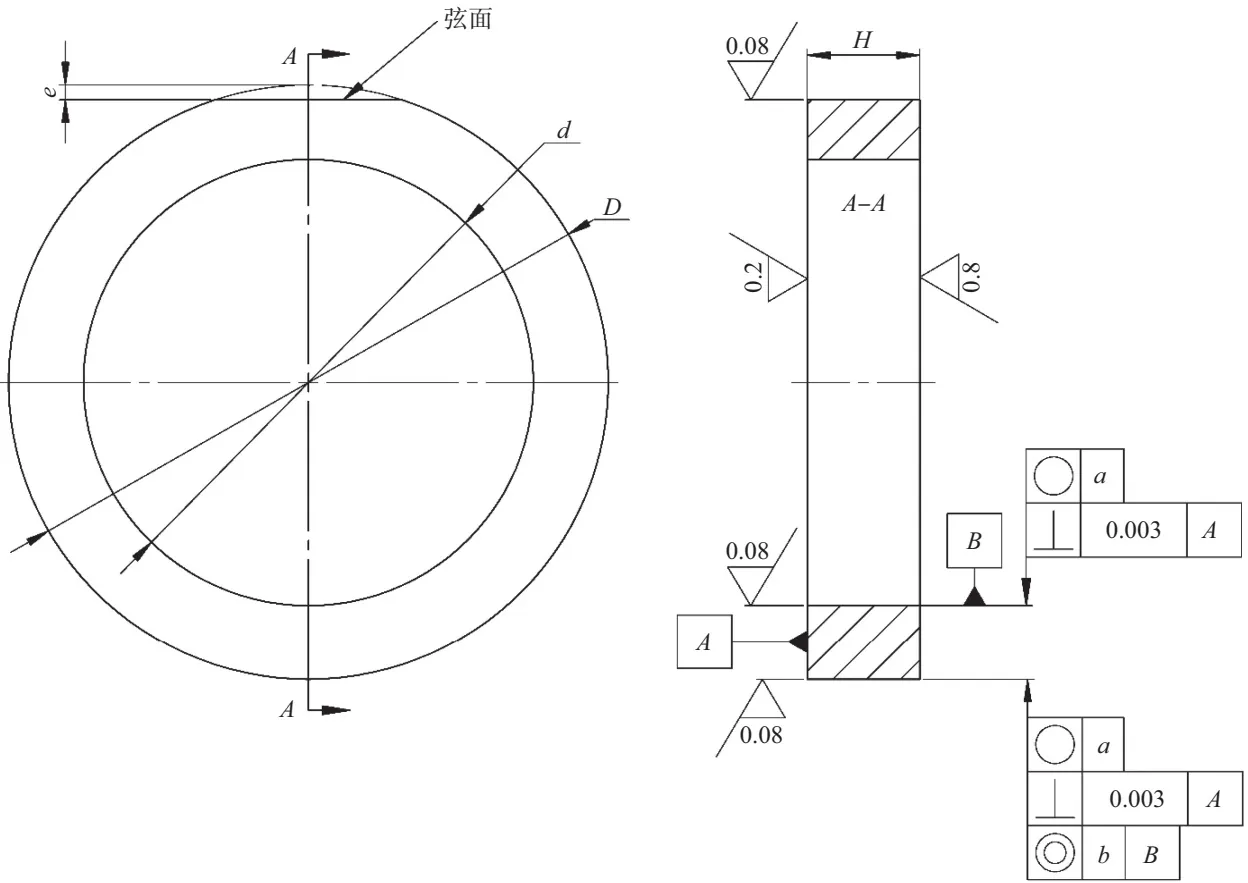
B. 1 B 型标准圈示意图
B 型标准圈示意图见图 B. 1。
单位为 mm
B. 2 技术要求
材料 G Cr15;
热处理 HRC61~64,尺寸稳定处理。
附录 C Ⅰ型检查仪的示值误差测量结果不确定度评定
C. 1 测量方法
按照 6. 5. 1 中的方法,使用 3 等量块测量Ⅰ型检查仪的示值误差,指示仪采用扭簧比较仪。
C. 2 测量模型
δi = ri - r0 - (li - l0) ×1000(1)
式中:
δi 被测点的示值误差,μm;
r0 对零时指示仪的示值,μm;
ri 被测点处的示值,μm;
li 被测点处所用量块的实际尺寸,mm;
l0 对零时所用量块的实际尺寸,mm。
C. 3 合成标准不确定度计算公式
引入校准结果不确定度各分量互不相关时,由式 (C. 1) 得
uc2 = c2 (ri) u2 (ri) + c2 (r0) u2 (r0) + c2 (li) u2 (li) + c2 (l0) u2 (l0)(2)
c_ri = ∂ δi / partialri =1, c_r0 = ∂ δi / partialr0 = -1, c_li = ∂ δi / partialli = -1, c_l0 = ∂ δi / partiall0 =1
因 u2(ri)=u2(r0)=u2(r),quadu2(li)=u2(l0)=u2(l) ,故上式可化简为
uc2 =2u2 (r) +2u2 (l)(3)
C. 4 标准不确定度分量评定
标准不确定度主要由测量重复性引入的不确定度 u(r) 和标准器引入的不确定度
u(l) 组成,其中 u(l) 包括了所用量块引入的不确定度 u(l1) 、指示仪与所用量块线膨胀系数差引入的不确定度 u(l2) 和指示仪与所用量块的温度差引入的不确定度 u(l3) 3 )。
C. 4. 1 测量重复性引入的不确定度分量 u (r)
按照 6. 5. 1 中的方法,在重复性条件下对一量块反复测量 10 次,得到指示仪读数分别为 (单位 μm) : 20. 1, 20. 3, 20. 3, 20. 1, 20. 3, 20. 2, 20. 4, 20. 1, 20. 3,20. 2。利用贝塞尔公式得到测量重复性引入的不确定度为:
u(r) = s = √((Σi=110 (ri - bar r)2)/(10 -1)) =0.106 μ m
C. 4. 2 所用量块引入的不确定度分量 u(l1)
由于 3 等量块的不确定度为 U=0.10mum+1×10⁻⁶ln(k=2.58) ,则:
u(l1) =0.10 μ m /2.58 ≈0.039 μ m
C. 4. 3 指示仪与所用量块线膨胀系数差引入的不确定度分量 u(l2)
δa 的界限为± 1 ×10⁻⁶°C-1 ,三角分布, k=√6 ,当 l=0.02mm 时,且 Deltat=2°C ,则:
u(l2) = (2 ×10⁻⁶ ° C-1)/(√6) timesl × Deltat =3.3 ×10⁻⁵ mum
C. 4. 4 指示仪与所用量块的温度差引入的不确定度分量 u(l3)
指示仪与所用量块之间存在温度差,以等概率落在 ±0.5℃ 范围内,当 l=0.02 mm
时,且 α =11.5 ×10⁻⁶°C-1 ,则:
u(l3) = l × α × (0.5° C)/(√3) =6.6 ×10⁻⁵ μ m
从以上分析可以看出,指示仪与量块线膨胀系数差引入的不确定度分量 u(l2) 和指示仪与所用量块的温度差引入的不确定度分量 u(l3) 很小,可以忽略不计,则有:
u(l) = u(l1) =0.039 μ m
C. 5 合成标准不确定度 uc
标准不确定度一览表见表 C. 1。
| 序号 | 标准不确定度 | 不确定度来源 | 标准不确定度/μm |
| 1 | u(r) | 测量重复性引入的不确定度 | 0.106 |
| 2 | u(l) | 由标准器引入的不确定度 | 0.039 |
uc = √(2u2 (r) +2u2 (l)) =0.16 μ m(4)
C. 6 扩展不确定度 U
取包含因子 k=2 ,则扩展不确定度为:
U = k timesuc =0.32 μ m ≈0.4 μ m
C. 7 不确定度评定结果报告
评定结果表明:测量仪示值误差测量结果不确定度评定满足 U ≤ 1/3 · MPE 判断准则的要求,校准方法可行。
附录 D 使用 A 型标准圈测量Ⅱ型检查仪的示值误差测量结果不确定度评定
D. 1 测量方法
按照 6. 5. 2 中的方法,使用 A 型标准圈测量Ⅱ型检查仪的示值误差,指示仪采用扭簧比较仪。
D. 2 测量模型
δ正 = r正 - r0 - e(1)
式中:
δ正 正向量值的示值误差,μm;
r正 正向示值,μm;
r0 正向起点示值,μm;
e A 型标准圈刻线处壁厚差的实际值,μm。
D. 3 合成标准不确定度计算公式
引入校准结果不确定度各分量互不相关时,由式 (D. 1) 得
uc2 = c2 (r正) u2 (r正) + c2 (r0) u2 (r0) + c2 (e) u2 (e)(2)
c_r正 = ∂ δ正 / partialr正 =1, c_r0 = ∂ δ正 / partialr0 = -1, ce = partialr正 / partiale = -1
因 u2(r正)=u2(r0)=u2(r) ,故上式可化简为
uc2 =2u2 (r) + u2 (e)(3)
D. 4 标准不确定度分量评定
标准不确定度主要由测量重复性引入的不确定度 u(r) 和标准器引入的不确定度
u(e) 组成,其中 u(e) 包括了由 A 型标准圈壁厚差实际值引入的不确定度分量 u(e1) 、指示仪夹持孔轴线与定位台工作面的平行度引入的不确定度分量 u(e2) 、指示仪与所用标准圈膨胀系数差引入的不确定度分量 u(e3) 和指示仪与所用标准圈膨胀系数差引入的不确定度分量 u(e4) 。
D. 4. 1 测量重复性引入的不确定度分量 u(r)
按照 6. 5. 2 中的方法,在重复性条件下对标准圈反复测量 10 次,得到指示仪读数分别为 (单位 μm): 26. 5, 26. 3, 26. 2, 26. 3, 26. 2, 26. 2, 26. 1, 26. 3, 26. 3,26. 2。利用贝塞尔公式得到测量重复性引入的不确定度为:
u(r) = s = √((Σi=110 (xi - bar x)2)/(10 -1)) =0.107 μ m
D. 4. 2 由 A 型标准圈壁厚差实际值引入的不确定度分量 u(e1)
A 型标准圈壁厚差实际值的测量不确定度为 0. 4 μm,k = 2,则:
u(e1) = (0.4 μ m)/2 =0.2 μ m
D. 4. 3 指示仪夹持孔轴线与定位台工作面的平行度引入的不确定度分量 u(e2)
指示仪夹持孔轴线与定位台工作面的平行度 θ 不大于 0. 2 mm/60 mm,假设服从均匀分布,当 e=0.027 mm 时,由余弦误差计算公式得到:
u(e2) = e/(√3) (1/(cos θ) -1) =8.7 ×10⁻⁵ μ m
D. 4. 4 指示仪与所用标准圈膨胀系数差引入的不确定度分量 u(e3)
δa 的界限为 ±1×10⁻⁶°C-1 ,三角分布, k=√6 ,当 e=27mum 时,且 Deltat=2°C ,则:
u(e3) = (2 ×10⁻⁶ ° C-1)/(√6) timese × Deltat =4.4 ×10⁻⁵ mum
D. 4. 5 指示仪与所用标准圈的温度差引入的不确定度分量 u(e4)
指示仪与所用量块之间存在温度差,以等概率落在±0. 5 ℃ 范围内,当 e=27mum
时,且 α =11.5 ×10⁻⁶°C-1 ,则:
u(e4) = e × α × (0.5° C)/(√3) =9.0 ×10⁻⁵ μ m
从以上分析可以看出, u(e2) 、 u(e3) 和 u(e4) 可以忽略不计,则有:
u(e) = u(e1) =0.2 μ m
D. 5 合成标准不确定度 uc
标准不确定度一览表见表 D. 1。
| 序号 | 标准不确定度 | 不确定度来源 | 标准不确定度/μm |
| 1 | u(r) | 测量重复性引入的不确定度 | 0.107 |
| 2 | u(e) | 由标准器引入的不确定度 | 0.2 |
uc = √(2u2 (r) + u2 (e)) =0.25 μ m(4)
D. 6 扩展不确定度 U
取包含因子 k=2 ,则扩展不确定度为:
U = k timesuc =0.5 μ m
D. 7 不确定度评定结果报告
评定结果表明:测量仪示值误差测量结果不确定度评定满足 U ≤ 1/3 ·MPE 判断准则的要求,校准方法可行。
附录 E 使用 B 型标准圈测量Ⅱ型检查仪的示值误差测量结果不确定度评定
E. 1 测量方法
按照 6. 5. 2 中的方法,使用 B 型标准圈测量Ⅱ型检查仪的示值误差,指示仪采用扭簧比较仪。
E. 2 测量模型
δ正 = r正 - r0 - e(1)
δ正 正向量程的示值误差,μm;
r正 正向示值,μm;
r0 正向起点示值,μm;
e B 型标准圈弦高的实际值,μm。
E. 3 合成标准不确定度计算公式
引入校准结果不确定度各分量互不相关时,由式 (E. 1) 得
uc2 = c2 (r正) u2 (r正) + c2 (r0) u2 (r0) + c2 (e) u2 (e)(2)
c_r正 = ∂ δ正 / partialr正 =1 quadc_r0 = ∂ δ正 / partialr0 = -1 quadce = partialr正 / partiale = -1
因 u2(r正)=u2(r0)=u2(r) ,故上式可化简为
uc2 =2u2 (r) + u2 (e)(3)
E. 4 标准不确定度分量评定
标准不确定度主要由测量重复性引入的不确定度 u (r) 和标准器引入的不确定度
u(e) 组成,其中, u(e) 包括了由 B 型标准圈弦高的实际值引入的不确定度分量 u(e1)
由标准圈内外圆偏心引入的不确定度分量 u(e2) 、指示仪夹持孔轴线与定位台工作面的平行度引入的不确定度分量 u(e3) 、指示仪与所用标准圈膨胀系数差引入的不确定度分量 u(e4) 和指示仪与所用标准圈的温度差引入的不确定度分量 u(e5) 。
E. 4. 1 测量重复性引入的不确定度分量 u(r)
按照 6. 5. 2 中的方法,在重复性条件下对标准圈反复测量 10 次,得到指示仪读数分别为 (单位 μm): 26. 3, 26. 2, 26. 1, 26. 4, 26. 3, 26. 3, 26. 3, 26. 5, 26. 3,26. 3。利用贝塞尔公式得到测量重复性引入的不确定度为:
u(r) = s = √((Σi=110 (xi - bar x)2)/(10 -1)) =0.105 μ m
E. 4. 2 由 B 型标准圈弦高的实际值 e 引入的不确定度分量 u(e1)
按照 5. 2的要求,所用标准圈弦高的实际值 e 的测量不确定度为 0. 4 μm, k=2 ,则:
u(e1) = (0.4 μ m)/2 =0.2 μ m
E. 4. 3 由标准圈内外圆偏心引入的不确定度分量 u(e2)
按照附录 A 的要求,所用标准圈内外圆偏心误差不超过 2. 5 μm,假设服从均匀分布,在测量过程中,标准圈旋转的角度不超过 10° ,则偏心误差引入的不确定度为:
u(e2) = (10°)/(360°) × (2.5 μ m)/(√3) ≈0.04 μ m
E. 4. 4 指示仪夹持孔轴线与定位台工作面的平行度引入的不确定度分量 u(e3)
指示仪夹持孔轴线与定位台工作面的平行度 θ 不大于 0.2 mm/60 mm ,假设服从均匀分布,当 e=0.027 mm 时,由余弦误差计算公式得到:
u(e3) = e/(√3) (1/(cos θ) -1) =8.7 ×10⁻⁵ μ m
E. 4. 5 指示仪与所用标准圈膨胀系数差引入的不确定度分量 u(e4)
δa 的界限为± 1 ×10⁻⁶°C-1 ,三角分布, k=√6 ,当 e=27mum 时,且 Deltat=2°C ,则:
u(e4) = (2 ×10⁻⁶ ° C-1)/(√6) timese × Deltat =4.4 ×10⁻⁵ mum
E. 4. 6 指示仪与所用标准圈的温度差引入的不确定度分量 u(e5)
指示仪与所用量块之间存在温度差,以等概率落在 ±0.5℃ 范围内,当 e=27mum
时,且 α =11.5 ×10⁻⁶°C-1 ,则:
u(e5) = e × α × (0.5° C)/(√3) =9.0 ×10⁻⁵ μ m
从以上分析可以看出, u(e3) 、 u(e4) 、 u(e5) 可以忽略不计,则有:
u(e) = √(u2 (e1) + u2 (e2)) = √(0.22 +0.042) μ m ≈0.204 μ m
E. 5 合成标准不确定度 uc
标准不确定度一览表见表 E. 1。
| 序号 | 标准不确定度 | 不确定度来源 | 标准不确定度/μm |
| 1 | u(r) | 测量重复性引入的不确定度 | 0.105 |
| 2 | u(e) | 由标准器引入的不确定度 | 0.204 |
uc = √(2u2 (r) + u2 (e)) =0.25 μ m(4)
E. 6 扩展不确定度 U
取包含因子 k=2,则扩展不确定度为:
U = k timesuc =2 ×0.25 μ m =0.5 μ m
E. 7 不确定度评定结果报告
评定结果表明:测量仪示值误差测量结果不确定度评定满足 U ≤ 1/3 ·MPE 判断准则的要求,校准方法可行。
附录 F 校准证书内页信息及格式
校准证书至少包括以下信息:
a) 标题“校准证书”;
b) 实验室名称和地址;
c) 进行校准的地点 (如果不在实验室内进行校准);
d) 证书或报告的唯一性标识 (如编号),每页及总页数的标识;
e) 客户的名称和地址;
f) 被校对象的描述和明确标识;
g) 进行校准的日期,如果与校准结果的有效性或应用有关时,应说明被校对象的接受日期;
h) 如果与校准结果的有效性和应用有关时,应对被校样品的抽样程序进行说明;
i) 校准所依据的技术规范的标识,包括名称及代号;
j) 本次校准所用测量标准的溯源性及有效性说明;
k) 校准环境的描述;
l) 校准结果及其测量不确定度的说明;
m) 对校准规范的偏离的说明;
n) 校准证书或校准报告签发人的签名、职务或等效标识;
o) 校准结果仅对被校对象有效的声明;
p) 未经实验室书面批准,不得部分复制证书的声明。
评论