


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 FZ/T 81019—2014《灯芯绒服装》,与 FZ/T 81019—2014 相比,除结构调整和编辑性改动外,主要技术变化如下:
a)删除了“条花”“刷毛档”“压皱印”的术语和定义(见2014年版的第3章);
b) 更改了使用说明的要求(见 4.1,2014 年版的 4.1);
c) 更改了号型规格的要求(见 4.2,2014 年版的 4.2);
d) 更改了原材料中面料、里料和辅料的要求(见 4.3,2014 年版的 4.3);
e) 更改了对条对格的要求(见 4.4,2014 年版的 4.4);
f) 删除了拼接的要求(见 2014 年版的 4.5);
g)更改了外观疵点的要求和各部位的划分图(见4.6,2014年版的4.7);
h) 更改了缝制质量的要求(见 4.7,2014 年版的 4.8);
i) 更改了规格尺寸允许偏差的要求(见 4.8,2014 年版的 4.9);
j) 更改了整烫的要求(见 4.9,2014 年版的 4.10);
k) 增加了 3 岁以上至 14 岁儿童穿着服装的安全性能还应同时符合 GB 31701 的要求(见 4.10);
1) 更改了洗涤干燥后外观的要求(见 4.10,2014 年版的 4.11);
m)更改了理化性能的注及脚注的要求(见4.10,2014年版的4.11.2~4.11.6);
n)更改了检验方法(见第5章,2014年版的第5章);
o) 更改了检验规则(见第6章,2014年版的第6章);
p) 更改了附录 A 灯芯绒面料绒毛保持性测试方法(见附录 A,2014 年版的附录 A)。
本文件由中国纺织工业联合会提出。
本文件由全国服装标准化技术委员会(SAC/TC 219)归口。
本文件起草单位:深圳市十二篮服饰有限公司、浙江叮当猫校服有限公司、广州检验检测认证集团有限公司、上海纺织集团检测标准有限公司、深圳市计量质量检测研究院、才子服饰股份有限公司、东莞市以纯集团有限公司、匹克(中国)有限公司、比音勒芬服饰股份有限公司。
本文件主要起草人:俞周杰、张德峰、钟江、周双喜、叶毓辉、张志武、肖秀群、吴国平、张明星、吴天宇。
本文件及其所代替文件的历次版本发布情况为:
——2014年首次发布为 FZ/T 81019—2014;
——本次为第一次修订。
灯芯绒服装
1 范围
本文件规定了灯芯绒服装的要求、检验方法、检验规则,以及标志、包装、运输和贮存。
本文件适用于以机织灯芯绒为主要面料生产的服装,平绒面料服装可参照执行。
本文件不适用于年龄在 36 个月及以下的婴幼儿服装。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 250 纺织品 色牢度试验 评定变色用灰色样卡
GB/T 1335(所有部分) 服装号型
GB/T 2668 单服、套装规格
GB/T 3917.2 纺织品 织物撕破性能 第2部分:裤形试样(单缝)撕破强力的测定
GB/T 4841.3 染料染色标准深度色卡 2/1、1/3、1/6、1/12、1/25
GB/T 5296.4 消费品使用说明 第4部分:纺织品和服装
GB/T 6529 纺织品 调湿和试验用标准大气
GB/T 8170 数值修约规则与极限数值的表示和判定
GB/T 8629—2017 纺织品 试验用家庭洗涤和干燥程序
GB/T 8630 纺织品 洗涤和干燥后尺寸变化的测定
GB/T 14801 机织物与针织物纬斜和弓纬试验方法
GB 18401 国家纺织产品基本安全技术规范
GB/T 21294 服装理化性能的检验方法
GB/T 21295—2024 服装理化性能的技术要求
GB/T 29862 纺织品 纤维含量的标识
GB 31701 婴幼儿及儿童纺织产品安全技术规范
GB/T 31702 纺织制品附件锐利性试验方法
GB/T 31907 服装测量方法
FZ/T 80002 服装标志、包装、运输和贮存
FZ/T 80004 服装成品出厂检验规则
FZ/T 80007.3 使用粘合衬服装耐干洗测试方法
男女单、棉服装、男女儿童单服装外观疵点样照(中华人民共和国纺织工业部)
3 术语和定义
本文件没有需要界定的术语和定义。
4 要求
4.1 使用说明
成人产品应符合 GB/T 5296.4 的要求,儿童产品应符合 GB/T 5296.4 和 GB 31701 的要求。
4.2 号型规格
4.2.1 号型设置按 GB/T 1335(所有部分)规定选用。
4.2.2 成品主要部位规格按 GB/T 1335(所有部分)、GB/T 2668 的有关规定自行设计。
4.3 原辅料
面、里料应符合本文件相关质量要求。采用的里料、辅料等应与面料相适宜;纽扣、装饰扣、拉链及其他附件应表面光洁、无毛刺、无缺损、无残疵、无可触及锐利尖端和锐利边缘。拉链啮合良好、顺滑流畅。
注: 可触及锐利尖端和锐利边缘是指成品上可能对人体皮肤造成伤害的锐利尖端和边缘。
4.4 对条对格
4.4.1 面料有明显条、格,宽度在 1.0 cm 及以上的应符合表 1 的要求。特殊设计除外。
| 部位名称 | 对条、对格规定 | 备注 |
| 左右前身 | 条料顺直,格料对横,左右对称,互差不大于0.3 | 遇格子大小不一时,以衣长二分之一上部为主 |
| 袋与前身 | 条料对条,格料对格,互差不大于0.3。斜料贴袋左右对称,互差不大于0.5(阴阳条格除外) | 遇格子大小不一时,以袋前部为主 |
| 领尖、驳头 | 条格料左右对称,互差不大于0.2 | 遇有阴阳格,以明显条格为主 |
| 袖子 | 条料顺直,格料对横,以袖山为准,两袖对称,互差不大于0.6 | — |
| 背缝 | 条料对条,格料对横,以后中线为准,左右对称,互差不大于0.3 | 遇上格子大小不一,以上背部为主 |
| 摆缝 | 袖窿底以下10.0,格料对横,互差不大于0.4 | — |
| 裤侧缝 | 横裆以下格料对横,互差不大于0.3 | 以明显条格为主 |
| 裤前中线 | 条料顺直,歪斜不大于0.8 | — |
| 裙侧缝 | 条料顺直,格料对横,互差不大于0.3 | — |
4.4.2 面料有明显条、格在 0.5 cm 以上至 1.0 cm(不含 1.0 cm),袋(袋盖、贴袋或袋垫布)与前身条料对条,格料对格,互差不大于 0.2 cm。
4.4.3 倒顺毛(绒)、阴阳格面料,全身顺向一致(特殊设计除外)。
4.4.4 条格花型歪斜程度不大于3%。
4.4.5 特殊图案面料以主图为准,全身顺向一致。
4.5 色差
各部位面料的色差以及套装中上装与裤(裙)子的色差不低于4级,里料的色差不低于3-4级(特殊设计除外)。
4.6 外观疵点
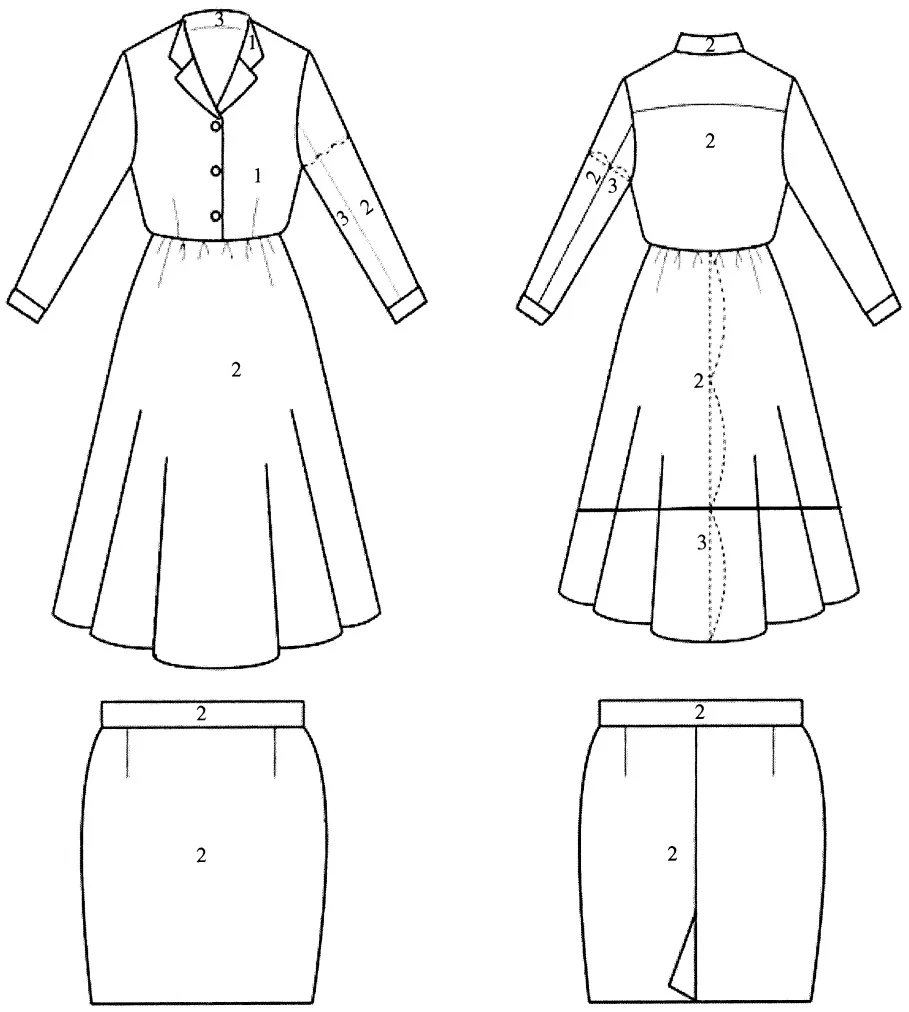
成品各部位的疵点允许存在程度应符合表 2 的要求。成品各部位划分见图 1。未列入本文件的疵点按其形态,参照表 2 相似疵点规定。特殊设计或装饰除外。
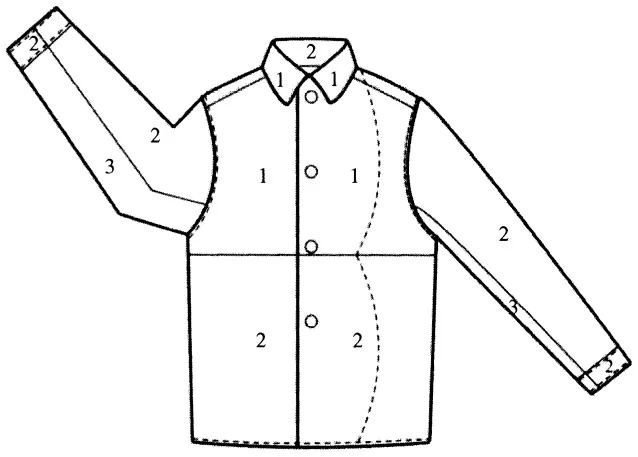
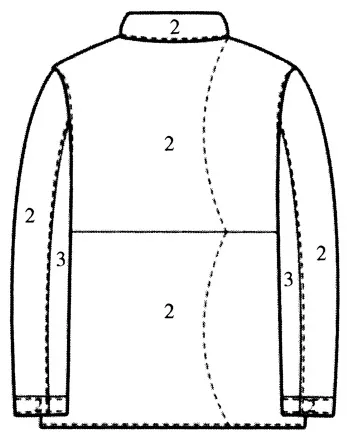
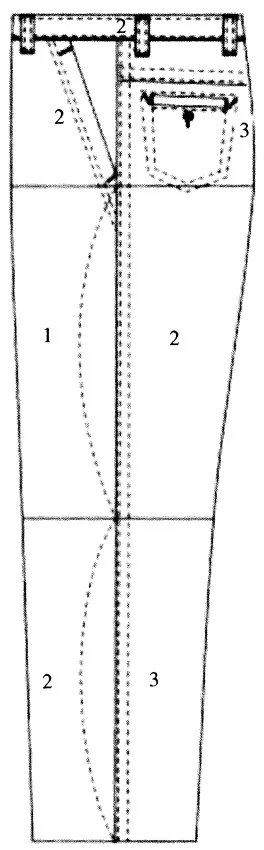
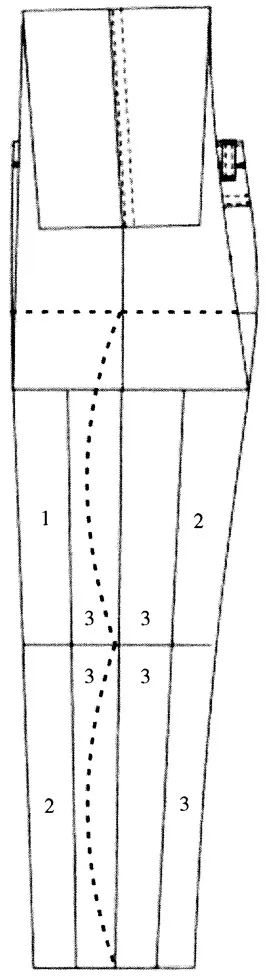
| 疵点名称 | 程度 | 各部位允许存在程度 | ||
| 1号部位 | 2号部位 | 3号部位 | ||
| 线状疵点 | 轻微 | 不允许 | 2.0及以下 | 3.0及以下 |
| 明显 | 不允许 | 不允许 | 2.0及以下 | |
| 条状疵点 | 轻微 | 不允许 | 允许一处 | 允许两处 |
| 明显 | 不允许 | 不允许 | 允许一处 | |
| 块状疵点 | 轻微 | 不允许 | 0.5及以下 | 1.0及以下 |
| 明显 | 不允许 | 不允许 | 0.5及以下 | |
| 纬档 | 轻微 | 不允许 | 允许一处 | 允许两处 |
| 明显 | 不允许 | 不允许 | 允许一处 | |
| 疵点名称 | 程度 | 各部位允许存在程度 | ||
| 1号部位 | 2号部位 | 3号部位 | ||
| 压痕折皱 | 轻微 | 不允许 | 5.0及以下 | 10.0及以下 |
| 明显 | 不允许 | 不允许 | 5.0及以下 | |
| 油、锈、色斑疵 | 轻微 | 不允许 | 0.2及以下 | 0.3及以下 |
| 明显 | 不允许 | 不允许 | 不允许 | |
| 破损性疵点 | 不允许 | |||
| 注1:疵点程度描述:轻微:疵点在直观上不明显,通过仔细辨认才可看出。明显:不影响总体效果,但能明显感觉到疵点的存在。注2:表中疵点的允许值是指同一件产品上同类疵点的累计尺寸。 | ||||
4.7 缝制质量
4.7.1 针距密度应符合表 3 的要求。
| 项目 | 针距密度 | 备注 | |
| 明暗线 | 细线 | 不少于12针/3cm | 特殊需要除外 |
| 粗线 | 不少于9针/3cm | ||
| 包缝线 | 不少于9针/3cm | — | |
| 手工针 | 不少于7针/3cm | 肩缝、袖窿、领子不少于9针/3cm | |
| 三角针 | 不少于5针/3cm | 以单面计算 | |
| 锁眼 | 细线 | 不少于8针/1cm | — |
| 粗线 | 不少于6针/1cm | — | |
| 注:细线指线密度20tex及以下缝纫线;粗线指线密度20tex以上缝纫线。 | |||
4.7.2 各部位缝制平服,线路顺直、整齐、牢固,针迹均匀,上下线松紧适宜,无跳线、断线,起止针处及袋口应回针缉牢。缉明线宽窄一致。
4.7.3 外露缝份应包缝或热切处理,各部位缝份不小于0.8 cm。开袋、领止口、门襟止口等特殊部位除外。
4.7.4 领子、门襟部位不允许跳针。其余部位 30 cm 内不应有连续跳针或一处以上单跳针。链式线迹不允许跳线。
4.7.5 省道顺直、平服;长短、位置一致;细裥(含塔克线)均匀,打裥裥面宽窄一致,左右对称。
4.7.6 领子平服,不反翘,领子部位明线不允许有接线;领窝平服,不起皱。领尖长短、驳口宽窄一致;领子面、里松紧适宜;绱领均匀不偏斜。
4.7.7 肩缝顺直、平服;两肩宽窄一致。
4.7.8 绮袖圆顺,两袖前后基本一致;袖缝顺直,两袖长度、袖口大小一致。
4.7.9 袋与袋盖大小适宜、方正、圆顺、左右高低一致;袋盖长短、宽窄一致;口袋平服、顺直;袋角整齐。
4.7.10 门、里襟长短适宜,止口不反吐;门襟顺直、平服。绱门襟拉链带应平服顺直,门襟对称部位应左右高低一致。
4.7.11 锁眼定位准确,大小与扣相适宜,整齐牢固。眼位不偏斜,锁眼针迹美观、整齐、平服。
4.7.12 钉扣牢固,扣脚高低适宜,线结不外露。钉扣不应钉在单层布上(装饰扣除外),绕脚高度与锁眼位置相适宜,收线打结应结实完整。
4.7.13 扣与扣眼上下应对位。四合扣牢固,上下应对位,吻合适度,无变形,松紧适宜。
4.7.14 装拉链平服,露牙一致;拉链无缺齿,拉链锁头牢固。
4.7.15 腰头平服、顺直,宽窄一致;止口不反吐;松紧带松紧均匀;活里包缝。
4.7.16 两裤腿长短、裤脚口大小一致。
4.7.17 裤(裙)子侧缝顺直,裤子、筒裙扭曲率不大于2%,短裤不考核。
4.7.18 裤后裆缝用双道线或链式线缝合。
4.7.19 装饰物(绣花、镶嵌等)应牢固、平服;绣花不漏绣;印花不搭色。
4.7.20 滚条、压条应平服、宽窄一致。
4.7.21 对称部位基本一致。
4.7.22 商标、耐久性标签应位置端正、平服。
4.8 规格尺寸允许偏差
成品主要部位规格尺寸允许偏差应符合表 4 的要求。
| 部位名称 | 规格尺寸允许偏差 | |
| 领大a | ±0.8 | |
| 衣长 | ±1.0 | |
| 胸围 | ±2.0 | |
| 总肩宽 | ±0.8 | |
| 长袖袖长 | 圆袖 | ±0.8 |
| 连肩袖 | ±1.2 | |
| 短袖袖长 | ±0.6 | |
| 腰围 | ±1.5 | |
| 裤(裙)长 | ±1.5 | |
| 连衣裙裙长 | ±2.0 | |
| a仅考核关门领。 | ||
4.9 整烫
4.9.1 各部位熨烫平服、整洁,无烫黄、水渍、亮光以及倒绒现象。
4.9.2 使用粘合衬部位不允许有脱胶、渗胶、起皱及起泡。各部位表面不允许有沾胶。
4.10 理化性能
成品的理化性能应符合表 5 的要求。其中,3 岁以上至 14 岁儿童穿着服装的安全性能还应同时符合 GB 31701 的要求。
| 项目 | 要求 | ||||
| 优等品 | 一等品 | 合格品 | |||
| 纤维含量/% | 符合GB/T 29862规定 | ||||
| 甲醛含量/(mg/kg) | 符合GB 18401规定 | ||||
| pH | |||||
| 可分解致癌芳香胺染料/(mg/kg) | |||||
| 异味 | |||||
| 尺寸变化率d/% | 水洗b | 领大a | ≥-1.0 | ≥-1.5 | ≥-2.0 |
| 胸围 | ≥-1.5 | ≥-2.0 | ≥-2.5 | ||
| 衣长 | ≥-1.5 | ≥-2.5 | ≥-3.5 | ||
| 腰围c | ≥-1.0 | ≥-1.5 | ≥-2.0 | ||
| 裤(裙)长 | ≥-1.5 | ≥-2.5 | ≥-3.5 | ||
| 干洗b | 领大a | ≥-1.5 | |||
| 胸围 | ≥-2.0 | ||||
| 衣长 | ≥-2.0 | ||||
| 腰围c | ≥-1.5 | ||||
| 裤(裙)长 | ≥-2.0 | ||||
| 覆粘合衬部位剥离强力e/N | ≥6.0 | ||||
| 面料色牢度/级 | 耐干洗b | 变色 | ≥4-5 | ≥4 | ≥3-4 |
| 沾色 | ≥4-5 | ≥4 | ≥3-4 | ||
| 耐皂洗b | 变色 | ≥4 | ≥3-4 | ≥3 | |
| 沾色 | ≥4 | ≥3-4 | ≥3 | ||
| 拼接互染f | 沾色 | ≥4-5 | ≥4 | ≥4 | |
| 耐摩擦 | 干摩擦 | ≥4 | ≥3-4 | ≥3 | |
| 湿摩擦g | ≥3-4 | ≥3 | ≥2-3 | ||
| 耐光 | 变色 | ≥4 | ≥4(浅色3) | ≥3 | |
| 耐汗渍 | 变色 | ≥4 | ≥3-4 | ≥3 | |
| 沾色 | ≥4 | ≥3-4 | ≥3 | ||
| 耐水 | 变色 | ≥4 | ≥3-4 | ≥3 | |
| 沾色 | ≥4 | ≥3-4 | ≥3 | ||
| 里料色牢度/级 | 耐皂洗b | 沾色 | ≥3 | ||
| 耐汗渍 | 变色 | ≥3 | |||
| 沾色 | ≥3 | ||||
| 耐水 | 变色 | ≥3 | |||
| 沾色 | ≥3 | ||||
| 耐干摩擦 | ≥3-4 | ||||
| 撕破强力/N | ≥8.0 | ||||
| 项目 | 要求 | |||
| 优等品 | 一等品 | 合格品 | ||
| 接缝性能h | 缝子纰裂程度/cm | 符合GB/T 21295-2024规定 | ||
| 裤后裆缝接缝强力/N | ||||
| 绒毛保持性/级 | ≥3-4 | |||
| 洗涤干燥后外观b(水洗、干洗) | 洗涤后扭曲率i/% | ≤3.0 | ||
| 其他外观质量 | 样品经洗涤后应符合GB/T 21295-2024表10中外观质量的规定 | |||
| 注:颜色深度按GB/T 4841.3标准评定,颜色深于1/12染料染色标准深度为深色,颜色不深于1/12染料染色标准深度为浅色。 | ||||
| a仅考核关门领。b水洗尺寸变化率、耐皂洗色牢度和水洗后外观不考核使用说明中标注不可水洗的产品;干洗尺寸变化率、耐干洗色牢度和干洗干燥后外观不考核使用说明中标注不可干洗的产品。c不考核松紧腰围。d褶皱处理产品不考核褶皱方向尺寸变化率,纬向弹性纤维的弹性产品不考核横向尺寸变化率。e仅考核领子和大身部位。丝绒面料、粗纺毛织物面料的覆粘合衬部位不考核。粘合衬如在剥离强力试验中无法剥离,则不考核此项目。复合面料和喷涂面料的剥离强力不属此列。f仅考核深色、浅色拼接的产品。不考核使用说明中标注不可水洗的产品。g具有起绒、植绒、磨毛风格面料、深色面料的合格品的要求降半级。h不考核镂空、烂花类织物,不考核外层仅起装饰作用的部分;外层较宽松的多层产品,不考核外层面料;纰裂试验结果出现纱线滑脱、缝线断裂或织物断裂现象判定接缝性能不符合要求。i仅考核裤子、筒裙;短裤不考核。 | ||||
5 检验方法
5.1 检验工具
5.1.1 测量尺,不可伸缩,分度值为1 mm。
5.1.2 评定变色用灰色样卡(GB/T 250)。
5.1.3 男女单、棉服装、男女儿童单服装外观疵点样照。
5.2 规格测定
主要部位规格尺寸按 GB/T 31907 描述的方法进行测定。
5.3 外观测定
5.3.1 外观检验一般采用灯光照明,照度不低于600 lx,有条件时也可采用北空光照明。
5.3.2 评定色差程度时,被评部位绒毛顺向一致。入射光与织物表面约成 45° , 观察方向应垂直于织物表面, 距离 60 cm 目测, 与 GB/T 250 样卡对比。
5.3.3 外观疵点允许存在程度测定时,距离 60 cm 目测,必要时采用测量尺进行测量,并与男女单、棉服装、男女儿童单服装外观疵点样照对比。
5.3.4 针距密度在成品缝纫线迹上任取 3 cm 测量(厚薄部位除外)。
5.3.5 歪斜程度按 GB/T 14801 描述的方法进行测定。
5.3.6 扭曲率测量方法
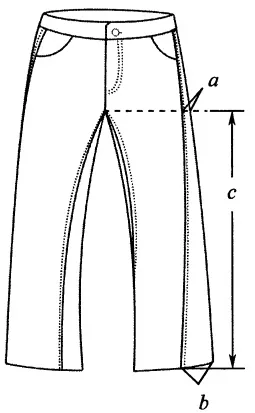
a) 裤子扭曲率测量方法见图 2, 并按式(1)计算扭曲率, 结果按 GB/T 8170 修约, 保留一位小数。
扭曲率 (%) = (b - a)/c ×100 (1)
式中:
a ——裤子横裆线上,侧缝至端点之间的距离,单位为毫米(mm);
b ——裤脚口底边上,侧缝至端点之间的距离,单位为毫米(mm);
c ——裤子横裆线垂直到裤脚口底边的距离,单位为毫米(mm)。
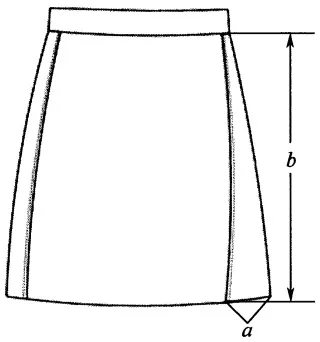
b) 筒裙扭曲率测量方法见图 3, 并按式(2)计算扭曲率。
扭曲率 (%)
式中:
a——裙腰与侧缝交叉处垂直到底边的点与扭曲后端点的距离,单位为毫米(mm);
b——裙腰与侧缝交叉处垂直到底边的距离,单位为毫米(mm)。
5.3.7 附件尖端和边缘的锐利性按 GB/T 31702 描述的方法进行测定。
5.4 理化性能测定
5.4.1 儿童服装安全性能按 GB 31701 描述的方法进行测定。
5.4.2 水洗尺寸变化率按 GB/T 8630 描述的方法进行测定,采用 GB/T 8629—2017,A 型标准洗衣
机,洗涤程序4N(面料含毛或蚕丝≥50%的成品采用4G程序),明示手洗的采用洗涤程序4H,干燥方法采用程序A,洗涤剂选用“标准洗涤剂3”。干洗尺寸变化率按FZ/T80007.3描述的方法进行测定,采用常规干洗法。批量产品检验时,随机抽取三件成品测试,洗涤次数1次,结果取三件的平均值进行判定,若同时存在收缩与伸长的试验结果时,则以收缩(或伸长)的二件试样的平均值作为试验结果。
5.4.3 撕破强力按 GB/T 3917.2 描述的方法进行测定。
5.4.4 成品绒毛保持性按附录 A 描述的方法进行测定。
5.4.5 洗涤后外观测定方法,样品经5.4.2规定进行洗涤、干燥后,在5.3规定的外观测试条件下,结合表5要求,按GB/T21294中的评定方式评定,其中,洗涤后扭曲率按5.3.6描述的方法进行测定。
5.4.6 其他理化性能项目按 GB/T 21294 描述的方法进行测定。其中耐皂洗、耐干洗、耐汗渍、耐水色牢度仲裁试验选择单纤维贴衬。
5.4.7 未提及取样部位的测试项目,可按测试需要在成品上选取试样。
6 检验规则
6.1 检验分类
6.1.1 成品检验分为出厂检验和型式检验。型式检验时机根据生产厂实际情况或合同协议规定,一般在转产、停产后复产、原料或工艺有重大改变时进行。
6.1.2 出厂检验按第 4 章规定,4.10 除外。成品出厂检验规则应符合 FZ/T 80004 的要求。
6.1.3 型式检验按第 4 章规定。
6.2 外观质量等级和缺陷划分规则
6.2.1 外观质量等级划分
成品质量等级划分以缺陷是否存在及其轻重程度为依据。抽样样本中的单件产品以缺陷的数量及其轻重程度划分等级,批等级以抽样样本中单件产品的品等数量划分。
6.2.2 外观缺陷划分
单件产品不符合本文件规定的技术要求即构成缺陷。
按照产品不符合本标准和对产品的使用性能、外观的影响程度,缺陷分成三类:
a)严重缺陷:严重降低产品的使用性能,严重影响产品外观的缺陷。
b) 重缺陷: 不严重降低产品的使用性能, 不严重影响产品的外观但较严重不符合文件规定的缺陷。
c) 轻缺陷:不符合标准的规定,但对产品的使用性能和外观影响较小的缺陷。
6.2.3 外观质量缺陷判定依据
外观质量缺陷判定应符合表 6 中的规定。
| 项目 | 序号 | 轻缺陷 | 重缺陷 | 严重缺陷 |
| 原辅料 | 1 | 装饰物不平服、不牢固 | 拉链不顺滑 | 纽扣、附件脱落;纽扣、装饰扣及其他附件表面不光洁、有毛刺、有缺损、有残疵、有可触及锐利尖端和锐利边缘。拉链啮合不良 |
| 项目 | 序号 | 轻缺陷 | 重缺陷 | 严重缺陷 |
| 对条对格 | 2 | 超过本文件规定50%及以内 | 超过本文件规定50%以上 | 面料倒顺毛(绒),全身顺向不一致;特殊图案顺向不一致 |
| 色差 | 3 | 低于本文件规定半级 | 低于本文件规定半级以上 | — |
| 外观疵点 | 4 | 2、3号部位超过本文件规定 | 1号部位超过本文件规定 | — |
| 缝制质量 | 5 | 低于本文件规定2针及以内 | 低于本文件规定2针以上 | — |
| 6 | 缝制不平服,松紧不适宜;底边不圆顺;外露缝份未包缝或热切处理,包缝后缝份小于0.8cm。缉明线宽窄不一致 | 有明显拆痕;毛、脱、漏小于等于1.0cm;表面部位布边针眼外露 | 毛、脱、漏大于1.0cm | |
| 7 | 30.0cm内有两处单跳针;双轨线;吊带、串带各封结、回针不牢固 | 连续跳针或30.0cm内有两处以上单跳针;四、五线包缝有跳针;锁眼缺线或断线0.5cm以上 | 链式线迹跳线、断线 | |
| 8 | 省道不顺直、不平服;长短、位置互差大于0.5cm;细裥(含塔克线)不均匀,左右不对称,互差大于0.5cm;打裥裥面宽窄不一致,左右不对称 | — | — | |
| 9 | 领子面、里松紧轻微不适宜,表面不平服;领窝轻微不平服,起皱。领面、驳头不平服;领外口、串口不顺直 | 领窝明显不平服,起皱 | — | |
| 10 | 领尖长短,驳口宽窄互差大于0.3cm。绱领不均匀,偏斜大于0.5cm | 领子面、里松紧明显不适宜;绱领不均匀,偏斜大于等于1.0cm | — | |
| 11 | 肩缝不顺直、不平服;两肩宽窄不一致,互差大于0.5cm | — | — | |
| 12 | 绱袖不圆顺,前后不适宜,吃势不均匀;两袖前后不一致,互差大于0.8cm(包括袖底十字缝);袖缝不顺直、不平服,长袖长度互差大于0.8cm;短袖长度互差大于0.6cm。两袖口大小互差大于0.4cm(双层) | 两袖前后互差大于1.6cm | — | |
| 13 | 袋口、袋盖不方正、不圆顺、不平服、不顺直;袋盖及贴袋大小不适宜;嵌线不顺直、宽窄不一致;袋角不整齐。开袋豁口及嵌线宽窄互差大于0.3cm;袋位前后互差大于0.7cm;高低互差大于0.5cm;袋盖长短,宽窄互差大于0.3cm;口袋不平服、不顺直 | 袋口封角不严;袋口严重毛出;袋口无袋垫布。袋盖小于袋口(贴袋)0.5cm(一侧)或小于嵌线;袋布垫料毛边,无包缝 | — |
| 项目 | 序号 | 轻缺陷 | 重缺陷 | 严重缺陷 |
| 缝制质量 | 14 | 门襟(包括开叉)短于里襟0.3cm或长于里襟0.4cm以上;门襟不顺直、不平服、门襟搅豁大于3.0cm;门里襟止口反吐;开叉不平服、不顺直、搅豁大于1.5cm | 门、里襟长短互差大于0.8cm以上 | — |
| 15 | 锁眼、钉扣、各个封结不牢固;眼位距离不均匀,互差大于0.4cm;扣与眼互差大于0.3cm | 眼位距离不均匀,互差大于0.6cm;扣与眼互差大于0.5cm(包括附件等) | — | |
| 16 | 装拉链轻微不平服,露牙不一致 | 装拉链明显不平服 | 拉链缺齿,拉链锁头脱落 | |
| 17 | 腰头明显不平服、不顺直;宽窄互差大于0.3cm;止口反吐;松紧带松紧不匀;活里无包缝 | — | — | |
| 18 | 两裤腿长短互差大于0.5cm;两裤口大小互差大于0.3cm(双层);裤子侧缝扭曲率大于2% | 两裤腿长短互差大于1.2cm;裤子侧缝扭曲率大于3% | 两裤口大小互差大于0.8cm(双层) | |
| 19 | 装饰物不平服、不牢固;绣面花型起皱,明显露印 | — | 绣花漏绣;印花搭色 | |
| 20 | 滚条、压条不平服、宽窄不一致 | — | — | |
| 21 | — | 对称部位明显不一致 | — | |
| 22 | 商标和耐久性标签位置不端正、不平服,明显歪斜 | — | — | |
| 规格尺寸允许偏差 | 23 | 规格偏差超过本文件规定50%以内 | 规格偏差超过本文件规定50%及以上 | 规格偏差超过本文件规定100%及以上 |
| 整烫 | 24 | — | — | 使用粘合衬部位脱胶、渗胶、起皱、起泡 |
| 25 | 表面有轻微污渍;表面有长于1.0cm的死线头三根及以上 | 有明显污渍,面料大于2.0cm2;里料大于4.0cm2;水花大于4.0cm2 | 有明显污渍,面料污渍大于3.0cm2 | |
| 注:表6中未涉及的缺陷可根据6.2.2规定,参照表6中相似缺陷酌情判定。 | ||||
6.3 抽样规定
6.3.1 外观质量检验抽样数量按批随机抽取,抽样数量应符合表7中的规定。
| 批量 | 样本量 |
| ≤500 | 10 |
| 501~1 000 | 20 |
| ≥1 001 | 30 |
6.3.2 理化性能检验用样品数量根据试验需要抽取。
6.4 判定规则
6.4.1 单件(样本)外观判定
| 优等品:严重缺陷数=0 | 重缺陷数=0 | 轻缺陷数≤4 |
| 一等品:严重缺陷数=0 | 重缺陷数=0 | 轻缺陷数≤7或 |
| 严重缺陷数=0 | 重缺陷数≤1 | 轻缺陷数≤3 |
| 合格品:严重缺陷数=0 | 重缺陷数=0 | 轻缺陷数≤8或 |
| 严重缺陷数=0 | 重缺陷数≤1 | 轻缺陷数≤6 |
6.4.2 批等级判定
优等品批:外观检验样本中的优等品数≥90%,一等品和合格品数≤10%,且不含不合格品。各项理化性能测试均达到优等品指标要求。
一等品批:外观检验样本中的一等品及以上的产品数≥90%,合格品数≤10%,且不含不合格品。各项理化性能测试均达到一等品指标要求。
合格品批:外观检验样本中的合格品及以上的产品数≥90%,不合格品数≤10%,且不含有严重缺陷的不合格品。各项理化性能测试均达到合格品指标要求。
当外观缝制质量判定与理化性能判定不一致时,按低等级判定。
6.4.3 合格判定
抽验中各批量判定数符合 6.4.2 相应等级规定, 判定为合格批。否则判定该批产品不合格。
6.4.4 复验规定
抽验中各批量判定数不符合本文件规定或交收双方对检验结果有异议时,可进行第二次抽验,抽验数量应增加一倍。以复验结果为最终判定结果。
7 标志、包装、运输和贮存。
成品的标志、包装、运输和贮存按 FZ/T 80002 执行。
附录 A (规范性)
A.1 原理
通过对灯芯绒面料的正面和反面摩擦一定次数,在垂直光源照射下,根据绒毛脱落程度来评定灯芯绒面料绒毛保持性的级数。
A.2 仪器装置和工具
A.2.1 耐磨试验仪,应符合下列要求,示意图见图 A.1。
单位为毫米
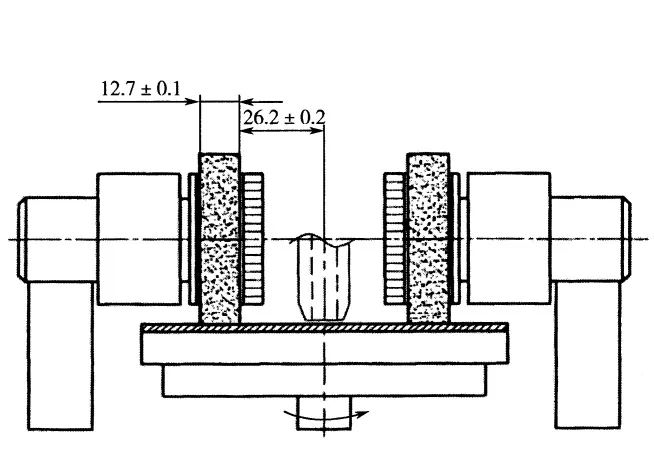
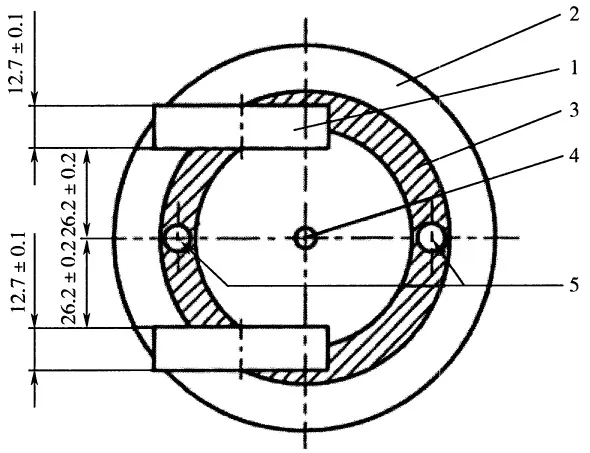
标引序号说明:
1——磨轮;
2——试样;
3——摩擦区域;
4——中心孔;
5——吸嘴。
a) 旋转平台夹持试样装置,旋转速度为 (60±2) r/min,旋转平台中心有固定试样的小圆盘;旋转平台每旋转一周试样摩擦一个循环,作为一次摩擦记录。
b) 支撑臂,用于安装磨轮和加压重锤。磨轮内边缘距离旋转平台轴心(26.2±0.2) mm。未放置加压重锤、磨轮时,支撑臂施加给试样的负荷为250 g。
c) 具有吸附摩擦碎屑的吸尘装置,吸嘴到试样距离为(6±0.5) mm,试验时吸力刚好将碎屑吸起,而不引起试样变形。
d) 具有显示摩擦次数的功能。
A.2.2 磨轮,采用CS-10橡胶轮,厚度 (12.7±0.1) mm,最大直径51.7 mm。磨轮在使用过程中会逐渐消耗,当磨轮的直径小于44.0 mm时,停止使用。
A.2.3 砂纸,E150级,用于打磨磨轮表面。
A.2.4 刷子,硬鬃毛刷,用于清理磨轮上的纤维碎屑。
A.2.5 光源箱,应符合下列要求,示意图见图 A.2。
单位为毫米
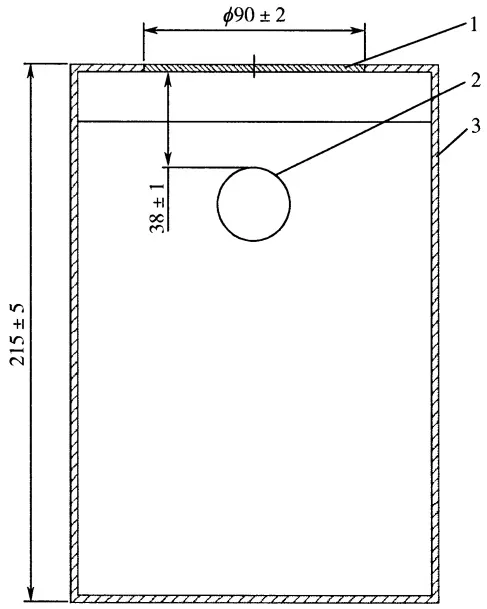
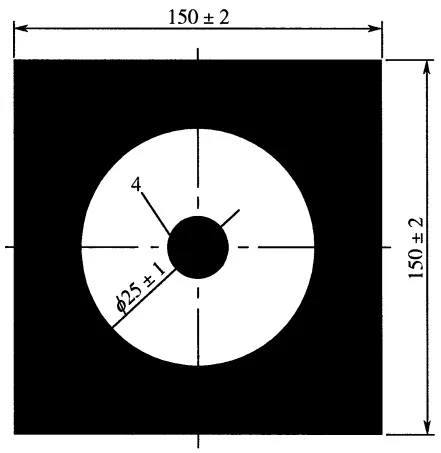
标引序号说明:
1——透明玻璃板;
2——反射泛光灯;
3——光源箱体;
4——黑色圆形胶带。
a)箱体高度 (215±5) mm,底部和顶部的长宽均为 (150±2) mm。
b) 箱体顶部有直径为 (90±2) mm 的开口,开口覆盖着透明玻璃板。直径为 (25±1) mm 的黑色圆形胶带粘在开口的中心,以防止光线通过试样的中心孔。
c) 箱体顶部装有一个(75±5)W反射泛光灯,距离玻璃板(38±1)mm。
A.2.6 测量尺,不可伸缩,分度值为1 mm。
A.3 试验环境
调湿和试验用标准大气按 GB/T 6529 执行。
A.4 试样
剪取直径为(135±2) mm 的圆形试样四块,试样的中心处剪出直径约为 6 mm 的孔。试样应具有代表性,避开褶皱、破损等有明显疵点的部位。其中两块试样用于正面摩擦测试,另两块试样用于反面摩擦测试。放置于 A.3 规定的标准大气中调湿。
A.5 试验
A.5.1 测试每块试样前,需在1 000 g负荷的条件下使用新砂纸(A.2.3)对磨轮表面打磨25次,砂纸的安装按A.5.2操作。
A.5.2 将试样测试面朝上安装于旋转平台的橡胶垫上,试样的中心孔套进旋转平台的中心轴上。盖上用于固定试样中心部位的小圆盘并拧紧,套上圆形夹具固定试样的圆周部位,拧紧圆形夹具。在装入样品的过程中,要确保试样无褶皱。
A.5.3 选择摩擦负荷 250 g, 将磨轮(A.2.2)装至仪器的前支撑臂上用于摩擦试样, 同时后支撑臂应放置相同重量的磨轮用于平衡。
A.5.4 设置旋转平台速度和摩擦次数。试样正面摩擦测试次数为300次,反面摩擦测试次数为100次。
A.5.5 打开吸尘器,启动耐磨仪,达到摩擦次数后,停止试验。
A.5.6 取下试样,吹掉表面的绒毛,准备评级。
A.6 评级
光源箱应放置于暗室中。将摩擦过的试样放置于 A.2.5 规定的光源箱上评级,评级时目光应与试样保持垂直。依据表 A.1 列出的视觉描述对每一块试样进行评级。
| 级数 | 状态描述 |
| 5 | 试样无变化 |
| 4-5 | 通过透射光观察绒毛脱落区域长度<8 mm,处数≤2处 |
| 4 | 通过透射光观察绒毛脱落区域长度≥8 mm,处数≤2处 |
| 3-4 | 通过透射光观察绒毛脱落区域长度<8 mm,处数≤4处 |
| 3 | 通过透射光观察绒毛脱落区域长度≥8 mm,处数≤4处 |
| 2-3 | 通过透射光观察绒毛脱落区域长度<8 mm,处数≤7处 |
| 2 | 通过透射光观察绒毛脱落区域长度≥8 mm,处数≤7处 |
| 1-2 | 通过透射光观察绒毛脱落区域长度<8 mm,处数>7处 |
| 1 | 通过透射光观察绒毛脱落区域长度≥8 mm,处数>7处 |
评论