


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国纺织工业联合会提出。
本文件由全国纺织机械与附件标准化技术委员会非织造布机械分技术委员会(SAC/TC 215/SC 3)归口。
本文件起草单位:宏大研究院有限公司、大连华阳新材料科技有限公司、邵阳纺织机械有限责任公司、浙江朝隆纺织机械有限公司、滁州辉煌无纺科技有限公司、浙江艳鹏无纺布机械有限公司、江苏迎阳无纺机械有限公司、青岛宏大纺织机械有限责任公司、常州纺兴精密机械有限公司、扬州协创智能科技有限公司、常州广宇花辊机械有限公司、博路威机械(江苏)有限公司、滁州惠武精密科技有限公司、东华大学纺织工程学院、中原工学院、中科认证技术服务(广州)有限公司、中国纺织机械协会、中国产业用纺织品行业协会。
本文件主要起草人:梁占平、智来宽、高艳鹏、林健、陈飞宇、范立元、马金辉、倪敬达、廖用和、靳向煜、孙照敏、杨卫东、金涛、沈宏伟、叶锡平、付昌辉、李运生、范莉、姚霞、李梅宏、崔江红、刘焱峣、帅建凌、关跃跃、陈颖娴、陶冬冬、孙静瑶、韩先虎、刘革、任捷、赵奕。
1 范围
本文件规定了纺粘法非织造布生产成套设备的型式、主要参数和工艺设备流程,技术要求,试验方法,检验规则,标志、包装、运输和贮存。
本文件适用于纺粘法非织造布生产成套设备(以下简称成套设备)的生产、检验和销售。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图示标志
GB/T 755 旋转电机 定额和性能
GB/T 1184—1996 形状和位置公差 未注公差值
GB/T 5226.1—2019 机械电气安全 机械电气设备 第1部分:通用技术条件
GB/T 7111.1 纺织机械噪声测试规范 第1部分:通用要求
GB/T 7111.3 纺织机械噪声测试规范 第3部分:非织造布机械
GB 11614—2022 平板玻璃
GB/T 14189—2015 纤维级聚酯切片(PET)
GB/T 15192 纺织机械用图形符号
GB/T 17780.1 纺织机械 安全要求 第1部分:通用要求
GB/T 17780.3 纺织机械 安全要求 第3部分:非织造布机械
GB 50514—2020 非织造布工厂技术标准
FZ/T 90001 纺织机械产品包装
FZ/T 90074 纺织机械产品涂装
FZ/T 90089.1 纺织机械铭牌 第1部分:型式、尺寸及技术要求
FZ/T 90089.2 纺织机械铭牌 第2部分:内容
FZ/T 90111—2016 纺织机械术语 纺丝成网法非织造布机械
FZ/T 92026 化纤纺丝计量泵
FZ/T 92082 非织造布喷丝板
FZ/T 93047 针刺机
FZ/T 93075 非织造布热轧机
JB/T 8061 单螺杆塑料挤出机
JB/T 14120—2021 塑料挤出机械用换网器
SH/T 1828—2020 塑料 纺粘法非织造布用聚丙烯树脂
3 术语和定义
FZ/T 90111—2016 界定的以及下列术语和定义适用于本文件。
3.1
纺粘法非织造布生产成套设备 complete set of spunbond nonwovens production equipment
以具有可纺性的热塑性高分子聚合物为主要原料,通过熔融纺丝、气流牵伸、分丝成网将一个或多个纺粘系统生成的纤维网,经热轧或针刺等方式固结后,形成具有一定形状和物理力学特性的非织造布的工艺设备。
注 1: 高分子聚合物包括聚丙烯、聚酯、聚乳酸等。
注2:纺粘系统一般用字母“S”表示。根据品种和生产工艺需要,成套设备可以有多种组合型式。
3.2
生产能力 capacity of production
成套设备单位时间内每米幅宽生产非织造布成品的质量。
3.3
纺丝箱体 spinning beam
将熔体分别在纵向、横向均匀分配给纺丝组件的装置。
3.4
狭缝牵伸装置 slot air draft device
采用源于纤维通道侧吹风的牵伸气流,将初生纤维拉长变细的装置。
3.5
狭缝正压牵伸器 slot compressor air draft device
采用源于外加压缩空气和环境气流的牵伸气流,通过纤维通道两侧的喷嘴喷出的压力较高的气流将初生纤维拉长变细的装置。
3.6
圆管式气流牵伸器 air pipe drawing jets system
采用源于外加压缩空气和环境气流的牵伸气流,通过纤维通道周围的圆环形喷嘴喷出的高速气流将初生纤维拉长变细的装置。
3.7
丝条牵伸速度 velocity of fiber stretching
在牵伸气流夹持下使纤维得到充分牵伸时的丝条的运动速度。
注:丝条牵伸速度一般采用式(1)求解得出:
V = (4Q × ρ2 ×10⁶)/(π × ρ1 timesd2) (1)
式中:
V ——丝条牵伸速度,单位为米每分钟(m/min);
d ——纤维直径,单位为微米( μ m);
Q ——单个喷丝孔的体积流量,单位为立方厘米每分钟 (cm3/min) ;
ρ1 ——纤维密度,单位为克每立方厘米 (g/cm3) ;
ρ2 ——聚合物熔体密度,单位为克每立方厘米 (g/cm3) 。
3.8
分丝铺网装置 diffusing instrument
通过气流或机械的扩散作用使纤维均匀铺散到成网机网带上的装置。
4 型式、主要参数与工艺设备流程
4.1 型式和主要参数
成套设备的型式与主要参数见表1。
| 项目 | 型式或参数 | |||
| 聚丙烯 | 聚酯 | 聚乳酸 | ||
| 公称宽度/mm | 1 600、2 400、3 200、4 200、5 200、6 000 | 1 600、2 400、3 200、4 500、6 000 | 1 600、2 400、3 200 | |
| 组合型式 | S、SS、SSS、SSSS | S、SS、SSS | S、SS、SSS | |
| 纺丝箱体熔体分流方式 | 衣架式、管路分流式等 | 衣架式、管路分流式 | 衣架式、管路分流式 | |
| 喷丝板 | 微孔直径/mm | 0.3~0.7 | 0.2~0.6 | 0.2~0.6 |
| 微孔长径比 | ≥4 | ≥2 | ≥2 | |
| 喷丝孔密度/(h/m) | ≥4 500 | ≥400 | ≥400 | |
| 单丝纤度/dtex | 1.1~11 | 1.1~6.6 | 1.1~5.5 | |
| 单个纺丝系统生产能力/[kg/(m·h)] | ≥120 | ≥30 | ≥30 | |
| 热轧固结产品单位面积质量/(g/m2) | ≥8 | ≥15 | ≥15 | |
| 针刺固结产品单位面积质量/(g/m2) | ≥80 | ≥80 | ≥15 | |
| 丝条牵伸速度/(m/min) | ≥1 000 | ≥4 500 | ≥3 500 | |
| 设备有效运行时间/(天/年) | ≥300 | — | — | |
| 注1:公称宽度指成品宽度,可根据应用要求增加公称宽度值。注2:组合型式可根据应用需要扩展。注3:喷丝孔密度可根据需要改变。 | ||||
4.2 工艺设备流程
成套设备的工艺设备流程见图1。
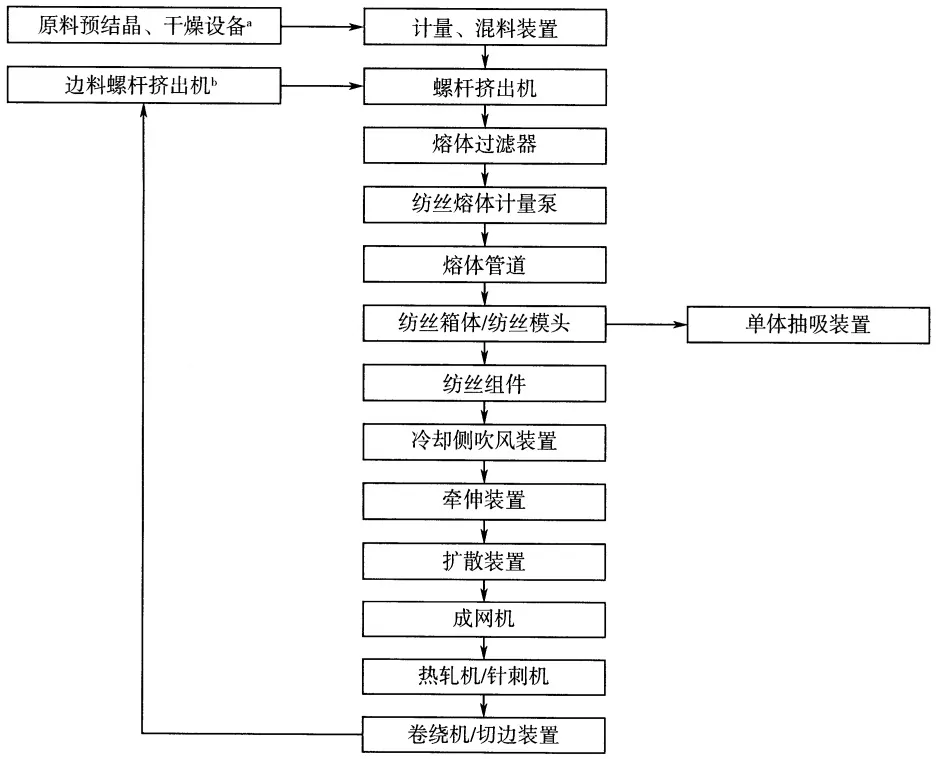
图 1 成套设备的工艺设备流程
5 技术要求
5.1 主要零、部件
5.1.1 纺丝组件
5.1.1.1 喷丝板应符合 FZ/T 92082 规定。
5.1.1.2 滤网、滤砂的过滤精度应与生产工艺要求协调一致。
5.1.1.3 采用热装工艺时,应采用相应的专用工装,如预热炉。
5.1.2 纺丝熔体计量泵
5.1.2.1 应符合 FZ/T 92026 的规定。
5.1.2.2 应有隔热、保温等防护措施,隔热层外表温度宜 ≤70°C 。
5.1.2.3 超载保护功能应安全可靠。
5.1.2.4 外露的联轴器或传动件,应设置安全防护装置。
5.1.3 熔体过滤器
5.1.3.1 应符合 JB/T 14120—2021 规定。
5.1.3.2 滤后压力精度偏差为±0.5 MPa。
5.1.3.3 采用电加热方式的熔体过滤器加热系统的装机功率,应符合工艺设定温度要求。
5.1.4 熔体管道
5.1.4.1 应符合 GB 50514—2020 中 5.3 和 18.4 的规定。
5.1.4.2 熔体管道无泄漏、内表面光滑,外露区域应设置保温隔热层。
5.1.4.3 加热系统的装机功率,应符合工艺设定升温要求。
5.1.5 纺丝箱体
5.1.5.1 宜采用导热油、联苯或电加热方式。
5.1.5.2 采用分区加热时,各区温度偏差为±2℃。
5.1.5.3 配套加热系统的装机功率应符合工艺升温时间的要求。
5.1.5.4 在工作压力下,熔体或加热介质无泄漏。
5.1.5.5 应设置保温隔热层,隔热层外表温度宜 ≤70°C 。
5.1.5.6 熔体温度超温、熔体压力超限保护功能安全可靠。
5.1.5.7 纺丝箱体内熔体应分流均匀。
5.1.5.8 应采用可避免热量传导散失的固定方式。
5.1.6 单体抽吸装置
5.1.6.1 流量调节功能可靠;风机应采用变频调速。
5.1.6.2 应能均匀收集单体烟气,分支管、汇流总管应保温隔热。
5.1.6.3 单体抽吸管道宜采用快速拆卸安装结构,单体冷却器宜设置通径≥DN40的排放阀。
5.1.7 冷却吹风装置
5.1.7.1 冷却侧吹风箱蜂窝板出风面在同一水平面的风速均匀度偏差为±20%。
5.1.7.2 制冷系统的制冷量应符合纺丝工况要求,冷却侧吹冷风温度偏差为±1℃。
5.1.7.3 冷却侧吹风系统应具备选择室外环境风、系统回风的功能,并能根据实际工况调节。
5.1.7.4 冷却风系统所有低于室温的气流管道、风机、冷却侧吹风箱应使用隔热材料包覆。
5.1.7.5 冷却风机的吸入口和排出口与风管或设备连接时,应采用软连接。
5.1.8 牵伸装置
5.1.8.1 狭缝牵伸装置
5.1.8.1.1 风道板采用不锈钢材质时,其通道内侧的平面度不低于 GB/T 1184—1996 规定的 10 级精度。
5.1.8.1.2 风道板采用不锈钢材质时,狭缝尺寸偏差为±0.20 mm。
5.1.8.1.3 风道板采用玻璃材质时,其质量应符合 GB 11614—2022 中优质加工级平板玻璃的规定。
5.1.8.2 狭缝正压牵伸器
5.1.8.2.1 纤维通道入口缝隙宽度尺寸偏差±0.1 mm;纤维通道出口缝隙宽度可调且应能打开,尺寸偏差±0.25 mm。
5.1.8.2.2 纤维通道表面粗糙度 Ra ≤0.4 mum 。
5.1.8.2.3 牵伸器出口缝隙宽度尺寸偏差±0.015 mm。
5.1.8.2.4 牵伸器与纺丝组件间的距离及与成网机之间的距离应可调节。
5.1.8.3 圆管式气流牵伸器
5.1.8.3.1 气流通道内壁表面粗糙度 Ra ≤0.6 mum 。
5.1.8.3.2 纤维通道内壁表面粗糙度 Ra ≤0.4 mum 。
5.1.9 分丝铺网装置
5.1.9.1 扩散风道板应采用平整的不锈钢镜面板;扩散装置内部通道的狭缝宽度尺寸应可调节。
5.1.9.2 管式牵伸采用摆丝器扩散装置时,摆丝器摆片的运动频率及摆动幅度应连续可调,所有摆片运动应同步,摆片触丝面硬度≥50 HV。
5.1.9.3 当采用狭缝正压牵伸方式时,可在牵伸器出口安装齿形分丝器分丝,分丝器的结构应均匀对称,表面粗糙度 Ra ≤0.4 mum 。
5.2 主要单元机
5.2.1 原料预结晶、干燥设备
5.2.1.1 应有隔热、保温等防护措施,隔温层外表温度 ≤70°C 。
5.2.1.2 温度控制精度偏差±1℃。
5.2.2 原料输送设备
5.2.2.1 原料输送能力≥最大生产能力的1.1倍。
5.2.2.2 各组分的质量计量精度偏差±3%。
5.2.2.3 输送、储存干切片的容器、管道需保持密封,宜使用氮气或干空气进行保护。
5.2.3 螺杆挤出机
5.2.3.1 螺杆挤出机的主要特性(如直径、长径比)应与聚合物原料性能相适应,各区温度控制精度偏差±2℃。
5.2.3.2 螺杆挤出机至纺丝箱体入口区间及熔体管道应具备温度、压力、转速超限保护功能。
5.2.3.3 应符合 JB/T 8061 的规定。
5.2.3.4 加热系统的装机功率应符合工艺设定温度要求。
5.2.3.5 进料段应配置水冷却装置。
5.2.3.6 配置有回收螺杆挤出机的纺丝系统,回收挤出机的性能应与纺丝系统匹配,回收熔体输出管道与主螺杆套筒的连接方式,应能适应两者在运行期间产生的振动和热膨胀位移。
5.2.4 成网机
5.2.4.1 成网区域沿幅宽方向吸网风速均匀度偏差≤10%。
5.2.4.2 正常运行时,网带的横向偏移量 ≤40 mm 。
5.2.4.3 下游出口方向的网带与热轧机的上、下轧辊外圆之间的距离≥15 mm。
5.2.4.4 运行速度>400 m/min 时,支承辊应采用独立电机驱动,并与主传动电动机同步运行。支承辊应采用带中凸的橡胶辊,橡胶层的硬度为(75±5)Shore A。
5.2.4.5 配置在成网机纺丝系统下游出口方向的预压辊应采用加热辊,辊筒表面应喷涂氧化铝 (Al2O3) ,或氧化铬 (Cr2O3) ,辊筒表面温度应在80℃~130℃范围内可调。
5.2.5 热轧机
5.2.5.1 应符合 FZ/T 93075 的规定。
5.2.5.2 轧辊有效工作面宽度应>热轧机入口处纤网宽度 100 mm。
5.2.5.3 上、下轧辊分开时,开口宽度应≥100 mm。
5.2.5.4 应配置独立传动的冷却辊,其线速度及温度可调。
5.2.5.5 纤网输入端应设置安全防护装置。
5.2.6 针刺机
应符合 FZ/T 93047 的规定。
5.2.7 卷绕机
5.2.7.1 张力控制精度偏差±5%。
5.2.7.2 卷绕轴应有足够的刚度以减少挠曲变形,运行期间不应出现共振现象。
5.2.7.3 自动换卷功能、与成套设备同步功能应可靠。
5.2.7.4 安全防护装置应可靠。
5.2.8 钢结构平台
应符合 GB 50514 中 18.1 的规定。
5.3 传动系统
5.3.1 各传动机构应运转平稳,无异常振动和冲击声响。
5.3.2 各联轴器、减速器、轴承处润滑良好。减速器齿轮箱油池温升≤40 K,滚动轴承温升≤45 K。
5.4 管路系统
5.4.1 热油管路、冷冻水管路、冷却水管路、压缩空气管路、燃气管路等,应无泄漏。
5.4.2 输送高温流体介质的管路保温层外表面温度 ≤70°C 。
5.5 控制系统
5.5.1 各单元机应能单独控制调试。
5.5.2 中央控制系统应保证成套设备及各单元设备能实现同步运行,生产程序动作正确、协调一致。
5.5.3 中央控制系统应能实现控制、工况显示、参数设置、报警、工艺参数历史记录等功能。
5.5.4 中央控制系统对各单元设备应采用同步控制。
5.5.5 设置独立电动机的单元设备应具有手动紧急制动功能。
5.5.6 成套设备应具有紧急制动功能,当按下成套设备急停按钮时,各单元机传动电机应能同步紧急制动。
5.5.7 成套设备和单元设备发生故障时,控制系统应能自动紧急制动或自动降至安全速度。
5.5.8 检测装置动作应灵活,无卡死现象。
5.5.9 限位开关和位置开关动作应灵敏、可靠。
5.5.10 联锁信号及控制动作应准确无误。
5.5.11 导热油炉超温、缺油、低压力报警及超温联锁功能安全可靠。
5.6 成套设备
5.6.1 应符合 GB 50514—2020 中 4.4、5.1、6.4、18.6 的规定。
5.6.2 电机应符合 GB/T 755 规定, 连续负载工作运行的功率总消耗应≤装机功率的 80%。
5.6.3 各单元机配备的加热功率,在冷车条件下应保证 6 h 内完成排料工作。
5.6.4 各单元机运行状况良好、动作准确可靠。
5.7 安全和环保
5.7.1 各单元机之间的连接部位应配备安全保护装置。
5.7.3 电气设备保护联接电路的连续性,应符合 GB/T 5226.1—2019 中 8.2.3 的规定。
5.7.4 电气设备的绝缘电阻≥1 MΩ。
5.7.5 电气设备应进行耐压强度试验,试验中不得有击穿和飞弧现象。
5.7.6 风机管道吸风口和排风口应设置有防护栅栏。
5.7.7 纺丝熔体计量泵、纺丝箱体等保温隔热层表面应设置防烫伤标志。
5.7.8 噪声≥95 dB(A)的空气压缩机、风机设备应采用隔离防护措施。
5.7.2 安全防护措施和警示标志应符合 GB/T 17780.1, GB/T 17780.3 和 GB/T 15192 的要求。
5.8 外观
5.8.1 成套设备的涂膜外观应符合 FZ/T 90074 中的 5.2 规定。
5.8.2 表面经镀覆和化学处理的零件,色泽应一致,保护层无脱落现象。
5.8.3 各类电线、管路的外露部分应排列整齐,安装牢固。
6 试验方法
6.1 检测方法
检测方法见表 2。
| 序号 | 检验项目 | 要求的章条号 | 检测方法及仪器 |
| 1 | 隔温层外表温度 | 5.1.2.2、5.1.5.5、5.4.2 | 用接触式测温仪在保温层外表面检测 |
| 2 | 压力精度偏差 | 5.1.3.2 | 用压力传感器测量滤后压力值,计算显示值与设定值之差 |
| 3 | 温度偏差 | 5.1.5.2、5.2.3.1 | 用温度传感器检测各区温控点温度,计算显示值与设定值之差 |
| 4 | 纺丝箱体承受压力 | 5.1.5.4 | 做水压试验,用压力表检测 |
| 序号 | 检验项目 | 要求的章条号 | 检测方法及仪器 |
| 5 | 风速均匀度偏差 | 5.1.7.1 | 在同一标高平面上,每间隔200mm布置一个测点,用风速仪检测各点风速,计算其均匀度偏差 |
| 6 | 冷却侧吹冷风温度波动偏差 | 5.1.7.2 | 用温度传感器检测各温控点温度,计算显示值与设定值之差 |
| 7 | 平面度 | 5.1.8.1.1 | 用千分表按GB/T 1184-1996中B2的规定检 |
| 8 | 狭缝尺寸偏差 | 5.1.8.1.2 | 用游标卡尺检测 |
| 9 | 风道板(玻璃材质) | 5.1.8.1.3 | 按GB 11614-2022的规定检测 |
| 10 | 尺寸偏差 | 5.1.8.2.1 | 用游标卡尺与塞尺检测 |
| 11 | 表面粗糙度 | 5.1.8.2.2、5.1.8.3.1、5.1.8.3.2、5.1.9.3 | 用表面粗糙度检测仪检测 |
| 12 | 摆片触丝面硬度 | 5.1.9.2 | 用维氏硬度计检测 |
| 13 | 隔温层外表温度 | 5.2.1.1、5.2.1.2 | 用红外测温仪或接触式测温仪检测 |
| 14 | 原料输送能力 | 5.2.2.1 | 用电子秤称量单位时间内收取的物料质量进行检测 |
| 15 | 计量精度偏差 | 5.2.2.2 | 用电子秤称量设定的物料质量与标准砝码比较差值 |
| 16 | 吸网风速均匀度偏差 | 5.2.4.1 | 用风速仪在丝束下落区域,在幅宽方向按≤200mm的间距测量风速,计算其均匀度 |
| 17 | 网带横向偏移量 | 5.2.4.2 | 用钢直尺检测 |
| 18 | 网带与热轧机的轧辊外圆之间的距离 | 5.2.4.3 | 用内卡钳及钢直尺检测 |
| 19 | 支承辊橡胶层的硬度 | 5.2.4.4 | 用邵氏A硬度计检测 |
| 20 | 辊筒表面温度 | 5.2.4.5 | 用红外测温仪或点接触式温度计检测 |
| 21 | 宽度 | 5.2.5.2、5.2.5.3 | 用卷尺检测 |
| 22 | 卷绕张力控制精度偏差 | 5.2.7.1 | 用张力仪、角度传感器检测 |
| 23 | 纺丝钢平台组件的安装允许偏差 | 5.2.8 | 按GB 50514中18.1.1的规定检测 |
| 24 | 减速器齿轮箱油池温升和滚动轴承温升 | 5.3.2 | 用红外测温仪或点接触式温度计分别在减速箱壳体处和轴承座处检测,计算实测值与环境温度之差 |
| 序号 | 检验项目 | 要求的章条号 | 检测方法及仪器 |
| 25 | 电动机功率消耗 | 5.6.2 | 用功率表检测 |
| 26 | 保护联接电路的连续性 | 5.7.3 | 按GB/T 5226.1—2019第18.2.2条的规定检测 |
| 27 | 绝缘性能 | 5.7.4 | 按GB/T 5226.1—2019第18.3的规定检测 |
| 28 | 耐压试验 | 5.7.5 | 按GB/T 5226.1—2019第18.4的规定检测 |
| 29 | 噪声 | 5.7.8 | 按GB/T 7111.1和GB/T 7111.3的规定检测 |
| 30 | 一般项目 | 其他条目 | 用通用量具及感官等方法检测 |
6.2 空车运转试验
6.2.1 空车运转试验在以下试验条件下进行:
a)电源电压、频率依照合同约定;
b) 各单元机动作准确可靠,单独连续运行无异常现象;
c)各单元机之间运行状态同步一致;
d) 安全装置、急停装置处于有效状态;
e)成套设备的系统温升稳定;
f)各单元机按设计工作速度运转。
6.2.2 试验时间: 空车连续运转≥2 h, 且在成套设备运转的工况稳定 2 h 后进行。
6.2.3 检测项目:5.1.2.1、5.1.2.2、5.1.3.2、5.1.5.2、5.1.5.5、5.1.7.1、5.1.8.1.2、5.1.8.2.1、5.2.1.1、5.2.3.1、5.2.4.1、5.2.4.2、5.2.4.3、5.2.4.5、5.2.5.2、5.2.5.3、5.4.2、5.7.2、5.7.3、5.8.1。
6.3 工作负荷试验
6.3.1 工作负荷试验在以下试验条件下进行:
a)工作环境的要求:
——温度:5℃~40℃;
——湿度:65%~75%;
——海拔高度: ≤ 1 000 m。
b) 电源按 6.2.1 a) 的规定。
c)在使用厂根据成套设备对应产品的工艺要求,合理调整成套设备的工艺参数后进行。
d)聚丙烯原料应符合SH/T1828—2020的规定,或供需双方认定品牌的切片原料。
e)聚酯原料应符合 GB/T 14189—2015 的规定,或供需双方认定品牌的切片原料。
f)聚乳酸原料的选用应符合供需双方认定品牌的切片原料。
6.3.2 试验时间:正常连续生产运转 48 h 后运行。
6.3.3 检验项目:5.1.2.1、5.1.7.2、5.2.1.2、5.2.2.1、5.2.2.2、5.2.3.3、5.2.5.1、5.2.7.1、5.3.2、5.4.2、5.6.2、5.7.8。
7 检验规则
7.1 出厂检验
7.1.1 每台产品须经制造厂质检部门进行出厂检验合格后方可出厂,并附有制造厂质检部门开具的产品合格证。
7.1.2 检验项目:5.1.1.1、5.1.2.1、5.1.5.4、5.1.8.1.1、5.1.8.1.2、5.1.8.1.3、5.1.8.2.1、5.1.8.2.2、5.1.8.3.1、5.1.8.3.2、5.1.9.2、5.1.9.3、5.2.2.1、5.2.2.2、5.2.4.2、5.2.4.4、5.2.5.2、5.2.5.3、5.6.2、5.7.4、5.7.5、5.8.1。
7.1.3 供需双方在合同中注明成套设备出厂检验项目时,可按照合同规定执行。
7.1.4 外购零部件和单元机由供货方提供检验合格证。
7.1.5 成套设备按本文件规定,并填写成套设备合格证后方能出厂。
7.2 型式检验
7.2.1 当成套设备符合下列情况之一时,应进行型式检验:
a)生产过程中,如结构、材料、工艺有较大改变,可能影响产品性能时;
b)新产品鉴定或老产品转厂定型生产时;
c)产品停产两年以上恢复生产时;
d)第三方进行质量检验时。
7.2.2 检验项目:第5章的全部内容。
7.3 判定规则
7.3.1 检验项目应全部合格,否则判为不合格产品。
7.3.2 检验项目如有不合格项目,允许修复至合格。
7.4 其他
使用厂经过安装、调整、试生产,在正式移交后使用一年内,发现成套设备不符合本标准时,由制造厂负责,会同使用厂协商处理。
8 标志、包装、运输和贮存
8.1 标志
8.1.1 包装储运的图示标志按 GB/T 191 的规定。
8.1.2 铭牌按 FZ/T 90089.1 和 FZ/T 90089.2 的规定。
8.2 包装
按 FZ/T 90001 的规定。也可根据用户要求双方合同约定。
8.3 运输
在运输过程中应按规定的位置起吊,包装箱应按规定的朝向放置,不得倾斜或改变方向。
8.4 贮存
成套设备出厂后,在有良好防雨(水)、防腐及通风贮存条件下,包装箱内零部件的防锈、防潮自出厂日起有效期为一年。
评论