


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国纺织工业联合会提出。
本文件由全国纺织机械与附件标准化技术委员会(SAC/TC 215)归口。
本文件起草单位:南通宏大实验仪器有限公司、南通市纤维检验所、常州市第一纺织设备有限公司、新兴际华检验检测(北京)有限公司、宁波纺织仪器厂、常州市华纺纺织仪器有限公司、南通三思机电科技有限公司、温州方圆仪器有限公司、泉州市美邦仪器有限公司、莱州市电子仪器有限公司、宁波大禾仪器有限公司、莱州元茂仪器有限公司、温州市大荣纺织仪器有限公司、绍兴文理学院、深圳市计量质量检测研究院、东台市综合检验检测中心、四川省纤维检验局、中国纺织机械协会。
本文件主要起草人:杨卫林、叶晋浦、戈磊、张哲、胡君伟、孙伟平、梅静、蔡佩佩、袁浩程、高鹏、李猛、孟奇峰、李春钢、王文明、麻可爱、郑卫平、邹专勇、滕万红、母坤鑫、丁文胜、孔静、黄永福、张金忠、韩丽屏、陈勇、赵任昱、康玉萍。
织物厚度仪
1 范围
本文件规定了织物厚度仪(以下简称厚度仪)的结构和参数、要求、试验方法、检验规则,以及产品的标志、包装、运输和贮存。
本文件适用于数显式的厚度仪(不包含杠杆式土工合成材料厚度仪和蓬松类非织造布厚度仪)的设计、生产和检测。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图表符号标志
GB 4793.1—2007 测量、控制和实验室用电气设备的安全要求 第1部分:通用要求
GB/T 6587—2012 电子测量仪器通用规范
FZ/T 90054 纺织机械仪器仪表产品包装
FZ/T 90074—2021 纺织机械产品涂装
FZ/T 90089.1 纺织机械铭牌 第1部分:型式、尺寸及技术要求
FZ/T 90089.2 纺织机械铭牌 第2部分:内容
3 术语和定义
下列术语和定义适用于本文件。
3.1 织物厚度 fabric thickness
在规定时间、规定压力及规定压脚面积下,织物试样放置在基准板和与其平行的压脚之间的垂直距离。
4 结构和参数
4.1 结构
厚度仪主要由基准板、压脚、压重块、测量轴、压重时间控制装置、厚度测量和显示装置等组成,如图1所示。
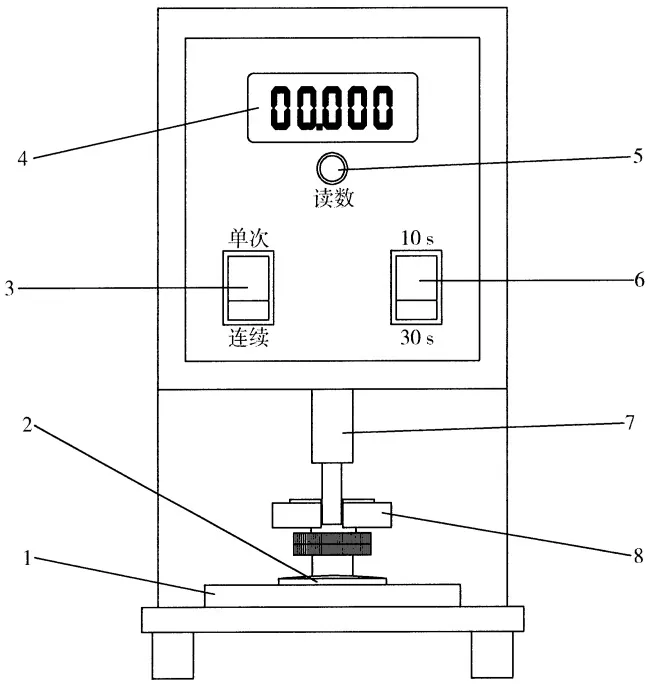
标引序号说明:
1——基准板;
2——压脚;
3——测量方式选择开关;
4——厚度测量和显示装置;
5——读数指示灯;
6——压重时间选择开关;
7——测量轴;
8——压重块。
图 1 厚度仪结构示意图
4.2 主要参数
4.2.1 压脚名义面积和压脚直径
厚度仪配备的压脚名义面积和压脚直径规格见表1。
| 序号 | 压脚名义面积/mm2 | 压脚直径/mm |
| 1 | 100 | 11.28±0.05 |
| 2 | 2000 | 50.46±0.10 |
| 3 | 2500 | 56.42±0.10 |
| 4 | 10000 | 112.84±0.10 |
4.2.2 压重块
厚度仪配备的压重块规格见表 2。
| 序号 | 压重块名义力值/cN | 压重块质量/g | 数量/个 |
| 1 | 10 | 10.20±0.10 | 1 |
| 2 | 25 | 25.51±0.25 | 1 |
| 3 | 50 | 51.02±0.51 | 1 |
| 4 | 100 | 102.04±1.02 | 1 |
| 5 | 200 | 204.08±2.04 | 2 |
| 6 | 500 | 510.20±5.10 | 1 |
4.2.3 厚度测量范围: (0~10) mm 或 (0~20) mm。
4.2.4 厚度分度值不大于 0.001 mm。
5 要求
5.1 涂膜外观
5.1.1 外露件表面涂膜外观应符合 FZ/T 90074—2021 外观等级 1 级的要求。
5.1.2 非外露件表面涂膜外观应符合 FZ/T 90074—2021 外观等级 2 级的要求。
5.2 基本功能
5.2.1 应具有水平指示装置。
5.2.2 应具有厚度测量和显示装置。
5.2.3 应具有单次测量和连续测量功能。
5.2.4 应具有包含 10 s 和 30 s 两档压重时间的定时功能。
5.2.5 压脚应具有电动上升和下降功能。
5.2.6 宜预留数据输出接口。
5.3 整体性能
5.3.1 厚度仪的各按钮或开关应灵敏、可靠。
5.3.2 厚度指示装置数字应显示完整;在零位时应可清零,无漂移现象;随着压脚的上升、下降过程中,应无停滞或跳动现象。
5.3.3 在“单次”工作方式时测量结束后压脚应自动返回最高点处并停止运动;在“连续”工作方式时压脚应平稳上下运动,按“停止”键压脚应在最高点处停止运行。
5.3.4 压脚灵敏度: 当压脚上无压重块时压脚与基准板应分离且呈现随遇平衡状态, 放置 10 g 砝码时压脚与基准板应保持接触。
5.4 基准板
5.4.1 表面应平整光滑,无毛刺、锈蚀现象。
5.4.2 工作面表面粗糙度应不大于 Ra 0.4 μ m 。
5.4.3 基准板直径与最大压脚直径大之差应不小于 50 mm。
5.4.4 基准板与压脚平行度应符合表3的要求。
| 序号 | 压脚直径/mm | 基准板与压脚平行度/mm |
| 1 | 11.28±0.05 | 0.006 |
| 2 | 50.46±0.10 | 0.025 |
| 3 | 56.42±0.10 | 0.028 |
| 4 | 112.84±0.10 | 0.056 |
5.5 压脚
5.5.1 工作面应平整光滑,无毛刺、锈蚀现象。
5.5.2 工作面表面粗糙度应不大于 Ra 0.4 μ m 。
5.5.3 压脚直径应符合表1的要求。
5.5.4 各个压脚之间的质量差异应小于1 g。
5.5.5 进行厚度测量时压脚下降速率为 (1.8±0.2) mm/s。
5.6 压重块
5.6.1 应无毛刺、锈蚀现象。
5.6.2 各个压重块的质量应符合表 2 的要求。
5.7 允许误差
5.7.1 压重时间允许误差:设定值±1 s。
5.7.2 厚度示值变动性误差应不大于 0.004 mm。
5.7.3 整机厚度示值误差:测量范围为(0~10) mm 时不超过±0.015 mm;测量范围为(0~20) mm 时不超过±0.020 mm。
5.8 安全性
5.8.1 绝缘电阻应不小于 5 MΩ 。
5.8.2 保护连接阻抗应不大于 0.1 Ω 。
5.9 环境适应性试验
整机环境适应性试验应符合 GB/T 6587—2012 的Ⅰ组仪器的要求。
5.10 包装运输试验
整机包装运输试验应符合 GB/T 6587—2012 中表 8 规定的流通条件等级 3 级的要求。
6 试验方法
6.1 试验条件
厚度仪检测时的场地满足下列条件:
a)海拔高度 2 000 m 以下;
b) 室内无腐蚀性气体、液体,无尘垢;
c) 电源电压为 AC(220±22) V, 频率为(50±0.5) Hz;
d) 环境温度为室温,环境相对湿度为85%以下,无结露;
e)周围无明显电磁场干扰,无明显振动源。
6.2 检具
厚度仪检测时所用检具见表 4。
| 序号 | 检具名称 | 测量范围 | 分度值 | 最大允许误差(MPE)或准确度等级 |
| 1 | 表面粗糙度测试仪 | Ra:(0.1~10)μm | 0.1μm | MPE:±10% |
| 2 | 钢直尺 | (0~300)mm | 1mm | MPE:±0.10mm |
| 3 | 量块 | (1~20)mm | — | 3级 |
| 4 | 外径千分尺 | (0~25)mm | 0.01mm | MPE:±0.004mm |
| 5 | 游标卡尺 | (0~150)mm | 0.02mm | MPE:±0.03mm |
| 6 | 电子天平 | (2~600)g | 0.01g | MPE:±0.05g |
| 7 | 电子秒表 | 0.1s~1h | 0.1s | MPE:±0.10s |
| 8 | 绝缘电阻表 | 100Ω~1000MΩ,500V | — | 10.0级 |
| 9 | 接地导通电阻测试仪 | (10~200)mΩ | 1mΩ | 5级 |
6.3 检测方法
6.3.1 基准板表面粗糙度(5.4.2)和压脚工作面粗糙度(5.5.2),用表面粗糙度测试仪检测。
6.3.2 基准板与最大压脚直径之差(5.4.3),用钢直尺测量基准板直径,计算测量结果与厚度仪配置最大压脚直径之差。
6.3.3 基准板与压脚平行度(5.4.4),依次装上表3中的一种压脚,在压脚上加放25 cN的压重块,启动厚度仪,使压脚上下运动,当压脚与基准板接触时将厚度显示值清零;用一任意厚度的量块分别放在压脚与基准板之间,量块置于压脚边缘(4~6) mm,如图2a)所示,分别测量与第一测点呈90°分布的4个位置,如图2b)所示,4次厚度读数的最大值与最小值之差即为基准板与压脚的平行度。
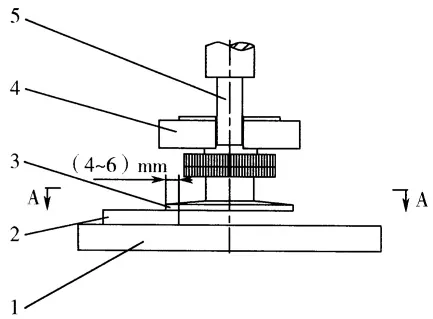
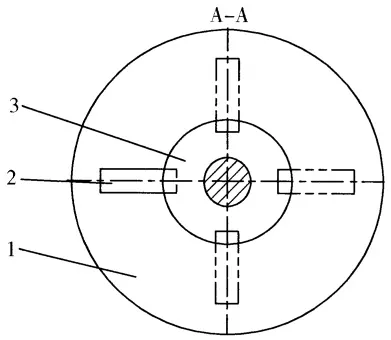
标引序号说明:
1——基准板;
2——量块;
3——压脚;
4——压重块;
5——测量轴。
图 2 基准板与压脚平行度检测示意图
6.3.4 压脚直径(5.5.3),压脚直径为11.28 mm时采用外径千分尺,其他压脚用游标卡尺,测量2次分别测量两个垂直方向上的直径,取其平均值。
6.3.5 压脚质量差异(5.5.4),用电子天平称取各个压脚的质量,测量值中最大值与最小值的差值即为压脚质量差异。
6.3.6 压脚下降速率(5.5.5),选用“连续”测量方式,设置压重时间为“10 s”,在压脚上加放25 cN的压重块,当压脚与基准板接触时将厚度显示值清零;启动厚度仪,用电子秒表重复2次测量压脚从开始上升与下降到基准板的间隔时间并取平均值T,再重复2次记录厚度显示装置在上升和下降过程中读数最大值并取平均值 Hmax 。压脚下降速率按式(1)计算。
v = (2Hmax)/T (1)
v ——压脚下降速率,单位为毫米每秒(mm/s);
Hmax ——厚度显示装置在上升和下降过程中读数最大值的平均值,单位为毫米(mm);
T ——压脚从开始上升与下降到基准板的间隔时间的平均值,单位为秒(s)。
6.3.7 压重块质量(5.6.2),用电子天平称取各压重块的质量。
6.3.8 压重时间误差(5.7.1),选取压脚与基准板距离分别为1 mm、6 mm、9 mm时的3个测量点。选用“单次”测量方式,分别设置压重时间为“10 s”和“30 s”。先在压脚与基准板之间放置一块1 mm量块,在压脚上加放25 cN的压重块;启动厚度仪,当压脚再次与量块接触,厚度显示值不跳动时,启动电子秒表,当读数指示灯亮时按停电子秒表,读取电子秒表读数,重复测量2次,平均值与压重时间设定值之差为压脚与基准板距离1 mm时压重时间误差。用上述方法分别测量两个压重时间的3个测量点时的压重时间误差,同一个压重时间3个测量点中压重时间误差最大值即为压重时间误差。
6.3.9 示值变动性误差(5.7.2),选用直径为11.28 mm的压脚,在压脚上放置25 cN的压重块,选用“连续”工作方式,设置压重时间为“10 s”。用一任意厚度的量块分别放在压脚与基准板之间,对同一量块重复测量5次,其测量结果最大值与最小值之差即为示值变动性误差。
6.3.10 整机示值误差(5.7.3),选用直径为11.28 mm的压脚,在压脚上放置25 cN的压重块,选用“连续”工作方式,设置压重时间为“10 s”。对于厚度测量范围为(0~10) mm时,每间隔2 mm为测量点;对于厚度测量范围为(10~20) mm时,每间隔5 mm为测量点。启动厚度仪,使压脚上下运动,当压脚与基准板接触时将厚度显示值清零;将一组量块按测量点依次置于压脚与基准板之间,对同一量块重复测量2次,其测量结果的平均值与量块标称值之差即为整机示值误差。
6.3.11 绝缘电阻(5.8.1),切断电源,将电源开关置于接通位置,用额定电压为 500 V 的绝缘电阻表测试电源输入端对机壳金属部分的绝缘电阻。
6.3.12 保护连接阻抗(5.8.2),按 GB 4793.1—2007 中 6.5.1.3 的规定进行。
6.3.13 环境适应性试验(5.9),按 GB/T 6587—2012 中 5.9 的规定进行。
6.3.14 包装运输试验(5.10),按 GB/T 6587—2012 中 5.10 的规定进行。
6.3.15 其他项目用感官法检测。
7 检验规则
7.1 出厂检验
7.1.1 每台产品须经制造厂质检部门进行出厂检验合格后方可出厂,并附有制造厂质检部门开具的产品合格证。
7.1.2 检验项目:5.1~5.8。
7.2 型式检验
7.2.1 产品在下列情况之一时,应进行型式检验:
a)生产过程中,如结构、材料、工艺有较大改变,可能影响产品性能时;
b) 新产品鉴定或老产品转厂定型生产时;
c)出厂检验结果与上次型式检验有较大差异时;
d)产品停产两年以上恢复生产时;
e) 国家质检部门要求进行质量检验时。
7.2.2 检验项目: 第 5 章。
7.3 组批
由相同生产条件下生产的同一规格(型号)的产品组成一批。
7.4 判定规则
检验结果如有两项及两项以上指标不符合本文件要求时,判定产品不合格;有一项指标不符合本文件要求时,允许重新取样进行复验,复验结果仍不符合本文件技术指标的要求,则判定为不合格。
8 标志、包装、运输和贮存
8.1 标志
8.1.1 产品铭牌按照 FZ/T 90089.1 和 FZ/T 90089.2 的规定。
8.1.2 包装储运的图示标志按照 GB/T 191 的规定。
8.2 包装
产品的包装按照 FZ/T 90054 的规定。
8.3 运输
产品在运输过程中应避免剧烈地震动、冲击、翻滚、高处跌落和雨雪淋袭。
8.4 贮存
产品应贮存在干燥通风的仓库内,空气中不应有腐蚀性气体,库内温湿度不应有剧烈的变化,相对湿度应不大于75%。在制造厂存放期超过一年的产品,应重新进行出厂检验,合格后才能出厂。
评论