


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国纺织工业联合会提出。
本文件由全国纺织机械与附件标准化技术委员会(SAC/TC 215)归口。
本文件起草单位:南通宏大实验仪器有限公司、深圳市瑞锋仪器有限公司、温州市大荣纺织仪器有限公司、温州方圆仪器有限公司、绍兴文理学院、南通三思机电科技有限公司、莱州元茂仪器有限公司、泉州美邦仪器有限公司、中国纺织机械协会。
本文件主要起草人:杨卫林、丁文胜、施赛杰、巫班金、邹专勇、徐华东、巫日涵、高鹏、陆松涛、叶晋浦、张金忠、邵宪锦、李春钢、袁春雷、滕广益、王蕊。
1 范围
本文件规定了随机翻滚法织物起毛起球性能测试仪(以下简称“随机翻滚起球仪”)的术语和定义,型式与结构,要求,试验方法,检验规则及标志、包装、运输和贮存。
本文件适用于随机翻滚起球仪的设计、生产和检测。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图示标志
GB/T 2941—2006 橡胶物理试验方法试样制备和调节通用程序
GB 4793.1—2007 测量、控制和试验室用电气设备的安全要求 第1部分:通用要求
GB/T 4802.4—2020 纺织品 织物起毛起球性能的测定 第4部分:随机翻滚法
GB/T 6031—2017 硫化橡胶或热塑性橡胶 硬度的测定(10 IRHD~100 IRHD)
GB/T 6587—2012 电子测量仪器通用规范
FZ/T 90054 纺织机械仪器仪表产品包装
FZ/T 90074—2021 纺织机械产品涂装
FZ/T 90089.1 纺织机械铭牌 第1部分:型式、尺寸及技术要求
FZ/T 90089.2 纺织机械铭牌 第2部分:内容
3 术语和定义
GB/T 4802.4—2020界定的术语和定义适用于本文件。
4 型式与结构
4.1 型式
按试验仓数量,可分为:单仓或多仓。
4.2 结构
包含一个或多个呈水平放置的圆筒状试验仓(见图1)。
每个试验仓中间有一根带有两个叶轮杆(见附录 A)的叶轮轴,能以 1 200 r/min 的速度如图示箭头方向旋转。该装置应具有使试样持续翻滚的能力,为了避免试验过程中试样卷绕在叶轮杆上或附着在试验仓内壁上不再自由翻滚,可以通过安装一个空气压缩装置向试验仓后壁送风或安装在叶轮轴上的塑料叶片使试样移开来实现。
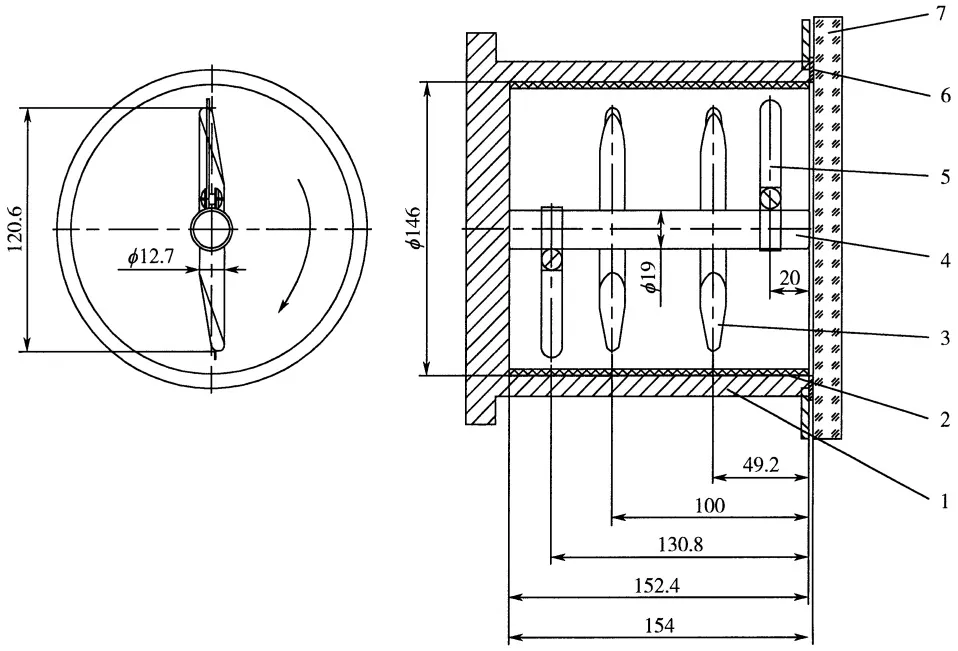
标引序号说明:
1——试验仓圆筒;
2——内衬;
3——叶轮杆;
4——叶轮轴;
5——塑料叶片(可选);
6——密封圈;
7——观察门。
图 1 试验仓主要结构图
5 要求
5.1 涂膜外观
5.1.1 外露件表面涂膜外观应符合 FZ/T 90074—2021 外观等级 1 级的要求。
5.1.2 非外露件表面涂膜外观应符合 FZ/T 90074—2021 外观等级 2 级的要求。
5.2 整体性能
5.2.1 定时功能和暂停功能应工作正常、稳定。
5.2.2 当关闭观察门时,观察门与试验仓边缘密封圈应紧贴,周边无间隙。
5.2.3 通气后试验仓后壁空气出气孔应有气流输出。
5.2.4 连接的压力调节阀、压力指示器及各连接处不应有漏气现象。
5.2.5 运行时发射声压级噪声应不大于 60 dB(A)。
5.3 试验仓
5.3.1 圆筒内径: (146.0±0.5) mm。
5.3.2 圆筒深度: (152.4±1.0) mm。
5.3.3 试验仓内照明灯应工作正常。
5.4 内衬
5.4.1 厚度: (3.2±0.4) mm。
5.4.2 橡胶硬度:(65±5) IRHD。
5.4.3 长度和宽度应完全覆盖和紧贴试验仓圆筒内壁。
5.4.4 表面应平整,接缝处应结合良好,不应出现空白或膨胀,不应有凹凸不平、破损、被污染现象。
5.4.5 内衬在运行过程中不应有松脱现象。
5.5 叶轮轴与叶轮杆
5.5.1 叶轮轴转速: (1 200±30) r/min 。
5.5.2 叶轮杆长度: (120.6±0.5) mm。
5.5.3 叶轮杆应对称固定在叶轮轴上,与试验仓圆筒内壁的间隙均匀度不大于1 mm。
5.5.4 叶轮杆表面应平整光滑,无锐角,端部为半圆球状,无挂丝现象。
5.5.5 叶轮轴转动时应运转平稳,无异响。
5.6 示值误差
5.6.1 空气压力示值误差:±3 kPa。
5.6.2 定时器时间示值误差:±2 s。
5.7 安全性
5.7.1 绝缘电阻应不小于 5MΩ 。
5.7.2 保护连接阻抗应不大于 0.1 Ω 。
5.7.3 开门自停保护装置应有效。
5.8 环境适应性试验
环境适应性试验应符合 GB/T 6587—2012 的Ⅰ组仪器的要求。
5.9 包装运输试验
包装运输试验应符合 GB/T 6587—2012 中表 8 规定的流通条件等级 3 级的要求。
6 试验方法
6.1 试验条件
a)海拔高度2000m以下;
b) 室内无腐蚀性气体、液体,无尘垢;
c)电源额定电压为 AC(220±22) V, 频率为(50±0.5) Hz;
d) 环境温度为室温,环境相对湿度为85%以下,无结露;
e)周围无明显电磁场干扰,无明显振动源。
6.2 检具
随机翻滚起球仪检测时所用检具见表1。
| 序号 | 检具名称 | 测量范围 | 最大允许误差(MPE)或精确度等级 |
| 1 | 游标卡尺 | (0~200) mm,分度值 0.02 mm | MPE:±0.03 mm |
| 2 | 内径千分表 | (10~18) mm,分度值 0.001 mm | MPE:±0.015 mm |
| 3 | 转速表 | (100~1 999.9) r/min | ±0.5% |
| 4 | 数字压力表 | (0~0.1) MPa | MPE:±0.5 kPa |
| 5 | 电子秒表 | 0.1 s~1 h | MPE:±0.10 s |
| 6 | 邵氏硬度计 | (0~90) IRHD | MPE:±1.0 IRHD |
| 7 | 声级计 | (35~120) dB(A) | 2级 |
| 8 | 绝缘电阻表 | 100 Ω~1 000 MΩ,500 V | 10.0级 |
| 9 | 接地导通电阻测试仪 | (10~200) mΩ | 5级 |
6.3 检测方法
6.3.1 出气孔气流输出情况(5.2.3)的检测:开启空气开关,调节压力调节阀,使随机翻滚起球仪上压力表达到14 kPa~21 kPa时,用手感觉试验仓后壁空气出气孔有气流输出。
6.3.2 管路系统气密性(5.2.4)的检测:用肥皂水涂抹在管路各个连接口或阀门可能泄漏点,观察是否起泡。
6.3.3 噪声(5.2.5)检测:按 GB 4793.1—2007 中 12.5.1 的规定进行。
6.3.4 试验仓圆筒内径(5.3.1)的检测:从试验仓内取出内衬,在圆筒上取2个检测点,用游标卡尺分别测量2个检测点圆筒的内径,取平均值。
6.3.5 试验仓圆筒深度(5.3.2)的检测:从试验仓内取出内衬,在圆筒上取2个对称检测点,用游标卡尺的深度尺分别测量2个检测点的圆筒深度,取平均值。
6.3.6 内衬厚度(5.4.1)的检测:按 GB/T 2941—2006 中 7.1 的规定进行,选取压足直径 6 mm,施加压力(22±5) kPa。
6.3.7 内衬橡胶硬度(5.4.2)的检测:按照 GB/T 6031—2017 方法 N(常规试验)的规定进行。
6.3.8 叶轮轴转速(5.5.1)的检测:用转速表进行测量2次,取平均值。
6.3.9 叶轮杆长度(5.5.2)的检测:用150 mm内卡钳2个测量端与叶轮杆两端轻微接触;取出内卡钳用游标卡尺测量2个测量端的距离;测量2次,取平均值。
6.3.10 叶轮杆与试验仓圆筒内壁的间隙均匀度(5.5.3)的检测:从试验仓内取出内衬,用手固定叶轮杆使其不旋转,将内径千分表的2个测量端分别与叶轮杆一端和试验仓圆筒内壁轻微接触,摆动内径千分表,读取最小读数;测量叶轮杆的另一端和另1个叶轮杆的两端,取极差值。
6.3.11 叶轮杆表面光滑情况(5.5.4)的检测:用超细纤维的废丝擦拭叶轮杆表面,观察是否有挂丝现象。
6.3.12 空气压力示值误差(5.6.1)的检测:拆开气流控制装置中压力显示器输入管,用一个三通接头将数字压力表与压力显示器输入端串接。打开气流压力开关,调整气流控制装置压力调节阀,使压力显示器指示为15 kPa和20 kPa两个检测点,分别记录两个检测点时数字压力表的读数,计算示值误差值。测量2次,取较大值。
6.3.13 定时器时间示值误差(5.6.2)的检测:设定运行时间为30 min,关闭观察门,启动随机翻滚起球仪,同时启动电子秒表;当运行时间达到设定值时,同时按停电子秒表,记录电子秒表显示时间,计算示值误差值。测量2次,取平均值。
6.3.14 绝缘电阻(5.7.1)检测:切断电源,将电源开关置于接通位置,用额定电压为500 V的绝缘电阻表测试电源输入端对机壳金属部分的绝缘电阻。
6.3.15 保护连接阻抗(5.7.2)检测:按 GB 4793.1—2007 中 6.5.1.3 的规定进行。
6.3.16 开门自停保护装置(5.7.3)检测:在运行过程中,当观察门被打开后3 s以内,叶轮轴应停止转动。
6.3.17 环境适应性试验(5.8)检测按 GB/T 6587—2012 中的 5.9 的规定进行。
6.3.18 包装运输试验(5.9)按 GB/T 6587—2012 中 5.10 的规定进行。
6.3.19 其他项目用感官法检测。
7 检验规则
7.1 出厂检验
7.1.1 每台产品须经制造厂质检部门进行出厂检验合格后方可出厂,并附有制造厂质检部门开具的产品合格证。
7.1.2 检验项目:5.1~5.7。
7.2 型式检验
7.2.1 产品在下列情况之一时,应进行型式检验:
a)生产过程中,如结构、材料、工艺有较大改变,可能影响产品性能时;
b) 新产品鉴定或老产品转厂定型生产时;
c)出厂检验结果与上次型式检验有较大差异时;
d)产品停产两年以上恢复生产时;
e) 政府监管部门要求进行质量检验时。
7.2.2 检验项目:第5章。
7.2.3 组批。
由相同生产条件下生产的同一规格(型号)的产品组成一批。
7.2.4 判定规则。
检验结果如有两项及两项以上指标不符合本文件要求时,判定产品不合格;有一项指标不符合本文件要求时,允许重新取样进行复验,复验结果仍不符合本文件技术指标的要求,则判定为不合格。
8 标志、包装、运输和贮存
8.1 标志
8.1.1 产品的铭牌按照 FZ/T 90089.1 和 FZ/T 90089.2 的规定。
8.1.2 包装储运的图示标志按照 GB/T 191 的规定。
8.2 包装
产品的包装按照 FZ/T 90054 的规定。
8.3 运输
产品在运输过程中应避免剧烈地震动、冲击、翻滚、高处跌落和雨雪淋袭。
8.4 贮存
产品应贮存在干燥通风的仓库内,空气中不应有腐蚀性气体,库内温湿度不应有剧烈的变化,相对湿度应不大于75%。在制造厂存放期超过一年的产品,应重新进行出厂检验,合格后才能出厂。
附录 A (规范性)
叶轮杆
A. 1 零件尺寸
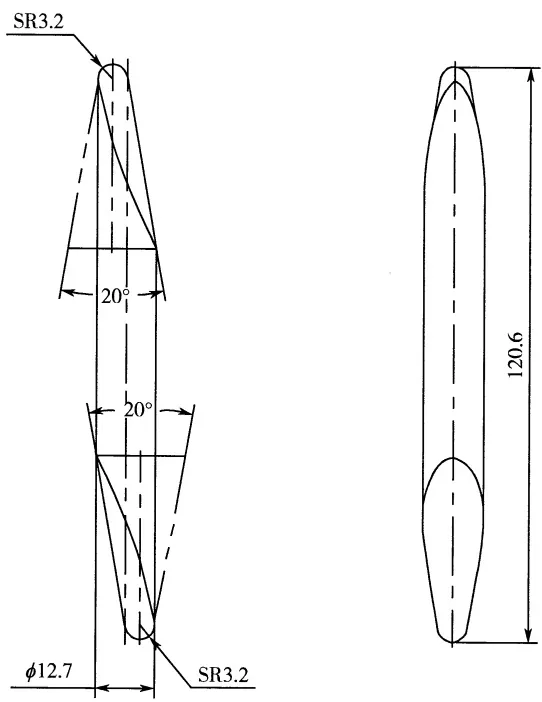
叶轮杆零件尺寸见图 A.1。
A. 2 技术要求
——材料应为 6061;
——表面粗糙度应不大于 Ra1.6 μm;
——叶轮杆两端偏置圆锥体的轴线与零件轴线应处于一个平面上;
——表面应氧化处理。
评论