


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国纺织工业联合会提出。
本文件由全国纺织机械与附件标准化技术委员会(SAC/TC 215)归口。
本文件起草单位:浙江万利纺织机械有限公司、无锡市先达纺织机械厂、现代纺织技术创新中心(鉴湖实验室)、盐城骏烨机电科技有限公司、广东康特斯织造装备有限公司、常州市新创智能科技有限公司、武汉纺织大学、绍兴文理学院、江苏赫伽力智能科技有限公司、中国纺织机械协会。
本文件主要起草人:周巧燕、周香琴、朱振岳、乔志红、李雪清、梅宝龙、张士丹、梅顺齐、潘勇华、徐曙、李忠健、徐巧、万浩兴、陈亚飞、孙亮、付国军、陈振、潘嘉诚、张兰琴、董正梅、李峰山、张孝咸。
大容量卷布装置
1 范围
本文件规定了大容量卷布装置的术语和定义、型式与主要参数、要求、试验方法、检验规则、标志、包装、运输和贮存。
本文件适用于棉、麻、毛、化纤、玻纤、碳纤等纤维的机织物、经编织物的大容量卷布装置(以下简称卷布装置)。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图形符号标志
GB/T 755—2025 旋转电机 定额和性能
GB/T 4208—2017 外壳防护等级(IP 代码)
GB/T 5226.1—2019 机械电气安全 机械电气设备 第1部分:通用技术条件
FZ/T 90001 纺织机械产品包装
FZ/T 90074—2021 纺织机械产品涂装
FZ/T 90089.1 纺织机械铭牌 第1部分:型式、尺寸及技术要求
FZ/T 90089.2 纺织机械铭牌 第2部分:内容
3 术语和定义
下列术语和定义适用于本文件。
3.1
张力辊 tension roller
感知布面卷绕张力的辊状构件。
3.2
导辊 guide roller
改变布面运动方向的辊状构件。
3.3
布卷芯轴 cloth roll core shaft
位于布卷芯部,用于驱动布卷转动或支撑布卷的辊状构件。
3.4
压布辊 slicking-in roller
对布卷表面施加压力的辊状构件。
3.5
支撑辊 support roller
具有布卷表面摩擦传动的卷布装置中,与摩擦辊共同支撑布卷的辊状构件。
3.6
摩擦辊 friction roller
具有布卷表面摩擦传动的卷布装置中,通过表面摩擦带动布卷卷绕的辊状构件。
4 型式与主要参数
4.1 型式
卷布装置按传动型式分为:
——布卷芯轴传动卷布装置,见图1;
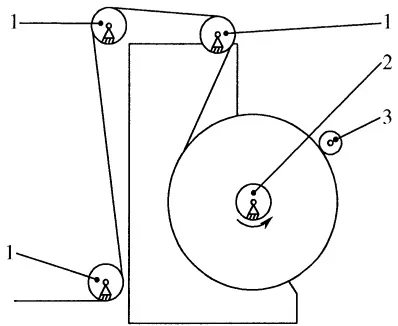
标引序号说明:
1——张力辊/导辊;
2——布卷芯轴;
3——压布辊。
注:此图中箭头表示动力方向。
图 1 布卷芯轴传动卷布装置
——布卷表面摩擦传动卷布装置,见图2;
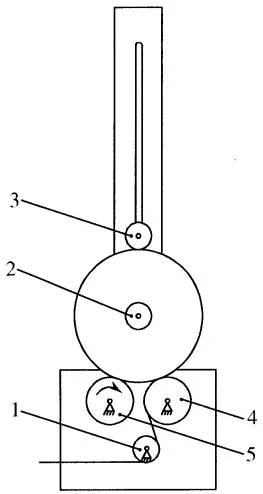
标引序号说明:
1——张力辊/导辊;
2——布卷芯轴;
3——压布辊;
4——支撑辊;
5——摩擦辊。
注:此图中箭头表示动力方向。
图 2 布卷表面摩擦传动卷布装置
——布卷芯轴和表面摩擦联合传动卷布装置,见图3。
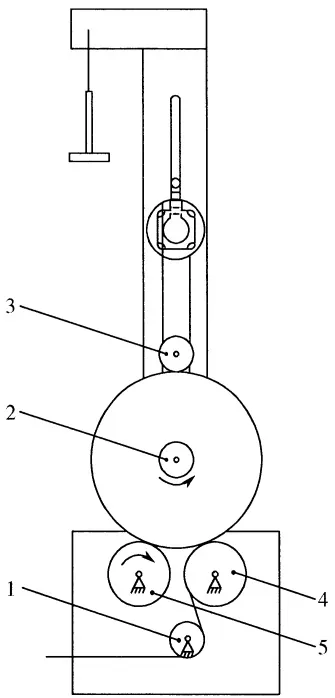
标引序号说明:
1——张力辊/导辊;
2——布卷芯轴;
3——压布辊;
4——支撑辊;
5——摩擦辊。
注:此图中箭头表示动力方向。
图 3 布卷芯轴和表面摩擦联合传动卷布装置
4.2 主要参数
主要参数见表1。
| 型式 | 工作幅宽 l/mm | 布卷直径 d/mm |
| 布卷芯轴传动卷布装置 | l≤3 600 | d≤φ800 |
| 布卷表面摩擦传动卷布装置 | l≤6 000 | d≤φ1 200 |
| 布卷芯轴和表面摩擦联合传动卷布装置 | l≤3 600 | d≤φ700 |
5 要求
5.1 主要零部件
5.1.1 主要零部件的平行度要求见表2。
| 检验项目 | 要求 | ||
| 工作幅宽l/mm | 单位长度平行度/(mm/m) | 全长平行度/mm | |
| 摩擦辊和支撑辊的平行度 | l<2800 | ≤0.3 | ≤0.4 |
| 2800≤l≤3800 | ≤0.5 | ||
| 3800< l≤6000 | ≤0.6 | ||
| 张力辊、导辊、支撑辊相互平行度 | l≤6000 | ≤0.5 | ≤1 |
5.1.2 主要零部件径向圆跳动要求见表3。
| 工作幅宽l/mm | 张力辊、导辊径向圆跳动/mm | 支撑辊径向圆跳动/mm |
| l<2800 | ≤0.6 | ≤0.3 |
| 2800≤l≤3800 | ≤0.7 | ≤0.4 |
| 3800≤0.8≤0.5 | ≤0.8 | ≤0.5 |
5.1.3 各辊筒应转动灵活。
5.2 配套器材
配套器材应符合相应的器材标准。
5.3 产品涂装
产品涂装的涂膜质量应符合 FZ/T 90074—2021 中 5.2 的规定。
5.4 整机性能
5.4.1 整机应具有实时监测和动态调整布面张力的功能。
5.4.2 布卷芯轴和表面摩擦联合传动的卷布装置应具有实时检测和动态调整中心驱动电机扭矩的功能。
5.4.3 整机应具有可选配布卷成型过程中的横向错边、落布、验布等功能。
5.4.4 空载运行时,主电机功耗不大于额定功率的80%。
5.4.5 传动箱体表面温升不大于 20 K。
5.4.6 电动机的温度和温升限值数值应符合 GB/T 755—2025 8.10 的有关规定。
5.4.7 传动系统润滑良好,整机无渗油现象。
5.5 布面质量
5.5.1 布卷端面不平整度不大于 15 mm ,有横向错边功能的除外。
5.5.2 布卷表面纬斜量要求见表4。
| 织物纬密 mw/(纬/cm) | 布卷表面纬斜量/(mm/m) |
| mw≤1 | ≤20 |
| 1≤15 | ≤15 |
| 2≤mw≤4 | ≤10 |
5.6 电控系统
5.6.1 整机应具有张力等工艺参数设置、修改和存储的功能。
5.6.2 布面张力或电机扭矩控制目标值应按布卷直径或卷布长度分段设置。
5.7 安全保护
5.7.1 布卷表面摩擦传动的卷布装置,压布辊在不工作时应有安全防护装置。
5.7.2 随机安全保护装置应齐全、可靠。
5.7.3 电气设备的绝缘电阻应大于1 MΩ。
5.7.4 电气设备应进行耐压强度试验,试验中不得有击穿和飞弧现象。
5.7.5 全机可能带电的金属件与主接地端子之间的电阻应小于 0.1 Ω 。
5.7.6 用于碳纤织物的卷布装置,电气设备防护等级应不低于 IP54。
6 试验方法
6.1 检测方法
6.1.1 各辊筒之间的平行度要求(5.1.1),用平行度测量仪、塞尺、定规、百分表等工具每米检测2个以上的位置,记录并分析计算平行度误差。
6.1.2 各辊筒的径向圆跳动要求(5.1.2),用百分表测量辊体两端及中间3个以上位置,取最大值。
6.1.3 配套器材(5.2)的检测查验相应器材相关标准或合格证明,必要时进行抽检。
6.1.4 主电机功耗(5.4.4)用精度不低于0.5级的功率表检测。
6.1.5 温升(5.4.5,5.4.6)用精度不低于0.5℃的温度计检测,取每个被测项目三个点位的最大值。
6.1.6 布卷端面不平整度(5.5.1)用直尺测量布卷端面沿轴向最低点和最高点之间的距离。
6.1.7 布卷表面纬斜(5.5.2)用直尺测量。
6.1.8 绝缘性能(5.7.3、5.7.5)用兆欧表按 GB/T 5226.1—2019 中 18.3 的规定检测。
6.1.9 耐压强度试验(5.7.4)用耐压测试仪按 GB/T 5226.1—2019 中 18.4 的规定检测。
6.1.10 电气设备防护等级试验(5.7.6)按 GB/T 4208—2017 中 13、14 的规定检测。
6.1.11 其余项目感官检测。
6.2 空车运转试验
6.2.1 试验条件
6.2.1.1 卷布装置的安装按生产工艺的要求进行。
6.2.1.2 电源电压为 380 V ±38 V ,频率为 50 Hz ±1 Hz 或 60 Hz ±1 Hz 。
6.2.1.3 卷布装置经试车后,连续运转2 h。
6.2.2 试验项目
5.1~5.3、5.4.1、5.4.2、5.4.4~5.4.7、5.6、5.7。
6.3 工作负荷试验
6.3.1 试验条件
6.3.1.1 在空车试验合格后进行。
6.3.1.2 环境温度 5°C ∼35°C 。
6.3.1.3 相对湿度 55%~75%。
6.3.1.4 电源电压、频率同 6.2.1.2。
6.3.1.5 试验织物规格:纬密不大于4纬/cm,布卷直径不小于250 mm。
6.3.1.6 试验车速按织造工艺要求定。
6.3.2 试验项目
5.4.3、5.5。
7 检验规则
7.1 出厂检验
每台卷布装置经试车后,按本文件检验合格后方能出厂,并附有产品质量合格证。
7.1.1 全检项目
检查 5.1.3、5.4.1、5.4.2、5.4.7、5.6、5.7.1、5.7.2。
7.1.2 抽检
7.1.2.1 抽检数量: 按每批产量的 2% 进行抽检, 不足 50 台的抽检 1 台。
7.1.2.2 抽检项目:5.1.1、5.1.2、5.2、5.3、5.4.4~5.4.6、5.7.3~5.7.6。
7.2 型式检验
7.2.1 产品在下列情况之一时,应进行型式检验:
a)新产品的试制定型鉴定;
b) 正式生产后,如结构、材料、工艺有较大改变,可能影响产品性能时;
c) 同一型号产品正常生产 12 个月后应周期性进行一次检验;
d) 产品停产6个月以上,恢复生产时;
e)出厂检验结果与上次型式检验有较大差异时;
f) 国家有关部门提出进行型式检验的要求时。
7.2.2 检验项目:第5章。
7.3 判定规则
7.3.1 出厂检验
检验结果如有两项及两项以上技术要求不符合本文件要求时,判定整批产品不合格;有一项技术要求不符合本文件要求时,允许重新取样进行复验,复验结果仍不符合本文件的要求,则判定整批产品为不合格。
7.3.2 型式检验
在出厂检验合格的产品中,随机抽取一台进行检验,所检项目中有一项不符合本文件要求时,判定该产品不合格。
8 标志、包装、运输和贮存
8.1 标志
8.1.1 产品铭牌按照 FZ/T 90089.1 和 FZ/T 90089.2 的规定。
8.1.2 包装储运的图示标志按照 GB/T 191 的规定。
8.2 包装
产品的包装按照 FZ/T 90001 的规定。也可根据用户要求双方合同约定。
8.3 运输
产品在运输过程中,应按规定的起吊位置起吊,包装箱应按规定的朝向放置,不得倾斜或改变方向。
8.4 贮存
产品出厂后,在有良好防雨及通风的贮存条件下,包装箱内的零件防潮、防锈自出厂之日起有效期一年。
评论