


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国纺织工业联合会提出。
本文件由全国纺织机械与附件标准化技术委员会(SAC/TC 215)归口。
本文件起草单位:山东日发纺织机械有限公司、广东康特斯织造装备有限公司、江苏友诚数控科技有限公司、国家纺织机械产品质量检验检测中心(山西)、太平洋纺织机械(常熟)有限公司、江苏莱纳多智能装备有限公司、中国纺织机械协会。
本文件主要起草人:迟连迅、罗军、王勇、张士丹、李朝龙、梅宝龙、李雪清、范玉龙、刘梦嫣、吕永法、何晓波、范丽华、崔长安、孙亮。
毛巾剑杆织机
1 范围
本文件规定了毛巾剑杆织机的术语和定义,型式和主要参数,要求,试验方法,检验规则,标志、包装、运输和贮存。
本文件适用于织造以天然纤维(棉、毛、丝、麻)、化纤和混纺纱、线等为原料的毛圈织物的毛巾剑杆织机(简称毛巾剑杆)的设计、生产和检验。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图示标志
GB/T 5226.1—2019 机械电气安全 机械电气设备 第1部分:通用技术条件
GB/T 7111.1 纺织机械噪声测试规范 第1部分:通用要求
GB/T 7111.6 纺织机械噪声测试规范 第6部分:织造机械
GB/T 17780.6 纺织机械 安全要求 第6部分:织造机械
FZ/T 90001 纺织机械产品包装
FZ/T 90034 纺织机械 织机工作宽度
FZ/T 90074 纺织机械产品涂装
FZ/T 90089.1 纺织机械铭牌 第1部分:型式、尺寸及技术要求
FZ/T 90089.2 纺织机械铭牌 第2部分:内容
3 术语和定义
下列术语和定义适用于本文件。
3.1
布动起圈 fabric movement
打纬筘动程不变,通过改变织口位置形成毛圈。
3.2
筘动起圈 reed movement
织口位置不变,通过改变打纬筘动程形成毛圈。
3.3
长打纬、短打纬 long and short beating-up
筘动起圈分长打纬和短打纬,以三纬起毛为例,当织入第一、第二根纬纱时打纬动程较小,筘距织口有一定距离,不与织口接触为短打纬。当织入第三根纬纱后,筘将这三根纬纱一起推向织口形成毛圈称为长打纬。
3.4
织口位移 cloth-fell displacement
织口在摆梁推动下,打纬终了时筘距织口的距离。
3.5
毛倍 terry times
毛圈织物单位长度内毛圈纱线长度与地经纱线长度的比值。
3.6
毛圈高度 terry height
单个毛圈纱线长度的二分之一。
4 型式和主要参数
4.1 型式
4.1.1 引纬方式:剑杆引纬。
4.1.2 打纬方式:连杆机构打纬、共轭凸轮机构打纬。
4.1.3 起圈方式: 布动起圈、筘动起圈。
4.1.4 送经方式:机械送经、电子送经。
4.1.5 织轴型式:毛经织轴、地经织轴。
4.1.6 卷取方式:机械卷取、电子卷取。
4.1.7 卷取辊型式:包覆针布、刺皮、砂带等。
4.1.8 开口型式:凸轮开口、多臂开口、提花开口。
4.2 分类
I类:最大入纬率>1 000 m/min;
Ⅱ类:650 m/min≤最大入纬率≤1 000 m/min;
Ⅲ类:最大入纬率<650 m/min。
4.3 主要参数
4.3.1 工作宽度符合 FZ/T 90034 的规定。
4.3.2 基本参数见表1。
| 项目 | 参数 |
| 公称筘幅/mm | 1 900~3 800 |
| 毛圈高度/mm | 3~10(自由可调) |
| 毛圈型式(纬/毛圈) | 3~10 |
| 选纬/色 | 1~12 |
| 纬密范围/(根/cm) | 12~60 |
| 机内卷布最大直径/mm | 550 |
5 要求
5.1 剑头交接
两剑头在连续运转时应能正常交接纬纱。
5.2 织口位移
织口摆动杆或筘前后位移距离应能满足毛圈高度成型。
5.3 开口装置
织机在运转过程中,开口装置应能正常运转,提综顺序无错乱。
5.4 织机梁
布动起圈织机,前摆梁与地经后梁应同步摆动灵活,无卡滞现象。
5.5 停车
断经或断纬时,织机应能自动停车,信号显示正确,其制动位置偏差 ≤5° 。
5.6 储纬器
储纬器应能满足主机的最大入纬率,引纬时不得有塌纱现象发生,备纱均匀,反应灵敏。
5.7 运行效率
机械运行效率≥96%。
5.8 功耗
空载运行时主机运转功率消耗小于额定功率的 70%。
5.9 润滑
传动系统应润滑良好,整机无漏油现象。
5.10 噪声
空载运行时整机噪声发射声压级按表 2 规定。
| 转速n/(r/min) | n<450 | 450≤n≤550 |
| 发射声压级/dB(A) | ≤92 | ≤96 |
5.11 振动
空载运行时振动最大加速度值按表 3 规定。
| 转速n/(r/min) | n<450 | 450≤n≤550 | |
| 振动最大加速度值/(m/s2) | X向 | ≤8 | ≤10 |
| Y向 | ≤13 | ≤17 | |
| Z向 | ≤7 | ≤9 | |
5.12 温升
传动箱及轴承座表面温升 ≤40 K 。
5.13 电气控制系统
5.13.1 各种按钮控制灵敏,动作应可靠。
5.13.2 地经、毛经传感器应灵敏可靠,张力超过上限、下限时应能保护停车。
5.13.3 纬纱检测器应灵敏可靠。
5.13.4 指示灯应能正确显示停车故障。
5.13.5 电气控制系统宜具备参数设置和显示,生产数据实时统计、控制、监控、故障诊断等功能。人机界面数据输入、故障诊断、数据显示应齐全正确。
5.13.6 应具备根据工艺参数调整毛圈高度的功能。
5.14 安全保护
5.14.1 运动部件应设置防护装置,装置应安装齐全、牢固、可靠。
5.14.2 安全警示标识应符合 GB/T 17780.6 的规定。
5.14.3 电气设备的保护联结电路的连续性应符合 GB/T 5226.1—2019 中 8.2.3 的规定。
5.14.4 电气设备的绝缘电阻应大于1 MΩ。
5.14.5 电气设备应进行耐压强度试验,试验中不得有击穿和飞弧现象。
5.15 配套器材
配套器材应符合相应的器材标准。
5.16 产品涂装
产品涂装的外观质量应符合 FZ/T 90074 的规定。
6 试验方法
6.1 检测方法
6.1.1 织口摆动杆或筘前后位移距离(5.2)用钢直尺检测。
6.1.2 机械运行效率(5.7)的检测,用累计织造时间的方法进行检测后按式(1)计算:
η = (t - t1)/t ×100 % (1)
式中:
η ——机械运行效率;
t ——总织造时间(除6.2.1因素造成的停车),单位为小时(h);
t1 ——机械、电气故障引起的停车时间,单位为小时(h)。
注:非机械、电气引起的停车(如原料、温度、湿度、水质、电频率、人为因素等)不计入机械运行效率。
6.1.3 功率消耗(5.8)用三相功率表检测。
6.1.4 噪声(5.10)用精密声级计按 GB/T 7111.1、GB/T 7111.6 的规定检测。
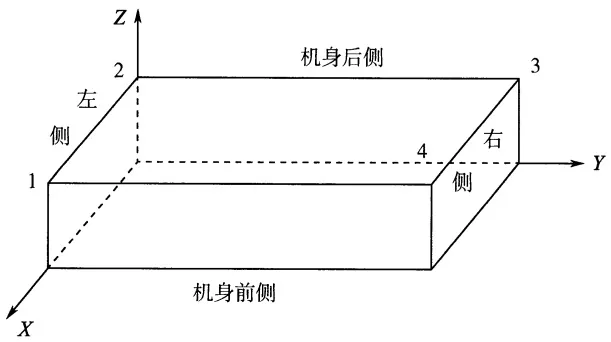
6.1.5 振动(5.11)用测振仪检测。测振仪在织机主墙板顶部按图1所示位置测4个点的振动加速度值,每点各测(X、Y、Z)三个方向,并取最大值。
6.1.6 温升(5.12)用准确度不低于0.5级的温度计检测。
6.1.7 保护联结电路的连续性(5.14.3)用接地电阻测试仪按 GB/T 5226.1—2019 中的 18.2.2 的规定检测。
6.1.8 绝缘电阻(5.14.4)用兆欧表按 GB/T 5226.1—2019 中 18.3 的规定检测。
6.1.9 耐压强度试验(5.14.5)用耐压测试仪按 GB/T 5226.1—2019 中 18.4 的规定检测。
6.1.10 配套器材(5.15)的检测查验相应器材相关合格证明,必要时进行抽检。
6.1.11 其余项目感官检测。
6.2 空车运转试验
6.2.1 试验条件
6.2.1.1 电源电压为 380 V ±38 V ,频率为 50 Hz ±1 Hz 。
6.2.1.2 多臂装置用 4 片综框。
6.2.1.3 检测速度为最高设计转速的 80%。
6.2.1.4 织机经跑合后,连续运转2 h。
6.2.1.5 公称筘幅 1 900 mm(其他公称筘幅按入纬率折算)。
6.2.2 试验项目
5.1 ∼5.5, 5.8 ∼5.14, 5.16 。
6.3 工作负荷试验
6.3.1 试验条件
6.3.1.1 空车试验合格后进行。
6.3.1.2 试验工艺按试验品种的工艺要求。
6.3.1.3 试验时环境条件应符合织造工艺要求。
6.3.1.4 试验车速按织造工艺速度。
6.3.1.5 调试正常后累计织造时间 8 h。
6.3.2 试验项目
5.6、5.7、5.15。
7 检验规则
7.1 出厂检验
7.1.1 每台织机经空车跑合后,由制造厂按本标准检验合格后方能出厂,并附有产品质量合格证。
7.1.2 检验项目:5.2~5.5、5.8、5.9、5.12、5.13、5.16。
7.2 型式检验
7.2.1 产品在下列情况之一时,应进行型式检验:
a)新产品的试制定型鉴定;
b) 正式生产后,如结构、材料、工艺有较大改变,可能影响产品性能时;
c)同一型号产品正常生产12个月后应周期性进行一次检验;
d) 产品停产 12 个月以上, 恢复生产时;
e)出厂检验结果与上次型式检验有较大差异时;
f) 国家有关部门提出进行型式检验的要求时。
7.2.2 检验项目:第5章。
7.3 判定规则
7.3.1 出厂检验
检验结果有一项不符合标准要求时,允许调整一次,复检后仍有一项不合格判定整批产品不合格。
7.3.2 型式检验
7.3.2.1 抽检方法
在出厂检验合格产品中抽取1台检验。
7.3.2.2 合格判定
检验项目全部检验合格,判定该批产品合格。
8 标志、包装、运输和贮存
8.1 标志
8.1.1 产品铭牌按照 FZ/T 90089.1 和 FZ/T 90089.2 的规定。
8.1.2 包装储运的图示标志按照 GB/T 191 的规定。
8.2 包装
产品的包装按照 FZ/T 90001 的规定。也可根据用户要求双方合同约定。
8.3 运输
产品在运输过程中,应按规定的起吊位置起吊,包装箱应按规定的朝向安置,不得倾斜或改变方向。
8.4 贮存
产品出厂后,在有良好防雨及通风的贮存条件下,包装箱内的零件防潮、防锈自出厂之日起有效期一年。
评论