


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 FZ/T 81015—2016《婚纱和礼服》,与 FZ/T 81015—2016 相比,除编辑性改动外,主要变化如下:
a)更改了范围,适用于女式礼服(见第1章,2016年版的第1章);
b) 增加了“术语和定义”一章(见第3章);
c) 更改了使用说明的要求(见 4.1,2016 年版的 3.1);
d) 增加了“头纱”号型规格(见 4.2.3);
e) 更改了原辅料的要求(见 4.3,2016 年版的 3.3);
f) 更改了经纬纱向的要求(见 4.4,2016 年版的 3.4);
g)更改了对条对格的要求(见4.5,2016年版的3.5);
h)更改了明暗线、包缝线针距密度等缝制要求(见4.8,2016年版的3.8);
i) 增加了“3岁以上至14岁儿童穿着礼服的安全性能还应同时符合GB31701的规定”的要求(见4.11);
j) 更改了耐湿摩擦色牢度的要求(见 4.11,2016 年版的 3.11);
k) 增加了酚黄变的要求(见 4.11);
1) 更改了洗涤后外观的要求(见 4.11,2016 年版的 3.11);
m)更改了理化性能脚注的要求(见4.11,2016年版的3.11);
n)更改了检验方法(见第5章,2016年版的第4章)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国纺织工业联合会提出。
本文件由全国服装标准化技术委员会(SAC/TC 219)归口。
本文件主要起草单位:上海纺织集团检测标准有限公司、广东名瑞(集团)股份有限公司、广州纤维产品检测研究院。
本文件主要起草人:杨秀月、林辉、张建扬、孙玲。
本文件代替标准的历次版本发布情况为:
——2008年首次发布为 FZ/T 81015—2008;
——2016年第一修订时,发布为FZ/T 81015—2016;
——本次为第二次修订。
婚纱和礼服
1 范围
本文件规定了婚纱和礼服的术语和定义、要求、检验方法、检验规则,以及标志、包装、运输和贮存。
本文件适用于以纺织机织物为主要面料生产的婚纱和女式礼服。
本文件不适用于年龄在 36 个月及以下的婴幼儿服装。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 250 纺织品 色牢度试验 评定变色用灰色样卡
GB/T 1335.2 服装号型 女子
GB/T 1335.3 服装号型 儿童
GB/T 3917.2 纺织品 织物撕破性能 第2部分:裤形试样(单缝)撕破强力的测定
GB/T 3921—2008 纺织品 色牢度试验 耐皂洗色牢度
GB/T 4802.1—2008 纺织品 织物起毛起球性能的测定 第1部分:圆轨迹法
GB/T 4841.3 染料染色标准深度色卡 2/1、1/3、1/6、1/12、1/25
GB/T 5296.4 消费品使用说明 第4部分:纺织品和服装
GB/T 5711 纺织品 色牢度试验 耐四氯乙烯干洗色牢度
GB/T 8170 数值修约规则与极限数值的表示和判定
GB/T 8427—2019 纺织品 色牢度试验 耐人造光色牢度:氙弧
GB/T 8629—2017 纺织品 试验用家庭洗涤和干燥程序
GB/T 8630 纺织品 洗涤和干燥后尺寸变化的测定
GB/T 14801 机织物和针织物纬斜和弓纬试验方法
GB/T 15557 服装术语
GB 18401 国家纺织产品基本安全技术规范
GB/T 21294 服装理化性能的检验方法
GB/T 21295—2024 服装理化性能的技术要求
GB/T 24121 纺织制品 断针类残留物的检测方法
GB/T 29778 纺织品 色牢度试验 潜在酚黄变的评估
GB/T 29862 纺织品 纤维含量的标识
GB 31701 婴幼儿及儿童纺织产品安全技术规范
GB/T 31702 纺织制品附件锐利性试验方法
GB/T 31907 服装测量方法
FZ/T 80002 服装标志、包装、运输和贮存
FZ/T 80004 服装成品出厂检验规则
FZ/T 80007.3 使用粘合衬服装耐干洗测试方法
FZ/T 81004—2022 连衣裙、裙套
男女单、棉服装、男女儿童单服装外观疵点样照(中华人民共和国纺织工业部)
3 术语和定义
GB/T 15557 界定的以及下列术语和定义适用于本文件。
3.1
婚纱 wedding gown
用于拍摄结婚照片或举行结婚仪式等场合时新娘穿着的服饰。
4 要求
4.1 使用说明
使用说明按 GB/T 5296.4 规定,3 岁以上至 14 岁儿童产品还应同时符合 GB 31701 的要求。
4.2 号型规格
4.2.1 号型设置按 GB/T 1335.2、GB/T 1335.3 规定。
4.2.2 主要部位规格按 GB/T 1335.2、GB/T 1335.3 有关规定自行设计。
4.2.3 搭配销售的头纱宜与婚纱规格相匹配,以厘米(或 cm)为单位标注其有效尺寸,例如:长×宽。
4.3 原辅料
面料、里料、填充物应符合本文件相关质量要求。采用的里料、辅料和缝线等应与面料相适宜;纽扣、装饰扣、拉链及其他附件应表面光洁、无毛刺、无缺损、无残疵、无可触及锐利尖端和锐利边缘。拉链啮合良好、顺滑流畅。
注: 可触及锐利尖端和锐利边缘是指成品上可能对人体皮肤造成伤害的锐利尖端和边缘。
4.4 经纬纱向
大身、袖子的纱线歪斜程度不大于3%,前身底边不倒翘。
4.5 对条对格
4.5.1 面料有明显条、格在 1.0 cm 及以上的应符合表 1 要求, 特殊设计除外。
| 部位名称 | 对条、对格规定 | 备注 |
| 左右前身 | 条料顺直、格料对横,左右对称,互差不大于0.4 | 遇格条大小不一时,以衣长二分之一上部为主 |
| 袖子 | 条料顺直、格料对横,以袖山为准,两袖对称,互差不大于0.5 | — |
| 袖缝 | 袖肘线以上,后袖缝格料对横,互差不大于0.3 | — |
| 背缝、裙片拼接缝 | 条料对条、格料对横,互差不大于0.3 | — |
| 摆缝 | 格料对横,袖窿10.0以下互差不大于0.4 | — |
| 部位名称 | 对条、对格规定 | 备注 |
| 裙侧缝 | 条料顺直,格料对横,互差不大于0.3 | 以明显条格为主 |
| 袖与前身 | 袖肘线以上与前身格料对横、两袖互差不大于0.5 | — |
| 领子 | 条、格左右对称,互差不大于0.2 | — |
4.5.2 面料有明显条、格在 0.5 cm 以上至 1.0 cm(不含 1.0 cm) 的产品, 袋与前身条料对条, 格料对格, 互差不大于 0.2 cm。
4.5.3 条格花型歪斜程度不大于3%。
4.5.4 倒顺毛绒、阴阳格面料,应全身顺向一致,长毛面料应全身上下顺向一致,特殊设计除外。
4.5.5 特殊图案面料以主图为准,应全身顺向一致。
4.6 色差
各部位面料的色差不低于4级,覆衬布所造成的色差不低于3-4级(特殊设计除外)。
4.7 外观疵点
成品各部位的疵点允许存在程度按表 2 规定。成品各部位划分见图 1。各部位只允许一种允许存在程度内的疵点。未列入表 2 的疵点按其形态,参照表 2 中相似疵点规定。特殊设计或装饰除外。
| 疵点名称 | 程度 | 各部位允许存在程度 | ||
| 1号部位 | 2号部位 | 3号部位 | ||
| 线状疵点 | 轻微 | 不允许 | 2.0及以下 | 3.0及以下 |
| 明显 | 不允许 | 不允许 | 2.0及以下 | |
| 条状疵点 | 轻微 | 不允许 | 1.0及以下 | 2.0及以下 |
| 明显 | 不允许 | 不允许 | 1.0及以下 | |
| 块状疵点 | 轻微 | 不允许 | 0.5及以下 | 1.0及以下 |
| 明显 | 不允许 | 不允许 | 0.5及以下 | |
| 纬档 | 轻微 | 不允许 | 允许一处 | 允许两处 |
| 明显 | 不允许 | 不允许 | 不允许 | |
| 压痕折皱 | 轻微 | 不允许 | 5.0及以下 | 10.0及以下 |
| 明显 | 不允许 | 不允许 | 5.0及以下 | |
| 油、锈、色斑疵 | 轻微 | 不允许 | 0.2及以下 | 0.3及以下 |
| 明显 | 不允许 | 不允许 | 不允许 | |
| 注1:疵点程度描述:轻微:疵点在直观上不明显,通过仔细辨认才可看出。明显:不影响总体效果,但能明显感觉到疵点的存在。注2:表中疵点的允许值是指同一件产品上同类疵点的累计尺寸。 | ||||
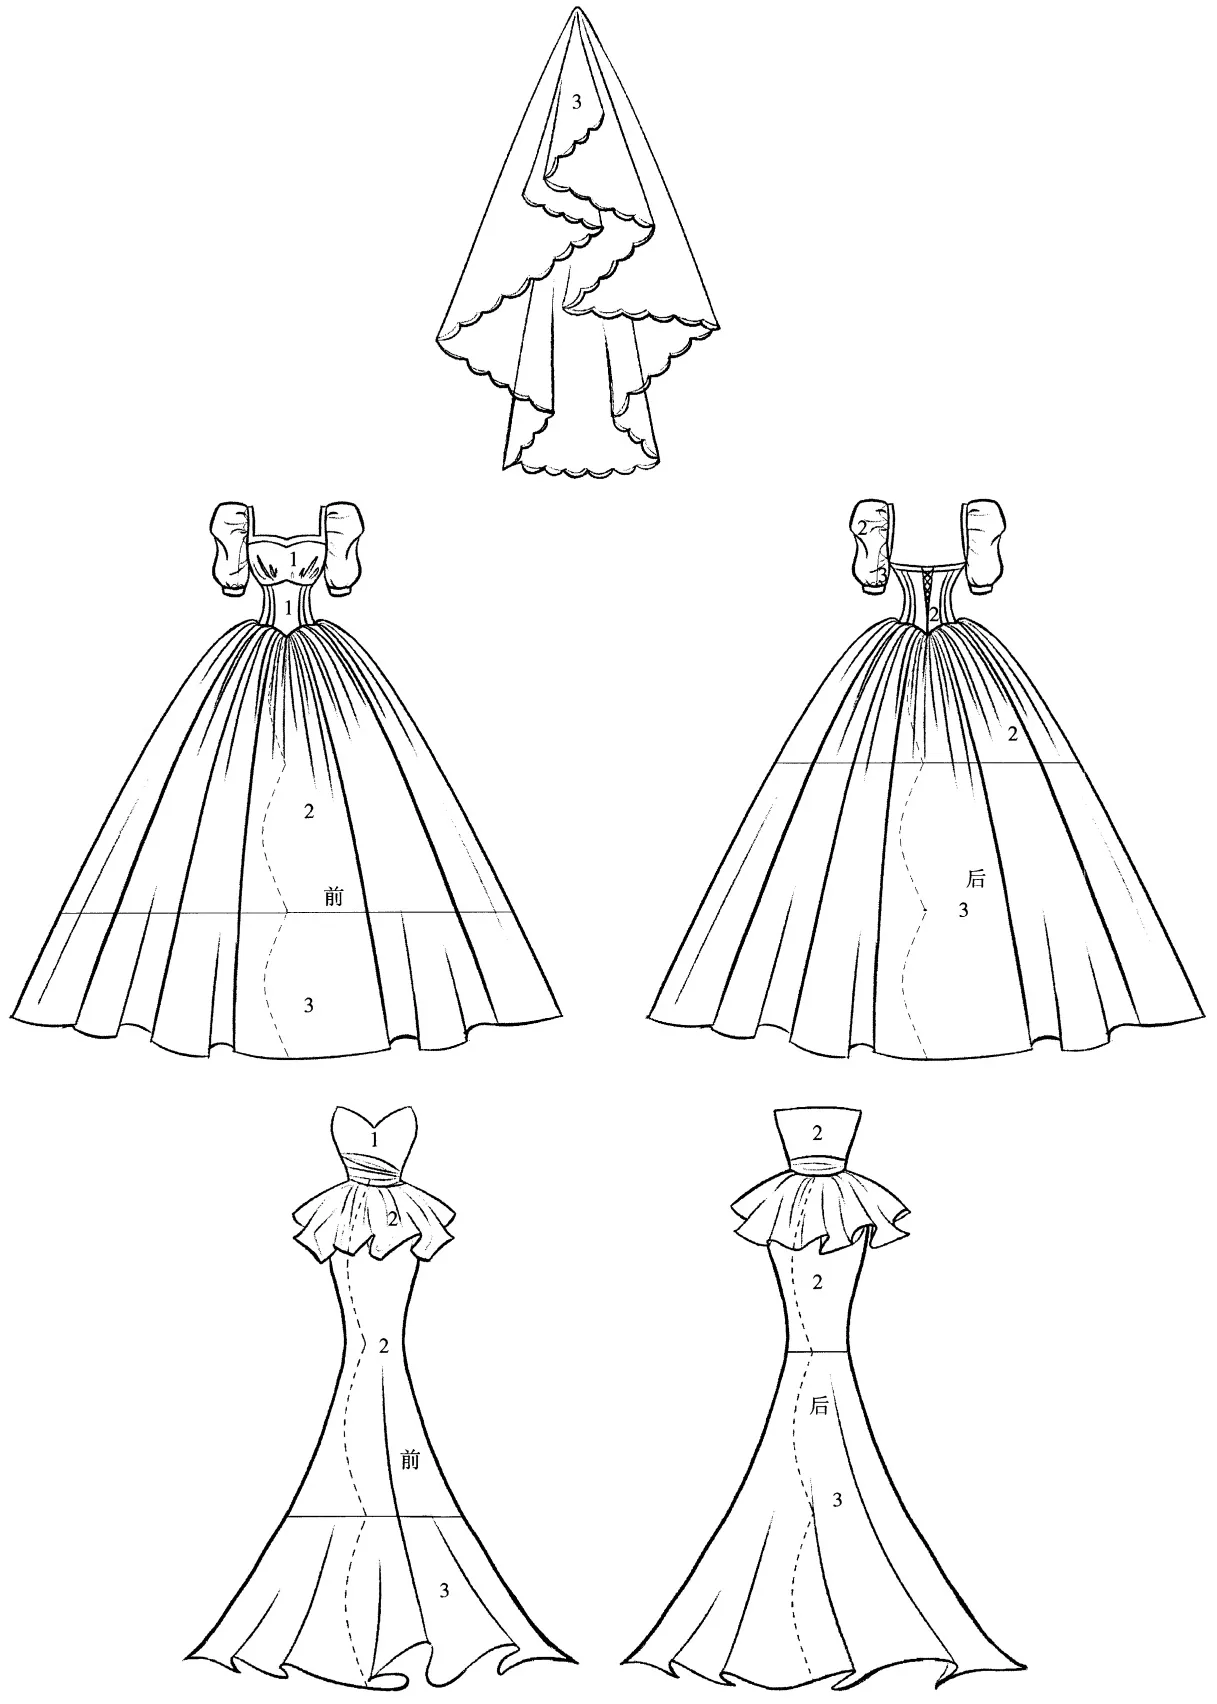
图 1
4.8 缝制质量
4.8.1 针距密度按表 3 规定,特殊设计除外。
| 项目 | 针距密度 | 备注 | |
| 明暗线 | 不少于14针/3cm | — | |
| 包缝线 | 不少于14针/3cm | — | |
| 手工针 | 不少于7针/3cm | 肩缝、袖窿、领子不少于9针/3cm | |
| 三角针 | 不少于5针/3cm | 以单面计算 | |
| 锁眼 | 细线 | 不少于12针/1cm | — |
| 粗线 | 不少于9针/1cm | — | |
| 注:细线指线密度20tex及以下缝纫线;粗线指线密度20tex以上缝纫线。 | |||
4.8.2 外表面应无可能造成人体伤害的尖角、毛刺和飞边等。
4.8.3 各部位(包括头纱)缝制平服,线路顺直、整齐、牢固,针迹均匀,上下线松紧要适宜,无跳线、断线,起止针处及袋口应回针缉牢。缉明线宽窄一致。
4.8.4 领子、门襟部位不允许跳针。其余部位 30 cm 内不应有连续跳针或一处以上单跳针,链式线迹不允许跳线。
4.8.5 省道顺直、平服,长短、位置一致,省尖缝线打结;细裥(含塔克线)均匀,打裥裥面宽窄一致,左右对称。
4.8.6 领面平服、不反翘,绱领(领肩缝对比)不偏斜,左右领宽窄一致,领子部位明线不允许有接线。
4.8.7 肩窝服贴,肩缝顺直、平服;两肩宽窄一致。
4.8.8 绣袖圆顺,吃势均匀,两袖前后基本一致;袖缝顺直,两袖长度、袖口大小一致。
4.8.9 开叉顺直、平服,叉口牢固,不反吐、无皱折。
4.8.10 外露缝份应包缝或热切处理。
4.8.11 锁眼定位准确,大小适宜,眼位不偏斜,锁眼针迹美观、整齐、平服。扣与眼对位,整齐牢固。
4.8.12 钉扣牢固且不应钉在单层布上(装饰扣除外),绕脚高度与锁眼厚度相适宜。收线打结应结实完整,线结不外露。
4.8.13 绣拉链顺直、平服,露牙一致,拉合顺滑,无错位、缺牙现象,拉链周围的面料不起皱。
4.8.14 开口处扣袢应缝合牢固、排列整齐均匀、大小一致,绳带应宽窄一致(特殊设计除外),无毛边外露。
4.8.15 绣花、镶嵌、珠片等装饰物应纹理清晰、牢固、平服,绣花不漏绣、不跳针,珠片、烫钻排列应规范、整齐。色泽、亮度一致(特殊设计除外)表面无刮痕、损毁、底座不脱胶,图案拼接口部位互差不大于0.3 cm。
4.8.16 胸垫等造型支撑材料定位准确、饱满,缝制平服、牢固,左右对称。
4.8.17 对称部位基本一致。
4.8.18 商标和耐久性标签位置端正、平服。
4.9 规格尺寸允许偏差
成品主要部位规格尺寸允许偏差按表 4 规定。
| 部位名称 | 规格尺寸允许偏差 | |
| 领大 | ±0.8 | |
| 胸围 | ±1.5 | |
| 总肩宽 | ±0.8 | |
| 长袖袖长 | 圆袖 | ±0.8 |
| 连肩袖 | ±1.2 | |
| 短袖袖长 | ±0.6 | |
| 腰围 | ±1.0 | |
| 衣长 | ±1.0 | |
| 裙长a | ±1.5 | |
| 头纱b | ±1.5 | |
| a拖尾款裙长允许偏差±2.5cm。b长和宽应同时满足。 | ||
4.10 整烫
4.10.1 各部位熨烫平服、整洁,无烫黄、水渍及亮光。
4.10.2 使用粘合衬部位不应有脱胶、渗胶、起皱、起泡及沾胶。各部位表面不应有沾胶。
4.10.3 绣花、亮片等装饰部位无变形、变色。
4.11 理化性能
成品理化性能应符合表 5 要求。其中,3 岁以上至 14 岁儿童穿着礼服的安全性能还应同时符合 GB 31701 的规定。
| 项目 | 要求 | ||||
| 优等品 | 一等品 | 合格品 | |||
| 纤维含量/% | 符合GB/T 29862规定 | ||||
| 甲醛含量/(mg/kg) | 符合GB 18401规定 | ||||
| pH | |||||
| 可分解致癌芳香胺染料/(mg/kg) | |||||
| 异味 | |||||
| 尺寸变化率d/% | 水洗b | 领大a | ≥-1.0 | ≥-1.0 | ≥-1.5 |
| 胸围 | ≥-1.5 | ≥-2.0 | ≥-2.5 | ||
| 腰围c | ≥-1.0 | ≥-1.5 | ≥-2.0 | ||
| 裙长 | ≥-1.5 | ≥-2.5 | ≥-3.5 | ||
| 衣长 | ≥-1.5 | ≥-2.5 | ≥-3.5 | ||
| 项目 | 要求 | ||||
| 优等品 | 一等品 | 合格品 | |||
| 尺寸变化率d/% | 干洗b | 领大a | ≥-1.5 | ||
| 胸围 | ≥-2.0 | ||||
| 腰围c | ≥-1.5 | ||||
| 裙长 | ≥-2.0 | ||||
| 衣长 | ≥-2.0 | ||||
| 面料色牢度/级 | 耐干洗b | 变色 | ≥4-5 | ≥4 | ≥3-4 |
| 沾色 | ≥4-5 | ≥4 | ≥3-4 | ||
| 耐皂洗b | 变色 | ≥4 | ≥3-4 | ≥3 | |
| 沾色 | ≥4 | ≥3-4 | ≥3 | ||
| 拼接互染e | 沾色 | ≥4-5 | ≥4 | ||
| 耐摩擦 | 干摩擦 | ≥4 | ≥3-4 | ≥3 | |
| 湿摩擦f | ≥4 | ≥3-4 | ≥3 | ||
| 耐汗渍 | 变色 | ≥4 | ≥3-4 | ≥3 | |
| 沾色 | ≥4 | ≥3-4 | ≥3 | ||
| 耐水 | 变色 | ≥4 | ≥3-4 | ≥3 | |
| 沾色 | ≥4 | ≥3-4 | ≥3 | ||
| 耐光 | 变色 | ≥4 | ≥4(浅色3) | ≥3 | |
| 酚黄变g | ≥4 | 不考核 | |||
| 里料色牢度/级 | 耐干洗b | 沾色 | ≥4-5 | ≥4 | ≥3-4 |
| 耐皂洗b | 沾色 | ≥3 | |||
| 耐干摩擦 | 沾色 | ≥3-4 | |||
| 耐汗渍 | 变色 | ≥3 | |||
| 沾色 | ≥3 | ||||
| 耐水 | 变色 | ≥3 | |||
| 沾色 | ≥3 | ||||
| 装饰件和绣花耐皂洗b/级 | 变色 | ≥3-4 | |||
| 沾色 | ≥3-4 | ||||
| 装饰件和绣花耐干洗b/级 | 变色 | ≥3-4 | |||
| 沾色 | ≥3-4 | ||||
| 撕破强力 | 应符合GB/T 21295-2024要求 | ||||
| 覆粘合衬剥离强力h/N | ≥6.0 | ||||
| 缝子纰裂程度i/cm | ≤0.6 | ||||
| 面料起球j/级 | ≥4 | ≥4 | ≥3 | ||
| 金属针 | 不得检出 | ||||
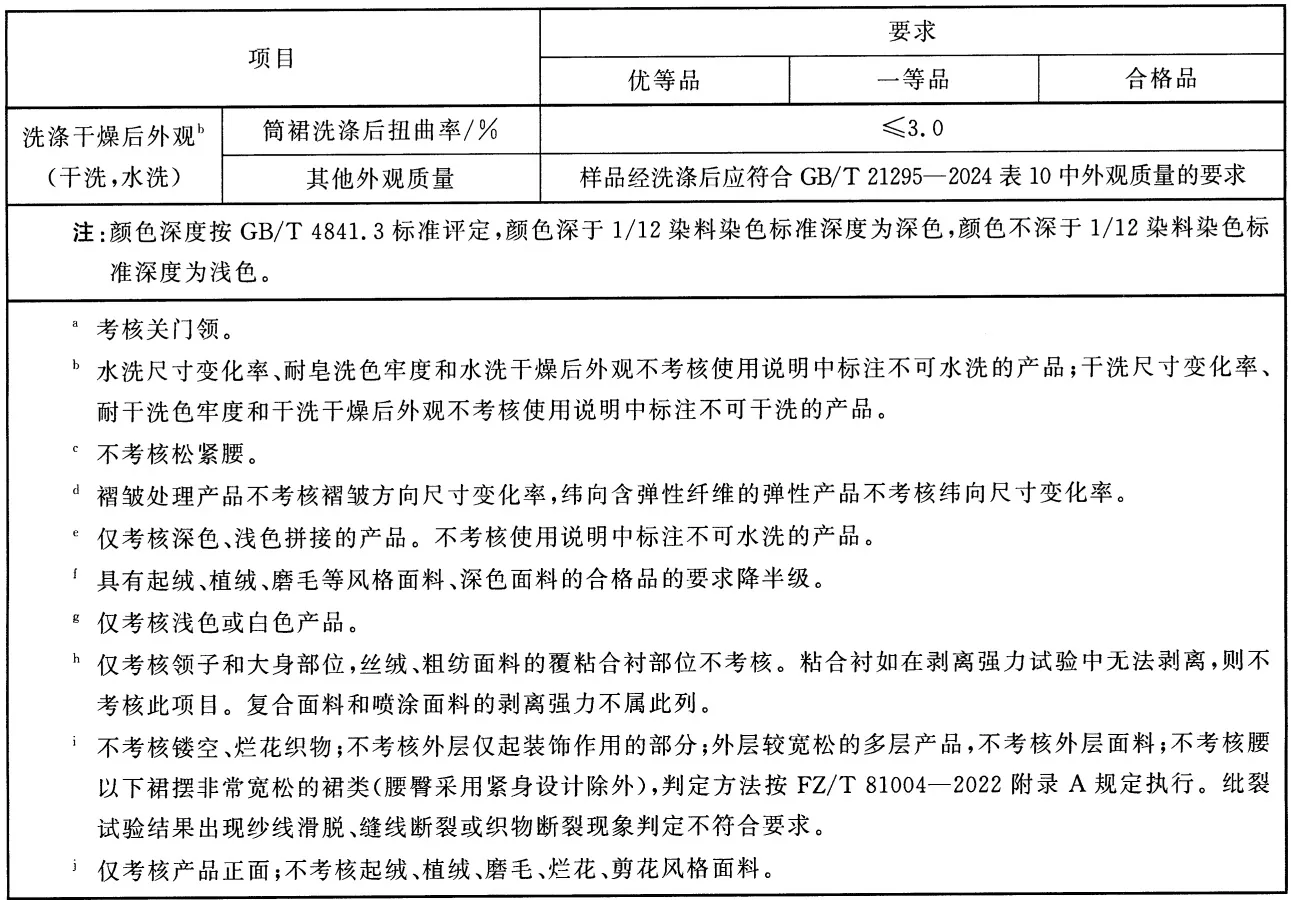
展开文字版(以图片为准)
5 检验方法
5.1 检验工具
5.1.1 测量尺,不可伸缩,分度值为1 mm。
5.1.2 铁磁性金属检测仪。
5.1.3 评定变色用灰色样卡(GB/T 250)。
5.1.4 1/12 染料染色标准深度色卡(GB/T 4841.3)。
5.1.5 男女单、棉服装、男女儿童单服装外观疵点样照。
5.2 规格测定
主要部位规格尺寸测量方法按 GB/T 31907 描述的方法进行测定。
5.3 外观测定
5.3.1 外观检验一般采用灯光照明,照度不低于600 lx,有条件时也可采用北空光照明。
5.3.2 评定色差程度时,被评部位应纱向一致。入射光与织物表面约成45°角,观察方向应垂直于织物表面,距离60 cm目测,与GB/T 250样卡对比。
5.3.3 外观疵点允许存在程度测定时,距离 60 cm 目测,必要时采用测量尺进行测量,并与男女单、棉服装、男女儿童单服装外观疵点样照对比。
5.3.4 针距密度在成品缝纫线迹上任取 3.0 cm 测量(厚薄部位除外)。
5.3.5 经、纬向纱线歪斜程度测定按 GB/T 14801 规定, 按式(1)计算结果。
S = d/W ×100(1)
式中:
S ——经向或纬向纱线歪斜程度,%;
d ——经纱或纬纱与直尺间最大垂直距离,单位为毫米(mm);
W——测量部位宽度,单位为毫米(mm)。
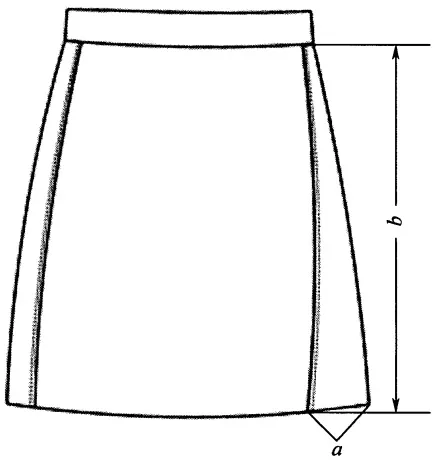
5.3.6 筒裙扭曲率测定方法见图2,并按式(2)计算扭曲率,结果按GB/T 8170修约,保留一位小数。
扭曲率 (%)
式中:
a ——裙底边上,侧缝至端点之间的距离,单位为毫米(mm);
b ——裙腰与侧缝交叉处垂直到底边的距离,单位为毫米(mm)。
5.3.7 附件尖端和边缘的锐利性按 GB/T 31702 描述的方法进行测定。
5.4 理化性能测定
5.4.1 儿童服装安全性能按 GB 31701 描述的方法进行测定。
5.4.2 水洗尺寸变化率按 GB/T 8630 描述的方法进行测定,采用 GB/T 8629—2017,A 型标准洗衣机,洗涤程序 4G,明示手洗的采用洗涤程序 4H,干燥方法采用程序 A,洗涤剂选用“标准洗涤剂 3”。干洗尺寸变化率按 FZ/T 80007.3 描述的方法进行测定,采用常规干洗法,使用熨斗对试样进行适当的整烫,使其平整。批量产品检验时,随机抽取三件成品测试,洗涤次数 1 次,结果取三件的平均值进行判定,若同时存在收缩与伸长的试验结果时,则以收缩(或伸长)的两件试样的平均值作为试验结果。
5.4.3 检针试验按 GB/T 24121 描述的方法进行测定, 检测设备灵敏度采用 1.0 mm。
5.4.4 撕破强力按 GB/T 3917.2 描述的方法进行测定。
5.4.5 洗涤后外观测试方法,样品经5.4.2规定进行洗涤、干燥后,在5.3规定的外观测试条件下,结合表5要求,按GB/T21294中的评定方式评定,其中洗涤后扭曲率按5.3.6描述的方法进行测定。
5.4.6 其他理化性能项目按 GB/T 21294 描述的方法进行测定。其中耐皂洗、耐干洗、耐汗渍、耐水色牢度仲裁试验选择单纤维贴衬。
5.4.7 未提及取样部位的测试项目,可按测试需要在成品上选取试样。
6 检验规则
6.1 检验分类
6.1.1 成品检验分为出厂检验和型式检验。型式检验时机根据生产厂实际情况或合同协议规定,一般在转产、停产后复产、原料或工艺有重大改变时进行。
6.1.2 出厂检验项目按第4章规定,4.11除外。成品出厂检验规则按FZ/T80004规定。
6.1.3 型式检验项目按第 4 章规定。
6.2 外观质量等级和缺陷划分规则
6.2.1 外观质量等级划分
成品外观质量等级划分以缺陷是否存在及其轻重程度为依据。抽样样本中的单件产品以缺陷的数量及其轻重程度划分等级,批等级以抽样样本中单件产品的品等数量划分。
6.2.2 外观缺陷划分
单件产品不符合本文件规定的技术要求,即构成缺陷。
按照产品不符合本文件和对产品的性能、外观的影响程度,缺陷分成三类:
a)严重缺陷:严重降低产品的使用性能,严重影响产品外观的缺陷。
b) 重缺陷: 不严重降低产品的使用性能, 不严重影响产品的外观, 但较严重不符合本文件规定的缺陷。
c) 轻缺陷:不符合本文件的规定,但对产品的使用性能和外观影响较小的缺陷。
6.2.3 外观质量缺陷判定依据
外观质量缺陷判定按表 6 规定。
| 项目 | 序号 | 轻缺陷 | 重缺陷 | 严重缺陷 |
| 原辅料 | 1 | 线、衬等辅料的色泽与面料不相适应;装饰物不平服;沿边绣珠弯曲;绣片脱落,每件4处~8处(计20粒珠片以内) | 缝纫线等辅料的性能与面料不相适宜;装饰物不牢固;绣片严重不良;绣片脱落,每件8处以上(计20粒珠片以上) | 纽扣、附件脱落;纽扣、装饰扣及其他附件表面不光洁、有毛刺、有缺损、有残疵、有可触及锐利尖端和锐利边缘 |
| 经纬纱向 | 2 | 超过4.4要求50%及以内 | 超过4.4要求50%以上,前身底边倒翘 | — |
| 对条对格 | 3 | 超过4.5要求50%及以内 | 超过4.5要求50%以上 | — |
| 色差 | 4 | 低于4.6要求半级 | 低于4.6要求半级以上 | — |
| 疵点 | 5 | 2号、3号部位超过4.7要求 | 1号部位超过4.7要求 | — |
| 缝制质量 | 6 | 针距密度低于4.8.1要求2针及以内 | 针距密度低于4.8.1要求2针以上 | — |
| 7 | 各部位(包括头纱)缝制不平服、松紧不适宜;底边不圆顺;外露缝份毛边外露;毛、脱、漏小于1.0cm | 有明显拆痕;毛、脱、漏大于等于1.0cm;表面部位布边针眼外露 | 毛、脱、漏大于2.0cm |
| 项目 | 序号 | 轻缺陷 | 重缺陷 | 严重缺陷 |
| 缝制质量 | 8 | 30.0cm内有两处单跳针 | 连续跳针或30.0cm内有两处以上单跳针;四、五线包缝有跳针;锁眼缺线或断线 | 链式针迹跳针 |
| 9 | 缉明线宽窄不一致 | — | — | |
| 10 | 锁眼、钉扣、各个封结不牢固;眼位距离不均匀,互差大于0.4cm,偏斜大于0.3cm;扣与眼或四合扣上、下扣互差大于0.3cm;纱线绽出 | 眼位距离不均匀,互差大于0.6cm;扣与眼或四合扣上、下扣互差大于0.6cm | — | |
| 11 | 缠脚线高度与止口厚度不适宜 | — | — | |
| 12 | 领子里、面松紧不适宜,表面不平服 | 领子里、面松紧明显不适宜 | — | |
| 13 | 领窝不平服、起皱;绱领子以肩缝对比偏差大于0.6cm | 领窝明显不平服、起皱;绱领子以肩缝对比偏差大于1.0cm | — | |
| 14 | 绱袖不圆顺,吃势不均匀,袖缝不顺直;两袖长短互差大于0.8cm(包括袖底十字缝);两袖口宽度互差大于0.4cm | — | — | |
| 15 | 肩缝不顺直、不平服;两肩宽窄不一致,互差大于0.5cm | — | — | |
| 16 | 装拉链不平服,露牙不一致。开合不顺 | 上止缺失,拉头拉掉 | — | |
| 17 | 省道不平服、不顺直;省道长短互差大于0.5cm;开叉不平服、不顺直、长短大于0.8cm | — | — | |
| 18 | 开口处扣袢排列不均匀、大小不一致,绳带宽窄不一致 | — | — | |
| 19 | — | — | 胸垫、造型支撑材料定位不准确,左右不对称 | |
| 20 | 绣面花型起皱,露印迹 | — | 绣花漏绣 | |
| 21 | 绣花图案拼接口部位互差大于0.3cm;珠料和配色不一致 | — | 面料倒顺毛,全身顺向不一致;特殊图案顺向不一致。同一款号的绣法不一致 | |
| 22 | 商标和耐久性标签位置不端正、不平服,明显歪斜 | — | — |
| 项目 | 序号 | 轻缺陷 | 重缺陷 | 严重缺陷 |
| 规格尺寸允许偏差 | 23 | 超过4.9要求50%以内 | 超过4.9要求50%及以上 | 超过4.9要求100%及以上 |
| 整烫 | 24 | — | — | 使用粘合衬部位脱胶、外表面渗胶、起皱、起泡及沾胶 |
| 25 | 轻度污渍;熨烫不平服;有光亮、水花;表面有长于1.0cm的连根线头三根及以上 | 有明显污渍,面料大于2.0cm2,或里料大于4.0cm2;水花大于4.0cm2;轻微烫黄;变色 | 有严重污渍,污渍大于3.0cm2;变质,残破等影响使用和美观 | |
| 注:表6未涉及的缺陷可根据6.2.2规定,参照表6中相似缺陷酌情判定。 | ||||
6.3 抽样规定
6.3.1 外观质量检验用样品按批随机抽取,抽样数量按表7规定。
| 批量 | 样本量 |
| ≤500 | 10 |
| 501~1 000 | 20 |
| ≥1 001 | 30 |
6.3.2 理化性能检验用样品数量根据试验需要按批随机抽取。
6.4 判定规则
6.4.1 单件(样本)外观判定
优等品:严重缺陷数=0 重缺陷数=0 轻缺陷数 ≤ 4
一等品:严重缺陷数=0 重缺陷数=0 轻缺陷数≤7或
严重缺陷数=0 重缺陷数≤1 轻缺陷数≤3
合格品:严重缺陷数=0 重缺陷数=0 轻缺陷数≤8或
严重缺陷数=0 重缺陷数≤1 轻缺陷数≤6
6.4.2 批等级判定
优等品批:外观检验样本中的优等品数≥90%,一等品和合格品数≤10%,且不含不合格品。各项理化性能测试均达到优等品指标要求。
一等品批:外观检验样本中的一等品及以上的产品数≥90%,合格品数≤10%,且不含不合格品。各项理化性能测试均达到一等品指标要求。
合格品批:外观检验样本中的合格品及以上的产品数≥90%,不合格品数≤10%,且不含有严重缺陷的不合格品。各项理化性能测试均达到合格品指标要求。
当外观缝制质量判定与理化性能判定不一致时,按低等级判定。
6.4.3 合格判定
抽验中各批量判定数符合 6.4.2 相应等级规定, 判定为合格批。否则判定该批产品不合格。
6.4.4 复验规定
抽验中各批量判定数不符合本文件规定或交收双方对检验结果有异议时,可进行第二次抽验,抽验数量应增加一倍。以复验结果为最终判定结果。
7 标志、包装、运输和贮存
成品的标志、包装、运输和贮存按 FZ/T 80002 执行。
评论