


前言
本文件按照 GB / T 1. 1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 JT / T 722—2023《公路桥梁钢结构防腐涂装技术条件》,本文件与 2023 年版相比,除结构调整和编辑性改动外,主要技术变化如下:
增加了聚苯胺涂料的术语和定义(见 3. 13);
增加了防护涂层的材料分类(见 4. 1. 3);
增加了聚苯胺涂料的一般要求(见 5. 1. 2,2023 年版的 5. 1. 2);
增加了聚苯胺涂料的材料要求(见 5. 3. 6,2023 年版的 5. 3. 6);
更改了防护涂层体系基本性能要求(见 5. 5. 1,2023 年版的 5. 5. 1);
——— 增加了聚苯胺涂料的材料试验方法要求(见 6. 2. 6,2023 年版的 6. 2. 6);
更改了钢桥面防护涂层体系要求(见 B. 5,2023 年版的 B. 5);
更改了栓接部位防护涂层体系要求(见 B. 8. 2,2023 年版的 B. 8. 2);
增加了聚苯胺涂料防护涂层体系设计要求(见附录 D);
增加了聚苯胺涂料材料技术要求与试验方法(见附录 F)。
请注意本文件的某些内容可能涉及专利。 本文件的发布机构不承担识别专利的责任。
本文件由全国交通工程设施(公路)标准化技术委员会(SAC / TC 223)提出并归口。
本文件起草单位:中航百慕新材料技术工程股份有限公司、北新涂料有限公司、中交公路规划设计院有限公司、中国科学院长春应用化学研究所、湖南本安亚大新材料有限公司、国恒信(常州)检测认证技术有限公司、中铁工程设计咨询集团有限公司、北京公科固桥技术有限公司、港珠澳大桥管理局、中铁山桥集团有限公司、中铁宝桥集团有限公司、海虹老人北亚投资有限公司、庞贝捷涂料(昆山)有限公司、佐敦涂料(张家港)有限公司、大金氟化工(中国)有限公司、艾杰旭化工科技(上海)有限公司、中路高科交通检测检验认证有限公司、中交高新科技产业发展有限公司、镇江蓝舶科技股份有限公司、江苏中矿大正表面工程技术有限公司、中国铁路设计集团有限公司、湖南省交通规划勘察设计院股份有限公司、中铁第四勘察设计院集团有限公司、湖南亚大丰晖新材料有限公司、北京捷路通科技开发有限公司、中远关西涂料(上海)有限公司、江苏金陵特种涂料有限公司、中国航发北京航空材料研究院。
本文件主要起草人:杨振波、李运德、王仁贵、王献红、李遇春、苏春海、刘晓娣、戴润达、常彦虎、景强、陈丰、张亮、刘明虎、张红明、王舒钟、郑辉、赵贺、袁海涛、李瑞、刘小平、商汉章、廖军、王磊、高静青、金令、翟敏刚、王龙、刘韦韦、孙大斌、罗雷、郭瑞、曾甲华、刘雨、李翔、郭庆莲、杨海山、曹伟强、康壮苏、倪雅、徐健强、张帅、李瑜、李俊、常柱刚、屈飞、焉学永、李浩春、杨志刚、廖玲、杜景怡、辛立文。
本文件及其所代替文件的历次版本发布情况为:
2008 年首次发布为 JT / T 722—2008;
2023 年首次修订发布为 JT / T 722—2023;
本次为第二次修订。
1 范围
本文件规定了公路桥梁钢结构防腐涂装的分类、结构、技术要求和试验方法。
本文件适用于公路桥梁钢结构防腐涂装。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。 其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB / T 601 化学试剂 标准滴定溶液的制备
GB / T 603 化学试剂 试验方法中所用制剂及制品的制备
GB / T 1724 色漆、清漆和印刷油墨 研磨细度的测定
GB / T 1725—2007 色漆、清漆和塑料 不挥发物含量的测定
GB / T 1728—2020 漆膜、腻子膜干燥时间测定法
GB / T 1732 漆膜耐冲击测定法
GB / T 1735 色漆和清漆 耐热性的测定
GB / T 1766 色漆和清漆 涂层老化的评级方法
GB / T 1768 色漆和清漆 耐磨性的测定 旋转橡胶砂轮法
GB / T 1865 色漆和清漆 人工气候老化和人工辐射曝露 滤过的氙弧辐射
GB / T 3190—2020 变形铝及铝合金化学成分
GB / T 5210 色漆和清漆 拉开法附着力试验
GB / T 6682 分析实验室用水规格和试验方法
GB / T 6739 色漆和清漆 铅笔法测定漆膜硬度
GB / T 6742 色漆和清漆 弯曲试验(圆柱轴)
GB / T 6747 船用车间底漆
GB / T 8923. 1—2011 涂覆涂料前钢材表面处理 表面清洁度的目视评定 第1部分:未涂覆过的钢材表面和全面清除原有涂层后的钢材表面的锈蚀等级和处理等级 GB / T 8923. 2 涂覆涂料前钢材表面处理 表面清洁度的目视评定 第2部分:已涂覆过的钢材表面局部清除原有涂层后的处理等级
GB / T 9793—2012 热喷涂 金属和其他无机覆盖层 锌、铝及其合金
GB / T 10125—2021 人造气氛腐蚀试验 盐雾试验
GB / T 10610 产品几何技术规范(GPS) 表面结构 轮廓法 评定表面的规则和方法
GB / T 13288. 1 涂覆涂料前钢材表面处理 喷射清理后的钢材表面粗糙度特性 第1部分:用于评定喷射清理后钢材表面粗糙度的 ISO 表面粗糙度比较样块的技术要求和定义 GB / T 13288. 2 涂覆涂料前钢材表面处理 喷射清理后的钢材表面粗糙度特性 第2部分:磨料喷射清理后钢材表面粗糙度等级的测定方法 比较样块法
GB / T 13452. 2—2008 色漆和清漆 漆膜厚度的测定
GB / T 14522—2008 机械工业产品用塑料、涂料、橡胶材料人工气候加速试验方法 荧光紫外灯 GB / T 17850. 1 涂覆涂料前钢材表面处理 喷射清理用非金属磨料的技术要求 第1部分:导则和分类
GB / T 18570. 3 涂覆涂料前钢材表面处理 表面清洁度的评定试验 第3部分:涂覆涂料前钢材表面的灰尘评定(压敏粘带法)
GB / T 18570. 6 涂覆涂料前钢材表面处理 表面清洁度的评定试验 第6部分:可溶性杂质的取样 Bresle 法 GB / T 18570. 9 涂覆涂料前钢材表面处理 表面清洁度的评定试验 第9部分:水溶性盐的现场电导率测定法
GB / T 18838. 1 涂覆涂料前钢材表面处理 喷射清理用金属磨料的技术要求 导则和分类
GB / T 19077—2024 粒度分析 激光衍射法
GB / T 23985—2009 色漆和清漆 挥发性有机化合物(VOC)含量的测定 差值法
GB / T 27417 合格评定 化学分析方法确认和验证指南
GB / T 30648. 1 色漆和清漆 耐液体性的测定 第1部分:浸入除水之外的液体中
GB / T 30648. 2 色漆和清漆 耐液体性的测定 第2部分:浸水法
GB / T 30789. 3—2014 色漆和清漆 涂层老化的评价 缺陷的数量和大小以及外观均匀变化程度的标识 第3部分:生锈等级的评定 GB / T 30790. 1—2014 色漆和清漆 防护涂料体系对钢结构的防腐蚀保护 第1部分:总则
GB / T 30790. 5—2014 色漆和清漆 防护涂料体系对钢结构的防腐蚀保护 第5部分:防护涂料体系 GB / T 31586. 2—2015 防护涂料体系对钢结构的防腐蚀保护 涂层附着力/ 内聚力(破坏强度)的评定和验收准则 第2部分:划格试验和划叉试验
GB 50205 钢结构工程施工质量验收标准
HG/ T 3668 富锌底漆
HG/ T 3792—2014 交联型氟树脂涂料
HG/ T 4104—2019 水性氟树脂涂料
HG/ T 4337—2012 钢质输水管道无溶剂液体环氧涂料
HG/ T 4755—2014 聚硅氧烷涂料
HG/ T 5059—2016 海上石油平台用防腐涂料
HG/ T 5176—2017 金属结构用水性防腐涂料
HG/ T 5573—2019 石墨烯锌粉涂料
JT / T 694—2007 悬索桥主缆系统防腐涂装技术条件
3 术语和定义
GB / T 30790. 1—2014 和 GB / T 30790. 5—2014 界定的以及下列术语和定义适用于本文件。
3 1
防护涂层体系 protective coating system
涂装到基材上提供防腐蚀保护的涂料和/ 或金属材料形成的所有底涂层、封闭涂层、中间涂层和面涂层组合的总称。
[来源:GB / T 30790. 1—2014,3. 8]
3 2
底涂层 priming coat
防护涂层体系中的第一道涂层。
[来源:GB / T 30790. 5—2014,3. 5]
3 3
封闭涂层 sealer
用于封闭前道涂层多孔表面,避免后道涂层施工时产生气泡,并改善涂层间附着力的单涂层。
3 4
中间涂层 intermediate coat
介于底涂层与面涂层之间的涂层。
[来源:GB / T 30790. 5—2014,3. 6]
3 5
面涂层 top coat
防护涂层体系中的最后一道涂层。
[来源:GB / T 30790. 5—2014,3. 7]
3 6
底面合一涂层 direct-to-metal coat;DTM coat
同时具备底涂层与面涂层功能的单涂层。
3 7
外表面 external surface
裸露在大气中且受阳光照射的桥梁钢结构外部结构表面。
3 8
封闭环境内表面 enclosed environment internal surface
设有封闭门,人和设备可以进入,通常不与外部大气相通的钢结构内表面。
3 9
非封闭环境内表面 non-enclosed environment internal surface
设有人孔,与外部大气相通但不受紫外线直接照射的钢结构内表面。
3 10
栓接部位 bolting area
高强螺栓终拧后外露拼接板面和螺栓、螺柱及垫圈等桥梁钢结构部位。
3 11
挥发性有机化合物 volatile organic compound;VOC
在所处大气环境下的正常温度和压力下,可以自然蒸发的任何有机液体和/ 或固体。
3 12
加权综合挥发性有机化合物含量(VOC含量) weighted comprehensive volatile organic compound content 防护涂层体系在施工过程中使用的底漆、中间漆和面漆等涂料根据各自施工状态下的挥发性有机化合物含量,与稀释剂工程体积用量总和之比所得出的加权平均值。
3 13
聚苯胺涂料 polyaniline paint
由聚苯胺、助剂、成膜树脂以及填料等组分构成的一种涂料。
注:聚苯胺是指从苯胺单体出发,通过化学聚合而成的一类主链结构中含有交替的苯环和氮原子的一种具有氧化还原特性的高分子材料。 聚苯胺涂料包括聚苯胺环氧底漆、聚苯胺环氧(云铁)漆、水性聚苯胺环氧底漆以及水性聚苯胺环氧(云铁)漆。
4 分类、结构
4 1 分类
4. 1. 1 公路桥梁钢结构腐蚀环境分类按所处大气腐蚀环境分类为 JC2、JC3、JC4、JC5、JCX,按所处水和土壤腐蚀环境分类为 JIm1、JIm2、JIm3、JIm4,应符合附录 A 的规定。
4. 1. 2 公路桥梁钢结构的防护涂层分为下列体系:
a) 外表面防护涂层体系;
b) 封闭环境内表面防护涂层体系;
c) 非封闭环境内表面防护涂层体系;
d) 钢桥面防护涂层体系;
e) 浸水区和埋地区防护涂层体系;
f ) 摩擦面防护涂层体系;
g) 栓接部位防护涂层体系;
h) 附属钢构件防护涂层体系。
4. 1. 3 防护涂层的材料分为下列四类:
a) 底涂层用材料包含含锌车间底漆、不含锌车间底漆、无机富锌底漆、环氧富锌底漆、水性环氧富锌底漆、水性无机富锌底漆、石墨烯富锌涂料、鳞片型单组分环氧富锌防锈底漆、聚苯胺环氧底漆、水性聚苯胺环氧底漆、热喷金属涂层等;
b) 封闭涂层用材料包含环氧封闭漆、硫化型橡胶密封剂等;
c) 中间涂层用材料包含环氧(云铁)漆、环氧厚浆漆、超强耐磨环氧厚浆漆、环氧玻璃鳞片漆、水性环氧(云铁)漆、鳞片型单组分环氧(云铁)漆、聚苯胺环氧(云铁)漆、水性聚苯胺环氧(云铁)漆等;
d) 面涂层用材料包含丙烯酸聚氨酯面漆、氟碳面漆、聚硅氧烷面漆、水性丙烯酸聚氨酯面漆、水性氟碳面漆、水性环氧漆等。
4. 1. 4 防护涂层的保护年限分为:
a) Y30:外表面、封闭环境内表面、非封闭环境内表面、浸水区和埋地区、栓接部位的防护涂层体系的保护年限为 30 年;
b) Y15:钢桥面、附属钢构件的防护涂层体系的保护年限为 15 年。
4. 1. 5 防腐涂装按涂装阶段分为:
a) 初始涂装:新建桥梁钢结构的初次涂装(包含两年缺陷责任期内的涂装);
b) 维修涂装:桥梁在其运营全过程中对涂层进行的维修保养;
c) 重新涂装:彻底地除去旧涂层、重新进行表面处理后,按照完整的涂装规格进行的涂装。
4 2 结构
防护涂层体系按涂层结构分为下列四类:
a) 底涂层、中间涂层和面涂层结构,见图 1a);
b) 底涂层和面涂层结构,见图 1b);
c) 底涂层、封闭涂层、中间涂层和面涂层结构,见图 1c);
d) 底面合一涂层结构,见图 1d)。
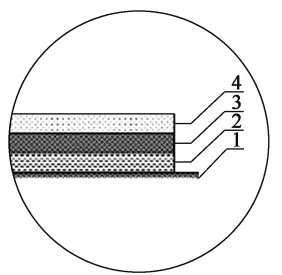
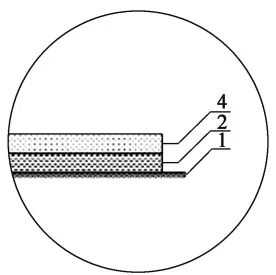
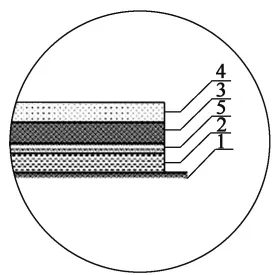
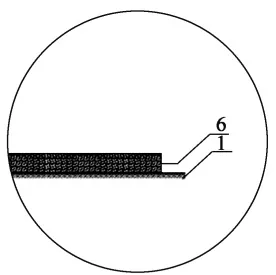
标引序号说明:
1———钢基材; 4———面涂层;
2———底涂层; 5———封闭涂层;
3———中间涂层; 6———底面合一涂层。
图 1 涂层结构示意图
5 技术要求
5 1 一般要求
5. 1. 1 桥梁钢结构防护涂层体系设计一般要求,应符合附录 B 的规定。 根据桥梁涂装部位、腐蚀环境和具体工况条件,结合使用寿命,表中较高防腐等级的涂层体系也适用于较低防腐等级环境,可获得更高的保护效果与防腐年限。
5. 1. 2 水性涂料、石墨烯涂料等防护涂层体系的设计,见附录 C。 聚苯胺涂料防护涂层体系的设计,见附录 D。 水性涂料、石墨烯涂料、聚苯胺涂料等涂料的涂层性能应达到 5. 5. 1 的要求。
5. 1. 3 在防护涂层体系的设计保护年限内,涂层 95% 以上区域的锈蚀等级不大于 GB / T 30789. 3— 2014 规定的 Ri2 级,无起泡、剥落和开裂现象。
5 2 外观
涂料涂层表面应平整、均匀一致(除钢板本身公差允许范围的表面缺陷外),无漏涂、起泡、裂纹、气孔和返锈等现象,颜色与指定色卡或样板基本一致,允许轻微桔皮和局部轻微流挂;金属涂层表面均匀一致,不应有漏涂、起皮、鼓泡、大熔滴、松散粒子、裂纹和掉块等,可有轻微结疤和起皱。
5 3 材料
5. 3. 1 桥梁钢结构用车间底漆材料性能要求应符合表 1 的规定。
| 序号 | 项目 | 技术指标 | |
| 含锌车间底漆 | 不含锌车间底漆 | ||
| 1 | 在容器中状态 | 搅拌后无硬块,呈均匀状态 | |
| 2 | 不挥发物含量(%) | ≥50 | ≥40 |
| 3 | 不挥发物中金属锌含量(%) | 30~50 | — |
| 4 | VOC含量(g/L) | ≤580(溶剂型) | |
| ≤50(水性) | ≤80(水性) | ||
| 序号 | 项目 | 技术指标 | |
| 含锌车间底漆 | 不含锌车间底漆 | ||
| 5 | 表干时间(min) | ≤5 | |
| 6 | 焊接与切割 | 合格 | |
5 3. 2 富锌底漆材料性能要求应符合表 2 的规定。
| 序号 | 项目 | 技术指标 | ||
| 无机富锌底漆a | 环氧富锌底漆 | |||
| 1 | 在容器中状态 | 液料搅拌后无硬块,呈均匀状态;粉料呈均匀粉末状态 | ||
| 2 | 不挥发物中金属锌含量(%) | ≥80 | ≥75 | |
| 3 | 耐热性b | 400°C,1h漆膜完整,允许变色 | 250°C,1h漆膜完整,允许变色 | |
| 4 | 不挥发物含量(%) | ≥75 | ≥80 | |
| 5 | 干燥时间(h) | 表干 | ≤0.5 | ≤1 |
| 实干 | ≤8 | ≤12 | ||
| 6 | 附着力(拉开法)(MPa) | ≥5 | ||
| 7 | 耐冲击性(cm) | — | 50 | |
| 8 | VOC含量(g/L) | ≤550(溶剂型) | ≤420(溶剂型) | |
| ≤50(水性) | — | |||
| 9 | 抗滑移系数c | 初始时 | ≥0.55 | — |
| 安装时(6个月内) | ≥0.45 | |||
| a无机富锌底漆包括溶剂型无机富锌底漆和水性无机富锌底漆;无机富锌底漆用于摩擦面时,不挥发物中金属锌含量大于或等于70%,附着力大于或等于4MPa。b耐热性为仅用于钢桥面的富锌类防锈底漆的检测项目。c抗滑移系数为仅用于摩擦面的无机富锌涂料检测项目。 | ||||
5 3. 3 环氧封闭漆材料性能要求应符合表 3 的规定。
| 序号 | 项目 | 技术指标 | |
| 1 | 在容器中状态 | 搅拌后无硬块,呈均匀状态 | |
| 2 | 不挥发物含量(%) | ≥60 | |
| 3 | 干燥时间(h) | 表干 | ≤2 |
| 实干 | ≤12 | ||
| 4 | 附着力(拉开法)(MPa) | ≥5 | |
5 3. 4 环氧(中间)漆材料性能要求应符合表 4 的规定。
| 序号 | 项目 | 技术指标 | ||||
| 环氧(云铁)漆 | 环氧厚浆漆 | 超强耐磨环氧厚浆漆 | 环氧玻璃鳞片漆 | |||
| 1 | 在容器中状态 | 搅拌后无硬块,呈均匀状态 | ||||
| 2 | 不挥发物含量(%) | ≥80 | ||||
| 3 | 干燥时间(h) | 表干 | ≤4 | |||
| 实干 | ≤24 | |||||
| 4 | 弯曲试验(mm) | 2 | ||||
| 5 | 耐冲击性(cm) | 50 | ||||
| 6 | 附着力(拉开法)(MPa) | ≥5 | ≥10 | |||
| 7 | 耐磨性(CS-10,1000 r/1000 g)(g) | — | ≤0.1 | |||
| 8 | VOC含量(g/L) | ≤250 | ||||
5 3. 5 耐候面漆材料性能要求应符合表 5 的规定。
| 序号 | 项目 | 技术指标 | |||
| 丙烯酸聚氨酯面漆 | 氟碳面漆 | 聚硅氧烷面漆 | |||
| 1 | 在容器中状态 | 搅拌后无硬块,呈均匀状态 | |||
| 2 | 不挥发物含量(%) | ≥65 | ≥60 | ≥75 | |
| 3 | 细度(μm) | ≤30 | |||
| 4 | 基料中氟含量a(%) | — | ≥24 | — | |
| 5 | 基料中硅氧键含量(全漆)(%) | — | — | ≥15 | |
| 6 | 干燥时间(h) | 表干 | ≤2 | ≤4 | |
| 实干 | ≤24 | ||||
| 7 | 弯曲试验(mm) | 2 | |||
| 8 | 耐冲击性(cm) | 50 | |||
| 9 | 耐磨性(CS-10,500 r/500 g)(g) | ≤0.06 | ≤0.05 | ≤0.04 | |
| 10 | 铅笔硬度(擦伤) | ≥F | |||
| 11 | 附着力(拉开法)(MPa) | ≥5 | |||
| 12 | VOC含量(g/L) | ≤380 | ≤420 | ≤320 | |
| a 氟碳面漆的漆膜为白色及浅灰色系,基料中氟含量大于或等于24%,其他颜色需要采用有机颜料较多时由于润湿分散助剂用量大会导致基料中氟含量降低,检测指标需商定,但最低不应低于22%。 | |||||
5. 3. 6 水性涂料、石墨烯涂料等材料技术要求应符合附录 E 的规定。 聚苯胺涂料材料技术要求应符合附录 F 的规定。
5. 3. 7 硫化型橡胶密封剂的技术要求应符合 JT / T 694—2007 中表 A. 3 的规定。
5. 3. 8 热喷金属涂层用材料技术要求应符合 GB / T 9793—2012 的规定,摩擦面电弧喷铝用材料技术要求应符合 GB / T 3190—2020 中 5A02 型号铝丝的规定。
5 4 工艺
5. 4. 1 钢构件在喷射除锈前应进行结构预处理,结构预处理方法应符合附录 G. 1. 1 的规定。
5. 4. 2 钢结构涂装前表面应无油污。 结构表面有油污时应进行除油净化处理,除油方法应符合附录G. 1. 2 的规定。
5. 4. 3 钢结构涂装前表面盐分含量应符合下列规定:
a) 在 JC5 及以下腐蚀环境下,钢桥外表面喷射完钢材表面盐分含量应不大于 7 μ g/cm2 ;
b) 在 JCX 腐蚀环境下,钢桥外表面喷射完钢材表面盐分含量应不大于 5 μ g/cm2 ;
c) 盐分超标时除盐方法应符合附录 G. 1. 3 的规定。
5. 4. 4 钢结构涂装前表面应除锈,除锈等级应符合下列规定:
a) 采用热喷金属涂层、无机富锌底漆或应用于 JCX 腐蚀环境下的底漆,钢材表面处理应达到GB / T 8923. 1—2011 规定的 Sa3 级;
b) 应用于 JC5 及以下腐蚀环境下的环氧类底漆包括环氧富锌底漆,钢材表面处理应达到 GB / T 8923. 1—2011 规定的 Sa2⅟ 级;
c) 不便于喷射除锈的部位,应采用环氧类底漆包括环氧富锌底漆,手工和动力工具除锈应达到GB / T 8923. 1—2011 规定的 St3 级;
d) 外表面在涂装长效型底漆前应采用喷射方法进行二次表面处理;内表面为基本完好的无机硅酸锌车间底漆,在采用非富锌类底漆,同时非富锌类底漆与无机硅酸锌车间底漆具有良好的附着力时,可以不进行二次表面处理,但要除去表面盐分、油污、灰尘等污染物,并对焊缝、锈蚀处打磨至 GB / T 8923. 1—2011 规定的 St3 级。
5. 4. 5 钢结构涂装前表面粗糙度应符合下列规定:
a) 当采用热喷金属涂层或膜厚大于 400 μm 的涂层,钢材表面粗糙度为 Rz60 μm ~ 100 μm;
b) 当采用无机富锌底漆或膜厚为 300 μm ~ 400 μm 的涂层,钢材表面粗糙度为 Rz50 μm ~ 80 μm;
c) 当采用其他防护涂层,钢材表面粗糙度为 Rz30 μm ~ 60 μm
d) 根据表面粗糙度要求,选用合适粒径的磨料,喷射清理用金属磨料应符合 GB / T 18838. 1 的要求,喷射清理用非金属磨料应符合 GB / T 17850. 1 的规定。
5. 4. 6 钢结构涂装前应除尘,并应符合下列规定:
a) JC4 及以下腐蚀环境下,按 GB / T 18570. 3 规定,钢桥外表面灰尘数量不大于 3 级,灰尘颗粒大小不大于 2 级;
b) JC5 和 JCX 腐蚀环境下,按 GB / T 18570. 3 规定,钢桥外表面灰尘数量不大于 2 级,灰尘颗粒大小不大于 2 级;
c) 按 GB / T 18570. 3 规定,钢桥内表面灰尘数量不大于 3 级,灰尘颗粒大小不大于 3 级;
d) 灰尘清洁度超标时应采用高压空气进行清理,方法应符合附录 G. 1. 4 的规定。
5. 4. 7 溶剂型涂料涂装环境应符合下列要求:
a) 溶剂型涂料施工环境温度 5 ℃ ~ 38 ℃ ,空气相对湿度不大于 85% ,并且钢材表面温度大于露点 3 ℃ ; 在有雨、雾、雪、大风和较大灰尘的条件下,不应户外施工;
b) 施工环境温度 - 5 ℃ ~ 5 ℃ ,应采用低温固化产品或采取其他措施;
c) 溶剂型无机富锌底漆的施工固化条件需要满足涂料厂家的要求,应固化后再涂装中间漆。
5. 4. 8 水性涂料涂装环境应符合以下要求:
a) 水性涂料施工环境应为温度 5 ℃ ~ 35 ℃且空气相对湿度不大于 80% ,环境温度宜为 15 ℃ ~ 30 ℃且空气相对湿度不大于60% 。 在有雨、雾、雪、大风和较大灰尘的条件下,不应户外施工;
b) 在封闭环境或通风不佳的环境施工时,应配置强制通风装置,保持施工过程和漆膜养护期间较低的空气相对湿度;
c) 施工环境温度低时,可以适当提高水性涂料温度和/ 或提高喷涂基材表面温度,以改善涂装效果。
5. 4. 9 涂料配制方法应符合附录 G. 2. 1 的规定。
5. 4. 10 涂覆方法应符合附录 G. 2. 2 的规定。
5. 4. 11 应按照设计要求和材料工艺进行底涂层、中间涂层和面涂层施工。 底涂层宜在表面处理完成后 4 h 内施工于准备涂装的钢构件表面上,当所处环境的相对湿度不大于 60% 时,可以适当延时,但最长不应超过 12 h;一 旦基材表面出现返锈现象,应重新除锈;每道涂层的间隔时间应符合材料供应商的技术要求。 超过最大涂装间隔时间时,应对待涂装表面进行粗糙化处理后涂装。
5. 4. 12 涂层厚度应符合下列要求:
a) 施工中随时检查湿膜厚度以保证干膜厚度满足设计要求。 干膜厚度采用 “85-15” 规则判定,即允许有 15% 的读数可低于规定值,但每一单独读数不应低于规定值的 85% ;对于结构主体外表面应采用 “90-10” 规则判定;涂层厚度达不到设计要求时,应增加涂装道数,直至合格为止;
b) 当漆膜设计厚度不大于 300 μm 时,漆膜厚度测定点的最大值不应超过设计厚度的 3 倍;当漆膜设计厚度达到 300 μm 以上时,漆膜厚度测定点的最大值不应超过设计厚度的 2. 5 倍;当漆膜设计厚度达到 500 μm 以上时,漆膜厚度测定点的最大值不应超过设计厚度的 2 倍;无机富锌底漆漆膜测定点的最大值不应超过 120 μm。
5. 4. 13 连接面涂装工艺要点应符合附录 G. 2. 3 的规定。
5. 4. 14 现场末道面漆涂装工艺要点应符合附录 G. 2. 4 的规定。
5 5 性能
5. 5. 1 桥梁钢结构防护涂层体系(Y30)基本性能要求应符合表 6 及下列规定:
a) 涂层耐水性试验后,JC3、JC4、JC5、JCX 腐蚀环境下不生锈、不起泡、不开裂、不剥落,按 GB / T 1766 规定,允许 1 级变色和 1 级失光;
b) 涂层耐水性、耐盐水性试验后,JIm1、JIm2、JIm3、JIm4 腐蚀环境下不生锈、不起泡、不开裂、不剥落,拉开法附着力不低于 4 MPa,并且不低于原值的 50% ;
c) 涂层耐化学品性能试验后不生锈、不起泡、不开裂、不剥落,按 GB / T 1766 规定,变色不大于 2级、失光不大于 2 级;
d) 涂层耐人工气候老化性能试验后不生锈、不起泡、不开裂、不剥落,不粉化,按 GB / T 1766 规定,变色不大于 2 级、失光不大于 2 级,拉开法附着力不低于 4 MPa,并且不低于原值的 50% ;涂层耐人工气候老化性能仅针对钢结构外表面涂层体系测试;
e) 涂层耐盐雾性能试验后未划痕区不生锈、不起泡、不开裂、不剥落,拉开法附着力不低于4 MPa,并且不低于原值的 50% ;
f ) 涂层耐阴极剥离试验后,剥离面积的等效直径不大于 20 mm。
| 腐蚀环境 | 耐水性(h) | 耐盐水(h) | 耐化学品性能(h) | 附着力a(MPa) | 耐盐雾性能(h) | 耐人工气候老化性能(h) | 耐阴极剥离(h) |
| JC3 | 72 | — | — | ≥5 | 1000 | 1500b | — |
| JC4 | 240 | — | 72 | 2000 | 3000b | — | |
| JC5 | 480 | — | 168 | 3000 | 4000b | — | |
| 3000c | — | ||||||
| JCX | 720 | — | 240 | 4000 | 5000b | — | |
| 4000c | — | ||||||
| JIm1 | 4200 | — | 72 | ≥8 | — | — | 720d |
| JIm2 | — | 4200 | 4200 | — | — | ||
| JIm3 | — | 4200 | — | — | 1440d | ||
| JIm4 | — | 4200 | 4200 | — | 4200 | ||
| 注:JC5、JCX腐蚀环境下,氙灯加速老化试验与超级荧光紫外加速老化(UVB313)两种人工加速老化方法任选一种。 | |||||||
| a可用于实桥工程现场防护涂层体系涂层附着力的性能评价。防护涂层体系涂层附着力应采用拉开法进行检测,附着力不小于5MPa(无机富锌底漆涂层体系附着力不小于4MPa)。当拉开法附着力大于或等于5MPa(无机富锌底漆为4MPa)但小于8MPa时,需增加划叉试验附着力测试,测试结果应符合GB/T 31586.2—2015中6.5的规定。当拉开法附着力大于或等于8MPa,则可以不增加划叉试验附着力测试。热喷金属涂层采用划格试验法检测时,试验后方格内的涂层不应与基体剥离;采用拉伸试验法检测时,附着力不应小于5.9MPa。b氙灯加速老化试验。c超级荧光紫外加速老化(UVB313)。d腐蚀性类别JIm1和JIm3,如果采用阴极保护与涂料体系联合防护,要进行相应性能测试。 | |||||||
5 5. 2 防护涂层体系在施工状态下的加权综合挥发性有机化合物含量(VOC含量)不大于 420 g/L。VOC含量按公式(1)计算:
overline VOC = (Σi=1n VOCi cdotLi)/(Σi=1n Li) (1)
式中:
n 防护涂层体系的总涂层道数;
i 涂层序号 (i=1,2,⋯,n) ;
VOCi 第 i 道涂层涂料单位面积施工状态下的挥发性有机化合物含量;
Li 第 i 道涂层涂料单位面积施工状态下的体积用量。
5 5. 3 防护涂层体系耐弯曲性性能要求应符合下列规定:
a) 当防护涂层体系的设计涂层厚度大于 300 μm 时,测试防护涂层体系的耐弯曲性;
b) 当设计涂层厚度大于 300 μm 而不大于 400 μm 时,按 400 μm 膜厚制板测试耐弯曲性(2. 5°)无裂纹;
c) 当设计膜厚大于或等 于 400 μm 时,按 800 μm 膜厚制板测试耐弯曲性(1. 5°)无裂纹;
d) 当防护涂层体系应用于高寒地区时,测试温度为 -40 ℃ 。
6 试验方法
6 1 外观
眼睛应与待检测部位垂直,距离待检测涂料涂层或金属涂层约 500 mm,采用目测的方法对涂料涂层与金属涂层的外观进行检查。
6 2 材料
6. 2. 1 桥梁钢结构用车间底漆材料试验方法应符合表 7 的规定。
| 序号 | 项目 | 试验方法 |
| 1 | 在容器中状态 | 打开容器,用调刀或搅拌棒搅拌,允许容器底部有沉淀,若经搅拌易于混合均匀,可评为“搅拌混合后无硬块,呈均匀状态”。双组分涂料应分别检验各组分 |
| 2 | 不挥发物含量 | 按GB/T 1725—2007的规定进行,双组分涂料应混合后进行检验。烘烤温度为(105±2)°C,烘烤时间为3h,试样量约为2g |
| 3 | 不挥发物中金属锌含量 | 按HG/T 3668的规定进行 |
| 4 | VOC含量 | 溶剂型车间底漆按GB/T 23985—2009中8.3的规定进行;水性车间底漆按GB/T 23985—2009中8.4的规定进行 |
| 5 | 表干时间 | 按GB/T 1728—2020中乙法的规定进行 |
| 6 | 焊接与切割 | 按GB/T 6747的规定进行 |
6. 2. 2 富锌底漆材料试验方法应符合表 8 的规定。
| 序号 | 项目 | 试验方法 |
| 1 | 在容器中状态 | 打开容器,用调刀或搅拌棒搅拌,允许容器底部有沉淀,若液料经搅拌易于混合均匀,可评为“搅拌混合后无硬块,呈均匀状态”。双组分涂料应分别检验各组分 |
| 2 | 不挥发物中金属锌含量 | 按HG/T 3668的规定进行 |
| 3 | 耐热性 | 按GB/T 1735的规定进行 |
| 4 | 不挥发物含量 | 按GB/T 1725—2007的规定进行,双组分涂料应混合后进行检验。烘烤温度为(105±2)°C,烘烤时间为3h,试样量约为2g |
| 5 | 干燥时间 | 按GB/T 1728—2020规定进行,其中表干按乙法,实干(包括烘干)按甲法进行 |
| 6 | 附着力(拉开法) | 按GB/T 5210的规定进行 |
| 7 | 耐冲击性 | 按GB/T 1732的规定进行 |
| 8 | VOC含量 | 溶剂型富锌底漆按GB/T 23985—2009中8.3的规定进行;水性富锌底漆按GB/T 23985—2009中8.4的规定进行 |
| 9 | 抗滑移系数 | 按GB 50205的规定进行 |
6 2. 3 环氧封闭漆材料试验方法应符合表 9 的规定。
| 序号 | 项目 | 试验方法 |
| 1 | 在容器中状态 | 打开容器,用调刀或搅拌棒搅拌,允许容器底部有沉淀,若经搅拌易于混合均匀,可评为“搅拌混合后无硬块,呈均匀状态”。双组分涂料应分别检验各组分 |
| 2 | 不挥发物含量 | 按GB/T 1725—2007的规定进行,双组分涂料应混合后进行检验。烘烤温度为(105±2)°C,烘烤时间为3h,试样量约为2g |
| 3 | 干燥时间 | 按GB/T 1728—2020规定进行,其中表干按乙法,实干(包括烘干)按甲法进行 |
| 4 | 附着力(拉开法) | 按GB/T 5210的规定进行 |
6 2. 4 环氧(中间)漆材料试验方法应符合表 10 的规定。
| 序号 | 项目 | 试验方法 |
| 1 | 在容器中状态 | 打开容器,用调刀或搅拌棒搅拌,允许容器底部有沉淀,若经搅拌易于混合均匀,可评为“搅拌混合后无硬块,呈均匀状态”。双组分涂料应分别检验各组分 |
| 2 | 不挥发物含量 | 按GB/T 1725—2007的规定进行,双组分涂料应混合后进行检验。烘烤温度为(105±2)°C,烘烤时间为3h,试样量约为2g |
| 3 | 干燥时间 | 按GB/T 1728—2020规定进行,其中表干按乙法,实干(包括烘干)按甲法进行 |
| 4 | 弯曲试验 | 按GB/T 6742的规定进行 |
| 5 | 耐冲击性 | 按GB/T 1732的规定进行 |
| 6 | 附着力(拉开法) | 按GB/T 5210的规定进行 |
| 7 | 耐磨性(CS-10,1000 r/1000 g) | 按GB/T 1768的规定进行 |
| 8 | VOC含量 | 溶剂型环氧(中间)漆按GB/T 23985—2009中8.3的规定进行;水性环氧(中间)漆按GB/T 23985—2009中8.4的规定进行 |
6 2. 5 耐候面漆材料试验方法应符合表 11 的规定。
| 序号 | 项目 | 试验方法 |
| 1 | 在容器中状态 | 打开容器,用调刀或搅拌棒搅拌,允许容器底部有沉淀,若经搅拌易于混合均匀,可评为“搅拌混合后无硬块,呈均匀状态”。双组分涂料应分别检验各组分 |
| 2 | 不挥发物含量 | 按GB/T 1725—2007的规定进行,双组分涂料应混合后进行检验。烘烤温度为(105±2)°C,烘烤时间为3h,试样量约为2g |
| 序号 | 项目 | 试验方法 |
| 3 | 细度 | 按 GB/T 1724 的规定进行 |
| 4 | 基料中氟含量 | 按 HG/T 3792—2014 附录 A 的规定进行 |
| 5 | 基料中硅氧键含量(全漆) | 按 HG/T 4755—2014 附录 A 的规定进行 |
| 6 | 干燥时间 | 按 GB/T 1728—2020 规定进行,其中表干按乙法,实干(包括烘干)按甲法进行 |
| 7 | 弯曲试验 | 按 GB/T 6742 的规定进行 |
| 8 | 耐冲击性 | 按 GB/T 1732 的规定进行 |
| 9 | 耐磨性(CS-10,500 r/500 g) | 按 GB/T 1768 的规定进行 |
| 10 | 铅笔硬度(擦伤) | 按 GB/T 6739 的规定进行 |
| 11 | 附着力(拉开法) | 按 GB/T 5210 的规定进行 |
| 12 | VOC 含量 | 溶剂型耐候面漆按 GB/T 23985—2009 中 8.3 的规定进行;水性耐候面漆按 GB/T 23985—2009 中 8.4 的规定进行 |
6. 2. 6 水性涂料、石墨烯涂料等材料试验方法应符合附录 E 的规定。 聚苯胺涂料的材料试验方法应符合附录 F 的规定。
6. 2. 7 硫化型橡胶密封剂的试验方法应符合 JT / T 694—2007 中表 A. 3 的规定。
6. 2. 8 热喷金属涂层用材料试验方法应符合 GB / T 9793—2012 的规定,摩擦面电弧喷铝用材料试验方法应符合 GB / T 3190—2020 的规定。
6 3 工艺
6 3. 1 表面处理
6. 3. 1. 1 表面油污检查按以下规定进行:
a) 粉笔试验法适用于非光滑的钢结构表面,对于怀疑有油污污染的区域,用粉笔画一条直线贯穿油污区域;如果在该区域内,粉笔线条变细或变浅,说明该区域有油污污染;
b) 醇溶液试验法适用于所有钢结构表面,对于怀疑有油污污染的部位,用蘸有异丙醇的脱脂棉球擦拭,并将异丙醇挤入透明的玻璃管中;加入 2 倍 ~ 3 倍的蒸馏水,振荡混合约 20 min;以相同体积的异丙醇蒸馏水溶液为参照,如果溶液呈混浊状,说明该区域有油污污染。
6. 3. 1. 2 盐分按 GB / T 18570. 6 和 GB / T 18570. 9 的规定进行。
6. 3. 1. 3 除锈等级按 GB / T 8923. 1—2011 或 GB / T 8923. 2 的规定进行。
6. 3. 1. 4 表面粗糙度按 GB / T 13288. 1、GB / T 13288. 2 或 GB / T 10610 的规定进行。
6. 3. 1. 5 表面灰尘清洁度按 GB / T 18570. 3 的规定进行。
6 3. 2 涂装
6. 3. 2. 1 湿膜厚度按 GB / T 13452. 2—2008 中 4. 2. 4 或 4. 2. 5 的规定进行。
6. 3. 2. 2 干膜厚度按 GB / T 13452. 2—2008 中 5. 5 的规定进行。
6 3. 3 维修涂装与重新涂装
维修涂装与重新涂装见附录 H。
6 4 性能
6. 4. 1 防护涂层体系样板制备好后,在温度 23 ℃ ± 2 ℃ 、相对湿度 50% ± 5% 的标准试验环境条件下养护 14 d 后进行涂层性能测试。
6. 4. 2 耐水性按 GB / T 30648. 2 的规定进行。
6. 4. 3 耐盐水性按 GB / T 30648. 1 的规定进行,试验介质为质量分数 5% 的 NaCl 溶液。
6. 4. 4 耐化学品性能按 GB / T 30648. 1 的规定进行,使用溶液为质量分数 5% NaOH 和 5% H SO 水溶液。
6. 4. 5 拉开法附着力按 GB / T 5210 的规定进行,涂料涂层附着力(划叉法)按 GB / T 31586. 2—2015 的规定进行;热喷金属涂层附着力按 GB / T 9793—2012 中 A. 1 或 A. 2 的规定进行。 涂层试验前附着力测试的状态调节按 6. 4. 1 进行。 对于涂层试验后附着力的测试,试验后的样板均应在温度 23 ℃ ± 2 ℃ 、相对湿度 50% ± 5% 的标准试验环境条件下状态调节 168 h 后测试。
6. 4. 6 耐盐雾性能按 GB / T 10125—2021 中 NSS 的规定进行。
6. 4. 7 耐人工气候老化性能选用氙灯老化试验,按 GB / T 1865 的规定进行;耐人工气候老化性能选用超级荧光紫外加速老化(UVB313)试验,按 GB / T 14522—2008 表 C. 1 中第 7 暴露周期类型规定进行。
6. 4. 8 耐阴极剥离按 HG/ T 5059—2016 中 5. 4. 19 的规定进行。
6. 4. 9 涂层体系试验后,漆膜表面缺陷评判按 GB / T 1766 的规定进行。
6. 4. 10 防护涂层体系加权综合挥发性有机化合物含量(VOC含量)要求的计算按 5. 5. 2 的规定进行,水性涂料的工程体积用量应扣除水。 单道涂层溶剂型涂料的 VOC 含量的试验方法按 GB / T 23985— 2009 中 8. 3 规定进行,单道涂层水性涂料的 VOC 含量按 GB / T 23985—2009 中 8. 4 规定进行。
6. 4. 11 防护涂层体系耐弯曲性按 HG/ T 4337—2012 中附录 A 的规定进行,弯曲曲率按 5. 5. 3 的规定进行。 测试应用于高寒地区的低温下的防护涂层体系耐弯曲性时,样板需在商定测试温度下进行状态调节 24 h,立即按 HG/ T 4337—2012 中附录 A 的规定进行。
附录 A (规范性)
A. 1 大气区
表 A. 1 规定了大气区腐蚀环境分级。
| 腐蚀分级 | 典型环境 |
| JC2低 | 暴露在低污染大气环境中的钢桥结构,大部分是乡村地区 |
| JC3中等 | 暴露在城市和工业大气,中等二氧化硫污染与低盐度沿海区的钢桥结构 |
| JC4高 | 暴露在工业区和中等盐度的沿海区的钢桥结构 |
| JC5很高 | 暴露在高湿度和恶劣大气的工业区域和高含盐度的沿海区域的钢桥结构 |
| JCX极端 | 暴露在具有高含盐度的海上区域以及具有极高湿度和侵蚀性大区的热带亚热带工业区域的钢桥结构 |
A. 2 浸水区和埋地区
表 A. 2 规定了浸水区和埋地区腐蚀环境分级。
| 分类 | 环境 | 环境和结构的案例 |
| JIm1 | 淡水 | 内陆淡水河流上的桥梁干湿交替区与水下区钢结构 |
| JIm2 | 海水或微咸水 | 没有阴极保护的海洋环境的桥梁干湿交替区与水下区钢结构 |
| JIm3 | 土壤 | 埋入土壤的桥梁钢结构 |
| JIm4 | 海水或微咸水 | 带有阴极保护的海洋环境的桥梁干湿交替区与水下区钢结构 |
| 注:注意腐蚀性类别 JIm1 和 JIm3,如果采用阴极保护与涂料体系联合防护,要进行相应性能测试。 | ||
附录 B (规范性)
桥梁钢结构防护涂层体系设计一般要求
B. 1 钢板下料前可喷涂一道干膜厚度为 20 μm ~ 25 μm 的车间底漆进行临时防腐。 桥梁构件在加工厂内进行永久涂装的项目,钢板可不进行车间底漆涂装。
B. 2 外表面防护涂层体系见表 B. 1。
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S01 | JC3a | 底涂层 | 环氧富锌底漆 | 1/60 |
| 中间涂层 | 环氧(云铁)漆b | (1~2)/120 | ||
| 面涂层 | 丙烯酸聚氨酯面漆 | 2/80 | ||
| 总干膜厚度 | 260 | |||
| S02 | JC4 | 底涂层 | 环氧富锌底漆 | 1/80 |
| 中间涂层 | 环氧(云铁)漆b | (1~2)/140 | ||
| 面涂层(第一道) | 丙烯酸聚氨酯面漆 | 1/40 | ||
| 面涂层(第二道) | 氟碳面漆 | 1/40 | ||
| 总干膜厚度 | 300 | |||
| S03 | JC5 | 底涂层 | 环氧富锌底漆 | 1/80 |
| 中间涂层 | 环氧(云铁)漆 | 2/190 | ||
| 面涂层 | 氟碳面漆 | 2/70 | ||
| 总干膜厚度 | 340 | |||
| S04 | JC5 | 底涂层 | 环氧富锌底漆 | 1/80 |
| 中间涂层 | 环氧(云铁)漆 | (1~2)/140 | ||
| 面涂层 | 聚硅氧烷面漆 | (1~2)/120 | ||
| 总干膜厚度 | 340 | |||
| S05 | JCX | 底涂层 | 环氧富锌底漆 | 1/80 |
| 中间涂层 | 环氧(云铁)漆 | 2/220 | ||
| 面涂层 | 氟碳面漆 | 2/80 | ||
| 总干膜厚度 | 380 | |||
| S06 | JCX | 底涂层 | 无机富锌底漆 | 1/75 |
| 封闭涂层 | 环氧封闭漆c | 1/— | ||
| 中间涂层 | 环氧(云铁)漆 | 2/225 | ||
| 面涂层 | 氟碳面漆 | 2/80 | ||
| 总干膜厚度 | 380 | |||
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S07 | JCX | 底涂层 | 环氧富锌底漆 | 1/80 |
| 中间涂层 | 环氧(云铁)漆 | 2/180 | ||
| 面涂层 | 聚硅氧烷面漆 | (1~2)/120 | ||
| 总干膜厚度 | 380 | |||
| S08 | JCX | 底涂层 | 无机富锌底漆 | 1/75 |
| 封闭涂层 | 环氧封闭漆c | 1/— | ||
| 中间涂层 | 环氧(云铁)漆 | 2/185 | ||
| 面涂层 | 聚硅氧烷面漆 | (1~2)/120 | ||
| 总干膜厚度 | 380 | |||
| a 海拔高于2000m的JC3腐蚀环境推荐采用S02配套体系设计。b JC4及以下腐蚀环境下,环氧(云铁)漆可用环氧厚浆漆代替。c 环氧封闭漆可用环氧(云铁)漆代替;封闭漆涂装以刚好达到封闭效果为宜,不计入总膜厚,建议以干膜厚度30μm计算用量。施工过程中底漆施工完后厚度应符合要求,施工完中间漆后检测底漆、封闭漆、中间漆的总膜厚应符合要求。 | ||||
B. 3 封闭环境内表面防护涂层体系见表 B. 2。
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S09a | 配置抽湿机b(JC4及以下) | 底面合一涂层 | 环氧富锌漆 | 1/80 |
| 总干膜厚度 | 80 | |||
| S10 | 底面合一涂层 | 环氧厚浆漆(浅色) | (1~2)/200 | |
| 总干膜厚度 | 200 | |||
| S11 | 配置抽湿机b(JC5及JCX) | 底涂层 | 环氧富锌底漆 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (1~2)/200 | ||
| 总干膜厚度 | 260 | |||
| S12 | 未配置抽湿机c | 底涂层 | 环氧富锌底漆 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (2~3)/300 | ||
| 总干膜厚度 | 360 | |||
| a S09体系以及无机富锌底漆(最低干膜厚度60μm)也可用于连接或埋入混凝土中的钢板或钢构件(如钢-混凝土混合结构和组合结构等)。b 抽湿机需常年工作,以保持内部系统相对湿度低于50%。c 密闭环境且空间狭小的构件内部表面不进行涂装,结构密闭之前其表面应无水。例如U肋、弦杆、腹杆等。 | ||||
B. 4 非封闭环境内表面防护涂层体系见表 B. 3,或采用与外表面相同的防护涂层体系。
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S13 | JC3、JC4 | 底涂层 | 环氧富锌底漆 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (2~3)/220 | ||
| 总干膜厚度 | 280 | |||
| S14 | JC5、JCX | 底涂层 | 环氧富锌底漆 | 1/60 |
| 中间涂层 | 环氧(云铁)漆 | (1~2)/140 | ||
| 面涂层 | 环氧厚浆漆(浅色) | (1~2)/160 | ||
| 总干膜厚度 | 360 | |||
B. 5 钢桥面防护涂层体系见表 B. 4,对于钢混结合梁钢结构表面,可采用 20 μm ~ 25 μm 的无机硅酸锌车间底漆。
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S15 | 沥青铺装温度≤250°C | 底涂层 | 环氧富锌底漆 | 1/80 |
| 总干膜厚度 | 80 | |||
| S16 | 沥青铺装温度>250°C | 底涂层 | 无机富锌底漆 | 1/80 |
| 总干膜厚度 | 80 | |||
B. 6 浸水区和埋地区的防护涂层体系见表 B. 5。 为了桥梁整体颜色一致,浸水区的干湿交替部位也可采用钢桥外表面的防护涂层体系,但应适当增加中间漆的厚度;或者采用在 S17 / S18 体系上加涂桥梁主体结构所用的面漆;干湿交替区如有警示色需求,则可加涂一道面漆。
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S17 | 干湿交替区(JIm1)、水下区(JIm2、JIm4) | 底面合一涂层 | 超强耐磨环氧漆/环氧玻璃鳞片漆(高固体分或无溶剂) | 3/900 |
| 总干膜厚度 | 900 | |||
| S18 | 干湿交替区(JIm2、JIm4) | 底面合一涂层 | 超强耐磨环氧漆/环氧玻璃鳞片漆(高固体分或无溶剂) | (3~4)/1 200 |
| 总干膜厚度 | 1 200 | |||
| S19 | 水下区(JIm1)、埋地区(JIm3) | 底面合一涂层 | 超强耐磨环氧漆/环氧玻璃鳞片漆(高固体分或无溶剂) | (2~3)/600 |
| 总干膜厚度 | 600 | |||
B. 7 高强螺栓施拧前,摩擦面连接区域板层之间的防护涂层体系见表 B. 6。
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S20 | 摩擦面 | 防滑层 | 无机富锌漆 | 1/80 |
| 总干膜厚度 | 80 | |||
| S21a | 摩擦面 | 防滑层 | 热喷铝b | 1/100 |
| 总干膜厚度 | 100 | |||
| a配套S21不适用于相对湿度大、雨水多的环境,例如钢梁生产或储存在黄河以南地区时,宜采用S20。b热喷铝需采用5A02型号铝丝,按GB/T 3190—2020的规定进行。 | ||||
B. 8 栓接部位防护涂层体系
B. 8. 1 高强螺栓终拧后,栓接部位外露拼接板面防护涂层体系见表 B. 7。 对栓接部位角部孔洞应采用硫化型橡胶密封剂进行封堵。 拼接板板缝间隙可采用相邻部位配套体系的涂料进行封闭,对栓接部位大于 0. 5 mm 的拼接板板缝间隙应采用硫化型橡胶密封剂进行密封。
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S22 | JC3、JC4 | 底涂层 | 摩擦面配套底涂层 | 摩擦面配套底涂层厚度 |
| 中间涂层 | 环氧(云铁)漆 | (2~3)/200 | ||
| 面涂层 | 与相邻部位配套面漆相同 | 同相邻部位配套面漆厚度 | ||
| 总干膜厚度 | — | |||
| S23 | JC5、JCX | 底涂层 | 摩擦面配套底涂层 | 摩擦面配套底涂层厚度 |
| 中间涂层 | 环氧(云铁)漆 | (3~4)/300 | ||
| 面涂层 | 与相邻部位配套面漆相同 | 同相邻部位配套面漆厚度 | ||
| 总干膜厚度 | — | |||
B. 8. 2 高强螺栓终拧后,栓接部位外露螺栓、螺柱、螺母及垫圈防护涂层体系见表 B. 8。
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S24a | JC3、JC4 | 底涂层 | 环氧富锌底漆 | (1~2)/80 |
| 中间涂层 | 环氧(云铁)漆 | (2~3)/200 | ||
| 面涂层 | 与相邻部位配套面漆相同 | 同相邻部位配套面漆厚度 | ||
| 总干膜厚度 | — | |||
| S25a | JC5、JCX | 底涂层 | 环氧富锌底漆 | (1~2)/80 |
| 中间涂层 | 环氧(云铁)漆 | (3~4)/300 | ||
| 面涂层 | 与相邻部位配套面漆相同 | 同相邻部位配套面漆厚度 | ||
| 总干膜厚度 | — | |||
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| S26b | JCX | 底涂层 | 环氧富锌底漆 | (1~2)/80 |
| 中间涂层 | 环氧(云铁)漆 | (1~2)/80 | ||
| 密封涂层 | 硫化型橡胶密封剂 | (2~3)/1000 | ||
| 面涂层 | 与相邻部位配套面漆相同 | 同相邻部位配套面漆厚度 | ||
| 总干膜厚度 | — | |||
| a除无机富锌底漆外,亦可采用该桥同配套设计体系涂料品种与设计干膜厚度。b腐蚀环境特别苛刻且外观质量要求不高的栓接部位可采用S26涂层体系。 | ||||
B. 9 附属钢构件表面防护涂层体系按下列要求:
a) 附属钢构件若是裸露钢材表面,可选用除无机富锌底漆配套外的表 B. 1 中的体系,并可适当降低涂层设计厚度;
b) 附属钢构件基材表面若是热浸镀锌表面,选用与其附着力好的过渡底漆(如环氧底漆、磷化底漆、聚苯胺环氧底漆,材料的主要技术要求应符合 JT / T 694—2007 附录 A 中的相关规定),中间漆和面漆可选用相应桥梁主结构的配套材料,漆膜总厚度(不包括热浸镀锌表面)为:JC3, 120 μm;JC4,160 μm;JC5,200 μm;JCX,240 μm。
附录 C (资料性)
水性涂料、石墨烯涂料等防护涂层体系设计要求
C. 1 水性涂料、石墨烯涂料、热喷金属涂层构成的外表面防护涂层体系见表 C. 1。
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| C01 | JC3 | 底涂层 | 水性环氧富锌底漆 | 1/60 |
| 中间涂层 | 水性环氧(云铁)漆 | 2/120 | ||
| 面涂层 | 水性丙烯酸聚氨酯面漆 | 2/80 | ||
| 总干膜厚度 | 260 | |||
| C02 | JC4 | 底涂层 | 水性环氧富锌底漆 | 1/80 |
| 中间涂层 | 水性环氧(云铁)漆 | (2~3)/150 | ||
| 面涂层 | 水性氟碳面漆 | 2/70 | ||
| 总干膜厚度 | 300 | |||
| C03 | JC4 | 底涂层 | 水性无机富锌底漆 | 1/80 |
| 封闭涂层 | 水性环氧(云铁)漆 | 1/— | ||
| 中间涂层 | 水性环氧(云铁)漆 | (2~3)/150 | ||
| 面涂层 | 水性氟碳面漆 | 2/70 | ||
| 总干膜厚度 | 300 | |||
| C04 | JC4 | 底涂层 | 热喷金属涂层a | 100 |
| 封闭涂层 | 环氧封闭漆b | (1~2)/— | ||
| 中间涂层 | 环氧(云铁)漆 | 1/140 | ||
| 面涂层(第一道) | 丙烯酸聚氨酯面漆 | 1/40 | ||
| 面涂层(第二道) | 氟碳面漆 | 1/40 | ||
| 总干膜厚度(涂料涂层) | 220 | |||
| C05 | JC4 | 底涂层 | 热喷金属涂层a | 100 |
| 封闭涂层 | 环氧封闭漆b | (1~2)/— | ||
| 中间涂层 | 环氧(云铁)漆 | 1/100 | ||
| 面涂层 | 聚硅氧烷面漆 | (1~2)/120 | ||
| 总干膜厚度(涂料涂层) | 220 | |||
| C06 | JC5、JCX | 底涂层 | 石墨烯富锌涂料 | 1/70 |
| 中间涂层 | 环氧(云铁)漆 | 2/190 | ||
| 面涂层 | 氟碳面漆 | 2/70 | ||
| 总干膜厚度 | 330 | |||
| a 热喷金属涂层所用金属丝材宜符合GB/T 9793—2012的要求。b 环氧封闭漆可用环氧(云铁)漆代替。封闭漆涂装以刚好达到封闭效果为宜,不计入总膜厚,但要计算用量。用于涂料涂层的封闭漆以30μm计算用量,用于热喷金属涂层的封闭漆以50μm计算用量,干膜厚度施工过程中底漆施工完后厚度宜符合要求,施工完中间漆后检测底漆+封闭漆+中间漆的总膜厚宜符合要求。 | ||||
C. 2 水性涂料、石墨烯涂料等新型涂料构成的封闭环境内表面防护涂层体系见表 C. 2。
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| C07 | 配置抽湿机(JC4及以下) | 底涂层 | 水性环氧富锌底漆 | 1/60 |
| 面涂层 | 水性环氧漆(浅色) | 1/60 | ||
| 总干膜厚度 | 120 | |||
| C08 | 配置抽湿机(JC4及以下) | 底面合一涂层 | 水性环氧漆(浅色) | 3/180 |
| 总干膜厚度 | 180 | |||
| C09 | 配置抽湿机(JC5及JCX) | 底涂层 | 石墨烯富锌涂料 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (1~2)/180 | ||
| 总干膜厚度 | 240 | |||
| C10 | 未配置除湿机(JC4及以下) | 底涂层 | 水性环氧富锌底漆 | 1/60 |
| 面涂层 | 水性环氧漆(浅色) | (3~4)/200 | ||
| 总干膜厚度 | 260 | |||
| C11 | 未配置除湿机(JC5及JCX) | 底涂层 | 石墨烯富锌涂料 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (2~3)/280 | ||
| 总干膜厚度 | 340 | |||
C. 3 水性涂料、石墨烯涂料等新型涂料构成的非封闭环境内表面防护涂层体系见表 C. 3。
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| C12 | JC4及以下 | 底涂层 | 水性环氧富锌底漆 | 1/80 |
| 面涂层 | 水性环氧漆(浅色) | (3~4)/220 | ||
| 总干膜厚度 | 300 | |||
| C13 | JC5、JCX | 底涂层 | 石墨烯富锌涂料 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (2~3)/280 | ||
| 总干膜厚度 | 340 | |||
C. 4 鳞片型富锌涂料构成的附属钢构件表面防护涂层体系见表 C. 4。
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| C14 | JC3 | 底涂层 | 鳞片型单组分环氧富锌防锈底漆 | 1/30 |
| 中间涂层 | 鳞片型单组分环氧(云铁)漆 | 1/60 | ||
| 面涂层 | 氟碳面漆 | 1/30 | ||
| 总干膜厚度 | 120 | |||
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| C15 | JC4 | 底涂层 | 鳞片型单组分环氧富锌防锈底漆 | 1/40 |
| 中间涂层 | 鳞片型单组分环氧(云铁)漆 | 1/60 | ||
| 面涂层 | 氟碳面漆 | 1/40 | ||
| 总干膜厚度 | 140 | |||
| C16 | JC5 | 底涂层 | 鳞片型单组分环氧富锌防锈底漆 | 1/50 |
| 中间涂层 | 鳞片型单组分环氧(云铁)漆 | 1/60 | ||
| 面涂层 | 氟碳面漆 | 1/50 | ||
| 总干膜厚度 | 160 | |||
| C17 | JCX | 底涂层 | 鳞片型单组分环氧富锌防锈底漆 | 2/70 |
| 中间涂层 | 鳞片型单组分环氧(云铁)漆 | 1/60 | ||
| 面涂层 | 氟碳面漆 | 1/70 | ||
| 总干膜厚度 | 200 | |||
附录 D (资料性)
聚苯胺涂料防护涂层体系设计要求
D. 1 聚苯胺涂层构成的外表面防护涂层体系见表 D. 1 和表 D. 2。
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P01 | JC3 | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 中间涂层a | 聚苯胺环氧(云铁)漆 | 1/100 | ||
| 面涂层 | 丙烯酸聚氨酯面漆 | 2/80 | ||
| 总干膜厚度 | 240 | |||
| P02 | JC4 | 底涂层 | 聚苯胺环氧底漆 | 1/80 |
| 中间涂层a | 聚苯胺环氧(云铁)漆 | (1~2)/110 | ||
| 第一道面涂层 | 氟碳面漆/丙烯酸聚氨酯面漆 | 1/40 | ||
| 第二道面涂层 | 氟碳面漆 | 1/40 | ||
| 总干膜厚度 | 270 | |||
| P03 | JC5、JCX | 底涂层 | 聚苯胺环氧底漆 | 1/80 |
| 中间涂层a | 聚苯胺环氧(云铁)漆 | (1~2)/160 | ||
| 面涂层 | 氟碳面漆 | 2/80 | ||
| 总干膜厚度 | 320 | |||
| P04 | 底涂层 | 聚苯胺环氧底漆 | 1/80 | |
| 中间涂层a | 聚苯胺环氧(云铁)漆 | (1~2)/160 | ||
| 面涂层 | 聚硅氧烷面漆 | (1~2)/120 | ||
| 总干膜厚度 | 360 | |||
| a 聚苯胺防腐体系设计的中间涂层聚苯胺环氧(云铁)漆,若特殊需求设计环氧(云铁)中间漆时,在设计聚苯胺环氧(云铁)中间漆膜厚基础上,宜在JC3腐蚀环境中增加膜厚20μm,在JC4腐蚀环境中增加膜厚30μm,在JC5及JCX腐蚀环境中增加膜厚40μm。 | ||||
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P05 | JC3 | 底涂层 | 水性聚苯胺环氧底漆 | 1/60 |
| 中间涂层a | 水性聚苯胺环氧(云铁)漆 | (1~2)/120 | ||
| 面涂层 | 水性丙烯酸聚氨酯面漆 | 2/80 | ||
| 总干膜厚度 | 260 | |||
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P06 | JC4 | 底涂层 | 水性聚苯胺环氧底漆 | 1/80 |
| 中间涂层a | 水性聚苯胺环氧(云铁)漆 | (1~2)/150 | ||
| 面涂层 | 水性氟碳面漆 | 2/70 | ||
| 总干膜厚度 | 300 | |||
| a 聚苯胺防腐体系设计的中间涂层聚苯胺环氧(云铁)漆,若特殊需求设计环氧(云铁)中间漆时,在设计聚苯胺环氧(云铁)中间漆膜厚基础上,宜在JC3腐蚀环境中增加膜厚20μm,在JC4腐蚀环境中增加膜厚30μm。 | ||||
D. 2 聚苯胺涂料构成的封闭环境内表面防护涂层体系见表 D. 3 和表 D. 4。
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P07 | 配置抽湿机(JC4及以下) | 底面合一涂层 | 聚苯胺环氧底漆 | 1/80 |
| 总干膜厚度 | 80 | |||
| P08 | 配置抽湿机(JC5及JCX) | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (1~2)/180 | ||
| 总干膜厚度 | 240 | |||
| P09 | 未配置抽湿机(JC4及以下) | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (2~3)/260 | ||
| 总干膜厚度 | 320 | |||
| P10 | 未配置抽湿机(JC5及JCX) | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (2~3)/270 | ||
| 总干膜厚度 | 330 | |||
| 配套编号 | 工况条件 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P11 | 配置抽湿机(JC4及以下) | 底涂层 | 水性聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 水性环氧漆 | 1/50 | ||
| 总干膜厚度 | 110 | |||
| P12 | 未配置抽湿机(JC4及以下) | 底涂层 | 水性聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 水性环氧漆 | (2~3)/170 | ||
| 总干膜厚度 | 230 | |||
D. 3 聚苯胺涂料构成的非封闭环境内表面防护涂层体系见表 D. 5 和表 D. 6。
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P13 | JC3、JC4 | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 环氧厚浆漆(浅色) | (1~2)/200 | ||
| 总干膜厚度 | 260 | |||
| P14 | JC5、JCX | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 中间涂层a | 聚苯胺环氧(云铁)漆 | (1~2)/110 | ||
| 面涂层 | 环氧厚浆漆(浅色) | (1~2)/160 | ||
| 总干膜厚度 | 330 | |||
| a 聚苯胺防腐体系设计的中间涂层聚苯胺环氧(云铁)漆,若特殊需求设计环氧(云铁)中间漆时,在设计聚苯胺环氧(云铁)中间漆膜厚基础上,宜在JC3腐蚀环境中增加膜厚20μm,在JC4腐蚀环境中增加膜厚30μm,在JC5及JCX腐蚀环境中增加膜厚40μm。 | ||||
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P15 | JC4及以下 | 底涂层 | 水性聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 水性环氧漆(浅色) | (3~4)/210 | ||
| 总干膜厚度 | 270 | |||
D. 4 聚苯胺涂料构成的附属钢构件表面防护涂层体系见表 D. 7 ~ 表 D. 10。
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P16 | JC4及以下 | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 氟碳面漆/丙烯酸聚氨酯面漆 | 2/70 | ||
| 总干膜厚度 | 130 | |||
| P17 | JC5、JCX | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 中间涂层a | 聚苯胺环氧(云铁)漆 | 1/80 | ||
| 面涂层 | 氟碳面漆 | 2/80 | ||
| 总干膜厚度 | 220 | |||
| P18 | 底涂层 | 聚苯胺环氧底漆 | 1/60 | |
| 中间涂层a | 聚苯胺环氧(云铁)漆 | 1/80 | ||
| 面涂层 | 聚硅氧烷面漆 | (1~2)/120 | ||
| 总干膜厚度 | 260 | |||
| a 聚苯胺防腐体系设计的中间涂层聚苯胺环氧(云铁)漆,若特殊需求设计环氧(云铁)中间漆时,在设计聚苯胺环氧(云铁)中间漆膜厚基础上,宜在JC4以下腐蚀环境中增加膜厚20μm,在JC4腐蚀环境中增加膜厚30μm,在JC5及JCX腐蚀环境中增加膜厚40μm。 | ||||
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P19 | JC4及以下 | 底涂层 | 水性聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 水性氟碳面漆 | 2/80 | ||
| 总干膜厚度 | 140 | |||
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P20 | JC4及以下 | 底涂层 | 聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 丙烯酸聚氨酯面漆 | 2/80 | ||
| 总干膜厚度 | 140 | |||
| 配套编号 | 腐蚀环境 | 涂层 | 涂料品种 | 道数/最低干膜厚度(μm) |
| P21 | JC4及以下 | 底涂层 | 水性聚苯胺环氧底漆 | 1/60 |
| 面涂层 | 水性氟碳面漆 | 2/70 | ||
| 总干膜厚度 | 130 | |||
附录 E (规范性)
水性涂料、石墨烯涂料等材料技术要求与试验方法
E. 1 水性环氧涂料
水性环氧富锌底漆、水性环氧漆和水性环氧(云铁)漆技术要求和试验方法按表 E. 1 进行。
| 序号 | 项目 | 技术指标 | 试验方法 | |||
| 水性环氧富锌底漆 | 水性环氧漆 | 水性环氧(云铁)漆 | ||||
| 1 | 在容器中状态 | 搅拌均匀后无硬块,呈均匀状态 | 目测 | |||
| 2 | 不挥发物中金属锌含量(%) | ≥75 | — | — | HG/T 3668 | |
| 3 | 不挥发物含量(%) | ≥60 | ≥50 | ≥60 | GB/T 1725—2007 | |
| 4 | 细度(μm) | — | ≤50 | — | GB/T 1724 | |
| 5 | 闪锈抑制性 | 正常 | — | HG/T 5176—2017中6.4.9 | ||
| 6 | 干燥时间(h) | 表干 | ≤2 | GB/T 1728—2020 | ||
| 实干 | ≤24 | |||||
| 7 | 早期耐水性 | 无异常 | HG/T 5176—2017中6.4.11 | |||
| 8 | 附着力(拉开法)(MPa) | ≥5 | GB/T 5210 | |||
| 9 | 弯曲试验(mm) | — | 2 | GB/T 6742 | ||
| 10 | 耐冲击性(cm) | — | 50 | GB/T 1732 | ||
| 11 | VOC含量(g/L) | ≤250 | ≤200 | GB/T 23985—2009中8.4 | ||
| 12 | 耐水性(漆膜厚度50μm±5μm,漆膜养护14d),240h | — | 耐水后放置24h后测定漆膜划格法附着力不大于1级 | — | GB/T 30648.2 | |
| 13 | 耐盐雾性能(90μm±10μm涂层,漆膜养护14d) | 1000h耐盐雾性试验后,划痕处单向扩蚀不大于2mm,未划痕部位涂层不起泡、不剥落、不生锈、不开裂 | 500h耐盐雾性试验后,划痕处单向扩蚀不大于2mm,未划痕部位涂层不起泡、不剥落、不生锈、不开裂 | — | GB/T 10125—2021中NSS | |
E. 2 水性耐候面漆
水性丙烯酸聚氨酯面漆和水性氟碳面漆技术要求与试验方法按表 E. 2 进行。
| 序号 | 项目 | 技术指标 | 试验方法 | ||
| 水性丙烯酸聚氨酯面漆 | 水性氟碳面漆 | ||||
| 1 | 不挥发物含量(%) | ≥50 | GB/T 1725—2007 | ||
| 2 | 细度(μm) | ≤30 | GB/T 1724 | ||
| 3 | 基料中氟含量(%) | — | ≥20 | HG/T 4104—2019 附录A | |
| 4 | 干燥时间(h) | 表干 | ≤2 | GB/T 1728—2020 | |
| 实干 | ≤24 | ||||
| 5 | 弯曲试验(mm) | 2 | GB/T 6742 | ||
| 6 | 耐冲击性(cm) | 50 | GB/T 1732 | ||
| 7 | 附着力(拉开法)(MPa) | ≥5 | GB/T 5210 | ||
| 8 | VOC含量(g/L) | ≤300 | GB/T 23985—2009 中8.4 | ||
E. 3 石墨烯富锌涂料
石墨烯富锌涂料技术要求与试验方法按表 E. 3 进行。
| 序号 | 项目 | 技术指标 | 试验方法 | ||
| 石墨烯无机富锌涂料 | 石墨烯环氧富锌涂料 | ||||
| 1 | 不挥发物含量(%) | ≥60 | GB/T 1725-2007 | ||
| 2 | 不挥发物中金属锌含量(%) | ≥60 | HG/T 3668 | ||
| 3 | 石墨烯材料的定性 | 含有石墨烯材料 | HG/T 5573-2019中附录A | ||
| 4 | 干燥时间(h) | 表干 | ≤1 | ≤2 | GB/T 1728-2020 |
| 实干 | ≤8 | ≤24 | |||
| 5 | 耐冲击性(cm) | 50 | GB/T 1732 | ||
| 6 | 附着力(拉开法)(MPa) | ≥5 | ≥6 | GB/T 5210 | |
| 7 | 耐盐雾性能(90μm±10μm涂层) | 5000h耐盐雾性试验后,划痕处单向扩蚀不大于2mm,未划痕区不起泡、不生锈、不开裂、不剥落 | 3000h耐盐雾性试验后,划痕处单向扩蚀不大于2mm,未划痕区不起泡、不生锈、不开裂、不剥落 | GB/T 10125-2021中NSS | |
E. 4 鳞片型单组分环氧富锌防锈底漆与鳞片型单组分环氧(云铁)漆
鳞片型单组分环氧富锌防锈底漆与鳞片型单组分环氧(云铁)漆技术要求与试验方法按表 E. 4 进行。
| 序号 | 项目 | 技术指标 | 试验方法 | |
| 鳞片型单组分环氧富锌防锈底漆 | 鳞片型单组分环氧(云铁)漆 | |||
| 1 | 在容器中状态 | 搅拌均匀后无硬块,呈均匀状态 | 目测 | |
| 2 | 不挥发物含量(%) | ≥70 | GB/T 1725-2007 | |
| 3 | 不挥发物中金属锌含量(%) | ≥60 | — | HG/T 3668 |
| 4 | 弯曲性能(mm) | 2 | GB/T 6742 | |
| 5 | 耐冲击性(cm) | 50 | GB/T 1732 | |
| 6 | 附着力(拉开法)(MPa) | ≥10 | GB/T 5210 | |
| 7 | 耐盐雾性能(50 μm ± 5 μm涂层) | 1 000 h耐盐雾性试验后,划痕处单向扩蚀不大于2 mm,未划痕部位涂层不起泡、不剥落、不生锈、不开裂,划痕处120 h无红锈 | — | GB/T 10125-2021中NSS |
附录 F (规范性)
聚苯胺涂料材料技术要求与试验方法
F. 1 聚苯胺涂料中不应检出金属锌。 试验方法按 HG/ T 3668 的规定进行,并出具测试报告。
F. 2 聚苯胺涂料技术要求和试验方法按表 F. 1 进行。
| 序号 | 项目 | 技术指标 | 试验方法 | ||||
| 聚苯胺环氧底漆 | 聚苯胺环氧(云铁)漆 | 水性聚苯胺环氧底漆 | 水性聚苯胺环氧(云铁)漆 | ||||
| 1 | 在容器中状态 | 搅拌后无硬块,呈均匀状态 | 目测 | ||||
| 2 | 涂料中聚苯胺含量a(%) | ≥0.8 | ≥0.2 | ≥0.8 | ≥0.2 | 见F.3 | |
| 3 | 不挥发物含量(%) | ≥70 | ≥80 | ≥55 | ≥60 | GB/T 1725-2007 | |
| 4 | 聚苯胺粒径(μm) | ≤25 | GB/T 19077-2024 | ||||
| 5 | 闪锈抑制性 | - | - | 正常 | - | HG/T 5176-2017中6.4.9 | |
| 6 | 干燥时间(h) | 表干 | ≤2 | ≤4 | ≤2 | ≤2 | GB/T 1728-2020 |
| 实干 | ≤24 | ||||||
| 7 | 早期耐水性 | - | - | 无异常 | 无异常 | HG/T 5176-2017中6.4.11 | |
| 8 | 附着力(拉开法)(MPa) | ≥6 | GB/T 5210 | ||||
| 9 | 弯曲试验(mm) | 2 | GB/T 6742 | ||||
| 10 | 耐冲击性(cm) | 50 | GB/T 1732 | ||||
| 11 | VOC含量(g/L) | ≤420 | ≤250 | ≤200 | ≤200 | GB/T 23985-2009中8.4 | |
| 12 | 耐盐雾性能(90μm±10μm涂层,漆膜养护14d) | 1500h耐盐雾性试验后,划痕处单向扩蚀不大于2mm,未划痕部位涂层不起泡、不剥落、不生锈、不开裂 | - | 1000h耐盐雾性试验后,划痕处单向扩蚀不大于2mm,未划痕部位涂层不起泡、不剥落、不生锈、不开裂 | - | GB/T 10125-2021中NSS | |
| a 聚苯胺环氧底漆和水性聚苯胺环氧底漆中的聚苯胺含量值,应出具一年以内的测试报告。 | |||||||
F. 3 聚苯胺防腐涂料中聚苯胺含量测定方法
F. 3. 1 试剂与材料
F. 3. 1. 1 N-甲基吡咯烷酮(N-Methyl-2-pyrrolidone,NMP):纯度≥99. 0% 。
F.3.1.2 聚苯胺标准品 [(C6 H7 ~N) n, CAS. 号:25233-30-1]:纯度≥98% 。
F. 3. 1. 3 所用标准滴定溶液、试剂及制品,按 GB / T 601、GB / T 603 的规定制备,实验室用水应符合GB / T 6682 中一级水的规格。
F. 3. 2 仪器与设备
F. 3. 2. 1 电磁搅拌器:0 0 r/min ~ 1 200 r/min。 。
F. 3. 2. 2 离心机:最高转速 ≥10 000 r/min。
F. 3. 2. 3 紫外可见分光光度计:波长范围为 300 nm ~ 1 100 nm,并配有 10 mm 比色皿。
F. 3. 2. 4 电子天平:精度 0. 1 mg。
F. 3. 2. 5 手持高速搅拌器: :0 r/min ~ 1 000 r/min。 。
F. 3. 2. 6 G3 砂芯漏斗。
F. 3. 2. 7 量筒:50 mL,100 mL。
F. 3. 2. 8 锥形瓶:100 mL,300 mL。
F. 3. 2. 9 容量瓶:100 mL,200 mL。
F. 3. 2. 10 移液管 :5 mL,10 mL,25mL。
F. 3. 3 取样
用手持高速搅拌器搅拌均匀聚苯胺防腐涂料样品,然后用不锈钢勺子从防腐涂料中取 100 mL 样品放入 100 mL 锥形瓶中,用盖子拧紧。
F. 3. 4 试验步骤
F. 3. 4. 1 标准储备溶液的配制
称取 0. 02 g( 精确至 0. 1 mg)聚苯胺标准品,溶于 200 mL 的 NMP 溶剂中,室温下电磁搅拌器搅拌16 h,然后用 G3 砂芯漏斗过滤,再用 NMP 定容至 200 mL,得到浓度为 100 mg/L 的聚苯胺标准储备溶液。
F. 3. 4. 2 标准工作曲线的绘制
以 NMP 为溶剂,稀释标准储备溶液,配制浓度为 10 mg/L、20 mg/L、40 mg/L、50 mg/L、100 mg/L 的标准系列工作溶液。 用 10 mm 比色皿(以 NMP 为参比)在紫外可见分光光度计上于 630 nm 波长处测试吸光度。 以聚苯胺的浓度为横坐标,相应的吸光度(A)为纵坐标,绘制标准工作曲线。 标准工作曲线相关系数应≥0. 995,否则应重新制作新的标准工作曲线。
F. 3. 4. 3 样品中聚苯胺含量的测定
称取搅拌均匀后的试样约为 2 g( (精确至 0. 1 mg),置于锥形瓶中,加入 200 mL 的 NMP,室温下电磁搅拌器搅拌 16 h。 然后,将所得搅拌液用 G 砂芯漏斗过滤,再用 NMP 定容至 200 mL。 取 15 mL 定容后的滤液,加入 50 mL 的 NMP ,搅拌均匀后,取 10 mL 样品放置在离心管中,在离心机上以 2 000 r/ min 速度离 心 4 min。 取上层离心液在紫外可见分光光度计上于 630 nm 波长处测试样品溶液吸光度。 同时在相同条件下做空白溶液,测得空白溶液的吸光度。 通过所测得的样品吸光度和空白吸光度情况,在标准工作曲线计算出样品中聚苯胺的含量 Cm
F. 3. 5 结果计算
样品中聚苯胺的含量 W 按公式(F. 1)计算:
W = (Cm timesV ×10-3)/(m ×103) timesf ×100 %(1)
式中:
W ———样品中聚苯胺的含量,单位为百分数(% );
V 定容后的体积,单位为毫升(mL);
m 称取试样的质量,单位为克 (g)
Cm ——— 标准工作曲线上求得的样品中聚苯胺的浓度,单位为毫克每升(mg / L);
f 稀释因子。
计算两次测试结果的平均值,以平均值报出结果,结果保留至小数点后两位有效数字。
F. 3. 6 方法特性
F. 3. 6. 1 平行性
在重复性条件下获得的两次独立测试结果的绝对差值符合 GB / T 27417 的相关要求。
F. 3. 6. 2 再现性
不同实验室间测试结果再现性符合 GB / T 27417 的相关要求。
F. 3. 6. 3 方法检出限
方法检出限为 0. 135% 。
F. 3. 6. 4 质量保证与控制
分析时,用标准样品或质控样品进行校核,或每半年至少用标准样品或质控样品对分析方法校核一次。 当过程失控时,应找出原因。 纠正错误后,重新进行校核。
附录 G (规范性)
G. 1 表面处理
G. 1. 1 结构预处理
构件在喷射除锈前应进行结构预处理,包括:
a) 粗糙焊缝打磨光顺,焊接飞溅物用刮刀或砂轮机除去;焊缝上深为 0. 8 mm 以上或宽度小于深度的咬边进行补焊处理,并打磨光顺;
b) 锐边用砂轮打磨成曲率半径为不小于 2 mm 的圆角;
c) 切割边的峰谷差超过 1 mm 时,打磨到 1 mm 以下;
d) 表面层叠、裂缝、夹杂物,进行打磨处理,必要时补焊。
G. 1. 2 除油
表面油污应采用专用清洁剂进行低压喷洗或软刷刷洗,并用淡水枪冲洗掉所有残余物;或采用碱液、火焰等处理,并用淡水冲洗至中性。 小面积油污可采用溶剂擦洗。
G. 1. 3 除盐分
盐分超标时应采用高压淡水冲洗。
G. 1. 4 除尘
喷射完工后,除去喷射残渣,使用真空吸尘器或无油、无水的压缩空气,清理表面灰尘。
G. 2 涂装工艺要点
G. 2. 1 涂料配制方法
涂料配制方法按下列要求:
a) 涂料应采用动力搅拌装置,充分搅拌均匀后方可施工;对于双组分或多组分涂料应先将各组分分别搅拌均匀,再按比例配制并搅拌均匀;
b) 混合好的涂料按照产品说明书的规定熟化;
c) 涂料配制后使用时间按产品说明书规定的适用期施行。
G. 2. 2 涂覆方法
涂覆方法按下列要求:
a) 大面积喷涂应采用高压无气喷涂施工;
b) 细长、小面积以及复杂形状构件可采用空气喷涂或刷涂施工;
c) 不易喷涂到的部位应采用刷涂法进行预涂装或第一道底漆后补涂。
G. 2. 3 连接面涂装
G. 2. 3. 1 应预留焊接区域。 预留区域外壁推荐喷射除锈应符合 GB / T 8923. 1—2011 中 Sa2⅟ 级的规定,底漆采用环氧富锌底漆,中涂层和面涂层配套体系与相邻部位相同。 内壁打磨处理应符合 GB / T
8923. 1—2011 中 St3 级的规定,采用相邻部位配套体系进行涂装。
G. 2. 3. 2 高强螺栓连接摩擦面涂装按下列要求:
a) 高强螺栓连接摩擦面采用无机富锌防滑涂料或热喷铝进行涂装,摩擦面涂层初始抗滑移系数不小于 0. 55,安装时(6 个月内)涂层抗滑移系数不小于 0. 45;
b) 钢桥外表面拼接板的层间缝隙部位,先采用相邻部位配套体系的涂料进行封闭;对于无法封闭的缝隙(大于 0. 5 mm),采用硫化型橡胶密封剂密封处理;钢桥外表面拼接部位的对接缝隙,若拼接板局部无法补涂后续相应涂层,应采用硫化型橡胶密封剂密封处理;
c) 栓接部位外露拼板底涂层进行除油污、拉毛等处理,然后按表 B. 7 的配套体系进行中间涂层的涂装施工,栓接部位外露螺栓、螺柱、螺母及垫圈,涂装前应进行除油污、打磨等清洁处理,然后按表 B. 8 的配套体系进行底涂层、中间涂层的涂装施工,然后按相邻部位配套体系对栓接部位整体进行面漆涂层的涂装。 注意除了两道环氧富锌底漆之间,其他各道涂层涂装间隔时间应实干后涂装下一道涂层,一般为 1 天 1 道。
G. 2. 4 现场末道面漆涂装
现场末道面漆涂装按下列要求:
a) 应对运输和装配过程中破损处进行修复处理;
b) 应采用淡水、清洗剂等对待涂表面进行必要的清洁处理,除掉表面灰尘和油污等污染物,必要时进行拉毛处理;
c) 应试验涂层相容性和附着力(末道面漆与前道面漆划格附着力不大于 1 级),整个涂装过程要随时注意涂装有无异常。
附录 H (资料性)
H. 1 涂膜劣化评定
涂层投入使用后,按照桥梁运行管理单位的规定定期检查,进行涂层劣化评定,评定方法依据GB / T 1766 与GB / T 30789. 3 的规定。 根据漆膜劣化情况,选择合适的维修或重涂方式。
H. 2 维修涂装
H. 2. 1 当面漆出现 3 级以上粉化,且粉化减薄的厚度大于初始厚度的 50% ,或由于景观要求时,彻底清洁面涂层后,涂装与原涂层相容的配套面漆(1 ~ 2)道。
H. 2. 2 当涂膜处于(2 ~ 3)级开裂,或(2 ~ 3)级剥落,或(2 ~ 3)级起泡,但底涂层完好时,选择相应的中间漆、面漆,进行维修涂装。
H. 2. 3 当涂膜发生 Ri2 ~ Ri3 锈蚀时,彻底清洁中间涂层与面涂层后,涂装相应中间漆、面漆。
H. 3 重新涂装
H. 3. 1 当涂膜发生 Ri3 及以上锈蚀时,彻底的表面处理后涂装相应配套涂层。
H. 3. 2 当涂膜处于 3 级以上开裂,或 3 级以上剥落,或 3 级以上起泡时,如果损坏贯穿整个涂层,宜进行彻底的表面处理后,涂装相应配套涂层。
H. 4 工艺要点
H. 4. 1 根据损坏的面积大小,钢桥外表面宜分为以下三种重涂方式:
a) 小面积维修涂装,先清理损坏区域周围松散的涂层,延伸至未损坏区域 50 mm ~ 80 mm,宜修成坡口,表面处理至 Sa2⅟ 级或 St3 级,涂装低表面处理环氧涂料 + 面漆;
b) 中等面积维修涂装,表面处理至 Sa2⅟ 级,涂装环氧富锌底漆 + 环氧(云铁)漆 + 面漆;
c) 整体重新涂装,表面处理至 Sa2⅟ 级,按照 5. 1 要求的涂装体系进行涂装。
H. 4. 2 钢桥内表面维修或重新涂装底漆宜采用适用于低表面处理的环氧底漆,并宜采用浅色高固体分或无溶剂环氧涂料。
H. 4. 3 海洋大气腐蚀环境和工业大气腐蚀环境下的旧涂层宜采用高压淡水清洁后,再喷射除锈。
H. 4. 4 处于干湿交替区的钢构件,在水位变动情况下涂装时,宜选择表面容忍性好的涂料,并能适应潮湿涂装环境及水下固化的涂层体系。
H. 4. 5 处于水下区的钢构件在浸水状态下施工时宜选择可水下施工、水下固化的涂层体系。
评论