


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 YY/T 0942—2014《眼科光学 人工晶状体植入系统》,与 YY/T 0942—2014相比,除结构调整和编辑性改动外,主要技术变化如下:
更改了范围(见第1章,2014年版的第1章);
更改了“导入头”的定义(见3.1,2014年版的3.1);
增加了“装载腔”的术语和定义(见3.2);
更改了“推注器”的定义(见3.4,2014年版的3.2);
增加了“人工晶状体植入系统”的术语和定义(见3.6);
更改了总则内容,明确了适用条款(见4.1,2014年版的4.1);
更改了刚性的表述形式(见4.3.1,2014年版的4.3.1);
更改了推进阻力要求(见4.3.3,2014年版的4.3.3);
更改了配合要求,增加了导入头的要求(见4.4.2,2014年版的4.4.2);
增加了细菌内毒素要求(见4.7.3);
更改了耐腐蚀性能要求(见4.8,2014年版的4.8);
增加了疲劳耐久性要求(见4.9);
更改了表面质量试验方法(见5.1,2014年版的5.1);
更改了刚性试验方法(见5.2.1,2014年版的5.2.1);
更改了连接强度和韧性试验方法(见5.2.2,2014年版的5.2.2);
更改了推进阻力试验方法(见5.2.3,2014年版的5.2.3);
更改了配合试验方法(见5.3,2014年版的5.3);
更改了化学成分要求试验方法(见5.5.2,2014年版的5.5.2);
更改了无菌试验方法(见5.6.1,2014年版的5.6.1);
增加了细菌内毒素试验方法(见5.6.2);
更改了环氧乙烷残留量试验方法(见5.6.3,2014年版的5.6.2);
更改了耐腐蚀试验的方法(见5.7,2014年版的5.7);
增加了疲劳耐久性试验方法(见5.8)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国光学和光子学标准化技术委员会医用光学和仪器分技术委员会 (SAC/TC 103/ SC 1)提出并归口。
本文件起草单位:浙江省医疗器械检验研究院、爱博诺德(北京)医疗科技股份有限公司、爱尔康(中国)眼科产品有限公司。
本文件主要起草人:冯勤、陈琼慧、卢昕、徐萍华、胡美丽、宋婷、傅敏、王曌、杨志芳。
本文件及其所代替文件的历次发布版本情况为:
2014年首次发布为 YY/T 0942—2014;
本次为第一次修订。
眼科光学人工晶状体植入系统
1 范围
本文件规定了人工晶状体植入系统(以下简称“植入系统”)的要求、使用说明书、标签和包装,描述了相应的试验方法。
本文件适用于人工晶状体植入系统。
注:预装式系统可参考植入系统的相关要求
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
CB/T 14233.1—2022 医用输液、输血、注射器具检验方法 第1部分:化学分析方法
GB/T 16886.1 医疗器械生物学评价 第1部分:风险管理过程中的评价与试验
GB/T 16886.7 医疗器械生物学评价 第7部分:环氧乙烷灭菌残留量
GB/T 47067 塑料模塑件 公差和验收条件
YY/T 0149—2006 不锈钢医用器械 耐腐蚀性能试验方法
YY 0290.3—2018 眼科光学 人工晶状体 第3部分:机械性能及测试方法
YY/T 0313 医用高分子产品 包装和制造商提供信息的要求
YY/T 0466.1 医疗器械 用于制造商提供信息的符号 第1部分:通用要求
中华人民共和国药典(四部)
3 术语和定义
下列术语和定义适用于本文件。
3.1 导入头 cartridge
具有人工晶状体装载腔(见图1中2)及推注通道(见图1中1)的手术器械,尖端部分与人眼直接接触。
注:装载腔和推注通道可能为一体式固定结构,也可能为分离式结构
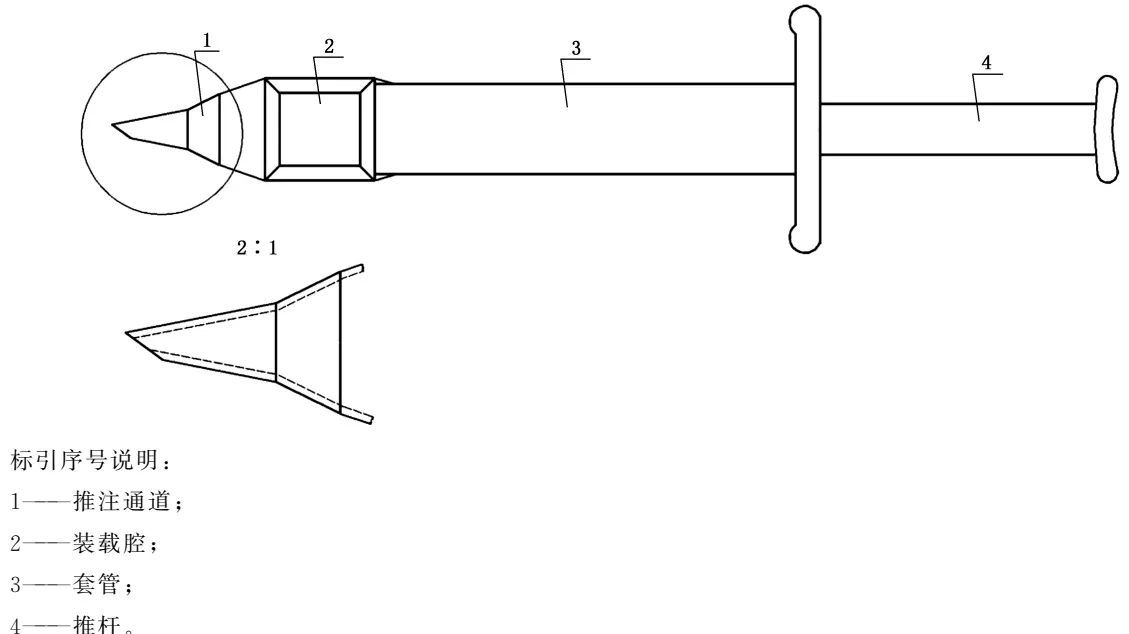
标引序号说明:
1———推注通道;
2———装载腔;
3———套管;
4———推杆。
注:本示意图仅说明人工晶状体植入系统的结构,并非本文件规定的唯一型式
图 1 人工晶状体植入系统示意图
3.2 装载腔 loading chamber
导入头的一部分,具有辅助人工晶状体折叠安装功能。
3.3 推注通道 injection channel
人工晶状体在推力作用下移动并脱离植入系统端口前的管道部分
3.4 推注器 injector
用于推动被折叠的人工晶状体进入眼内的手术器械,一般由套管(见图1中3)和推杆(见图1中4)组成,能一次性使用或重复使用。
3.5 推进行程 injection course
推杆由完全缩回状态移至最大可达位置的距离。
3.6 人工晶状体植入系统 injector system
用于在白内障摘除术后或在眼屈光手术中将可折叠人工晶状体折叠,并通过推注通道植入人眼的传输系统(见图1)。
注:植入系统中导入头(3.1)和推注器(3.4)如需组装后使用为分离式结构,其余为一体式固定结构。
预装式系统 pre-loaded delivery system
人工晶状体已经预先放置于装载腔或推注器内,能在推注过程中通过推注通道折叠人工晶状体进行植入手术的一次性使用器械。
4 要求
4.1 总则
下列要求适用于一体式固定结构及分离式结构的植入系统,其中4.3.1.2、4.3.4、4.4.1、4.8、4.9仅针对分离式结构的植入系统。
4.2 表面质量
植入系统各外露表面应整洁、光滑,无明显划痕、麻点、毛刺等缺陷及可能对患者造成伤害的危害存在。人工晶状体的装载腔和推注通道管内应无气泡、空隙及散落的颗粒。
4.3 机械性能
4.3.1 刚性
4.3.1.1 推注通道管应有刚性,在以导入头限位位置或人工晶状体装载腔处固定成悬臂梁态,距推注通道管出口端3 mm 处垂轴施力,作用力1 N 时,作用点垂轴形变应不大于1.1 mm。
4.3.1.2 推注器推杆的顶端应有足够的刚性,当顶端受到同轴1 N 的阻力时,推杆应无明显弯曲变形。注:若实际应用中推杆顶端需配备硅胶或海绵垫,则移除后进行刚性试验。
4.3.2 连接强度和韧性
若为手动折叠翼设计,导入头的折叠翼开/闭连接处应有足够的机械强度和韧性,以满足下述试验要求:
a) 连接处两端反向施力达5 N 时不应断裂或分离;
b) 若为可重复使用,应具有一定的疲劳耐久性,连接处循环连续开闭20次不应断裂。
4.3.3 推进阻力
对于非螺旋式推进设计的植入系统,宜考虑选择适配的最大截面尺寸的人工晶状体进行模拟临床推注过程,制造商应提供推进阻力范围,实测值不应超出该范围。
4.3.4 轴线偏离
分离式结构的植入系统全推程测量,推注器的推杆轴线与主体套管轴线的最大偏离变化量不应大于0.5 mm。
4.3.5 尺寸
制造商至少应给出导入头推注管口壁厚和外径等尺寸。
若为模塑件,应根据材料特性及名称按照 GB/T 47067的要求选定相应的公差等级和尺寸偏差
4.4 配合
4.4.1 分离式植入系统应配合良好,导入头安装方便,定位可靠,无过松、过紧或脱落现象,并应有足够的牢固度;导入头和推注器的最小脱离作用力由制造商根据最终用户需要设计。当导入头和推注器反向受拉脱离时,外部作用力不应小于该设计值
4.4.2 根据产品使用说明书中规定的步骤操作运行,应能顺利完成推注过程,推注过程中应顺滑,无明显的顿挫感,配套用人工晶状体应完整无损坏,且导入头无破裂。
4.5 推进行程
制造商应给出植入系统的推进行程限值范围,实测值不应超出该范围。
4.6 材料
4.6.1 化学要求
4.6.1.1 与患者接触部分的聚合物材料的溶解析出物
聚合物材料溶解析出物应符合表1的要求。
| 项目 | 要求 |
| 外观(澄清度、色泽) | 无色澄清,凭目视看不出异物 |
| 酸碱度 | 与同批空白对照液的pH之差不超过1.0 |
| 可萃取金属含量 | 铅、锌、锡、铁总含量≤5.0μg/mL,镉的含量≤0.1μg/mL |
| 易氧化物 | 与同批空白对照液相比,0.002 mol/L高锰酸钾溶液消耗量之差应≤0.5 mL |
4.6.1.2 化学成分要求
与患者接触部分所用材料,制造商应以任何可能的形式给予明示。
若为高分子材料,制造商应给出主材料化学分子结构式,并应通过试验验证
若为金属材料,其中金属材料应标明牌号和(或)代号以及材料的化学成分要求,金属材料的化学成分应通过试验验证。
4.6.2 生物相容性
与患者接触的材料应根据 GB/T 16886.1的原则和要求进行生物安全性评价,以证明具有良好的生物相容性。对于先前已被证明适用的材料,如果能证明其制造的后续过程不足以产生生物安全性危害,可不再重复生物学试验。
生物学评价可考虑生物学试验结果。植入系统(导入头)的管口材料、推注器的患者接触部分宜考虑下列生物学评价终点以证明符合生物相容性:
材料介质的致热性;
急性全身毒性;
细胞毒性;
致敏反应;
眼刺激。
注1:设计中器械的材料在具体应用中具有可论证的使用史,或从其他方面可获取到有关材料和(或)器械的信息,可认为材料先前已被证明适用。
注2:金属材料若采用了国家或行业标准中应用范围适合的医用金属材料,可不重复进行生物学试验。
4.7 灭菌
4.7.1 通用要求
灭菌方法不应损坏产品的功能。
4.7.2 无菌
对于最终无菌的产品经确认的灭菌过程后应无菌。
4.7.3 细菌内毒素
植入系统与人工晶状体直接接触的部件细菌内毒素不应大于0.2 EU/件,其余部件细菌内毒素不应大于20 EU/件。
4.7.4 环氧乙烷残留量
对于环氧乙烷灭菌的植入系统产品,环氧乙烷残留量不应大于10 μg/g
4.8 耐腐蚀性能(适用于重复使用产品)
制造商应在随附资料中给出适用的清洗/消毒说明,采用相应的清洗/消毒程序后,推注器应符合制造商制定的产品耐腐蚀性要求,或 YY/T 0149—2006中腐蚀程度b级要求。
4.9 疲劳耐久性(适用于重复使用产品)
推注器应能经受制造商给出的最大使用频次或不少于500次连续重复最大推程试验,而不产生影响正常使用的卡顿及损坏。产品上市前应由制造商验证确认。
5 试验方法
5.1 表面质量
利用不小于10倍显微设备目视观察,判断结果是否符合4.2的规定。
5.2 机械性能
5.2.1 刚性
5.2.1.1 用夹持装置固定导入头限位位置或人工晶状体装载腔,成水平悬臂梁态,在距推注通道管口端3 mm 处施加1 N 外力,测量导入头着力点平稳受力后移动距离,判断结果是否符合4.3.1.1 的规定。
5.2.1.2 将推注器的推杆(移除硅胶、海绵垫等柔性套件)顶端外露后固定,沿推杆顶端轴向方向垂直施力,目视观察,判断结果是否符合 4.3.1.2的规定。
5.2.2 连接强度和韧性
5.2.2.1 利用推拉力计对折叠翼边缘切向方向施力,作用力始终垂直导入头活动折叠翼力臂最大终点处,判断结果是否符合4.3.2a)的规定。
5.2.2.2 手工操作试验,判断结果是否符合4.3.2b)的规定。
5.2.3 推进阻力
根据使用说明书模拟推注,推拉力计沿推杆轴向方向施力,以人工晶状体完整脱出推注通道,记录推注过程中最大推力,判断结果是否符合4.3.3的规定。
5.2.4 轴线偏离
测量方法按附录 A 执行,判断结果是否符合4.3.4的规定。
5.2.5 尺寸
利用格值不大于0.001 mm 的测量显微设备测量,判断结果是否符合4.3.5允差的规定。
5.3 配合
5.3.1 按照产品说明书中规定的方法手动操作,并利用推拉力计进行试验,判断结果是否符合4.4.1的规定。
5.3.2 制造商应按照 YY 0290.3—2018第5章模拟外科操作的性能恢复要求提供典型性人工晶状体,按照产品说明书中规定的方法手动操作,通过10倍体视显微镜观察释放后的人工晶状体和导入头,判断结果是否符合 4.4.2的规定
5.4 推进行程
利用格值不大于0.02 mm 的长度测量设备及可移动工作台测量,推杆由完全缩回状态推至最大可达位置的距离,判断结果是否符合4.5的规定。
5.5 材料
5.5.1 与患者接触部分的聚合物材料的溶解析出物
按照 GB/T 14233.1—2022表1中第6项方法制备检验液,并按照 GB/T 14233.1—2022的测试方法进行试验,判断结果是否符合表1的规定。
5.5.2 化学成分要求
若为高分子材料,宜采用傅里叶变换红外光谱鉴别其主体材料的存在。若为金属材料,宜采用等离子发射光谱法、红外碳硫法、惰性气体熔融法或经过验证的方法进行金属材料的化学成分分析试验,判断结果是否符合 4.6.1.2的规定。
5.5.3 生物相容性
生物学试验宜采用《中华人民共和国药典(四部)》、GB/T 16886.11、GB/T 16886.5、GB/T 16886.10及 GB/T 16886.23的试验方法进行,判断结果是否符合4.6.2的规定。
5.6 灭菌
5.6.1 无菌试验:按《中华人民共和国药典(四部)》进行,判断结果是否符合4.7.2的规定。
5.6.2 细菌内毒素试验:按《中华人民共和国药典(四部)》进行,判断结果是否符合4.7.3的规定。
5.6.3 环氧乙烷残留量试验:按 GB/T 16886.7中的方法进行试验,判断结果是否符合4.7.4的规定。
5.7 耐腐蚀性能(适用于重复使用产品)
可选择 YY/T 0149—2006第5章“沸水试验法”或其他经过制造商验证的方法进行腐蚀试验,判断结果是否符合 4.8 的规定。
5.8 疲劳耐久性(适用于重复使用产品)
推注器空载状态下模拟推注过程,按照使用说明书中规定的推注方法进行连续重复最大推程试验,判断4.3.1.2、4.3.4、4.4结果是否符合4.9的规定
6 使用说明书
人工晶状体植入系统最小销售单元中应随附有使用说明书。使用说明书应至少包括以下信息:
a) 适用范围;
b) 使用方法及注意事项、警示及提示性说明;
c) 禁忌事项;
d) 生产商所推荐的有关产品清洁,消毒及储藏方法;
e) 其他必要说明。
7 标签
应符合 YY/T 0466.1的规定。
8 包装
包装产品应符合 YY/T 0313的规定。
A.1 原理
测量推注器的推杆轴线与主体套管轴线的最大偏离变化量
A.2 装置
A.2.1 显微镜
利用格值不大于0.02 mm 的测量显微设备测量。
A.2.2 可旋转 X/Y 工作台
位置刻度不大于0.02 mm。
A.3 步骤
A.3.1 将推注器推杆推进到最大可达位置。
A.3.2 用显微镜及 X/Y 可旋转工作台调整推注器,找到推注器主体套管轴线位置作为测量基准。
A.3.3 用显微镜及 X/Y 可旋转工作台调整推注器,在推杆最大可达位置处找到推杆轴线位置,根据移动位移量读出与套管轴线垂直偏移量 x1 ,如图 A.1。
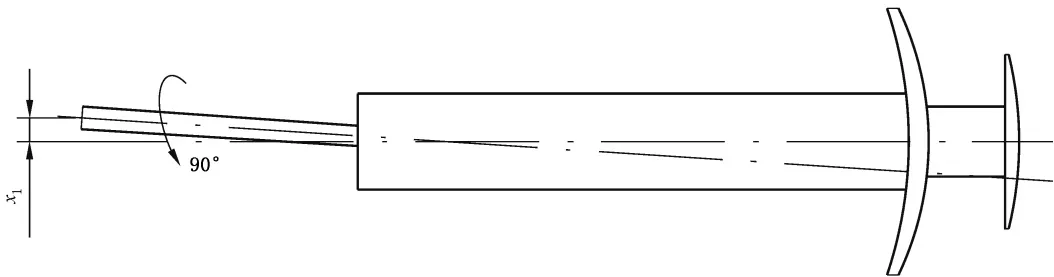
A.3.4 将推注器绕轴线方向转动 90° ,重复以上 A.3.2、A.3.3步骤,读出偏移量 x2
A.3.5 使用公式(A.1)计算实际轴线偏离量:
x = √(x12 + x22)
………………(A.1)
1—— 推杆与套管轴线垂直偏移量;
x2 转动90推杆与套管轴线垂直偏移量。
注:若推注器为非对称系统设计,套管轴线无法确定,可根据推杆起始位置某一可观测点设定为测量基准位置,推杆推进到最大可达位置时,读出对应测量点的垂直偏移量
A.4 试验报告
试验报告至少包括以下内容:
a) 参考本文件;
b) 样品的标识;
c) 推注器的数量;
d) 数据的算术平均值和测试读数的标准偏差;
e) 测试条件的任何变化;
f) 检验日期。
评论