


1 主题内容与适用范围
本标准规定了停泊掣链器的产品分类、技术要求、试验方法、检验规则。
本标准适用于选用二级锚链锚泊的囤船,水面舰艇停泊掣链器。
2 引用标准
GB 549 电焊锚链
GB 550 铸钢锚链
GB 12362 钢质模锻件 公差及机械加工余量
CB 773 结构钢锻件技术条件
3 产品分类
3.1 停泊掣链器规格系列及配套组成见图 1 和表 1。
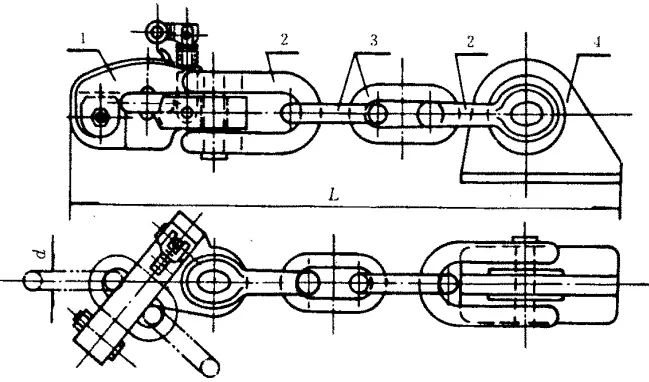
1—掣链本体;2—末端卸扣;3—末端链环;4—眼板
注:本图为右(Y)式成套掣链器,左(Z)式与之对称。
| 产品型号 | 适用锚链d | 掣链本体代号 | 末端卸扣GB 549、GB 550 | 末端链环GB 549、GB 550 | 眼板代号 | 展开长度L | 成套重量kg |
| 22Z | 19~22 | 22Z-1 | M×24 | M24 | 22-2 | 1000 | 31 |
| 22Y | 22Y-1 | ||||||
| 28Z | 24~28 | 28Z-1 | M×30 | M30 | 28-2 | 1218 | 59 |
| 28Y | 28Y-1 | ||||||
| 34Z | 30~34 | 34Z-1 | M×36 | M36 | 34-2 | 1436 | 98 |
| 34Y | 34Y-1 | ||||||
| 40Z | 36~40 | 40Z-1 | M×42 | M42 | 40-2 | 1650 | 160 |
| 40Y | 40Y-1 | ||||||
| 46Z | 42~46 | 46Z-1 | M×48 | M48 | 46-2 | 1915 | 231 |
| 46Y | 46Y-1 |
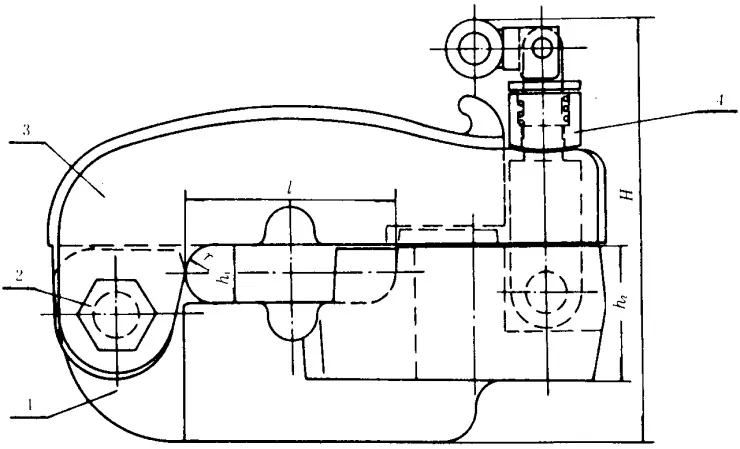
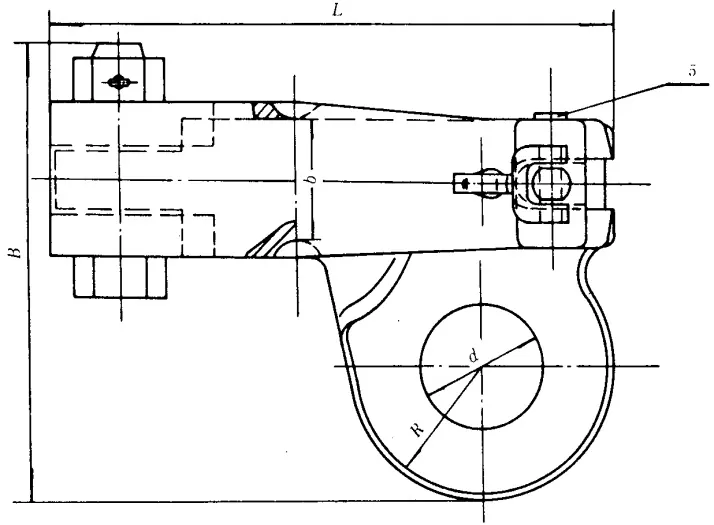
| 掣链本体代号 | L | B | H | l | h1 | b | r | d | R | h2 | 重量,kg |
| 22Z-1 | 236 | 193 | 198 | 85 | 26 | 44 | 11 | 45 | 50 | 50 | 14 |
| 22Y-1 | |||||||||||
| 28Z-1 | 285 | 232 | 225 | 108 | 32 | 54 | 14 | 56 | 60 | 64 | 26 |
| 28Y-1 | |||||||||||
| 34Z-1 | 338 | 272 | 255 | 130 | 38 | 66 | 17 | 67 | 70 | 80 | 40 |
| 34Y-1 | |||||||||||
| 40Z-1 | 390 | 310 | 284 | 152 | 44 | 80 | 20 | 77 | 80 | 90 | 65 |
| 40Y-1 | |||||||||||
| 46Z-1 | 454 | 366 | 315 | 174 | 50 | 92 | 23 | 89 | 90 | 105 | 90 |
| 46Y-1 |
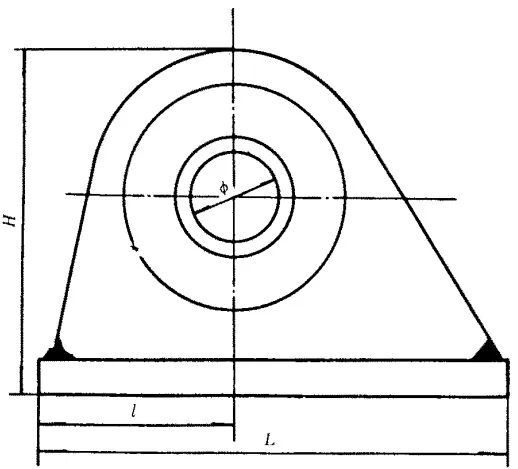
| 眼板代号 | L | B | H | t | t1 | h | h1 | l | φ | k | k1 | 重量,kg |
| 22-2 | 300 | 120 | 140 | 36 | 26 | 85 | 16 | 90 | 50 | 8 | 4 | 9 |
| 28-2 | 350 | 150 | 165 | 46 | 30 | 100 | 20 | 110 | 60 | 10 | 6 | 16 |
| 34-2 | 400 | 180 | 195 | 56 | 36 | 120 | 24 | 130 | 70 | 12 | 8 | 27 |
| 40-2 | 450 | 210 | 230 | 68 | 44 | 145 | 30 | 150 | 80 | 14 | 10 | 45 |
| 46-2 | 520 | 250 | 260 | 84 | 52 | 165 | 32 | 170 | 90 | 16 | 12 | 65 |
4 标记示例
链径为 24~28 mm 的左式停泊掣链器:
停泊製鍵器 28Z CB/T 806—94
5 技术要求
5.1 停泊掣链器主要零件材料见表4。
| 序号 | 零件 | 材料 | |||
| 名称 | 牌号 | 标准号 | |||
| 1 | 掣链本体 | 底座、上盖 | 优质碳素钢 | 35 | GB 699-88 |
| 销、轴 | 合金结构钢 | 40Cr | GB 3077-82 | ||
| 压紧装置 | 优质碳素钢 | 45 | GB 699-88 | ||
| 2 | 眼板 | 普通碳素结构钢 | Q235A | GB 700-88 | |
| 3 | 末端卸扣 | 电焊锚链钢 | 二级锚链钢 | GB 549-83 | |
| 末端链环 | 铸造锚链钢 | 二级锚链钢 | GB 552-84 | ||
5.3 锻件外形尺寸及其公差应符合 GB 12362 要求。
5.4 锻件表面应光洁,无毛刺、锐角。
5.5 掌链本体装配后应操作灵活。底座、上盖涂沥青漆,活动部位涂润滑油。
5.6 眼板表面应无毛刺,焊缝应焊透。
5.7 停泊掣链器配套选用的末端卸扣,末端链环应满足GB 549、GB 550的要求。应具有制造厂的合格印记。
5.8 停泊掣链器应按表 5 规定的试验负荷进行拉力试验和拉断试验。拉力试验后,各零部件不应有永久变形、裂纹和其它影响强度的缺陷。拉断试验后,各零部件不应有断裂现象。
| 产品型号 | 夹持锚链直径mm | 试验负荷,kN | |
| 拉力 | 拉断 | ||
| 22Z | 22 | 200.0 | 280.0 |
| 22Y | |||
| 28Z | 28 | 321.0 | 449.0 |
| 28Y | |||
| 34Z | 34 | 468.0 | 655.0 |
| 34Y | |||
| 40Z | 40 | 640.0 | 896.0 |
| 40Y | |||
| 46Z | 46 | 837.0 | 1170.0 |
| 46Y | |||
6 试验方法
6.1 停泊掣链器拉力试验,拉断试验方法按图 4 进行。
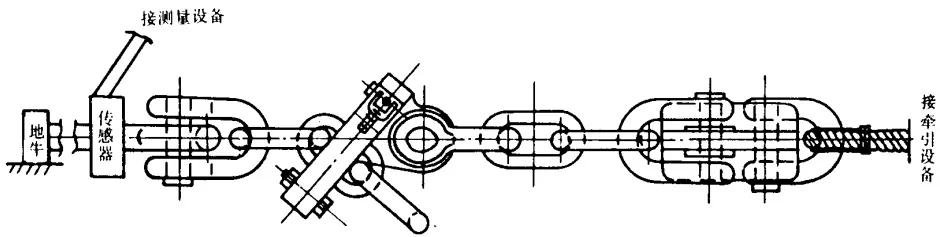
6.2 拉力试验负荷应分段逐渐增加,当拉力达到拉力试验负荷后,应稳定 5 min,并按 5.8 条进行检查。
6.3 拉断试验应在拉力试验合格后进行,当拉力逐渐增加至拉断负荷后,即可卸去负荷,观察有无裂纹产生。
7 检验规则
7.1 出厂检验
7.1.1 掣链本体锻件按 5.2 条进行理化指标检验。
7.1.2 掌链本体按 5.3 条、5.4 条、5.5 条检查验收。
7.1.3 眼板按 5.6 条检查验收。
7.1.4 检验合格产品工厂检验部门出具产品合格证。
7.2 型式检验
7.2.1 型式检验在下列情况下进行:
a. 新产品试制定型时;
b. 正常生产后,根据需要进行检验;
c. 产品长期停产后,恢复生产时。
7.2.2 型式检验在出厂检验合格品中任意抽取一套进行拉力试验和拉断试验,并按5.8条检查验收。
7.2.3 拉力试验不合格,允许返修或更换不合格的零件,再重新试验直至合格。
7.2.4 拉力试验合格后再继续进行拉断试验,若拉断试验不合格,则另取一套进行拉力试验,拉断试验,再不合格则整批拒收。
7.2.5 进行过拉断试验的停泊掣链器不能配套使用。
8 产品标志
掣链本体外表面应具有下列标志:
a. 制造厂名称;
b. 产品名称;
c. 产品标记;
d. 制造日期;
e. 检查合格印章。
评论