


前言
本标准代替CB* 877—1984《掣锚器》。
本标准与CB* 877—1984相比主要有下列变化:
a)取消了原B型掣锚链条;
b)根据ISO规定重新校核,系绳柱尺寸增大;
c)增加锚重为14100 kg、17800 kg、21500 kg和24500 kg四档;
d)补充了要求、试验方法和检验规则。
本标准由中国船舶重工集团公司提出。
本标准由中国船舶重工集团公司标准化研究中心归口。
本标准起草单位:大连船舶重工集团有限公司。
本标准主要起草人:李捷、高永顺、马玉龙、张丽、侯佳林、杨霖。
CB* 877—1984的历次版本发布情况为:
掣锚器
1 范围
本标准规定了掣锚器的结构与尺寸、要求、试验方法、检验规则、标志。
本标准适用于掣锚器的设计、制造和验收。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅所注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 700—2006 碳素结构钢
GB 712—2000 船体用结构钢
GB 8918--2008 重要用途钢丝绳
GB/T 8923--1988 涂装前钢材表面锈蚀等级和除锈等级
CB/T 60--1999 船用眼板
CB/T 3818--1999 索具螺旋扣
3 结构与尺寸
品
3.1 结构和基本尺寸
掣锚器的结构和基本尺寸见图1和表1。
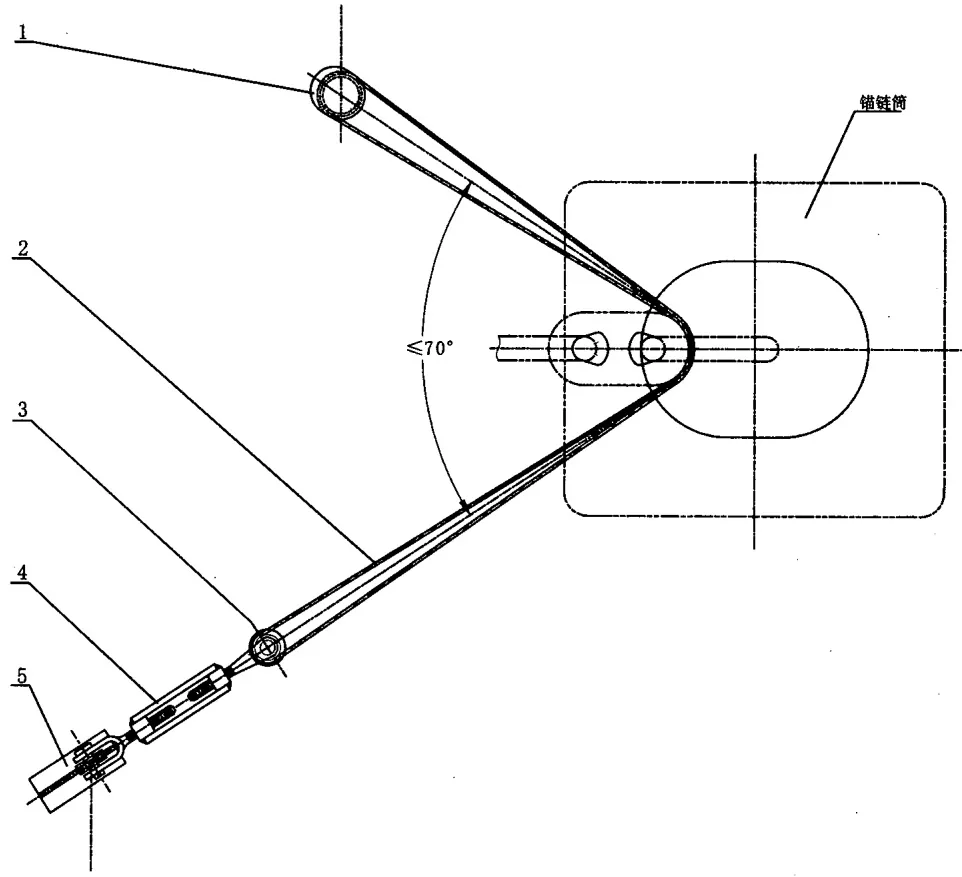
1——系绳柱;
2——钢索;
3——小滚轮;
4——开式索具螺旋扣;
5——眼板。
图1 製锚器
| 适用最大锚重kg | 锚链公称直径d | 钢索GB 8918-2006 | 开式索具螺旋扣CB/T 3818-1999 | 眼板CB/T 60-1999 | 重量kg | |
| 型号 | 直径 | |||||
| 480 | 16~19 | 6×7 | 7 | KUUD12-M | F6 | 1.7 |
| 900 | 20.5~24 | 8 | KUUD14-M | F10 | 2.6 | |
| 1920 | 28~34 | 9 | KUUD20-M | F20 | 6.8 | |
| 2850 | 36~42 | 11 | KUUH24-M | F30 | 11.8 | |
| 3780 | 44~48 | 6×37 | 13 | KUUH27-M | F40 | 13.9 |
| 6000 | 50~60 | 16 | KUUH36-M | F60 | 26.4 | |
| 7800 | 62~68 | 18 | KUUH39-M | F80 | 34.4 | |
| 9900 | 70~78 | 20 | KUUH42-M | F100 | 43.4 | |
| 12300 | 81~87 | 22 | KUUH48-M | F120 | 66.5 | |
| 14100 | 87~92 | 24 | KUUH56-M | F160 | 78.5 | |
| 17800 | 95~102 | 26 | KUUH60-M | F200 | 96.3 | |
| 21500 | 107~114 | 32 | KUUH64-M | F250 | 126.7 | |
| 24500 | 117~122 | |||||
| 注:表中重量不包括钢索重量 | ||||||
3.2 系绳柱
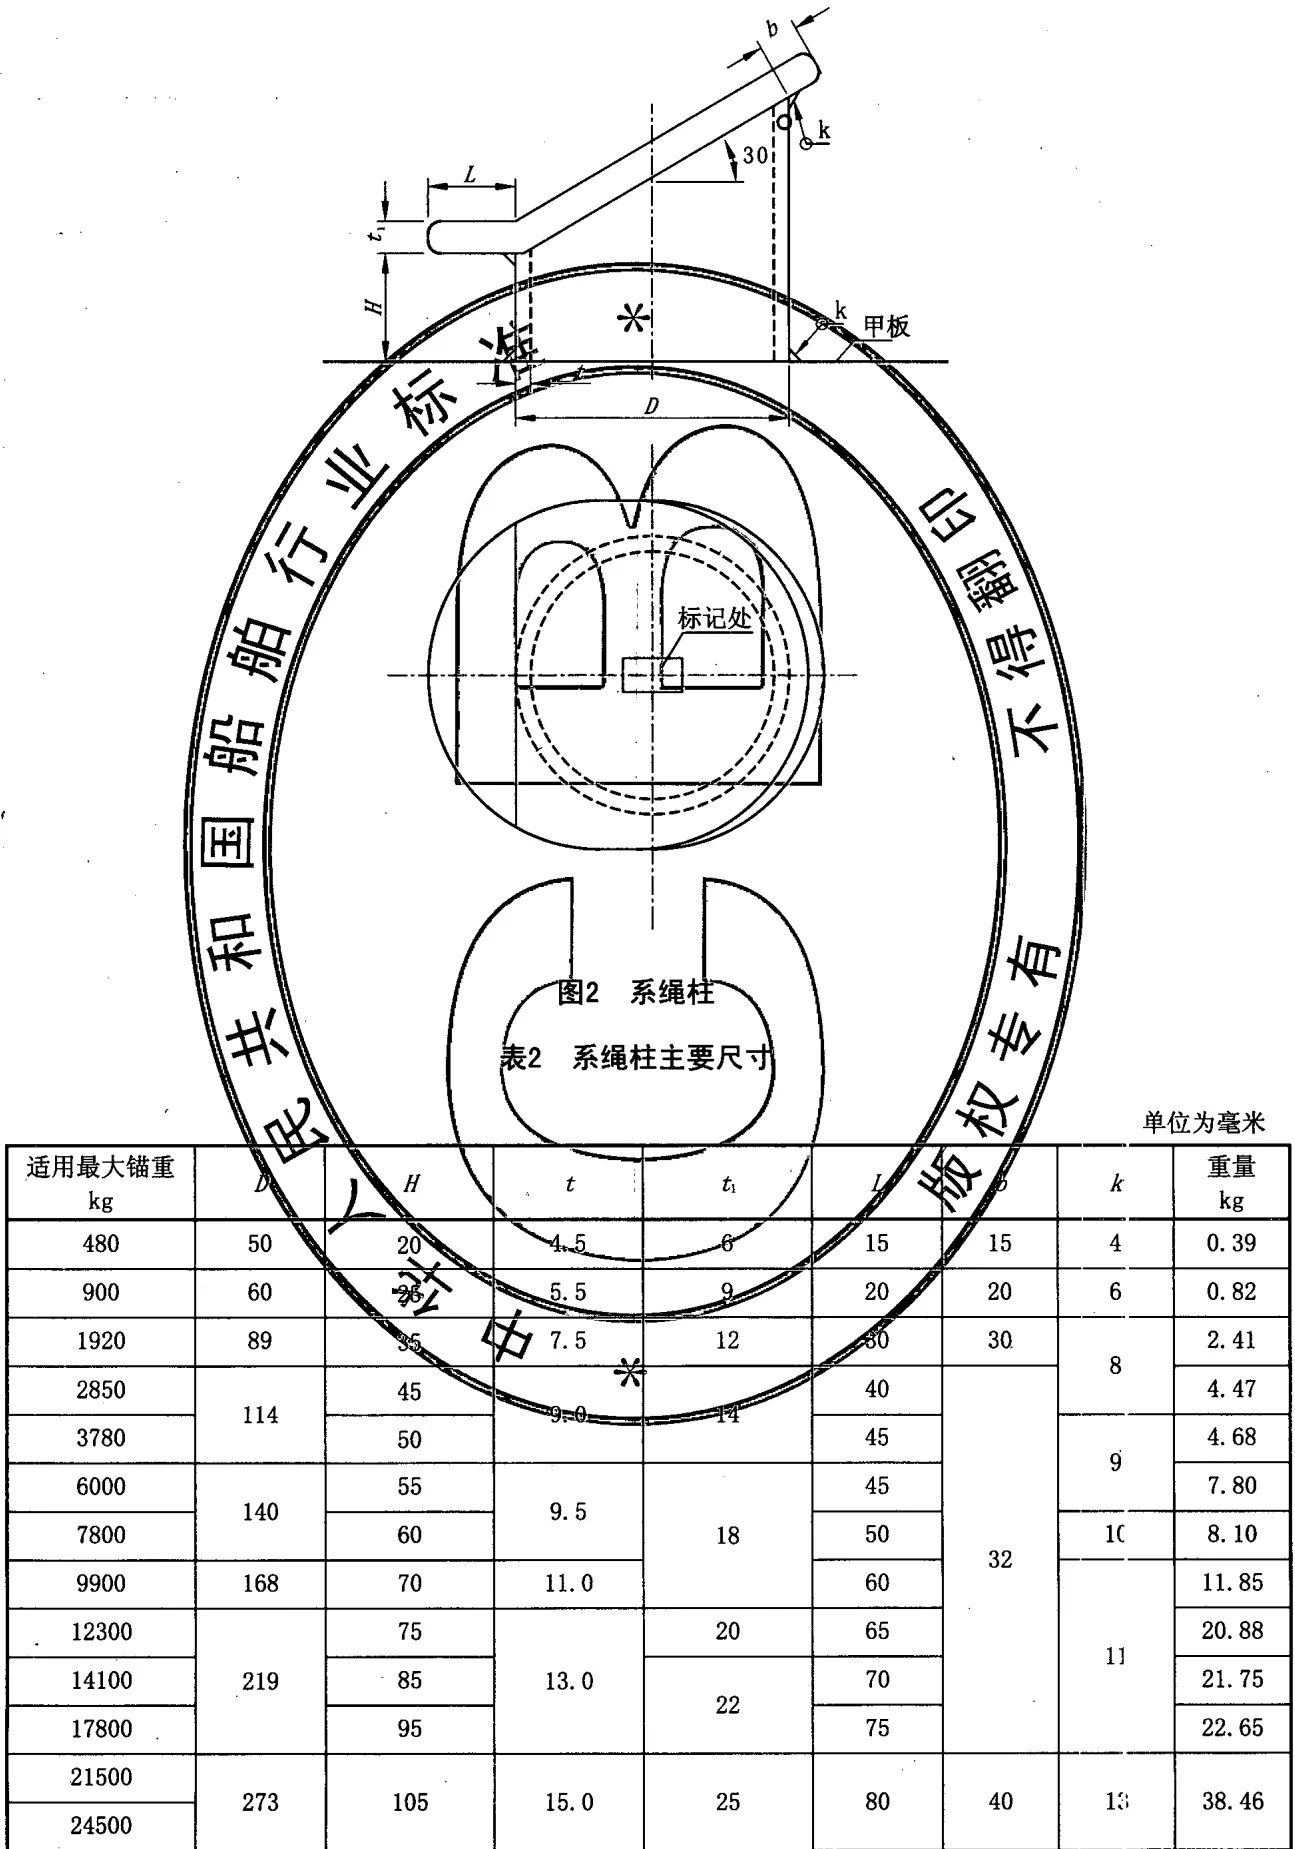
系绳柱的主要尺寸见图2和表2。
3.3 小滚轮
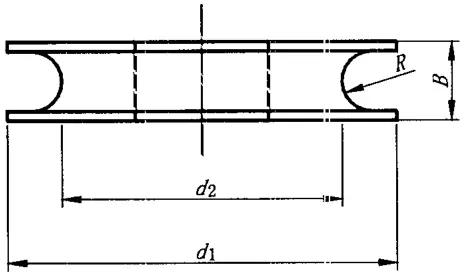
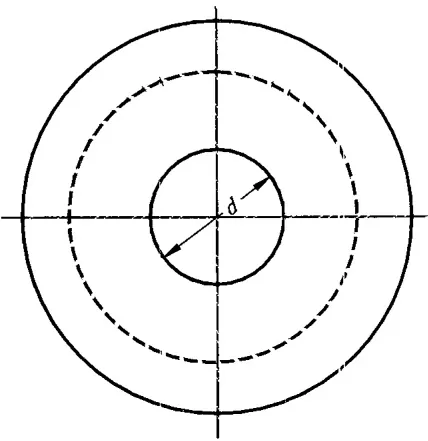
小滚轮的主要尺寸见图3和表3。
| 适用最大锚重kg | B | d | d1 | d2 | R | 小滚轮重量kg |
| 480 | 12 | 14 | 60 | 44 | 4.0 | 0.25 |
| 900 | 14 | 16 | 70 | 50 | 4.5 | 0.40 |
| 1920 | 15 | 22 | 76 | 56 | 5.0 | 0.49 |
| 2850 | 18 | 28 | 84 | 62 | 6.0 | 0.70 |
| 3780 | 20 | 32 | 94 | 68 | 7.0 | 0.96 |
| 6000 | 23 | 40 | 113 | 82 | 8.5 | 1.58 |
| 7800 | 25 | 43 | 125 | 90 | 9.5 | 2.12 |
| 9900 | 27 | 48 | 138 | 100 | 10.5 | 2.79 |
| 12300 | 31 | 53 | 150 | 108 | 12.0 | 3.76 |
| 14100 | 34 | 60 | 164 | 118 | 13.5 | 4.88 |
| 17800 | 37 | 64 | 176 | 126 | 14.5 | 6.13 |
| 21500 | 44 | 70 | 204 | 140 | 18 | 9.96 |
| 24500 |
3.4 标记示例
锚重为9900 kg的掣锚器标记为:
掣锚器 CB/T 877—2011 9900
4 要求
4.1 攀锚器的主要零件材料见表 4。
| 零件名称 | 材料 | ||
| 名称 | 牌号 | 标准号 | |
| 系绳柱 | 船体用结构钢 | A级钢 | GB 712-2000 |
| 小滚轮 | 碳素结构钢 | Q235A | GB/T 700-2006 |
4.2 掌锚器焊缝表面不应有裂纹、夹渣、焊瘤、飞溅和脱焊等缺陷。
4.3 钢质零件的外表面除锈应符合 GB/T 8923—1988 规定的 Sa2.5 级或 St3 级。
4.4 掣锚器除索具螺旋扣外均应涂防锈底漆两道,涂漆应均匀,无流挂、起皮、皱折等缺陷。
4.5 钢索、开式索具螺旋扣、眼板应有合格证书。
5 试验方法
5.1 用检查材料牌号和材质合格证书的方法检验掣锚器主要材料。结果应符合 4.1 要求。
5.2 用目测方法检查掣锚器的焊缝及涂漆的外观质量。结果符合4.2、4.4要求。
5.3 按 GB/T 8923—1988 要求对掣锚器进行除锈检查。结果应符合 4.3 要求。
5.4 检查钢索、开式索具螺旋扣、眼板的证书。结果应符合4.5要求。
6 检验规则
6.1 检验分类
掣锚器的检验分为型式检验和出厂检验。
6.2 型式检验
6.2.1 检验时机
掣锚器制造有下列情况之一时,应进行型式检验:
a) 首次生产或转厂生产;
b) 结构、材料或工艺有重大改变足以影响产品性能;
c) 长期停产后恢复生产;
d) 出厂检验结果与上次型式检验有较大差异;
e) 质量检验部门要求。
6.2.2 检验项目及顺序
掣锚器型式检验项目及顺序见表5。
| 序号 | 检验项目 | 型式检验 | 出厂检验 | 要求的章条号 | 试验方法的章条号 |
| 1 | 零件材料 | ● | ● | 4.1 | 5.1 |
| 2 | 焊缝 | ● | ● | 4.2 | 5.2 |
| 3 | 除锈 | ● | ● | 4.3 | 5.3 |
| 4 | 涂漆 | ● | ● | 4.4 | 5.2 |
| 5 | 标准件检查 | ● | ● | 4.5 | 5.4 |
| ●必验项目。 | |||||
6.2.3 检验样品数量
掣锚器型式检验的样品数量为1个。
6.2.4 判定规则
掣锚器所有样品的全部检验项目符合要求,则判掣锚器型式检验合格;若材料检验不符合要求,则判定掣锚器型式检验不合格;若有其他不符合要求的项目,允许加倍取样复验。若复验符合要求,则判定掣锚器型式检验合格;若仍有不符合要求的项目,则判掣锚器的型式检验不合格。
6.3 出厂检验
6.3.1 检验项目及顺序
掣锚器的出厂检验项目及顺序见表5。
6.3.2 检验样品数量
掣锚器出厂检验应逐个产品进行。
6.3.3 判定规则
掣锚器的所有检验项目符合要求,则判掣锚器出厂检验合格。若材料检验不符合要求,则判该掣锚器出厂检验不合格。其他项目检验若有不符合要求的掣锚器,允许返修后复验。若复验符合要求,则判该掣锚器出厂检验合格。若复验仍不符合要求,则判定该掣锚器为出厂检验不合格。
7 标志
掣锚器在系绳柱盖板表面应注明下列标志:
a) 产品标记;
b) 检查合格印记或船检部门认可标记。
评论