


1 主题内容与适用范围
本标准规定了船舶产品图样及技术文件中焊缝符号表示方法。
本标准适用于船舶产品金属熔化焊及电阻焊。
2 引用标准
GB 324 焊缝符号表示法
GB 5185 金属焊接及钎焊方法在图样上的表示代号
3 符号
焊缝符号应明确地表示所要说明的焊缝,而且不使图样增加过多的注解。
焊接符号一般由基本符号与指引线组成。必要时还可以加上辅助符号、补充符号和焊缝尺寸符号。
3.1 基本符号
基本符号是表示焊缝横截面形状的符号,按 GB 324 表 1 的规定。
3.2 辅助符号
3.2.1 辅助符号是表示焊缝表面形状特征的符号,见表1。
| 名称 | 示意图 | 符号 | 说明 |
| 平面符号 | — | 焊缝表面磨平 | |
| 凹面符号 | √ | 焊缝表面凹陷 |
| 名称 | 示意图 | 符号 |
| 平面V形对接焊缝 | overlineV | |
| 单平面X形对接焊缝 | overlineX | |
| 凹面角焊缝 | Δ | |
| 平面封底V形焊缝 | overlineY |
3.3 补充符号
3.3.1 补充符号是为了补充说明焊缝的某些特征而采用的符号,见表3。
| 名称 | 示意图 | 符号 | 说明 |
| 带垫板符号 | 表示焊缝底部有垫板 | ||
| 三面焊缝符号 | 表示三面带有焊缝 | ||
| 周围焊缝符号 | 表示环绕工件周围焊缝 | ||
| 缓焊符号 | 表示不同时施焊的焊缝 | ||
| 尾部符号 | 当需要时可标注焊接工艺方法(见GB 5185) |
| 示意图 | 标注示例 | 说明 |
| 表示V形焊缝的背面有垫板 | ||
| 工件三面带有焊缝;K表示焊缝尺寸 | ||
| 表示在现场沿工件周围施焊;K为焊脚尺寸 | ||
| 表示Y形焊缝,焊接方法为埋弧焊 |
4 焊缝符号在图样上的表示方法
4.1 基本要求
完整的焊缝表示方法除了上述的基本符号、辅助符号、补充符号外,还包括指引线、一些尺寸符号及数据。
4.2 指引线
指引线用细实线表示,一般由带有双边箭头的箭头线和基准线两部分组成。如图1。
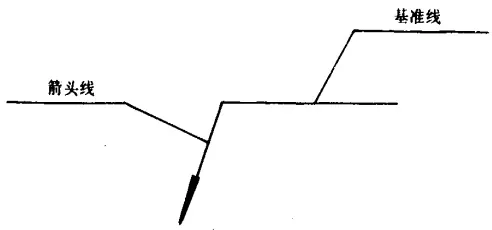
4.2.1 箭头线的位置
箭头线相对焊缝的位置一般没有特殊要求,当标注单边 V 形焊缝、单边 U 形焊缝时,箭头应指向带有坡口一侧的工件。如图 2。
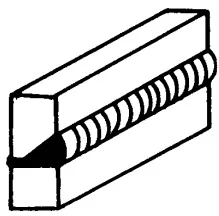
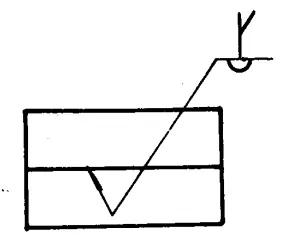
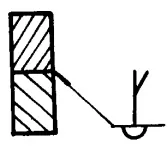
箭头线应适当倾斜,可绘在基准线的左端或右端,当位置受限制时,允许箭头线弯折一次。如图2所示。
4.2.2 基准线的位置
基准线一般应保持水平。
4.2.3 基本符号与相对基准线的位置
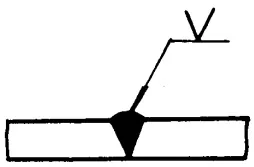
当箭头指向焊缝正面时,基本符号应标注在基准线的上面,如图3。
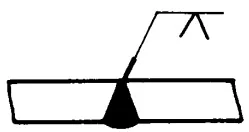
当箭头指向焊缝背面时,基本符号应标注在基准线的下面,如图4。
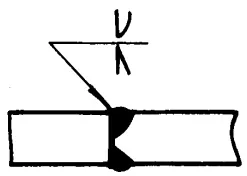
标注对称焊缝及双面焊缝时,应在基准线上、下两面同时标注,如图5。
4.3 焊缝尺寸符号及其标注位置
4.3.1 焊缝尺寸符号见表 5。
| 符号 | 名称 | 示意图 |
| t | 工件厚度 | |
| b | 根部间隙 | |
| H | 坡口深度 |
| 符号 | 名称 | 示意图 |
| P | 钝边高度 | |
| R | 根部半径 | |
| α | 坡口角度 | |
| β | 坡口面角度 | |
| K | 焊角尺寸 | |
| C | 焊缝宽度 | |
| S | 焊缝有效厚度 | |
| h | 焊缝余高 | |
| d | 熔核直径 | |
| l | 焊缝长度 | |
| e | 焊缝间距 |
| 符号 | 名称 | 示意图 |
| Z | 交错焊缝 | |
| N | 相同焊缝数量 | N=3 |
c. 坡口角度、坡口面角度、根部间隙等尺寸标在基本符号的上侧或下侧;
d. 相同焊缝数量符号标在尾部。
当箭头线的方向变化时,上述原则不变。
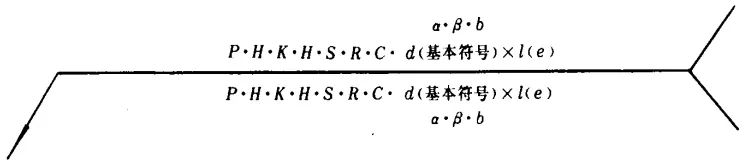
4.3.3 焊缝尺寸符号的说明
4.3.3.1 确定焊缝位置的尺寸不在焊缝符号中给出,而将其标注在图样上。
4.3.3.2 在基本符号的右侧无任何标注又无其他说明时,表示焊缝在工件的整个长度上是连续的。
4.3.3.3 在基本符号的左侧无任何标注且无其他说明时,表示对接焊缝要完全焊透。
4.3.3.4 塞焊缝、槽焊缝带有斜边时,应该标注孔底部的尺寸。
5 焊接接头焊缝标注方法示例
见附录 A(参考件)。
附录 A 焊接接头焊缝标注方法示例
(参考件)
A1 对接接头焊缝标注方法示例见表 A1。
表 A1 对接接头焊缝标注示例
| 序号 | 型式 | 标注方法 | 序号 | 型式 | 标注方法 |
| 1 | 8 | ||||
| 2 | 9 | ||||
| 3 | 10 | ||||
| 4 | 11 | ||||
| 5 | 12 | ||||
| 6 | 13 | ||||
| 7 | 14 |
| 序号 | 型式 | 标注方法 |
| 1 | ||
| 2 | ||
| 3 | ||
| 4 | ||
| 5 |
| 序号 | 型式 | 标注方法 |
| 6 | ||
| 7 | ||
| 8 | ||
| 9 |
| 序号 | 型式 | 标注方法 |
| 10 | ||
| 11 | ||
| 12 | ||
| 13 |
| 序号 | 型式 | 标注方法 | 序号 | 型式 | 标注方法 |
| 1 | 6 | ||||
| 2 | 7 | ||||
| 3 | 8 | ||||
| 4 | 9 | ||||
| 5 | 10 |
| 序号 | 型式 | 标注方法 |
| 1 | ||
| 2 | ||
| 3 | ||
| 4 | ||
| 序号 | 型式 | 标注方法 |
| 5 | ||
| 6 | ||
| 7 |
评论