


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件是 GB/T 5290《电火花成形机床 参数》的第2部分。GB/T 5290 已经发布了以下部分:
第1部分:单立柱机床(十字工作台型和固定工作台型);
第2部分:双立柱机床(移动主轴头型)。
本文件代替 GB/T 5290.2—2003《电火花成形机床 参数 第2部分:双立柱机床(移动主轴头型和十字工作台型》,与 GB/T 5290.2—2003 相比,除结构调整和编辑性改动外,主要技术变化如下:
a) 更改了范围(见第 1 章,2003 年版的第 1 章);
b) 删除了术语“台面宽度”“台面长度”“电极安装板至台面距离”及其定义(见 2003 年版的第 3 章);
c) 增加了术语“电火花成形机床”及其定义(见 3.1);
d) 增加了“机床结构及坐标轴命名”(见第 4 章);
e) 删除了十字工作台型双立柱机床的“十字工作台台面”的示意图(见 2003 年版的第 4 章);
f) 更改了机床结构示意图和机床参数表(见第 4 章、第 5 章,2003 年版的第 4 章);
g) 更改了机床参数的名称,将“电极安装板至台面距离”更改为“电极安装板端面至工作台台面的最大距离”(见第 5 章,2003 年版的第 4 章)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国机械工业联合会提出。
本文件由全国特种加工机床标准化技术委员会(SAC/TC 161)归口。
本文件起草单位:苏州电加工机床研究所有限公司、泰州市汉洋数控机床制造有限公司、上海汉霸数控机电有限公司、苏州市宝玛数控设备有限公司、北京迪蒙数控技术有限责任公司、北京阿奇夏米尔工业电子有限公司、汉奇数控科技(苏州)有限公司、三菱电机大连机器有限公司、沙迪克(厦门)有限公司、北京市电加工研究所有限公司、厦门市标准化研究院、北京信息科技大学、北京理工大学。
本文件主要起草人:吴悦、丁成才、郑兴伟、梅建恩、任连生、王应、孙钱兵、黄博洋、曲健、大地庆明、王冠翔、王少武、张勤俭、李朝将、陈加勇。
本文件及其所代替文件的历次版本发布情况为:
1985 年首次发布为 GB/T 5290—1985;
2003 年第一次修订,分为部分出版,本文件对应 GB/T 5290.2—2003《电火花成形机床 参数第2部分:双立柱机床(移动主轴头型和十字工作台型》;
本次为第二次修订。
引言
电火花成形机床作为航空、航天、民用领域发动机的重要装备,对于壳体、难加工材料、大尺寸关键零部件的精密加工和复杂曲面、薄壁结构、深小孔等低刚度零件的加工具有独特优势。编制一套电火花成形机床的基础规范,可以凝聚生产厂商和科研院所的研发力量,规范电火花成形技术的发展方向,促进国内技术的快速升级和迭代。
GB/T 5290《电火花成形机床 参数》是为控制电火花成形机床的尺寸指标与限值而制定的标准,有助于衡量机床的精度、加工能力和使用寿命,由两个部分构成。
第1部分:单立柱机床(十字工作台型和固定工作台型)。目的在于规定单立柱电火花成形机床的基本参数和选用原则。
第2部分:双立柱机床(移动主轴头型)。目的在于规定双立柱电火花成形机床的基本参数和选用原则。
1 范围
本文件规定了双立柱电火花成形机床的结构、坐标轴命名及参数。
本文件适用于移动主轴头型的双立柱电火花成形机床参数的选定。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 321—2005 优先数和优先数系
GB/T 14896.1 特种加工机床 术语 第1部分:基本术语
GB/T 14896.2 特种加工机床 术语 第2部分:电火花加工机床
GB/T 19660 工业自动化系统与集成 机床数值控制 坐标系和运动命名
3 术语和定义
GB/T 14896.1 和 GB/T 14896.2 界定的以及下列术语和定义适用于本文件。
3 1
电火花成形机床 die sinking electrical discharge machine
采用与工件特征所需形状相匹配的工具电极,通过放电蚀除材料的电火花加工机床。
[来源:GB/T 5291.2—2022,3.2,有修改]
4 机床结构及坐标轴命名
4 .1 移动主轴头型双立柱电火花成形机床(以下简称“机床”)结构示意图见图 1。
4 .2 机床的坐标系和运动命名应符合 GB/T 19660 的规定。为适应不同轴长和操作者的位置需求,X轴和 Y 轴的定义可互换。
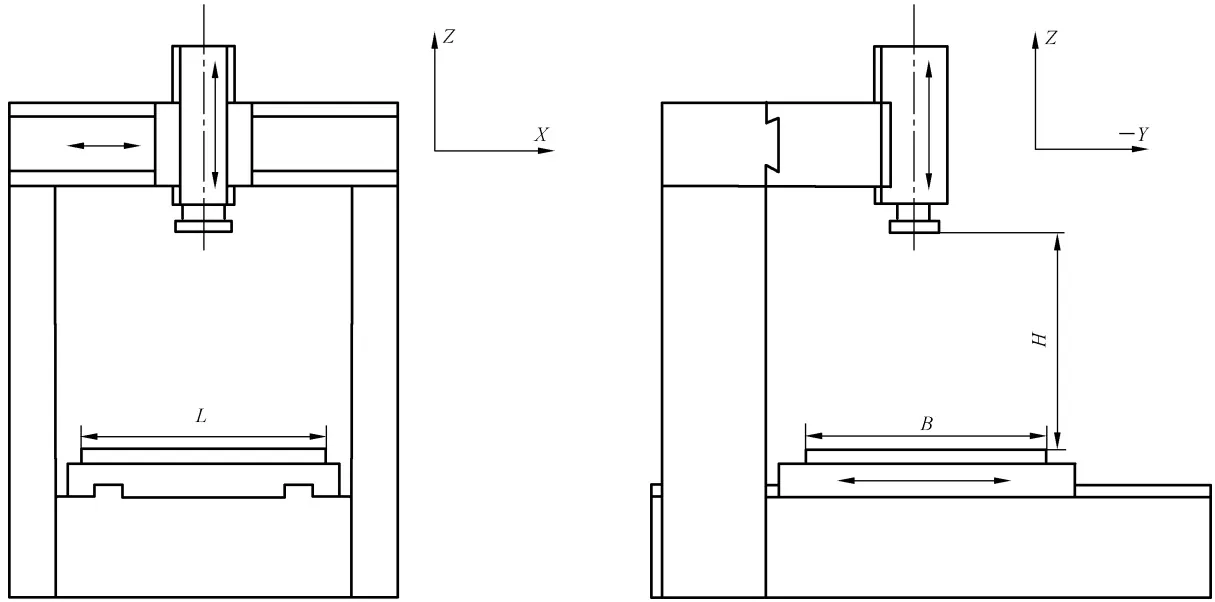
图 1 移动主轴头型双立柱电火花成形机床结构示意图
5 参数
机床的主要参数应符合表 1 的规定。设计机床时,如需选用大于或小于表中规定的参数值时,按GB/T 321—2005 中 3.1 规定的 R10 系列向两个方向延伸。
| 工作台宽度( B )mm | 500 | 630 | 800 | 1 000 | 1 250 | 1 600 | 2 000 | 2 500 | 3 1 50 | 4 000 | ||||||||||
| 工作台长度( L )mm | 800 | 1 000 | 1 000 | 1 250 | 1 250 | 1 600 | 1 600 | 2 000 | 2 000 | 2 500 | 2 500 | 3 200 | 3 200 | 4 000 | 4 000 | 5 000 | 5 000 | 6 250 | 6 250 | 7 850 |
| 最大工件质量kg | 800 | 1 500 | 3 000 | 6 000 | 8 000 | 10 000 | 12 000 | 1 5 000 | 18 750 | 23 500 | ||||||||||
| X轴行程mm | 500 、 630 、 800 、 1 000 、 1 250 、 1 600 、 2 000 、 2 500 、 3 1 50 、 4 000 | |||||||||||||||||||
| Y轴行程mm | 400 、 500 、 630 、 800 、 1 000 、 1 250 、 1 600 、 2 000 、 2 500 、 3 1 50 | |||||||||||||||||||
| Z轴行程mm | 320 、 400 、 500 、 630 、 800 、 1 000 、 1 250 、 1 600 、 2 000 | |||||||||||||||||||
| 电极安装板端面至工作台台面的最大距离( H)mm | 250 、 320 、 400 、 500 、 630 、 800 、 1 000 、 1 250 、 1 600 、 2 000 | |||||||||||||||||||
| 最大电极质量kg | 100 、 300 | 500 、 800 | 1 000 、 1 500 | 1 875 、 2 350 | ||||||||||||||||
参考文献
[1] GB/T 5291.2—2022 电火花成形机床 精度检验 第2部分:双立柱机床(移动主轴头型)
评论