


1 范围
本标准规定了法兰连接尺寸和密封面按GB/T 569、GB/T 2501的船用扁圆形法兰焊接座板(以下简称焊接座板)的分类、要求、试验方法、检验规则、标志和包装。
本标准适用于海水、淡水、油以及温度不高于205℃的蒸汽等介质的船舶管路系统用焊接座板的设计、制造和验收。
2 规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款。凡是注日期的引用文件,其随后所有的修改单(不包含勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本标准。
GB/T 569 船用法兰连接尺寸和密封面
GB/T 1958 产品几何量技术规范(GPS)形状和位置公差 检测规定
GB/T 2501 拓用法兰连接尺寸和密封面(四进位)
3 分类和标记
和
3.1 型式
焊接座板的形式规定如下:
a) A型——法兰连接尺寸和密封面按GB/T 569的焊接座板;
b) AS型——法兰连接尺寸和密封面按GB/T 2501的焊接座板
3.2 基本参数
焊接座板的基本参数见表1
| 类型 | 公称压力PNMPa | 公称通径DNmm |
| A | 0.6 | 15~40 |
| AS | 10~40 |
3.3 结构和基本尺寸
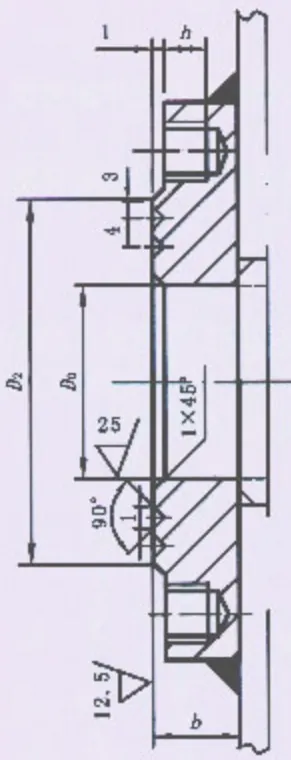
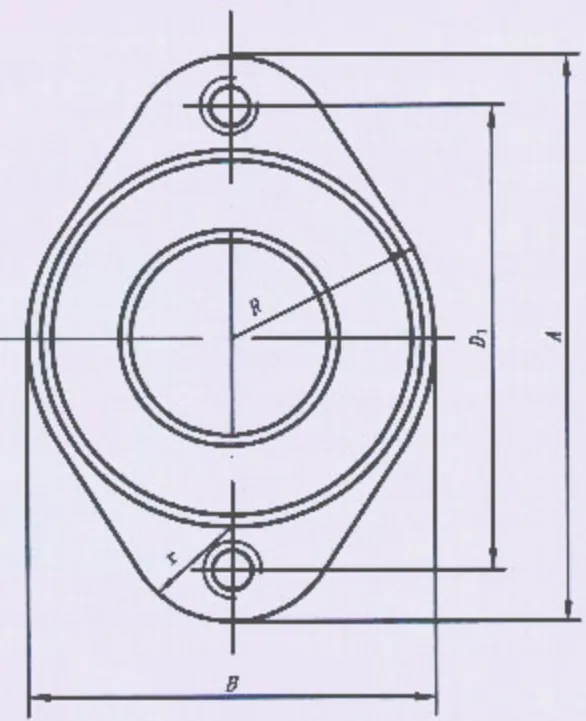
3.3.1 A型焊接座板
A型焊接座板的结构和基本尺寸按图1和表2。
| 公称通径DN | 法兰 | 密封面 | 螺孔 | 重量kg | |||||||
| A | B | D1 | D2 | b | R | r | D1 | Th. | h | ||
| 15 | 75 | 42 | 53 | 20 | 18 | 21 | 13 | 38 | M10 | 12 | 0.24 |
| 20 | 88 | 52 | 63 | 25 | 26 | 15 | 48 | 0.35 | |||
| 25 | 95 | 58 | 70 | 32 | 29 | 17 | 56 | 0.50 | |||
| 32 | 108 | 68 | 81 | 38 | 20 | 34 | 20 | 64 | M12 | 14 | 0.63 |
| 40 | 118 | 78 | 91 | 45 | 39 | 22 | 74 | 0.72 | |||
3.3.2 AS型焊接座板
AS型焊接座板的结构和基本尺寸按图2和表3。
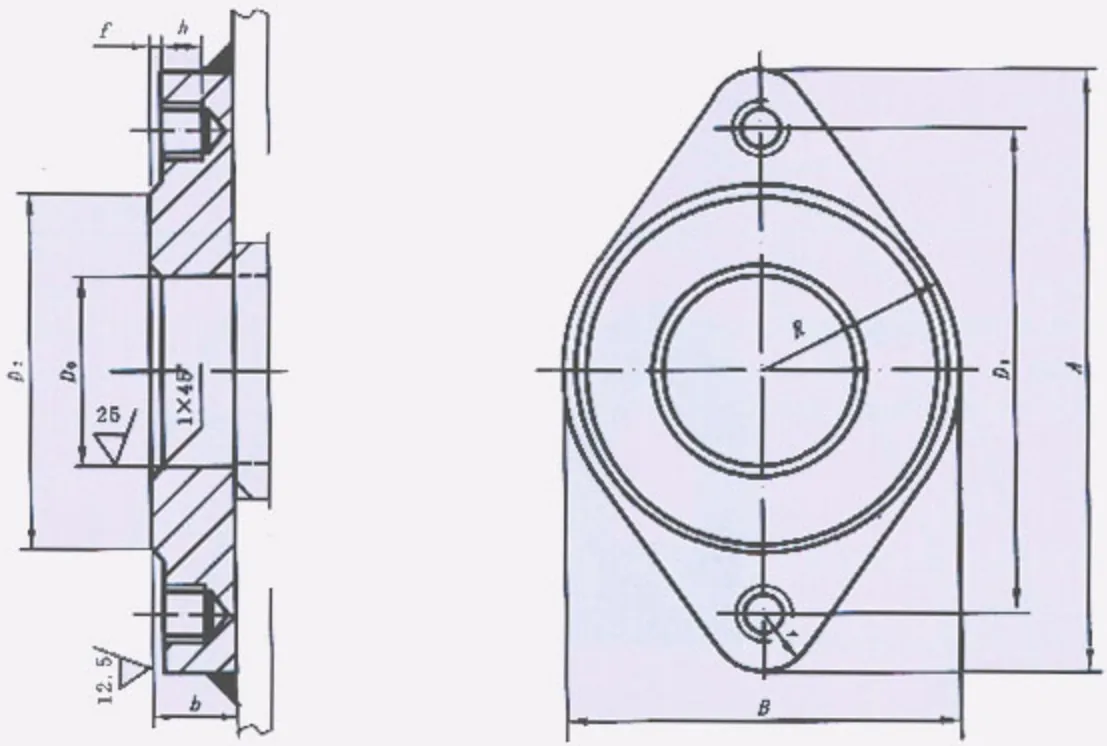
单位为毫米
| 公称通径DN | 法兰 | 密封面 | 螺孔 | 重量kg | ||||||||
| A | B | D1 | Db | b | R | r | D2 | f | Th. | h | ||
| 10 | 75 | 40 | 50 | 18 | 18 | 20 | 12 | 35 | 2 | M10 | 12 | 0.27 |
| 15 | 80 | 45 | 55 | 23 | 22.5 | 13 | 40 | 0.30 | ||||
| 20 | 90 | 64 | 65 | 28 | 20 | 32 | 18 | 50 | 14 | 0.51 | ||
| 25 | 100 | 72 | 75 | 35 | 36 | 20 | 60 | 0.61 | ||||
| 32 | 118 | 85 | 90 | 43 | 22 | 42.5 | 22 | 70 | M12 | 16 | 0.88 | |
| 40 | 132 | 95 | 100 | 49 | 47.5 | 25 | 80 | 3 | 1.17 | |||
3.4 标记示例
公称压力为0.6MPa,公称通径为20mm,法兰连接尺寸和密封面符合GB/T 569的焊接座板标记为;
焊接座板 CB/T 533-2008 A6020 公称压力为0.6MPa,公称通径为40mm,法兰连接尺寸和密封面符合GB/T 2501的焊接座板标记为:
焊接座板 CB/T 533-2008 AS6040
4 要求
4.1 材料
焊接座板的材料见表4。
| 零件名称 | 材料 | ||
| 名称 | 牌号 | 标准号 | |
| 焊接座板 | 碳素结构 | Q235-A | GB/T 700-1988 |
4.2 尺寸公差
焊接座板厚度的允许偏差为-0.5mm,其直径的允许偏差为+0.5mm。
4.3 形位公差
焊接座板的端面与轴线的垂直度应为GB/T 1184-1996的K级。
5 试验方法
5.1 材料
检查焊接座板材料的材质报告。结果应符合4.1的要求。
5.2 尺寸公差
用相应等级的量具检查焊接座板的线性尺寸和公差。结果应符合3.3和4.2的要求。
5.3 形位公差
按GB/T 1938规定的方法检验焊接座板的形位公差,结果应符合4.3的要求
6 检验规则
6.1 检验分类
焊接座板的检验分型式检验和出厂检验。
6.2 型式检验
6.2.1 检验时机
焊接座板有下列情况之一时,应进行型式检验:
a) 首次生产或转厂生产
b) 结构、材料或工艺有重大改变足以影响产品性能
c) 长期停产后恢复生产:
d) 出厂检验结果与上次型式检验有较大差异。
e) 质量检验监督部门有要求
6.2.2 检验项目和顺序
焊接座板的检验项目和顺序见表5。
| 序号 | 检验项目 | 型式检验 | 出厂检验 | 要求的章、条号 | 试验方法的章、条号 |
| 1 | 材料 | ● | ● | 4.1 | 5.1 |
| 2 | 尺寸公差 | ● | — | 3.3、4.2 | 5.2 |
| 3 | 形位公差 | ● | — | 4.3 | 5.3 |
| 注:●必检项目,一不检项目。 | |||||
6.2.3 检验样品数量
焊接座板型式检验的样品应为三个。
6.2.4 判定规则
焊接座板所有样品全部检验项目符合要求,判定为型式检验合格;材料检验不符合要求,则判定为型式检验不合格。其他项目的检验,若有不符合要求的项目,允许加倍取样复验。若复验符合要求,仍判定为型式检验合格,若复验仍有不符合要求的项目,则判定为型式检验不合格。
6.3 出厂检验
6.3.1 检验项目和顺序
焊接座板出厂检验项目和顺序见表5。
6.3.2 检验样品数量
焊接座板的出厂检验应逐个产品进行。
6.3.3 判定规则
全部检验项目符合要求的焊接座板,判定为出厂检验合格;材料检验不符合要求,则判定为出厂检验不合格;若外观检验不符合要求,允许返修后进行复验。若复验符合要求,仍判为出厂检验合格,若复验仍不符合要求,则判定该焊接座板出厂检验不合格。
7 标志和包装
7.1 标志
焊接座板的外表面上应打出下列标志:
a) 制造厂标志;
b) 标准编号和规格;
c) 生产批号;
d) 检查合格印章。
7.2 包装
7.2.1 焊接座板加工表面包装前应涂工业凡士林。
7.2.2 焊接座板的包装应按 GB/T 600-1991 中 6.4 的规定。
评论