


前言
本标准代替CB 576—1967《铝合金三通、四通外螺纹接头》。
本标准与CB 576-1967《铝合金三通、四通外螺纹接头》相比,主要有下列变化:
a) 更新了外螺纹接头的主要零件材料的标准号;
b) 增加了外螺纹接头的试验方法、检验规则及包装;
c) 细化了外螺纹接头的要求。
本标准由中国船舶重工集团公司提出。
本标准由中国船舶工业综合技术经济研究院归口。
本标准起草单位:中国船舶重工集团公司第七〇四研究所。
本标准主要起草人:王震敏。
本标准于1967年11月首次发布。
铝合金三通、四通外螺纹接头
1 范围
本标准规定了铝合金三通、四通外螺纹接头(以下简称为接头)的分类、要求、试验方法、检验规则、包装。
本标准适用于船舶用接头的设计、制造和验收。
2 规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款。凡是注日期的引用文件,其随后所有的修改单(不包含勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本标准。
GB/T 197-2003 普通螺纹 公差
GB/T 600-1991 船舶管路阀件通用技术条件
GB/T 1173-1995 铸造铝合金
GB/T 1958 形位和位置公差 检测规定
GB/T 3032 船舶管路附件的标志
GB/T 9438 铝合金铸件
CB 371-2001 铝合金管路阀件通用规范
CB*/Z 92 铝合金阳极氧化处理
3 分类
3.1 型式
接头的型式分类如下:
A型一三通接头;
B型—四通接头。
3.2 基本参数
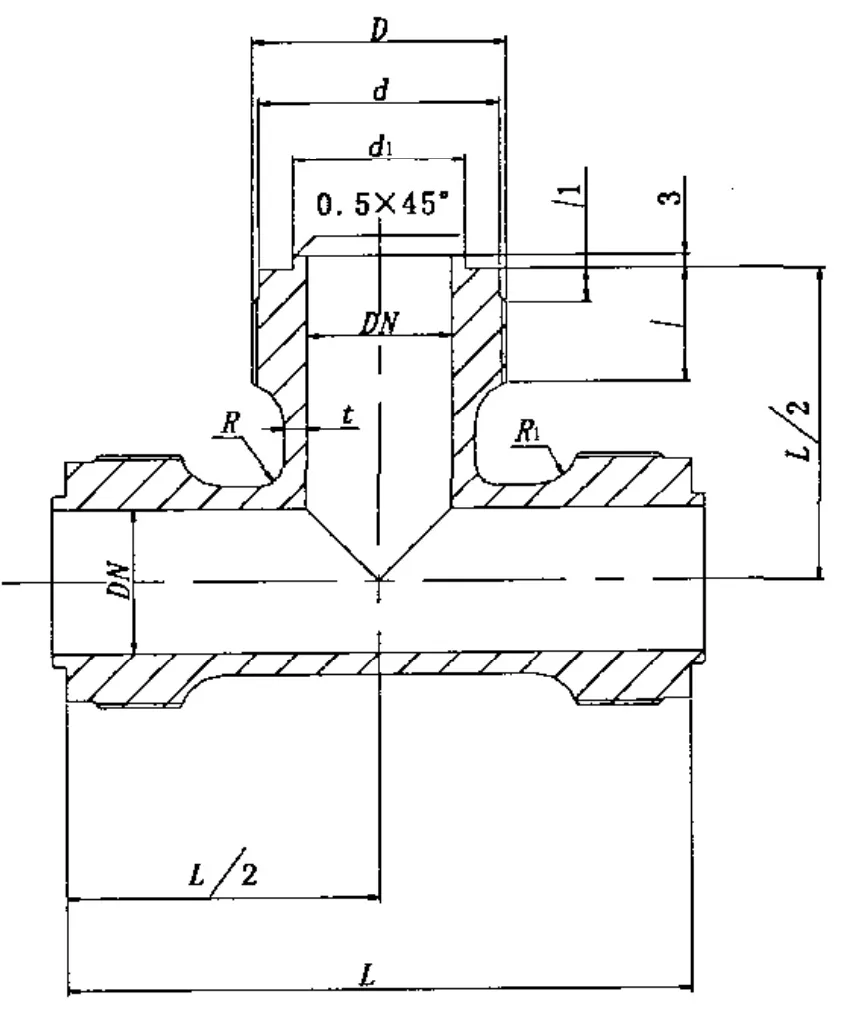
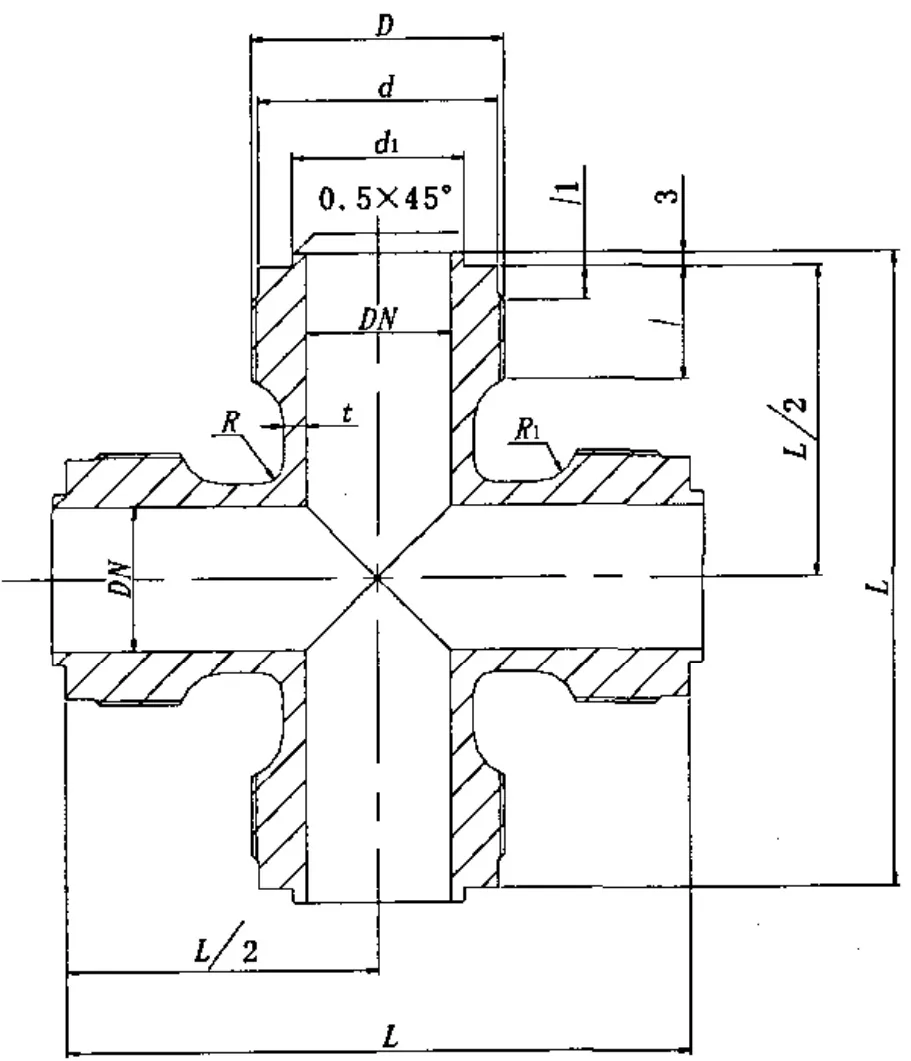
接头的基本参数见表1。
| 型式 | 公称压力 PNMPa | 公称通径 DNmm | 适用介质 |
| A、B | 0.4 | 32、40 | 淡水(不含饮用水)、滑油、燃油 |
3.3 结构和基本尺寸
接头的结构和基本尺寸见图1、图2和表2。
| 公称通径DN | 结构尺寸L | 接头尺寸 | 壁厚t | 半径 | 重量kg | ||||||
| D | d | d1 | 1 | 11 | R | R1 | A型 | B型 | |||
| 32 | 144 | M56×2 | 53 | 38 | 28 | 6 | 5 | 5 | 10 | 0.60 | 0.74 |
| 40 | 150 | M64×2 | 61 | 46 | 30 | 6 | 6 | 0.72 | 0.95 | ||
3.4 标记示例
公称压力为0.4 MPa、公称通径为32 mm的三通接头标记为:
接头 CB/T 576-2005 A40032
公称压力为0.4 MPa、公称通径为40 mm的四通接头标记为:
接头 CB/T 576-2005 B40040
4 要求
4.1 材料
接头的材料见表3。
| 零件名称 | 材料 | ||
| 名称 | 牌号 | 标准号 | |
| 接头 | 铸造铝合金 | ZAlSi7Mg | GB/T 1173-1995 |
4.2 铸件
接头铸件应符合GB/T 9438的要求。铸件每炉应至少有三个带炉号的备查试棒,保存期应不少于3 a。
4.3 强度
接头在0.6 MPa的液压下,历时5 min,应无渗漏。
4.4 尺寸公差
接头的尺寸公差应按GB/T 600-1991中3.10的规定,螺纹公差应按GB/T 197-2003中6 g的规定。
4.5 形位公差
接头的形位公差应按GB/T 600-1991中3.1、3.10的规定。
4.6 外观质量
接头的外观质量应按GB/T 600-1991中3.8的规定。
4.7 标志
接头的标志应按GB/T 3032的规定。
4.8 表面处理
接头的表面处理应按 CB*/Z 92的规定。
5 试验方法
5.1 材料
检查接头所采用的材料牌号和材料证明。结果应符合4.1的要求。
5.2 铸件
铸件按GB/T 9438规定的方法进行检验。结果应符合4.2的要求。
5.3 强度
接头的强度按CB 371-2001中4.7.3规定的方法进行检验。结果应符合4.3的要求。
5.4 尺寸公差
接头的尺寸公差用相应等级的量具检查。结果应符合3.3、4.4的要求。
5.5 形位公差
接头的形位公差按GB/T 1958规定的方法进行检查。结果应符合4.5的要求。
5.6 外观质量和标志
接头的外观质量和标志用目测检查。结果应符合4.6、4.7的要求。
5.7 表面处理
接头的表面处理用目测检查。结果应符合4.8的要求。
6 检验规则
6.1 检验分类
接头的检验分为型式检验和出厂检验。
6.2 型式检验
6.2.1 检验项目和顺序
型式检验的检验项目和顺序见表4。
| 序号 | 检验项目 | 型式检验 | 出厂检验 | 要求章条号 | 检验方法章条号 |
| 1 | 材料 | ● | ● | 4.1 | 5.1 |
| 2 | 铸件 | ● | ● | 4.2 | 5.2 |
| 3 | 强度 | ● | ● | 4.3 | 5.3 |
| 4 | 尺寸公差 | ● | - | 3.3、4.4 | 5.4 |
| 5 | 形位公差 | ● | - | 4.5 | 5.5 |
| 6 | 外观质量和标志 | ● | ● | 4.6、4.7 | 5.6 |
| 7 | 表面处理 | ● | ● | 4.8 | 5.7 |
| 注:●必检项目;一不检项目。 | |||||
6.2.2 受检样品数
接头型式检验的受检样品应为三个。
6.2.3 合格判据
当所有检验项目均符合要求时,则判定接头型式检验为合格。若受检样品有检验项目不符合要求时,应加倍取样复验。复验仍不符合要求时,则判定接头型式检验为不合格。
6.3 出厂检验
6.3.1 检验项目和顺序
出厂检验的检验项目和顺序见表4。
6.3.2 受检验样品数
接头材料检验按每一进厂材料批为一批检验,其他项目应逐个检验。
6.3.3 合格判据
当所有检验项目均符合要求时,则判定接头出厂检验为合格。若铸件化学成分和力学性能不符合要求时,则判定该批接头出厂检验为不合格。若接头受检样品其他检验项目不符合要求时,允许返修后进行复验,复验仍不符合要求时,则判定该接头出厂检验为不合格。
7 包装
接头的包装应按GB/T 600-1991中6.3、6.4的规定。
评论