


1 主题内容与适用范围
本标准规定了涂料涂覆的分类、选择、标记及技术要求和检验。
本标准适用于船舶电器、仪表和武备产品的金属和非金属制品的防护、装饰及特种用途的涂料涂覆。
2 引用标准
GB/T 1727—92 漆膜一般制备法
GB/T 2705—92 涂料产品分类、命名和型号
GB 4054—83 涂料涂覆标记
GB/T 8923—88 涂装前钢材表面锈蚀等级和除锈等级
GB/T 13911—92 金属镀覆和化学处理表示方法
CB 1146.4—85 船舶设备环境试验方法 试验 Ca: 恒定湿热
CB 1146.11—85 船舶设备环境试验方法 试验 J: 长霉
CB 1146.12—85 船舶设备环境试验方法 试验 Ka:盐雾
CB 3381—91 船舶涂装作业安全规程
3 术语
3.1 绝缘涂覆
处于有电弧和放电的短期影响(击穿强度从6~30kV/mm的工作环境)而性能稳定的涂覆。
3.2 耐酸、耐碱涂覆
受酸、碱溶液或酸性、碱性气体直接影响而性能稳定的涂覆。
3.3 耐高温、耐低温涂覆
处于高温环境(85~155℃的连续影响或155℃以上的周期性影响)或处于低温环境(-55℃以下的周期性影响)而性能稳定的涂覆。
3.4 防污涂覆
在海水环境中,能杀死船蛆及海生物并防止它们附着的涂覆。
3.5 耐水涂覆
连续或周期性受水(不包括海水)的直接影响而性能稳定的涂覆。
4 涂料涂覆分类
涂料涂覆按其作用分为装饰涂覆、防护涂覆、特种涂覆三种。
特种涂覆有绝缘涂覆,耐酸、耐碱涂覆,耐高温、耐低温涂覆,防污涂覆和耐水涂覆等。
5 涂料涂覆标记
5.1 基本组成
涂料涂覆标记由四部分组成,每部分之间用圆点“·”相连接。排列顺序如下:
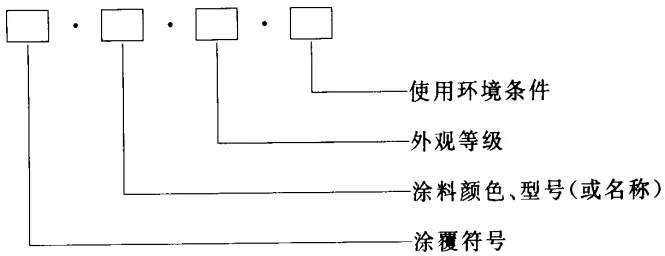
5.2 表示方法
5.2.1 涂覆符号用“涂”字汉语拼音第一个字母“T”表示。
5.2.2 涂料颜色、型号(或名称),一般是指外表层涂料(当没有涂料型号的时候,才标注涂料名称)。涂料颜色按 GB/T 3181 的规定,涂料型号按 GB/T 2705 的规定。
5.2.3 涂料涂覆的外观分为四个等级,分别用罗马数字Ⅰ、Ⅱ、Ⅲ、Ⅳ表示,各个等级外观特征见表1。
| 等级 | 外观特征 | 用途 |
| I(高质量表面装饰涂覆) | 涂膜表面丰满、光亮(无光、半光涂料除外)、平整、光滑。色泽美观一致,几何形状修饰精细。机械杂质极少,在光线充足的地方基本看不到修整痕迹及其他缺陷。允许在10cm×10cm表面内有两个直径不大于0.8mm的机械杂质,两个杂质的间距不小于5cm | 用于装饰性要求高的防护性涂覆 |
| II(中等质量表面装饰涂覆) | 涂膜基本平整、光滑,色泽基本一致,几何形状修饰较好,机械杂质较少,无显著的修整痕迹及其他缺陷,无影响防护性能的疵病。允许在10cm×10cm表面内有两个直径不大于1mm的机械杂质,两个杂质的间距不小于3cm | 用于装饰性要求较高的防护性涂覆 |
| III(一般表面装饰涂覆) | 涂膜完整、色泽无显著差异。表面允许有少量细小的机械杂质、修整痕迹及其他缺陷,无影响防护性能的疵病。允许在10cm×10cm表面内有10~15个直径为0.5mm以下的机械杂质 | 用于装饰性要求一般的防护性涂覆 |
| IV(防护性涂覆) | 涂膜完整,允许有不影响防护性能的轻微的流痕、小堆集、色差和修整痕迹 | 用于无装饰性要求的防护性的涂覆 |
5.3 标记要求
5.3.1 被涂制品内、外表面的涂覆要求不同时,不同部分用横线“——”区分,横线上方为外表面涂覆要
求,横线下方为内表面涂覆要求。
5.3.2 必要时,以斜线“/”将前处理标记与涂料涂覆标记隔开。斜线左面为前处理标记,右面为涂料涂覆标记。前处理标记方法按 GB/T 13911 的规定。
5.3.3 必要时,允许将复合涂层的层次按施涂顺序表示。层次间用斜线“/”隔开。
5.3.4 若对涂料涂覆有特殊要求,用上述方法不能清楚地表达时,允许用文字说明。
5.4 标记示例
例 1: 使用于一般环境条件下的制品, 表面涂天蓝色氨基烘干磁漆, 并按Ⅲ级外观等级加工, 标记为:
T · 天蓝色氨基烘干磁漆 · II · Y
例 2:外表面涂层处于一般环境条件下,内表面涂层处于需要耐油的特殊环境使用的制品,外表面涂淡灰色过氯乙烯磁漆,外观按Ⅱ级加工;内表面涂红色 C54-31 醇酸耐油漆,外观按Ⅳ级加工,标记为:
T · (淡灰色过氯乙烯磁漆 · II · Y)/(红色醇酸耐油漆 · IV · T)
例 3:使用于一般环境条件下的制品,表面涂中灰色 F04-1 酚醛磁漆,外表面外观按Ⅱ级加工,内表面外观按Ⅳ级加工,标记为:
T · 中灰 F04-1 · II/IV · Y
例 4:使用于海洋环境的制品,内外表面均涂天蓝色 G52-31 过氯乙烯防腐漆,外观按Ⅲ级加工。前处理采用喷砂,并必须表示时,标记为:
SB/T · 天蓝 G52-31 · III · H
例 5:使用于恶劣环境下的制品,内、外表面均涂白色 B04-9 丙烯酸磁漆,用 B01-6 丙烯酸清漆罩光,外观按Ⅱ级加工。前处理采用电化学氧化后铬酸盐封闭,并必须表示时,标记为:
Et · A · Cs / T · 白 B04-9/B01-6 · II · E
6 涂料选择原则及品种选择
6.1 选择原则
选择涂料品种一般应综合考虑下列因素:
a. 产品零、部件的基体材料;
b. 产品零、部件使用、运输和贮存时的环境条件;
c. 涂料品种的型号、组成、性能和用途;
d. 涂料品种的配套要求。
常用涂料品种见附录 A(参考件)。
6.2 涂料品种选择
6.2.1 对底漆的要求
无论用于水面上还是海水中的底漆,应有优良的防锈能力和极强的附着力,漆膜坚韧耐久,并具有配套性好的工艺性能。根据金属电位差的不同,对钢铁件、镀锌件、铝合金和镁合金等基体材料,选用不同性质的底漆满足产品设计性能要求。
6.2.2 对面漆的要求
6.2.2.1 水面上使用的产品
经常受日照、雨、雪、盐雾的侵袭以及海水飞溅的冲刷和腐蚀,要求面漆具有良好的耐海水、耐盐雾、耐气候、结合力强和机械强度高等性能,并有一定的装饰性,应根据这些要求,选用不同的面漆。
6.2.2.2 海水中使用的产品
长期受海水浸泡、冲刷侵袭和海生物的寄生腐蚀,要求面漆抗水性和附着力强,耐浸泡、耐冲刷摩擦,并能防止海生物的寄生。对浮在海水中的产品宜采用防污漆,沉于海底的产品宜采用氯化橡胶类、沥青类漆。
6.2.2.3 水上水下交替使用的产品
水上水下交替使用的产品,要求面漆耐海水、耐气候、耐摩擦等性能较强,宜采用水线漆或聚氨酯防腐漆。
6.2.2.4 内装部件
内装部件及产品内表面,不直接受海水、日照、海生植物的侵蚀,抗蚀性能要求较外表面低。若内装部件有特殊要求,如耐热、耐油、耐酸、耐绝缘等,可根据具体要求选用满足产品性能要求的涂料。
6.2.2.5 包装箱
包装箱要求涂膜干燥快,外观平整光滑,耐气候性好,耐摩擦,具有装饰性。铁皮包装箱(栅)用防锈底漆打底后,再选用配套磁漆。
6.2.3 对涂料的颜色要求
用于水面上的产品,一般外表面为中灰色、中绿灰、蓝灰色、银灰色或同于外表面材料的颜色。用于海水中的产品,一般外表面为蓝黑色,内表面根据设计要求决定。要求特殊颜色的产品按相应产品标准规定。
7 涂料涂覆工艺要求
7.1 待涂覆零、部件表面质量要求
待涂覆零、部件表面涂覆前应无油污、锈斑、胶粘剂、不牢固的氧化皮(对于进行电泳和静电喷涂的零、部件,不允许有氧化皮)、灰尘、水、酸、碱等有害杂质。
7.1.1 金属制品表面不应有影响装饰或防护质量的毛刺、凹坑、凸瘤、型砂、焊渣及焊接飞溅物等缺陷。
7.1.2 塑料制品表面不应有锐边、毛刺、裂纹、分层脱皮及涂层不能掩盖的熔接痕、波纹伤痕、缩孔等缺陷。
7.1.3 木材制品含水量应不大于12%,表面平整、光洁,不应有影响涂层防护或装饰质量的脱落或松动的节洞、毛刺及残留的胶粘剂等缺陷。
7.2 涂覆工序
涂覆工序一般包括:前处理、涂底漆、填嵌腻子、打磨、涂二道底漆、涂面漆、各涂层干燥、磨光。具体涂覆时,其工序可根据产品零件而定。
7.3 涂覆前处理
7.3.1 待涂覆零、部件表面有油污时,可根据油污情况,采用有机溶剂、水基清洗剂、碱性溶液等进行除油。铸件清洗后应在温度120~150℃条件下,烘2h以上,使油污冒出来,用干净布蘸有机溶剂擦拭干净再烘烤,直至无油污。除油质量应符合表2要求。
| 除油质量要求 | 表面水膜破裂时间 | 滤纸表面油迹 |
| ≥30s | 不明显 |
7.3.2 待涂覆金属件表面的锈蚀和氧化皮,可采用机械、化学、电化学方法进行清除。经机械方法除锈的零件,涂覆前要用过滤的压缩空气吹净待涂覆表面。防护、装饰要求高的零件,要用溶剂清洗或擦净待涂覆表面。选用化学、电化学方法除锈后,应进行中和处理,使待涂覆件表面酸碱度pH值在6~7范围内。除锈等级应符合表3要求。钢铁件表面除锈等级的评定方法按GB/T 8923第4章的规定。
| 除锈方法 | 除锈等级 |
| 喷射或抛射 | Sa21/21) |
| 化学方法 | Sa32) |
| 手工和动力工具 | St23) |
注:1) Sa21/2 表示钢材表面应无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹应仅是点状或条纹状的轻微色斑。
2) Sa3 表示钢材表面应无可见油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,该表面应显示均匀的金属色泽。
3) St2 表示钢材表面应无可见的油脂和污垢,并且没有附着不牢的氧化皮、铁锈和油漆涂层等附着物。
7.3.3 木制件表面油污、松脂、灰尘应清除干净,缝隙和缺陷用腻子填平,打磨光滑。
7.3.4 涂覆前若要进行化学处理或电镀的零、部件,如无特殊规定,其处理质量应符合 CB/T 3764 第 3 章要求。
7.4 涂覆方法
待涂覆件经预处理后,应在相对湿度不大于75%的环境下,经机械处理的零、部件在6h内,经化学、电化学处理的零、部件在24h内进行涂覆,涂覆可采用手工刷涂、自动喷涂、静电喷涂、电泳涂装及其他已成熟的工艺方法。
7.5 涂底漆
涂底漆要达到要求的漆膜厚度,一般为60~80μm,漆膜均匀,不允许有漏涂、起泡、起皱及严重流痕等缺陷。
7.6 刮腻子
腻子所含填料应适当,填嵌腻子时应在完全干燥的底漆上进行,腻子要尽量少用,每层厚度不超过0.50~0.55mm为宜。腻子彻底干燥后再进行打磨清理。
7.7 涂面漆
面漆涂覆一般涂两层,每层一般为20~50μm,第二层面漆应在第一层面漆干燥并打磨后再涂。涂膜外观按表1规定。
7.8 涂膜干燥
涂料涂覆后按所用涂料品种技术条件中规定的干燥温度进行干燥。若实际温度低于18℃时,可延长自然干燥时间,达到涂膜干透。
7.9 其他要求
7.9.1 涂覆施工安全操作应按 CB 3381 的规定。施工温度应在 12~30℃ 范围内,相对湿度应在 80% 以下。
7.9.2 对先涂覆后焊接的零件,涂覆时应留出焊接热影响区,单向宽度为20~30mm。焊接后,清除污物,用有机溶剂清洗焊接区域,压缩空气吹干溶剂,再进行补涂。
7.9.3 不同品种的涂料不得随便掺杂,稀释剂、固化剂等不能滥用。
8 涂料质量
8.1 用于涂覆的涂料应符合相应的产品标准要求并具有检验合格证书。
8.2 涂料在规定的贮存期内,可不进行复验,有特殊要求的涂料例外。涂料贮存超过规定时间后,按国家及化工部有关标准规定的项目进行复验,各项指标合格,方可继续使用。
9 涂膜质量
9.1 外观
涂膜外观质量应符合表1要求。
9.2 涂膜厚度
涂膜厚度按7.5条及7.7条规定。如有特殊要求,按相应规定。
9.3 涂膜性能
涂膜性能各项指标应符合所选涂料的国家及化工行业标准的要求。
10 涂膜检验
10.1 外观检验
每一零、部件都应检验。在正常视力和色觉下,视距在0.5~1.0m,漆膜颜色应符合GB/T 3181要求,外观符合表1要求。
10.2 厚度检验
采用涂膜测厚仪进行实际测量,每批抽验数不得少于3件。结果应符合7.5条及7.7条要求。
10.3 涂膜性能检验
10.3.1 若质量发生问题、改变工艺、改变涂料品种、调整漆液、改变零件材料和表面处理时,涂膜性能检验方法按 GB/T 1727 规定制作样板,在样板上对有关项目按所选涂料的国家及化工行业标准进行检验。
10.3.2 对涂膜性能有防湿热要求的产品,按 CB 1146.4 的规定进行。
10.3.3 对涂膜性能有防长霉要求的产品,按 CB 1146.11 的规定进行。
10.3.4 对涂膜性能有防盐雾要求的产品,按 CB 1146.12 的规定进行。
常用涂料品种
(参考件)
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 1 | 清漆 | 虫胶漆和松香虫胶漆WJ 631-84 | 乙醇 | 生长在热带地区树木上的一种昆虫分泌的胶质,经过采集加工精制而成 | 自干 | 20~25°C30min | 溶于醇类、酮类溶剂及碱溶液中。漆膜干燥快,坚硬光亮,附着力好,可作木制品和金属制品表面的装饰与保护涂层。涂层有良好的绝缘性,可作绝缘漆。它不溶于烃类和酯类溶剂,宜于作封闭涂层。在常规兵器生产中用于产品和零部件的防潮、防腐、密封及粘结等 | 工业上一般以乙醇作溶剂将漆片溶解,制成虫胶清漆。在湿度高的情况下施工,漆膜易变白 |
| 2 | 清漆 | 酚醛清漆F01-1HG/T 2238--91 | 200号溶剂汽油或松节油 | 干性植物油和松香改性酚醛树脂等炼制后加入适量催干剂,并以200号溶剂汽油或松节油调制而成 | 自干 | 25±1C表干5h实干15h | 漆膜光亮,耐水性好,但易发黄。主要用于木器家具的涂饰,可显出木器的底色和花纹 | 适于刷涂,可用200号溶剂汽油或松节油调节粘度。在已涂色漆的物面上涂用时,可用细砂纸稍经打磨后再涂该漆 |
| 3 | 清漆 | 沥青清漆L01-6ZB/T G 51029-87 | 芳烃溶剂 | 由石油沥青、芳烃溶剂调制而成(软化点90~120°C) | 自干 | 25±1C表干20min实干2h | 具有良好的耐水、防潮防腐性能,机械性能差,耐气候性不好,不能涂于太阳光直接照射的物体表面。用于各种容器与机械内表面的涂覆,作耐水、防潮、防腐用 | 可刷涂、喷涂、浸涂。施工时如粘度过大,可用200号溶剂汽油、二甲苯松节油稀释 |
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 4 | 清漆 | 醇溶酚醛烘干清漆F01-36ZB/T G 51 019-87 | 乙醇 | 热固型醇溶酚醛树脂在乙醇中溶解而成 | 烘干 | 100~120°C2.5h | 有良好的防潮性和电绝缘性。用于粘合层压制品及绝缘零件的表面处理 | 适于浸涂和喷涂。用乙醇作稀释剂,一般在100~120°C烘干。也可按各厂生产工艺规定温度进行干燥 |
| 5 | 清漆 | 硝基清漆HG/T 2592-94 | X-1 | 由硝化棉、醇酸树脂为主要成膜物质,加入适量的增塑剂溶解在有机溶剂中调制而成 | 自干 | 25±1°C表干≤10min实干≤50min | 漆膜干燥快,平整光亮,耐气候性较好,采用砂蜡打磨保养漆膜,可以延长漆膜的使用寿命。主要适用于木器制品和金属表面的装饰保护涂层 | 施工以喷涂为主,用X-1硝基漆稀释剂,在湿度很高的地方施工,如发现漆膜发白,可适当加入F-1硝基漆防潮剂或乙酸丁酯与丁醇(1:1)混合溶剂调整。两次喷涂时间间隔以10min左右为宜。铝粉漆配漆量最好按需要调配 |
| 6 | 清漆 | 丙稀酸清漆HG/T 2593-94 | X-5 | I型产品:由甲基丙烯酸酯-甲基丙烯酸共聚树脂溶于混合溶剂中,并加入适量助剂调制而成。II型产品:由甲基丙烯酸酯-甲基丙烯酸共聚树脂及氨基树脂溶于有剂混合溶剂中,并加入适量助剂调制而成 | 自干 | I型产品:表干≤30min实干≤4h | 具有良好的耐候性和附着力,在120°C干燥1.5~2.0h,可提高漆膜的耐油性耐水性和硬度,在180°C使用,除颜色发黄外,其他性能良好。适用于阳极化处理的铝合金或其他金属表面的装饰与保护 | 一般使用喷涂法施工,施工粘度应为15~25s(涂-4粘度计),如粘度过高,喷涂时会造成“拉丝”,影响施工。施工温度最好在12~30°C范围内,过高时会影响漆膜的流平性,影响漆腊外观 |
| 烘干 | II型产品:80±2°C≤4h | |||||||
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 7 | 清漆 | 氨基烘干清漆A01-1A01-2HG/T 2237-91 | X-4 | 由醇酸树脂、氨基树脂及有机溶剂配制而成 | 烘干 | 100~110°C1.0~1.5h | 漆膜坚硬、光亮、色泽浅,并具有优良的物理性能。A01-1丰满度好,柔韧性佳。A01-2色泽浅,硬度高,光泽好。可用作金属表面涂过各色氨基烘漆或环氧烘漆的罩光,是用途广泛的装饰好的烘干清漆 | 使用前将漆搅匀,并过滤除去机械杂质。施工以喷涂为主,稀释剂用X-4或二甲苯和丁醇(4:1)的混合溶剂释释。用本漆罩光前,须将被涂物面的漆膜用细砂纸轻轻打磨除去灰尘杂质后,再罩光。烘烤温度100~110°C时间1.0~1.5h为宜。温度过高,漆膜发脆、失光、泛黄,施工粘度17~23s,压力300~500kPa,喷枪约离物面20~30cm,喷涂后静置5min以上,再入烘房 |
| 8 | 清漆 | 醇酸清漆HG 2453-93 | 200号溶剂汽油或松节油与二甲苯的混合溶剂 | 干性植物油改性的中油度醇酸树脂、催干剂、200号溶剂汽油(或松节油)与二甲苯的混合溶剂调制而成 | 自干 | 20~25°C表干≤6h实干≤15h | 漆膜具有较好的附着力和耐久性,能在室温下干燥,但耐水性稍差。用于室内外金属、木材表面涂层的罩光 | 可采用刷涂或喷涂法施工,刷涂后漆膜可经60~70°C烘干 |
| 9 | 清漆 | 丙烯酸清漆B01-5ZB/T G 51 074-87 | X-5 | 甲基丙烯酸酯-甲基丙烯酸共聚树脂及硝化棉溶解于酯类、醇类、苯类的混合溶剂中并加入增塑剂调制而成 | 自干或低温烘干 | 表干≤0.5h实干≤2h40~45°C下干燥1.5h | 能常温干燥,具有良好的耐候性和较好的附着力,耐汽油性比B01-3丙烯酸清漆好,但耐热性较差,使用温度不应大于150°C。适用于经阳极化处理的铝合金或其他金属表面的涂覆 | 金属表面应先经处理,然后喷涂清漆两层,每涂一层后要在常温干燥1.5h。若施工时温度过高,溶剂挥发过快,影响流平性 |
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 10 | 清漆 | 沥青烘干清漆L01-32ZB/T G51 030-87 | 200号溶剂汽油或二甲苯 | 天然沥青或石油沥青与干性植物油、催干剂、200号溶剂汽油、芳烃溶剂调制而成 | 烘干 | 200±2°C50min | 漆膜坚硬、黑亮,具有良好的耐水、耐润滑油、耐汽油性能。主要用于涂覆汽车、自行车等部分金属零件 | 喷涂、浸涂均可。配套底漆为沥青烘干底漆 |
| 11 | 清漆 | 聚氨酯清漆HG 2454-93 | X-10或无水环己酮与二甲苯1:1配合使用 | 由蓖麻油醇酸树脂(组分1)和甲苯二异氰酸酯三羟甲基丙烷加成物(组分2)组成,使用前按比例配制 | 自干或烘干 | 表干≤4h实干≤24h120°C时,≤1h | 具有良好的耐水、耐磨和耐腐蚀等特性,在湿热带气候下施工,以户内使用条件为宜。适用于金属保护、木器装饰 | 喷涂、刷涂、浸涂均可。按说明规定的比例配和使用,8h内用完。配漆及涂漆过程中禁忌与水、酸、碱、醇等接触 |
| 12 | 磁漆 | 各色酚醛磁漆F04-1ZB/T G 51 020-87 | 200号溶剂汽油或松节油 | 由干性植物油和松香改性酚醛树脂熬炼后与颜料及体质颜料研磨,加催干剂、并以200号溶剂汽油或松节油调制而成 | 自干 | 表干≤6h实干≤18h | 漆膜坚硬、光泽、附着力较好,但耐气候性差。主要用于建筑工程、交通工具和机械设备等室内木材和金属表面的涂覆,作保护装饰之用 | 以刷涂施工为主,用200号溶剂汽油或松节油作稀释剂。配套底漆为酯胶底漆,红丹防锈漆,灰防锈漆和铁红防锈漆 |
| 13 | 磁漆 | 各色醇酸磁漆HG/T 2576-94 | X-6 | 由中油度醇酸树脂与颜料、催干剂及200号溶剂汽油或松节油与二甲苯调制而成 | 自干 | 表干≤5h实干≤15h | 具有较好的光泽和机械强度且耐气候性较好,能自然干燥,也可低温烘干。适用于金属和木制品表面的保护及装饰 | 将该涂料充分搅拌均匀后,在涂有底漆的金属或木材表面采用刷涂和喷涂法施工,每层喷涂厚度以15~20μm为宜,前一道干后才能涂下一道。可用X-6醇酸漆稀释剂调整原漆粘度。配套底漆为醇酸底漆及醇酸二道底漆、环氧酯底漆、酚醛底漆等 |
续表 A1
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 14 | 磁漆 | 各色硝基外用磁漆HG/T 2277-92 | X-1 | 由硝化棉、醇酸树脂各色颜料、增塑剂和有机溶剂等调制而成 | 自干 | 表干≤10min实干≤50min | 漆膜干燥快,平整光亮,耐气候性较好。主要用作各种交通车辆、机床、机器设备和工具的保护装饰 | 该漆涂覆在喷过底漆的表面上,附着力较好。施工以喷涂为主,用X-1硝基漆稀释剂,在湿度很高的地方施工,如发现漆膜发白,可适当加入F-1硝基漆防潮剂或乙酸丁酯与丁醇(1:1)混合溶剂调整。施工时,两次喷涂间隔以10min为宜 |
| 15 | 磁漆 | 各色硝基内用磁漆Q04-3ZB/T G51 053-87 | X-2 | 由硝化棉、醇酸树脂等合成树脂及各色颜料、增塑剂、有剂溶剂等调制而成 | 自干 | 表干≤10min实干≤50min | 漆膜干燥快,具有较好的光泽,但耐气候性较硝基外用磁漆差。用于涂饰室内物件,若涂饰室外物件,容易粉化和开裂 | 漆膜不宜用砂纸打磨,因漆中含有大量改性松香,打磨后会使漆膜发花、倒光。施工中出现发白现象可加10%~25%的F-1硝基漆防潮剂或用乙酸丁酯与丁醇(1:1)的混合剂调整。施工时,两次喷涂间隔以10min左右为宜 |
| 16 | 磁漆 | 各色过氯乙烯磁漆HG/T 2596-94 | X-3 | 由过氯乙烯树脂、醇酸树脂和颜料、增塑剂、酯、酮、苯等混合调制而成 | 自干 | 表干≤20min实干≤60min | 漆膜干燥较快,平整光亮,能打磨,有较好的耐气候性和耐化学腐蚀性。漆膜在60°C烘烤1~3h,可增强漆膜的附着力。适用于各种车辆和机床、电工器材、医疗器械、农业机械及各种配件的表面作保护装饰之用 | 适于喷涂,用X-3过氯乙烯漆稀释剂调整,若在相对湿度大于70%的场合下施工,则需加适量F-2过氯乙烯防潮剂,以防漆膜发白。可与G06-4铁红过氯乙烯底漆、C06-1铁红醇酸底漆、过氯乙烯腻子或酯胶腻子等配套使用 |
续表 A1
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 17 | 磁漆 | 各色氨基烘干磁漆HG/T 2594-94 | X-4或二甲苯和丁醇(4:1)混合溶剂 | 氨基树脂与醇酸树脂的混合液作为漆料,将颜料分散在其中制成的产品 | 烘干 | 红、白及浅色105±2°C深色120±2°C≤2h | 漆膜色彩鲜艳,光亮坚硬,并具有良好的柔韧性、冲击强度和耐水性。该漆若与X06-1底漆、H06-2环氧酯底漆配套使用具有一定耐热和耐盐雾性能。主要用于各种轻工产品、机电仪表、玩具等金属表面作装饰保护涂料 | 施工以喷涂为主,喷涂后在室温静置5min以上,再进入装有鼓风装置的烘箱,严忌有一氧化碳等污气存在 |
| 18 | 磁漆 | 各色硝基半光磁漆Q04-62ZB/T G 51 055-87 | X-1 | 由硝化棉、醇酸树脂等合成树脂和体质颜料、各色颜料、增塑剂、有机溶剂调制而成 | 自干 | 表干≤10min实干≤60min | 漆膜反光性不大,在阳光下对人的眼睛刺激较小。用于仪表设备和要求半光的金属表面作装饰保护之用 | 以喷涂为主,涂在喷过底漆的表面上,与底漆有较好的结合力。该漆含有大量的体质颜料,故漆膜易粉化,耐久性差。施工时两次喷涂的时间间隔以10min为宜 |
| 19 | 磁漆 | 各色纯酚醛磁漆F04-11ZB/T G 51 023--87 | 二甲苯或200号溶剂汽油 | 由纯酚醛树脂和干性植物油、催干剂、200号溶剂汽油及二甲苯调制而成 | 自干 | 表干≤4h实干≤18h | 漆膜较硬,光泽较好,具有一般耐水和耐气候性。用于涂装要求耐潮湿、干湿交替的金属和木质物质 | 用刷涂和喷涂方法施工,配套底漆可用防锈漆、酚醛底漆 |
| 20 | 烘漆 | 各色氨基半光烘干磁漆A04-60ZB/T G 51 044-87 | X-4或二甲苯与丁醇(4:1)的混合溶剂 | 由醇酸树脂与各色颜料和体质颜料经研磨后,加入氨基树脂,以有机溶剂调配而成 | 烘干 | 浅色105±2°C深色120±2°C≤2h | 漆膜反光较柔弱,具有良好的物理性能。本漆与X06-1磷化底漆或H06-2环氧脂底漆配套使用,有一定耐湿热和耐盐雾性能。主要用于仪表设备、要求半光的金属表面作装饰保护用 | 施工以喷涂为主,稀释剂可用X-4氨基漆稀释剂或二甲苯和丁醇(4:1)的混合溶剂稀释。喷涂后应在室温静置5min以上,再进入装有鼓风的烘箱,严忌有一氧化碳等污气存在 |
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 21 | 烘漆 | 各色氨基无光烘干磁漆A04-81ZB/T G 51 045-87 | X-4或二甲苯与丁醇(4:1)的混合溶剂 | 由醇酸树脂与颜料和体质颜料经研磨后,加氨基树脂,以有机溶剂调配而成 | 烘干 | 浅色105±2C深色120±2C≤2h | 漆膜色彩柔和,平整无光,无刺目感,具有良好的物理性能。若与X06-1磷化底漆或H06-2环氧脂底漆配套使用有一定的耐湿热、耐盐雾性能。主要用于仪器、仪表、铭牌等要求无光的金属表面作装饰保护涂料 | 施工以喷涂为主,稀释剂可用X-4氨基漆稀释剂或二甲苯和丁醇(4:1)的混合溶剂稀释。喷涂后应在室温静置5min以上,再进入装有鼓风的烘箱,严忌有一氧化碳等污气存在 |
| 22 | 底漆 | 铁红醇酸底漆C06-1HG 2009-91 | X-6 | 由干性植物油改性醇酸树脂与铁红防锈颜料、体质颜料等研磨后,加入催干剂,并以200号溶剂汽油或二甲苯调制而成 | 自干 | 表干≤2h实干≤24h | 漆膜有良好的附着力和一定的防锈性能,与硝基醇酸等面漆结合力好。在一般气候条件下耐久性好,但在湿热条件下耐久性差。用于黑色金属表面打底防锈 | 喷涂、刷涂均可。用X-6醇酸漆稀释剂调整施工粘度。涂覆后,在105±2C下烘干,可使漆膜性能更好。配套面漆为醇酸磁漆氨基烘漆、沥青漆、过氯乙烯漆等 |
| 烘干 | 105±2C≤0.5h | |||||||
| 23 | 底漆 | 乙烯磷化底漆X06-1ZB/T G51 007-87 | 乙醇与丁醇为3:1的混合溶剂 | 由聚乙烯醇缩丁醛树脂溶解于醇类溶剂中与防锈颜料研磨而成,并与分开包装的磷化液按一定比例配套使用 | 自干烘干均可 | 实干≤30min | 主要作为有色及黑色金属层的表面处理剂,能起磷化作用,可增加有机涂层和金属表面的附着力。适用于涂覆各种船舶、浮筒、桥梁和仪表及其他各种金属构件和器材表面 | 施工时,可刷涂或喷涂。漆膜厚度以8~12μm为宜,太厚则效果较差,施工时若漆液太稠,不能多加磷化液,可加3份乙醇(96%以上)与1份丁醇的混合液稀释。乙醇、丁醇含水量不能太大,否则漆膜发白影响使用效果,施工环境应比较干燥,温度10°C以上,漆膜涂覆后经2h即可涂其他防锈漆、底漆和面漆 |
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 24 | 底漆 | 铁红、锌黄、铁黑环氧酯底漆H06-2HG2239-91 | 二甲苯与丁醇的混合溶剂 | 由环氧树脂与植物油酸酯化后,分别与氧化铁红、氧化铁黑、锌黄等颜料和体质颜料研磨,并加入催干剂,以二甲苯、丁醇调制而成 | 自干 | 实干≤24h | 漆膜坚硬耐久、附着力良好,若与磷化底漆配套使用时,可提高漆膜的耐潮、耐盐雾和防锈性能。铁红、铁黑环氧酯底漆适用于涂覆黑色金属表面,锌黄环氧酯底漆适于涂覆轻金属表面。它们还适用于沿海地区和湿热带气候之金属材料的表面打底 | 涂漆前,除去金属表面的锈迹、油污,再涂一层磷化底漆。施工前必须将该漆搅拌均匀,用二甲苯与丁醇混合溶剂稀释,喷涂和刷涂均可,漆膜干燥后用水砂纸打磨,干后再涂刮腻子或涂面漆 |
| 烘干 | 120±2°C≤1h | |||||||
| 25 | 底漆 | 锌黄、铁红、灰酚醛底漆F06-8ZB/T G51 024-87 | 200号溶剂汽油或二甲苯或松节油 | 由松香改性酚醛树脂,聚合植物油炼制后与颜料和体质颜料研磨,加入催干剂,并加以200号溶剂汽油及二甲苯调制而成 | 自干 | 表干≤4h实干≤24h | 漆膜具有较好的附着力和防锈性能。锌黄色用于铝合金等轻金属表面,铁红和灰色用于钢铁金属表面 | 用喷涂和刷涂方法施工。一般涂二道底漆后,再涂面漆,但不易涂刷太厚 |
| 烘干 | 65±2°C≤4h | |||||||
| 26 | 底漆 | 沥青烘干底漆L06-33ZB/T G51 031-87 | 200号溶剂汽油 | 由天然沥青或石油沥青、干性植物油、松香改性树脂、黑色颜料、200号溶剂汽油、芳烃溶剂调制而成 | 烘干 | 200±2°C≤30min | 漆膜平整,有良好的柔韧性及耐热、耐润滑油、耐湿热性能。用于汽车、缝纫机、自行车零件及其他金属表面涂覆的配套底漆 | 喷涂、浸涂均可。喷涂该漆的表面,必须经过严格处理,最好经磷化处理 |
| 27 | 底漆 | 锶黄丙烯酸底漆B06-2ZB/T G51 078-87 | X-5 | 由甲基丙烯酸和甲基丙烯酸共聚树酯、铬酸锶、增韧剂及体质颜料、酯、醇、苯等混合溶剂调制而成 | 自干 | 实干≤1h | 具有良好的耐腐蚀、防霉、耐热和耐久性,并能常温干燥。用于不能常温干燥的金属设备及轻金属零件的打底 | 适于喷涂。若对漆膜有特别高的要求时(制件在高湿条件下使用),可先涂X06-1乙烯磷化底漆,再涂该漆,然后涂丙烯酸磁漆、过氯乙烯磁漆或环氧磁漆,能提高漆膜的保护性和防腐蚀性 |
续表 A1
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 28 | 底漆 | 锌黄、铁红过氯乙烯底漆HG/T 2595-94 | X-3 | 由过氯乙烯树脂、醇酸树脂和增塑剂、体质颜料、有机溶剂等调制而成 | 自干 | 实干≤60min | 具有一定的防锈性及耐化学性能。附着力不太好,若在60~65°C烘烤2h后,可增强附着力及其他各种性能。铁红过氯乙烯底漆适用于车辆、机床及各种工业品的钢铁或木材表面打底。锌黄过氯乙烯底漆适用于轻金属表面打底 | 可用喷涂或刷涂法施工。可与各种过氯乙烯面漆(磁漆、防腐漆、清漆、锤纹漆)及过氯乙烯腻子等配套 |
| 29 | 底漆 | 醇酸二道底漆C06-10ZB/T G51 039-87 | 刷涂用松节油喷涂用二甲苯 | 植物油改性醇酸树脂、颜料及体质颜料研磨后,加入催干剂及有机溶剂调制而成 | 烘干 | 105±2C≤1h | 适于烘干,也可常温干燥,容易打磨,与腻子层结合力好。涂在已打磨的腻子层上,以填平腻子层的砂孔纹道 | 刷涂、喷涂均可。刷涂时松节油作稀释剂。喷涂时二甲苯作稀释剂。涂覆后可常温干燥,但烘干漆膜性能较好 |
| 30 | 绝缘漆 | 醇酸烘干绝缘漆C30-11ZB/T K15 007-87 | X-6 | 由油改性醇酸树脂、催干剂和二甲苯,200号溶剂汽油调制而成 | 烘干 | 105±2C≥2h | 漆膜有良好的耐油性,属于B级绝缘材料。主要用于电机、变压器绕组的浸渍,也可作覆盖漆用 | 不能与油漆包线漆混合使用。可用X-6醇酸漆稀释剂稀释 |
| 31 | 绝缘漆 | 氨基烘干绝缘漆A30-11ZB/T K15 001-87 | X-4或二甲苯或二甲苯:丁醇为3:1的混合溶剂 | 油改性醇酸树脂用二甲苯、丁醇稀释,加入氨基树脂配制而成的透明液体 | 烘干 | 105±2C≤2h | 具有较高的耐热性、附着力及抗潮性和绝缘性,并有耐化学气体腐蚀等性能,属B级绝缘材料。用于浸渍亚热带地区电机、电器、变压器绕组作抗潮绝缘 | 采用真空加压浸渍法效果最佳 |
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 32 | 绝缘漆 | 沥青绝缘漆L31-3ZB/T K15 005-87 | 二甲苯或200号溶剂汽油 | 由石油沥青或天然沥青与干性植物油炼制后,加入适量催干剂,并以200号溶剂汽油与二甲苯调制而成 | 自干 | 实干≤24h | 耐油性和硬度较差,它是A级绝缘材料。用于要求常温干燥的电机、电器绕组的涂覆 | 可常温干燥,也可在80~90°C烘干。以二甲苯、200号溶剂汽油作稀释剂 |
| 33 | 绝缘漆 | 环氧酯烘干绝缘漆H30-12ZB/T K15 010-87 | 二甲苯或二甲苯与丁醇混合溶剂 | 由环氧树脂、干性植物油酸和氨基树脂、二甲苯、丁醇调制而成 | 烘干 | 120±2°C≤2h | 有优良的耐热性和附着力,其耐油性和柔韧性也好,并可耐腐蚀性气体,属B级绝缘材料。用于湿热带地区及化工防腐蚀用的电机、电器绕组的浸渍,也可涂覆于电讯器材零件以及层压制品的表面作防腐蚀、抗潮、绝缘之用 | 该漆可用真空浸渍、压力浸渍、沉浸渍和浇注浸渍等浸渍法,其中尤以真空加压浸渍法效果最佳。也可用刷涂和喷涂法涂覆制件表面。为保证产品质量,不宜加入溶剂稀释 |
| 34 | 绝缘漆 | 酚醛烘干绝缘漆F30-13ZB/T K15 003-87 | 200号溶汽剂油或松节油 | 由酚醛树脂、干性植物油、催干剂和200号溶剂汽油或松节油调制而成 | 烘干 | 120±2°C≤2h | 具有耐潮、绝缘等性能,属A级绝缘材料。适用于电机和电器等绕组的浸渍或用于塑料和金属表面的涂覆作绝缘、耐潮之用 | 浸渍方法有真空浸渍、压力浸渍、沉浸渍和浇注浸渍等浸渍法,尤以真空加压浸渍最佳,也可在60°C烘烤干燥 |
| 35 | 绝缘漆 | 环氧聚酯酚醛烘干绝缘漆H30-13ZB/T K15 012-87 | 二甲苯与丁醇混合溶剂 | 由环氧树脂、改性酚醛树脂及二甲苯、丁醇、环己酮等调制而成 | 烘干 | 130±2°C≤1.5h | 漆膜坚硬,具有耐热、耐化学腐蚀、防潮、防霉和防盐雾性能。属B级绝缘材料。用于浸渍及覆盖电机、电器绕组等 | 可采用真空浸渍、压力浸渍、沉浸渍和浇注浸渍等浸渍法,尤以真空加压浸渍最佳。亦可用刷涂法刷涂制件表面 |
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 36 | 绝缘漆 | 有机硅烘干绝缘漆W30-12ZB/T K15 015-87 | 二甲苯与丁醇混合溶剂 | 由聚甲基苯基硅氧烷组成的二甲苯溶液 | 烘干 | 200±2°C≤1.5h | 漆膜具有较好的耐热性和绝缘防潮性能。该漆是H级绝缘材料,主要用于浸渍玻璃丝包线及玻璃布。也可用作半导体管保护层 | 该漆以浸渍为好 |
| 37 | 绝缘漆 | 酯胶烘干硅钢片漆T35-12ZB/T G51 008-87 | 松节油或200号溶剂汽油 | 由松香钙皂或松香甘油酯与干性植物油炼制后,以200号溶剂汽油、煤油、松节油调制而成 | 烘干 | 200±2°C≤12min | 漆膜坚硬,具有较好的耐油性,属于A级绝缘材料。主要用于电机、变压器和其他电器设备中硅钢片间的绝缘 | 可用松节油、200号溶剂汽油作稀释剂调整施工粘度。以浸涂为主 |
| 38 | 绝缘漆 | 沥青烘干绝缘漆L30-19L30-20ZB/T K15 004-87 | 二甲苯与200号溶剂汽油为4:6混合溶剂或X-4 | 由天然沥青或石油沥青、干性植物油、催干剂及200号溶剂汽油调制而成。L30-19加有适量的三聚氰胺甲醛树脂 | 烘干 | 105±2°C≤6h | A级绝缘材料,耐潮性和耐温度性能较好。其中L30-19具有良好的厚层干透性。主要用于浸渍电机绕组及不要求耐油的电器零部件的涂覆 | L30-20用来浸渍油性清漆制成的电磁绕组时,用200号溶剂汽油稀释。L30-19的稀释剂为二甲苯与200号溶剂汽油(4:6)的混合溶剂,若溶解不好,可加入少量X-4氨基漆稀释剂。施工时应注意所用漆色线的种类,以免咬起 |
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 39 | 绝缘漆 | 醇酸烘干绝缘漆C33-11ZB/T K15 008-87 | 二甲苯 | 干性植物油、改性醇酸树脂和二甲苯调制而成 | 烘干 | 85~90°C≤2h | 具有良好的柔韧性,并有较高的介电性能,属于B级绝缘材料。用于作云母带和柔软云母板的粘合剂 | 该漆用二甲苯作稀释剂调整施工粘度 |
| 40 | 调和漆 | 各色酯胶调和漆T03-1ZB/T G51 089-87 | 200号溶剂汽油或松节油 | 由干性植物油和多元醇松香酯炼制后与颜料和体质颜料研磨,加入催干剂,以200号溶剂汽油或松节油调制而成 | 自干 | 表干≤6h实干≤24h | 干燥性能比油性调合漆好,漆膜较硬,有一定的耐水性能。用于室外一般金属和木质物件及建筑物表面的涂覆,作保护装饰之用 | 以刷涂为主,使用前必须将漆彻底搅拌均匀,若有漆皮和粗粒必须过滤。为了得到良好的耐气候性,调和漆必须涂在经过很好处理的表面上,涂一道底漆后再涂此漆1~2道 |
| 41 | 锤纹漆 | 各色氨基烘干锤纹漆A16-51ZB/T G51 046-87 | 二甲苯 | 由氨基树脂与油改性醇酸树脂,用二甲苯与丁醇稀释后,加入非浮型铝粉浆配制而成,亦可用各种锤纹漆色浆配制成色泽艳丽的锤纹漆 | 烘干 | 100±2°C≤3h | 该漆膜表面似锤击铁板留下的锤痕花纹,具有坚韧耐久,色彩调和,花纹美观等特点。适宜喷涂于各种医疗器械及仪器、仪表等各种金属制品表面作装饰涂料 | 该漆为喷涂涂料。一般为二次喷涂,也可一次喷涂成膜(大多用于快速检验)。锤纹漆极易燃烧,无论操作或贮藏均需与热源、火种隔绝 |
续表 A1
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | ||||||
| 方式 | 温度与时间 | ||||||||||||
| 42 | 电泳漆 | 各色环氧酯烘干电泳漆H11-51ZB/T G51 101-87 | 蒸馏水 | 由环氧树脂与干性油脂肪酸酯化后再与顺丁烯二酐加成反应,所得产物加入助溶剂,并用胺类中和而成的水溶性环氧树脂与各色颜料研磨调制而成 | 烘烤 | 130~150°C | 具有不燃性,电泳施工便于油漆施工机械化、自动化,漆膜具有良好的附着力及机械强度、防腐性、耐水性。适用于作黑色金属表面底漆或作非装饰性的内表面面漆 | 使用时加入蒸馏水,将漆稀释成10%~20%的固体含量进行电泳。加水溶解时将水倒入漆中,同时在搅拌下将水分少量多次加入。溶解后经过滤才可使用。各色漆参考数值如下: | |||||
| 颜色 | 出厂固体含量,% | 电泳要求固体含量% | 稀释水重量比 | 阳极电压,V | 时间min | ||||||||
| 军绿 | 80 | 15~20 | 3~4倍 | 15~30 | 1~3 | ||||||||
| 黑色 | 76 | 8~10 | 6.5~8.5倍 | 30~50 | 1~2 | ||||||||
| 灰色 | 82~83 | 20 | 3倍 | 20~40 | 2~3 | ||||||||
| 具体施工条件根据被涂件的金属类型、表面处理方法,pH值高低而有所不同,通过试验确定其施工条件。漆液中严禁加入醇、苯类溶剂 | |||||||||||||
| 43 | 透明清漆 | 各色硝基透明漆Q14-31ZB/T G51 058-87 | X-1 | 由硝化棉、增塑剂、各色醇溶性有机染料和有机溶剂等调制而成 | 自干 | 表干≤20min实干≤60min | 干燥快,漆膜光亮透明,颜色鲜艳。适用于有色金属制品的罩光或仪器、仪表的标志 | 施工以喷涂为主,稀释剂用X-1硝基漆稀释剂,在湿受很高的地方施工,若发现漆膜变白,可适当地加入F-1硝基漆防潮剂或用乙酸丁酯与丁醇(1:1)的混合剂调整,两次喷涂时间间隔以10min左右为宜 | |||||
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 44 | 耐酸漆 | 沥青耐酸漆L50-1ZB/T G 51 032-87 | 200号溶剂汽油或二甲苯与200号溶剂汽油的混合溶剂 | 干性植物油、石油沥青或天然沥青、催干剂、200号溶剂汽油、二甲苯混合溶剂调制而成 | 自干 | 表干≤6h实干≤24h | 具有耐硫酸腐蚀的性能并有良好的附着力。主要用于需要防止硫酸浸蚀的金属表面 | 采用刷涂方法施工。第一道漆刷涂后,干燥24h,再涂第二道。该漆如果贮存过久或冷天,可适当加入5%以下的催干剂,以提高干性 |
| 45 | 防锈漆 | 铁红酚醛防锈漆F53-33ZB/T G51 028-87 | 200号溶剂汽油或松节油 | 由松香改性酚醛树脂、多元醇松香酯、干性植物油、氧化铁红、体质酸料、催干剂、200号溶剂汽油或松节油调制而成 | 自干 | 表干≤5h实干≤24h | 具有一般的防锈性能。主要用于防锈性能要求不高的钢铁构件表面涂覆,作为防锈打底之用 | 以刷涂施工为主。该漆耐候性较差,不能作面漆用,配套面漆为酚醛磁漆和醇酸磁漆 |
| 46 | 防锈漆 | 锌黄酚醛防锈漆F53-34ZB/T G51 005-87 | 200号溶剂汽油或松节油 | 松香改性酚醛树脂、多元醇松香酯、干性植物油、锌黄氧化锌、体质颜料、催干剂、200号溶剂汽油调制而成 | 自干 | 表干≤5h实干≤24h | 具有良好的防锈性能。用于轻金属表面作为防锈打底之用 | 以刷涂法施工为主。使用时必须充分搅拌均匀 |
| 47 | 耐热漆 | 铝粉醇酸烘干耐热漆C61-51ZB/T G51 041-87 | 二甲苯 | 由植物油改性醇酸树脂、少量的其他合成树脂、催干剂、200溶剂汽油或松节油与二甲苯的混合溶剂配制而成的醇酸清漆为组份一,以铝粉为组份二分装而成。使用时按醇酸清漆与铝粉浆为7:3均匀混合 | 烘干 | 150±2°C≤1h | 具有较好的耐热性,耐水性及良好的附着力,可在150°C以下长期使用,用于铝制品涂覆时,则能在310°C短期使用。主要用于金属表面作耐热涂层 | 直接喷涂于已经处理过的金属表面 |
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 48 | 涂布漆 | 硝基涂布漆Q63-1ZB/T G51 060-87 | X-1 | 硝化棉与酯、醇、苯类等混和溶剂调制而成 | 自干 | 第一道实干≤20~30min第二道实干≤30~45min第三道实干≤45~60min第四道实干≤45~60min | 干燥快,有良好的收缩力。在蒙布上涂刷,可提高蒙布的抗张强度。涂装于飞机上的蒙布 | 适于刷涂法施工。要有适合的施工场地(温度不低于12°C,相对湿度65%±5%) |
| 49 | 稀释剂 | 硝基漆稀释剂X-1X-2ZB/T G52 001-87 | - | 由酯、醇、酮、苯类等混合溶剂配制而成的无色透明液体 | - | - | X-1硝基漆稀释剂中酯、酮溶剂比例较高,溶解性能较好,可作硝基清漆、磁漆、底漆稀释之用。X-2硝基漆稀释剂中酯、酮溶剂比例较低,溶解性能稍差,可作要求不高的硝基漆及底漆的稀释剂或作洗涤硝基漆施工工具及用品 | 该稀释剂不能用于稀释过氯乙烯漆,因它含有大量醇类会使过氯乙烯树脂析出,影响质量 |
| 50 | 稀释剂 | 氨基漆稀释剂X-4ZB/T G52 003-87 | - | 由二甲苯、丁醇混合而成 | - | - | 具有良好的溶解性。供氨基烘漆及氨基锤纹漆稀释用 | 该稀释剂还可作短油度醇酸漆及环氧酯漆的稀释剂用 |
| 51 | 腻子 | 各色环氧酯烘干腻子H07-34各色环氧酯腻子H07-5ZB/T G51 050-87 | 二甲苯或双戊烯 | 由环氧树脂及植物油酸、颜料、体质颜料、催干剂、二甲苯和丁醇等混合溶剂调制而成 | H07-34烘干 | 100~110°C≤1h | 腻子膜坚硬,耐潮性好,与底漆有良好的结合力,经打磨后表面光洁。供各种预先涂有底漆的金属表面填平之用 | 腻子膜厚度不超过0.5mm,若需涂刮二道时,必须待第一道实际干透。配套漆为C06-1铁红醇酸底漆,环氧底漆,醇酸磁漆,各色氨基烘干磁漆,环氧烘漆 |
| H07-5自干 | ≤24h | |||||||
| 序号 | 类别 | 名称型号及标准号 | 稀释剂 | 主要成分 | 干燥规范 | 性能及用途 | 施工参考 | |
| 方式 | 温度与时间 | |||||||
| 52 | 腻子 | 各色醇酸腻子C07-5ZB/T G51 040--87 | 松香水或X-6 | 由醇酸树酯、颜料、体质颜料、催干剂和溶剂调制而成 | 自干 | ≤18h | 易涂刮,涂层坚硬,附着力好。用于填平金属及木制品的表面 | 应在涂有底漆的表面上涂刮腻子,每次以刮0.5mm厚度为限,如需刮多层方能填平物面时,必须待底层干18h后方能刮下一层。配套面漆为醇酸磁漆、氨基烘漆、沥青漆等。如与烘干面漆配套时,腻子层必须进行烘干后,方可罩面漆 |
| 53 | 腻子 | 各色硝基腻子Q07-5ZB/T G51 057-87 | X-1 | 由硝化棉、醇酸树脂等合成树脂和增塑剂、各色颜料、体质颜料及有机溶剂调制而成 | 自干 | ≤3h | 干燥快,附着力好,容易打磨。用于涂有底漆的金属和木质物件表面,作填平细孔或隙缝之用 | 腻子不易加入石膏,以免发生质量问题。可与各种硝基漆和硝基底漆配套使用 |
| 54 | 清油 | 清油Y00-1Y00-2Y00-3ZB/T G51 011-87 | - | 由干性植物油或干性植物油加部分半干性植物油、催干剂调制而成。Y00-1以亚麻油为主制成。Y00-2以梓油为主制成。Y003以各种混合植物油制成 | 自干 | Y00-1 表干≤12h 实干≤24hY00-2 表干≤8h 实干≤20hY 003 表干≤12h 实干≤24h | 比未经熬炼的植物油干燥快,漆膜柔软,易涂刷。用于调制原漆和红丹防锈漆,也可单独用于表面的涂覆,作防水、防腐和防锈之用 | 以刷涂法施工为主。单独使用在金属、木材、织物纸张时,应先将物体表面清洗干净。若在较冷天气下施工,可加入少量催干剂以促进干燥 |
| 55 | 防潮剂 | 硝基漆防潮剂F-1ZB/T G52 006-87 | - | 由沸点较高、挥发速度较慢的酯类、醇类和酮类等有机溶剂混合而成的无色透明液体 | - | - | 与硝基漆配合使用时,可在温度高的环境下施工,以防止硝基漆发白 | 硝基漆防潮剂不能单独作为硝基漆的稀释用,也不能用于过氯乙烯漆内,以免使漆膜干的慢和浪费溶剂 |
| 56 | 红丹二级GB 1705-86 | - | - | - | - | - | - | |
评论