


前言
本标准是对 CB 772-86《碳素钢铸件技术条件》的修订。主要参照国际标准 ISO 3755“一般工程用铸钢”、国家标准 GB/T 11352“一般工程用铸造碳钢件”及国际船级社协会(IACS)的统一要求,对铸钢牌号、化学成分、力学性能及检验规则等内容进行修订。原标准中铸钢牌号“ZG 230-450”改为“ZG 230-450C”,规定作造船专用钢种。冲击性能做适当的调整。
本标准从生效之日起,同时代替 CB 722-86。
本标准由全国海洋船标准化技术委员会船用材料应用工艺分技术委员会提出。
本标准由中国船舶工业总公司七院第七二五所归口。
本标准起草单位:江南造船(集团)有限责任公司。
本标准主要起草人:黄耀才、张兴国。
本标准于 1970 年 7 月首次发布,于 1986 年 6 月第一次修订。
CB/T 772—1998
分类号:U 05
代替 CB 772-86
1 范围
本标准规定了船用碳钢和碳锰钢铸件(以下简称铸件)的要求、试验方法、检验规则、标志和附加要求。
本标准适用于工作温度不超过 400°C 的船体结构和机械结构钢铸件的制造和验收。
本标准不适用于曲轴钢铸件。
2 引用标准
下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。本标准出版时,所示版本均为有效。所用标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
GB 222—84 钢的化学分析用试样取样法及成品化学成分允许偏差
GB 223.5—88 钢铁及合金化学分析方法 草酸—硫酸亚铁硅钼蓝光度法测定硅量
GB 223.12—91 钢铁及合金化学分析方法 碳酸钠分离一二苯碳酰二肼光度法测定铬量
GB 223.26—89 钢铁及合金化学分析方法 硫氰酸盐直接光度法测定钼量
GB 223.53—87 钢铁及合金化学分析方法 火焰原子吸收分光光度法测定铜量
GB 223.54—87 钢铁及合金化学分析方法 火焰原子吸收分光光度法测定镍量
GB 223.59—87 钢铁及合金化学分析方法 锑磷钼蓝光度法测定磷量
GB 223.63—87 钢铁及合金化学分析方法 高碘酸钠(钾)光度法测定锰量
GB 223.68—87 钢铁及合金化学分析方法 燃烧—碘酸钾容量法测定硫量
GB 223.69—87 钢铁及合金化学分析方法 燃烧气体容量法测碳量
GB 228—87 金属拉伸试验方法
GB/T 229—1994 金属夏比缺口冲击试验方法
GB 5677--85 铸钢件射线照相及底片等级分类方法
GB 6060.1—85 表面粗糙度比较样块 铸造表面
GB 6414—86 铸件尺寸公差
GB 7233—87 铸钢件超声探伤及质量评级方法
GB 9443—88 铸钢件渗透探伤及缺陷显示迹痕的评级方法
GB 9444—88 铸钢件磁粉探伤及质量评级方法
GB/T 11351—89 铸件重量公差
GB/T 15056—1994 铸件表面粗糙度 评定方法
3 技术要求
3.1 牌号和化学成分
中国船舶工业总公司1998-03-20批准
铸钢的牌号和化学成分应符合表1的规定。
| 铸钢牌号 | 元素含量1) | ||||||||||
| C | Si | Mn | S | P | 残余元素2) | ||||||
| Ni | Cr | Cu | Mo | 总含量 | |||||||
| ZG200-400C3) | 0.23 | 0.60 | 0.50~1.60 | 0.04 | 0.04 | 0.40 | 0.30 | 0.30 | 0.15 | 0.80 | |
| ZG230-450C3) | 0.304) | ||||||||||
| ZG260-520C3) | 0.404) | ||||||||||
| ZG310-570 | 0.50 | 0.905) | 0.30 | 0.35 | 0.20 | 1.00 | |||||
| 340-640 | 0.60 | ||||||||||
| 1)除规定范围者外,均为最大值。2)如需方无要求,残余元素可不进行分析。3)带有“C”字的铸钢牌号,系用于造船工业的主要钢种。4)凡用于重要焊接结构钢铸件的含碳量应不大于0.23%。5)对上限每减少0.01%的碳,允许增加0.04%的锰,含锰量最高可达1.2%。 | |||||||||||
3.2 制造
3.2.1 冶炼及铸造
铸件采用镇静钢,铸造工艺若无特殊要求由供方决定。
3.2.2 热处理
3.2.2.1 若无特殊要求,则热处理工艺由供方决定。
3.2.2.2 常用热处理工艺为:
——退火;
——正火;
——正火+回火,回火温度应不低于550℃。
3.2.3 补焊
3.2.3.1 铸件缺陷可按有关规定予以补焊。补焊应采用船检部门认可的低氢型焊条,焊缝熔敷金属的力学性能应不低于铸件母材的力学性能。
3.2.3.2 铸件清除缺陷后,对凹坑深度超过壁厚的20%或25 mm(二者中取较小者)、或凹坑面积超过65 cm²的缺陷进行补焊时,则为重大补焊。对船检部门有要求的重大补焊,应记录补焊位置和范围。
3.2.3.3 补焊前可根据铸件化学成分、缺陷的大小和位置进行予热。对重大缺陷的铸件,在补焊前应进行细化晶粒处理。补焊完毕后,铸件应进行温度不低于550℃的消除应力的热处理。对机加工进行到最后阶段的小面积补焊铸件,可采用局部消除应力热处理。
3.2.3.4 铸件上清除缺陷后的凹坑,应由检查人员用目检或低倍放大镜检查证实缺陷已被清除。对重大补焊的重要铸件,在缺陷清除后,应作表面无损检验,以确保所有的缺陷已经去除。铸件缺陷补焊后,检查人员应用目检或低倍放大镜检查焊缝质量。重大补焊的重要铸件要进行无损检验,探伤方法和评定标准由供需双方商定。
3.3 力学性能
3.3.1 铸钢力学性能应符合表2规定
| 铸钢牌号 | 屈服点σs | 抗拉强度σb | 延伸率δs | 断面收缩率Ψ | 冲击吸收功Akv |
| 不小于 | |||||
| MPa | MPa | % | % | J | |
| ZG200-400C | 200 | 400 | 25 | 40 | 30 |
| ZG230-450C | 230 | 450 | 22 | 32 | 27 |
| ZG360-520C | 260 | 520 | 18 | 25 | 22 |
| ZG310-570 | 310 | 570 | 15 | 21 | 15 |
| ZG340-640 | 340 | 640 | 10 | 18 | 10 |
3.3.2 铸件按力学性能验收项目分为两类,Ⅰ类铸件应做拉伸和冲击试验,Ⅰ类铸件做拉伸试验,举例见表3。
| 类别 | 验收项目 | 铸件名称举例 |
| I | σS、σb、δS、Ψ、Akv | 螺旋桨、柴油机机座、机架、连杆上下轴承摇臂、活塞头、汽缸盖、汽轮机壳体、主轴承、推力轴承、艉轴管、锚机链轮、过热蒸汽主要阀壳,高压阀壳和船检部门有要求的其他铸件 |
| II | σS、σb、δS、Ψ | 艏柱、艉柱、舵承、舵叶、艉轴架、挂舵臂等 |
| 一般铸件 |
3.3.3 铸件所选用的铸钢牌号的类别应在图样中注明。Ⅰ类代号应附在牌号后面,如ZG200-400C-Ⅰ;Ⅱ类不注类别,如ZG200-400C。
3.4 表面质量和内部质量
3.4.1 铸件应无浇、冒口残根,无粘砂、氧化皮、气孔、缩孔、裂缝和结疤等缺陷,以及无影响铸件实际使用的其他缺陷。
3.4.2 铸件表面粗糙度应符合图样或订货协议的要求。
3.4.3 需方对铸件表面和内部进行无损检验时,探伤的部位和方法应在图样或订货协议上注明。无损检验的评定标准由供需双方商定。
3.5 形状、尺寸、重量及其公差
铸件几何形状、尺寸和重量应符合图样或订货协议的要求,尺寸和重量公差应分别符合GB/T 6414和GB/T 11351的要求。
4 试验方法
检验和试验应符合表 4 的要求
| 检验项目 | 试验和检验方法 | 要求的章条号 |
| 化学分析 | GB223.5、GB/T223.12、GB223.26、GB223.53、GB223.54、GB223.59、GB223.63、GB223.68、GB223.69 | 3.1 |
| 拉伸试验 | GB228 | 3.3.1 |
| 冲击试验 | GB/T229 | 3.3.1 |
| 表面质量、内在质量和补焊 | GB6060.1、GB/T15056、GB9443、GB9444、GB7233、GB5677 | 3.2.33.4 |
| 尺寸公差、重量公差 | GB6414、GB/T11351 | 3.5 |
5 检验规则
5.1 检验责任
检验应由供方质量检验部门按标准的规定、或图样、技术条件进行检查。
5.2 组批
5.2.1 化学成分检验以每炉罐为一批。
5.2.2 力学性能检验以同一炉罐号、同一炉热处理、同一类型铸件为一批。若船检部门有要求,可以一件或几件为一批。
5.3 表面质量
用目检方法按 3.4 规定对铸件逐件进行表面质量检验。
5.4 形状和尺寸
首件和重要件应逐件进行几何形状和尺寸检验。一般铸件抽样检查。铸件形状和尺寸应符合3.5的规定。
5.5 抽样
5.5.1 试块
5.5.1.1 力学性能试块包括单铸试块和附铸试块两类。除另有规定外,试块类型的选用由供方自行决定。
5.5.1.2 单铸试块应与其代表的铸件同一炉浇铸,并同炉热处理。
5.5.1.3 附铸试块的附铸部位、附铸方法和切割方法应符合船检部门的有关要求;或由供需双方协商。
试块应在最终热处理之后才能与铸件本体分离。分离之前,应移植钢印标记。
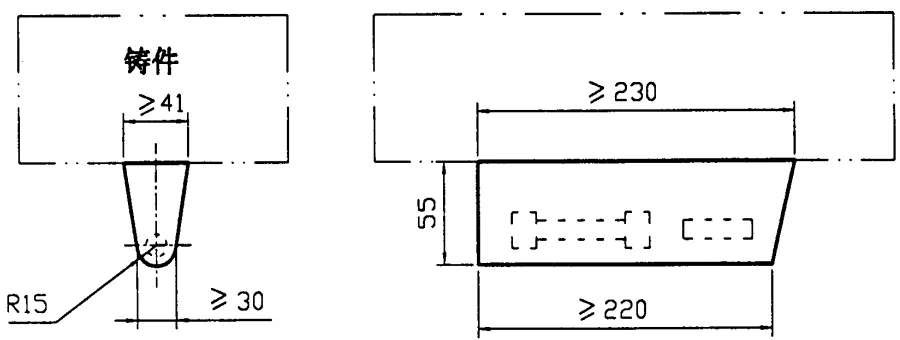
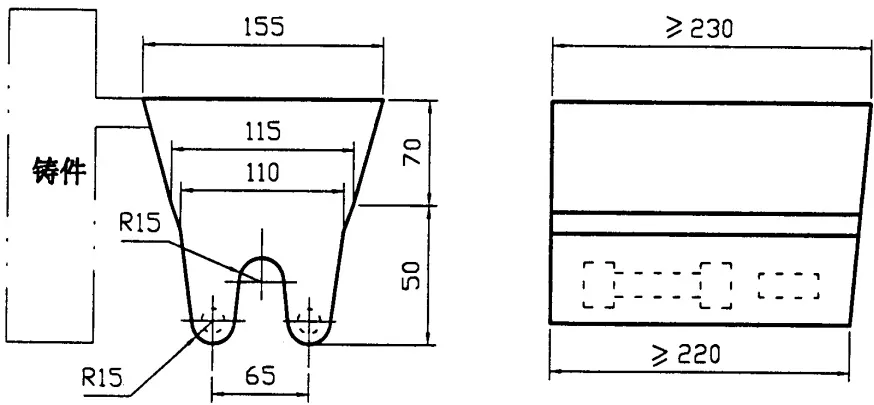
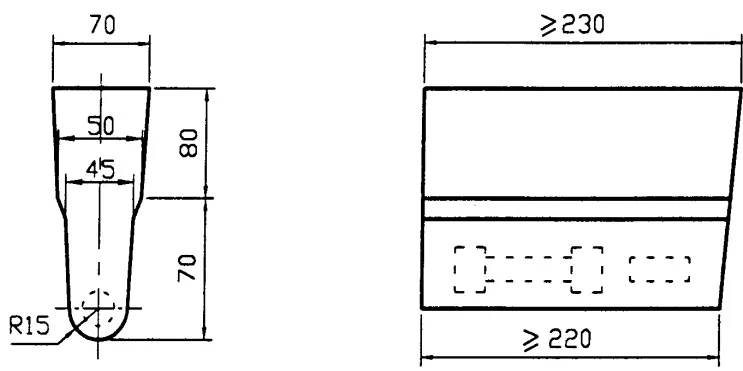
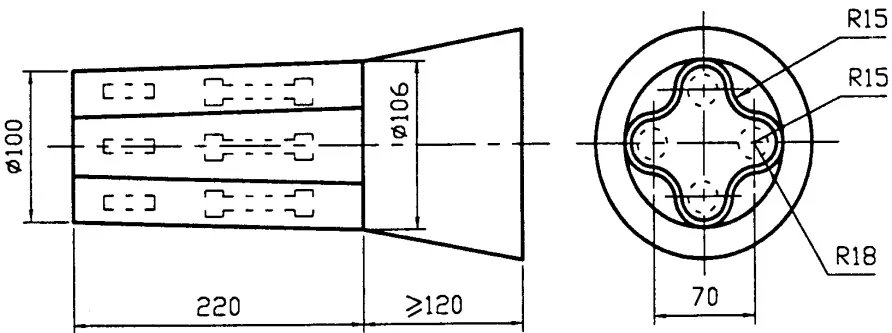
5.5.1.4 各种类型试块的形状、尺寸和试样的切取位置应符合图1~4的要求。
5.5.2 化学分析取样
熔炼分析时,每批取一个样。取样方法按 GB 222 的规定。
5.5.3 力学性能试验取样
5.5.3.1 拉伸试验: 在代表每批铸件的试块上取一个拉伸试样。通常采用直径为 14 mm, lo=5.65 √(F0) 的比例试样。
5.5.3.2 冲击试验:在代表每批铸件的试块上取三个夏比 V 型缺口标准试样。
5.5.3.3 重量超过 10 t 的大型铸件,应取两套试样(两个拉伸试样,或再加六个冲击试样)。当大型铸件由两炉或两炉以上浇铸完成,且在浇铸之前又未在同钢包中混合者,则应取与炉次数相应的两套或两套以上的试样。
5.6.1 力学性能试验结果应符合表2规定。三个冲击试样冲击吸收功的的平均值应不小于规定值,其中仅允许一个单值低于规定值,但不得低于规定值的70%。若力学性能试验结果不符合要求时,供方可按规定在同一批的试块上另取试样重复该试验。若复验结果仍不符合要求,供方可按5.7的规定重新热处理。
5.6.2 拉伸试验结果不合格时,可另取两个试样进行复验。复验的结果若有一个试验不合格,则该项试验为不合格。
5.6.3 如果三个冲击试样冲击吸收功的平均值小于规定值,或者其中低于规定值70%的试样不超过一个时,则允许另取三个冲击试样进行复验。前后两组六个试样的平均值应不小于规定值,且低于规定值的试样应不超过两个,其中低于规定值70%的试样应不超过一个,则复验合格。否则,该项试验为不合格。
5.7 重新热处理
力学性能试验或复验结果不符合要求时,允许对该批铸件及其试块重新热处理。重新热处理的铸件及其试块应作为新的一批进行全部力学性能试验。未经船检部门或需方同意,重新热处理不得超过两次(回火次数不限)。
6 标志、质量证明书、包装、运输及储存
6.1 标志和质量证明书
6.1.1 凡属船检项目的铸件,均应在非加工面上打上供方检验部门和船检部门的合格印记及熔炼炉
号。
6.1.2 每批铸件出厂时,应附有质量保证书,内容包括:
a)制造厂名称或代号;
b)订货合同号;
c)铸件名称、图样号;
d)铸钢牌号、熔炼炉号、批号;
e)化学成分、力学性能;
f)热处理类型;
g)本标准号;
h)其他试验项目及其结果。
6.2 包装、运输及储存
6.2.1 铸件在检验合格后应进行表面防护处理或包装。
6.2.2 铸件的包装、运输及储存应符合订货合同要求。
7 订货须知
需用附录 A(标准的附录)中的某条附加要求以及超出规定的其他要求,需方应在订货合同中注明。
附录 A (标准的附录)
附加要求
在询价和订货时可规定下列补充要求中的一项或几项要求:
A1 残余元素的化学分析;
A2 冶炼方法:
A3 热处理类型选型及工艺细则;
A4 附铸试块的选择;
A5 金属布氏硬度试验部位和硬度范围;
A6 无损检验,包括渗透探伤、磁粉探伤、射线探伤及超声波探伤。
评论