


1 范围
本文件规定了使用船舶曲面板形面检验用数字样箱装备开展数字校样的要求、工作流程、数字校样结果评定与报告。
本文件适用于使用数字样箱装备对经水火弯板或冷弯加工的船舶产品外板开展数字校样,其他船舶成形板材的数字校样参照使用。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 8170 数值修约规则与极限数值的表示和判定
GB/T 34000—2016 中国造船质量标准
3 术语和定义
下列术语和定义适用于本文件。
3.1 校样 proofing
通过样板、样箱或数字化检测工具,将工件的实际形状与设计模型比对,以验证其几何精度是否符合技术规范的过程。
3.2 数字样箱 digital template box
将计算机辅助建造软件的工件模型数据与工件的三维形状数据比对,实现工件几何精度评价的软件系统。
3.3 数字样箱装备 digital template box equipment
利用数字样箱技术进行数字校样的硬件设备及软件系统。
4 要求
4.1 一般要求
4.1.1 数字校样环境
数字校样的环境要求如下:
a) 温度范围为-20 ℃~45 ℃;
b) 相对湿度范围为 15 %~85 %;
c) 被测曲面板表面无阳光直接照射;
d) 粉尘浓度应小于 100 μg/m
3
。
4.1.2 数字校样人员
数字校样人员应定期接受培训,培训内容应包括数字校样流程、数字校样注意事项、数字样箱装备日常使用规范、软件操作方法等。对接受过培训的操作人员发放数字校样操作证,数字校样人员应持证上岗。
4.2 数字校样内容
数字校样内容见表 1。
| 数字校样对象 | 数字校样元素 | 子元素 | 检查项 |
| 单曲度板 | 弯曲尺寸偏差 | 曲面偏差 | 曲面与样板空隙 |
| 双曲度板 | 扭曲偏差 | 拉线与样板上基准线的偏差 | |
| 肋位偏差 | 肋位方向与样箱的空隙 | ||
| 长度偏差 | 长度方向与样箱的空隙 |
4.3 数字校样依据
数字校样对象的数字模型、设计数据应依据该对象的源数字设计文件。数字校样的精度检验按 GB/T 34000—2016 中 5.1.5.6 执行,具体指标见表 2。
| 数字校样元素 | 子元素 | 检查项 | 检查内容 | 标准范围/合格条件 | 备注 |
| 弯曲尺寸偏差 | 曲面偏差 | 曲面与样板空隙 | 曲面板模型样板控制点与曲面对应点的欧氏距离 | ≤2.5 mm | 适用单曲度板 |
| 扭曲偏差 | 拉线与样板上基准线的偏差 | 拉线相对样板上基准线的偏差 | ±2.0 mm | 适用双曲度板 | |
| 肋位偏差 | 肋位方向与样箱的空隙 | 沿肋位方向的形面与样箱的最大空间距离 | ≤4.0 mm | 适用双曲度板 | |
| 长度偏差 | 长度方向与样箱的空隙 | 沿长度方向的形面与样箱的最大空间距离 | ≤3.0 mm | 适用双曲度板 |
4.4 数字校样仪器
数字样箱装备的形面检验精度应不低于表 2 规定的相应合格条件限值的 1/3;装备应经检定或校准合格,并在有效期内。
4.5 数字校样记录
数字校样记录应符合以下要求:
a) 数字校样过程应记录完整的过程数据,包括原始测量数据、模型文件版本、操作人员、时间、环境参数等;
b) 数字校样记录保存期限应不少于一个船舶产品建造周期。
4.6 模型文件
数字校样使用曲面板数字模型文件,为实现校样,模型符合以下要求。
a) 模型内容应包括基本信息和成形加工检测点坐标信息,其中曲面板基本信息应至少包括船号、板号、板厚、材质、位置等;成形加工检测点坐标信息应包括设计模型中样板、样箱控制测量点三维坐标、曲面板设计模型轮廓点三维坐标。
b) 模型中的检测点应按肋线编号由小到大依次排序,对于无肋线编号的非外板曲面构件,可按设计模型参数化曲面的两个参数方向或约定方向排序。
c) 模型中三维坐标数据的单位应统一采用毫米,数据精确到小数点后 1 位,数值修约按 GB/T 8170执行。
5 工作流程
5.1 数字校样准备
数字校样前,应完成以下准备工作:
a) 部署数字样箱装备,确保其三维测量、数字校样功能正常;
b) 从船舶辅助建造软件导出待测曲面板三维数据并生成模型文件;
c) 完成待测曲面板加工,确保曲面板表面无杂物、水渍、油渍。
5.2 数字校样过程
5.2.1 流程图
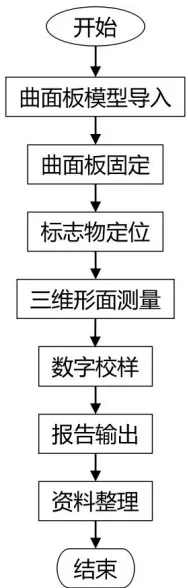
数字校样流程包括曲面板模型导入、曲面板固定、标志物定位、三维形面测量、数字校样、报告输出和资料整理等,见图 1。
5.2.2 单曲度板
单曲度板数字校样包含以下步骤:
a) 将待测曲面板模型文件导入数字样箱装备软件;
b) 将待测曲面板移动到数字样箱装备测量区域内并固定;
c) 按照数字样箱装备软件要求完成三维测量辅助标志物定位;
d) 启动数字样箱装备软件中的三维形面测量;
e) 数字样箱装备完成测量和单曲度板曲面偏差数字校样;
f) 查看数字样箱装备软件的单曲度板曲面偏差报告(见附录 A 中图 A.1),判定校样结果;
g) 汇总检验记录,整理检查数据和资料,按工艺和管理要求归档。
5.2.3 双曲度板
双曲度板扭曲偏差数字校样包含以下步骤:
a) 将待测曲面板模型文件导入数字样箱装备软件;
b) 将待测曲面板移动到数字样箱装备测量区域内并固定;
c) 按照数字样箱装备软件要求完成三维测量辅助标志物定位;
d) 启动数字样箱装备软件中的三维形面测量;
e) 数字样箱装备完成测量和双曲度板扭曲偏差、肋位偏差、长度偏差数字校样;
f) 查看数字样箱装备软件的双曲度板扭曲偏差报告(见附图 A.2),判定校样结果;
g) 查看数字样箱装备软件的双曲度板肋位偏差报告(见附图 A.3),判定校样结果;
h) 查看数字样箱装备软件的双曲度板长度偏差报告(见附图 A.4),判定校样结果;
i) 汇总检验记录,整理检查数据和资料,按工艺和管理要求归档。
6 数字校样结果评定与报告
6.1 数字校样结果评定
数字校样结果按照表 2 进行评定。所有检查项均符合表 2 要求时,判定为合格;任一检查项不符合要求,判定为不合格。
6.2 数字校样报告
数字校样完成后,应通过软件生成数字校样报告,格式参见附录 A。
附 录 A(资料性) 数字校样报告格式
A.1 单曲度板曲面偏差报告
单曲度板曲面偏差数据表格式见图 A.1。
| 单曲度板曲面偏差数据表 | |||
| 船号 | 板号 | ||
| 尺寸 | 材质 | ||
| 数字样箱装备编号 | 数字样箱装备软件版本号 | ||
| 数字样箱装备算法版本号 | 采样数据点数 | ||
| 样板号(肋线号) | 位置1 | 位置2 | 位置...... |
| Fr n | |||
| Fr n+1 | |||
| ...... | |||
| 加工是否合格 | ☐合格 ☐不合格 | 判定依据 | |
| 检验员 | 检验时间 | ||
| 注1:位置为肋线上的采样点,数量和位置由数字模型决定。注2:Fr指Frame,即肋位。 | |||
A.2 双曲度板扭曲偏差报告
双曲度板扭曲偏差数据表格式见图 A.2。
| 双曲度板扭曲偏差数据表 | |||
| 船号 | 板号 | ||
| 尺寸 | 材质 | ||
| 数字样箱装备编号 | 数字样箱装备软件版本号 | ||
| 数字样箱装备算法版本号 | 采样数据点数 | ||
| 样板号(肋线号) | 扭曲偏差 | ||
| Fr n ~ Fr n+1 | |||
| Fr n+1 ~ Fr n+2 | |||
| ...... | |||
| 加工是否合格 | ☐合格 ☐不合格 | 判定依据 | |
| 检验员 | 检验时间 | ||
| 注:Fr指Frame,即肋位。 | |||
A.3 双曲度板肋位偏差报告
双曲度板肋位偏差数据表格式见图 A.3。
| 双曲度板肋位偏差数据表 | |||
| 船号 | 板号 | ||
| 尺寸 | 材质 | ||
| 数字样箱装备编号 | 数字样箱装备软件版本号 | ||
| 数字样箱装备算法版本号 | 采样数据点数 | ||
| 样板号(肋线号) | 位置1 | 位置2 | 位置...... |
| Fr n | |||
| Fr n+1 | |||
| ...... | |||
| 加工是否合格 | ☐合格 ☐不合格 | 判定依据 | |
| 检验员 | 检验时间 | ||
| 注1:位置为肋线上的采样点,数量和位置由数字模型决定。注2:Fr指Frame,即肋位。 | |||
A.4 双曲度板长度偏差报告
双曲度板长度偏差数据表格式见图 A.4。
| 双曲度板长度偏差数据表 | |||
| 船号 | 板号 | ||
| 尺寸 | 材质 | ||
| 数字样箱装备编号 | 数字样箱装备软件版本号 | ||
| 数字样箱装备算法版本号 | 采样数据点数 | ||
| 样板号(肋线号) | 位置1 | 位置2 | 位置...... |
| Fr n ~ Fr n+1 | |||
| Fr n+1 ~ Fr n+2 | |||
| ...... | |||
| 加工是否合格 | ☐合格 ☐不合格 | 判定依据 | |
| 检验员 | 检验时间 | ||
评论