


1 范围
本文件规定了船厂联合加工车间设备互联互通数据采集相关的互联互通技术、数据源与数据采集、采集内容、设备数据点表、数据采集测试等要求。
本文件适用于船厂联合加工车间设备互联互通的数据采集,其他车间设备互联互通的数据采集可参照使用。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 22239 信息安全技术 网络安全等级保护基本要求
GB/T 30976.1 工业控制系统信息安全 第1部分:评估规范
GB/T 30976.2 工业控制系统信息安全 第2部分:验收规范
GB/T 37393 数字化车间 通用技术要求
GB/T 38619—2020 工业物联网 数据采集结构化描述规范
GB/T 40305—2021 现场设备集成 EDD 与 OPC UA 集成技术规范
GB/T 42128—2022 智能制造 工业数据 分类原则
GB/T 44860—2024 面向工业应用的边缘计算应用指南
3 术语和定义
下列术语和定义适用于本文件。
3.1
船厂联合加工车间 shipyard joint processing workshop
承担钢材预处理、切割、加工、小组立焊接及平面分段制作等任务的车间。
3.2 互联互通 interoperability
车间内数控装备、控制系统与业务信息系统依托工业网络进行设备数据上行和生产指令下行双向交换的能力。
3.3 数据采集 data acquisition
获取传感器、变送器及其他物理信号源、控制器、监控系统以及企业信息或业务管理系统中数据的过程。
3.4 边缘设备 edge device
部署于生产现场数据源近端,具备多源数据接入、协议解析、本地计算、离线存储、数据预处理能力的边缘网关、边缘控制器类硬件设备。
4 缩略语
下列缩略语适用于本文件。
AGV:自动导引运输车(Automated Guided Vehicle)
API:应用程序编程接口(Application Programming Interface)
DCS:分布式控制系统(Distributed Control System)
EAM:企业资产管理(Enterprise Asset Management)
ERP:企业资源计划(Enterprise Resource Planning)
HTTPS:超文本传输安全协议(Hypertext Transfer Protocol Secure)
JSON:轻量化跨平台结构化文本数据格式(JavaScript Object Notation)
MES:制造执行系统(Manufacturing Execution System)
MQTT:消息队列遥测传输(Message Queuing Telemetry Transport)
OPC:用于过程控制的对象链接与嵌入技术(Object Linking and Embedding for Process Control)
OPC UA:OPC 统一架构(OPC Unified Architecture)
PLC:可编程逻辑控制器(Programmable Logic Controller)
PLM:产品生命周期管理(Product Lifecycle Management)
RESTful:一种互联网软件架构(Representational State Transfer)
RTU:远程终端单元(Remote Terminal Unit)
SCADA:监控与数据采集系统(Supervisory Control and Data Acquisition)
TCP/IP:传输控制协议/网际协议(Transmission Control Protocol/Internet Protocol)
WMS:仓库管理系统(Warehouse Management System)
5 互联互通技术
5.1 互联互通业务架构
5.1.1 船厂联合加工车间设备互联互通业务架构分为基础层、数据采集层和执行层,如图 1 所示。
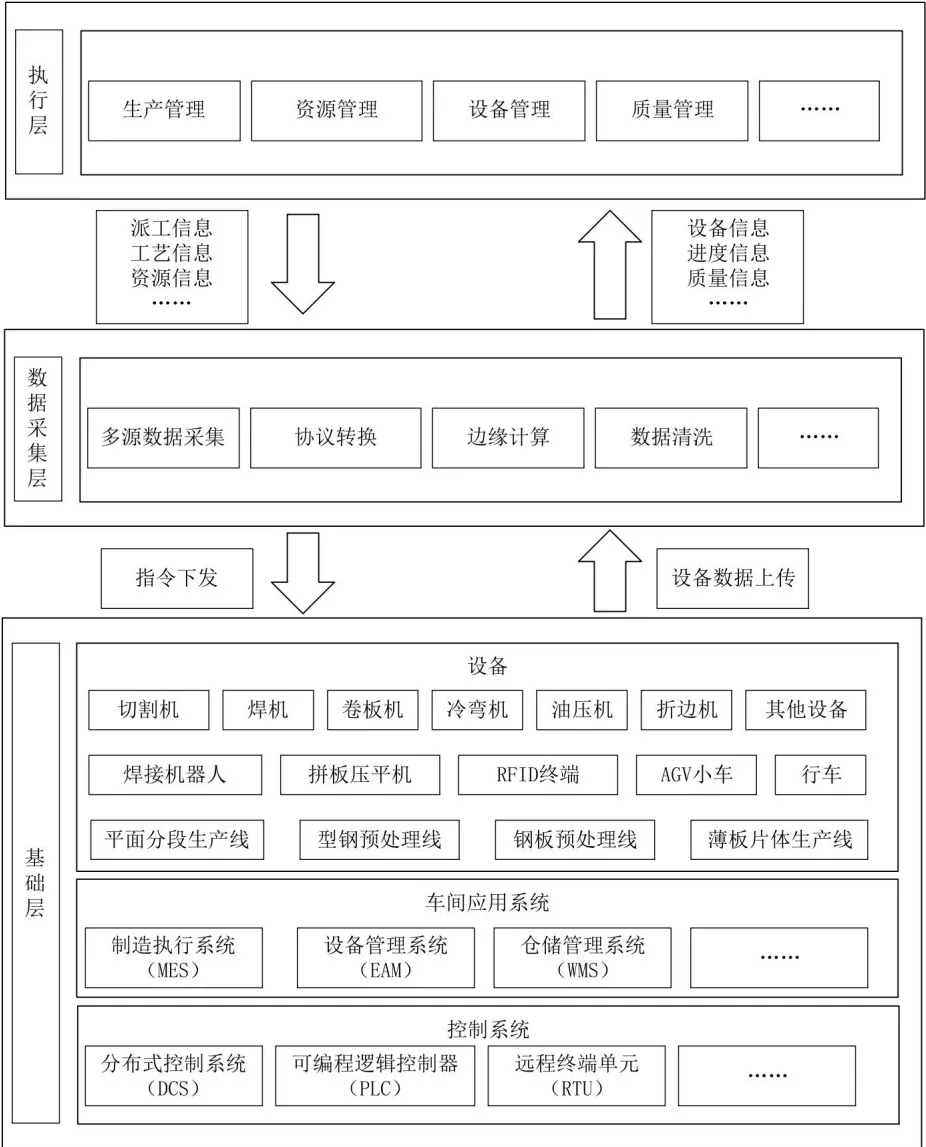
5.1.2 基础层涵盖船厂联合加工车间中的数字化设备、数字化产线及用户终端,包括切割加工设备、锻压设备、焊接设备、物流设备、预处理产线、型材加工切割产线、平面分段产线等生产装备;设备具有数据自动采集、实时显示与指令自动执行能力,是车间设备数据采集的物理基础。
5.1.3 数据采集层作为中间枢纽,提供多源数据采集、协议转换、边缘计算、数据清洗等能力,统一汇聚基础层设备数据,为执行层提供标准化数据服务,实现指令下发与数据上传的双向交互。
5.1.4 执行层主要包括生产管理、资源管理、设备管理、质量管理。其中生产管理包括车间派工和计划、工艺参数信息、基础维护信息等;资源管理包括库存管理、加工物量管理、耗材管理等;设备管理包括设备台账、设备状态、设备统计信息等;质量管理包括不合格品分级、检验台账、追溯管理等。
5.1.5 车间互联互通交互信息包括派工信息、工艺信息、资源信息、设备信息、进度信息、质量信息等,对车间执行层与基础层信息进行交互,实现车间制造过程的数字化、精益化及可视化。
5.2 互联互通网络要求
5.2.1 车间内需频繁移动或位置动态变化的设备,如 AGV、移动机器人、手持移动终端、无线传感器等,宜通过工业无线网络接入车间网络。
5.2.2 车间位置固定、长期运行设备(切割机、预处理流水线、打码机、型钢立体库、油压机等),宜选用工业以太网作为物理连接介质,实现设备层与数据采集层、执行层的互联互通。
5.2.3 车间网络架构应设置接入交换机,交换机应实现车间设备网络接入、端口管理,并汇总设备数据上行至工业汇聚交换机。
5.2.4 车间网络架构应设置工业汇聚交换机,该交换机应完成车间层网络数据汇聚,并与工业核心交换机建立数据交互通路。
5.2.5 车间网络应配置工业核心交换机,工业核心交换机应承担各车间层级数据转发与全域网络管控功能,并采用冗余架构设计。
5.2.6 互联互通的网络传输应符合 GB/T 37393 的要求。
5.2.7 网络安全防护应符合 GB/T 30976.1、GB/T 30976.2 及 GB/T 22239 相应等级保护的要求,同时满足:
a) 部署工业防火墙,开启访问控制策略,仅允许授权 IP 地址接入;
b) 数据传输应采用安全加密算法;
c) 定期开展漏洞扫描(频率至少每月 1 次),形成漏洞扫描记录。
5.3 接口及通讯协议要求
5.3.1 硬件接口与通讯协议要求如下:
a) 对接现场受控设备时应采用 RJ45 以太网接口,通信宜选用 Profinet 协议;
b) 移动式 AGV、手持终端、无线传感等移动类设备硬件配置无线射频接口,依托工业无线网络组网;
c) 无原生标准化接口的老旧设备,可加装外置采集网关扩展标准硬件接口后接入网络;
d) 各类设备对接上层信息系统均采用 API 接口、HTTPS 传输协议,遵循 RESTful 规范、JSON 数据格式。
5.3.2 软件接口与通信协议要求如下:
a) 设备采用上位机管控的宜采用 Profinet 协议;设备由 PLC 控制的,依据 PLC 原生支持协议选型,宜采用 OPC UA 协议;
b) 采集端与 MES、ERP、PLM 等信息系统间采用 API 接口实现数据交互,传输协议宜选用 HTTPS,API 设计遵循 RESTful 架构规范;结构化交互数据采用 JSON 格式,非结构化数据采用通用文件格式;
c) 采集层与平台间的消息传输可采用 MQTT 协议。
6 数据源与数据采集
6.1 基础层数据源与接入要求
6.1.1 设备数据源要求
设备类型包括切割机、焊机、预处理流水线、油压机、型材切割生产线、薄板片体生产线等。数据
类型及内容要求如下:
a) 设备数据:包括设备基本信息、运行工况、健康状态及影响设备性能的环境信息等;
b) 工装数据:描述工装基本信息,以及条码标签采集的工况数据;
c) 状态数据:在制造、控制过程中各物理量状态数据。
6.1.2 控制系统数据源要求
系统类型包括分布式控制系统(DCS)、可编程逻辑控制器(PLC)、远程终端单元(RTU)、监控与数据采集系统(SCADA)等。数据类型及内容要求如下:
a) 控制参数:如设定值、输出值等控制回路参数;
b) I/O 状态:数字量、模拟量输入输出点状态;
c) 报警事件:设备报警及故障事件信息;
d) 通信状态:控制器通信链路状态及通信质量参数;
e) 网络参数:IP 地址、端口、通信协议及网络拓扑信息等。
6.1.3 车间应用系统数据源要求
数据源包括制造执行系统、设备管理系统、仓储管理系统等。数据类型及内容如下:
a) 管理数据:人员、班组、部门的基本信息,设备布局,人机交互硬件等数据;
b) 工艺数据:在生产过程中与产品工艺相关的数据,如切割路径、焊接工艺数据、数控程序等;
c) 质量数据:如缺陷板检测数据,焊缝质量检测数据;
d) 作业过程数据:如派工、完工信息等;
e) 物料信息:如在制品的追踪数据、出入库等物料信息;
f) 计划数据:根据生产计划产生的生产指令;
g) 安全环保数据:如安全警告类数据和排放气体监测数据;
h) 计量数据:如钢板条数、根数、吨数等。
6.1.4 数据源接入适配要求
船厂联合加工车间开展设备互联互通、数据采集建设时,数据源接入应满足数据标准化、兼容性等规范要求,具体如下:
a) 现场受控设备应配置标准工业通信硬件接口,通信软件协议应兼容现场总线协议(Modbus RTU、CANopen、PROFIBUS 等)和工业以太网协议(PROFINET、EtherCAT、Modbus TCP、OPC UA 等);
b) 跨系统数据交互接口宜采用遵循 RESTful 设计规范的 HTTPS API;结构化数据传输宜采用 JSON格式,非结构化数据宜采用 PDF、JPG、XLSX、MP4 等通用文件格式;
c) 数据源接入侧应具备异构设备数据适配、协议解析与数据格式转换能力;
d) 原始采集数据应包含设备编码、时间戳、参数值、设备运行状态等基础标识字段,确保数据可追溯。
6.2 数据采集层采集处理与方式要求
6.2.1 采集通用要求
数据采集过程应满足以下通用要求:
a) 数据采集过程中的数据传输应采用标准化的数据传输协议;
b) 数据采集过程中应保证数据的完整性和保密性,采用加密传输技术防止数据泄露;
c) 数据采集应具备故障自动检测和恢复功能,确保数据传输的稳定性;
d) 数据质量应满足采集场景对数据规范性、一致性、实时性、准确性、完整性、可访问性的要求;
e) 宜提供采集数据质量检查和分析手段;
f) 可根据具体应用场景的需求,对采集的数据进行预处理,如数据清洗、数据补全、格式转换,预处理后有效数据量应不低于原始数据量的 99.5%;
g) 采集参数应可设定,并应按设定的采集参数自动采集数据;
h) 当定时自动数据采集失败时,系统应进行记录和告警,边缘设备应具备数据存储功能,在网络中断的情况下能够暂时存储采集到的数据,并在网络恢复后及时上传。
6.2.2 多源数据采集能力要求
多源数据采集建设应遵循 GB/T 38619—2020 的要求,车间现场切割、焊机、预处理流水线等各类异构生产设备应支持现场总线、工业以太网、工业无线等多种通信链路接入;系统应能够同步采集设备运行参数、生产工艺、状态告警、环境等多类数据;采集模式应支持轮询、订阅两种模式,采用订阅采集应满足秒级采集频次。
6.2.3 协议转换与边缘计算要求
数据采集协议转换与边缘计算应满足以下要求:
a) 协议转换应符合 GB/T 40305—2021 的要求,数据结构化描述应遵循 GB/T 38619—2020 的要求,具备 PROFINET、Modbus、CANopen、OPC UA 等多类工业协议相互解析、转换能力,可将底层多协议设备数据统一封装为标准 以太网协议格式; 转换后 的数据需适配上层RESTful-HTTPS+JSON 交互规范,实现异构设备协议归一化接入;
b) 边缘计算应遵循 GB/T 44860—2024 要求,边缘节点配置边缘计算处理能力,在设备近端完成数据缓存、实时统计、超限判别与数据预处理;按需筛选有效数据上传至上层执行系统,削减数据传输带宽开销;异常数据本地持久缓存,网络中断恢复后实现断点续传。
6.2.4 数据清洗与标准化要求
应遵循 GB/T 38619—2020 要求,数据采集层配置标准化数据清洗规则,对采集原始数据完成缺失值剔除、异常值修正、重复数据去重、单位统一处理;清洗后数据字段符合本文件 6.1.4 d)项溯源字段规范,输出标准化数据集向上层执行层提供数据服务。
6.2.5 采集方式要求
6.2.5.1 采集方式选择原则
应根据数据源类型和应用场景,在人工采集、半自动采集、自动采集和智能采集方式中选择合适的采集方式。
6.2.5.2 人工采集方式
通过手动方式录入的数据,应包括以下内容:
a) 资源信息:数控设备(如等离子切割机、卷板机)编号和工况、焊机资产编号标识等;
b) 人员数据:人员编号等;
c) 材料追溯:钢板/型材炉批号等。
6.2.5.3 半自动采集方式
采用半自动采集方式应满足下列要求:
a) 依靠人工操作专用数据采集终端完成现场数据采集;
b) 采集终端应具备数据校验、异常提示功能,保证采集数据真实、准确、可追溯;
c) 可使用扫码枪、手持终端等设备完成生产过程数据采集与确认。
6.2.5.4 自动采集方式
采用自动采集方式应满足下列要求:
a) 依托设备原生通信接口、物联网通信模块实现无人工干预的数据自动采集;
b) 采集数据应采用标准传输协议,实时、稳定上传至数据中转站或数据中心;
c) 数据传输功能应具备断点续传、丢包重传机制,保障传输全过程数据完整。
6.2.5.5 智能采集方式
采用智能采集方式应满足下列要求:
a) 系统应具备智能感知、模式识别、边缘计算能力,可基于原始实时数据提取并分析高级特征数据;
b) 识别、分析结果应自动上传并留存记录,实现全程可追溯;
c) 典型应用场景可采用机器视觉系统对坡口切割面粗糙度开展实时检测。
6.2.6 数据存储
数据存储应符合 GB/T 37393 要求。
6.3 执行层数据交互要求
执行层应基于数据采集层上传的标准化数据集,面向车间生产管理、资源管理、设备管理、质量管理等四大业务域开展数据应用;应通过数据采集层向基础层设备下发控制指令,形成“指令下发—数据采集—状态反馈”的闭环管理。
7 采集内容
7.1 通用要求
船厂联合加工车间设备数据采集应做到规范、完善、适配现场应用场景,并应满足车间资源管理、生产过程动态监测、设备运维、数字孪生及质量追溯等需求。
7.2 数据分类
7.2.1 车间数据分类应遵循 GB/T 42128—2022 规定的分类原则(科学性、业务相关性、实用性、兼容性、可扩展性),统一按业务对象进行分类。
7.2.2 按业务对象划分,车间数据库包括以下子数据库:
a) 车间资源状态子数据库;
b) 中间产品状态子数据库;
c) 生产人员作业子数据库;
d) 制造过程动态管控子数据库。
7.2.3 车间资源状态子数据库主要包括设备保养数据和设备运行指标数据:
a) 设备保养数据包括:保养内容、保养计划、保养任务、保养周期、更新时间;
b) 设备运行指标数据包括:平均故障间隔、故障率、停机次数、停机时间、时间开动率、性能开动率、良品率、单位时间产能、负载与利用率、能耗效率。
7.2.4 中间产品状态子数据库、生产人员作业子数据库、制造过程动态管控子数据库的数据内容,应按GB/T 42128—2022 规定的分类原则,结合车间业务需求确定。
7.3 数据字典
7.3.1 基本要求
数据字典的分类、编码与定义应遵循 GB/T 42128—2022 的要求,保证数据项语义统一、分类清晰、可共享可追溯。
7.3.2 设备基础信息
设备基础信息应包含设备编码、作业区编码、设备类型及说明等内容,具体数据项要求见表 1。
| 序号 | 数据名称 | 数据类型 | 单位 | 取值范围/精度 | 更新频率 | 说明 |
| 1 | 设备编码 | String | — | — | — | 根据车间类型及作业区位置进行编码,为设备的唯一标识;编码规则为:车间编码-作业区编码-设备流水号,例如“CP01-A03-001” |
| 2 | 作业区编码 | String | — | — | — | 设备所属作业区的唯一编码,用于区分同一车间内不同作业区域;编码规则为:车间编码-区域号,例如“CP01-A03” |
| 3 | 设备类型 | String | — | — | — | 设备的分类标识,用于区分设备的大类,取值示例:切割机、焊接机器人、抛丸机、行车等,按车间设备类型清单统一管理 |
| 4 | 备注 | String | — | — | — | 用于记录设备的附加说明信息,如设备改造情况、关键附件信息、特殊状态说明等,无附加信息时可为空 |
7.3.3 设备状态信息
设备状态信息应实时反映设备运行工况、工作模式及故障相关信息,具体数据项要求见表 2。
| 序号 | 数据名称 | 数据类型 | 单位 | 取值范围/精度 | 更新频率 | 说明 |
| 1 | 开机状态 | Bool | — | True/False | — | 设备电源是否接通的状态标识;True表示设备已上电,False表示设备未上电/断电。 |
| 2 | 待机状态 | Bool | — | True/False | — | 设备上电但未执行生产任务的空闲状态标识;True表示设备处于待机就绪状态,False表示设备非待机。 |
| 3 | 在线状态 | Bool | — | True/False | — | 设备与数据采集系统的通信连接状态标识;True表示通信正常,False表示通信中断/离线。 |
| 4 | 工作模式 | Bool | — | True/False | — | 设备是否处于手动控制模式的标识;True表示手动模式投入,False表示自动模式运行。 |
| 5 | 运行状态 | Bool | — | True/False | — | 设备正在执行生产/加工任务的状态标识;True表示设备处于运行中,False表示设备未运行。 |
| 6 | 故障状态 | Bool | — | True/False | — | 设备是否发生故障的标识;True表示设备存在故障,False表示设备无故障。 |
| 7 | 故障代码 | String | — | — | — | 设备故障对应的唯一编码,用于定位故障类型;取值按设备厂商故障编码规则定义,如“E001”表示过载故障,无故障时为空或“0”。 |
| 8 | 故障解决方案 | String | — | — | — | 对应故障代码的处理指引说明:如“检查电源”“更换刀具”等,无故障时为空。 |
| 9 | 采集时间戳 | DateTime | — | 精确到毫秒 | — | 本条数据项的采集时间,精确到毫秒,格式为YYYY-MM-DD HH:MM:SS.SSS,用于数据时序对齐与追溯。 |
| 10 | 开机时间 | DateTime | — | 精确到秒 | — | 设备本次开机时刻,精确到秒,格式为YYYY-MM-DD HH:MM:SS,用于OEE指标计算。 |
| 11 | 运行时间 | Int | s | — | — | 设备累计运行时长,单位为秒(s),用于OEE指标计算。 |
| 12 | 待机时间 | Int | s | — | — | 设备累计待机时长,单位为秒(s),用于OEE指标计算。 |
7.3.4 设备采集内容要求
各设备的数据采集途径应为 PLC 或上位机。设备的采集参数应包括基础信息、状态信息及各类设备特有的生产过程参数;其中,加工类设备的状态信息应包括开机时间、运行时间、待机时间、故障信息、工作模式等共性信息,搬运类设备(行车、AGV 等)可视情况裁剪,但应包括运行状态、位置/载重信息。各类设备的具体采集内容如附录 A 所示。
8 设备数据点表
8.1 总体要求
设备数据点表的编制应遵循 GB/T 38619—2020 的编制规范,所有生产设备、传感终端、工控单元均应建立标准化数据点表,如附录 B 所示。
8.2 命名规则
8.2.1 点位名称应遵循唯一性、规范性、简洁性、可读性、无歧义的原则。
8.2.2 设备点位地址应唯一,名称语义应清晰,不应自定义随意缩写、方言化命名、模糊化命名。
8.2.3 应能适配自动化解析、平台展示、人工运维查阅等功能。
8.3 数据类型规范
8.3.1 设备点位数据类型统一标准化配置:
a) 设备开关状态、告警状态类点位宜采用 Bool、UInt8 数据类型;
b) 模拟量监测与调节点位优先选用 Float 或 LReal 类型,并依据参数类别统一设定小数精度;
c) 电力、累计计量等数值类点位宜采用相应位长的 Int 类型;
d) 设备文本信息类参数宜采用 String 类型,时间类参数宜采用 DateTime 类型。
8.3.2 各类点位应匹配对应数据类型,不应类型混用,不应以字符串存储数值状态。
8.4 数据更新频率
8.4.1 设备点位数据更新频率按业务场景分级设定:
a) 紧急告警、设备控制类点位采用高频采集周期,采集周期不应大于 1 s;
b) 常规工况、环境监测类点位采用常规更新频次,采集周期不应大于 10 s;
c) 设备配置、累计统计等缓变数据采用低频刷新机制,采集周期不应小于 1 min。
8.4.2 同类型业务点位更新周期应保持统一,不应随意变更采集间隔,应兼顾数据实时性与设备运行负载,保障数据时序连贯、状态反馈及时有效。
8.5 点位台账管理要求
8.5.1 设备点位台账应实行统一建档、动态管控模式,新增、变更、停用点位均及时同步更新台账记录,做到点位信息与现场设备实际状态一致。
8.5.2 台账资料应妥善留存归档,保障点位数据可查询、可追溯、可校核,满足系统运维、数据对接及设备管控使用需求。
9 数据采集测试
9.1 一般要求
数据采集应开展设备联网及采集测试、数据点回路测试,以确保数据传输稳定、采集结果准确可靠;对测试过程中发现的问题及时进行整改并记录,测试记录表格式如附录 C、附录 D、附录 E 所示。
9.2 测试基本原则
设备数据测试应遵循以下原则:
a) 真实性原则:严格依托车间实际生产现场环境开展实测,杜绝模拟虚测、简化测试流程;
b) 全覆盖原则:做到在用设备、备用设备、新增设备采集点位 100%覆盖测试;
c) 安全性原则:测试过程不应干扰正常生产作业,不应改动设备核心运行参数,不应触发设备误动作,不应影响在制品质量;
d) 溯源性原则:所有测试过程、测试数据、整改结果全程留痕,可追溯可核查。
9.3 测试环境基本要求
测试环境基本要求包括:
a) 测试环境温度、湿度、电磁环境应满足设备制造商规定的运行条件要求,规避强震动、强电磁干扰、温湿度骤变等不利条件;
b) 应配齐数据采集网关、通信调试工具、上位监控平台、现场手持调试设备等测试配套设施,保障联网通信、数据传输链路稳定通畅。
9.4 测试内容
数据测试内容应包括:
a) 设备联网及采集测试:验证设备与采集网关、车间信息化平台之间通信链路通畅性,排查断线、断连、协议适配异常问题,测试记录表格式如附录 C 所示;
b) 数据点回路测试:逐点核验所有预设采集点位数据上传完整性、实时性、一致性,核对现场设备实际运行数据与平台接收数据是否一致,测试记录表格式如附录 D 所示。
9.5 合格判定准则
数据采集测试是否合格应遵循以下判定准则:
a) 全部数据采集点位通信状态正常,连通率应为 100%,不存在持续性离线点位;
b) 现场实测点位数量与平台接收点位数量的漏采率不应大于 1.0%(漏采率按现场实测点位数量与平台接收点位数量之差占现场实测点位数量的百分比计算),数据采集端与平台端时间同步误差不应大于 100 ms;
c) 高频采集、定时采集、触发采集工作模式运行稳定,不应出现数据漏采、错采及重复上传问题;
d) 测试发现的问题均完成整改且复测结果达标,测试文档、整改资料完整合规,方可认定数据采集测试合格,系统转入常态化采集作业。
9.6 问题整改管理
测试期间排查出的通信故障、点位缺失、数据失真、传输延迟等各类问题,应及时制定整改方案,明确整改责任人、整改时限与整改技术措施,完成复测核验后方可闭环归档。
附 录 A 资料性
A.1 型钢、钢板预处理生产线采集内容见表 A.1。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 故障信息 |
| 5 | 工作模式 |
| 6 | 进料信息 |
| 7 | 传送辊道速度 |
| 8 | 传送辊道启停状态 |
| 9 | 抛丸工作信息 |
| 10 | 螺旋输送器运行状态 |
| 11 | 吹丸风机信息 |
| 12 | 抛丸分离器信息 |
| 13 | 供丸阀信息 |
| 14 | 抛丸消耗量 |
| 15 | 喷漆速度 |
| 16 | 电能消耗 |
| 17 | 钢丸消耗信息 |
| 18 | 喷漆流量 |
| 19 | 钢板处理数量 |
| 20 | 抛丸器叶片更换信息 |
| 21 | 抛丸器叶轮更换信息 |
| 22 | 抛丸器护板更换信息 |
| 23 | 抛丸器定向套更换信息 |
| 24 | 抛丸器分丸轮更换信息 |
| 25 | 总烃湿基浓度 |
| 26 | 甲烷湿基浓度 |
| 27 | 非甲烷总烃湿基浓度 |
| 28 | 总烃干基浓度 |
| 序号采集内容项 | |
| 29 | 甲烷干基浓度 |
| 30 | 非甲烷总烃干基浓度 |
| 31 | 烟气湿度 |
| 32 | 烟气温度 |
| 33 | 烟气压力 |
| 34 | 氧含量 |
| 35 | 烟气流速 |
| 36 | 标干流量 |
A.2 打码机采集内容见表 A.2。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 故障信息 |
| 5 | 运行状态 |
| 6 | 工作模式 |
| 7 | 就绪状态 |
| 8 | 急停状态 |
| 9 | 测距传感器数据 |
| 10 | X轴当前位置 |
| 11 | Y轴当前位置 |
| 12 | Z轴当前位置 |
| 13 | 定位速度 |
| 14 | 打码加工时间 |
| 15 | 打码加工数量 |
| 16 | 打码完成信息 |
A.3 型材立体库采集内容见表 A.3。
| 序号 | 采集内容项 |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 故障信息 |
| 5 | 工作模式 |
| 6 | 堆垛机运行速度 |
| 7 | 堆垛机位置 |
| 8 | 堆垛机当前任务编号 |
| 9 | 出入库方向 |
| 10 | 出入库类型 |
| 11 | 堆垛机物料目标位置对应巷道 |
| 12 | 堆垛机物料目标位置对应层号 |
| 13 | 上料请求信息 |
| 14 | 工单开始 |
| 15 | 工单完成 |
| 16 | 工单信息 |
| 17 | 型材类型 |
| 18 | 型材长度 |
| 19 | 截面规格 |
| 20 | 库位位置 |
| 21 | 库存容量 |
| 22 | 库位编码 |
| 23 | 资源状态 |
| 24 | 存放型钢根数 |
A.4 切割机采集内容见表 A.4。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 故障信息 |
| 5 | 运行状态 |
| 6 | 工作模式 |
| 7 | 操作人员信息 |
| 8 | 当前加工程序号 |
| 9 | 本次切割长度 |
| 10 | 本次切割累计时间 |
| 序号采集内容项 | |
| 11 | 累计切割板材张数 |
| 12 | 切割加工进度 |
| 13 | 切割速度 |
| 14 | 切割头坐标 |
| 15 | 空走长度 |
| 16 | 空走时间 |
| 17 | 是否坡口 |
| 18 | 坡口长度 |
| 19 | 选用切割工艺 |
| 20 | 急停信息 |
| 21 | 板材厚度 |
| 22 | 部件号 |
| 23 | 易耗品信息 |
A.5 型材切割流水线采集内容见表 A.5。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 故障信息 |
| 5 | 切割母材数 |
| 6 | 切割零件数 |
| 7 | 切割零件总长 |
| 8 | 当日短料数 |
| 9 | 当日长料数 |
| 10 | 当日切割米数 |
| 11 | 分拣机负载重量 |
| 12 | 分拣机负载数量 |
| 13 | 分拣机当日搬运零件数 |
| 14 | 分拣机状态信息 |
| 15 | 边库出入库时间 |
| 16 | 边库库存信息 |
| 17 | 边库进料状态 |
| 18 | 当日入库数 |
| 19 | 当日出库数 |
| 20 | 当前库存数 |
A.6 薄板片体生产流水线采集内容见表 A.6。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 工作模式 |
| 5 | 产量信息 |
| 6 | 铣边长度 |
| 7 | 拼板长度 |
| 8 | 焊接米数 |
| 9 | 划线长度 |
| 10 | 电极穿孔次数 |
| 11 | 切割米数 |
| 12 | 拼板数量 |
| 13 | 焊接机器人焊接电流 |
| 14 | 焊接机器人焊接电压 |
| 15 | 焊接小车位置 |
| 16 | 送丝速度 |
| 17 | 纵骨装焊数量 |
| 18 | 切割零件数 |
| 19 | 切割母材数 |
| 20 | 保养信息 |
| 21 | 母材开始、结束加工时间 |
| 22 | 易耗品信息 |
| 23 | 操作人信息 |
A.7 焊接机器人采集内容见表 A.7。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 工作模式 |
| 5 | 耗材信息 |
| 6 | 焊接长度 |
| 7 | 焊缝条数 |
| 8 | 焊接速度 |
| 9 | 送丝速度 |
| 序号 | 采集内容项 |
| 10 | 焊接电流 |
| 11 | 焊接电压 |
| 12 | 坐标信息 |
| 13 | 能耗信息 |
A.8 卷板机采集内容见表 A.8。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 下辊工作模式 |
| 5 | 上辊实时位置 |
| 6 | 下辊实时位置 |
| 7 | 辊子压下量 |
| 8 | 辊子转速 |
| 9 | 辊间压力 |
| 10 | 卷制速度 |
| 11 | 电机转速 |
| 12 | 倾斜角度 |
| 13 | 油箱油温 |
| 14 | 油箱油压 |
| 15 | 工艺参数 |
| 16 | 卷制半径 |
A.9 油压机采集内容见表 A.9。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 滑块位置 |
| 5 | 滑块速度 |
| 6 | 加压设定 |
| 7 | 保压时间 |
| 8 | 极限状态 |
| 9 | 油箱温度 |
| 序号 | 采集内容项 |
| 10 | 油箱液位 |
| 11 | 滑块压力 |
| 12 | 产量计数 |
| 13 | 能耗信息 |
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 工作模式 |
| 5 | 加工数量 |
| 6 | 折弯时间 |
| 7 | 折弯状态 |
| 8 | 滑块状态 |
| 9 | 折弯方式 |
| 10 | 板材厚度 |
| 11 | 折弯位置 |
| 12 | 工艺参数 |
A.11 拼板压平机采集内容见表 A.11。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 工作模式 |
| 5 | 能耗信息 |
| 6 | 主缸压力 |
| 7 | 主缸位移 |
| 8 | 托辊位置 |
| 9 | 油箱温度 |
| 10 | 油箱液位 |
| 11 | 送料辊道状态 |
| 12 | 限位状态 |
| 13 | 加工数量 |
A.12 冷弯机采集内容见表 A.12。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 力矩电机状态 |
| 5 | 油缸状态 |
| 6 | 卸荷状态 |
| 7 | 弯曲方向 |
| 8 | 料夹状态 |
| 9 | 限位状态 |
A.13 焊机采集内容见表 A.13。
| 序号采集内容项 | |
| 1 | 开机时间 |
| 2 | 运行时间 |
| 3 | 待机时间 |
| 4 | 故障信息 |
| 5 | 工作模式 |
| 6 | 焊接电流 |
| 7 | 焊接电压 |
| 8 | 给定电流 |
| 9 | 给定电压 |
| 10 | 送丝速度 |
| 11 | 焊丝材质 |
| 12 | 焊丝直径 |
A.14 行车采集内容见表 A.14。
| 序号采集内容项 | |
| 1 | 运行状态 |
| 2 | 位置信息 |
| 3 | 主起升上 |
| 4 | 主起升下 |
| 5 | 行车速度 |
| 序号 | 采集内容项 |
| 6 | 故障信息 |
| 7 | 当前载重 |
| 8 | 急停信息 |
| 序号 | 采集内容项 |
| 1 | 运行状态 |
| 2 | 位置信息 |
| 3 | 剩余电量 |
| 4 | 剩余可运行时间 |
| 5 | 充电时长 |
| 6 | 搬运对象编码 |
附 录 B 资料性
设备数据点表
设备数据点表见表 B.1。
| 分类 | 变量地址 | 数据类型 | 说明 | 采集周期 | 读写属性 | 单位 | 数据示例 | 数据字典 |
| 状态信息 | ns=1;s=Status-0 | String | 运行状态(切割中/待机、离线)——工作模式:手动模式/自动模式 | 2 s | R | — | Reset | Reset, Emergency, Stand by, Stop, Remote |
| 状态信息 | ns=1;s=Connection Status-0 | Bool | 设备连接状态 | 2 s | R | — | TRUE | TRUE 是在线,FALSE 是离线 |
| 速度信息 | ns=1;s=Feed-0 | Float | 切割速度 | 2 s | R | mm/min | 0 | 当状态是切割时,就是切割速度,Feed 是实时速度 |
| 位置信息 | ns=2;s=ACT_POS_1 | LReal | 切割头 X 坐标 | 1 s | R | mm | 256.230 | 切割头当前实时 X 轴绝对坐标值,双精度浮点型,单位 mm |
| 位置信息 | ns=2;s=ACT_POS_2 | LReal | 切割头 Y 坐标 | 1 s | R | mm | 480.120 | 切割头当前实时 Y 轴绝对坐标值,双精度浮点型,单位 mm |
| 位置信息 | ns=2;s=ACT_POS_3 | LReal | 切割头 Z 坐标 | 1 s | R | mm | 35.680 | 切割头当前实时 Z 轴绝对坐标值,双精度浮点型,单位 mm |
| 报警信息 | ns=3;s=Alarm-01 | String | 故障信息 | 1 s | R | — | A01 | 等离子电源故障/报警 |
| 报警信息 | ns=3;s=Alarm-02 | String | 故障信息 | 1 s | R | — | A02 | 伺服驱动失能报警 |
| ...... | ...... | ...... | ...... | ...... | ...... | ...... | ...... | ...... |
| 注:变量地址采用OPC UA节点ID规范写法,格式为ns=命名空间;s=字符串标识;采集周期数值与单位间留一空格(如2 s);读写属性R表示只读,W表示可写;单位无计量单位时填写“—”。 | ||||||||
附 录 C 资料性
设备联网及采集测试记录表格式见图 C.1。
| 设备联网及采集测试记录表 | |||||||
| 设备编码 | 设备名称 | ||||||
| 设备位置 | 测试日期 | ||||||
| 测试内容: | |||||||
| 序号 | 测试项 | 测试要求 | 测试结果 | 备注 | |||
| 1 | 设备网络配置正常 | 该设备网络配置如下:IP:XXX,子网掩码:XXX,网关:XXX | |||||
| 2 | 设备网络通断测试 | 拔网线,IoT平台和边缘网关有网络故障报警。插上网线,心跳检测等通信正常 | |||||
| 3 | 设备断点续传功能测试 | 断网测试,边缘网关能本地缓存数据,恢复后自动续传(丢失率0%) | |||||
| 4 | 设备模式切换测试 | 现场操作工配合切换,IoT平台和边缘网关有各模式切换状态,与现场一致 | |||||
| 5 | 设备故障模拟测试 | 现场故障报警,IoT平台和边缘网关有故障报警信息。现场故障报警消除后信息复位 | |||||
| 6 | 设备OEE计算测试 | 该设备OEE计算方法:xxx,平台计算结果符合生产部门需求 | |||||
| 7 | 设备易耗品维护信息测试 | 设备易耗品相关点位均测试正常,平台功能符合生产部门需求 | |||||
| 8 | 设备数据传输测试 | 设备-网关-IoT平台链路正常,ping延迟<10ms,各端口开放正常,无危险漏洞,72h数据全链路数据准确性大于99% | |||||
| ...... | |||||||
| 运转测试结果 | ☐准予备查 ☐部分改善,余准予备查 ☐改善后重测 | ||||||
| 其它备注事项: | |||||||
| 会签栏 | 测试人员: | 班组长: | 作业区负责人: | 部门负责人: | |||
附 录 D 资料性
设备数据点回路测试记录表格式
数据点回路测试记录表格式见图 D.1。
| 设备数据点回路测试记录表 | |||||||||
| 控制柜编号 | 设备名称 | ||||||||
| 设备位置 | 测试日期 | ||||||||
| 测试内容: | |||||||||
| 序号 | 数据点位 | 信号类型 | 现场实际数据 | 说明 | 平台数据 | 测试结果 | |||
| 1 | DB29.0 | String | 设备编码 | ||||||
| 2 | DB29.22 | Short | 4 | 设备状态 | |||||
| 3 | DB29.24 | Bool | FALSE | 设备急停 | |||||
| 4 | DB29.24.1 | Bool | FALSE | 自动模式 | |||||
| 5 | DB29.24.2 | Bool | TRUE | 手动模式 | |||||
| 6 | DB29.26 | Int | 89847 | 运行累计时间 | |||||
| 7 | DB29.30 | Int | 0 | 故障累计时间 | |||||
| 8 | DB29.34 | Int | 8090 | 待机累计时间 | |||||
| 9 | DB29.38 | Int | 43219 | 工作时间累计 | |||||
| 10 | DB29.42 | Int | 14 | 当前板材打码加工时长 | |||||
| ...... | |||||||||
| 运转测试结果 | ☐准予备查 ☐部分改善,余准予备查 ☐改善后重测 | ||||||||
| 其它备注事项: | |||||||||
| 会签栏 | 测试人员: | 班组长: | 作业区负责人: | 部门负责人: | |||||
评论