


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 GB/T 31727—2015《透明薄膜磨花程度试验方法》,与 GB/T 31727—2015相比,除结构调整和编辑性改动外,主要技术变化如下:
a) 更改了范围(见第1章,2015年版的第1章);
b) 增加了“固定试样”“移动试样”“参照样”的术语和定义(见第3章);
c) 删除了“磨花程度”的术语和定义(见2015年版的3.1);
d) 更改了原理(见第4章,2015年版的 A.2);
e) 更改了试样要求(见第6章,2015年版的4.3.2、4.3.3、4.4.2、4.4.3、A.4、A.5、A.6);
f) 更改了磨擦垫要求(见5.1.5,2015年版的 A.3.2.1);
g) 更改了磨擦条件(见8.1.1,2015年版的 A.5);
h) 删除了观察法和磨花程度的评定(见2015年版的4.2、4.3.5.2、4.4.5.2);
i) 更改了试验数据处理(见8.2.1.3、8.2.2.3,2015年版的4.3.5.1、4.3.5.3、4.4.5.1、4.4.5.3);
j) 更改了试验报告(见第9章,2015年版的第5章)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任
本文件由中国轻工业联合会提出。
本文件由全国塑料制品标准化技术委员会(SAC/TC 48)归口。
本文件起草单位:江阴中达软塑新材料股份有限公司、北京工商大学、上海烟草集团有限责任公司上海若祎新材料科技有限公司、昆山阿基里斯新材料科技有限公司、海南赛诺实业有限公司、江苏精良高分子材料有限公司、国家烟草质量监督检验中心、佛山佛塑科技集团股份有限公司、江阴申瑞包装新材料科技有限公司、江苏澄信检验检测认证股份有限公司、广东德冠包装材料有限公司、广东美科新材料有限公司。
本文件主要起草人:王明贞、黄刚、胡晶、谢剑晨、韦丽明、赵建明、胡其正、张方、周明珠、梁美莹、江春云、许亮、徐文树、黄颖。
本文件及其所代替文件的历次版本发布情况为:
2015年首次发布为 GB/T 31727—2015;
本次为第一次修订。
1 范围
本文件描述了透明塑料薄膜耐磨花性的两种试验方法。方法1为光泽度差值法,方法2为雾度差值法。
本文件适用于双向拉伸聚丙烯薄膜 (BOPP)、双向拉伸聚酰胺薄膜 (BOPA)、流延聚丙烯薄膜(CPP)、双向拉伸聚酯薄膜(BOPET)、聚乙烯薄膜(PE)、涂布膜、消光膜、多层复合膜等塑料薄膜耐磨花性的测定。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 2410 透明塑料透光率和雾度的测定
GB/T 2918 塑料 试样状态调节和试验的标准环境
GB/T 8807 塑料镜面光泽试验方法
3 术语和定义
下列术语和定义适用于本文件。
3.1
耐磨花性 mar resistance
塑料薄膜抵抗擦伤的能力。
3.2
固定试样 fixing sample
固定在磨擦垫上的试样。
3.3
移动试样 moving sample
固定在荷重块上的试样。
3.4
参照样 reference sample
磨擦前的同批试样。
4 原理
在规定的磨擦条件作用下,使试样分别沿纵向、横向做往复磨擦,得到磨后试样,通过测定磨后试样和参照样的光泽度或雾度,以光泽度差值或雾度差值计算得出试样的耐磨花性按照试验选用的试验仪器设备不同分为方法1和方法2。同一试样,两种方法得出的试验结果不具有可比性。应根据试样的性能选择适宜的试验方法
5 仪器设备
5.1 磨擦仪
5.1.1 磨擦仪组成
磨擦仪由控制装置、摆臂、荷重、磨擦垫、水平调节螺母等组成,典型磨擦仪见图1。
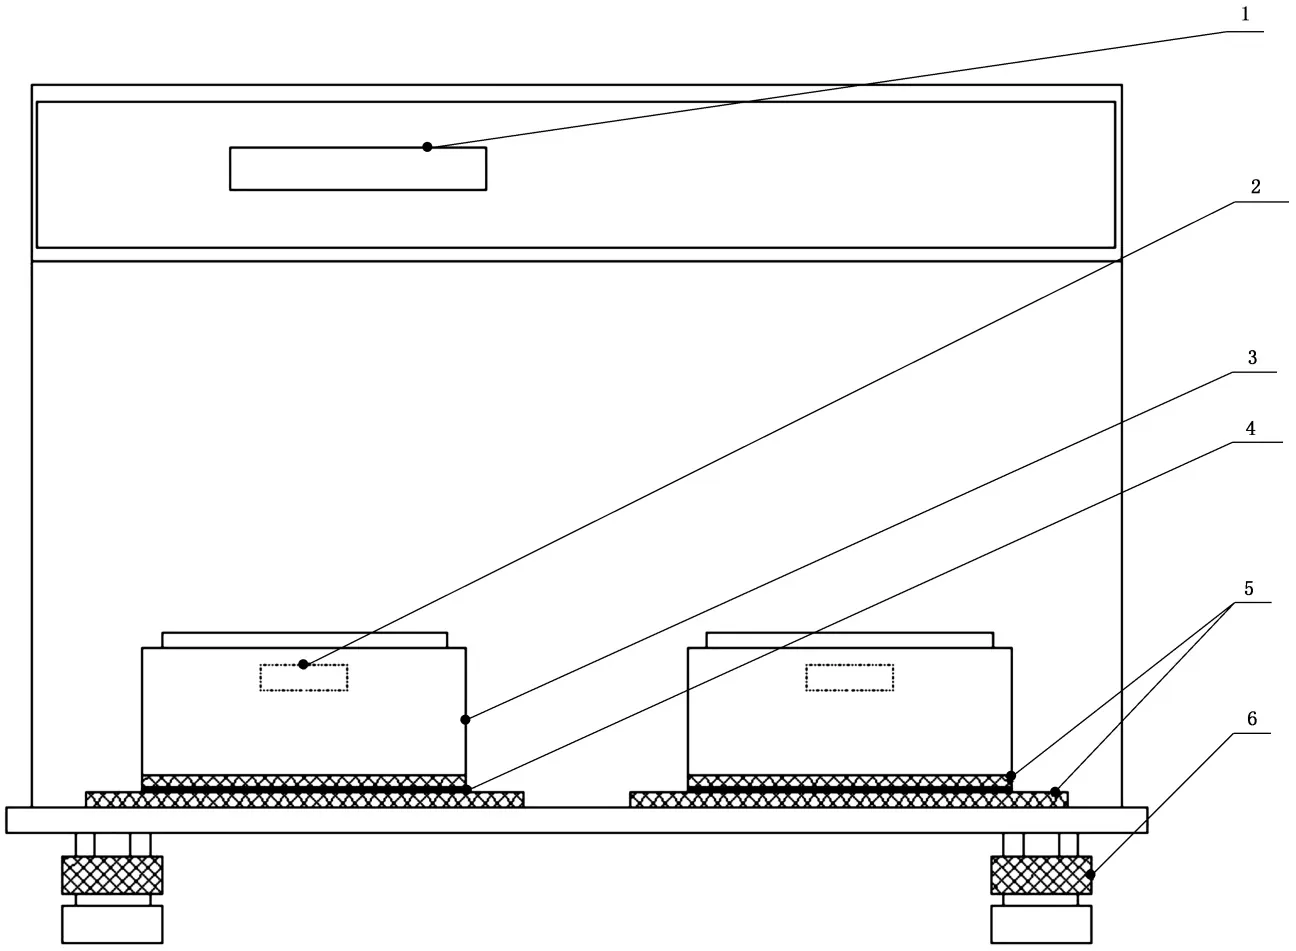
图1 典型磨擦仪示意图
5.1.2 控制装置
能控制磨擦体匀速运动,自动记录往返磨擦次数。
5.1.3 工作面尺寸和磨擦行程
工作面和磨擦行程应符合以下要求:
a) 磨擦台工作面长度不小于150 mm,宽度不小于60 mm;
b) 荷重工作面长度不小于100 mm,宽度不小于50 mm;
c) 磨擦行程不小于100 mm。
5.1.4 荷重
质量为(1800±10)g。
5.1.5 磨擦垫
磨擦垫应选用工业橡胶板:材质宜为氯丁烯橡胶、硅橡胶或三元乙丙橡胶,厚度为(3.0±0.3)mm,邵氏硬度为(50±5)HA,试验面应平整光洁,无杂质、颗粒、磨损等缺陷。
5.2 光泽度计
符合 GB/T 8807要求,入射角为45°。
5.3 雾度计
符合 GB/T 2410的雾度计法要求。
6 试样
6.1 通则
试样应平整,试样测试区不应有污染。
6.2 磨擦试样
6.2.1 固定试样:尺寸不小于180 mm×80 mm,试验面朝上,平整地紧固在磨擦台的磨擦垫上,试验中不滑动。
6.2.2 移动试样:尺寸不小于140 mm×50 mm,试验面朝下,平整地紧固在荷重块的磨擦垫下,试验中与荷重块无相对滑动。
6.2.3 固定试样和移动试样数量分别不少于5 层。每组试验应使用新的一组固定试样和移动试样,不应少于5组。
6.3 参照样
方法1:采用的参照样不应小于光泽度仪测试窗口,尺寸宜为 100 mm×100 mm。各向异性材料,应分别沿纵向和横向各取3片试样;各向同性材料,可任意方向取3片,标注试验面。
方法2:采用的参照样不应小于雾度计积分球入口窗,尺寸宜为50 mm×50 mm,试样数量为3片。
7 试样状态调节及标准试验环境
除另有规定外,试样应按照 GB/T 2918规定,在温度(23±2)℃和相对湿度(50±10)%的环境下进行状态调节,时间不少于4 h,并在此环境进行试验。
8 试验步骤
8.1 磨擦
8.1.1 选择磨擦条件
按表1选择磨擦条件。每往返一次,记为1次。
| 编号 | 磨擦垫 | 频率 次/min | 荷重 g | 次数 次 |
| a) | 工业橡胶板 | 42 | 1800±10 | 10 |
| b) | 工业橡胶板 | 85 | 1800±10 | 10 |
8.1.2 磨擦步骤
启动磨擦仪进行磨擦,磨擦试验完成后取下固定在荷重下的移动试样作为磨后试样
8.2 耐磨花性的测定
8.2.1 方法1———光泽度差值法
8.2.1.1 参照样光泽度的测定
按照 GB/T 8807 测定参照样光泽度。
8.2.1.2 磨后试样光泽度的测定
按照 GB/T 8807测定按8.1.2制备的磨后试样磨擦面的光泽度,入射光方向应与磨擦方向一致;应将磨后试样磨花严重区域对准光泽度仪入射光窗口,测定磨后试样光泽度,每组试样应不少于5片,逐片记录磨后试样的光泽度。
8.2.1.3 试验数据处理
用光泽度差值表示耐磨花性,按公式(1)计算:
DeltaG = G0 - G1(1)
DeltaG 试样光泽度差值,单位为光泽单元(GU);
G0 参照样光泽度,单位为光泽单元(GU);
G1 磨后试样光泽度,单位为光泽单元(GU)。
试验结果以每组试样测试数据的算术平均值表示,结果保留一位小数。
8.2.2 方法2———雾度差值法
8.2.2.1 参照样雾度的测定
按照 GB/T 2410雾度计法测定参照样雾度。
8.2.2.2 磨后试样雾度的测定
按照 GB/T 2410雾度计法测定按8.1.2制备的磨后试样雾度;应将磨花严重区域对准积分球入口窗,测定磨后试样雾度,试样数量为5片,逐片记录磨后试样的雾度。
8.2.2.3 试验数据处理
用雾度差值表示耐磨花性,按公式(2)计算:
DeltaH = H1 - H0(2)
DeltaH 试样雾度差值,%;
H1 磨后试样雾度,%;
H0 参照样雾度,%。
试验结果以每组试样测试数据的算术平均值表示,结果保留一位小数
9 试验报告
试验报告应包括以下内容:
a) 本文件编号;
b) 试样名称、试验面和方向等说明;
c) 所用试验方法(例如:方法1);
d) 耐磨花性的平均值,单次试验结果;
e) 磨擦条件,必要时给出荷重、垫材、频率和次数等信息;
f) 试验人员及日期。
评论