


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 GB/T 33956—2017《轧钢连续加热炉热平衡测试与计算方法》和 GB/T 33957—2017《热处理炉热平衡测试与计算方法》。本文件以 GB/T 33956—2017为主,整合了 GB/T 33957—2017的内容。与 GB/T 33956—2017《轧钢连续加热炉热平衡测试与计算方法》相比,除结构调整和编辑性改动外,主要技术变化如下:
a) 更改了范围(见第1章,GB/T 33956—2017的第1章);
b) 更改了基准温度(见4.1,GB/T 33956—2017的4.1);
c) 更改了热平衡测试时间(见4.4,GB/T 33956—2017的4.4);
d) 更改了设备及炉子概况、炉子近期生产情况、组织测试人员、选择测试时机、预备性测试要求(见第5章,GB/T 33956—2017的第5章、第6章);
e) 增加了按测试方案规定的测试部位安装测试装置(见6.1);
f) 更改了燃料用量测试(见7.2.1.1,GB/T 33956—2017的8.2.1.1);
g) 更改了燃料的取样分析及发热量测试(见7.2.1.2,GB/T 33956—2017的8.2.1.2);
h) 更改了燃料压力测试(见7.2.1.3,GB/T 33956—2017的8.2.1.3);
i) 更改了燃料温度的测试(见7.2.1.4,GB/T 33956—2017的8.2.1.3);
j) 更改了助燃气体(见7.2.2,GB/T 33956—2017的8.2.2);
k) 更改了氧化烧损测试(见7.2.3.3,GB/T 33956—2017的8.2.3.3);
l) 更改了烟气量测试(见7.2.4.1,GB/T 33956—2017的8.2.4.1);
m) 增加了热处理炉的马弗(垫铁、保护料等)(见7.2.9);
n) 增加了保护气体(见7.2.10);
o) 更改了冷却水(见7.2.11,GB/T 33956—2017的8.2.8);
p) 更改了助燃气体带入物理热量的计算(见8.1.3,GB/T 33956—2017的9.1.3);
q) 增加了对热处理炉马弗(垫铁、保护料等)带入的物理热量计算(见8.1.7);
r) 增加了对热处理炉炉体蓄热量的计算(见8.2.6);
s) 更改了炉门及孔洞逸气损失热量的计算(见8.2.9,GB/T 33956—2017的9.2.8);
t) 增加了对轧钢连续加热炉汽化冷却的吸热量计算(见8.2.11);
u) 增加了对热处理炉保护气体带出的热量计算(见8.2.13);
v) 增加了对热处理炉马弗(垫铁、保护料等)带出的物理热量计算(见8.2.14);
w) 更改了热平衡表(见8.3,GB/T 33956—2017的9.3)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任
本文件由中国钢铁工业协会提出。
本文件由全国钢标准化技术委员会(SAC/TC 183)归口。
本文件起草单位:江苏省镔鑫钢铁集团有限公司、北京首钢股份有限公司、秦皇岛佰工钢铁有限公司、山东钢铁集团日照有限公司、辛集市澳森特钢集团有限公司、冶金工业信息标准研究院、广东松山职业技术学院、中钢集团鞍山热能研究院有限公司、和和能源(北京)有限公司、营口理工学院、安徽工业大学。
本文件主要起草人:林滔、丛伟、王姜维、吴建中、孙茂林、吉伟、侯东华、曹琳、罗国民、范天骄、
盛永钢、刘庆运、宋志浩、仇金辉、于浩淼、宋欣、相福东、孙成龙、陈剑、赵春竹、王锦、张若鹏、陈晓瑜、童宝宏、闫魁、于经尧、张缘春。
本文件及其所代替文件的历次版本发布情况为:
2017年首次发布为 GB/T 33956—2017;
本次为第一次修订,并入了 GB/T 33957—2017《热处理炉热平衡测试与计算方法》的内容。
1 范围
本文件规定了钢铁行业轧钢连续加热炉和热处理炉的热平衡测试与计算基准、测试的准备、测试步骤、测试内容与方法、计算方法、热平衡测试报告。
本文件适用于钢铁行业轧钢连续加热炉和使用气体燃料热处理炉的热平衡测试与计算,其他行业参照使用。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 13338 工业燃料炉热平衡测定与计算基本规则
YB/T 4773 钢坯氧化烧损的测定和计算方法
3 术语和定义
GB/T 13338界定的术语和定义适用于本文件。
4 热平衡测试与计算基准
4.1 基准温度
采用轧钢连续加热炉或者热处理炉车间内距离炉墙外1 m 处测试的环境平均温度。
4.2 燃料发热量
对气体燃料采用湿成分的低位发热量
4.3 热平衡测试范围
全炉(包括余热回收装置)或(和)炉膛热平衡的测试与计算。
4.4 热平衡测试时间
对轧钢连续加热炉,应在入炉物料条件(物料温度、规格、钢种等参数)不变、炉子工况稳定的条件下进行连续测试。单次测试时间应不小于单个物料在炉时间,测试次数应不少于2次。测试过程中,温度、压力、流量等参数每小时测试不少于4次,然后取平均值。
对热处理炉,分为间断式热处理炉和连续式热处理炉两种情况。间断式热处理炉的测试时间为一个供热周期,即自开始加热起至完全停止供入燃料止,而连续式热处理炉应在稳定工况下连续测试,一般应测试2次以上,每次不少于2 h。
4.5 热平衡计算单位
以每吨入炉物料消耗的热量为计算单位,即千焦每吨(kJ/t)。
5 测试的准备
5.1 设备及炉子概况
设备及炉子概况参照附录 A 填写
5.2 炉子近期生产情况
被测炉子前一个月的平均技术经济指标参照附录 B填写。
5.3 熟悉设备状况
熟悉炉子及有关设备的结构、性能、操作与运行情况,并了解生产工艺流程等。
5.4 制定测试方案
根据测试要求制定测试方案,并选择能够代表炉子实际生产情况的钢种及测试部位和测试点
5.5 组织测试人员
根据测试方案确定现场负责人,现场负责人承担测试现场安全管理及工作协调总责。组织测试人员,对测试人员进行安全教育与技术培训。测试工作由专业技术人员指挥,按工作需要对测试人员进行分工。
5.6 准备测试仪器和工具
准备好所需测量工具,对现场已有仪表及各种便携的测量仪器进行校正,满足测试要求。工厂无计量装置时,在测试前应安装符合测试要求的计量装置。
5.7 选择测试时机
测试前及测试过程中,炉况及其上下游工序工作情况应正常。测试过程中,若炉内物料因下游工序非正常停留超过0.5 h,应在下游工序工作情况稳定0.5 h后重新开始测试。
对于连续式炉子,测试前如长时间停产,应在测试工艺要求加热温度下保温和生产不少于24 h后进行测试;如连续生产的炉子改变工艺制度时,应在测试工艺要求加热温度下保温和生产不少于8 h后进行测试。
对于间断式炉子,为了简化炉衬蓄热量的计算,测试周期内的炉衬温度应与测试前一周期按相同规律变化,温度分布与前一周期相仿。
5.8 预备性测试
正式测试之前对全部项目进行必要的预备性测试,验证测试手段的可靠性
6 测试步骤
6.1 按测试方案规定的测试部位安装测试装置。
6.2 按测试内容进行测试与记录。
6.3 采用以测量为主,控制中心记录数据为参考的方法。对所测数据进行分析整理,并按本文件的计算方法进行计算。
6.4 对测试结果进行分析并提供测试报告。
7 测试内容与方法
7.1 主要测试内容
按附录 C进行。
7.2 测试方法
7.2.1 燃料
7.2.1.1 燃料用量测试
燃料用量可由工厂的计量装置读取
7.2.1.2 燃料的取样分析及发热量测试
燃料的取样分析及发热量测试包括以下内容:
气体燃料成分可由工厂的在线气体分析仪直接读取,也可单独取样送检,取样应在燃烧器前煤气管道上的取样孔进行,一般每小时取一次,如果煤气成分波动较大,可适当缩短取样间隔时间。
气体燃料用气相色谱进行成分分析
气体燃料含水量用吸收法或露点法测试。
气体燃料发热量热值可由热值仪检测,或依据化验成分计算,计算时应根据气体分析成分及含水量换算成湿成分,然后计算出气体燃料低位发热量
7.2.1.3 燃料压力测试
在换热器前后和燃烧器前,用压力计测量燃料压力。工厂具备上述计量装置时,可由工厂的测量装置读取。
7.2.1.4 燃料温度的测试
在换热器进、出口和燃烧器入口前,用热电阻温度计或热电偶进行测试。工厂具备上述计量装置时,可由工厂的测量装置读取。无法实测换热器出口温度的,换热后温度按热源温度乘以换热器设计效率计算确定。
7.2.2 助燃气体
7.2.2.1 助燃气体流量测试
从现场接近燃烧器前的管道上的流量计仪表读取。
7.2.2.2 助燃气体湿度测试
用干湿球温度计测出相对湿度,再换算成绝对湿度。
7.2.2.3 助燃气体预热温度测试
在换热器进、出口和燃烧器入口前,用热电偶进行测试,取不少于4次测试的平均值作为实测值无法实测换热器出口温度的,换热后温度按热源温度乘以换热器设计效率计算确定。
7.2.3 物料
7.2.3.1 物料重量测试
物料重量采用现场计量装置称量,也可根据尺寸、密度计算。
7.2.3.2 物料温度测试
采用热电偶测温法进行测量,也可采用红外热像仪或红外测温仪对入炉、出炉物料表面温度进行测量。测量应分别在物料进炉炉门开启前3 s内和出炉炉门开启后3 s内完成。
出炉物料表面温度的测试:对连续式热处理炉,可用红外测温仪等在出料炉门处测试,每批炉料至少测试前、中、后3点;对间断式热处理炉,在料垛的适当部位上、下各1点将热电偶埋入钢材垛的内部直接测试,也可在垫铁上钻孔,将热电偶的热端埋入孔内测试。
7.2.3.3 氧化烧损测试
氧化烧损测试按照 YB/T 4773的规定进行。
7.2.4 烟气
7.2.4.1 烟气量测试
可根据燃料用量、成分、助燃气体用量及烟气成分计算烟气量。在烟道具备测定条件时,可用皮托管与微压计配合测量多点烟气流速后算出。
7.2.4.2 出炉烟气温度测试
炉膛烟道入口处、换热装置进出口处用热电偶测试。
7.2.4.3 烟气取样和分析
烟气取样位置与测温点相同。宜采用便携式或在线烟气分析仪,或采用直接取样装袋送实验室进行成分分析。
7.2.5 炉膛温度和压力
7.2.5.1 炉膛温度测试
采用现场检测装置读取。对轧钢连续加热炉应按炉体结构分为预热段、加热段、均热段等分别测试;对连续式热处理炉,按炉子的炉温控制段分段测试;对间断式热处理炉,应分别测试炉膛上部和下部温度。
7.2.5.2 炉膛压力测试
由现场仪表直接读取或用便携式微压计测量,测试点位置按热工测试相关规定确定。
7.2.6 炉体、排烟装置、炉膛、管道表面温度与热流量
测量炉体、排烟装置和炉膛至排烟装置间空气、煤气(或烟气)管道等表面温度时,可将表面温度相近的地方分成若干部分,然后用热流计直接测出各部分的平均热流量和平均温度,或用红外热像仪、表面温度计等测出各部分平均温度,计算出热流量;每平方米测点不少于5个。
7.2.7 炉门及孔洞
记录炉门及孔洞在1 h内的开启时间,测量出炉门及孔洞的高度、宽度,孔洞炉气的成分取样分析、温度与压力的测试方法分别与烟气取样的分析及炉温、炉压测法相同。
7.2.8 热处理炉的炉衬
7.2.8.1 炉衬内表面开始温度的测试
间断式热处理炉测试前为热炉衬时,其内表面开始温度可在炉顶、炉墙及炉底(包括台车及炉台等)的代表性部位用红外测温仪等测试。连续式热处理炉炉衬内表面开始温度,直接采用炉膛各段测温仪表的稳定指示温度;炉顶、炉墙及炉底的代表性部位可采用红外测温仪测试
7.2.8.2 炉衬表面加热温度的测试
对间断式热处理炉的炉衬内表面加热温度宜进行测试。如不可能,其炉顶和炉墙温度可取低于保温末期炉膛测温仪表指示温度的50 ℃~80 ℃数值,炉底温度取热处理材的平均加热温度。对连续式热处理炉的炉底内表面加热温度,可取低于该段炉膛测量仪表指示温度的50 ℃~100 ℃数值
7.2.9 热处理炉的马弗(垫铁、保护料等)
7.2.9.1 入炉温度及重量的测试
与热处理物料的测试方法相同,有在线检测装置的可直接读取数据。
7.2.9.2 加热温度的测试
取热处理物料的平均加热温度。
7.2.10 保护气体
7.2.10.1 保护气体用量的测试
保护气体的耗用量应安装仪表测试。未安装仪表时,可根据保护气体的管径、压力等参数计算确定。
7.2.10.2 保护气体温度的测试
入炉温度宜取保护气体管网出口(炉前接入点)温度,出炉温度取测试时热处理物料表面的加热温度(松卷退火时可取当时热处理材料的平均温度)。
7.2.11 冷却水
7.2.11.1 冷却水循环量测量
在炉子冷却水进口或出口应安装流量计测试,也可用体积法测试计算。
7.2.11.2 冷却水温度测试
在炉子冷却水入口和出口处采用温度计测试。
7.2.12 汽化冷却
7.2.12.1 蒸发量测试
由现场计量仪表直接读取。
7.2.12.2 蒸汽温度、压力及给水温度测试
蒸汽温度、压力及给水温度由现场计量仪表直接读取
8 计算方法
8.1 热收入项目的计算
8.1.1 燃料燃烧的化学热按公式(1)计算:
Q1 = BQdw(1)
式中:
Q1 燃料燃烧的化学热,单位为千焦每吨(kJ/t);
B 每吨入炉物料的燃料用量,单位为立方米每吨 (m3/t) ;
Qdw 燃料低(位)发热量,单位为千焦每立方米 (kJ/m³)
燃料的低(位)发热量按公式(2)计算:
Qdw =126 φCO +108 φ_H2 +358 φ_CH4 +598 φ_Cm Hn +234 φ_H2 S(2)
式中:
dw 燃料低(位)发热量,单位为千焦每立方米 (kJ/m³) ;
126、108、358、598、234 分别为 CO、H₂、CH₄、CₘHₙ、H₂S 的低位发热量系数;
CO、 H2 、CH4 、C H 、 H2S 湿气体燃料中各成分的体积分数,%。
气体燃料各湿成分的体积分数按公式(3)计算:
ZS = Zg 100/(100 +0.124gm)(3)
式中:
ZS 、 Zg 气体燃料中任意湿成分体积含量及对应的干成分体积分数,%;
100 干气体燃料的基准体积(100体积单位,即100%干基体积);
0.124 — 标准工况下水蒸气体积换算系数,用于将 g/m3 单位的含水量换算为100体积干气基准下的水蒸气体积分数,单位为立方米每克 (m3/g) );
gm 干气体燃料的含水量,单位为克每立方米 (g/m3)
8.1.2 燃料带入的物理热量按公式(4)计算:
Q2 = B(cr tr - crc tc)(4)
式中:
Q2 燃料带入的物理热量,单位为千焦每吨(kJ/t);
B 每吨入炉物料的燃料用量,单位为立方米每吨 (m3/t) ;
Cr 、 Crc 燃料在0~ 及 0simt 的平均比热容,单位为千焦每吨摄氏度 [kJ/(t·°C)] ,按公式(5)计算;
tr 燃料的温度,单位为摄氏度(℃);
tc 环境温度,单位为摄氏度 (℃)
cg = 1/100 (cCO φCO + c_CO2 φ_CO2 + c_H2 φ_H2 + … …)(5)
式中:
g 气体燃料比热容,单位为千焦每吨摄氏度[kJ /(t·°C) ;
1体积分数转换小数的系数; 100 CCO 、 C_CO2 、 C_H2 湿气体燃料中 CO、CO₂、H₂ ……成分的平均比热容,单位为千焦每吨摄氏度 [kJ/(t ·°C)]
8.1.3 助燃气体带入的物理热量按公式(6)计算:
Q3 = B alphaL0S (ck tk - ckc tc)(6)
式中:
Q3 助燃气体带入的物理热量,单位为千焦每吨 (kJ/t) ;
B 每吨入炉物料的燃料用量,单位为立方米每吨 (m3/t) ;
L0S 理论湿助燃气体量,单位为立方米每立方米 (m3/m3) ;
Ck 、 Ckc 助燃气体在 0simtk 及 0simtc 的平均比热容,单位为千焦每立方米摄氏度[kJ /(m3 ·°C) tk 助燃气体温度,单位为摄氏度(℃);
tc 环境平均温度,单位为摄氏度(℃);
α 助燃气体系数,按公式(7)计算。
α = 21/21 -79 (φ_O2prime -0.5 φCOprime -0.5 φ_H2prime -2 φ_CH4prime)/(φ_N2prime - (φ_N2 (φ_CO2prime + φCOprime + φ_CH4prime + φ_SO2prime))/(φ_CO2 + φCO + φ_CH4 + m φ_Cm Hn + φ_H2 S))(7)
式中:
21 标准干空气中氧气的体积分数,%;
79 标准干空气中氮气的体积分数,%;
0.5 φCOprime,φ_H2prime 的氧耗量换算系数;
2 φ_CH4prime 的氧耗量换算系数;
9 prime O
2
、
φprime
CO、
φprime
CO
2 干烟气中各成分的体积分数,%;
φ_CO2 、 φCO 、 φ_CH4 、 φ_CmHn 、 φ_H2S 湿气体燃料中各成分的体积分数,%。
理论湿空气量按公式(8)计算:
L0S = L0R (1 +0.00124gk)(8)
式中:
S0 理论湿助燃气体量,单位为立方米每立方米 (m3/m3) ;
R0 理论干助燃气体量,单位为立方米每立方米 (m3/m3) ),按公式(9)计算;
1 理论干助燃气体的基准体积(1体积单位);
0.00124———标准状态下干助燃气体含水量 (g/m3) )换算为水蒸气体积的系数,单位为立方米每克
(m3/g) ;
k 干助燃气体的含水量,单位为克每立方米 (g/m3)
l L0R =0.0238 (φ_H2 + φCO) +0.0952 φ_CH4 +0.0476 (m + n/4) φ_Cm Hn + 0.0714 φ_H2 S -0.0476 φ_O2(9)
式中:
R0 理论干助燃气体量,单位为立方米每立方米 (m3/m3) ;
0.0238、0.0952、0.0476…… ——— 气体燃料中各可燃组分 (H2, CO, CH4 ⋯) 对应的换算系数;
0.0476 气体燃料中 O2 组分的换算系数;
φ_H2 、 φCO 、 φ_CH4 、 φ_CmHn 、 φ_H2S 、 φ_O2 湿气体燃料中各成分的体积分数,%。
8.1.4 雾化蒸汽带入的物理热量的计算按公式(10)计算:
Q4 = BGq (hq - hc - r)(10)
Q4 雾化蒸汽带入的物理热量,单位为千焦每吨(kJ/t);
B 每吨入炉物料的燃料用量,单位为立方米每吨 (m3/t)
Gq 单位体积燃料的雾化蒸汽用量,单位为千克每立方米 (kg/m3) ;
hq 、h 雾化蒸汽在使用及环境条件下的比焓,单位为千焦每千克(kJ/k
g
);
r 蒸汽在使用条件下的汽化潜热,单位为千焦每千克(kJ/kg)。
8.1.5 物料带入的物理热量按公式(11)计算:
Q5 =1000 (cP tP - cPc tc)(11)
式中:
Q5 物料带入的物理热量,单位为千焦每吨(kJ/t);
1000 吨与千克的质量单位换算系数,单位为千克每吨 (kg/t) ;
CP 、 CPc 物料在 0simtP 及 tP simt 的平均比热容,单位为千焦每千克摄氏度[kJ /(kg ·°C) ];
tP 物料入炉温度,单位为摄氏度(℃);
tc 环境平均温度,单位为摄氏度(℃)。
8.1.6 对轧钢连续加热炉,物料氧化反应热量按公式(12)计算:
Q6 = 5 6 4 5 1 6 0 a
式中:
6 轧钢连续加热炉物料氧化反应热量,热处理炉无此项,单位为千焦每吨(kJ/t);
5645160———钢铁物料氧化反应的单位放热量换算系数,单位为千焦每吨(kJ/t);
a 物料氧化烧损率,单位为千克每千克 (kg/kg) 。
8.1.7 对热处理炉,马弗(垫铁、保护料等)带入的物理热量按公式(13)计算:
Q7 = (Gm)/(Gg) 1000 (c7 t7 - c7c tc) (13)
式中:
Q7 马弗(垫铁、保护料等)带入的物理热量,轧钢连续加热炉无此项,单位为千焦每吨(kJ/t) ;
Gm 马弗(垫铁、保护料等)的总重量,单位为吨(t);
Gg 热处理炉物料装炉的重量,对间断式热处理炉为总装入量,对连续式热处理炉为测试时间内的生产量,单位为吨(t);
1000 ——— 吨与千克的质量单位换算系数,单位为千克每吨 (kg/t) ;
C7 、 C7c 马弗(垫铁、保护料等)在 0simt7 及 t7simtc 的平均比热容,单位为千焦每千克摄氏度
[kJ/(kg·°C)] ;
t7 马弗(垫铁、保护料等)入炉温度,单位为摄氏度(℃);
tc 环境平均温度,在不受外界辐射影响下测试,单位为摄氏度(℃)。
8.1.8 收入热量总和∑Q 按公式(14)计算:
SigmaQ = Q1 + Q2 + Q3 + Q4 + Q5 + Q6 + Q7(14)
式中:
ΣQ 收入热量总和,单位为千焦每吨(kJ/t);
Q1 燃料燃烧的化学热,单位为千焦每吨(kJ/t);
Q2 燃料带入的物理热量,单位为千焦每吨(kJ/t);
Q3 助燃空气带入的物理热量,单位为千焦每吨(kJ/t);
Q4 雾化蒸汽带入的物理热量,单位为千焦每吨(kJ/t);
Q5 物料带入的物理热量,单位为千焦每吨(kJ/t);
Q6 轧钢连续加热炉物料氧化反应热量,热处理炉无此项,单位为千焦每吨(kJ/t);
Q7 热处理炉马弗(垫铁、保护料等)带入的物理热量,轧钢连续加热炉无此项,单位为千焦每吨 (kJ/t) 。
8.2 热支出项目的计算
8.2.1 出炉物料带出的物理热量按公式(15)计算:
Q1prime =1000 (1 - a) (cPprime tPprime - cPcprime tc)(15)
式中:
Q'1 出炉物料带出的物理热量,单位为千焦每吨 (kJ/t)
1000 吨与千克的质量单位换算系数,单位为千克每吨 (kg/t) ;
a 对轧钢连续加热炉,为物料氧化烧损率,单位为千克每千克 (kg/kg) ,对热处理炉,a取0;
c'P 、 c'Pc 物料在 0simtprimeP 及 0simtc 的平均比热容,单位为千焦每千克摄氏度 [kJ/(kg·°C)] ;
t'P 物料出炉温度,单位为摄氏度(℃);
tc 环境平均温度,单位为摄氏度(℃)。
8.2.2 烟气带出的物理热量按公式(16)计算:
Q2prime = [ BbVns - (sumV1)/(GP) ] (cy ty - cyc tc)(16)
式中:
Q'2 烟气带出的物理热量,单位为千焦每吨(kJ/t);
B 每吨入炉物料的燃料用量,单位为立方米每吨 (m3/t) ;
b 不完全燃烧时的烟气修正系数;
Vns 完全燃烧时的实际湿烟气量,单位为立方米每立方米 (m3/m3) ;
V1 炉门、孔洞逸气量,单位为立方米每小时 (m3/h)(8.2.9) );
GP 每小时入炉物料量,单位为吨每小时(t/h);
Cy , Cyc 烟气在 0simty 及 0simtc 的平均比热容,单位为千焦每立方米摄氏度 [kJ/(m3·°C)] ;
ty 烟气出炉的温度,单位为摄氏度(℃);
tc 环境平均温度,单位为摄氏度(℃)。
当 α≥1 时,不完全燃烧时的烟气修正系数按公式(17)计算:
b = 100/(100 -0.5 φCOprime -0.5 φ_H2prime)(17)
式中:
b 不完全燃烧时的烟气修正系数;
100 干烟气的基准体积分数(100%,即100体积单位);
0.5 干烟气中 φCOprime,φHprime 组分的耗氧量换算系数;
φCOprime,φ_H2prime 干烟气中各成分的体积分数,%。
当 α<1 时,不完全燃烧时的烟气修正系数按公式(18)计算:
b = 100/(100 +1.88 φCOprime +1.88 φ_H2prime +9.52 φ_CH4prime -4.76 φ_O2prime)(18)
式中:
b 不完全燃烧时的烟气修正系数;
100 干烟气的基准体积分数(100%,即100体积单位);
1.88、9.52、4.76 干烟气中各组分的烟气体积修正系数;
φCOprime, φ_H2prime, φ_CH4prime 及 φ_O2prime 干烟气中各成分的体积分数,%。
对气体燃料,完全燃烧时的实际湿烟气量按公式(19)计算:
Vns = V0g + [ α(1 +0.00124gk) -1 ] L0R(19)
式中:
sn 实际湿烟气量,单位为立方米每立方米 (m3/m3) ;
g0 理论湿烟气量,单位为立方米每立方米 (m3/m3) ;
0.00124 ———标准状态下,干空气含水量 (g/m3) 换算为水蒸气体积的系数,单位为立方米每克
(m3/g) ;
k 干空气的含水量,单位为克每立方米 (g/m3) ;
R0 理论干空气量,单位为立方米每立方米 (m3/m3) 。
理论湿烟气量按公式(20)计算:
V0g =0.01 [ φCO +3 φ_CH4 + (m + n/2) φ_Cm Hn + φ_CO2 + φ_H2 +2 φ_H2 S + φ_N2 + φ_H2 O ] +0.79L0R … …(20)
式中:
g0 理论湿烟气量,单位为立方米每立方米 (m3/m3) ;
0.01 用于将百分数形式的组分体积含量转换为小数;
3、2 分别对应 CH4 、 H2S 完全燃烧的烟气体积生成量;
1/2 烃类燃烧氢氧反应系数;
0.79 干空气中惰性组分体积分数;
φCObackslashφ_CH4backslashφ_CmHn 湿燃料中各成分的体积分数,%;
R0 理论干空气量,单位为立方米每立方米 (m3/m3) 。
Cy , Cyc 烟气在 0 simty 及 0 simt 的平均比热容,单位为千焦每立方米摄氏度
[kJ/(m3·°C)] ],烟 气 在 0 simty 的平均比热容按公式(21)计算:
cy = 1/100 (cCOS φCOprime + c_CO2S φ_CO2prime + … …)(21)
式中:
Cy 烟气平均比热容,单位为千焦每立方米摄氏度 kJ/(m3·°C) ;
1/100 体积分数转换小数的系数;
cCOS, c_CO2S …… 湿烟气中 CO、CO₂…… 的平均比热容,单位为千焦每立方米摄氏度 [kJ/ (m3 ·°C) ;
φprimeCO,φprime_CO2 湿烟气中 CO、CO₂…… 的体积分数,%。
8.2.3 化学不完全燃烧损失的热量按公式(22)计算:
Q3prime = BbVns (126 φCOprimeprime +108 φ_H2primeprime +358 φ_CH4primeprime + …)(22)
式中:
Q'3 化学不完全燃烧损失的热量,单位为千焦每吨 (kJ/t)
B 每吨入炉物料的燃料用量,单位为立方米每吨 (m3/t) ;
b 不完全燃烧时的烟气修正系数;
sn 完全燃烧时的实际湿烟气量,单位为立方米每立方米 (m3/m3) ;
126、108、358 分别为标准状态下各可燃组分未完全燃烧的热量换算系数;
φCOprimeprime,φ_H2primeprime,φ_CH4primeprime⋯⋯ 湿烟气中 CO、H₂、CH₄…… 的体积分数,%。
8.2.4 机械不完全燃烧损失的热量 Q'4 为烟气中残炭损失热量,若能测量出烟气残炭量则按相应的热量计算,否则忽略不计。
8.2.5 炉子附件的吸热量按公式(23)计算:
Q5prime = G1 (c1prime t1prime - c1 t1) (23)
式中:
Q'5 炉子附件的吸热量,单位为千焦每吨 (kJ/t) ;
G1 入炉吨物料加热附件(链带等)的重量,单位为千克每吨 (kg/t)
c'1, c1 附件在 0simtprime1 及 0simt1 的平均比热容,单位为千焦每千克摄氏度 [kJ/(kg·°C)] ;
t'1 、 t1 附件出炉及进炉时的温度,单位为摄氏度(℃)
8.2.6 对于热处理炉,炉体蓄热量按公式(24)计算:
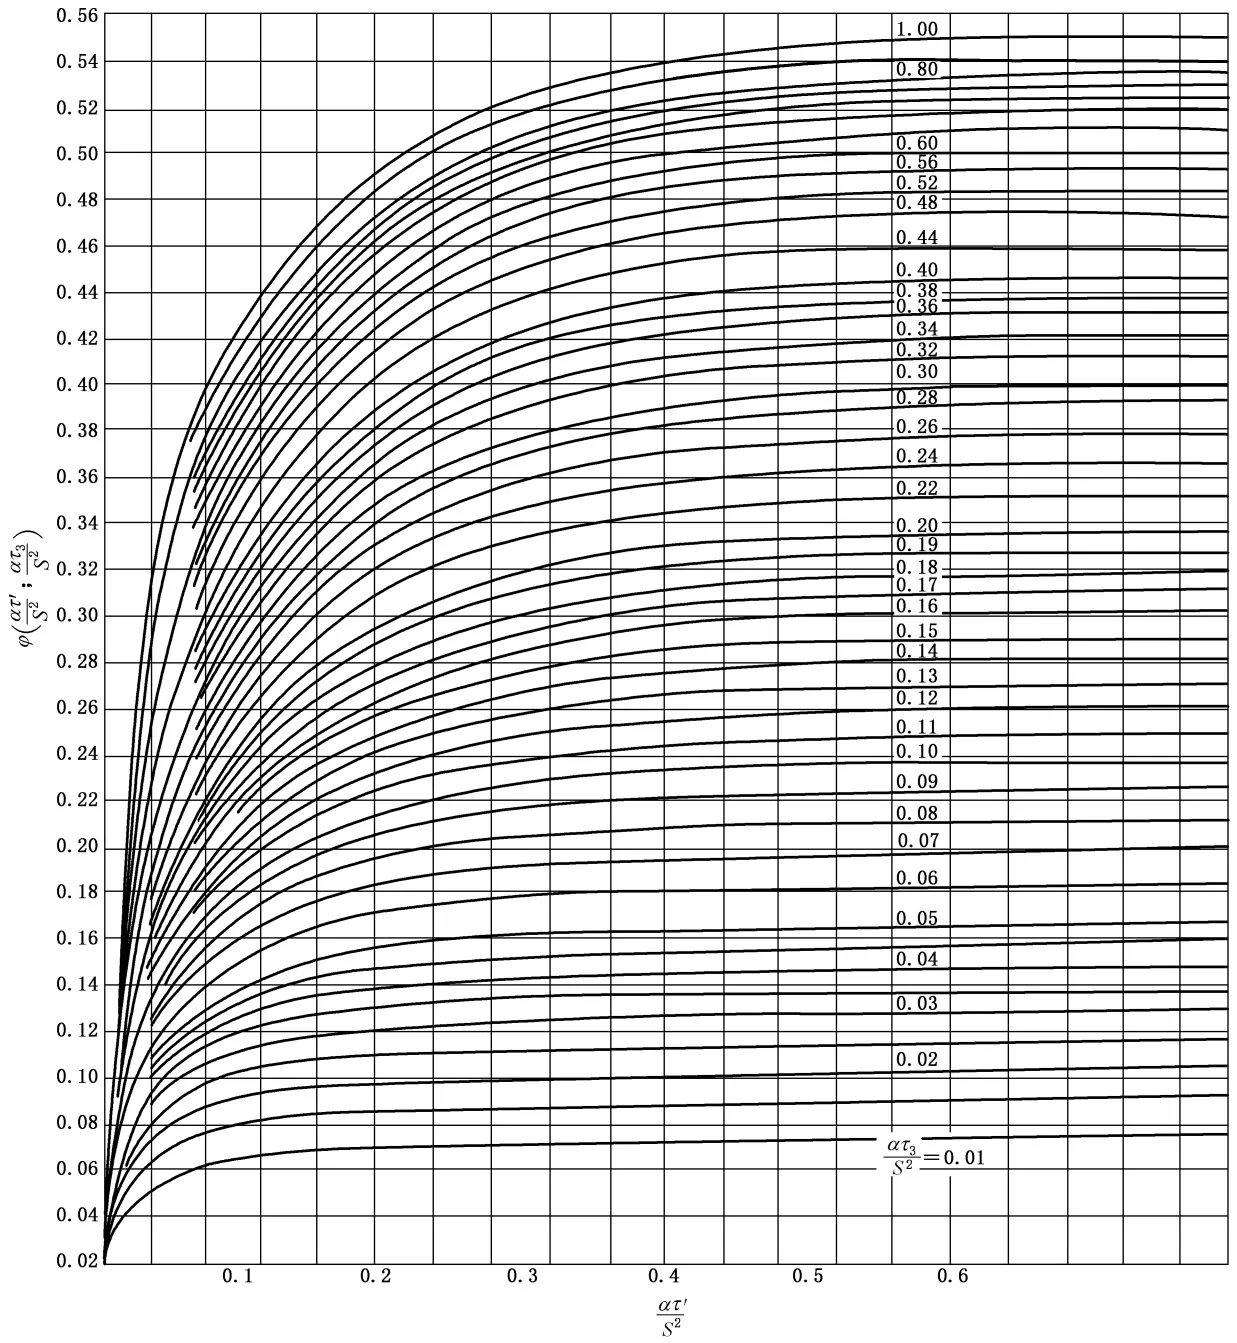
Q6prime = (τc)/(Gg) sumc6prime γ6prime S6prime (t6-2prime - t6-1prime) φ [ (α6 τprime)/((S6prime)2); (α6 τ3)/((S6prime)2) ] Ai(24)
式中:
Q'6 热处理炉炉体蓄热量,轧钢连续加热炉无此项,单位为千焦每吨 (kJ/t)
τc 热处理炉炉体蓄热时间即一个周期,单位为小时(h);
Gg 热处理炉物料装炉的重量,对间断式热处理炉为总装入量,对连续式热处理炉为测试时间内的生产量,单位为吨每小时(t/h);
c'6 内层炉衬在0至其平均温度间的平均比热容,单位为千焦每立方米摄氏度
[kJ/(kg·°C)] ;
γ6prime 炉衬的密度,单位为千克每立方米 (kg/m3) ;
S'6 炉衬的厚度,单位为米(m);
t'6-1 、 t'6-2 周期起始与终止(保温完毕)时炉衬的内表面温度,单位为摄氏度(℃);
φ[(α6τprime)/((Sprime6)2);(α6τ3)/((Sprime6)2)] 函数值,由附录 D查取;
Ai 第 i 部分炉体表面散热面积,单位为平方米 (m2)
8.2.7 炉体表面散热量按公式(25)计算:
Q7prime = (Σ (qi Ai))/(GP) (25)
式中:
Q'7 炉体表面散热量,单位为千焦每吨(kJ/t);
qi 第 i 部分炉体表面平均面积热流量,单位为千焦每平方米小时 [kJ/(m2cdoth)] ;
Ai 第 i 部分炉体表面散热面积,单位为平方米 (m2)
GP 每小时入炉物料量,单位为吨每小时 (t/h)
第 i 部分炉体表面平均面积热流量如不能直接测量,可按公式(26)计算:
qi =20.41 ε [ ((273 + tb)/100)4 - ((273 + tc)/100)4 ] + αd (tb - tc)(26)
式中:
qi 第 i 部分炉体表面平均面积热流量,单位为千焦每平方米小时 kJ/(m2cdoth)
20.41 ———黑体辐射换热系数;
ε 炉体表面黑度;
273 摄氏温度和热力学温度的转换;
tb 第 部分炉体表面平均温度,单位为摄氏度(℃);
100 温度无量纲化换算系数;
tc 环境温度,单位为摄氏度 (℃) ;
αd 对流传热系数。
无风时,对流传热系数按公式(27)计算:
αd = A (tb - tc)1/4(27)
式中:
A 系数,散热面向上时 A=11.7,向下时 A=6.3 ,垂直时 A=9.2 ;
tb 第 部分炉体表面平均温度,单位为摄氏度(℃);
tc 环境平均温度,单位为摄氏度(℃)。
1/4 自然对流换热指数。
横置圆柱时,对流传热系数按公式(28)计算:
αd =8.8 ((tb - tc)/(dr))1/4 (28)
式中:
αd 对流传热系数;
8.8 ———横置圆柱在自然对流工况下的经验系数;
tb 第 部分炉体表面平均温度,单位为摄氏度(℃);
tc 环境平均温度,单位为摄氏度(℃);
dr 圆柱直径,单位为米(m);
1/4 自然对流换热指数。
当风速 Wf<5m/s 时,对流传热系数按公式(29)计算:
αd =22.2 +15.1Wf(29)
式中:
αd 对流传热系数;
22.2———风速为0时的对流传热系数;
15.1———风速影响系数;
Wf 风速,单位为米每秒 (m/s)
当风速 Wf>5m/s 时,对流传热系数按公式(30)计算:
αd =27.1Wf0.78(30)
8.2.8 炉门及孔洞辐射的热量按公式(31)计算:
Q8prime =20.41 1/(Gp) sumAjprime φ (τ)/3600 [ ((273 + tiprime)/100)4 - ((273 + tc)/100)4 ](31)
式中:
Q'8 炉门及孔洞辐射的热量,单位为千焦每吨(kJ/t);
Gp 每小时入炉物料量,单位为吨每小时 (t/h)
A'j 炉门、孔洞开启面积,单位为平方米 (m2)
φ 辐射角度系数;
τ 1 h内开启门、孔时间,单位为秒 (s) ;
3600———时间换算系数;
273 摄氏温度和热力学温度的换算常数;
t'i 炉门及孔洞处温度,单位为摄氏度(℃);
100 温度无量纲化换算系数;
tc 环境平均温度,单位为摄氏度(℃)
8.2.9 炉门及孔洞逸气损失热量按公式(32)计算:
Q9prime = Qph + Qch(32)
式中:
Q'9 炉门及孔洞逸气损失热量,单位为千焦每吨 (kJ/t)
Qph 逸气带出的物理热量,单位为千焦每吨 (kJ/t)
Qch 逸气带出的化学热量,单位为千焦每吨(kJ/t)。
逸气带出的物理热量按公式(33)计算:
Qph = 1/(Gp) sumV1 (cy tyl - cylc tc) (33)
式中:
Qph 逸气带出的物理热量,单位为千焦每吨 (kJ/t) ;
Gp 每小时入炉物料量,单位为吨每小时 (t/h) ;
V1 通过炉门、孔洞的逸气量,单位为立方米每小时 (m3/h)
Cyl 、 Cylc 炉门、孔洞处的炉气在 0 simtyl 及 0 simtc 的平均比热容,单位为千焦每立方米摄氏度
[kJ/(m3·°C)] ;
ty1 炉门、孔洞处的炉气温度,单位为摄氏度(℃);
tc 环境平均温度,单位为摄氏度(℃)。
炉门及孔洞的逸气量按公式(34)计算:
V1 = [ (P1)/9.8 + (rc - ry) H ]3/2 - ((P1)/9.8)3/2 (281 μ bar b τ (Pc + P1)/9.8)/((rc - ry) √(ry) (273 + tyl))(34)
式中:
V1 通过炉门、孔洞的逸气量,单位为立方米每小时 (m3/h) ;
P1 炉门、孔洞底部的炉气表压,单位为帕斯卡 (Pa) ;
9.8———重力加速度,单位为米每二次方秒 (m/s2)
rc 环境温度下的空气密度,单位为千克每立方米 (kg/m3) ;
ry
ty1 下炉气密度,单位为千克每立方米 (kg/m3)
———炉门、孔洞的平均开启高度,单位为米(m);
3压力项幂次系数; 2
281———逸气量计算系数;
μ 流量系数,厚墙 μ=0.82 ,薄墙 μ=0.62( (当 δ < 3.5d 时为薄墙,δ 为炉墙的厚度,d 为炉门、孔洞的当量直径);
overlineb 炉门、孔洞的平均宽度,单位为米(m);
τ 炉门、孔洞1 h内的开启时间,单位为小时(h);
Pc 大气压,单位为帕斯卡(Pa);
273———摄氏温度与热力学温度换算常数;
ty1 炉门、孔洞处的炉气温度,单位为摄氏度(℃)。
注:本公式为工程实用经验公式,已将气体常数、重力加速度、温度换算、单位换算等物理常数合并为系数281。环境温度下的空气密度按公式(35)计算:
rc = 1.293/(1 + (tc)/273) × (Pc)/101325 (35)
式中:
rc 环境温度下的空气密度,单位为千克每立方米 (kg/m3)
1.293 标准状态下空气密度,单位为千克每立方米 (kg/m3)
1 空气密度基准值;
tc 环境平均温度,单位为摄氏度(℃);
273 摄氏温度与热力学温度换算常数;
Pc 大气压,单位为帕斯卡(Pa);
101325———标准大气压,单位为帕斯卡(Pa);
ty1 下炉气密度按公式(36)计算:
ry = (r0)/(1 + (tyl)/273) × (P1 + Pc)/101325(36)
式中:
ry
ty1 下炉气密度,单位为千克每立方米 (kg/m3) ;
r0 标准状态下炉气的密度,单位为千克每立方米 (kg/m3)
1 空气密度基准值;
ty1 炉门、孔洞处的炉气温度,单位为摄氏度(℃);
273 摄氏温度与热力学温度换算常数;
P1 炉门、孔洞底部的炉气表压,单位为帕斯卡 (Pa)
Pc 大气压,单位为帕斯卡(Pa);
101325———标准大气压,单位为帕斯卡(Pa)。
标准状态下炉气的密度按公式(37)计算:
r0 = (44 φCOprimeprime +18 φ_H2 Oprimeprime +64 φ_SO2primeprime +28 φ_N2primeprime +32 φ_O2primeprime + ⋯ ⋯)/(22.4 ×100)(37)
式中:
0 标准状态下炉气的密度,单位为千克每立方米 (kg/m3) ;
44、18、64、28、32 分别为 CO2 、 H2O 、 SO2 、 N2 、 O2 的摩尔质量;
″CO2 、 H2O、″SO2 、 N2 、″O2 ″ ″ 炉门、孔洞逸出气体成分的体积分数,%;
22.4 标准状态下气体摩尔体积;
100 体积分数换算系数。
水平孔洞的逸气量按公式(38)计算:
V2 = √((P1)/(9.8ry)) × (421 muA τ (Pc + P1))/(9.8 × (273 + tyl))(38)
式中:
V2 通过水平孔洞的逸气量,单位为立方米每小时 (m3/h)
P1 孔洞底部的炉气表压,单位为帕斯卡 (Pa) ;
9.8———重力加速度,单位为米每平方秒 (m/s2) );
ry
tyl 下炉气密度,单位为千克每立方米 (kg/m3)
421———逸气量计算系数;
μ 流量系数,厚墙 μ=0.82 ,薄墙 μ=0.62( (当 δ < 3.5d 时为薄墙,δ 为炉墙的厚度,d 为孔洞的当量直径);
——— 孔洞的逸气面积,单位为平方米 (m2) ;
τ 孔洞1 h内的开启时间,单位为小时(h);
Pc 大气压,单位为帕斯卡(Pa);
273 摄氏温度与热力学温度换算常数;
tyl 孔洞处的炉气温度,单位为摄氏度(℃)。
逸气化学热量按公式(39)计算:
Qch = 1/(Gp) sumV1 (126 φCO +108 φ_H2 +358 φ_CH4 +589 φ_Cm Hn)(39)
式中:
Qch 逸气化学热量,单位千焦每吨(kJ/t);
1 单位换算系数;
GP 每小时入炉物料量,单位为吨每小时(t/h);
V1 通过炉门、孔洞的逸气量,单位为立方米每小时 (m3/h) ;
126、108、358、589 分别为 CO、H₂、CH₄、CₘH, 的低位发热量系数;
φCO·φ_H2·φ_CH4·φ_CmHn 炉门、孔洞逸出气体成分的体积分数,%。
8.2.10 冷却水的吸热量按公式(40)计算:
Q10prime = G10 (cprime tprime - ct)(40)
式中:
Q'10 冷却水的吸热量,单位为千焦每吨(kJ/t);
G10 每吨入炉物料的冷却水用量,单位为千克每吨 (kg/t)
c' 、c 冷却水在 t' 、t 下的比热容,单位为千焦每千克摄氏度 [kJ/(kg·°C)] ;
t' 、t 冷却水出、入炉温度,单位为摄氏度(℃)。
8.2.11 对轧钢连续加热炉,汽化冷却的吸热量按公式(41)计算:
Q11prime = Gw (hqprime - cprimeprime tprimeprime - (rprime wprime)/100)(41)
式中:
Q'11 轧钢连续加热炉汽化冷却的吸热量,热处理炉无此项,单位为千焦每吨(kJ/t);
Gw 入炉每吨物料的产汽量,单位为千克每吨 (kg/t) ;
h'q 蒸汽的比焓,单位为千焦每千克(kJ/kg);
c'' 给水的比热容,单位为千焦每千克摄氏度[ kJ/(kg·°C) ;
t'' 给水的温度,单位为摄氏度(℃);
r' 汽化潜热,单位为千焦每千克 (kJ/kg)
w' 蒸汽湿度,%;
100——— 百分数换算系数。
8.2.12 对轧钢连续加热炉,氧化铁皮带出的物理热量按公式(42)计算:
Q12prime =1000a(c12prime t12prime - cc tc)(42)
式中:
Q'12 轧钢连续加热炉氧化铁皮带出的物理热量,热处理炉无此项,单位为千焦每千克(kJ/t) ;
1000 吨与千克的换算系数;
a 物料氧化烧损率,单位为千克每千克 (kg/kg)
c'12 、 c0 氧化铁皮在 0simtprime1 及 0simt 下的平均比热容,单位为千焦每千克摄氏度[kJ /(kg ·°C) t'12 氧化铁皮温度,单位为摄氏度(℃);
tc 环境平均温度,单位为摄氏度(℃)。
8.2.13 对于热处理炉,保护气体带出的热量按公式(43)计算:
Q13prime = (Vb)/(Gg) (c13-2prime t13-2prime - c13-1prime t13-1prime)(43)
式中:
Q'13 热处理炉保护气体带出的热量,轧钢连续加热炉无此项,单位为千焦每吨(kJ/t);
Vb 测试时间内保护气体总耗量,单位为立方米 (m3)
Gg 热处理炉物料装炉的重量,对间断式热处理炉为总装入量,对连续式热处理炉为测试时间内的生产量,单位为吨 (t)
c'13-1 , c'13-2 2 保护气体在 0simtprime13- 1 及 0simtprime13
-2 的平均比热容,单位为千焦每立方米摄氏度
[kJ/(m3·°C)] ;
t'13-1 、 t'13-2 2 保护气体入、出炉温度,单位为摄氏度 (℃)
8.2.14 对于热处理炉,马弗(垫铁、保护料等)带出的物理热量按公式(44)计算:
Q14prime = (Gm)/(Gg) 1000 (c14prime t14prime - c14eprime tc)(44)
式中:
Q'14 热处理炉马弗(垫铁、保护料等)带出的物理热量,轧钢连续加热炉无此项,单位为千焦每吨(kJ/t);
Gm 马弗(垫铁、保护料等)的总重量,单位为吨(t);
Gg 热处理炉物料装炉的重量,对间断式热处理炉为总装入量,对连续式热处理炉为测试时间内的生产量,单位为吨(t);
1000 吨与千克的换算系数;
c'14 、 c'14e 马弗(垫铁、保护料等)在 0simtprime14 及 0simtc 的平均比热容,单位为千焦每千克摄氏度
kJ/(kg·°C) ];
t'14 马弗(垫铁、保护料等)加热温度,单位为摄氏度(℃)。
8.2.15 余热回收装置表面散热量 Q'15 计算方法同8.2.7。
8.2.16 炉膛至蓄热室间的烟道散热量 Q'16 的计算:若余热回收装置同炉膛之间有一定距离,此项需要计算,计算方法同8.2.7;若余热回收装置安装在炉墙上,此项不需要计算。
8.2.17 空气(或煤气)管道及蒸汽管道散热量 Qprime1 7计算方法同8.2.7。
8.2.18 其他工质带走的热量 Qprime18 包括回收后外供的水蒸气、雾化蒸汽、压缩空气等。具体项目和计算方法可根据被测加热炉的特点和工艺要求计算。
8.2.19 热平衡各项收入热量总和∑Q 与已测各项支出热量总和之差即为差值 DeltaQ ,按公式(45)计算:
DeltaQ = SigmaQ - (Q1prime + Q2prime + Q3prime + … + Q18prime)(45)
式中:
DeltaQ 收入热量总和与已测各项支出热量总和之差,单位为千焦每吨(kJ/t);
ΣQ 收入热量总和,单位为千焦每吨(kJ/t);
Q'1 出炉物料带出的物理热量,单位为千焦每吨(kJ/t);
Q' 2 烟气带出的物理热量,单位为千焦每吨(kJ/t);
Q'3 化学不完全燃烧损失的热量,单位为千焦每吨(kJ/t);
Q'4 机械不完全燃烧损失的热量,单位为千焦每吨(kJ/t);
Q'5 炉子附件的吸热量,单位为千焦每吨(kJ/t);
Q'6 热处理炉炉体蓄热量,轧钢连续加热炉无此项,单位为千焦每吨(kJ/t);
Q'7 炉体表面散热量,单位为千焦每吨(kJ/t);
Q'8 炉门及孔洞辐射的热量,单位为千焦每吨(kJ/t);
Q'9 炉门及孔洞逸气损失热量,单位为千焦每吨(kJ/t);
Q'10 冷却水的吸热量,单位为千焦每吨(kJ/t);
Q'11 轧钢连续加热炉汽化冷却的吸热量,热处理炉无此项,单位为千焦每吨(kJ/t);
Q'12 轧钢连续加热炉氧化铁皮带出的物理热量,热处理炉无此项,单位为千焦每千克(kJ/t);
Q'13 热处理炉保护气体带出的热量,轧钢连续加热炉无此项,单位为千焦每吨(kJ/t);
Q'14 热处理炉马弗(垫铁、保护料等)带出的热量,轧钢连续加热炉无此项,单位为千焦每吨(kJ/t);
Q'15 余热回收装置表面散热量,单位为千焦每吨(kJ/t);
Q'16 炉膛至蓄热室间的烟道散热量,单位为千焦每吨(kJ/t);
Q'17 空气(或煤气)管道及蒸汽管道散热量,单位为千焦每吨(kJ/t);
Q'18 其他工质带走的热量,单位为千焦每吨(kJ/t)。
差值包括未测出的支出热量及误差。热平衡允许相对误差值为±5%以内,按公式(46)计算:
| (DeltaQ)/(SigmaQ) ×100 | ≤5(46)
式中:
DeltaQ 收入热量总和与已测各项支出热量总和之差,单位为千焦每吨 (kJ/t) ;
∑Q ———收入热量总和,单位为千焦每吨(kJ/t);
100 ———百分数换算系数;
5 热平衡允许相对误差限值
8.2.20 支出热量总和按公式(47)计算:
SigmaQprime = Q1prime + Q2prime + Q3prime + … + Q18prime + DeltaQ(47)
式中:
SigmaQprime- 支出热量总和,单位为千焦每吨(kJ/t);
Q' 出炉物料带出的物理热量,单位为千焦每吨(kJ/t);
Q'2 烟气带出的物理热量,单位为千焦每吨(kJ/t);
Q'3 化学不完全燃烧损失的热量,单位为千焦每吨(kJ/t);
Q'4 机械不完全燃烧损失的热量,单位为千焦每吨(kJ/t);
Q'5 炉子附件的吸热量,单位为千焦每吨(kJ/t);
Q'6 热处理炉炉体蓄热量,轧钢连续加热炉无此项,单位为千焦每吨(kJ/t);
Q'7 炉体表面散热量,单位为千焦每吨(kJ/t);
Q'8 炉门及孔洞辐射的热量,单位为千焦每吨(kJ/t);
Q'9 炉门及孔洞逸气损失热量,单位为千焦每吨(kJ/t);
Q'10 冷却水的吸热量,单位为千焦每吨(kJ/t);
Q'11 轧钢连续加热炉汽化冷却的吸热量,热处理炉无此项,单位为千焦每吨(kJ/t);
Q'12 轧钢连续加热炉氧化铁皮带出的物理热量,热处理炉无此项,单位为千焦每千克(kJ/t);
Q'13 热处理炉保护气体带出的热量,轧钢连续加热炉无此项,单位为千焦每吨(kJ/t);
Q'14 热处理炉马弗(垫铁、保护料等)带出的热量,轧钢连续加热炉无此项,单位为千焦每吨 (kJ/t);
Q'15 余热回收装置表面散热量,单位为千焦每吨(kJ/t);
Q'16 炉膛至蓄热室间的烟道散热量,单位为千焦每吨(kJ/t);
Q'17 空气(或煤气)管道及蒸汽管道散热量,单位为千焦每吨(kJ/t);
Q'18 其他工质带走的热量,单位为千焦每吨(kJ/t);
DeltaQ 收入热量总和与已测各项支出热量总和之差,单位为千焦每吨 (kJ/t)
8.2.21 计算回收并用于加热炉上的 (例如预热空气或煤气的)循环热量 Qxh1 、 Qxh2 …… 及其总和
sumQxh ,同时算出其占收入热量总和的百分数。
8.3 热平衡表
将全炉(包括余热回收装置)或炉膛热平衡各收、支项热量的计算结果列入表1中
| 收入 | 支出 | ||||||
| 符号 | 项目 | 热量 | 符号 | 项目 | 热量 | ||
| 103kJ/t | % | 103kJ/t | % | ||||
| Q1 | 燃料燃烧的化学热量 | Q'1 | 出炉物料带出的物理热量 | ||||
| Q2 | 燃料带入的物理热量 | Q'2 | 烟气带出的物理热量 | ||||
| Q3 | 助燃气体带入的物理热量 | Q'3 | 化学不完全燃烧损失的热量 | ||||
| Q4 | 雾化蒸汽带入的物理热量 | Q'4 | 机械不完全燃烧损失的热量 | ||||
| Q5 | 物料带入的物理热量 | Q'5 | 炉子附件的吸热量 | ||||
| Q6 | 轧钢连续加热炉物料氧化反应热量 | Q'6 | 热处理炉炉体蓄热量 | ||||
| Q7 | 热处理炉马弗(垫铁、保护料等)带入的物理热量 | Q'7 | 炉体表面散热量 | ||||
| Q'8 | 炉门及孔洞辐射的热量 | ||||||
| Q'9 | 炉门及孔洞逸气损失热量 | ||||||
| Q'10 | 冷却水的吸热量 | ||||||
| Q'11 | 轧钢连续加热炉汽化冷却的吸热量 | ||||||
| Q'12 | 轧钢连续加热炉氧化铁皮带出的物理热量 | ||||||
| Q'13 | 热处理炉保护气体带出的热量 | ||||||
| Q'14 | 热处理炉马弗(垫铁、保护料等)带出的热量 | ||||||
| Q'15 | 余热回收装置表面散热量 | ||||||
| Q'16 | 炉膛至蓄热室间的烟道散热量 | ||||||
| 收入 | 支出 | ||||||
| 符号 | 项目 | 热量 | 符号 | 项目 | 热量 | ||
| 103kJ / t | % | 103kJ / t | % | ||||
| Q'17 | 空气(或煤气)管道及蒸汽管道散热量 | ||||||
| Q'18 | 其他工质带走的热量 | ||||||
| ΔQ | 差值 | ||||||
| ΣQ | 合计 | 100 | ΣQ' | 合计 | 100 | ||
| 注1:百分率精确到小数点后一位。注2:热量值取4位有效数字。注3:本表适用于轧钢加热炉和热处理炉,测试时根据炉型实际情况填写相关项目,未涉及项目不填写,其热量按0计入。 | |||||||
8.4 热效率
加热炉全炉热效率按公式(48)计算:
η1 = (Q1prime - Q5)/(Q1) ×100% (48)
式中:
η1 全炉热效率;
Qprime1 出炉物料带出的物理热量,单位为千焦每吨(kJ/t);
Q5 物料带入的物理热量,单位为千焦每吨(kJ/t);
Q1 燃料燃烧的化学热,单位为千焦每吨(kJ/t)。
注:热处理炉通常不计算此项。
炉膛热效率按公式(49)计算:
η2 = (Q1prime - Q5)/(sumQ - Q5) ×100%
式中:
η2 炉膛热效率;
Q'1 出炉物料带出的物理热量,单位为千焦每吨(kJ/t);
Q5 物料带入的物理热量,单位为千焦每吨(kJ/t);
ΣQ 热平衡各项收入热量总和,单位为千焦每吨(kJ/t)。
8.5 主要技术经济指标
主要技术经济指标按表2计算和填写。
| 序号 | 指标 | 符号或算式 | 单位 | 数值 |
| 1 | 小时产量 | Gp | t/h | |
| 2 | 炉底强度 | 1000Gp/F | kg/(m2·h) | |
| 3 | 供热强度 | 10-6Q1Gp | 106kJ/h | |
| 4 | 单位热耗 | 10-6Q1 | 106kJ/t | |
| 注1:对轧钢连续加热炉,其主要技术经济指标含第1项~第4项,共4项。注2:对热处理炉,其主要技术经济指标含第1项和第4项,共2项。 | ||||
9 热平衡测试报告
热平衡测试报告包括但不限于以下内容:
a) 前言;
b) 主要设备概况及生产状况;
c) 主要测定数据;
d) 物料平衡表;
e) 热平衡表;
f) 主要技术经济指标;
g) 分析及改进意见;
h) 测定单位、负责人、报告执笔人、审核人(签字)。
附录 A (资料性)
设备及炉子概况
A.1 轧钢连续加热炉设备及炉子概况见表 A.1。
| 厂(车间)名 | |||
| 加热炉炉型 | |||
| 炉子设计单位 | |||
| 炉子施工单位 | |||
| 加热炉编号 | |||
| 项目 | 单位 | 数值或内容 | |
| 轧机概况 | |||
| 型号 | |||
| 作业率 | |||
| 设计年产量 | |||
| 实际年产量 | |||
| 主要产品规格 | |||
| 加热炉概况 | |||
| 座数 | |||
| 每座年加热量 | 设计 | ||
| 额定 | |||
| 实际 | |||
| 每座小时加热量 | 设计 | ||
| 额定 | |||
| 实际 | |||
| 炉底有效尺寸(有效炉长×炉内宽) | |||
| 各部位所用耐火材料种类 | |||
| 燃料 | 平均发热量 | ||
| 种类 | |||
| 燃烧器前温度 | |||
| 燃烧器前压力 | |||
| 平均小时用量 | |||
| 燃烧装置 | 形式 | ||
| 尺寸 | |||
| 额定能力 | |||
| 个数 | |||
| 供热点装置 | |||
| 供热比例 | |||
| 厂(车间)名 | ||||
| 加热炉炉型 | ||||
| 炉子设计单位 | ||||
| 炉子施工单位 | ||||
| 加热炉编号 | ||||
| 项目 | 单位 | 数值或内容 | ||
| 物料 | 材质 | |||
| 尺寸 | ||||
| 质量 | ||||
| 加热温度 | ||||
| 炉底强度 | ||||
| 炉底管 | 装料排数 | |||
| 冷却方式 | ||||
| 小时耗水量或产汽量 | ||||
| 纵横水管 | 根数 | |||
| 直径 | ||||
| 管底比 | ||||
| 包扎施工方法 | ||||
| 包扎部位及面积 | ||||
| 寿命(包扎使用寿命) | ||||
| 节能效果(包扎前、后对比) | ||||
| 余热锅炉 | 类型 | |||
| 座数 | ||||
| 每座小时产气量 | ||||
| 产汽利用效率 | ||||
| 进水温度 | ||||
| 蒸汽压力 | ||||
| 蒸汽温度 | ||||
| 蒸汽湿度 | ||||
| 鼓风机 | 型号 | |||
| 台数 | ||||
| 压力 | ||||
| 风量 | ||||
| 厂(车间)名 | |||
| 加热炉炉型 | |||
| 炉子设计单位 | |||
| 炉子施工单位 | |||
| 加热炉编号 | |||
| 项目 | 单位 | 数值或内容 | |
| 引风机 | 型号 | ||
| 台数 | |||
| 吸力 | |||
| 引风量 | |||
| 炉体 | 绝热情况 | ||
| 密封情况(炉门数) | |||
| 物料推进机构 | 台数 | ||
| 能力 | |||
| 出料方式 | |||
| 步进机构 | 型式 | ||
| 升降步进行程 | |||
| 水平步进行程 | |||
| 步进周期 | |||
| 烟囱 | 配置 | ||
| 高度 | |||
| 上、下部内径 | |||
| 热工仪表测试时记录 | 温度 | ||
| 压力 | |||
| 流量 | |||
| 修炉情况 | 大修年限 | ||
| 年修炉次数 | |||
| 热量单耗 | 额定 | ||
| 上年平均 | |||
| 最低年平均 | |||
A.2 热处理炉设备及炉窑概况见表 A.2。
| 项目 | 单位 | 内容或数值 | |
| 企业、车间名称 | — | ||
| 炉子名称 | — | ||
| 炉子用途 | — | ||
| 同类型炉子座数 | |||
| 建炉时间 | — | ||
| 大修年月 | — | ||
| 主要产品品种 | — | ||
| 主要产品规格 | — | ||
| 设备参数 | 设计年热处理量 | t | |
| 炉子尺寸 | m | ||
| 有效炉底面积 | m2 | ||
| 最大装炉量 | t | ||
| 设计最大生产能力 | t/h | ||
| 单位热耗 | kJ/t | ||
| 燃料种类 | — | ||
| 燃料低(位)发热量 | kJ/kg | ||
| 最大燃料消耗量 | kg/h | ||
| 燃料预热温度 | °C | ||
| 燃烧器类型及数量 | |||
| 鼓风机型号及台数 | |||
| 空气量 | |||
| 空气压力 | |||
| 空气预热温度 | |||
| 换热器类型 | |||
| 换热面积 | m2 | ||
| 保护气体种类 | |||
| 保护气体耗量 | |||
| 冷却水耗量 | |||
| 排烟方式 | |||
| 炉体各部构造及所用耐火材料(附示意图) | |||
附录 B (资料性)
炉子工作月报
B.1 轧钢连续加热炉工作月报见表 B.1。
| 序号 | 项目 | 单位 | 数值或内容 |
| 1 | 加热时间 | ||
| 2 | 升温时间 | ||
| 3 | 保温时间 | ||
| 4 | 停炉时间 | ||
| 5 | 月加热物料量 | ||
| 6 | 平均小时加热物料量 | ||
| 7 | 主要加热物料规格 | ||
| 8 | 加热物料月平均单重 | ||
| 9 | 使用燃料种类及低发热量 | ||
| 10 | 月耗燃料量 | ||
| 11 | 平均单位热耗 | ||
| 12 | 炉子交替作业情况 | ||
| 13 | 炉子是否正常生产 |
B.2 热处理炉近期生产状况见表 B.2。
| 项目 | 单位 | 内容或数值 | ||
| 炉子名称 | ||||
| 生产参数 | 主要产品 | 品种 | ||
| 规格 | ||||
| 产量 | ||||
| 热处理工艺制度 | ||||
| 全年产量合计 | ||||
| 项目 | 单位 | 内容或数值 | |
| 生产参数 | 平均生产效率 | ||
| 年作业率 | |||
| 最高月作业率 | |||
| 平均热量单耗 | |||
| 备注 | |||
附录 C (规范性)
主要测试内容
C.1 轧钢连续加热炉主要测试内容见表 C.1。
| 厂(车间)名 | ||||
| 加热炉编号 | ||||
| 测试日期及起止时间 | ||||
| 序号 | 项目 | 单位 | 数值或内容 | |
| 1 | 气象状况 | 大气压力 | Pa | |
| 车间平均气温 | °C | |||
| 相对湿度 | % | |||
| 风速 | m/s | |||
| 2 | 燃料 | 均热段用量 | kg/t或m3/t | |
| 上加热段用量 | kg/t或m3/t | |||
| 下加热段用量 | kg/t或m3/t | |||
| 压力 | Pa | |||
| 燃料(或预热后)温度 | °C | |||
| 成分 | ||||
| 低发热量 | kJ/t或kJ/m3 | |||
| 3 | 空气 | 均热段用量 | kg/t或m3/t | |
| 上加热段用量 | kg/t或m3/t | |||
| 下加热段用量 | kg/t或m3/t | |||
| 压力 | Pa | |||
| 空气(或预热后)温度 | °C | |||
| 4 | 物料 | 物料量 | t | |
| 尺寸(长×宽×高) | mm×mm×mm | |||
| 每块(根)重量 | t | |||
| 入炉温度 | °C | |||
| 出炉温度 | °C | |||
| 5 | 氧化铁皮 | 重量 | t | |
| 温度 | °C | |||
| 6 | 烟气 | 出炉温度 | °C | |
| 出炉成分 | ||||
| 厂(车间)名 | ||||
| 加热炉编号 | ||||
| 测试日期及起止时间 | ||||
| 序号 | 项目 | 单位 | 数值或内容 | |
| 7 | 炉体各部 | 散热面积 | m2 | |
| 表面温度 | °C | |||
| 表面热流 | kJ/(m2·h) | |||
| 8 | 开启炉门孔 | 时间 | h | |
| 高×宽×厚 | mm×mm×mm | |||
| 静压 | Pa | |||
| 温度 | °C | |||
| 炉气成分 | ||||
| 9 | 冷却水 | 耗水量 | kg/t | |
| 入口温度 | °C | |||
| 出口温度 | °C | |||
| 压力 | Pa | |||
| 10 | 汽化冷却 | 蒸发量(或用水量) | kg/t | |
| 蒸汽压力(表压) | Pa | |||
| 蒸汽温度 | °C | |||
| 蒸汽湿度 | % | |||
| 进水温度 | °C | |||
| 11 | 附件 | 重量 | t | |
| 入炉温度 | °C | |||
| 出炉温度 | °C | |||
| 12 | 各段炉气成分 | 均热段 | ||
| 上加热段 | ||||
| 下加热段 | ||||
| 13 | 沿炉长方向温度及压力分布 | 与炉尾(进料口)距离 | mm | |
| 炉温 | °C | |||
| 炉压 | Pa | |||
C.2 热处理炉主要测试内容见表 C.2。
| 项目 | 单位 | 内容或数值 | |
| 测试日期及起止时间 | |||
| 炉子名称 | |||
| 炉子尺寸 | |||
| 有效炉底面积 | |||
| 环境温度 | °C | ||
| 相对湿度 | % | ||
| 燃料 | 种类 | ||
| 温度 | °C | ||
| 压力 | Pa | ||
| 成分 | % | ||
| 低位发热量 | kJ/m3(kg) | ||
| 总耗量 | m3(kg) | ||
| 机械不完全燃烧当量 | m3(kg) | ||
| 助燃空气 | 预热温度 | °C | |
| 压力 | Pa | ||
| 耗量 | m3 | ||
| 烟气 | 出炉温度 | °C | |
| 成分 | % | ||
| 水分量 | %(g/m3) | ||
| 残碳浓度 | mg/m3 | ||
| 热处理钢材 | 品种 | ||
| 规格 | |||
| 单重 | |||
| 块数 | |||
| 装入量 | |||
| 总装入量 | t | ||
| 入炉温度 | °C | ||
| 加热温度 | °C | ||
| 工艺制度 | |||
附录 D (资料性)
函数值查询曲线
评论