


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 GB/T 33363—2016《预应力热镀锌钢绞线》和 GB/T 31314—2014《多丝大直径高强度低松弛预应力钢绞线》。本文件以 GB/T 33363—2016为主,整合了 GB/T 31314—2014的内容。与GB/T 33363—2016相比,除结构调整和编辑性改动外,主要技术变化如下:
更改了文件的适用范围(见第1章,GB/T 33363—2016的第1章);
删除了“七丝钢绞线”的定义(见 GB/T 33363—2016的3.1);
增加了“热镀锌钢丝”“热镀锌钢绞线”术语及定义(见3.1、3.2);
更改了热镀锌钢绞线的分类(见4.1,GB/T 33363—2016的4.1);
更改了订货内容(见第5章,GB/T 33363—2016的第5章);
更改了盘条焊接点要求(见6.2,GB/T 33363—2016的7.1.4);
增加了1×19结构热镀锌钢绞线的捻距要求和捻距长度定义及示意图(见6.4);
增加了1×7结构热镀锌钢绞线部分规格的力学性能和1×19结构热镀锌钢绞线的力学性能(见表1、表2);
增加了1×7和1×19结构热镀锌钢绞线的最大力的最大值指标(见表1、表2);
更改了1×7结构热镀锌钢绞线的最大力总延伸率指标(见表1,GB/T 33363—2016的表2);
增加了“0.2%屈服力 Fp0.2 值由整根热镀锌钢绞线公称最大力 Fm 的88%计算得出”的规定(见表1、表2);
更改了弹性模量的规定(见7.2.3,GB/T 33363—2016的7.2.2);
增加了“0.2%屈服力 Fp0.2 值应为整根热镀锌钢绞线实际最大力 F 的85%~95%”的规定(见7.2.5);
增加了“用于矿山支护的热镀锌钢绞线松弛率不作要求”的规定(见7.2.6);
增加了镀锌层附着力试样的矫直要求(见7.6.2.1);
更改了锌层附着力指标要求(见7.6.2.2,GB/T 33363—2016的7.3.2);
增加了热镀锌钢绞线的耐腐蚀性要求(见7.7);
更改了热镀锌钢绞线表面质量的规定(见7.8,GB/T 33363—2016的7.4);
增加了热镀锌钢绞线表面修复的规定(见7.9);
增加了1×7 结构热镀锌钢绞线的规格,并相应增加了公称横截面积、每米理论重量 (见7.10.1);
将“中心丝直径与外层钢丝直径间的最小差值”更改为“1×7结构热镀锌钢绞线的中心钢丝直径加大比”(见7.10.1,GB/T 33363—2016的第6章);
增加了1×19结构热镀锌钢绞线的规格(见7.10.2);
更改了热镀锌绞线密度的取值(见7.10.3,GB/T 33363—2016的第6章);
增加了用于矿山支护的1×7结构热镀锌钢绞线的直径允许偏差要求(见7.10.5);
增加了热镀锌钢绞线的卷内径和卷宽要求(见7.10.6);
增加了拉伸试验的基本要求(见8.1.1);
更改了最大力试验的相关要求(见8.1.2.2,GB/T 33363—2016的8.1.1.2);
增加了推算1000 h松弛率的相关系数要求(见8.2.3);
增加了伸直性的测量方法(见8.3);
增加了镀锌层性能的试样要求(见8.6.1);
更改了锌层附着力试验对芯棒直径的要求(见8.6.3,GB/T 33363—2016的8.6);
增加了热镀锌钢绞线的耐腐蚀性的试验方法(见8.7);
增加了1×19结构热镀锌钢绞线直径的测量方法(见8.9.2、8.9.3);
增加了“1×7 结构热镀锌钢绞线的中心钢丝直径加大比的测量计算”方法(见8.10);
增加了检验分类(见9.1);
更改了出厂检验的检验项目和取样数量的规定(见9.2.2,GB/T 33363—2016的9.2);
增加了型式检验要求(见9.3);
更改了判定规则的要求(见9.4,GB/T 33363—2016的9.3);
增加了热镀锌钢绞线的运输与贮存要求(见10.4)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国钢铁工业协会提出。
本文件由全国钢标准化技术委员会(SAC/TC 183)归口。
本文件起草单位:天津市新天钢中兴盛达有限公司、河间市宝泽龙金属材料有限公司、江苏永钢集团有限公司、辛集市澳森特钢集团有限公司、江西新华新材料科技股份有限公司、辽宁通达建材实业有限公司、贵州钢绳股份有限公司、北京市建筑工程研究院有限责任公司、江阴法尔胜钢铁制品有限公司天津市瑞通预应力钢绞线有限公司、河北鑫鹏通信设备有限公司、河北双龙盛光电科技有限公司、四川元通银丰钢绞线有限公司、贵州水钢金属科技有限公司、河间市腾迈通信设备有限公司、冶金工业信息标准研究院、天津市新天钢钢线钢缆有限公司
本文件主要起草人:王莉、潘捷、李刚、张广友、谢志杰、任翠英、赵进涛、周斌斌、杨桂瑜、吴光虎、王泽强、薛文虎、陈延菘、冉妍、赵学刚、苗高峰、张叶飞、范亚宁、何玉明、周宁、张青、胡洋、陶建春、李斌艾学英、孙建辉、李岳伦、何瞻、闫东喜、苏頔瑶、刘洪郡、陈志强、史利加、赵一峰、严士兴、王玲君、王甜甜。
本文件及其所代替文件的历次版本发布情况为:
2016年首次发布为 GB/T 33363—2016;
本次为第一次修订,并入了 GB/T 31314—2014《多丝大直径高强度低松弛预应力钢绞线》的内容。
1 范围
本文件规定了预应力热镀锌钢绞线的分类、代号及标记、订货内容、制造工艺、技术要求、试验方法检验规则、包装、标志、质量证明书、运输及贮存。
本文件适用于桥梁拉索、锚固拉力构件、提升或固定拉力构件的建筑物及其他不直接与混凝土砂浆接触的预应力结构中使用的由热镀锌钢丝捻制成的1×7和1×19结构的预应力热镀锌钢绞线(以下简称“热镀锌钢绞线”)。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 470 锌锭
GB/T 1839 钢产品镀锌层质量试验方法
GB/T 2972 镀锌钢丝锌层硫酸铜试验方法
GB/T 2976 金属材料 线材 缠绕试验方法
GB/T 10125 人造气氛腐蚀试验 盐雾试验
GB/T 21839 预应力混凝土用钢材试验方法
YB/T 081 冶金技术标准的数值修约与检测数值的判定
3 术语和定义
下列术语和定义适用于本文件。
3.1
热镀锌钢丝 hot-dip galvanized steel wire
通过锌熔池镀上锌镀层的圆钢丝。
3.2
热镀锌钢绞线 hot-dip galvanized steel strand
由热镀锌钢丝捻制成的钢绞线。
3.3
稳定化处理 stabilizing treatment
为减少应用时的应力松弛,钢绞线在一定张力下进行的短时热处理。
4 分类、代号及标记
4.1 分类与代号
热镀锌钢绞线按结构分为以下3类:
a) 用七根热镀锌钢丝捻制成的热镀锌钢绞线,结构代号为1×7;
b) 用十九根热镀锌钢丝捻制成的1+6+6/6瓦林吞式热镀锌钢绞线,结构代号为1×19W;
c) 用十九根热镀锌钢丝捻制成的1+9+9西鲁式热镀锌钢绞线,结构代号为1×19S。
4.2 标记
按本文件交货的产品标记应包含下列内容:
a) 产品名称;
b) 结构代号;
c) 公称直径;
d) 强度级别;
e) 本文件编号。
示例1:公称直径为15.20 mm,抗拉强度为1860 MPa的用7根热镀锌钢丝捻制成的热镀锌钢绞线标记为:
热镀锌钢绞线 1×7-15.20-1860-GB/T 33363—2026
示例2:公称直径为28.60 mm,抗拉强度为1770 MPa的用19根热镀锌钢丝捻制成的瓦林吞式热镀锌钢绞线标记为:
热镀锌钢绞线 1×19W-28.60-1770-GB/T 33363—2026
示例3:公称直径为21.80 mm,抗拉强度为1860 MPa的用19根热镀锌钢丝捻制成的西鲁式热镀锌钢绞线标记为:
热镀锌钢绞线 1×19S-21.80-1860-GB/T 33363—2026
5 订货内容
订货内容至少包括以下内容:
a) 本文件编号;
b) 产品名称;
c) 强度级别;
d) 结构代号;
e) 热镀锌钢绞线尺寸、长度(或卷径)及重量(或数量、或卷重);
f) 用途。
6 制造工艺
6.1 热镀锌钢绞线应以盘条为原料,经表面处理后冷拔成钢丝,对冷拔后的钢丝进行热镀锌,再将热镀锌钢丝捻制成热镀锌钢绞线。捻制后的热镀锌钢绞线应进行连续的稳定化处理。
6.2 桥梁拉索用热镀锌钢绞线不应有任何焊接点,其他用途的热镀锌钢绞线可保留盘条拉拔前的焊接点,但每300 m 内,拉拔前的焊接点不应超过1个;用户如有其他要求,应在合同中注明。
6.3 热镀锌钢绞线应用砂轮锯切割,切割后不应松散,如热镀锌钢丝离开原来位置,应能用手复原到原位。
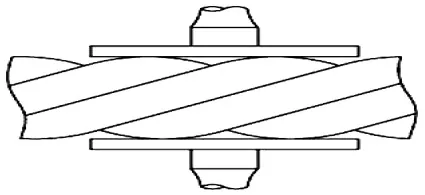
6.4 热镀锌钢绞线的捻距应均匀。1×7 结构热镀锌钢绞线的捻距应为热镀锌钢绞线公称直径的12倍~16倍,1×19结构热镀锌钢绞线的捻距应为热镀锌钢绞线公称直径的10倍~16倍。捻距长度为外层任意一根热镀锌钢丝构成螺旋状后的间距,如图1所示。
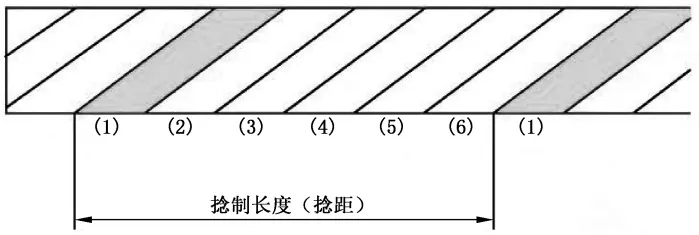
图 1 1×7结构热镀锌钢绞线捻距长度示意图
6.5 如无特殊规定,热镀锌钢绞线的捻向为左(S)捻,右(Z)捻应在合同中注明。
7 技术要求
7.1 材料
7.1.1 热镀锌钢绞线宜选用符合 GB/T 24238或 YB/T 4264规定的牌号的盘条制造,也可采用其他牌号的盘条制造,生产厂不提供化学成分。
7.1.2 热镀用锌锭应符合 GB/T 470的规定,锌锭的最小含锌量不低于99.95%。
7.2 力学性能
7.2.1 1×7结构热镀锌钢绞线的力学性能应符合表1规定。
| 热镀锌钢绞线结构 | 公称直径Dnmm | 公称抗拉强度RmMPa | 整根热镀锌钢绞线最大力FmkN≥ | 整根热镀锌钢绞线最大力的最大值Fm,maxkN≤ | 0.2%屈服力Fp0.2kN≥ | 最大力总延伸率Agt L0≥500mm%≥ | 应力松弛性能 | |
| 初始负荷相当于公称最大力的百分数% | 1000h应力松弛率r %≤ | |||||||
| 1×7 | 21.60 | 1770 | 504 | 561 | 444 | 对所有直径4.5 | 对所有直径70 | 对所有直径2.5 |
| 9.50 | 1860 | 102 | 113 | 89.8 | ||||
| 11.10 | 138 | 153 | 121 | |||||
| 12.70 | 184 | 203 | 162 | |||||
| 15.20 | 260 | 288 | 229 | |||||
| 15.70 | 279 | 309 | 246 | |||||
| 17.80 | 355 | 393 | 312 | |||||
| 18.90 | 409 | 453 | 360 | |||||
| 21.60 | 530 | 587 | 466 | |||||
| 9.50 | 1960 | 107 | 118 | 94.2 | ||||
| 11.10 | 145 | 160 | 128 | |||||
| 12.70 | 193 | 213 | 170 | |||||
| 15.20 | 274 | 302 | 241 | |||||
| 15.70 | 294 | 324 | 259 | |||||
| 17.80 | 374 | 413 | 329 | |||||
| 18.90 | 431 | 475 | 379 | |||||
| 21.60 | 559 | 616 | 492 | |||||
| 9.50 | 2160 | 118 | 129 | 104 | ||||
| 11.10 | 160 | 175 | 141 | |||||
| 12.70 | 213 | 233 | 187 | |||||
| 15.20 | 302 | 330 | 266 | |||||
| 15.70 | 324 | 354 | 285 | |||||
| 17.80 | 413 | 451 | 363 | |||||
| 18.90 | 475 | 519 | 418 | |||||
| 21.60 | 616 | 673 | 542 | |||||
| 9.50 | 2230 | 122 | 133 | 107 | ||||
| 11.10 | 165 | 180 | 145 | |||||
| 12.70 | 220 | 240 | 194 | |||||
| 15.20 | 312 | 340 | 275 | |||||
| 15.70 | 335 | 365 | 295 | |||||
| 9.50 | 2360 | 129 | 140 | 114 | ||||
| 11.10 | 175 | 190 | 154 | |||||
| 12.70 | 233 | 253 | 205 | |||||
| 15.20 | 330 | 358 | 290 | |||||
| 注:0.2%屈服力(Fp0.2)值由整根热镀锌钢绞线公称最大力(Fm)的88%计算得出。 | ||||||||
7.2.2 1×19结构热镀锌钢绞线的力学性能应符合表2规定。
| 热镀锌钢绞线结构 | 公称直径Dnmm | 公称抗拉强度RmMPa | 整根热镀锌钢绞线最大力FmkN≥ | 整根热镀锌钢绞线最大力的最大值Fm,maxkN≤ | 0.2%屈服力Fp0.2kN≥ | 最大力总延伸率Agt L0≥500 mm%≥ | 应力松弛性能 | |
| 初始负荷相当于公称最大力的百分数% | 1000h应力松弛率r %≤ | |||||||
| 1×19W(1+6+6/6) | 28.60 | 1770 | 942 | 1048 | 829 | 对所有直径4.0 | 对所有直径70 | 对所有直径2.5 |
| 25.40 | 1860 | 783 | 867 | 689 | ||||
| 28.60 | 990 | 1096 | 871 | |||||
| 25.40 | 1960 | 825 | 909 | 726 | ||||
| 28.60 | 1043 | 1149 | 918 | |||||
| 1×19S(1+9+9) | 21.80 | 1770 | 554 | 617 | 488 | 对所有直径4.5 | ||
| 28.60 | 942 | 1048 | 829 | |||||
| 17.80 | 1860 | 387 | 428 | 341 | ||||
| 19.30 | 454 | 503 | 400 | |||||
| 20.30 | 504 | 558 | 444 | |||||
| 21.80 | 583 | 645 | 513 | |||||
| 28.60 | 990 | 1096 | 871 | |||||
| 17.80 | 1960 | 408 | 449 | 359 | ||||
| 19.30 | 478 | 527 | 421 | |||||
| 20.30 | 531 | 585 | 467 | |||||
| 21.80 | 613 | 676 | 539 | |||||
| 28.60 | 1043 | 1149 | 918 | |||||
| 注:0.2%屈服力(Fp0.2)值由整根热镀锌钢绞线公称最大力(Fm)的88%计算得出。 | ||||||||
7.2.3 热镀锌钢绞线弹性模量为 (195±10)GPa ,可不作为交货条件。当需方要求时,应满足该范围值。当超出范围值时,可按 GB/T 21839中的规定,在应力-应变曲线中,对 0.2Fm∼0.7Fm 范围内的直线段的斜率值进行重新修正,选择最优拟合得出
7.2.4 根据供需双方协议,可提供表1、表2以外的结构、直径及强度级别的热镀锌钢绞线。
7.2.5 实际0.2%屈服力 (Fp0.2) )值应为整根热镀锌钢绞线实际最大力 (Fma) )的85%~95%。
7.2.6 热镀锌钢绞线的应力松弛性能,可使用推算法进行120 h松弛试验确定1000 h松弛率,初始力为热镀锌钢绞线公称最大力70%。用于矿山支护的热镀锌钢绞线松弛率不作要求。
7.3 伸直性
热镀锌钢绞线的伸直性不应大于25 mm。
7.4 偏斜拉伸性能
7.4.1 桥梁拉索用热镀锌钢绞线,其偏斜拉伸系数 D 不应大于20%。
7.4.2 其他用途的热镀锌钢绞线,其偏斜拉伸系数 D 不应大于28%。
7.4.3 根据供需双方协议,可对偏斜拉伸性能做出选择。
7.5 疲劳性能
7.5.1 桥梁拉索用热镀锌钢绞线应能经受 2 ×10⁶ 次的[0. 45Fm∼(0.45Fm-Fm) )]脉动负荷后而不断裂。其中 Fr 按公式(1)计算。
注: Fm 为热镀锌钢绞线的公称最大力,单位为牛(N)。
Fr / Sn =300 MPa(1)
式中:
Fr 应力范围的等效负荷值,单位为牛(N);
n ———热镀锌钢绞线的公称横截面积,单位为平方毫米 (mm2)
7.5.2 其他用途的热镀锌钢绞线应能经受 2 ×10⁶ 次的 [0.7Fm ∼(0.7Fm - Fr)] )]脉动负荷后而不断裂。其中 F1 按公式(2)计算。
注: Fm 为热镀锌钢绞线的公称最大力,单位为牛(N)。
Fr / Sn =190 MPa(2)
式中:
F1 应力范围的等效负荷值,单位为牛(N);
Sn 热镀锌钢绞线的公称横截面积,单位为平方毫米 (mm2)
7.5.3 根据供需双方协议,可对疲劳性能做出选择,也可供应其他脉动负荷要求的产品。
7.6 镀锌层性能
7.6.1 单位面积锌层重量
镀锌钢丝单位面积的锌层重量应在190 g/m2∼350 g/m2 。经供需双方协商,可供应其他锌层重量要求的产品。
7.6.2 锌层附着力
7.6.2.1 除中心丝外,应对其他镀锌钢丝试样进行矫直。矫直时不应对试样表面造成损伤。
7.6.2.2 矫直后的镀锌钢丝试样经过8.6.3所规定的缠绕试验,缠绕8圈后,螺旋圈的外侧锌层应没有剥落或用手指(避免采用指甲)摩擦不产生剥落。
7.6.3 锌层均匀性
将镀锌钢丝试样2次浸入硫酸铜溶液,每次时间60 s,试样离浸没端25 mm 以上的任何一点,不应出现光亮沉积层和橙红色铜的粘附。
7.7 热镀锌钢绞线的耐腐蚀性
如客户无特殊要求,热镀锌钢绞线应达到96 h的中性盐雾测试时间,满足测试时间后,热镀锌钢绞线不应出现红锈。
7.8 表面质量
热镀锌钢绞线应具有连续的锌层表面,不应有局部脱锌、露铁等缺陷,但可有不影响锌层质量的局部轻微划痕。
只要单位面积锌层重量满足规定值,锌层表面可存在暗灰色或浅灰色的色彩不均匀区域(如网状花纹或暗灰色的区域)。潮湿条件下储存的热镀锌钢绞线,表面可有白锈(以碱式氧化锌为主的白色或灰色产物)存在,不应构成拒收的理由。
7.9 表面修复
对于存储、运输过程中锌层出现的分散的、孤立的小面积损伤,且每米长热镀锌钢绞线受损面积不超过总体外表面积的0.5%时,可使用富锌漆进行修复,修复区域应与锌层区域保持平滑。
7.10 尺寸、横截面形状、重量及允许偏差
7.10.1 1×7结构热镀锌钢绞线的尺寸及允许偏差、公称横截面积、每米理论重量见表3,横截面形状示意图见图2。
| 热镀锌钢绞线结构 | 公称直径Dnmm | 直径允许偏差mm | 公称横截面积(Sn)mm2 | 每米理论重量g/m | 中心钢丝直径(d0)加大比%≥ |
| 1×7 | 9.50 | +0.30-0.15 | 54.8 | 429 | 2.5 |
| 11.10 | 74.2 | 581 | |||
| 12.70 | +0.40-0.15 | 98.7 | 773 | ||
| 15.20 | 140 | 1096 | |||
| 15.70 | 150 | 1175 | |||
| 17.80 | 191 | 1496 | |||
| 18.90 | 220 | 1723 | |||
| 21.60 | 285 | 2232 |
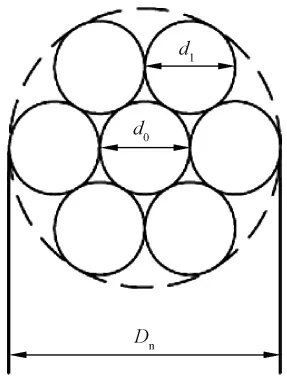
标引符号说明:
Dn 热镀锌钢绞线公称直径;
d0 中心钢丝直径;
d1 外层钢丝直径。
图2 1×7结构热镀锌钢绞线横截面形状示意图
7.10.2 1×19结构热镀锌钢绞线的尺寸及允许偏差、公称横截面积、每米理论重量见表4,横截面形状示意图见图3、图4。
| 热镀锌钢绞线结构 | 公称直径(Dn)mm | 直径允许偏差mm | 公称横截面积(Sn)mm2 | 每米理论重量g/m |
| 1×19W(1+6+6/6) | 25.40 | +0.40-0.15 | 421 | 3 296 |
| 28.60 | 532 | 4 166 | ||
| 1×19S(1+9+9) | 17.80 | 208 | 1 629 | |
| 19.30 | 244 | 1 911 | ||
| 20.30 | 271 | 2 122 | ||
| 21.80 | 313 | 2 451 | ||
| 28.60 | 532 | 4 166 | ||
| 注:1×19结构热镀锌钢绞线的公称直径为热镀锌钢绞线的外接圆的直径。 | ||||
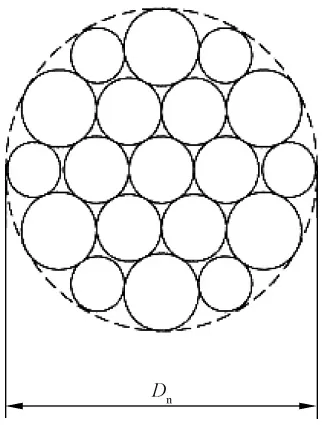
标引符号说明:
Dn 热镀锌钢绞线公称直径。
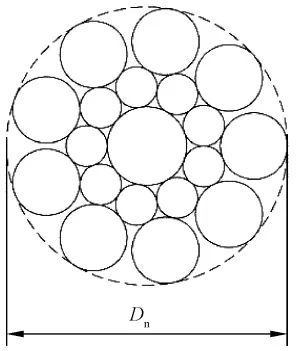
标引符号说明:
Dn 热镀锌钢绞线公称直径。
图 4 1×19结构西鲁式热镀锌钢绞线横截面形状示意图
7.10.3 表3~表4中的热镀锌钢绞线的公称直径、公称截面积、每米理论重量均包含锌层在内。计算每米理论重量时热镀锌钢绞线的密度取7.83 g/cm³
7.10.4 根据需方要求,可生产表3~表4以外结构和直径的热镀锌钢绞线。
7.10.5 对用于矿山支护的1×7结构热镀锌钢绞线,应标识注明,其直径允许偏差为-0.15 mm~ 0.60 mm。
7.10.6 直径不大于18.90 mm 的热镀锌钢绞线,卷内径不应小于750 mm;直径大于18.90 mm 的热镀锌钢绞线,卷内径不应小于1100 mm。卷宽为 (750±50)mm 或 (600±50)mm ,根据需方要求,也可采用其他卷宽尺寸。
8 试验方法
8.1 拉伸试验
8.1.1 基本要求
8.1.1.1 按照 GB/T 21839的规定,不应使用预制场张拉钢绞线的锚夹具进行热镀锌钢绞线拉伸试验。
8.1.1.2 夹持装置的设计应确保在试验过程中,载荷沿着整个夹持长度分布,最小有效夹持长度不应小于热镀锌钢绞线的一个捻距。如试样在夹头内或距钳口2倍热镀锌钢绞线公称直径内断裂,达不到7.2的规定时,试验无效,应补充样品进行试验,直至获取有效的试验数据
8.1.2 最大力
8.1.2.1 整根钢绞线的最大力试验按 GB/T 21839的规定进行。计算抗拉强度时取热镀锌钢绞线的公称横截面积值。
8.1.2.2 拉伸试验过程中,对于钢绞线,如果已测出最大力及最大力总延伸率,可终止试验。
8.1.3 屈服力
屈服力的测定按 GB/T 21839的规定进行。屈服力采用引伸计标距(不小于一个捻距)的非比例延伸达到引伸计标距0.2%时所受的力 (Fp0.2) 为便于供方日常检验,也可测定总延伸达到原标距1%的力 (Ft1) ),其值符合本文件规定的 Fp0.2 值时可交货,但仲裁试验时测定 Fp0.2 。测定 Fp0.2 和 Ft1 时预加负荷为公称最大力的10%。
8.1.4 最大力总延伸率
最大力总延伸率 (Agt) 的测定按 GB/T 21839的规定进行。使用计算机采集数据或使用电子拉伸设备的,测量延伸率时预加负荷对试样所产生的延伸率应加在总延伸率内。
8.1.5 弹性模量
弹性模量的测定按 GB/T 21839的规定进行。
8.2 应力松弛性能试验
8.2.1 热镀锌钢绞线的应力松弛性能试验应按 GB/T 21839的规定进行
8.2.2 锚具夹持部位的试样表面的镀锌层试验前可采用稀酸清理,避免腐蚀钢基。
8.2.3 可用至少120 h的测试数据推算1000 h的松弛率。推算松弛率的相关系数不应小于0.98,如相关系数小于0.98时,可用240 h的测试数据推算,如相关系数仍小于0.98时,应将试验持续到1000 h。
8.3 伸直性
热镀锌钢绞线的伸直性的测量按 GB/T 21839的规定进行。
8.4 偏斜拉伸试验
热镀锌钢绞线偏斜拉伸试验按 GB/T 21839的规定进行。
8.5 疲劳试验
热镀锌钢绞线疲劳试验按 GB/T 21839的规定进行。
8.6 镀锌层性能试验
8.6.1 试样
进行镀锌层性能试验时,应采用热镀锌钢绞线拆股后的镀锌钢丝作为样品进行试验。
8.6.2 锌层重量
锌层重量试验按 GB/T 1839的规定进行。
8.6.3 锌层附着力
锌层附着力按 GB/T 2976的规定进行缠绕试验。镀锌钢丝公称直径对应的芯棒直径应符合表5的规定。
| 镀锌钢丝公称直径d | 芯棒直径 |
| d≤4.00 | 20 |
| 4.0025 | 25 |
| 5.0030 | 30 |
| 6.0035 | 35 |
| d>7.00 | 40 |
8.6.4 锌层均匀性
锌层均匀性试验按 GB/T 2972的规定进行。
8.7 热镀锌钢绞线的耐腐蚀性
8.7.1 热镀锌钢绞线的耐腐蚀性试验按 GB/T 10125的中性盐雾试验的规定进行。
8.7.2 热镀锌钢绞线的试样长度应至少满足一个捻距长度,但最小试样长度不应小于200 mm。
8.7.3 热镀锌钢绞线的表面腐蚀程度,采用目视检查进行。
8.8 表面质量
采用目视检查。
8.9 外形尺寸检验
8.9.1 热镀锌钢绞线的直径应用分度值不大于0.02 mm 的量具测量,测量位置距离端头不应小于
300 mm。
8.9.2 测量1×7结构热镀锌钢绞线的直径时,应以横穿直径方向的相对2根外层镀锌钢丝为准,如图2所示的 Dn 值;测量1×19结构瓦林吞式热镀锌钢绞线的直径时,应以横穿直径方向的相对2根外层镀锌钢丝为准,如图3所示的 Dn 值。
893 测量1×19结构西鲁式热镀锌钢绞线的直径时,应测量热镀锌钢绞线的外接圆直径,如图4所示的 D 值。测量外接圆的直径应使用宽口卡尺,钳口的宽度至少应跨越2根相邻的镀锌钢丝,钳口分别卡住上下各2根镀锌钢丝的最高点,该测量值为热镀锌钢绞线的外接圆直径,如图5所示
8.9.4 测量不同结构热镀锌钢绞线的直径,应围绕圆周的不同方向测量3次,3次测量的平均值为热镀锌钢绞线的实测直径。
8.10 1×7结构热镀锌钢绞线的中心钢丝直径加大比的测量计算
计算1×7结构热镀锌钢绞线的中心钢丝直径加大比,应先测量热镀锌钢绞线外层6根镀锌钢丝的直径,取平均值。中心镀锌钢丝的直径与平均值的差值除以平均值,该计算结果的百分数,为中心钢丝直径的加大比。
8.11 数值修约
检验结果的数值修约与判定应按 YB/T 081的规定执行。
9 检验规则
9.1 检验分类
热镀锌钢绞线产品检验分为出厂检验和型式检验。
9.2 出厂检验
9.2.1 组批规则
生产厂在热镀锌钢绞线出厂前应进行产品质量的检验。热镀锌钢绞线应成批进行出厂检验,每批热镀锌钢绞线由同一牌号、同一直径、同一生产工艺制造的热镀锌钢绞线组成,每批重量不大于100 t。
9.2.2 检验项目和取样数量
热镀锌钢绞线的出厂检验项目和取样数量应符合表6的规定。
| 序号 | 检验项目 | 拆股钢丝检验数量 | 取样部位 | 取样数量 | 检验方法 |
| 1 | 整根热镀锌钢绞线最大力 | — | 在每(任)卷中任意一端截取 | 3根/每批 | 8.1.2 |
| 2 | 0.2%屈服力 | 3根/每批 | 8.1.3 | ||
| 3 | 最大力总延伸率 | 3根/每批 | 8.1.4 | ||
| 4 | 弹性模量 | 3根/每批 | 8.1.5 | ||
| 5 | 应力松弛性能 | — | 1根/1000t | 8.2 | |
| 6 | 热镀锌钢绞线伸直性 | — | 3根/每批 | 8.3 | |
| 7 | 锌层重量 | 1×7结构钢绞线:中心丝1根、外层丝3根1×19结构钢绞线:中心丝1根、不同直径钢丝各3根 | 3根/每批 | 8.6.2 | |
| 8 | 锌层附着力 | 1×7结构钢绞线:中心丝1根、外层丝1根1×19结构钢绞线:中心丝1根、不同直径钢丝各1根 | 1根/1000t | 8.6.3 | |
| 9 | 锌层均匀性 | 1根/1000t | 8.6.4 | ||
| 10 | 表面质量 | — | 逐卷 | 8.8 | |
| 11 | 外形尺寸 | 逐卷 | 8.9 | ||
| 12 | 1×7结构热镀锌钢绞线的中心钢丝直径加大比 | 3根/每批 | 8.10 | ||
| 松弛试验、锌层附着力试验、锌层均匀性试验在交货不足取样数量时,供方可提供12个月内同类产品的试验报告 | |||||
9.3 型式检验
9.3.1 热镀锌钢绞线型式检验年检频率为三年一次。符合下列情况之一时,应进行型式检验:
a) 原料、生产工艺、设备有重大变化时;
b) 新产品生产时;
c) 产品停产6个月后,恢复生产时。
9.3.2 热镀锌钢绞线的型式检验项目和取样数量应符合表7的规定。
| 序号 | 检验项目 | 取样数量 | 取样部位 | 检验方法 |
| 1 | 整根热镀锌钢绞线最大力 | 3根 | 任选1卷切取 | 8.1.2 |
| 2 | 0.2%屈服力 | 3根 | 8.1.3 | |
| 3 | 最大力总延伸率 | 3根 | 8.1.4 | |
| 4 | 弹性模量 | 3根 | 8.1.5 | |
| 5 | 1000h应力松弛性能 | 1根 | 8.2 | |
| 6 | 热镀锌钢绞线伸直性 | 3根 | 8.3 | |
| 7 | 偏斜拉伸试验 | 10根 | 任选1卷连续切取 | 8.4 |
| 8 | 疲劳试验 | 1根 | 任选1卷切取 | 8.5 |
| 9 | 锌层重量 | 1根 | 8.6.2 | |
| 10 | 锌层附着力 | 1根 | 8.6.3 | |
| 11 | 锌层均匀性 | 1根 | 8.6.4 | |
| 12 | 热镀锌钢绞线的耐腐蚀性 | 3根 | 8.7 | |
| 13 | 表面质量 | 3根 | 8.8 | |
| 14 | 尺寸 | 3根 | 8.9 | |
| 15 | 1×7结构热镀锌钢绞线的中心钢丝直径加大比 | 3根 | 8.10 |
9.4 判定规则
941 当检验结果出现不合格项时,应从同一批未经检验的热镀锌钢绞线卷中取双倍数量的试样进行该不合格项目的复验,复验结果均合格,则整批热镀锌钢绞线予以交货;即使有一个试样不合格,则该批判为不合格。但供方可重新分类处理,作为新的一批提交验货,或逐卷检验,合格者交货
9.4.2 对于复验结果均合格的整批次热镀锌钢绞线,可对首次检验出现的不合格卷,取双倍试样进行该不合格项的复验,如果复验结果均合格,则可随该批次热镀锌钢绞线交货;如果有一个试样不合格,则该卷热镀锌钢绞线不能交货
10 包装、标志、质量证明书、运输及贮存
10.1 包装
10.1.1 订货时如有约定,热镀锌钢绞线应有避免装运中机械损伤的良好保护。
10.1.2 每卷热镀锌钢绞线应捆扎结实,捆扎不应少于6道。热镀锌钢绞线应采用防护材料包装。
10.2 标志
每卷热镀锌钢绞线应拴挂不少于两个牢固的标牌,其上注明供方名称、产品名称、出厂编号、直径、强度级别、本文件编号、重量等。
10.3 质量证明书
每一合同批应附有质量证明书,其中应注明供方名称、产品名称、直径、强度级别、批号、本文件编号、重量及件数、需方名称、试验结果、发货日期、质量检验部门印记。
合同要求时,制造商应对交付的每种规格和等级的热镀锌钢绞线提供一份有代表性的载荷-延伸曲线。
10.4 运输及贮存
热镀锌钢绞线应贮存在通风干燥的环境下,运输和贮存均应采取防水措施,同时避免接触酸碱,以防出现锈蚀。运输过程中避免碰撞,不应产生影响性能的表面擦伤以及弯折等损伤。
评论