


1 范围
本文件界定了内燃机曲轴和凸轮轴磁粉检测的术语和定义,规定了检测方法、人员资格、安全与环境要求、表面区域的划分、缺陷的分类与级别、缺陷磁痕允许限值和退磁。
本文件适用于气缸直径小于或等于200 mm的往复式内燃机曲轴和凸轮轴的磁粉检测。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 9444 铸钢铸铁件 磁粉检测
GB/T 9445 无损检测 人员资格鉴定与认证
GB/T 12604.5 无损检测 术语 磁粉检测
JB/T 8468 锻钢件磁粉检测
JB/T 9744 内燃机 零、部件磁粉检测
3 术语和定义
GB/T 12604.5、GB/T 9444、JB/T 8468 界定的以及下列术语和定义适用于本文件。
3.1
近表面显示 subsurface indication
磁粉擦除后,在充足的光线下目视不可见的磁痕显示。
3.2
周向显示 circumferential indication
磁痕显示与轴线夹角在 30° ∼90° 之间的,为周向显示。
3.3 流线 flow
锻钢曲轴许多小的近表面显示,每个显示长度不大于 12.5 mm,一般在曲轴飞边或分模面的位置,是锻钢曲轴材料和锻造工艺的固有特性。
4 检测方法
按 JB/T 9744 规定的连续法进行检测。其中,锻钢曲轴(凸轮轴)采用周向磁化、纵向磁化,不应采用复合磁化;球墨铸铁曲轴(凸轮轴)应采用复合磁化。
5 人员资格
从事往复式内燃机曲轴或凸轮轴(以下简称“曲轴或凸轮轴”)磁粉检测的人员,应符合下列
要求:
a)按 GB/T 9445 的要求进行资格鉴定和认证,并取得相应等级的证书;
b)了解曲轴或凸轮轴的锻造、铸造、热处理、冷加工等工艺,并经过曲轴或凸轮轴磁粉检测专业技术培训和考试合格,再经过400根曲轴或凸轮轴的检测实践,具有熟练的检测技能,才能独立进行曲轴或凸轮轴的磁粉检测工作;
c)得到雇主或责任单位的工作授权。
6 安全与环境要求
磁粉检测可能会用到有毒、可燃和(或)易爆材料。在这种情况下,工作场所应有足够的通风,并且远离热源和火源。应尽量避免皮肤或黏膜反复或过度接触检测介质及反差增强剂。
检测材料应按制造商的使用说明书来使用。任何时候都应遵守国家有关事故预防、电气安全、危险物质处理以及环境与人员防护的法规。
使用紫外线源时,应注意确保未经过滤的紫外线源的辐射不会直接照射到操作人员的眼睛。无论是灯的整体还是分体部分,紫外线滤光片应始终处在安全条件下。
注:磁粉检测通常会在被检对象和磁化设备附近产生强磁场,对磁场敏感的器件宜放在此区域外。
7 表面区域的划分
7.1 曲轴磁粉检测表面区域的划分
根据曲轴运转过程中所受应力不同,把每根曲轴分为Ⅰ、Ⅱ、Ⅲ、Ⅳ四个区域,曲轴磁粉检测表面区域的划分如图1所示,各区域范围大小如下:
a)Ⅰ区由三部分组成,是曲轴应力集中的部位。该区内的缺陷会直接导致曲轴断裂。
1) 各曲轴颈与曲柄交界的 120° 范围内的圆角半径对应的表面;
2)油孔处2倍油孔直径 d1 以内的区域表面;
3)法兰盘、销孔、螺孔及键槽边缘 5 mm 以内的区域表面。
b) Ⅱ区为除Ⅰ区外各曲轴颈与曲柄交界的240°范围内的圆角半径对应的表面。
c)Ⅲ区为除Ⅰ、Ⅱ区外的各轴颈部位表面。
d)Ⅳ区为除Ⅰ、Ⅱ、Ⅲ区外的其余部位表面。
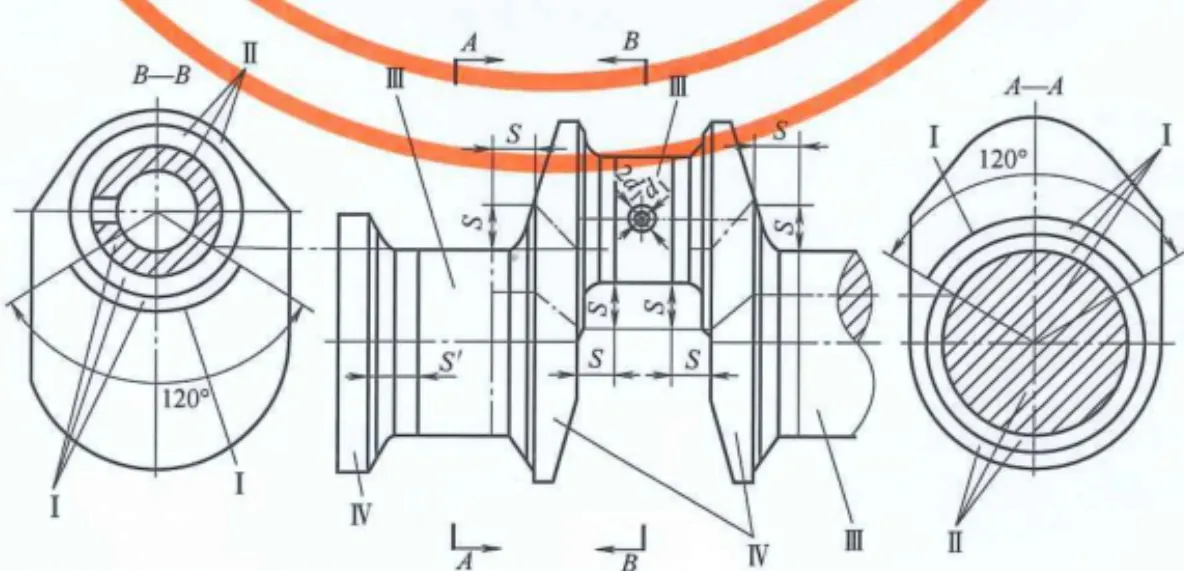
图 1 曲轴磁粉检测表面区域的划分
7.2 凸轮轴磁粉检测表面区域的划分
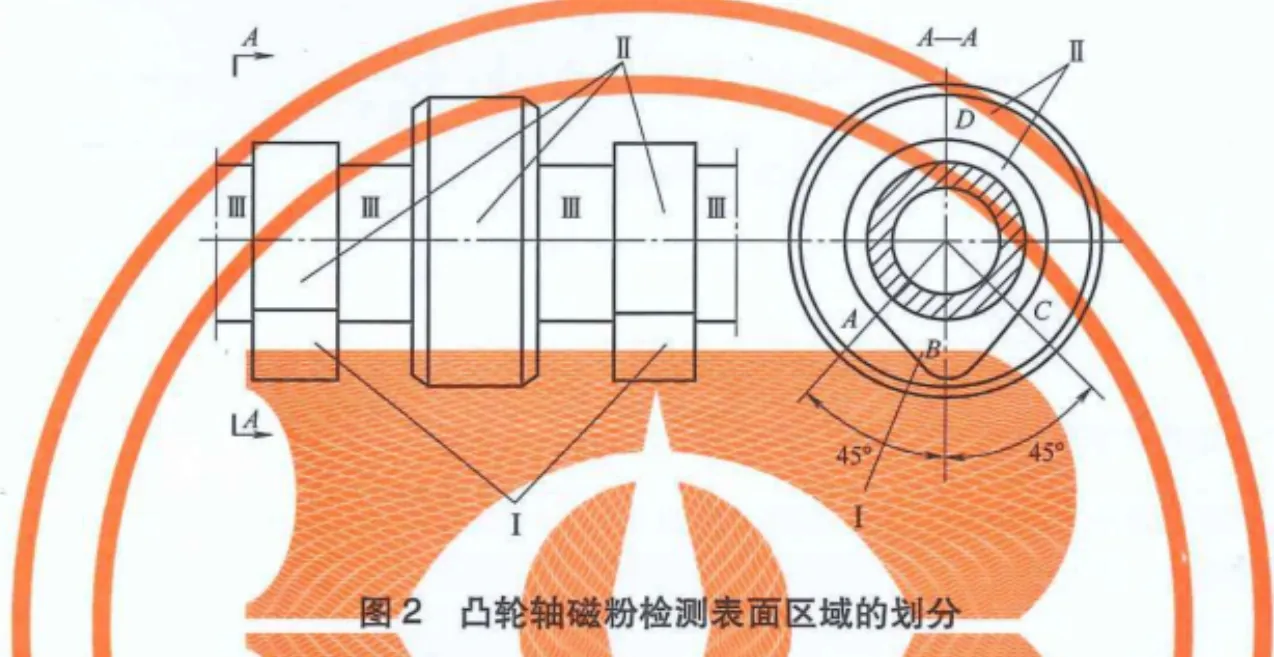
根据凸轮轴运转过程中所受应力不同,把每根凸轮轴分为Ⅰ、Ⅱ、Ⅲ三个区域,凸轮轴磁粉检测表面区域的划分如图2所示,各区域范围大小如下:
a)Ⅰ区为凸轮部位以中心线为对称,左右45°范围内的ABC表面及两侧面。Ⅰ区是凸轮轴应力集中的部位,该区内的缺陷会直接导致凸轮轴断裂。
b)Ⅱ区为除Ⅰ区外的工作表面及相应侧面。
c)Ⅲ区为除Ⅰ、Ⅱ区外的其他表面。
8 缺陷的分类与级别
8.1 缺陷的分类
缺陷的分类见表1。
| 类别 | 缺陷性质 |
| A | 铸造缺陷:片状夹渣、密集缺陷,为线状显示、非线状显示、成排状显示等 |
| B | 钢材缺陷:沿材料轧制方向分布的缺陷,线性缺陷、发纹、材料裂纹,主要为线状显示 |
| C | 工艺缺陷:铸造裂纹、锻造折叠、锻造裂纹、热处理裂纹、磨削裂纹等 |
8.2 缺陷的级别
8.2.1 曲轴的缺陷分级
8.2.1.1 曲轴轴颈直径小于或等于 75 mm
8.2.1.1.1 A类缺陷分级见表2。
| 级别 | 缺陷磁痕长度与数量 |
| A1 | 缺陷磁痕长度≤1 mm,在8 mm×8 mm正方形内不多于10条 |
| A2 | 缺陷磁痕长度>1 mm且≤5 mm,在10 mm×10 mm的正方形内不多于5条(其中允许有1条长度大于5 mm且小于或等于7 mm的缺陷磁痕) |
8.2.1.1.2 B类缺陷分级见表3。
| 级别 | 缺陷磁痕长度与数量 |
| B1 | 缺陷磁痕长度≤2mm的单个线性显示 |
| B2 | 缺陷磁痕长度>2mm且≤5mm的单个线性显示 |
| B3 | 缺陷磁痕长度>5mm且≤10mm的单个线性显示 |
8.2.1.2 曲轴轴颈直径大于 75 mm
当曲轴轴颈直径大于75 mm时,缺陷分级同8.2.1.1中缺陷的分级,但缺陷分级中各类级别缺陷磁痕长度值按表2、表3中规定的各类缺陷磁痕长度值乘以系数K后确定。系数K按公式(1)计算。
K = d/(7 5)
K——系数;
d——曲轴直径,单位为毫米(mm)。
8.2.2 凸轮轴缺陷的分级
凸轮轴缺陷的分级同8.2.1.1中曲轴缺陷的分级。
9 缺陷磁痕允许限值
9.1 曲轴的缺陷磁痕允许限值
9.1.1 整根曲轴不应有周向显示和 C 类缺陷;长度小于 0.5 mm 的磁痕不作为缺陷处理。
9.1.2 球墨铸铁曲轴的缺陷磁痕允许限值应符合表4的规定。
| 区域 | 缺陷磁痕允许限值 | ||||
| 部位 | 级别 | 区域内单项处数 | 区域内总处数 | ||
| 单缸机 | 多缸机 | ||||
| I | 每个部位 | 不应有任何缺陷磁痕 | 0 | 0 | 0 |
| II | 每个部位 | 近表面显示A1 | 每个部位≤1 | ≤1 | ≤3 |
| 区域 | 缺陷磁痕允许限值 | ||||
| 部位 | 级别 | 区域内单项处数 | 区域内总处数 | ||
| 单缸机 | 多缸机 | ||||
| III | 每个部位 | 近表面显示A1、A2 | 连杆轴颈≤1,主轴轴颈≤3 | ≤2 | ≤4 |
| IV | 每个部位 | A1、A2 | 每个部位≤3 | ≤3 | ≤5 |
9.1.3 锻钢曲轴的缺陷磁痕允许限值应符合表5的规定。
| 区域 | 缺陷磁痕允许限值 | ||||
| 部位 | 级别 | 区域内单项处数 | 区域内总处数 | ||
| 单缸机 | 多缸机 | ||||
| I | 每个部位 | 除流线外,不应有任何缺陷磁痕 | 0 | 0 | 0 |
| II | 每个部位 | 近表面显示B1 | 每个部位≤1 | ≤1 | ≤3 |
| III | 每个部位 | 近表面显示B1、B2 | 连杆轴颈≤2,主轴颈≤3 | ≤2 | ≤4 |
| IV | 每个部位 | B1、B2、B3 | 每个部位≤3 | ≤3 | ≤5 |
| 注:所有区域都允许流线的存在,流线不作为缺陷。 | |||||
9.2 凸轮轴的缺陷磁痕允许限值
9.2.1 整根凸轮轴不应有周向显示和 C 类缺陷;长度小于 0.5 mm 的磁痕不作为缺陷处理。
9.2.2 缺陷磁痕的允许限值按表6的规定。
| 区域 | 缺陷磁痕允许限值 | ||||
| 部位 | 级别 | 区域内单项处数 | 区域内总处数 | ||
| 单缸机 | 多缸机 | ||||
| I | 每个部位 | 近表面显示A1、A2(或近表面显示B1、B2) | 每个部位≤1 | ≤1 | ≤1 |
| II | 每个部位 | B1(或A1) | 每个部位≤1 | ≤2 | ≤3 |
| 近表面显示B2(或近表面显示A2) | 每个部位≤2 | ||||
| 近表面显示B3(或近表面显示A3) | 每个部位≤1 | ||||
| III | 每个部位 | A1、A2(或B1、B2)、近表面显示B3 | 每个部位≤3 | ≤3 | ≤4 |
| 注:对于II区内缺陷磁痕允许存在级别限定中的3种缺陷磁痕,每个部位只允许出现1种。 | |||||
9.3 其他要求
9.3.1 非相关显示(由于产品的设计或意外以及产品特性等导致的与缺陷无关的磁痕显示)不应作为缺陷磁痕进行处理。
9.3.2 除重叠区外,曲轴Ⅳ区非加工表面超出限值的缺陷在不影响强度的条件下可以采用修磨的方法进行修复,修复后应重新进行磁粉检测,满足该区域的限值要求。
10 退磁
磁粉检测后,应进行退磁处理,铸铁件剩余磁场强度不应大于 2×10⁻⁴ T,锻钢件剩余磁场强度不应大于 3×10⁻⁴ T。
评论