


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 JB/T 8087—1999《木工带锯条》和 JB 5741—1991《木工带锯条 耐用度试验》。本文件以 JB/T 8087—1999 为主,整合了 JB 5741—1991《木工带锯条 耐用度试验》的内容。与 JB/T 8087—1999 相比主要技术变化如下:
a)增加了“术语和定义”(见第3章);
b) 删除了“型式”(见1999版的第3章);
c)将“基本尺寸”(见1999版的第3章)并入“技术要求”(见第5章);
d)修改了“技术要求”(见第5章,1999年版的第4章);
e)增加了“锯料宽度”“锯齿部分的硬度”“前后齿面的表面粗糙度”的技术要求(见5.4、5.8、5.5);
f) 增加了 “挠性”(见 5.9)的技术要求;
g)增加了“根带的焊接”的技术要求(见5.10);
h)增加了“型式检验”(见7.2);
i)修改了“标志”(见8.1),增加了“包装盒(箱)上的标志”(见8.1.3);
j)增加了“锯齿齿形与代号”(见8.1.4);
k)增加了“木工带锯条厚度与木工带锯机锯轮直径的配用”(见附录 A)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国机械工业联合会提出。
本文件由全国木工机床与刀具标准化技术委员会(SAC/TC 84)归口。
本文件起草单位:福建省机械科学研究院、福建农林大学、昆明易切精密工具有限公司、湖南泰嘉新材料科技股份有限公司、黑旋风锯业股份有限公司、顺德职业技术学院、南兴装备股份有限公司。
本文件主要起草人:郑莉、曾钦志、鄢道雄、贾寓真、刘国跃、冯浩华、闫刚、丁红珍、赖正友。
本文件及其所代替文件的历次版本发布情况为:
——1988年首次发布为GB 9060—1988,1995年第一次修订,1999年第二次修订;
——本次为第三次修订,并入了 JB 5741—1991《木工带锯条 耐用度试验》的内容;
——JB 5741 于 1991 年首次发布为 JB 5741—1991。
1 范围
本文件界定了木工带锯条的术语和定义,规定了分类和技术要求,描述了相应的试验方法,规定了检验规则、标志、包装和贮存。
本文件适用于木工带锯条的制造。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 143 锯切用原木
GB/T 153 针叶树锯材
GB/T 228.1 金属材料 拉伸试验 第1部分:室温试验方法
GB/T 230.1 金属材料 洛氏硬度试验 第1部分:试验方法
GB/T 2075 切削加工用硬切削材料的分类和用途 大组和用途小组的分类代号
GB/T 2523 冷轧金属薄板和薄带表面粗糙度、峰值数和波纹度测量方法
GB/T 4822 锯材检验
YB/T 5062 锯条用冷轧钢带
3 术语和定义
下列术语和定义适用于本文件。
3.1
木工带锯条 woodworking band saw blade
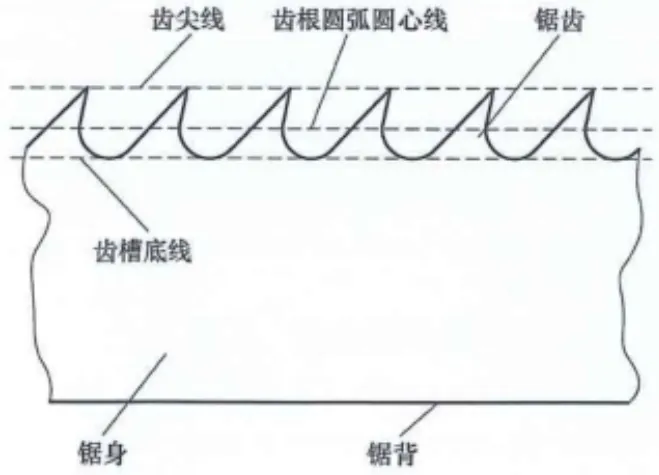
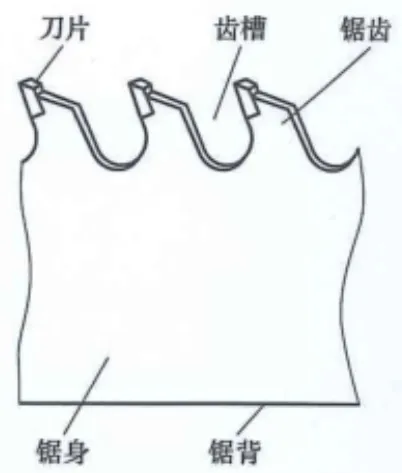
安装在木工带锯机上,并在环形钢带的一边或双边上加工出锯齿或焊接锯齿的刀具,如图1、图2所示。
3.2
锯条长度 length of saw blade
木工带锯条的总长度。
3.3
锯条宽度 width of saw blade
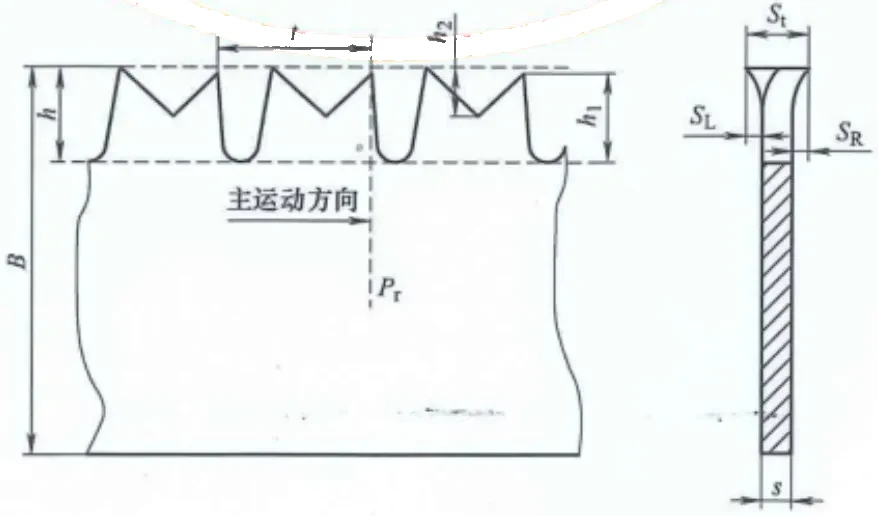
木工带锯条的宽度,如图3所示。
3.4
锯条厚度 thickness of saw body
锯条锯身的厚度,如图3所示。
3.5
齿距 tooth pitch
相邻两组锯齿的齿尖距离,如图3所示。
3.6
左侧锯料量 left set
SL
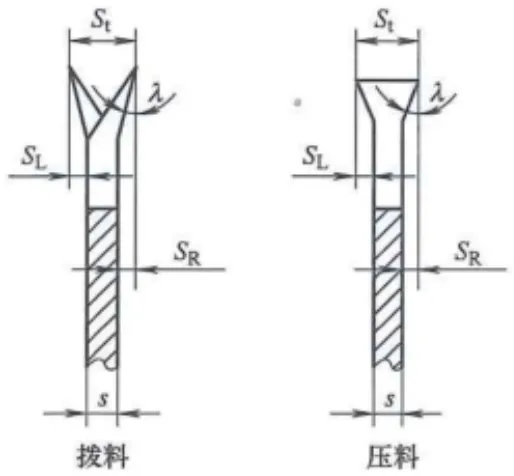
左侧的齿尖到锯身左侧面的垂直距离,在基面 Pr 内测量,如图3、图4所示。
3.7
右侧锯料量 right set
SR
右侧的齿尖到锯身右侧面的垂直距离,在基面 Pr 内测量,如图3、图4所示。
3.8
锯料宽度 overall set
St
木工带锯条左、右两侧锯料量与锯条厚度之和,即 St=SL+SR+S ,在基面 Pr 内测量,如图3、图4所示。
3.9
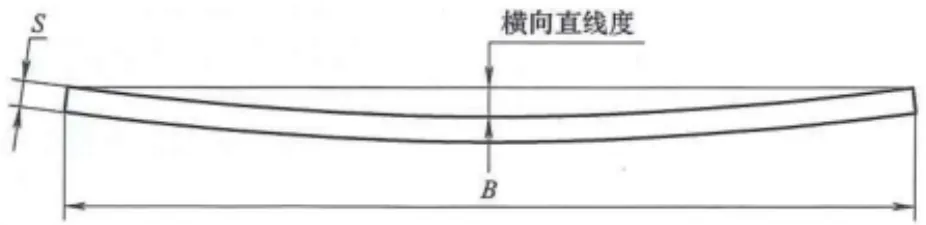
横向直线度 straightness in the width direction
木工带锯条无约束地平放于检验平台上,锯条在宽度方向上的弯曲变形量,如图5所示。
3.10
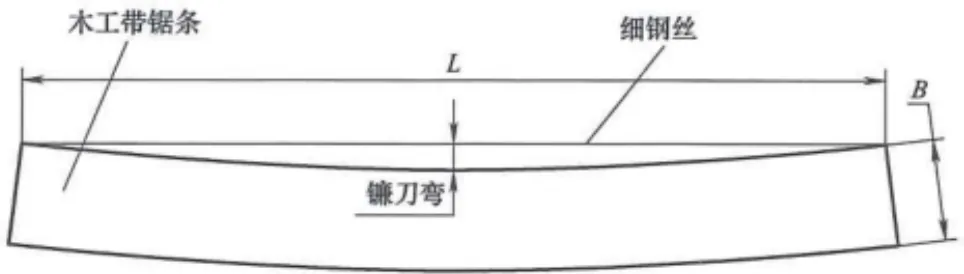
镰刀弯 straightness
木工带锯条无约束地平放在检验平台上,锯条背部(或齿部)在纵向(长度方向上)的弯曲量,
如图 6 所示。
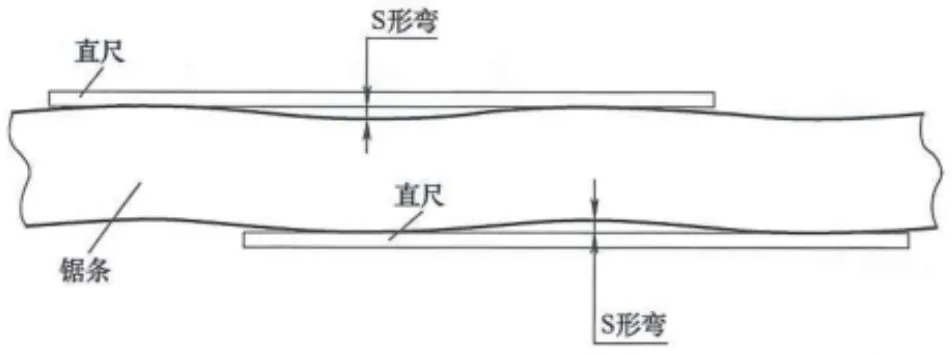
3.11 S 形弯 S-shape straightness
将木工带锯条无约束地平放在检验平台上,将1 000 mm长度的直尺靠在锯条背部(或齿部)在纵向(长度方向)上的S形弯曲量,如图7所示。
3.12
根带 welded band saw loop
根据木工带锯机结构尺寸或用户需要,将一定长度的带锯条成品焊接成环状的产品。
3.13
适张圆势量 bending degree in the width direction after properly tensioning treatment
将适张处理后的木工带锯条根带,无约束地平放于检验平台上,锯条在宽度方向上的根带横向向外的弯曲变形量,如图8所示。
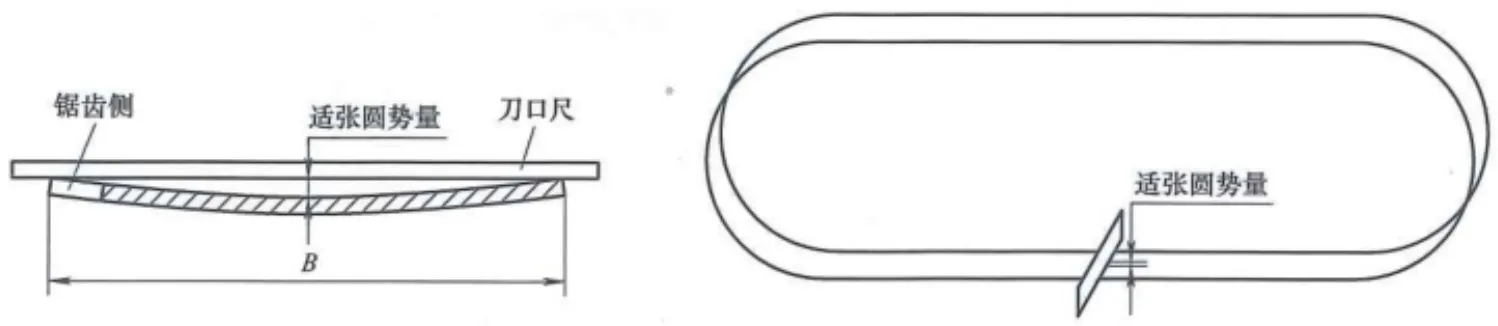
符号说明;
B——锯条宽度。
图 8 适张圆势量
3.14
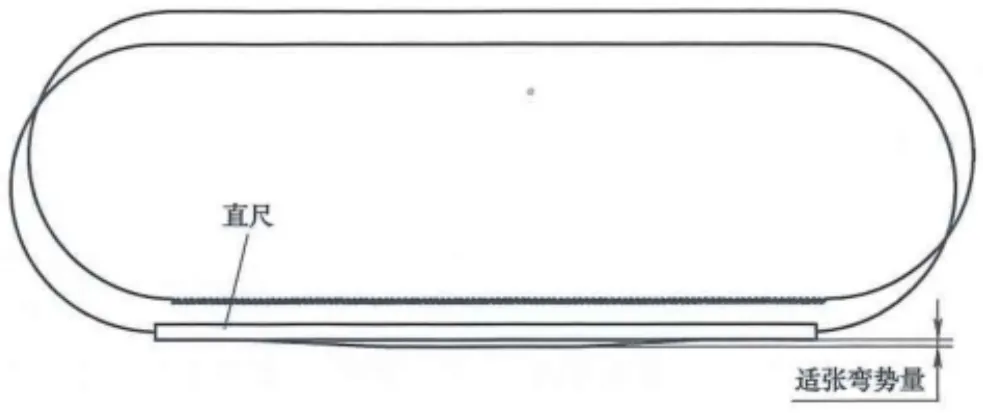
适张弯势量 bending degree of band saw blade after properly tensioning treatment
将适张处理后的木工带锯条,无约束地平放于检验平台上,锯条背部向锯齿侧弯曲的变形量,如图9所示。
4 分类与规格
4.1 分类
4.1.1 按木工带锯条的锯条宽度分类
4.1.1.1 细木工带锯条
锯条宽度(见本文件3.3)小于或等于63 mm的锯条,用于细木工带锯机的锯条。
4.1.1.2 木工宽带锯条
锯条宽度(见本文件3.3)大于63 mm的锯条,用于宽木工带锯机的锯条。
4.1.2 按木工带锯条的锯齿排列分类
4.1.2.1 标准齿
锯齿齿形相同、齿距不变的木工带锯条。
4.1.2.2 交变齿
以两个或两个以上不同齿形为一个组合交替变化的木工带锯条。
4.1.3 按木工带锯条的锯齿切削部分材料分类
4.1.3.1 碳素工具钢木工带锯条
锯齿切削部分材料为碳素工具钢的木工带锯条。
4.1.3.2 合金工具钢木工带锯条
锯齿切削部分材料为合金工具钢的木工带锯条。
4.1.3.3 高速钢木工带锯条
锯齿切削部分材料为高速工具钢的木工带锯条。
4.1.3.4 硬质合金木工带锯条
锯齿切削部分材料为硬质合金的木工带锯条,如图2所示。
4.1.3.5 聚晶金刚石木工带锯条
锯齿切削部分材料为聚晶金刚石的木工带锯条。
4.2 规格
木工带锯条的规格可采用如下形式进行标志:
a)木工带锯条(锯条宽度)×(锯条厚度)×T(齿距)×锯料宽度(执行标准编号);
b)木工带锯条(锯条宽度)×(锯条厚度)×(每25.4 mm长度内的齿数)T×锯料宽度(执行标准编号);
c)木工带锯条(锯条宽度)×(锯条厚度)×(每25.4 mm长度内的齿数)/(每25.4 mm长度内的齿数)T×锯料宽度(执行标准编号)。
细木工带锯条可采用标记方法 b)的形式进行标志;交变齿锯条可采用标记方法 c)的形式进行标志。
拨料齿锯条可忽略锯料宽度。
示例 1:
锯条宽度 100 mm、锯条厚度 1.0 mm、齿距 18 mm、锯料宽度 1.2 mm 的木工带锯条标记为:
木工带锯条 100 ×1.0 × T 18 ×1.2 JB/T 8087 -2025
示例 2:
锯条宽度 27 mm、锯条厚度 0.65 mm、每 25.4 mm 长度内的 6 齿、锯齿为拨料齿的木工带锯条标记为:
木工带锯条 27 ×0.65 ×6 T JB/T 8087 -2025
示例 3:
锯条宽度43 mm、锯条厚度0.65 mm、每25.4 mm长度内的3齿和4齿交变、锯齿为拨料齿的木工带锯条标记为:
木工带锯条 43 ×0.65 ×3 /4 T JB/T 8087 -2025
5 技术要求
5.1 一般要求
5.1.1 木工带锯条应采用符合 YB/T 5062 规定的材料或相同及以上性能的材料制造。
5.1.2 木工带锯条锯齿或刀片的材料性能不低于锯身材料,硬质合金、陶瓷、聚晶金刚石、氮化硼等硬切削材料应按 GB/T 2075 的规定选用。
5.2 外观质量
5.2.1 木工带锯条表面不允许有裂纹、锈蚀、剥落、划痕及磕碰。
5.2.2 木工带锯条的焊接处不应有错位及凹凸不平,不应有虚焊、气孔、夹渣、脱焊等缺陷。
5.2.3 木工带锯条的齿形应规则,锯齿应无钝口、崩刃、缺齿、毛刺等影响使用的缺陷。
5.2.4 木工带锯条上的标志应正确、完整和清晰。
5.3 基本尺寸
5.3.1 锯条宽度
木工带锯条宽度的基本尺寸及允许偏差应符合表1的规定,其他宽度根据供需双方合同协商约定。
| 锯条宽度 | 6.4 | 9.5 | 12.7 | 15 | 16 | 19 | 27 | 34 | 41 | 50 | 54 | 60 | 63 | 67 | 75 | 90 | 100 | 125 | 150 | 180 | 200 |
| 允许偏差 | +1.0-0.5 | +2.0-1.0 | +2.0-1.0 | +3.0-2.0 | |||||||||||||||||
5.3.2 锯条厚度
木工带锯条厚度的基本尺寸及允许偏差应符合表 2 的规定,其他厚度根据供需双方合同协商约定。
| 锯条厚度 | 0.30 | 0.40 | 0.50 | 0.60 | 0.70 | 0.80 | 0.90 | (0.95) | 1.00 | (1.05) | 1.10 | 1.25 | 1.30 | 1.40 |
| 允许偏差 | ±0.020 | ±0.025 | ±0.035 | |||||||||||
| 注:括号内尺寸尽可能不采用。 | ||||||||||||||
5.3.3 锯条最小长度
未焊接成根带的木工带锯条最小长度的基本尺寸见表3。
| 锯条宽度 | <100 | 100~150 | >150 |
| 锯条最小长度 | 7 500 | 8 500 | 12 500 |
| 注:锯条最小长度不适用于根带,根带的长度根据机床或供需双方合同确定。 | |||
5.4 锯料宽度
5.4.1 木工带锯条锯齿左、右侧锯料量应相等,其允许偏差为±0.05 mm。
5.4.2 锯料宽度的允许偏差为 ±0.1 mm。
5.5 表面粗糙度
5.5.1 木工带锯条的表面粗糙度 Ra 值不大于 1.6 μ m 。
5.5.2 锯齿的前齿面、后齿面的表面粗糙度 Ra 值不大于 3.2 μm。
5.6 形位公差
5.6.1 横向直线度
木工带锯条的横向直线度应符合表4的规定。
| 锯条宽度 | ≤50 | 50~100 | 100~150 | >150 |
| 横向直线度 | 0.2 | 0.4 | 0.6 | 0.8 |
对于适张处理后的根带不需要按表4的要求,根带的适张圆势量根据供需双方合同协商约定。
5.6.2 镰刀弯
木工带锯条的镰刀弯应符合表5的规定。
| 锯条宽度 | ≤25 | 25~100 | 100~150 | >150 |
| 测量长度 | 7 500 | 8 500 | 12 500 | |
| 镰刀弯 | 18 | 15 | 12 | 18 |
对于适张处理后的根带不需要按表 5 的要求,根带的适张弯势量根据供需双方合同协商约定。
5.6.3 S形弯
木工带锯条(不含根带)的最小长度内允许有一处S形弯曲,其值不得大于0.5 mm/m。
5.7 根带适张度
根带适张度按供需双方合同规定,其检测方法按6.6的要求。
5.8 力学性能
木工带锯条的力学性能应符合下列要求:
a)经热处理后锯条锯身的硬度不小于45 HRC,同条锯条的硬度差不得大于4.5 HRC;经热处理后锯齿部分的硬度不低于50 HRC;
b)经热处理后锯条锯身的抗拉强度 σb 不小于 735MPa,伸长率 δ 不小于 5%;
c)根带焊接处的抗拉强度不小于5.8b)规定的抗拉强度的80%。
5.9 挠性
木工带锯条应按6.8的规定进行挠性试验,试验后不应出现塑性变形或裂纹。
5.10 根带的焊接
根带的焊接应符合下列要求:
a)焊接根带采用已检验合格的带锯条生产;
b)根带焊接后的纵向直线度(包括对接焊口部位)符合“在任意450 mm的测量长度上不大于0.40 mm”的要求,且只允许齿部下凹;
c)对接焊口的横向错位不大于0.12 mm,且在锯齿锯削方向上,只允许前高后低;
d)经打磨抛光后的焊接厚度不小于原厚度的95%;
e)焊接打磨后形成的锯齿齿距不大于相邻锯齿齿距,但不小于相邻锯齿齿距的75%;
f)焊接区经回火后的硬度不大于锯身的硬度,但不小于锯条体硬度的90%;
g)打磨、抛光均不损伤锯齿齿尖;
h)根带焊接后按6.8进行对接焊口挠性试验,试验后不出现塑性变形或裂纹。
5.11 切削性能
木工带锯条应按6.9的规定进行切削试验,锯切面积达到80 m²后,锯料宽度磨损量不应大于0.07 mm,且测试完成后不得出现锯条断裂、裂纹、断齿、崩刃、焊接齿或刀片脱落等现象。
6 试验方法
6.1 外观质量
在自然光下,距离0.5 m处目测或用3~5倍放大镜观测。
6.2 表面粗糙度
按 GB/T 2523 的要求检测。
6.3 规格尺寸
6.3.1 锯条长度
用精度 1 mm 的钢卷尺测量。
6.3.2 锯条宽度
用精度 0.02 mm 的游标卡尺测量,取其最小值。
6.3.3 锯条厚度
用分辨率0.001 mm,量程(0~25)mm 千分尺测量,在距离边部不小于15 mm 处检测;锯条宽度小于40 mm 时,在锯条中部测量。
6.4 锯料宽度
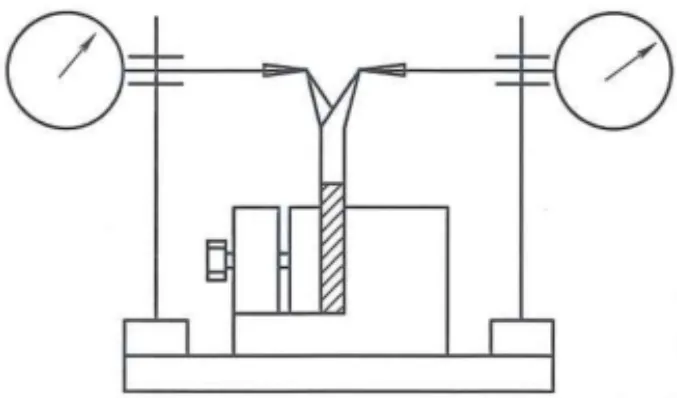
用分辨率0.001 mm,量程(0~25)mm 千分表按图10测量,或用千分尺测量,取最小锯料宽度值和最大偏差。左、右侧锯料量按图10测量,取左、右侧锯料量的最大偏差。
6.5 形位公差
6.5.1 横向直线度
将木工带锯条平放在检验平台上,在锯条无约束状态下,用刀口尺和塞尺在任意部位测量锯条横向直线度,取最大值,如图5所示。
6.5.2 镰刀弯
将木工带锯条平放在检验平台上,在锯条无约束状态下,用游标卡尺和拉紧的细钢丝测量,取最大值,如图6所示。
6.5.3 S形弯
将木工带锯条平放在检验平台上,在锯条无约束状态下,把1 000 mm长度的直尺靠在锯条S形部位,用塞尺测量,取最大值,如图7所示。
6.6 根带适张度
6.6.1 适张圆势量
将适张处理后的木工带锯条根带,无约束地平放于检验平台上,将刀口尺垂直靠在根带内侧面上,用塞尺检测根带横向向外的弯曲变形量,如图8所示。
6.6.2 适张弯势量
将适张处理后的木工带锯条,无约束地平放于检验平台上,将1 000 mm长度的直尺靠在锯条背部,用游标卡尺测量根带向锯齿侧弯曲的变形量,如图9所示。
6.7 力学性能
6.7.1 硬度
在锯条最小长度的两端各取一块试样,按 GB/T 230.1 检测硬度,以最大值与最小值之差为同条锯条的硬度差。
齿顶部的硬度检测是在全锯条上分散选取3个以上锯齿,按GB/T 230.1检测齿顶部硬度,取最小值。
6.7.2 抗拉强度和伸长率
按 GB/T 228.1 检测锯条的抗拉强度和伸长率,取其最小值。
对于根带焊接处的抗拉强度,以焊接处为抗拉强度试样中线制样,按 GB/T 228.1 检测抗拉强度。
6.8 挠性
将木工带锯条的样本在挠性试验筒(挠性试验筒的直径见表6)上弯曲成180°的包覆角,如图11所示,然后释放,重复不少于3次后,观察。
根带焊接处的试验是将根带焊接部位按上述方法挠曲、释放,重复不少于3次后观察。
| 锯条厚度 | 0.30 | 0.40 | 0.40~0.60 | 0.60~0.80 | 0.70~0.80 | 0.80~1.00 | 0.90~1.25 | 1.10~1.40 | 1.40 |
| 挠性试验筒直径 | 155 | 200 | 315 | 400 | 450 | 530 | 625 | 750 | 900 |
6.9 切削性能
6.9.1 试验材料
选用符合 GB/T 153 规定的材质指标二等、平均含水率为 10% ~ 15%、厚度为(20 ~ 35)mm 的马尾松锯材,用于细木工带锯条的切削试验;选用符合 GB/T 143 规定的材质指标二等、平均含水率为 17% ~ 25%、直径(200 ~ 300)mm 的马尾松原木,用于木工宽带锯条的切削试验。
6.9.2 试验机床与检具
试验用带锯机应符合相关标准精度要求;秒表、钢卷尺、千分尺等检具均应符合计量标准规定。
6.9.3 切削性能试验参数
切削性能试验参数应符合表7的规定。
| 带锯条类型 | 切削速度 m/s | 进给速度 m/min | 进给方式 |
| 细木工带锯条 | 15~30 | 0.1~0.3 | 手动进给 |
| 木工宽带锯条 | 40~45 | 5~10 |
6.9.4 试验步骤
木工带锯条的切削试验按下列步骤:
a)从锯条样本中抽取两条锯条,并对其进行编号;
b)检测并记录初始锯料宽度,除锯条焊缝两边各5齿外,沿锯切方向每隔4齿测量1齿;
c)核实试验材料的材种、含水率、直径、原木等级;剥除树皮,清除表面的砂土、铁钉等杂质;
d)将锯条安装到机床上进行试运行,待张紧力稳定、运行平稳后方可进行锯切试验;
e)按 GB/T 4822 规定测量锯材长度、锯材宽度,并计算得到的锯切面积;
f)按 b)的方法检测并记录各齿的锯料宽度,锯料宽度磨损量 Δ St 按公式(1)计算。
DeltaSt = 1/N Σi=1N (St0i - St1i) (1)
式中:
St0i ——测量的第i锯齿的初始锯料宽度,单位为毫米(mm);
Stli ——第 i 锯齿的锯切试验完成后的锯料宽度,单位为毫米(mm);
N——测量锯料宽度的锯齿数。
6.9.5 试验安全
试验应连续完成。如因停电、机床故障及其他安全因素造成试验中断,允许在故障或危险排除后继续试验。
当锯条锯切到砂石、铁钉等造成锯齿重损伤时,允许刃磨或更换锯条,按6.9.4重新试验。
在锯切过程中出现以下任一情况时应停止锯切试验:
——锯条断裂;
——断齿、崩刃、焊接齿或刀片脱落;
——锯切时发生异常噪声、振动、冒烟等现象;
——锯材加工质量达不到规定要求;
——锯切面积超过 80 m2 。
7 检验规则
7.1 出厂检验
出厂检验应包括以下项目:
——外观质量检验;
——规格尺寸检验;
——锯料宽度检验;
——形位公差检验。
7.2 型式检验
型式检验应包括外观质量、规格尺寸、锯料宽度、形位公差、力学性能、挠性、切削性能等全部项目的检验。
有下列情况之一时,产品应进行型式检验:
——质量监督检验机构提出进行型式检验的要求;
——产品正常生产时,每年应进行不少于两次型式检验;
——原辅材料及生产工艺发生较大变动;
——新产品投产或转产;
——产品长期停产后恢复生产。
8 标志、包装和贮存
8.1 标志
8.1.1 锯条上的标志
应采用激光或喷印等方法将制造厂商标、规格(见本文件4.2)及生产日期等信息永久地标志在锯身上。
8.1.2 包装盒(箱)的标志
包装盒(箱)上应有如下标志信息:
——制造厂的名称、地址和商标;
——木工带锯条类型或代号;
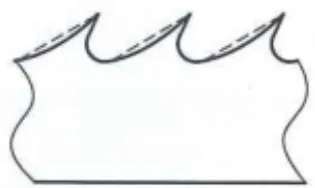
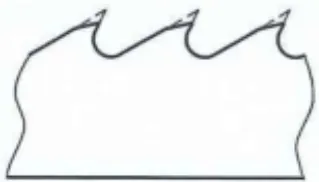
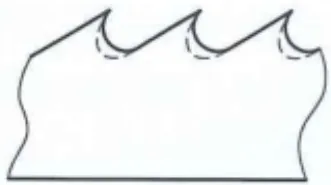
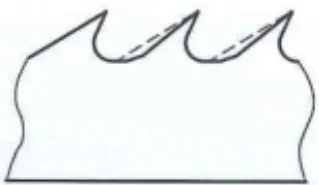
——木工带锯条齿部材料、齿形与代号(见本文件8.1.3);
——木工带锯条规格标记;
——木工带锯条长度;
——执行标准编号;
——包装盒(箱)内根带条数;
——包装盒(箱)体积与重量;
——防潮标志。
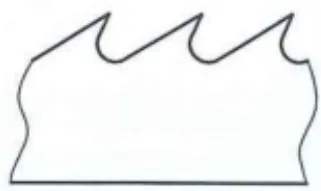
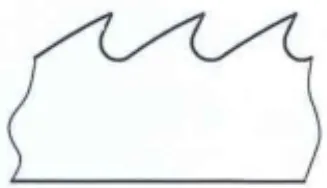
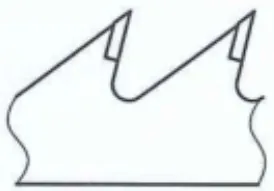
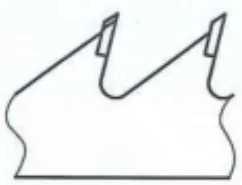
8.1.3 锯条的齿形与代号
——直背齿,ZB,如图12a)所示;
——曲背齿,QB,如图12b)所示;
——凹背齿,AB,如图12c)所示;
——截背齿,JB,如图12d)所示;
——浅底齿,QD,如图12e)所示;
——长背齿,CB,如图12f)所示;
——梯平齿,TP,如图12g)所示;
——斜磨齿,XM,如图12h)所示。
8.2 包装
木工带锯条及根带包装时应对锯齿采取保护措施,防止齿尖在运输中损伤。
8.3 贮存
木工带锯条应存放于通风干燥及没有腐蚀性物质的地方,自出厂之日起半年之内不得生锈。
附录 A (资料性)
木工带锯条的厚度与木工带锯机锯轮直径的配用
木工带锯条的厚度与木工带锯机锯轮直径应相匹配,生产企业应提供说明资料。推荐不同规格的锯轮直径所配用的锯条厚度见表 A.1。
| 木工带锯条的厚度 | 木工带锯机锯轮的直径 |
| 0.30 | 315 |
| 0.40 | 400 |
| 0.40~0.60 | 630 |
| 0.60~0.80 | 800 |
| 0.70~0.90 | 900 |
| 0.80~1.00 | 1060 |
| 0.90~1.25 | 1250 |
| 1.10~1.40 | 1500 |
| 1.40 | 1500以上 |
评论