


前言
本标准按照 GB/T 1.1—2009 给出的规则起草。
本标准代替 YB/T 185—2001《连铸保护渣黏度试验方法》。本标准与 YB/T 185—2001 相比,主要技术变化如下:
——修改了温度测量装置要求;
——增加了标准黏度液;
——增加了测头尺寸要求;
——增加了黏度-温度曲线。
本标准由中国钢铁工业协会提出。
本标准由全国钢标准化技术委员会(SAT/TC 183)归口。
本标准起草单位:河南省西峡县恒基冶材有限公司、重庆大学、连铸技术国家工程研究中心、冶金工业信息标准研究院、杭州博方科技有限公司。
本标准主要起草人:杨燕、黄占基、王谦、包秀芝、朱礼龙、张进莺、刘志宏、卢春生、仇金辉、李廷久、高玲芬。
本标准所代替标准的历次版本发布情况为:
-YB/T 185—2001。
1 范围
本标准规定了连铸保护渣黏度试验的原理、设备及材料、取样和制样、仪器常数测定、试验步骤、结果计算及表示、试验报告。
本标准适用于连铸保护渣熔渣黏度的测定,测定范围:黏度值≥0.050Pa·s。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 8170 数字修约规则与极限数值的表示和判定
YB/T 5218 乐器用钢丝
3 原理
本方法是在高于连铸保护渣熔化温度的条件下,将石墨或金属钼圆柱体浸入石墨坩埚盛装的保护渣熔体中,通过测试圆柱体的转矩确定熔渣黏度。
当圆柱体和石墨坩埚的几何条件、吊丝尺寸和转速固定时,黏度只与吊丝扭角或扭矩即脉冲信号的时间差 Deltat 成比例,其余参数均归并为常数 K,如式(1)所示:
η = K · Deltat(1)
式中:
K——仪器常数;
Deltat ——脉冲信号的时间差,单位为秒(s)。
当测定系统(测杆、吊丝、转速)固定后,可由已知黏度的标准黏度液标定,通过测定 Deltat 来计算连铸保护渣的黏度 η 。
4 设备及材料
4.1 旋转黏度计。示意图见图1,主要设备有:电加热炉、温度测量装置、石墨坩埚、测头及其驱动装置、扭矩或黏度检测装置。
4.2 电加热炉。电加热炉为立式管式炉,应具有温度调节和控制功能,炉管恒温带长度与熔体深度之差不小于20mm,在1300℃时,恒温带内温度波动不大于3℃;炉管内为大气气氛或保护性气氛。
4.3 温度测量装置。温度测量装置由 B 型或 S 型热电偶与温度显示和记录仪表组成,热电偶符合工业Ⅲ级精度要求;带有保护管的热电偶与石墨坩埚底部中心接触,在恒温(1300℃)和连续降温(降温速率为6℃/min)过程中,热电偶测试温度与熔渣中的温度相差绝对值≤10℃,并进行修正。
4.4 石墨坩埚及吊丝和测头。使用电极石墨或高纯石墨制作坩埚,用高纯石墨或金属钼制作测头,测头为直径不小于10mm的圆柱体,测头与金属钼杆或刚玉杆相联,金属钼杆或刚玉杆通过吊丝及连接装置与电机联结,吊丝应符合YB/T 5218的规定,吊丝材质为T8MnA,直径为0.10mm~0.20mm。测头上沿距熔渣表面的距离为10mm~12mm,测头下沿距坩埚底部的距离应≥10mm,测头柱面距坩埚壁面的距离应≥10mm。
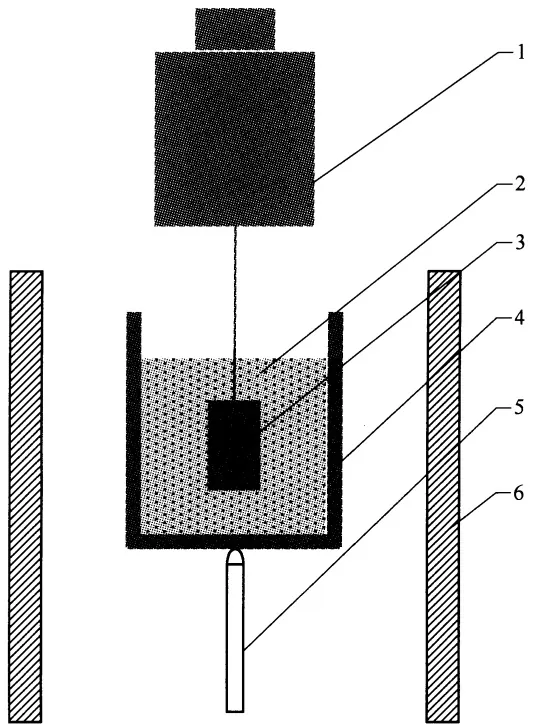
1——旋转黏度计;
2——连铸保护渣熔渣;
3——测头;
4——石墨坩埚;
5——热电偶;
6——加热炉炉壳。
图 1 旋转黏度计示意图
4.5 扭角或黏度检测装置。采用光电脉冲测量系统测量吊丝扭角时间差 Deltat (或用其他系统测量扭矩),由已知仪器常数 K 根据式(1)确定黏度 η 。检测装置支撑机构或支架系统升降、旋转平稳。
4.6 标准黏度液。本测试方法仲裁时推荐使用已知黏度的标准黏度液(标准物质编号分别为:GBW 13605、GBW 13606、GBW 13607、GBW 13608、GBW 13609)校正仪器常数 K。
5 取样和制样
取渣样在加热炉的大气气氛中,于 500°C ∼900°C 下进行烧炭处理,处理后,试样中炭含量应小于 0.5%。
6 仪器常数测定
使用尺寸与测试所用石墨坩埚内腔尺寸相当的烧杯分别盛装已知黏度的标准黏度液,将烧杯置于恒温水浴中,测头在烧杯内标准黏度液中的位置与其在坩埚内熔渣中的位置一致,测头转速测头转速 ≤20r/min ,分别测试不同黏度 η 的标准黏度液中吊丝扭角时间差 Deltat ,按最小二乘法原理根据式(1)回归处理测试数据得出仪器常数K。
6.1 标准黏度液:选用一种标定温度下黏度与被测保护渣在 1300° C 时黏度接近的标准黏度液。
6.2 测头尺寸:随着测试进行,测头尺寸会不断减小,实际的仪器常数会变大。当测头直径减小0.5mm时,需要更换测头或重新标定仪器常数。
7 试验步骤
7.1 测头初始位置的确定: 使用尺寸与测试所用石墨坩埚内腔尺寸相当的烧杯盛装蒸馏水, 将测头插入蒸馏水中,转动测头,测头转速 ≤20r/min ,当测头转动稳定后,记录吊丝扭角时间差,作为测头初始位置对应的时间 Deltat0 。
7.2 将电加热炉炉温升到 1200°C ∼1400°C ,将按 5 制备的试样加入石墨坩埚,将石墨坩埚置入炉内,待试样熔化后,补加试样,直到坩埚中熔渣深度达到 4.3 的要求(一般为 40mm ∼60mm )。
7.3 恒温(1300℃)时的黏度:将炉温稳定在1300℃±2℃,测头插入炉内并于坩埚上方约100mm处预热2min后,将测头按4.3的要求插入熔渣中并旋转测头,温度稳定20min后,连续记录读数不少于43个。对测试数据按8.1结果计算与表示,在满足相应误差要求的条件下,读数平均值对应的黏度作为该温度(1300℃)下试样的黏度。
7.4 连续降温时的黏度:定温黏度测试完毕后,将加热炉温度以 6°C/min 连续降温,用旋转黏度计测量熔渣各温度下的黏度,并实时记录,直到黏度值达到 3.0Pa ⋯ 时停止测头旋转,结束测试。
7.5 测试完毕后,将加热炉温度升至 1300° C,提升测头,取出坩埚。
7.6 重复 7.1~7.5 一次,按 8 结果计算与表示,在满足相应误差要求的条件下,将转折温度 Tbr 较高的黏度-温度曲线作为该试样的黏度-温度曲线。
8 结果计算与表示
8.1 恒温黏度
8.1.1 结果计算
对同一试样在同一温度下连续测试记录黏度数据不少于43个,按式(2)和式(3)计算其平均值和误差 ε 。
bar η = 1/n Σi=1n ηi(2)
ε = √((Σi=1n (ηi - bar η)2)/(n -1))(3)
i——连续测试记录黏度的次数, i=1,2,3,⋯,n;n≥43;
ηi ——第i次测试的黏度值,单位为帕秒(Pa·s);
n——连续测试记录黏度的总次数;
barη ——连续测试 n 次黏度的平均值,单位为帕秒(Pa·s);
ε——连续测试 n 次黏度的误差,单位为帕秒(Pa·s)。
8.1.2 误差要求
根据式(2)和式(3)的计算结果,按 GB/T 8170 的规则进行修约,结果保留小数点后三位有效数字,在误差 ε 不大于 0.010 Pa ⋯ 的条件下,按式(2)计算的 barη 作为所测试样的黏度值。
8.2 黏度-温度曲线
8.2.1 结果计算
以测试的黏度值为纵坐标,温度值为横坐标,作出黏度-温度曲线。在黏度-温度曲线图内作 45° 斜线,将其与曲线相切点作为转折点,对应的温度 Tbr 记录转折点的温度和黏度,记较大的转折温度为 Tbr = 最大值 Tbr1, Tbr2
, 较大的转折黏度为 ηbr = max ηbr1, ηbr2 。当 T > Tbr 时,计算相同温度时的黏度差值 Δ η 。当 η > ηbr 时,计算相同黏度时的温度差值 DeltaT 。
8.2.2 误差要求
当 T > Tbr 时,各温度下的 Δη < 0.020Pa ⋯ ; 当 η > ηbr 时,各黏度时的温度差值 DeltaT < 10°C 。
9 试验报告
试验报告应包括以下内容:
a) 黏度测试采用的标准及仪器常数;
b) 试样名称、送样单位、送样日期;
c) 测试温度及黏度平均值;
d) 试样黏度-温度曲线图。
评论