


前言
本标准按照 GB/T 1.1—2009 给出的规则起草。
本标准代替 YB/T 186—2001《连铸保护渣熔化温度试验方法》。
本标准与 YB/T 186—2001 相比,主要技术变化如下:
——增加了 2 规范性引用文件;
——增加了 6.1 试样除碳。
本标准由中国钢铁工业协会提出。
本标准由全国钢标准化技术委员会(SAC/TC183)归口。
本标准起草单位:连铸技术国家工程研究中心、冶金工业信息标准研究院。
本标准主要起草人:刘志宏、黄梅、仇金辉、卢春生、习常锁、朱国灵。
本标准所代替标准的历次版本发布情况为:
—YB/T 186—2001。
1 范围
本标准规定了连铸保护渣熔化温度的试验方法。
本标准适用于连铸保护渣熔化温度的测定。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅所注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 16839.1 热电偶 第1部分:分度表
GB/T 16839.2 热电偶 第2部分:允差
3 术语和定义
下列术语和定义适用于本文件。
3.1 软化温度 softening temperature
试样熔化并降至原始高度 3/4 时的温度。
3.2 半球温度 melting temperature
试样高度降至原始高度 2/4 时的温度。
3.3 流动温度 flowing temperature
试样高度降至原始高度 1/4 时的温度。
4 原理
采用熔化温度测试装置,将制好的试样放入炉内,按设定的升温速率加热到试样熔化塌下,记录显示屏上的试样变化高度及对应的过程温度。
5 设备
5.1 电加热炉
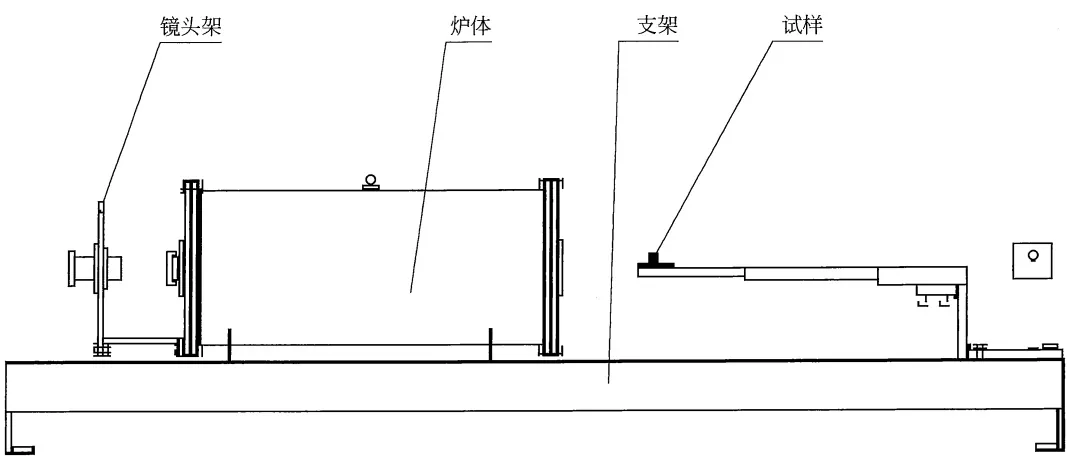
电加热炉为卧式管式炉,应具有温度调节和控制功能。炉壳内装有保温材料及发热体,炉膛内径一般为:20mm~60mm,恒温带长度不小于10mm(炉温1300℃时,温度偏差为±2℃)。炉膛内为大气气氛,如图1所示。炉体一端装有可调节的成像镜片和刻度屏或其他成像、显示装置。
5.2 炉体支架
炉体支架装有轨道,支架一端安装有可伸向炉内恒温区的托架(被测试样放置在其前端的氧化铝或铂金垫片上)和平行光源(提供成像光源)。炉体或托架可水平方向往返滑动。
5.3 测温装置
测温装置由热电偶、温度显示及记录仪表组成。
用双(或单)铂铑热电偶控制和测量炉温。控温热电偶头部须安装在炉膛恒温区,测温热电偶头部安
装在被测试样下方。
按照 GB/T 16839.1 和 GB/T 16839.2 的要求规范使用热电偶。
5.4 升温、控温部分
装有程序控温系统。
5.5 制样器
试样模具由 3mm 厚的三块同样大小的不锈钢片叠合而成,用螺丝固定,其中上面两片有若干个直径为 3mm,深 3mm 的小孔。压样采用带弹簧的不锈钢小棒。
6 试样制备
6.1 试样除碳
对方坯连铸保护渣或含有膨胀石墨的保护渣试样需预先在 600°C ∼700°C 马弗炉中灼烧至少 2h 除碳。
6.2 制样
取试样 5g~10g,在玛瑙研钵中研磨,研磨后粉末粒度应全部通过 0.074mm 的试验筛。制样时用无水酒精调和试样,放在制样器中压实,置于干燥器中保存。
对个别难以压实的试样可加入少许糊精并用水调和试样。
6.3 试样尺寸
直径×高=3mm×3mm。
6.4 试样数量
每组试样不少于3个。
7 试验步骤
7.1 熔化温度标定
采用分析纯硫酸钾(熔化温度1067℃),制成标定试样并测定其熔化温度,用所测值与标准值(1067℃)对比,以其差值校正被测试样的温度。
7.2 熔化温度的测定
7.2.1 打开电源给电炉加热升温,注意升温速度不能过快。
7.2.2 当炉温升至 600° C 时,将制好的试样放在炉内测点上方的垫片上,打开光源,调节成像镜片和刻度屏位置,记录试样成像达清晰时的原始高度。
7.2.3 以每分钟 15°C ±2°C 的速率继续升温,随着温度的升高,记录试样下降至原始高度 3/4、2/4、1/4 时对应的温度。
7.2.4 以上工作也可以由计算机程序完成。
7.2.5 连续测定多个试样时,应在炉温降至 600° C 以下放入下一个试样。
8 结果表示
8.1 每种试样测定 3 次(重复 7.2),取其平均值为最终结果。
8.2 若每种试样 3 次测定结果最高和最低数值之差>20℃时,则应按第 6 章重新制样,重复进行 7.2 条。
9 试验报告
试验报告应包括下列内容:
a) 委托单位;
b) 试样名称、状态、处理、来源、编号、送样日期;
c) 试验日期;
d) 试验单位;
e) 试验结果: 熔化温度(软化温度、半球温度、流动温度);
f) 试验人;
g) 审核人。
评论