


前言
本文件按照 GB/T 1. 1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由国家药品监督管理局提出。
本文件由医用增材制造技术医疗器械标准化技术归口单位归口。
本文件起草单位:华南理工大学医疗器械研究检验中心、国家药品监督管理局医疗器械技术审评检查大湾区分中心、中国食品药品检定研究院、天津市医疗器械质量监督检验中心、广州赛隆增材制造有限责任公司、北京爱康宜诚医疗器材有限公司、东莞市翔通光电技术有限公司、西安交通大学、武汉迈瑞科技有限公司、浙江科惠医疗器械股份有限公司。
本文件主要起草人:徐昕荣、刘斌、刘佳、韩倩倩、毛歆、张坤、董双鹏、张莹、马小林、尹长军、王玲、吴言、方明、张述。
引言
增材制造加工技术已应用于骨科、齿科等医疗器械领域,在金属粉末床增材制造加工工艺过程中,存在单次打印粉末利用率低的问题,企业往往通过粉末重复再利用来降低产品加工成本,但是随着时间和使用次数的增加,粉末和打印试样的理化性能可能发生改变,从而影响产品质量。为规范企业生产,降低生产成本,提高粉末利用率,提升环境效益,提高产品成形质量稳定性,确保粉末及加工产品性能指标满足要求,对金属粉末重复再利用验证是企业加工过程中必然面临的问题,也是监管的重要关注点。
1 范围
本文件描述了医用增材制造金属粉末重复再利用方法,规定了再利用粉末和打印试样的性能要求及粉末再利用过程要求,并描述了试验方法。
本文件适用于以激光或电子束作为能量源的粉末床熔融增材制造工艺的重复再利用金属粉末及其打印试样。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 1479. 1 金属粉末 松装密度的测定 第1部分:漏斗法
GB/T 1482 金属粉末 流动性的测定 标准漏斗法(霍尔流速计)
GB/T 5162 金属粉末 振实密度的测定
GB/T 19077 粒度分析 激光衍射法
GB/T 35351 增材制造 术语
GB/T 38971—2020 增材制造用球形钴铬合金粉
GB/T 39251 增材制造 金属粉末性能表征方法
GB/T 44194 增材制造 金属粉末再利用技术规范
YY/T 1701—2020 用于增材制造的医用 Ti‑6Al‑4V/Ti‑6Al‑4V ELI 粉末
YY/T 1702—2020 牙科学 增材制造 口腔固定和活动修复用激光选区熔化金属材料
YY/T 1851—2022 用于增材制造的医用纯钽粉末
3 术语和定义
GB/T 35351、GB/T 39251 和 GB/T 44194 界定的术语和定义适用于本文件。
3 1
回收粉末 recovered powder
从设备给料区、成形区、溢流区以及零件内部回收的混合粉末。
[来源:GB/T 44194—2024,3. 1]
3 . 2
再利用粉末 reused powder
回收后按规定对回收粉末进行筛分、干燥、混合或再处理后获得的粉末。
[来源:GB/T 44194—2024,3. 2]
3 . 3
粉末混合 powder blending
将符合同一粉末规范的粉末混合在一起,使粉末特性始终保持一致的过程。
[来源:GB/T 44194—2024,3. 4]
4 粉末再利用方法
4 1 不补充原始粉末的方法
4 1. 1 方法 1:单次填装原始粉末
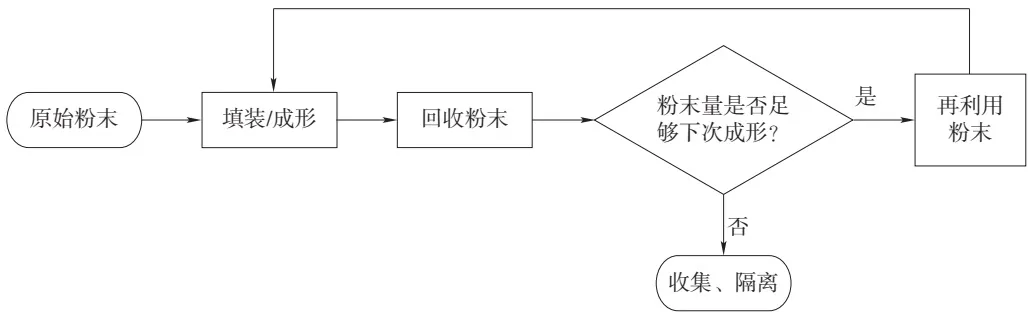
再利用过程如图 1 所示。在第一个成形周期将给料区填装原始粉末,随后的一系列成形周期中使用和消耗该粉末,期间不添加原始粉末或再利用粉末。
每次成形后进行粉末回收,对所有回收粉末进行再利用处理,然后填装至给料区进行下一次成形。循环进行成形、回收和再利用处理,直至剩余粉末不足以成形任何零件。
当再利用粉末不符合第 5 章粉末相关要求时,应报废处理。
4 1. 2 方法 2:多次填装原始粉末
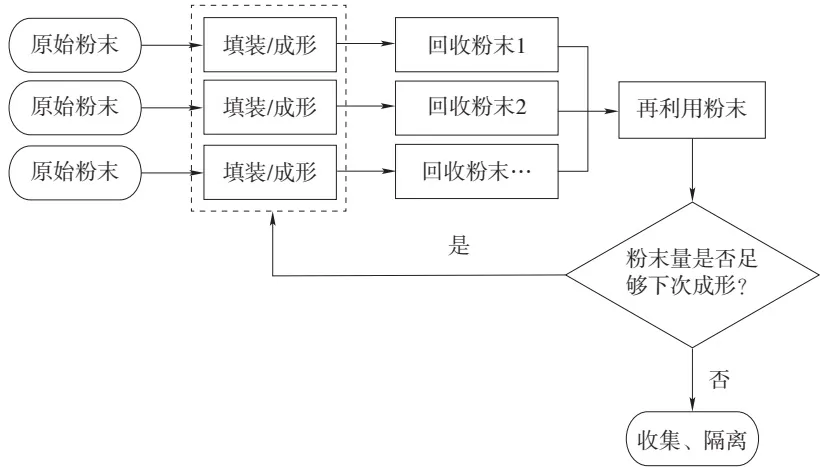
再利用过程如图 2 所示。成形前将设备给料区填装一次成形所需的原始粉末,成形后进行粉末回收并单独隔离存放,依次重复执行原始粉末的填装、成形、回收、隔离存放,回收粉末可以来自一台或多台设备。将多次填装原始粉末成形一次后隔离存放的回收粉末统一进行混合、筛分等再处理,形成新的粉末批(再利用粉末)用于后续成形。重复执行再利用粉末的填装、成形、回收、隔离存放、统一混合、筛分等,直至剩余粉末不足以进行零件成形。
当再利用粉末不符合第 5 章粉末相关要求时,应报废处理。
4 2 补充原始粉末的方法
4 2. 1 方法 3:每次成形补充原始粉末
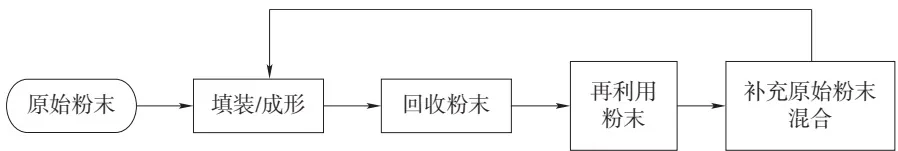
再利用过程如图 3 所示。计算每个成形周期消耗粉末量,在开始下一成形周期之前,补充相应数量的原始粉末,或按照验证确定的比例将再利用粉末与原始粉末进行混合后一同填装至给料区进行下一次成形。
当再利用粉末不符合第 5 章粉末相关要求时,应报废处理。
每次成形后进行粉末回收,对所有回收粉末进行再利用处理,然后与原始粉末一同填装至给料区进行下一次成形。
4 2. 2 方法 4:多次填装粉末循环使用且补充原始粉末
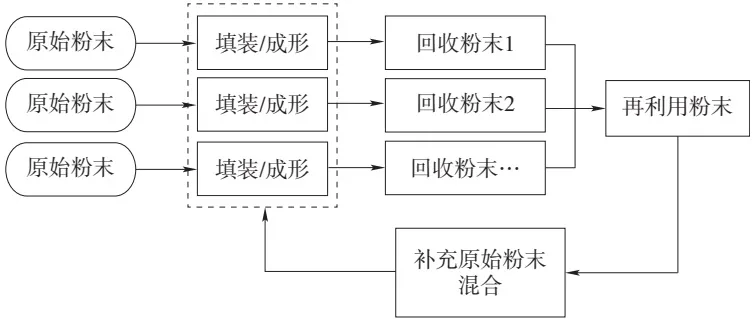
再利用过程如图 4 所示。成形前将设备给料区填装一次成形所需的原始粉末,成形后进行粉末回收并单独隔离存放,依次重复执行原始粉末的填装、成形、回收、隔离存放,回收粉末可以来自一台或多台设备。将多次填装原始粉末成形一次后隔离存放的回收粉末统一进行混合、筛分等再利用处理,形成新的粉末批(再利用粉末),添加设定量的原始粉末,混合后用于后续成形。重复执行再利用粉末与原始粉末混合后填装、成形、回收、隔离存放、混合、筛分、补充原始粉末混合用于下一次成形。
当再利用粉末不符合第 5 章粉末相关要求时,应报废处理。
4 3 粉末再利用方法的选择
企业可根据生产实际自行确定任选一种粉末再利用方法。
5 性能要求
5 1 总体要求
选择不同的粉末再利用方法,原始粉末都应满足相关原材料标准要求,常用的再利用粉末应满足5. 2 的要求,其打印试样应满足 5. 3 的要求,其他材质粉末及其打印试样应满足相应产品质量控制的要求。打印试样应与产品打印工艺一致,为随炉打印试样,且采用与产品相同要求的后处理方式(如热处理)。打印试样的尺寸、形状应符合相关检测项目试验方法的要求。
5 2 再利用粉末
5 2. 1 外观
再利用粉末应无夹杂物和团聚体,与原始粉末对比,无肉眼可见色差、颜色不均匀。
5 2. 2 化学成分
Ti‑6Al‑4V 粉末的化学成分应符合 YY/T 1701—2020 的规定;纯钽粉末的化学成分应符合 YY/T 1851—2022 的规定;植入物用钴铬合金粉末的化学成分应符合 GB/T 38971—2020 的规定,口腔修复用钴铬合金粉末的化学成分应符合 YY/T 1702—2020 的规定。
5 2. 3 球形度
球形度应满足产品质量控制的要求。
5 2. 4 粒度及分布
Ti‑6Al‑4V 粉末的粒度及分布应符合 YY/T 1701—2020 的规定;纯钽粉末的粒度及分布应符合YY/T 1851—2022 的规定;钴铬合金粉末的粒度及分布应符合 GB/T 38971—2020 的规定。
5 2. 5 松装密度
松装密度应符合表 1 的要求。
| 粉末类型 | 以激光为能量源 | 以电子束为能量源 |
| Ti-6Al-4V | ≥2.2 | ≥2.3 |
| 纯钽 | ≥8.9 | ≥9.2 |
| 钴铬合金 | ≥4.0 | ≥4.4 |
5 2. 6 振实密度
振实密度应符合表 2 的要求。
| 粉末类型 | 以激光为能量源 | 以电子束为能量源 |
| Ti-6Al-4V | ≥2.5 | ≥2.5 |
| 纯钽 | ≥9.5 | ≥9.8 |
| 钴铬合金 | ≥4.5 | ≥5.2 |
5 2. 7 流动性
流动性应符合表 3 的要求。
| 粉末类型 | 以激光为能量源 | 以电子束为能量源 |
| Ti-6Al-4V | ≤50 | ≤30 |
| 纯钽 | ≤15 | ≤10 |
| 钴铬合金 | ≤25 | ≤20 |
5 3 打印试样
打印试样应满足相应产品质量控制的要求,检测项目宜包含外观、化学成分、表面粗糙度、致密度、显微组织、机械性能,必要时可追加检测项目作为判定粉末是否可再利用的补充。
6 试验方法
6 1 通则
考虑到以激光和电子束作为能量源的粉末床熔融增材制造工艺存在差异(见附录 A),当选用不同工艺、不同粉末再利用方法进行生产前,应对粉末重复再利用过程进行验证,推荐试验间隔为 5 次,若第 n 次重复再利用验证的结果不符合相关标准或产品质量控制的要求,则需从(n-4)次开始逐次试验,从而确定重复再利用的最大次数。若粉末重复再利用次数小于 5 次,则应在最后一次重复再利用时进行验证。对粉末重复再利用过程的验证还宜充分考虑验证结果的有效性,验证时建议满载打印,以确保经过验证后的粉末重复再利用次数内,企业可以按照正常粉末进行生产使用。
每次进行粉末重复再利用时,应留取适量的再利用粉末和打印试样,做好标记,密封保存于干燥、阴凉、无腐蚀性侵蚀的环境中。
6 2 再利用粉末
6 2. 1 外观
将每批次不小于 200 g 的样品置于白色器皿中,在 300 lx~700 lx 照度下,采用目视法观察。
6 2. 2 化学成分
Ti‑6Al‑4V 粉末的化学成分分析按照 YY/T 1701—2020 中 5. 2 的规定进行。
纯钽粉末的化学成分分析按照 YY/T 1851—2022 中 6. 1 的规定进行。
植入物用钴铬合金粉末的化学成分分析按照 GB/T 38971—2020 中 4. 1 的规定进行,口腔修复用钴铬合金粉末的化学成分分析按照 YY/T 1702—2020 中 8. 1. 1 的规定进行。
6 2. 3 球形度
可采用扫描电镜结合图像分析软件法、动态颗粒图像分析法或 Micro‑CT 扫描法进行测量,粉末总颗粒数不少于 300 个。
6 2. 4 粒度及分布
按照 GB/T 19077 的规定进行,对于平均粒径在 45 μm 以上的金属粉末,也可采用 GB/T 1480 规定的方法进行。
6 2. 5 松装密度
按照 GB/T 1479. 1 的规定进行。
6 2. 6 振实密度
按照 GB/T 5162 的规定进行。
6 2. 7 流动性
按照 GB/T 1482 的规定进行。
6 3 打印试样
打印试样的相关性能指标试验按照相应标准或规范的规定进行。
7 粉末再利用过程要求
7 1 粉末回收、筛分、混合
对粉末进行回收、筛分、混合时,应对环境湿度进行控制;若使用保护气体对粉末进行回收、筛分、混合时,应规定气体的成分、温度、湿度、纯度以及流速等,所使用气体的纯度应不低于 99. 9%,气体露点温度应不高于-51 ℃,并应保证气体输送辅助设备(包括输送气体管道)的清洁度。粉末回收、筛分、混合过程中所用的后处理设备应专用,应确保设备材质不会对粉末造成污染或造成安全隐患。所有后处理设备应定期进行维护,以确保设备的可靠性与稳定性。
7 2 粉末标识
采用不同的粉末再利用方法,应对每次成形后的再利用粉末进行标识,标识信息至少应包含粉末名称及牌号、粉末制造商、粉末制备工艺、规格型号、净重、原始粉末批号、已使用次数、回收日期等。若采用方法 2 和方法 4,需对回收粉末进行单独隔离存放时,标识信息还应增加区分每批回收粉末的信息。
7 3 粉末贮存
回收粉末和再利用粉末都应密封贮存于干燥、阴凉、无腐蚀性侵蚀的环境中,严禁与氧化剂、酸碱类物质、油(各种工业用润滑油)、脂(各种工业用润滑脂)类物质一起存放。不同类型或牌号(如 Ti‑6Al‑4V、纯钽、钴铬合金等)的粉末应分区域存放。
7 4 再利用粉末的再验证
应对可能影响产品质量的异常和变化进行评估,必要时对粉末再利用方法进行再次验证。如原材料(如:粉末类型、粉末制造商、粉末制备工艺)、粉末再利用技术(如:粉末再利用方法、粉末后处理技术)、粉末贮存条件、打印设备(如:保护气氛、真空度等)发生变化。
附 录 A(资料性) 以激光和电子束作为能量源的粉末床熔融增材制造工艺对比
以激光和电子束作为能量源的粉末床熔融增材制造工艺差异见表 A. 1。
| 对比项目 | 选区激光熔融(SLM) | 电子束熔化(EBM) |
| 工作热源 | 激光 | 电子束 |
| 工作环境 | 惰性气体保护 | 真空(<10-2 Pa) |
| 束斑直径 | <0.1 mm | 0.1 mm~2 mm |
| 预热温度 | 小于300 ℃ | 小于1 200 ℃ |
| 金属粉末粒径 | 12 μm~65 μm | 50 μm~120 μm |
| 铺粉层厚度 | 15 μm~60 μm | >100 μm |
| 沉积速度 | 20 cm3/h | 60 cm3/h |
| 表面质量 | 光洁度可达Ra 9 μm~12 μm,上表面和竖直方向表面光洁度高,下表面光洁度粗 | 光洁度可达Ra 25 μm~35 μm,上表面光洁度高,下表面和竖直方向表面光洁度粗 |
| 残余应力 | 较高 | 较低 |
| 热处理需求 | 必须做去应力退火,热等静压(HIP)更优 | 不需要做去应力退火,热等静压可选做 |
| 化学成分变化 | Ar气保护,可生产TC4 ELI,化学元素烧损少 | 真空条件成形制造,Al、Mg等低熔点元素有烧损,在粉末原材料中可弥补烧损 |
| 支撑设计 | 底部和小于45°斜面都需要加支撑,支撑数量多 | 底部水平、水平面或者易于发生过热的区域加支撑,支撑数量少 |
| 最小壁厚 | 0.3 mm~0.5 mm | 0.6 mm~1.0 mm |
| 最小孔径 | 竖直方向>ϕ0.5 mm水平方向<ϕ8 mm | 能够制造孔尺寸ϕ0.5 mm~2.0 mm,但是清除粉末的难度比较大 |
| 腔体结构 | 最小壁厚0.3 mm~0.5 mm,必须留孔清理粉末 | 最小壁厚0.6 mm~1.0 mm,清除粉末困难 |
| 加工余量 | 0.1 mm~0.5 mm,较小 | 0.5 mm~2.0 mm,较大 |
| 缝隙结构 | >0.15 mm | >0.1 mm,需要考虑粉末清理 |
评论