


前言
本标准由 CB/T 226-1999《船用胶管夹箍》和 CB679-68《紧块式胶管夹箍》合并修订而成。
本标准对夹箍的操作性、强度、夹紧性能等要求和试验方法作了具体规定,使之更便于贯彻执行。
本标准保留了 CB/T 226-1999 的 A、B、C 型夹箍以及 CB 679-68 的紧块式夹箍,其中 CB/T 226-1999 中 B 型夹箍的内径由 31~120 mm 拓宽为 31~145 mm;增加了焊接式 C 型、压紧式 D 型;材料增加了不锈钢。
本标准自实施之日起,同时代替 CB/T 226—1999、CB 679—68。
本标准由全国船用机械标准化技术委员会管系附件分技术委员会提出。
本标准由中国船舶工业综合技术经济研究院归口。
本标准由芜湖造船厂负责起草,天津塘沽机械配件厂参加。
本标准主要起草人:季锡珊、夏云青、高俊宝。
CB 226 于 1961 年首次发布(船舶通用设备图册 CSC 226-61), 于 1965 年第一次修订(国家标准 GB 566-65), 于 1983 年 1 月第二次修订(国家标准 GB 566-83); 于 1999 年 6 月由 GB 556-83 直接调整为行业标准 CB/T 226-1999。
CB 679 于 1968 年首次发布。
胶管夹箍
1 范围
本标准规定了船用胶管夹箍(以下简称夹箍)的分类、要求、试验方法、检验规则,标志、包装、运输、贮存等。
本标准适用于压力不高于1.0 MPa的船舶管路中连接胶管用的夹箍的制造、检验和验收。
2 引用标准
下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。本标准出版时,所示版本均为有效。所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
CB*/Z 54-81 电解镀锌
3 分类
3.1 夹箍的型式分为:
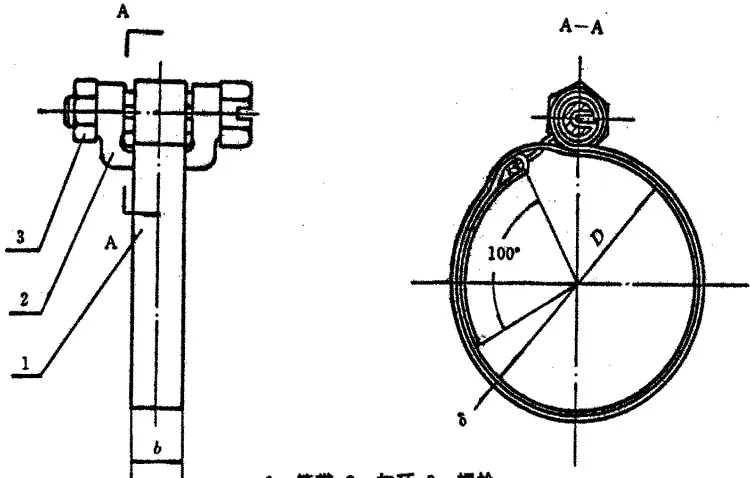
A 型——旋绕式铜皮夹箍;
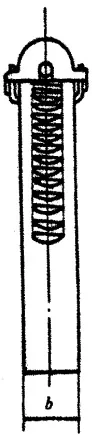
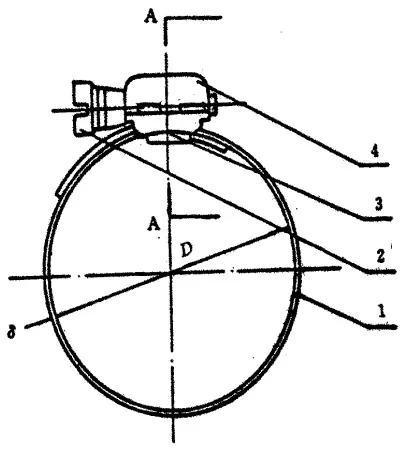
BG 型——底座式碳钢螺旋夹箍;
BGT 型——底座式碳钢通孔螺旋夹箍;
BN型——底座式不锈钢螺旋夹箍;
BNT 型——底座式不锈钢通孔螺旋夹箍;
CG型——焊接式碳钢螺旋夹箍;
CN型——焊接式不锈钢螺旋夹箍;
DG 型——压紧式碳钢螺旋夹箍;
DN型——压紧式不锈钢螺旋夹箍;
E型——耳板式钢丝夹箍;
F型——紧块式不锈钢夹箍。
3.2 A型夹箍的结构尺寸见图1和表1。
| 夹箍内径D | 适用胶管内径 | 公称压力PNMPa | 箍带 | 重量kg | |
| 宽度b | 厚度δ | ||||
| 11~12 | 4~10 | 0.6 | 10 | 0.5 | 0.022 |
| 21~30 | 12~20 | 0.026 | |||
| 31~40 | 22~28 | 0.030 | |||
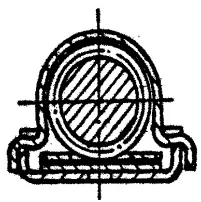
3.3 BG、BGT、BN、BNT型夹箍的结构尺寸见图2和表2。
| 夹箍内径D | 适用胶管内径 | 公称压力PNMPa | 箍带 | 重量kg | ||
| 宽度b | 厚度δ | |||||
| BG、BGT | BN、BNT | |||||
| 31~40 | 22~28 | 1.00 | 14 | 0.8 | 0.6 | 0.029 |
| 41~50 | 30~38 | 0.032 | ||||
| 51~60 | 40~45 | 0.035 | ||||
| 61~80 | 48~65 | 0.040 | ||||
| 81~90 | 70~75 | 0.60 | 0.048 | |||
| 91~105 | 80~90 | 1.0 | 0.056 | |||
| 114~125 | 100~110 | 0.25 | 0.062 | |||
| 130~145 | 120~130 | 0.074 | ||||
3.4 CG、CN型夹箍的结构尺寸见图3和表3。
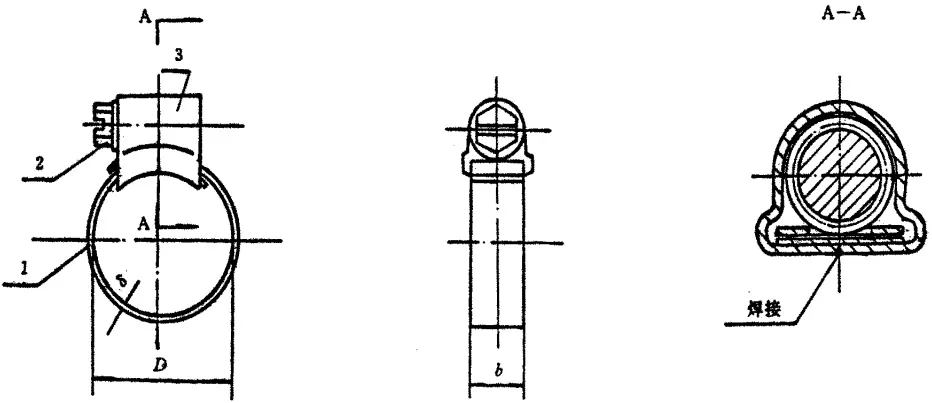
| 夹箍内径D | 适用胶管内径 | 公称压力PNMPa | 箍带 | 重量kg | |
| b | δ | ||||
| CG、DG、CN、DN | |||||
| 11~20 | 4~10 | 1.0 | 12 | 0.8 | 0.021 |
| 21~30 | 12~20 | 0.025 | |||
| 31~40 | 22~28 | 1.0 | 0.029 | ||
| 41~50 | 30~38 | 0.032 | |||
| 51~65 | 40~48 | 0.035 | |||
| 61~75 | 50~63 | 0.040 | |||
| 76~90 | 65~75 | 0.6 | 0.048 | ||
| 91~105 | 80~90 | 0.056 | |||
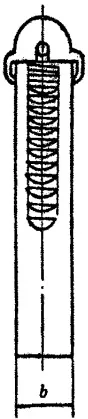
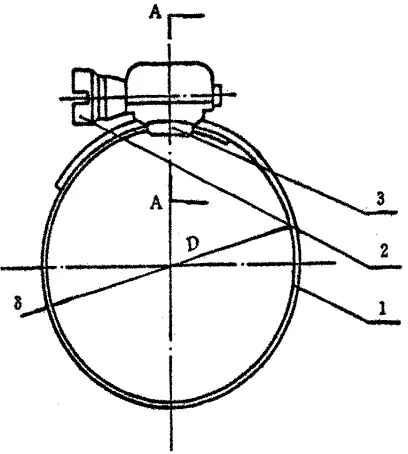
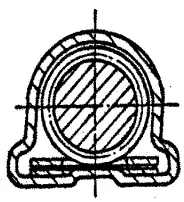
3.6 E型夹箍的结构尺寸见图5和表4。
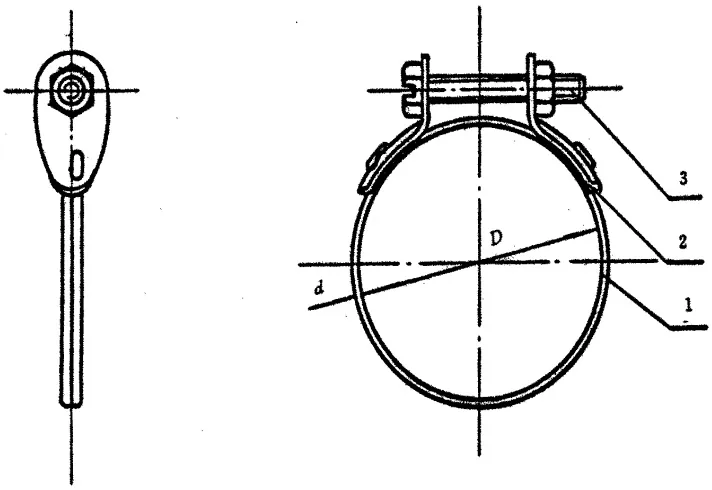
| 夹箍内径D | 适用胶管内径 | 公称压力 PNMPa | 钢丝直径d | 重量kg |
| 69 | 50、55 | 1.00 | 3 | 0.067 |
| 72 | 58、60 | 0.068 | ||
| 82 | 65、70 | 0.60 | 0.072 | |
| 92 | 75、80 | 0.075 | ||
| 102 | 90 | 0.079 | ||
| 114 | 100、102 | 0.083 | ||
| 135 | 127 | 0.25 | 0.090 | |
| 160 | 152 | 0.099 | ||
| 211 | 203 | 0.117 | ||
| 262 | 254 | 0.134 |
3.7 F型夹箍的结构尺寸见图6和表5。
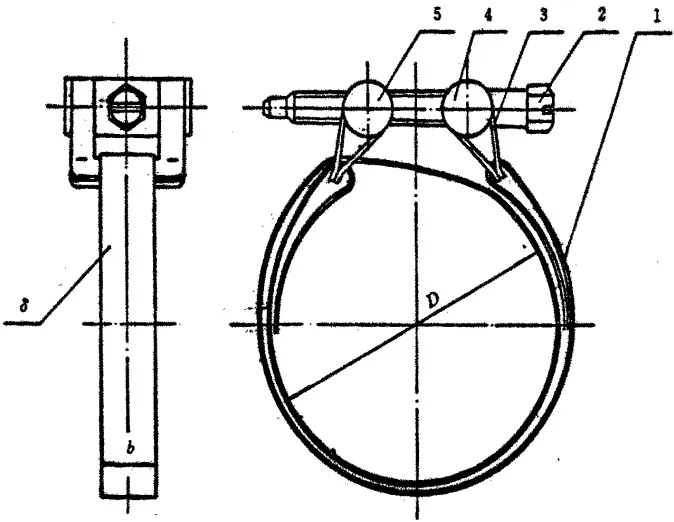
| 夹箍内径D | 适用胶管内径 | 公称压力PNMPa | 箍带 | 重量kg | |
| 宽b | 厚δ | ||||
| 100 | 70~90 | 1.00 | 12 | 0.6 | 0.19 |
| 125 | 90~115 | 0.21 | |||
| 150 | 115~140 | 0.23 | |||
| 175 | 140~160 | 0.25 | 0.25 | ||
| 200 | 160~180 | 0.27 | |||
| 250 | 180~230 | 0.31 | |||
| 300 | 230~280 | 14 | 0.8 | 0.54 | |
| 350 | 280~328 | 0.61 | |||
| 400 | 328~370 | 0.67 | |||
| 450 | 370~420 | 0.74 | |||
3.8 标记示例
夹箍内径为 21~30 mm 的旋绕式铜皮夹箍标记为:
夹箍 A30 CB/T 679-2000
夹箍内径为 31~40 mm 的底座式不锈钢通孔螺旋夹箍标记为:
夹箍 BNT40 CB/T 679-2000
4 要求
4.1 夹箍主要零件材料按表6规定。
| 零件名称 | 材料 | |||
| 名称 | 牌号 | 标准号 | ||
| 箍带 | A型 | 黄铜带 | H62 | GB/T 2059-2000 |
| BG、BGT、BN、BNT、CG、CN、DG、DN型 | 碳素结构钢带 | Q235-A.F | GB/T 716-1991 | |
| 不锈钢带 | 1Cr18Ni9 | GB/T 4239-1991 | ||
| E型 | 镀锌钢丝 | SZ、I类、F级 | GB/T 343-1994 | |
| F型 | 不锈钢带 | 1Cr18Ni9 | GB/T 4239-1991 | |
| 罩壳、底座、扣环、耳板 | 碳素结构钢 | Q235-A.F | GB/T 716-1991 | |
| 不锈钢带 | 1Cr18Ni9 | GB/T 4239-1991 | ||
| 蜗杆、紧块 | 优质碳素结构钢 | 20 | GB/T 699-2000 | |
| 不锈钢棒 | 1Cr18Ni9 | GB/T 1220-1992 | ||
| 螺栓、螺母 | 标准件用碳素圆钢 | BL3 | GB/T 715-1989 | |
| 不锈钢棒 | 1Cr18Ni9 | GB/T 1220-1992 | ||
4.2 表面质量
4.2.1 夹箍所有零件均应光洁平整,不允许有毛刺、锐角等缺陷。
4.2.2 碳钢夹箍零件表面应抛光镀锌,镀锌要求按 CB*/Z 54 的规定,镀锌表面不应有黑斑、气泡、裂纹、剥落及擦伤等缺陷。
4.3 操作性
夹箍在自由状态下,蜗杆(螺栓)旋拧应灵活、轻便,旋拧扭矩不应超过1.5Nm,箍带应平稳紧缩或松开。
4.4 强度
夹箍在箍紧状态下,在蜗杆(螺栓)扭矩达到表7的规定时,箍带不应断裂,其他零件不应有永久性变形。
| 夹箍内径 Dmm | 扭矩试验值N·m |
| 11~20 | 4~8 |
| 21~450 | 5~10 |
4.5 夹箍性能
夹箍在夹紧状态下,在蜗杆(螺栓)旋拧扭矩为表7中规定值,被夹胶管内液体压力为公称压力的1.5倍时,夹箍不应损坏或夹紧处有液体泄漏现象。
5 试验方法
5.1 尺寸检查
夹箍在最大自由状态和箍紧状态下,用合适的量具测量其结构尺寸。结果应分别符合3.2~3.7的要求。
5.2 材料检查
夹箍材料用检查它们出厂证书的方法进行检验。结果应符合4.1的要求。
5.3 表面质量检查
夹箍的表面质量用肉眼检查。结果应符合4.2的要求。
5.4 操作性检查
用定扭矩的螺丝刀(或扳手)和肉眼检查。结果应符合4.3的要求。
5.5 强度试验
5.5.1 试验条件
将夹箍安装在一刚性心轴上,心轴直径等于夹箍内径。用专用扭矩测试装置进行扭矩试验。
5.5.2 试验方法
将夹箍拧紧至扭矩为表7规定的试验值,保持2 min。然后松开夹箍,用肉眼检查夹箍的外观。结果应符合4.4的要求。
5.6 夹紧性能试验
5.6.1 试验条件
a) 环境温度为室温;
b) 试验用介质为室温下的水或液压油;
c) 所选用的胶管应与被试验的夹箍相匹配,并配有试验装置及增压装置。试验装置见图7。
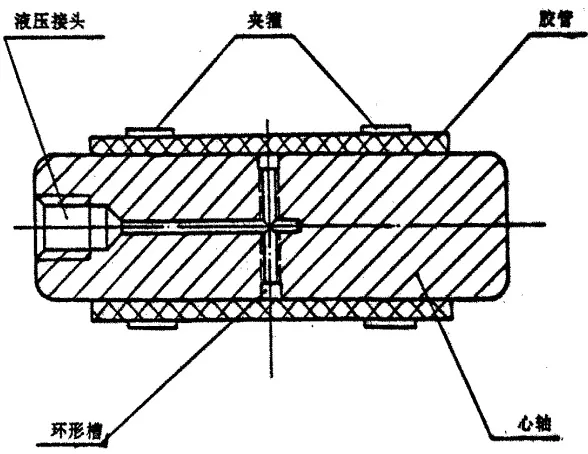
5.6.2 试验方法
a) 将胶管及夹箍安装在与直径相匹配的、表面光滑的金属心轴上,当收紧夹箍时所用的扭矩,不应超过表7规定的相应夹箍所容许的扭矩试验值的75%。
b) 试验时, 压力应从低至高逐步加压, 压力上升速度最高应控制在 105 ~Pa / s 以内。当所加压力接近夹箍相应的容许耐压试验时(公称压力的 1.5 倍), 仔细观察胶管与心轴配合处有无液体泄漏或其它故障, 并保持 1 ~min
, 然后继续加压至夹箍所允许的试验值。结果应符合 4.5 的要求。
6 检验规则
6.1 出厂检验
每批夹箍应经检验合格后,出具合格证书,方可出厂。
6.2 检验项目
夹箍出厂检验的项目见表8规定。
| 序号 | 检验项目 | 要求的章条号 | 试验方法的章条号 | 抽样数量 |
| 1 | 尺寸 | 3.2~3.7 | 5.1 | 全数 |
| 2 | 材料 | 4.1 | 5.2 | 每批 |
| 3 | 表面质量 | 4.2 | 5.3 | 全数 |
| 4 | 操作性 | 4.3 | 5.4 | |
| 5 | 强度 | 4.4 | 5.5 | 4%,但不少于2只 |
| 6 | 夹紧性能 | 4.5 | 5.6 |
6.3 组批规则
同一班次生产的同一型式的夹箍为一批。
6.4 判定规则与复验规则
a) 全数检验的项目,全部项目符合要求的夹箍判为合格产品。有一项目不符合要求的夹箍判为不合格产品;
b) 抽样检验的项目, 所有样品均符合要求时, 判该批夹箍为合格产品。若有一个样品有一个项目不符合要求, 允许加倍抽样复验。若复验仍有不符合要求的项目时, 则判该批夹箍为不合格产品。
7 标志、包装、运输和贮存
7.1 标志
7.1.1 每个夹箍应有永久性标志,标志应清晰地压印在箍带外表面无齿槽部分或罩壳顶表面。
7.1.2 标志包括商标、型号、规格、尺寸。
7.2 包装
7.2.1 成品清洗干净后用纸盒包装,装盒时夹箍标志朝向应一致。
7.2.2 装盒时,箍带活动端伸出罩壳的外伸尺寸不应超过12 mm。
7.2.3 包装纸箱及包装盒上应注明产品名称、商标、标准号、型号、规格、数量、重量及制造厂字样。
7.2.4 包装纸箱外部应用塑料或尼龙包装袋捆扎。
7.3 运输
运输时允许倒置,但应避免剧烈颠簸及跌落。
7.4 貮存
成品应置于通风干燥处,不得与地面直接触,不得与酸碱等化学药品混放。
评论