


1 主题内容与适用范围
本标准规定了船用柴油机铸铁气缸套(以下简称气缸套)的技术要求、试验方法、检验规则及标志、包装、运输和贮存。
本标准适用于气缸直径不小于200 mm的船用柴油机。
2 技术要求
2.1 气缸套应符合本标准的规定,并按经规定程序批准的图样及技术文件制造。
2.2 气缸套各部位名称见图 1。
2.3 气缸套材料的化学成分、机械性能和金相组织应符合有关标准和图样的要求。
2.4 气缸套表面处理
2.4.1 气缸套可选用以下表面处理:
a. 内表面镀铬(松孔镀铬和贮油网点镀铬);
b. 氮化;
c. 磷化;
d. 一般网纹和平台珩磨网纹;
e. 振动切削;
f. 挤渗碳化硅;
g. 其他表面强化处理。
2.4.2 内表面松孔镀铬层厚度 0.03~0.05 mm,贮油网点镀铬镀层厚度 δ 为 0.15%~0.2% D。含油网点直径 1.0~1.5 mm;含油网点深度 δ/2 ,含油网点间距 Δ 为 3 mm,交叉布置。
2.4.3 氮化气缸套内表面的氮化层不能有剥落,氮化层深度为 0.02~0.04 mm,硬度为 HV 550~750。
2.4.4 内表面磷化处理,要求磷化膜为中等粒度,其厚度应为0.03~0.04 mm。
2.5 气缸套应进行时效退火处理以消除残余应力。
2.6 气缸套制造精度与形状和位置公差
2.6.1 气缸套内径和公差应符合 IT 7 级的规定。
2.6.2 气缸套内径在活塞下止点时,未道环以下内表面允许有喇叭口存在,但应符合气缸套产品图样规定。
2.6.3 气缸套内表面圆柱度,内表面对上、下腰带同轴度,支承肩下端面对内表面中心圆跳动应达到8级精度。
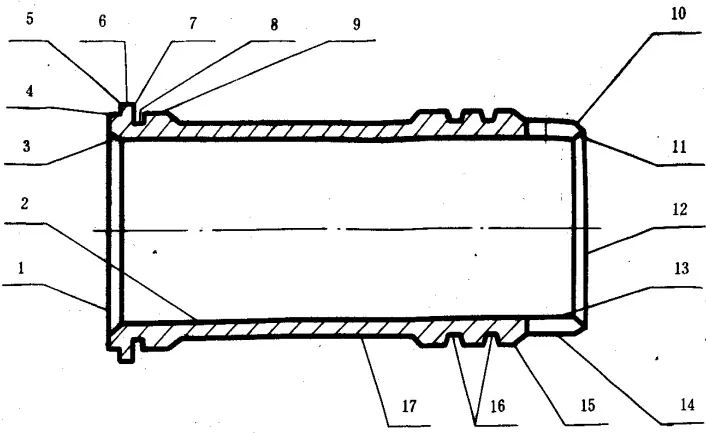
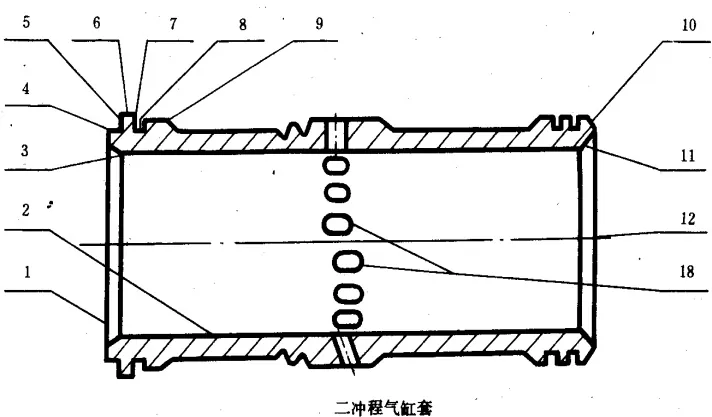
1—上端面;2—内表面;3—上端面内侧角;4—凸台;5—支承肩上端面;6—支承肩;7—支承肩下端面;8—退刀槽;9—上腰带;10—下端面外倒角;11—下端面内倒角;12—下端面;13—切口;14—下缘;15—下腰带;16—封水圈槽;17—水套壁;18—进气口或排气口
2.7 气缸套表面粗糙度
2.7.1 气缸套内表面:
a. 镀铬表面粗糙度 Ra 为 0.20 mum ;
b. 氮化表面粗糙度 Ra 为 0.40 mum ;
c. 磷化表面粗糙度 Ra 为 0.80 mum ;
d. 一般网纹和平台珩磨网纹表面粗糙度 Ra 为 0.8 mum ;
e. 振动切削表面粗糙度 Ra 为 0.80 mum ;
f. 挤渗碳化硅表面粗糙度 Ra 为 0.80 mum 。
其他表面强化处理后气缸套,其粗糙度按产品图样或技术文件规定。
2.7.2 气缸套外表面
支承肩上、下端面,气缸套上、下腰带及封水圈槽外圆面表面粗糙度 Ra 为0.80 μ m。
上端面、下端面表面粗糙度 Ra 为 1.6 mum 。
2.7.3 气口(排气口、扫气口)的加工表面表面粗糙度 Ra 为 12.5mum 。
2.8 气缸套外观质量
2.8.1 气缸套不允许有裂纹、夹渣和疏松等铸造缺陷。精加工表面不允许有碰伤和腐蚀等缺陷。
2.8.2 在不影响使用性能的情况下,允许缸套内、外表面有单独的孔眼存在,但其位置、大小和数量应符合图样和技术文件规定。
3 试验方法
气缸套致密性液压试验,在全长范围内作 0.7 MPa 的液压试验历时 5 min,应无渗漏浸润现象。
4 检验规则
4.1 出厂气缸套应具有制造厂检验部门检验合格证和船检证书。
4.2 检验项目:
a. 外观质量;
b. 机械性能;
c. 金相组织;
d. 硬度;
e. 表面粗糙度;
f. 几何尺寸;
g. 形状和位置公差;
h. 液压试验;
i. 产品图样及技术文件规定的其他项目。
4.3 机械性能试验、金相显微组织的取样,按图样和技术文件规定。
4.4 硬度检验应在气缸套上端面,近内表面孔处进行均布3点检验,取平均值。同一气缸套硬度差不应大于HB 30。
4.5 外观质量的检查采用目测方法。
4.6 气缸套内径测量在上、中、下三个横截面进行。上、下两个测量截面应在活塞的第一道环行程的两个极限位置。
5 标志、包装、运输和贮存
5.1 气缸套检验合格后,在适当位置打上制造厂厂名或商标、船检钢印、出厂日期和炉号。
5.2 气缸套在包装前必须清洗干净,并进行油封,用结实的防潮材料包好,并放入合格证和检验记录。
5.3 包装时用坚固的木箱包装予以固定,并要采取防潮措施。
5.4 包装箱上应标明:
a. 制造厂名称及地址;
b. 产品名称、型号;
c. 毛重、数量;
d. 收货单位、地址;
e. “小心轻放”、“防潮”、“防压”等标志;
f. 出厂日期。
评论