


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 GB/T 13368—2008《微型中子源反应堆核燃料棒技术条件》,与 GB/T 13368—2008相比,除结构调整和编辑性改动外,主要技术变化如下:
a) 更改了文件适用范围(见第1章,2008年版的第1章);
b) 更改了燃料芯块、包壳管材料、端塞材料、氦气相关技术要求(见4.1~4.4,2008年版的第4章);
c) 更改了燃料棒技术条件(见4.5,2008年版的第4章);
d) 更改了试验方法,增加并更改针对燃料芯块、包壳管材料、端塞材料、燃料棒的技术要求的相关试验方法(见第5章,2008年版的第5章);
e) 更改了检验规则(见第6章,2008年版的第6章)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国核能标准化委员会(SAC/TC 58)提出并归口。
本文件起草单位:中核北方核燃料元件有限公司、中国原子能科学研究院、核工业标准化研究所。
本文件主要起草人:温丰、魏东波、刘文涛、李宗书、姬鹏波、田家鑫、史宝磊、任冠男、郝倩、赵丽娜、张鑫。
本文件及其所代替文件的历次版本发布情况为:
1992年首次发布为 GB/T 13368—1992,2008年第一次修订;
本次为第二次修订。
1 范围
本文件规定了微型中子源反应堆核燃料棒(简称“微堆燃料棒”)的技术要求、检验规则、包装、运输和贮存和质量证明书,描述了相应的试验方法。
本文件适用于低浓化锆合金包壳二氧化铀芯块微堆燃料棒的制造和验收。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 228.1 金属材料 拉伸试验 第1部分:室温试验方法
GB/T 228.2 金属材料 拉伸试验 第2部分:高温试验方法
GB/T 6394 金属平均晶粒度测定方法
GB 11806 放射性物品安全运输规程
GB/T 11809 压水堆燃料棒焊缝检验方法 金相检验和 X射线照相检验
GB/T 11813 压水堆燃料棒氦质谱检漏
GB/T 11841 二氧化铀粉末和芯块中铀的测定 硫酸亚铁还原-重铬酸钾氧化滴定法
GB/T 11842 二氧化铀粉末和芯块的氧铀原子比测定 热重法
GB/T 11843 二氧化铀粉末和芯块中氮的测定 分光光度法
GB/T 11844 二氧化铀粉末和芯块中氟、氯的测定 高温水解-离子选择性电极法
GB/T 11846 二氧化铀粉末和芯块中硅的测定 分光光度法
GB/T 11927 二氧化铀芯块密度和开口孔隙度的测定 液体浸渍法
GB/T 13372 二氧化铀粉末和芯块中杂质元素测定 电感耦合等离子体原子发射光谱法
GB/T 13697 二氧化铀粉末和芯块中碳的测定 高频感应炉燃烧-红外检测法
GB/T 13698 二氧化铀芯块中总氢的测定
GB/T 13747(所有部分) 锆及锆合金化学分析方法
GB 15146.3 反应堆外易裂变材料的核临界安全 第3部分:易裂变材料贮存的核临界安全要求
GB 18871 电离辐射防护与辐射源安全基本标准
GB/T 26314 锆及锆合金牌号和化学成分
GB/T 34485 锆及锆合金加工产品超声波检测方法
GB/T 34644 锆及锆合金管材涡流检测方法
GB/T 37623 金属和合金的腐蚀 核反应堆用锆合金水溶液腐蚀试验
GB/T 38913 核级锆及锆合金管材氢化物取向因子检测方法
GB/T 44760 锆及锆合金管材超声检测方法
EJ/T 687 烧结二氧化铀芯块承载能力试验方法
EJ/T 688 烧结二氧化铀芯块微观结构检验方法
EJ/T 689 烧结二氧化铀芯块热稳定性试验方法
EJ/T 787 烧结二氧化铀芯块外形尺寸、几何密度和外观质量检验方法
EJ/T 957 压水堆燃料组件清洁度及清洗
EJ/T 973 二氧化铀粉末和芯块中铀同位素丰度的测定 热电离质谱法
3 术语和定义
本文件没有需要界定的术语和定义
4 技术要求
4.1 燃料芯块
4.1.1 化学要求
4.1.1.1 铀含量
燃料(UO
2
)芯块的铀含量应不低于87.7%(质量分数,干基)。
4.1.1.2 杂质含量
UO2 芯块的杂质元素含量应符合表1的规定。表1中所列杂质元素含量总和不应超过1 500 μ g/gU如果某种元素的分析结果低于分析方法检出下限,那么在计算杂质总量时应采用该检出限值。
| 杂质元素 | 含量限值 | 杂质元素 | 含量限值 |
| Al | 250 | Fe | 500 |
| C | 100 | Ni | 250 |
| Ca+Mg | 200 | N | 75 |
| Cl | 25 | Si | 500 |
| Cr | 250 | Th | 10 |
| Co | 100 | Zn | 20a |
| F | 15 | — | — |
| a在芯块制造过程中,如果使用了硬脂酸锌作为添加剂,则应对Zn进行分析。 | |||
4.1.1.3 总氢含量
总氢含量(含水分)的最大含量限值为1.2 mug/gU
4.1.1.4 O/U原子比
UO2 芯块的氧、铀原子比应控制在1.99~2.02。
4.1.2 核要求
4.1.2.1 铀富集度及同位素
UO2 芯块的235
U 富集度应小于 20%。 UO2 芯块中234
U
、235
U
、236
U
、238
U 同位素丰度应进行检测,并给出质量分数。
4.1.2.2 总当量硼含量
UO2 芯块杂质元素的总当量硼含量(单个元素当量硼含量之和)不应超过4.0 mug/gU 。每个元素的当量硼含量用公式(1)计算:
EB,i = FB,i × mathscr wi(1)
式中:
EB,i 元素的当量硼含量;
FB,i 该元素当量硼因子;
wi 该元素含量。
当量硼因子见表2。
| 元素 | 当量硼因子 | 元素 | 当量硼因子 | 元素 | 当量硼因子 |
| Al | 1.21E-04 | He | 2.58E-05 | Rb | 6.29E-05 |
| Ag | 8.30E-03 | Hf | 8.25E-03 | Re | 6.82E-03 |
| Ar | 2.41E-04 | Hg | 2.63E-02 | Rh | 2.00E-02 |
| As | 8.50E-04 | Ho | 5.55E-03 | Ru | 3.58E-04 |
| Au | 7.09E-03 | I | 6.91E-04 | S | 2.29E-04 |
| B | 1.00E+00 | In | 2.39E-02 | Sb | 5.93E-04 |
| Ba | 1.24E-04 | Ir | 3.13E-02 | Sc | 8.56E-03 |
| Be | 1.19E-05 | K | 7.60E-04 | Se | 2.10E-03 |
| Bi | 2.29E-06 | Kr | 4.22E-03 | Si | 8.61E-05 |
| Br | 1.22E-03 | La | 9.14E-04 | Sm | 5.34E-01 |
| C | 4.12E-06 | Li | 1.44E-01 | Sn | 7.46E-05 |
| Ca | 1.52E-04 | Lu | 6.18E-03 | Sr | 2.07E-04 |
| Cd | 3.17E-01 | Mg | 3.67E-05 | Ta | 1.61E-03 |
| Ce | 6.36E-05 | Mn | 3.43E-03 | Tb | 2.08E-03 |
| Cl | 1.34E-02 | Mo | 3.76E-04 | Te | 5.21E-04 |
| Co | 8.93E-03 | N | 1.92E-03 | Th | 4.49E-04 |
| Cr | 8.35E-04 | Na | 3.26E-04 | Ti | 1.80E-03 |
| Cs | 3.09E-03 | Nb | 1.75E-04 | Tl | 2.37E-04 |
| Cu | 8.42E-04 | Nd | 4.95E-03 | Tm | 8.79E-03 |
| Dy | 8.18E-02 | Ne | 2.73E-05 | V | 1.41E-03 |
| Er | 1.35E-02 | Ni | 1.08E-03 | W | 1.42E-03 |
| Eu | 4.25E-01 | O | 1.68E-07 | Xe | 2.58E-03 |
| F | 7.15E-06 | Os | 1.19E-03 | Y | 2.04E-04 |
| Fe | 6.49E-04 | P | 7.86E-05 | Yb | 2.90E-03 |
| Ga | 5.89E-04 | Pb | 1.17E-05 | Zn | 2.40E-04 |
| Gd | 4.40E+00 | Pd | 9.17E-04 | Zr | 2.87E-05 |
| Ge | 4.48E-04 | Pr | 1.15E-03 | — | — |
| H | 4.62E-03 | Pt | 7.47E-04 | — | — |
4.1.3 物理要求
4.1.3.1 几何参数
UO2 芯块直径名义值应为 ϕ4.3 mm,芯块高度应为 (5±0.2)mm
4.1.3.2 体积密度及开口孔隙度
UO2 芯块体积密度应为 UO2 理论密度的95%~98%,即10.41 g/cm3∼10.74 g/cm3 ;平均开口孔隙度小于1%。
4.1.3.3 晶粒尺寸
UO2 芯块平均晶粒尺寸应为 8 μm~20 μm
4.1.3.4 孔隙分布
UO2 芯块气孔应分布均匀,最大不超过0.25 mm。
4.1.3.5 芯块完整性
芯块完整性要求如下:
a) 表面裂纹: UO2 芯块表面轴向裂纹长(包括延伸至芯块端部的裂纹)应小于芯块高度的二分之一;周向表面裂纹长应小于芯块周长的三分之一;
b) 掉块: UO2 芯块掉块应小于芯块圆柱表面积的 5%;端部掉块应小于芯块端部面积的三分之一。
4.1.3.6 承载能力
UO2 芯块承载力试验后应无大于0.4 mm 的掉块。
4.1.3.7 热稳定性
UO2 芯块热稳定性试验后芯块的密度变化应小于5%
4.1.3.8 外观质量
UO2 芯块表面应无肉眼可见的油污与磨削介质等夹渣和异物。
4.2 包壳管
4.2.1 化学成分
包壳管材料应为Zr-4合金管材,其化学成分应满足 GB/T 26314的要求。
4.2.2 晶粒度
管材为再结晶退火态(M)产品,平均晶粒度应不低于7级。
4.2.3 力学性能
管材的力学性能应符合表3的规定。
| 试验温度 | 抗拉强度RmMPa | 规定塑性延伸强度Rρ0.2MPa | 断后伸长率A50% |
| 室温 | ≥413 | ≥241 | ≥20 |
| 380°C | ≥195 | ≥120 | ≥25 |
4.2.4 腐蚀性能
管材试样在压力为10.3 MPa、温度为400 ℃的水蒸气中进行72 h腐蚀试验后,试样内外表面应具有黑色、致密、光泽均匀的氧化膜,增重应不大于 22 mg/dm² 。
4.2.5 尺寸
管材外径应为 φ5.5+0.060 mm ,内径应为 φ4.5+0.060 mm ,长度应为 250 mm 的倍尺;直线度应优于0.5/1000 mm,外径椭圆度应小于0.04 mm。
4.2.6 表面质量
管材清洁度应满足 EJ/T 957的要求,不应有裂纹、气泡、折叠、外来杂物、腐蚀斑点等;内外表面应光滑,外表面粗糙度应小于或等于1.25
μm
,内表面粗糙度应小于或等于5
μm
。
4.2.7 表面及内部缺陷
表面及内部缺陷要求如下。
a) 管材不应存在大于规定标准伤当量的各种裂纹、折叠、夹杂、气孔等缺陷。超声标准伤按成品管尺寸为基准测算,其深度应为成品管壁厚的12.5%,宽度应不超过深度的2倍,长度应不超过3 mm 的纵伤。
b) 管材不应存在大于规定标准伤当量的各种凹坑、裂纹、划痕、折叠等缺陷。涡流标准伤应为 φ(0.3±0.02)mm 的通孔。
4.2.8 氢化物取向
氢化物取向因子 Fn(45°)应不大于0.3。
4.3 端塞材料
4.3.1 化学成分
端塞材料应为Zr-4棒材,其化学成分应满足 GB/T 26314的要求
4.3.2 晶粒度
棒材为再结晶退火态(M)产品,平均晶粒度应不低于7级。
4.3.3 力学性能
棒材的力学性能应符合表4的规定。
| 试验温度 | 抗拉强度RmMPa | 规定非塑性延伸强度Rp0.2MPa | 断后伸长率A50% |
| 室温 | ≥413 | ≥241 | ≥14 |
| 316°C | ≥214 | ≥103 | ≥24 |
4.3.4 腐蚀性能
棒材在压力为10.3 MPa、 、温度为400 ℃的水蒸气中进行72 h腐蚀试验后,试样内外表面应具有黑色、致密、光泽均匀的氧化膜,增重应不大于 22 mg/dm²
4.3.5 尺寸
棒材直径应不小于 φ6
mm
,长度应为30 mm 的倍尺;直线度应优于1/1000 mm,椭圆度应小于0.1 mm。
4.3.6 表面质量
棒材表面粗糙度 Ra 小于或等于3.2
μm
。表面不应有横向裂纹和纵向劈裂;不应有深度超过直径公差一半的划痕、压痕和麻点。棒材局部缺陷清除深度不应大于其直径公差的一半。
4.3.7 内部缺陷
棒材内部不应有回波高度超过标准伤回波高度的缺陷。超声波标准伤应为标准棒 L/2处(L 为标准棒长度)的 ϕ
0
.3 mm 且长度不超过4.0 mm 的轴向横孔。
4.4 氦气
氦纯度≥99.995%,水分含量≤5 μg/g ,氧气含量≤5 μg/g
4.5 制造要求
4.5.1 微堆燃料棒由上端塞、包壳管、燃料芯体和下端塞组成,其尺寸、芯体尺寸和结构件尺寸应满足图1的要求(尺寸为名义值)。此外微堆燃料棒的堆内燃耗浅,裂变气体产生量少,因此结构设计无需设置弹簧。
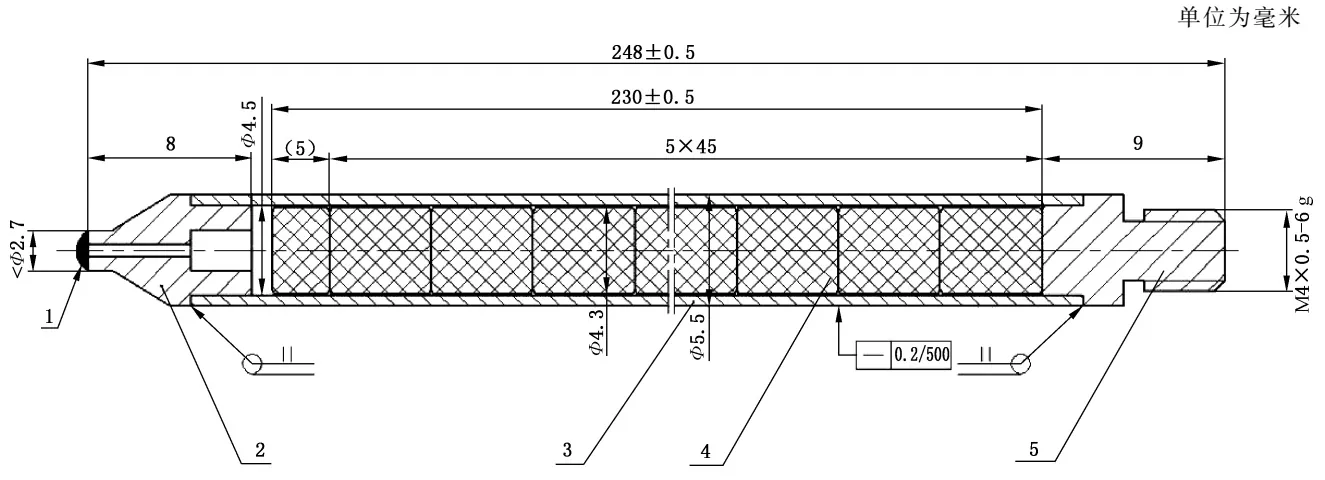
标引序号说明:
1———堵孔焊;
2———上端塞;
3———外包壳;
4———芯块;
5———下端塞。
图 1 微堆燃料棒结构图
4.5.2 端塞与包壳的焊接应采用氩弧或电子束焊,内部和表面不应有大于0.25 mm 的气孔及未焊透等缺陷,焊缝表面应光滑平整,不应补焊或切割重焊,焊缝相对包壳管表面凹凸度不应超过±0.05 mm。
4.5.3 端塞与包壳的焊接熔深应大于0.4 mm,不应有夹渣等缺陷。
4.5.4 堵孔焊点直径应不大于2.5 mm,表面应为光滑半球形。
4.5.5 堵孔焊点熔深应大于0.6 mm,气孔应小于0.2 mm。
4.5.6 燃料棒环焊缝和堵孔焊点表面避免严重氧化。
4.5.7 燃料棒内间隙不应有芯块粉末、碎块及其他杂物。
4.5.8 燃料棒充氦压力应为 (0.15 ±0.05)MPa ,充氦焊接后泄漏率应不大于 1.33×10⁻⁹Pacdotm3/s
4.5.9 燃料棒表面应光滑,不应存在深度大于0.05 mm 的划伤、碰伤和凹坑等,外表面不应有油渍、污物或其他杂质。
4.5.10 燃料棒表面铀沾污量不应超过 1 × 10⁻⁸ gU/cm2
5 试验方法
5.1 燃料芯块
5.1.1 UO2 芯块中铀含量按照 GB/T 11841或等效方法进行测定。
5.1.2 UO2 芯块中杂质含量按照 GB/T 11843、GB/T 11844、GB/T 11846、GB/T 13372、GB/T 13697中规定方法或等效方法进行测定。
5.1.3 UO2 芯块中总氢含量按照 GB/T 13698中规定的方法进行测定。
5.1.4 UO2 芯块中氧铀比按照 GB/T 11842进行检测。
5.1.5 UO2 芯块中铀同位素及富集度百分比按照 EJ/T 973中规定的方法进行测定。
5.1.6 UO2 芯块当量硼含量按照 GB/T 13372中规定的方法进行测定。
5.1.7 UO2 芯块几何参数按照 EJ/T 787中规定方法或等效方法进行测量。
5.1.8 UO2 芯块体积密度及平均开口孔隙度按照 GB/T 11927中规定的方法进行测定。
5.1.9 UO2 芯块晶粒尺寸按照 EJ/T 688中规定的方法进行测定。
5.1.10 UO2 芯块孔隙形态按照 EJ/T 688中规定的方法进行测定。
5.1.11 UO2 芯块完整性按照 EJ/T 787中规定的方法或等效方法进行检验。
5.1.12 UO2 芯块承载力按照 EJ/T 687中规定的方法进行检验。
5.1.13 UO2 芯块热稳定试验按照 EJ/T 689中规定的方法进行。
5.1.14 UO2 芯块外观质量采用目视检测。
5.2 包壳管
5.2.1 Zr-4合金管材化学成分分析按照 GB/T 13747(所有部分)中方法执行。
5.2.2 Zr-4合金管材晶粒度检验按照 GB/T 6394中规定的方法进行测定。
5.2.3 Zr-4合金管材力学性能按照 GB/T 228.1及 GB/T 228.2中规定方法进行检测。
5.2.4 Zr-4合金管材腐蚀性能按照 GB/T 37623中规定方法进行检测。
5.2.5 Zr-4合金管材尺寸采用尺规法进行测量。
5.2.6 Zr-4合金管材表面清洁度及外观采用目视检查,管材表面粗糙度采用表面粗糙度仪测量。
5.2.7 Zr-4合金管材表面及内部缺陷,按照 GB/T 44760中规定方法进行超声检测,按照 GB/T 34644中规定方法进行涡流检测。
5.2.8 Zr-4合金管材氢化物取向按照 GB/T 38913中规定方法进行测定。
5.3 端塞材料
5.3.1 Zr-4合金棒材化学成分分析按照 GB/T 13747(所有部分)中规定的方法进行测定。
5.3.2 Zr-4合金棒材晶粒度检验按照 GB/T 6394中规定的方法进行测定。
5.3.3 Zr-4合金棒材力学性能按照 GB/T 228.1及 GB/T 228.2中规定方法进行检测。
5.3.4 Zr-4合金棒材腐蚀性能按照 GB/T 37623中规定方法进行检测。
5.3.5 Zr-4合金棒材尺寸采用尺规法进行测量。
5.3.6 Zr-4合金棒材表面清洁度及外观采用目视检查,管材表面粗糙度采用表面粗糙度仪测量。
5.3.7 Zr-4合金棒材内部缺陷,按照 GB/T 34485中规定方法进行超声检测。
5.4 燃料棒
5.4.1 燃料棒尺寸采用尺规法进行检测(含焊缝相对包壳管表面凹凸度)。
5.4.2 燃料棒环焊缝气孔、未焊透缺陷按照 GB/T 11809中规定方法进行射线检测。
5.4.3 燃料棒环焊缝熔深、夹渣按照 GB/T 11809中规定方法进行金相检测。
5.4.4 燃料棒堵孔焊焊点尺寸采用尺规法检测。
5.4.5 燃料棒堵孔焊焊点熔深、气孔按照 GB/T 11809中规定方法进行检测。
5.4.6 燃料棒外观氧化程度采用氧化色标样对比进行判定。
5.4.7 燃料棒内间隙有无芯块粉末、碎块及其他杂物采用射线检测或等效方法测定。
5.4.8 燃料棒充氦焊接后泄漏率,按照 GB/T 11813中规定方法进行测定。
5.4.9 燃料棒表面质量、清洁度采用目视检查。
5.4.10 燃料棒表面铀沾污采用擦拭法或等效方法测定。
6 检验规则
6.1 批定义
涉及的批定义如下:
a) 芯块生产批:使用同一个粉末混合批(由一种或多种粉末以固定比例混合而成,每一种粉末由同一种工艺生产),使用相同设备,在同一组工艺参数下得到的芯块;
b) 鉴定批:工艺/产品合格性鉴定期间使用相同设备、在同一组工艺参数下制造的产品或可代表产品质量特性的模拟件;
c) 交付批:每个连续生产周期内的所有生产批合计为一个交付批。
6.2 产品各阶段检验项目及检验频次要求如表5所示。
| 序号 | 检验项目 | 检验频次 | 要求的章条号 | 检验或试验方法的章条号 | |
| 鉴定检验 | 正式生产 | ||||
| 1 | 芯块铀含量 | 每鉴定批≥1个 | 每芯块生产批≥1个 | 4.1.1.1 | 5.1.1 |
| 2 | 芯块杂质含量 | 每鉴定批≥1个 | 每芯块生产批≥1个 | 4.1.1.2 | 5.1.2 |
| 3 | 芯块总氢含量 | 每鉴定批≥1个 | 每芯块生产批≥1个 | 4.1.1.3 | 5.1.3 |
| 4 | 芯块O/U原子比 | 每鉴定批≥1个 | 每芯块生产批≥1个 | 4.1.1.4 | 5.1.4 |
| 5 | 芯块铀富集度及同位素 | 每鉴定批≥1个 | 每芯块生产批≥1个 | 4.1.2.1 | 5.1.5 |
| 6 | 芯块总当量硼含量 | 每鉴定批≥1个 | 每芯块生产批≥1个 | 4.1.2.2 | 5.1.6 |
| 7 | 芯块几何参数 | 100% | 100% | 4.1.3.1 | 5.1.7 |
| 8 | 芯块体积密度及开口孔隙度 | 每鉴定批≥1个 | 每交付批≥2个 | 4.1.3.2 | 5.1.8 |
| 9 | 芯块晶粒尺寸 | 每鉴定批≥1个 | 每交付批≥2个 | 4.1.3.3 | 5.1.9 |
| 10 | 芯块孔隙分布 | 每鉴定批≥1个 | 每交付批≥2个 | 4.1.3.4 | 5.1.10 |
| 11 | 芯块完整性 | 每鉴定批≥1个 | 每交付批≥2个 | 4.1.3.5 | 5.1.11 |
| 12 | 芯块承载能力 | 每鉴定批≥10个 | 每交付批≥10个 | 4.1.3.6 | 5.1.12 |
| 13 | 芯块热稳定性 | 每鉴定批≥1个 | 每交付批≥2个 | 4.1.3.7 | 5.1.13 |
| 14 | 芯块外观质量 | 100% | 100% | 4.1.3.8 | 5.1.14 |
| 15 | 燃料棒尺寸 | 100% | 100% | 4.5.1 | 5.4.1 |
| 16 | 燃料棒焊接质量 | 100% | 100% | 4.5.2 | 5.4.2 |
| 17 | 燃料棒焊接熔深、夹渣 | 每鉴定批≥1个 | 每交付批≥2个 | 4.5.3 | 5.4.3 |
| 18 | 燃料棒堵孔焊点尺寸 | 每鉴定批≥1个 | 每交付批≥2个 | 4.5.4 | 5.4.4 |
| 19 | 燃料棒堵孔焊点熔深、气孔 | 每鉴定批≥1个 | 每交付批≥2个 | 4.5.5 | 5.4.5 |
| 20 | 燃料棒外观氧化程度 | 100% | 100% | 4.5.6 | 5.4.6 |
| 21 | 燃料棒内间隙内杂物 | 100% | 100% | 4.5.7 | 5.4.7 |
| 22 | 燃料棒充氦焊接后泄漏率 | 100% | 100% | 4.5.8 | 5.4.8 |
| 23 | 燃料棒表面质量 | 100% | 100% | 4.5.9 | 5.4.9 |
| 24 | 燃料棒表面铀沾污量 | 100% | 100% | 4.5.10 | 5.4.10 |
6.3 合格与判定标准
6.3.1 合格判定
当所有生产批对应的检测项目均符合技术要求时,判定该生产批产品合格;当所有交付批对应的检测项目均符合技术要求时,判定该交付批产品合格
6.3.2 不合格判定
不合格判定内容具体如下。
a) 当所有非100%检测项目出现不合格时,允许在原批次随机抽取双倍样品,复检不合格项目。当复检结果均合格时,该对应批产品合格;当任一样品复检项目结果不合格或均不合格时,该对应批产品不合格。
b) 当100%检测项目出现不合格时,对应的样品/产品按不合格处理。
6.4 产品验收期间,应至少对燃料棒尺寸及表面质量进行抽检,检测频次可由供需双方商定执行。
7 包装、运输和贮存
7.1 包装
7.1.1 微堆燃料棒用羊皮纸包裹,插入聚乙烯塑料袋内,每袋不多于10根,置于金属制包装箱中,箱内空隙处用松软材料填充满。
7.1.2 包装箱盖应铅封。
7.1.3 每货包的装载量应满足 GB 15146.3中的有关规定。
7.1.4 货包表面的放射性污染应满足 GB 18871中的有关规定。
7.1.5 包装箱外表面应张贴放射性标识。
7.2 运输和贮存
7.2.1 运输应满足 GB 11806的有关规定。
7.2.2 产品应单独存放,不应与易燃、易爆物品放在一起。
7.2.3 存放场所应保持干燥、清洁、通风,并注意防火。
8 质量证明书
产品每批应附质量证明书。质量证明书应包括下列内容:
a) 产品质量合格证;
b) 供方名称;
c) 产品名称、批号和编号;
d) 产品数量;
e) 产品质量检验报告;
f) 出厂日期。
评论