


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件是 GB/T 31301《制鞋机械 安全要求》的第1部分。GB/T 31301已经发布了以下部分:
第1部分:绷帮机;
第2部分:钉跟机;
第3部分:砂磨机和抛光机;
第4部分:鞋类成型机;
第5部分:片革机、修边机和裁条机;
第6部分:上胶机和胶粘干燥机;
第7部分:铣削机和雕刻机;
第8部分:定型机。
本文件代替 GB/T 31301.1—2015《制鞋机械 安全要求 第1部分:绷帮机》,与 GB/T 31301.1— 2015相比,除结构调整和编辑性改动外,主要技术变化如下
a) 更改了固定封闭式防护装置和护栏的安装或拆除要求(见4.2.1.2,2015年版的4.2.1.2);
b) 更改了人类工效学的要求(见4.2.7,2015年版的4.2.7)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国轻工业联合会提出。
本文件由全国轻工机械标准化技术委员会(SAC/TC 101)归口。
本文件起草单位:东莞市航展精密机械科技有限公司、中轻检验认证有限公司、中国皮革制鞋研究院有限公司、中轻检验认证(浙江)有限公司。
本文件主要起草人:王炜、任可帅、步巧巧、徐晨。
本文件及其所代替文件的历次版本发布情况为:
2015年首次发布为 GB/T 31301.1—2015;
本次为第一次修订。
引言
制定和实施制鞋机械系列安全标准是为了保护操作人员安全、规范企业生产与质量控制、推动本质安全理念与技术进步、促进国际贸易与市场准入制鞋机械系列安全标准首要目的是保护操作人员免受伤害,通过规范相关制鞋机械产品在设计、生产、管理和使用各阶段的安全要求,能够从根本上消除或最大限度地减少因机器本身不安全造成的伤亡事故;其次是规范制鞋机械行业生产与质量控制,提供统一的技术尺度和规范,有助于行业内企业建立完善的安全生产能力,确保相关制鞋机械设备在全生命周期内的安全运行;再者为推动本质安全理念与技术进步,标准条款要求制鞋机械制造商在设计阶段就通过消除危险源或减小风险来提高机器的固有安全性能,而不是在最后阶段仓促加装防护装置,推动制鞋机械制造商采用自动化、冗余技术、传感技术和安全控制系统等先进技术,引领整个行业技术进步。同时,在国际市场上,机械安全标准是打破技术贸易壁垒、实现产品全球互通的关键,制鞋机械系列安全标准技术保持与国外技术同步,是行业促进国际贸易与市场准入的保障。
GB/T 31301《制鞋机械 安全要求》是全国轻工机械标准化技术委员会(SAC/TC 101)负责制定和归口的制鞋机械系列安全标准,用以规范中国境内制造或使用的制鞋机械的设计、制造、运输、安装、调试、操作、维护相关安全要求。GB/T 31301拟由八个部分构成
第1部分:绷帮机。目的是规范绷帮机相关的安全设计、结构和机器的使用。
第2部分:钉跟机。目的是规范钉跟机所涉及的设计和结构方面的安全要求。
第3部分:砂磨机和抛光机。目的是规范砂磨机和抛光机的设计、结构和使用方面的安全要求。
第4部分:鞋类成型机。目的是规范鞋类成型机的结构、运输、安装、调试、设定、示教或过程转换、操作、清洗、维护、报废、拆解的相关安全要求。
第5部分:片革机、修边机和裁条机。目的是规范片革机、修边机和裁条机的结构、运输、安装、调试、设定、示教或过程转换、操作、清洗、维护、报废、拆解的相关安全要求
第6部分:上胶机和胶粘干燥机。目的是规范上胶机和胶粘干燥机的定义、设计、结构、运输、安装、调整、操作和清洗的相关安全要求。
第7部分:铣削机和雕刻机。目的是规范铣削机和雕刻机的定义、设计、结构、运输、安装、调整、操作、清洗和维护的相关安全要求。
第8部分:定型机。目的是规范定型机的设计、安装、运输、调整、操作的相关安全要求。
遵循机械安全标准是企业安全生产的重要保障。如果缺乏恰当的安全防护,机器运行可能会引发设备损坏、人员受伤甚至法律追责,导致高昂的停机成本和医疗索赔。将安全原则融入产品设计流程,不仅能有效保护人员安全,还能保障生产效率,减少停机时间,从而为企业带来显著的社会效益和经济效益。绷帮机是现代化工业制鞋生产的必备设备,因该类机器的构造特殊性,安全隐患较多,如果不做好安全防护,在生产操作过程中可能发生安全事故,造成人员伤亡和/或财产损失。为使制鞋机械行业健康发展,我国在2015年首次发布了 GB/T 31301.1—2015,规范了绷帮机相关设计、结构和机器使用的安全要求。经过多年的应用实践,发现标准中存在一些编辑性错误,多处术语和定义错误,还有部分条款存在技术错误。另一方面,随着人们安全意识的提高,对机器的安全性能也提出了更高的要求,例如人类工效学要求、有害物质排放要求以及热危害等,这些在 GB/T 31301.1—2015中规范得不够明确。再者,原标准中引用的许多标准都已经有了新版本,有些强制性标准已经改为推荐性标准,引用的国外标准也需要以正确的国内标准进行替代本次对 GB/T 31301.1的修订,重点考虑了安全技术条款的正确性和有效性,更正原标准中一些重要要求中的错误,以及使条文表述得通俗易懂,明确了“人类工效学”的具体要求。从而提高文件的质量和应用效率,促使安全要求有效施行,更好地促进行业发展,促进贸易、交流以及技术合作。
按 GB/T 15706—2012的规定,本文件属于 C类标准。当本文件的要求与 A 类标准或 B类标准中的规定不一致时,优先采用本文件中的要求。
制鞋机械安全要求
第1部分:绷帮机
1 范围
本文件规定了绷帮机(以下简称“机器”)的设计、结构、操作、维护相关的安全要求和/或保护措施,安全要求和/或保护措施的验证,以及机器使用信息。本文件包含操作者对机器的预期使用、可预见的误用所产生的与机器相关的全部重大危险、危险状态和危险事件(见附录 A)。
本文件适用于制鞋工业使用的绷帮机器,包括:
胶粘绷前帮机(见图1);
胶粘绷后帮机(见图2);
胶粘绷中后帮机(见图2);
打钉绷后帮机(见图2);
打钉绷后帮、胶粘绷中帮机(见图2);
打钉绷后跟帮、胶粘绷中帮机(见图2);
打钉绷后跟帮并胶粘+打钉绷中帮机(见图2);
手动胶粘绷中帮机(见图3);
手动打钉(平钉/卡钉)绷中帮机(见图4)。
本文件不适用于使用颗粒热熔胶的绷帮机。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 3766 液压传动 系统及其元件的通用规则和安全要求
GB/T 5226.1—2019 机械电气安全 机械电气设备 第1部分:通用技术条件
GB/T 7932 气动 对系统及其元件的一般规则和安全要求
GB/T 8196—2018 机械安全 防护装置 固定式和活动式防护装置的设计与制造一般要求
GB/T 14048.4 低压开关设备和控制设备 第4-1部分:接触器和电动机起动器 机电式接触器和电动机起动器(含电动机保护器)
GB/T 14048.5 低压开关设备和控制设备 第5-1部分:控制电路电器和开关件 机电式控制电路电器
GB/T 15241.2 与心理负荷相关的工效学原则 第2部分:设计原则
GB/T 15706—2012 机械安全 设计通则 风险评估与风险减少
GB/T 16754 机械安全 急停功能 设计原则
GB/T 16855.1 机械安全 安全控制系统 第1部分:设计通则
GB/T 17421.5—2015 机床检验通则 第5部分:噪声发射的确定
GB/T 18153—2024 机械安全 用于确定可接触热表面温度限值的安全数据
GB/T 18209.1 机械电气安全 指示、标志和操作 第1部分:关于视觉、听觉和触觉信号的要求
GB/T 18717.1 用于机械安全的人类工效学设计 第1部分:全身进入机械的开口尺寸确定原则
GB/T 18717.2 用于机械安全的人类工效学设计 第2部分:人体局部进入机械的开口尺寸确定原则
GB/T 18831—2017 机械安全 与防护装置相关的联锁装置 设计和选择原则
GB/T 19670 机械安全 防止意外启动
GB/T 19671—2022 机械安全 双手操纵装置 设计和选择原则
GB/T 19876 机械安全 与人体部位接近速度相关的安全防护装置的定位
GB/T 23821—2022 机械安全 防止上下肢触及危险区的安全距离
GB/T 25078.1 声学 低噪声机器和设备设计实施建议 第1部分:规划
GB/T 28780 机械安全 机器用整体照明系统
3 术语和定义
GB/T 15706—2012界定的以及下列术语和定义适用于本文件。
3.1 夹钳 pincer
夹紧、拉伸或固定鞋帮和/或内里的装置。
注:见图1中区域1;图2中区域2;图4中区域1。
3.2 刮板 wiper
使鞋帮和内里成型并贴合至内底的装置。
注:见图1中区域1;图2中区域1。
3.3 喷嘴 injector
提供胶水至内底、鞋帮或内里上的装置。
注:见图1中区域2;图2中区域1和区域3;图3中区域1。
3.4 拉帮钳 lasting finger
成型和贴合鞋帮/内里边缘至内底的工具。
注:见图2中区域2;图3中区域1。
3.5 驱动器 driver
驱动打钉锤的装置。
注:见图2中区域1和区域3;图4中区域1。
3.6 前尖拉帮器 toe band
前尖部位用于固定鞋帮和成型的装置。
注:见图1中区域2。
3.7 中帮夹紧器 side clamp
固定中帮部位鞋帮/内里的装置。
注:见图1中区域2;图2中区域2。
3.8 压头 toe pad
固定和压住鞋楦前尖并与卡板反向施加作用力的装置。
注:见图1中区域2。
3.9 后跟托 heel rest
固定鞋楦后跟部位的装置。
注:见图1中区域3。
3.10 刮板座 wiper—head
刮板组件的支持部分。
注:见图1中区域1。
3.11 楦托架 jack post
鞋楦支撑装置。
注:见图2中区域1。
3.12 传感器压头 sensor foot
鞋楦与卡板的校准装置。
注:见图2中区域1。
3.13 前帮托 toe holder
压紧鞋楦前帮的装置。
注:见图2中区域4。
3.14 驱动器夹持装置 driver clamp
驱动器的导向和支撑装置。
注:见图4中区域1。
3.15 热熔胶盒 thermocement melting chamber
使用之前融化热熔胶的容器。
注:见图3中区域1。
3.16 工作区 working area
工作人员操作机器的区域。
注:包括机器的如下区域:
a) 绷帮区:卡板、夹钳、中帮钳、压头、楦托架和后跟托;
b) 装载区;
c) 操作者站立区。
3.17 停止和释放控制装置 stop and release control
控制机器在运转周期任何一点停止并使机器返回至停机状态的装置。
4 安全要求和/或保护措施
4.1 总体要求
对于与机器相关的但本文件未提及的非重大危险,机器应遵循 GB/T 15706—2012规定的相关原则设计。
对于采用 GB/T 23821—2022、GB/T 16754、GB/T 18717.1、GB/T 18717.2、GB/T 5226.1—2019等 B类标准能够降低的风险,制造商应完成风险评估,确认机器符合 B类标准的安全要求。
4.2 一般危险区域要求
4.2.1 机械设备
4.2.1.1 除绷帮区外,驱动器的危险动作和运动的机械部件应使用符合 GB/T 8196—2018要求的固定封闭式防护装置或护栏进行防护。护栏设置应符合 GB/T 23821—2022中表1、表3和表4中对距离的要求。
4.2.1.2 根据 GB/T 8196—2018中3.2、3.9、3.10的要求,固定封闭式防护装置和护栏应设计为使用工具才能安装或拆除。且在拆除时,固定系统应保持附着在防护装置或机器上。
4.2.1.3 操作者容易触碰并可能被刺伤的绷帮区前端第一组夹钳,其前端不应有尖角。
4.2.1.4 面向操作者的运动部件(如后跟托机构),其前端应为平面构造,不应有尖角和突出的小面积构件;运动范围不宜超出机体前端垂直面。除非已按4.2.1.1使用固定封闭式防护装置或护栏。
4.2.2 电气设备
4.2.2.1 电气系统和设备应符合 GB/T 5226.1—2019和 GB/T 14048.5的要求。
4.2.2.2 用于变更工作过程而进行调整的操作控制部件和电子控制部件应设置于电控柜外部
4.2.3 噪声
应遵循 GB/T 25078.1给出的低噪声设计方法。设计过程中能够降低噪声的措施如下:
a) 通过回转部件的静平衡和动平衡以减少振动;
b) 通过减轻运动部件的质量和降低加速度以减少机器自身振动;
c) 选择和设计匹配的传动元件(如齿轮、皮带轮、皮带、轴承等);
d) 结构设计时考虑阻尼振动且避免结构共振;
e) 合适的气动排气消音装置和液压回路阻尼振动。
以上从噪声产生源头上降低噪声的技术措施仅是推荐性的,并不意味着全部,也可使用其他等效的或更高效的方案。
注:GB/T 25078.2—2010给出了机械噪声形成机理的有效信息
评价这些减噪措施有效性的准则是同类机器的实际噪声发射值,而不是减噪措施本身
4.2.4 有害物质的排放
使用热熔胶的绷帮机应设置温控装置,确保热熔胶温度不超过250℃,以避免由于过热产生过量的有害烟气。
4.2.5 热危险
4.2.5.1 对在工作过程中不直接需要接触的热表面以及人员进入时可能接触的热表面,应设置安全防护装置以防止偶然接触导致的烫伤。通过使用隔热材料或防护罩进行隔热,使可接触表面的温度低于GB/T 18153中规定的烧伤阈。
隔热材料不应含有石棉。
4.2.5.2 使用热熔胶的绷帮机,因无法完全消除被高温胶喷溅导致的伤害,制造商应提供使风险减至最小的方法。可通过喷嘴设计、压力控制、温度控制、物理防护、温控装置等方式进行。
4.2.6 功能性故障
4.2.6.1 为避免液压系统和/或气动系统发生喷溅,液压系统和/或气动系统应符合 GB/T 15706—2012中6.2.10及 GB/T 3766、GB/T 7932的要求。
4.2.6.2 为避免因无规律、失效、动力意外重启或控制电路被切断导致的不可控制的危险,危险动作的部件应符合 GB/T 19670的要求。
4.2.6.3 除非在4.3中另作说明,控制系统安全相关部件应符合如下全部要求:
至少与使用的防护装置的安全水平一致;
至少符合 GB/T 16855.1中规定的性能等级 PLc及附录 B的要求。
可编程电子系统(PES)的使用不应降低本文件规定的任何安全要求的水平,当机器使用可编程电子系统(PES)时,安全相关的功能不应该仅依赖于该系统(PES)。还应通过其他的硬件控制系统或其他冗余设计等方法满足安全要求。
4.2.7 人类工效学
机器设计应遵守 GB/T 15706—2012中6.2.8描述的人类工效学原则。还应特别注意如下内容:
操作高度;
使操作者易于调整;
控制操控器易于使用,且兼容性好;
显示器摆放在操作者的常规视野范围内;
依据 GB/T 15241.2的规定,使操作者姿势和动作舒适;
按 GB/T 18717.1和 GB/T 18717.2的要求设置操作者进入工作位置的通道;
按 GB/T 28780的要求安装附加的局部照明;
人机系统的设计使人体特性与物理特性相适应,使操作者能容易地识别显示和控制
4.3 特定危险区域要求
4.3.1 绷前帮机
4.3.1.1 区域1
4.3.1.1.1 因本文件起草时,无法为本危险区域的机械危险提出切实可行的物理安全防护措施,制造商应提供可行的关于正确操作夹钳的说明。
4.3.1.1.2 依据 GB/T 16754及附录 C,停止和释放控制装置应设计和布局为由踏板和/或膝盖进行控制。控制系统相关部件应符合 GB/T 16855.1规定的性能等级 PLc及附录 B的要求。
4.3.1.2 区域2
4.3.1.2.1 刮板座的前移动作应由附录 D的双手操纵装置控制
4.3.1.2.2 依据 GB/T 16754及附录 C,停止和释放控制装置应设计和布局为由踏板和/或膝盖进行控制。控制系统相关部件应符合 GB/T 16855.1规定的性能等级 PLc及附录 B的要求。
4.3.1.3 区域3
4.3.1.3.1 当后跟因障碍使锁紧力超过250 N 时,应自动停止并终止施压。
4.3.1.3.2 依据 GB/T 16754及附录 C,停止和释放控制装置应设计和布局为由踏板和/或膝盖进行控制。控制系统相关部件应符合 GB/T 16855.1中规定的性能等级 PLc及附录 B的要求。
4.3.2 绷后帮机和绷中后帮机
4.3.2.1 区域1
4.3.2.1.1 依据 GB/T 16754及附录 C,停止和释放控制装置应设计和布局为由踏板和/或膝盖进行控制;或者在机器两边设置控制按钮(仅适用于绷后帮机)。控制系统相关部件应符合 GB/T 16855.1规定的性能等级 PLc及附录 B的要求。
4.3.2.1.2 传感器的压头和楦托架间的间隙不小于8 mm 时,其间产生的锁紧力不应超过250 N。
4.3.2.2 区域2
4.3.2.2.1 因本文件起草时无法为本危险区域的机械危险提出切实可行的物理安全防护措施,制造商应提供可行的关于安全操作的说明。
4.3.2.2.2 依据 GB/T 16754及附录 C,停止和释放控制装置应设计和布局为由踏板和/或膝盖进行控制;或者在机器两边设置控制按钮(仅适用于绷后帮机)。控制系统相关部件应符合 GB/T 16855.1规定的性能等级 PLc及附录 B的要求。
4.3.2.3 区域3
依据 GB/T 16754及附录 C,停止和释放控制装置应设计和布局为由踏板和/或膝盖进行控制;或者在机器两边设置控制按钮(仅适用于绷后帮机)。控制系统相关部件应符合 GB/T 16855.1规定的性能等级 PLc及附录 B的要求。
4.3.2.4 区域4
依据 GB/T 16754及附录 C,停止和释放控制装置应设计和布局为由踏板和/或膝盖进行控制;或者在机器两边设置控制按钮(仅适用于绷后帮机)。控制系统相关部件应符合 GB/T 16855.1规定的性能等级 PLc及附录 B的要求
4.3.3 手动绷中帮机
区域1:热熔胶喷嘴或平钉和 U 型钉装置应由一个保持—运行控制踏板来控制。松开踏板应使机器回到停止状态。
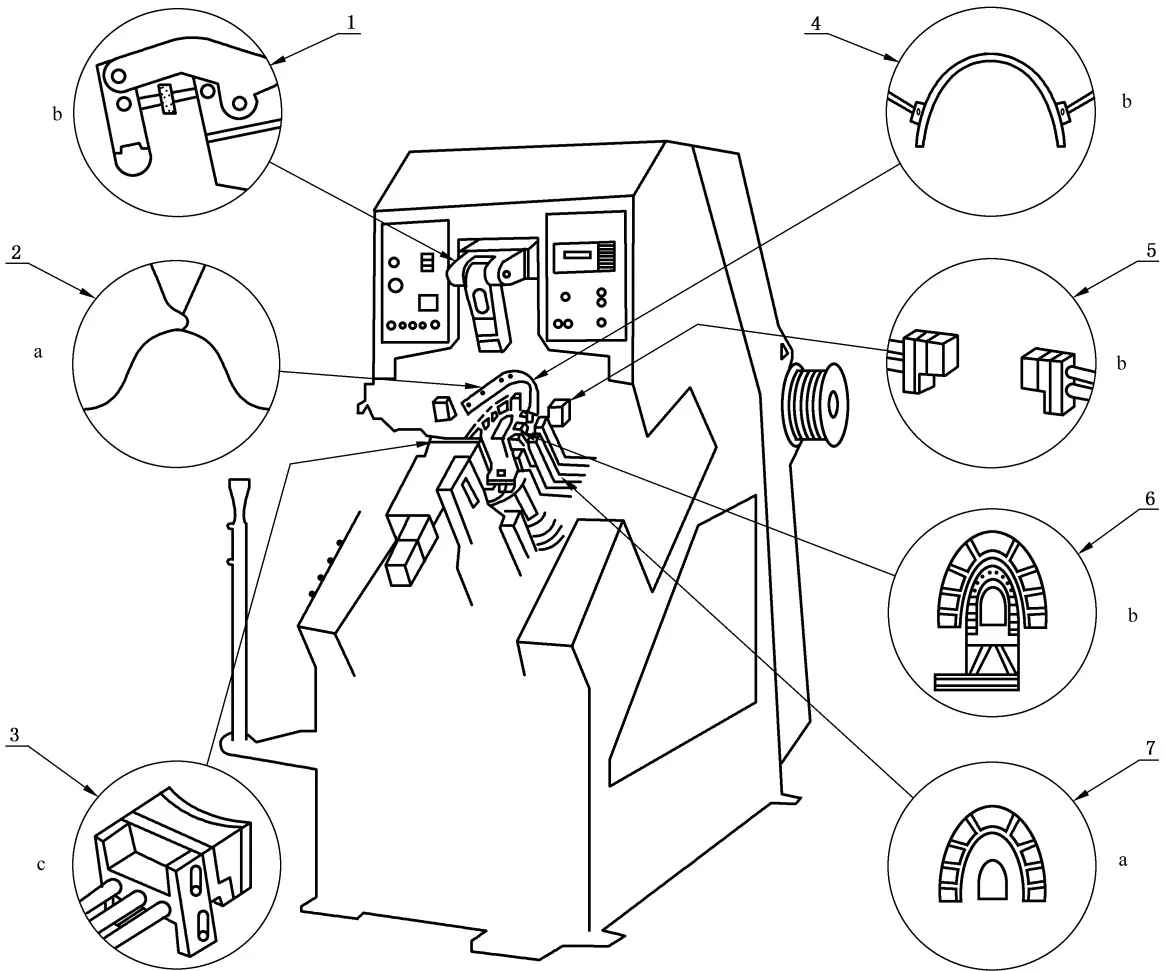
标引序号(符号)说明:
1———压头;
2———刮板、刮板座;
3———后跟托;
4———前尖拉帮器;
5———中帮夹紧器;
6 ——— 喷嘴;
7———夹钳;
a— 区域1;
b———区域2;
c ——— 区域3。
图 1 绷前帮机
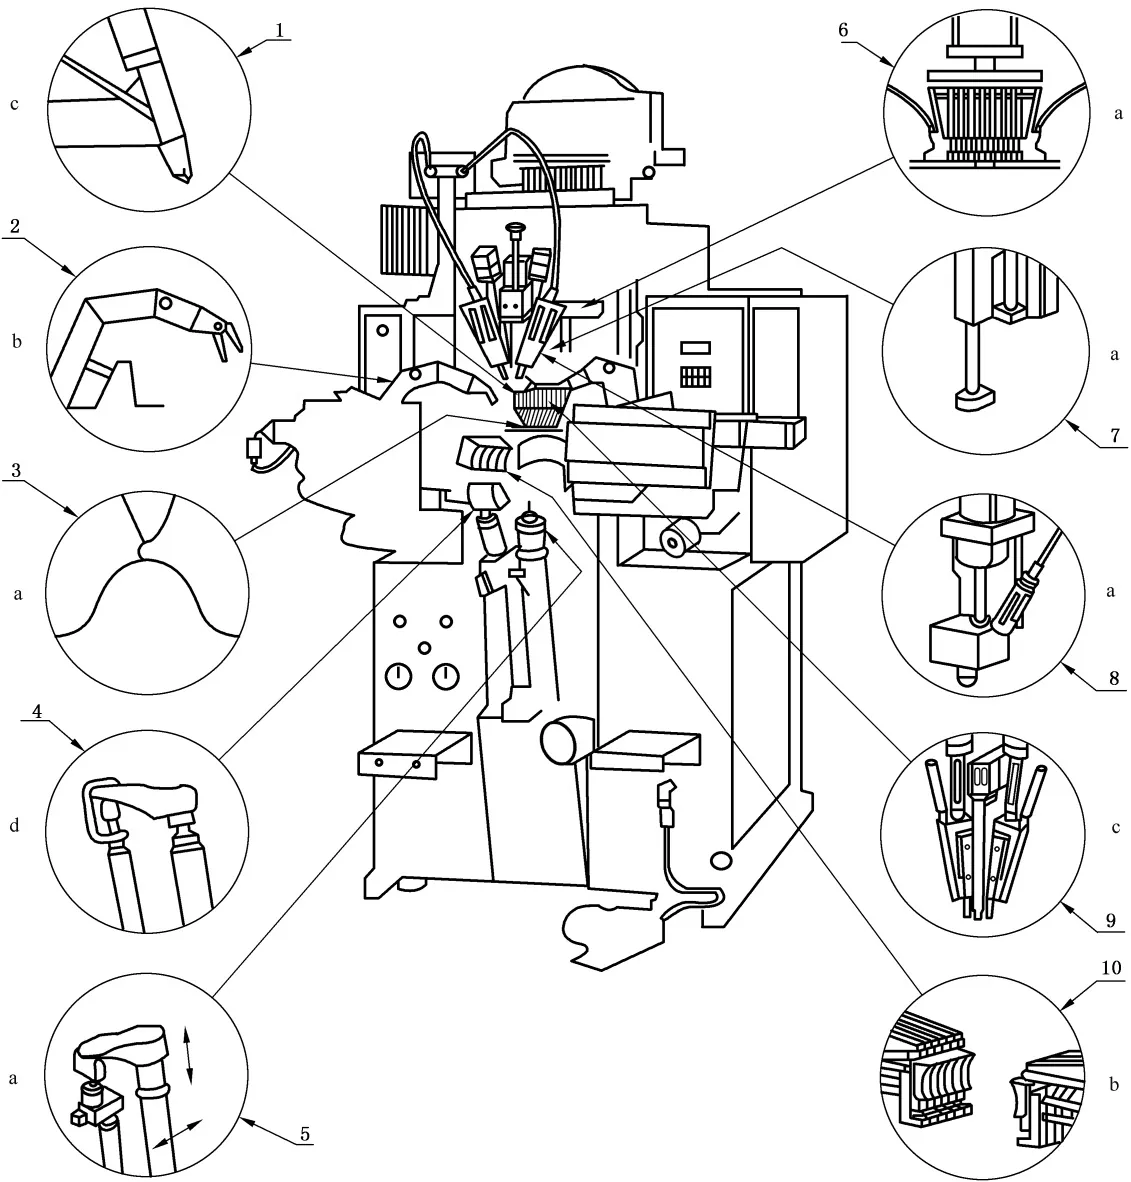
标引序号(符号)说明:
1 ———驱动器;
2 ———夹钳;
3 ———刮板;
4 ——— 前帮托;
5 ———楦托架;
6 ———驱动器组;
7 ———传感器压头;
8 喷嘴;
9 ———喷嘴;
10———中帮夹紧器/拉帮钳/绷带/辊轮;
a ——— 区域1;
b ———区域2;
c ———区域3;
d ———区域4。
图 2 胶粘/打钉绷中帮、后帮类机器
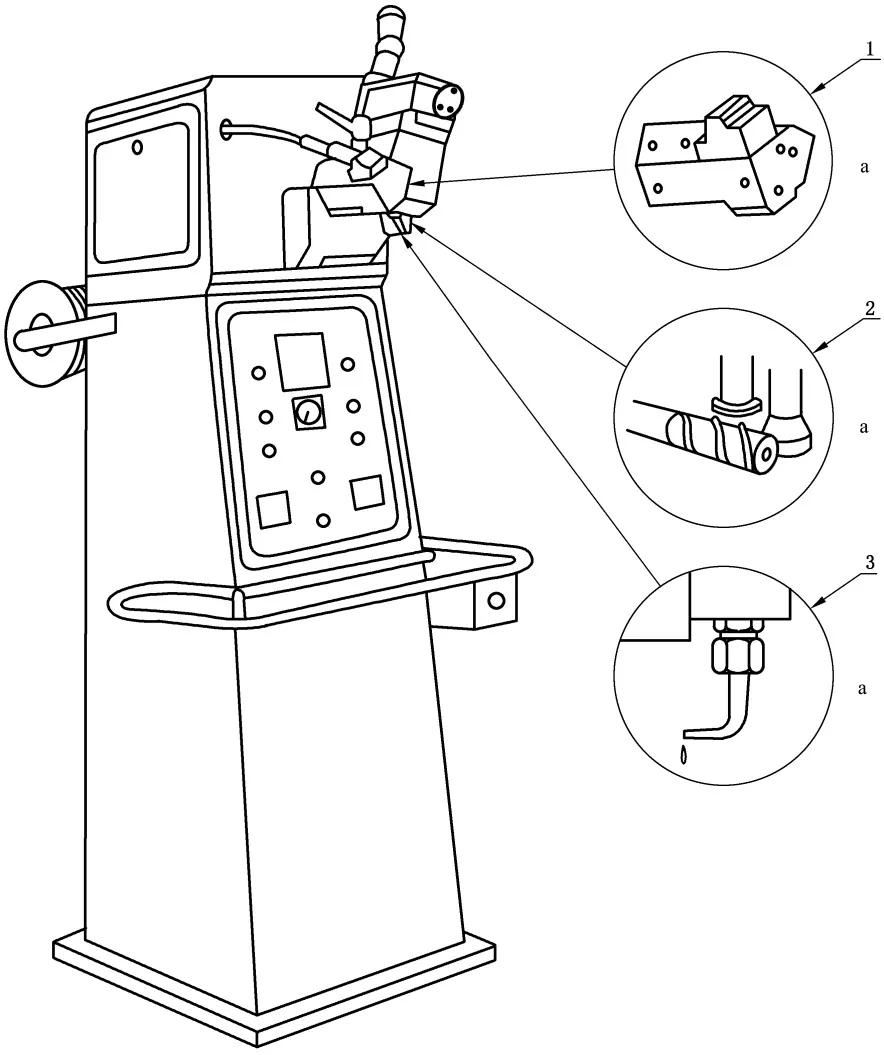
标引序号(符号)说明:
1———热熔胶盒;
2 ——— 辊轮;
3———喷嘴;
a——— 区域1。
图 3 手动绷中帮机
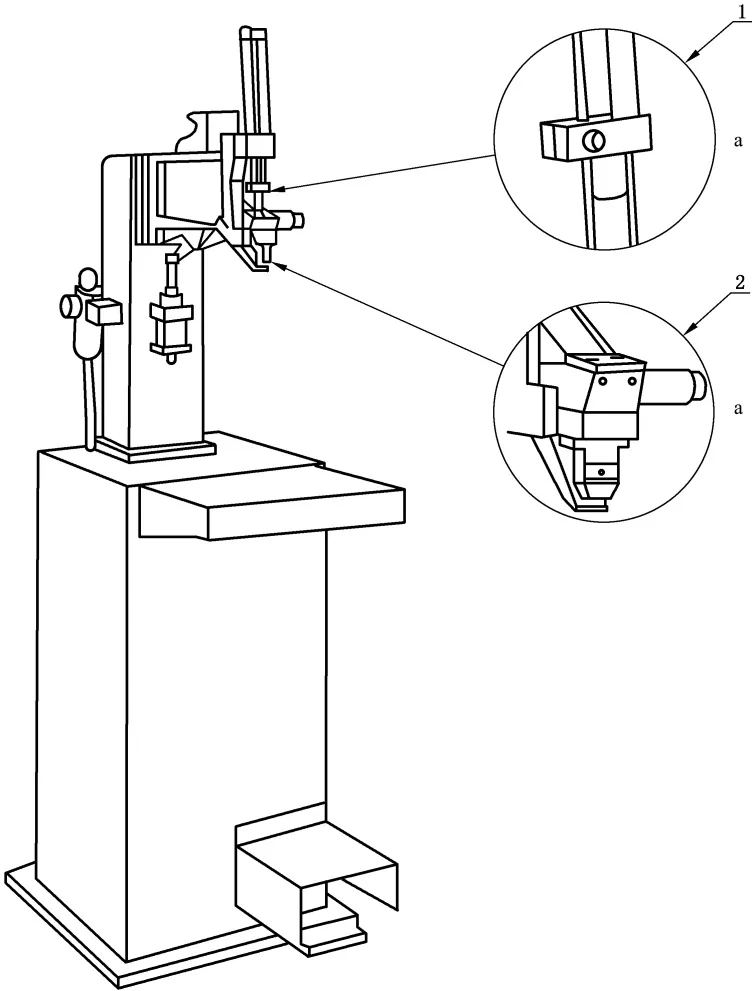
标引序号(符号)说明:
1———驱动器夹持装置;
2———夹钳;
a— 区域1。
图 4 打钉绷中帮机
5 安全要求和/或保护措施的验证
机器设计和构造方面可通过检验、计算和测试进行验证。最终验证应在完全委托状态下经测试完成:
—第4章引用的所有 A 类及 B 类标准充分适用(特别是 GB/T 15706—2012、GB/T 23821— 2022、GB/T 16855.1、GB/T 5226.1—2019);
控制系统安全相关部件的性能水平是正确的;
特殊要求(如速度和力)在可接受的限度内;
所有的特殊防护和安全装置都在适当的位置,处于有效状态且尺度合适;
使用说明书中包含了充分的信息。
第4章要求和/或保护措施应按表1给出的方法进行验证。
| 本文件章条号 | 对象 | 验证方法 |
| 4.2 一般危险区域要求 | ||
| 4.2.1 | 机械设备 | 测量距离、目测检查 |
| ——固定封闭式防护装置 | GB/T 15706—2012中6.3.3.3.2GB/T 23821—2022中表1、表3、表4GB/T 8196—2018中第8章防护装置的中心区域应至少能承受800N/0.01m2冲击 | |
| 4.2.2 | 电气设备 | 外观检查,见4.2.2.2GB/T 5226.1—2019中第18章 |
| 4.2.3 | 噪声 | GB/T 15706—2012GB/T 17421.5—2015以及附录E噪声标示,按附录E及GB/T 17421.5—2015,应能在对机器进行描述的技术文档及使用说明书中找到相关内容 |
| 4.2.4 | 有害物质的排放 | 验证限制装置 |
| 4.2.5 | 热危险 | — |
| ——高温表面 | GB/T 18153—2024中第6章,测量表面温度 | |
| ——热保护 | 4.2.5.1 | |
| ——热熔胶喷溅 | 4.2.5.1,说明书中的警告 | |
| 4.2.6 | 功能性故障 | — |
| 4.2.6.1 | 喷溅 | GB/T 15706—2012中6.2.10 |
| ——液压 | GB/T 3766 | |
| ——气压 | GB/T 7932 | |
| 4.2.6.2 | 动力失效 | GB/T 19670,设计验证,功能测试 |
| 4.2.6.3 | 控制系统安全相关部件 | GB/T 16855.1,设计验证,功能测试 |
| 4.2.7 | 人类工效学 | GB/T 18717.1,测量GB/T 18717.2 |
| 4.3 特定危险区域要求 | ||
| 4.3.1 | 绷前帮机 | |
| 4.3.1.1 | 区域1 | — |
| ——夹钳 | GB/T 15706—2012警告/说明书 | |
| ——停止和释放控制装置 | GB/T 16754以及附录C,设计检查和功能测试GB/T 16855.1以及附录B,设计检查和功能测试 | |
| 本文件章条号 | 对象 | 验证方法 |
| 4.3.1.2 | 区域2 | — |
| ——双手操纵装置 | GB/T 19671—2022以及附录D,设计检查和功能测试 | |
| ——停止和释放控制装置 | GB/T 16754以及附录C,设计检查和功能测试GB/T 16855.1以及附录B,设计检查和功能测试 | |
| 4.3.1.3 | 区域3 | — |
| ——锁紧力限制 | 测量 | |
| ——停止和释放控制装置 | GB/T 16754以及附录C,设计检查和功能测试GB/T 16855.1以及附录B,设计检查和功能测试 | |
| 4.3.2 | 绷后帮机和绷中后帮机 | |
| 4.3.2.1 | 区域1 | — |
| ——停止和释放控制装置 | GB/T 16754以及附录C,设计检查和功能测试GB/T 16855.1以及附录B,设计检查和功能测试 | |
| ——锁紧力限制 | 测量 | |
| 4.3.2.2 | 区域2 | — |
| ——夹钳、拉帮钳、绷带、辊轮、中帮夹紧装置 | GB/T 15706—2012,警告/说明书 | |
| ——停止和释放控制装置 | GB/T 16754以及附录C,设计检查和功能测试GB/T 16855.1以及附录B,设计检查和功能测试 | |
| 4.3.2.3 | 区域3 | — |
| ——驱动器、喷嘴 | GB/T 15706—2012,警告/说明书 | |
| ——停止和释放控制装置 | GB/T 16754以及附录C,设计检查和功能测试GB/T 16855.1以及附录B,设计检查和功能测试 | |
| 4.3.2.4 | 区域4 | — |
| ——停止和释放控制装置 | GB/T 16754以及附录C,设计检查和功能测试GB/T 16855.1以及附录B,设计检查和功能测试 | |
| ——前托帮锁紧力限制 | 测量 | |
| 4.3.3 | 手动绷中帮机 | |
| 区域1 | — | |
| 保持—运行控制装置 | 检查、功能测试 | |
6 使用信息
6.1 通用要求
使用信息应符合 GB/T 15706—2012中6.4及第6章列出的要求。
6.2 信号和警告装置
制造商应为机器剩余危险提供信号和/或警告标识。安全信号的特殊要求已在第4章规定。
特别地,当4.2.5的高温表面无法防护时,机器上应粘贴恰当的警告标识。
警告标识应符合 GB/T 18209.1的要求。
6.3 使用说明书
基本信息应符合 GB/T 15706—2012中6.4.5的要求。
使用说明书应包含机器使用的相关信息。
a) 控制系统。
b) 停机的模式和方式。
c) 安装和调整。
d) 剩余危险信息,如以下部件的安全使用:
1) 夹钳;
2) 中帮钳;
3) 拉帮钳;
4) 绷带;
5) 辊轮。
当备件的使用影响到操作者的健康和安全时,应规范备件的使用。
6.4 噪声发射信息
使用说明书(及任何与销售相关的描述机器性能的资料)应包含以下关于空气传播噪声的信息,噪声值由 GB/T 17421.5—2015及附录 E的方法确定。
A 计权发射声压级超过70 dB的操作者位置,标示出 A 计权发射声压级噪声发射值;不超过70 dB(A)的操作者位置,标明 A 计权发射声压级不超过70 dB(A)。
当操作者位置 A 计权发射声压级超过80 dB时,应标示机器的 A 计权声功率级。
采用噪声发射值时应确定其不确定度“K”,测量过程中机器的操作条件和测量方法应进行记录。
必要时,制造商应推荐使用可能更进一步减少噪声发射的措施以及听力保护的器具。
6.5 标志
根据 GB/T 15706—2012中6.4.4的要求,机器应在显著位置清晰且永久性的标记以下信息:
a) 制造商和在适当情况下其授权代表的全称及详细地址;
b) 机器名称;
c) 强制性标志;
d) 系列名称或类型;
e) 序列号(如果有);
f) 完成制造过程的制造年份;
g) 等级信息(包括净重等)。
电气设备应按 GB/T 5226.1—2019中第16章的要求标识。
气动及液压系统的压力范围数据应按 GB/T 3766、GB/T 7932的要求标识。
包含高压气体和高压液体的软管应标识出最大允许工作压力(MPa)。液压柔性管的标志应符合GB/T 3766的要求。
制造商应在机器的适当部位标识液压油和润滑油规格等技术参数。
附 录 A (资料性)
重大危险清单
本附录包含了本文件所涉及的、由本类机器所确认的重大的风险评价,以及需要消除或减少的所有重大危险、危险位置和危险事件。绷帮机的重大危险清单见表 A.1。
在使用本文件之前,对相关机器进行风险评估并与本附录对照,确保机器的全部重大危险包含在表 A.1内。
注:可能导致机械危险的区域在图1~图4中已经指出。
| 序号 | 危险区域或危险源 | 危险类型 | 区域/参考图 |
| 1 | 机械危险 | — | — |
| 1.1 | 绷帮区域,包括 | — | 区域1/图1、区域1/图4 |
| ——夹钳 | 挤压、剪切 | 区域2/图2 | |
| ——卡板,卡板座 | 挤压和/或剪切 | 区域1/图1、区域1/图2 | |
| ——中帮夹紧装置 | 挤压和/或剪切 | 区域2/图1、区域2/图2 | |
| ——压头,前尖拉帮器,后跟托 | 挤压、剪切、撞击 | 区域3/图1、区域2/图2 | |
| ——驱动器,驱动夹紧装置 | 挤压和/或剪切 | 区域1和区域3/图2、区域1/图4 | |
| ——传感器压脚,楦托架,前帮托 | 挤压和/或剪切 | 区域1和区域4/图2 | |
| ——拉帮钳、绷带、辊轮 | 挤压和缠绕 | 区域1和区域2/图2、区域1/图3 | |
| 1.2 | 喷嘴或驱动器的动作 | 冲击和刺穿 | 区域1和区域3/图2、区域1/图4 |
| 1.3 | 绷中帮其他运动 | 缠绕 | 区域2/图2 |
| 1.4 | 驱动器夹持装置 | 喷射 | 区域1/图4 |
| 2 | 电气危险直接或间接电气危险原因:——元件失效——绝缘失效——设计失误,安装不当或电子元件选用错误 | 电击,灼烧 | — |
| 3 | 噪声噪声产生于:——工具在材料上的动作或组件开始工作——液压和气动部分 | 听力损伤或交流和听觉信号受干扰,耳鸣,疲倦和压力 | — |
| 4 | 有害物质的排放热熔胶过热产生的烟气 | 健康,职业病 | — |
| 5 | 热危险 | — | 区域2/图1 |
| 序号 | 危险区域或危险源 | 危险类型 | 区域/参考图 |
| 5.1 | 偶然接触到高温表面 | 灼伤 | 区域1/图2 |
| ——热熔胶盒 | 区域1/图3 | ||
| ——喷嘴 | 区域2/图1、区域1/图3 区域1和3/图2 | ||
| 5.2 | 喷嘴中的热熔胶喷射 | 灼伤 | 区域1和区域3/图2、区域1/图3 |
| 6 | 功能性故障 | — | — |
| 6.1 | 高压液压油喷溅或液压元件爆炸导致液压油喷溅 | 灼伤,被热油或热管烫伤危险 | — |
| 6.2 | 供电不稳定 | 意外移动或启动导致受伤 | — |
| 6.3 | 控制系统失效(联锁装置功能故障) | 不可预测的危险动作 | — |
| 6.4 | 安装错误 | 不可预测的危险动作 | — |
| 7 | 忽视人类工效学 | — | — |
| ——设备生产速度过高或过低导致效率低下 | 压力 | ||
| ——不利的工作姿势 | 疲劳 | ||
| ——相对于工作区域来说,机器的设计与人体的尺寸不协调(如高度、大小) | 疲劳 | ||
| ——较差的控制、布局和显示 | 疲劳 |
附 录 B (规范性)
B.1 元件和相关措施
本文件中经验证的元件和相关措施如下
a) 符合下列相应文件的电气元件:
1) GB/T 14048.5用作联锁防护装置中机械致动位置探测器的直接断开控制开关(第3部分)和在辅助电路中的继电器;
2) GB/T 14048.4主电路中的机电式接触器和电动机驱动器。
b) 符合 GB/T 5226.1—2019的9.4.2.1中第一列项至第四列项的相关措施。电路应为硬连接。单独的电气元件不必符合1类要求。
c) 符合 GB/T 15706—2012中6.2.5的机械元件。
d) 防护装置的机械致动位置探测器,如果其控制为强制模式且其布置/紧固和其凸轮设计/安装符合 GB/T 18831—2017中5.2和5.3的要求。
e) 气动及液压元件和系统应分别符合 GB/T 3766和 GB/T 7932的要求。
B.2 验证
可通过检查相关图纸和/或电路图,以及目视检查机器来完成验证
对于电气元件的验证,可要求元件制造商提供声明符合相关文件的确认书,以便完成验证。
附 录 C (规范性)
停止和释放控制装置
停止和释放控制装置(见3.17)应符合以下要求:
a) 无论处于何种操作模式,任何时候停止和释放控制装置都是有效的和可操作的;
注:当停止和释放控制装置可能被分置或机械可能部分被隔离时,注意避免混淆运行的和暂停的控制装置。
b) 手动控制器和其位置传感器使用 GB/T 15706—2012中6.2.5规定的直接机械作用原则,电子位置传感器符合 GB/T 5226.1—2019中10.1.4及 GB/T 14048.5的要求。
附录 D (规范性)
D.1 双手操纵装置(同时操作)
D.1.1 双手操纵装置应符合 GB/T 19671—2022的要求。
D.1.2 在某些位置,如果一个或两个控制器被释放时,运动部件仍然是危险的,危险运动应立刻停止或终止并反向。
D.1.3 双手操纵装置应设置在离开危险位置一定距离处,使得在释放控制装置后,危险动作停止或终止并反向前,操作者不可能接触到危险点。
D.1.4 双手操纵装置应为 GB/T 19671—2022中ⅢA 型装置。当单一失效发生于双手操纵装置的其中一个电子元件时,应符合以下要求:
使用一个按钮不能操作双手操纵装置;
防止意外启动。
D.2 验证
验证按如下进行。
a) 进行功能性检查。
b) 根据 GB/T 19876进行安全距离验证,并按公式(D.1)计算:
S = K T
……………………(D.1)
式中:
———安全距离,单位为毫米(mm);
———接近速度取值1600,单位为毫米每秒(mm/s);
——— 全系统停机性能,单位为秒(s)。
c) 检查制造商文件(特别是电路图、元件技术规格)。
附录 E (资料性)
E.1 测试说明
E.1.1 本附录用于本文件中所包含的绷帮机的噪声测试。本附录和 GB/T 17421.5—2015联合使用。
E.1.2 测试使用材料一般为给定结构、成分、适用范围、规定数量和长度的材料
E.1.3 测试工件采用鞋帮、鞋楦和鞋内底。
E.1.4 测试周期为规定的噪声测试时间范围内,使用测试工件进行规定数量的绷帮操作。
E.1.5 适用的机器与第1章相同。
E.2 A计权声功率级测定
E.2.1 基本方法
见 GB/T 17421.5—2015的第12章。
E.2.2 测量程序
机器在其测试周期内操作3次。计算、记录和报告3次 A 计权声功率级(单位为分贝,dB)的算术平均值。
若传声器位置被操作人员阻碍,则此位置从测试中剔除
E.3 操作者位置 A计权发射声压级测定
E.3.1 基本方法
见 GB/T 17421.5—2015的第11章。
E.3.2 传声器的位置
传声器位于靠近操作者的位置。操作者位置位于机器的中心线上。传声器放置在操作者所站的水平面的参考点位置。
参考点位置为机器加工区前面水平距离0.40 m±0.05 m,并在与机器中心线平行的直线上左右偏离中心线 0.20 m±0.02 m 的点上。
传声器位于参考点高度为1.60 m±0.05 m 的正上方。
E.3.3 测量程序
机器在其测试过程中操作3次。计算、记录和报告3次 A 计权时间平均声压级[单位为分贝(dB)]的算术平均值。
E.4 安装条件
见 GB/T 17421.5—2015的第5章。
E.5 操作条件
E.5.1 测试工件包括一个标准的含内里和内底的合成革鞋帮,并有一个头部总厚度超过3.0 mm±
0.3 mm 的聚丙烯楦头。
E.5.2 夹钳和刮板按制造商提供的使用说明书进行安装。
E.5.3 测试周期如下。
a) 对于仅使用胶粘的绷帮机,3 min噪声测试周期内进行10次绷帮操作。
b) 对于打钉绷帮机,3 min噪声测试周期内进行10次绷帮操作。绷帮操作包括将18颗钢钉打入绷住楦头的每个测试工件内。钉子长度不少于8 mm。钢钉长度记录和报告。
c) 在每一个测试周期内,测试工件来自同一批次。
E.5.4 测试工件安放在与机器操作说明要求一致的位置。
E.5.5 如果安装了弹性支架,记录和报告。
E.5.6 用于测试的机器开机后空转运行至少30 min才能开始测试。
E.5.7 如果噪声测试值与噪声测试标准中给定的值不符,偏差记录和报告。其他未在噪声测试标准中规定的参数记录和报告。
E.6 不确定度测量
见 GB/T 17421.5—2015的第7章。
E.7 记录的信息
见 GB/T 17421.5—2015的第8章。
E.8 测试报告
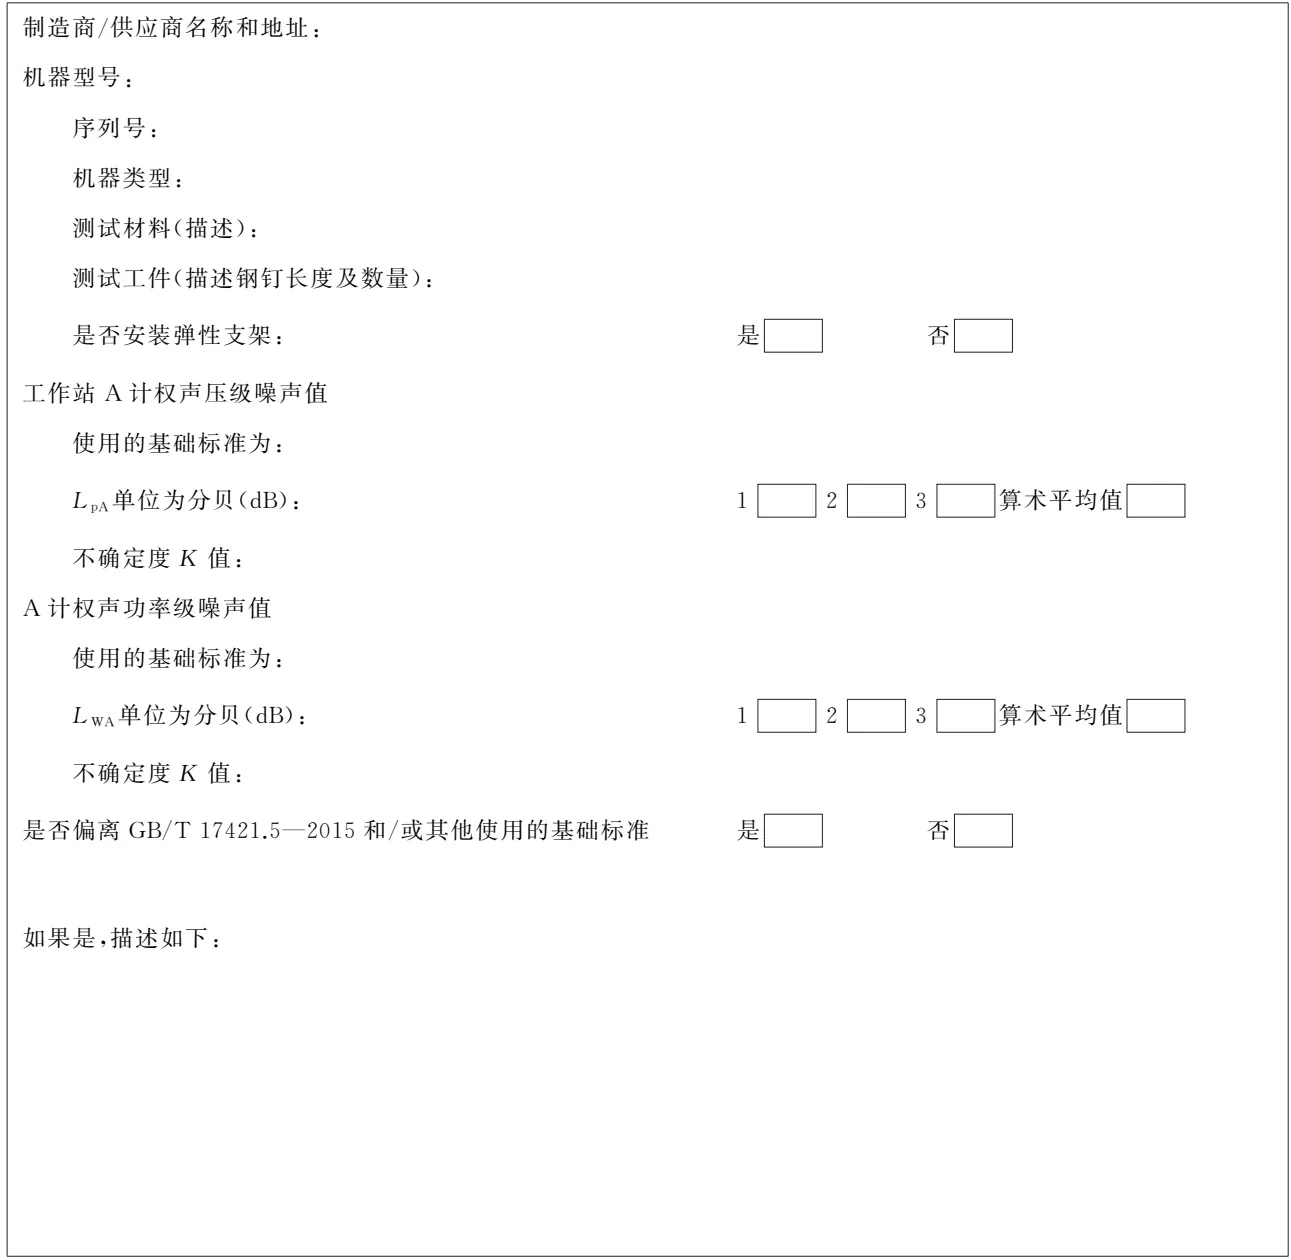
见 GB/T 17421.5—2015的第9章。推荐将测试条件、绷帮材料或钉子及其他相关测试参数和噪声数据置于同一个数据表中,如图 E.1所示
E.9 噪声发射值的标示及验证
见 GB/T 17421.5—2015的第10章。
评论