


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中华人民共和国海关总署提出并归口
本文件起草单位:天津海关化矿金属材料检测中心、上海海关工业品与原材料检测技术中心。
本文件主要起草人:金宝炎、傅志强、刘锡贝、郅惠博、李洪涛、王彪、孙鑫、姚久红、马辉、徐凌云。
1 范围
本文件描述了铸造与锻造钢材生产工艺检验 热酸腐蚀法,规定了方法原理、取制样、结果判定和试验报告。
本文件适用于微合金化钢、低合金钢和合金钢材的铸造与锻造生产工艺的初筛检验。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 226—2015 钢的低倍组织及缺陷酸蚀检验法
GB/T 5611 铸造术语
GB/T 8541 锻压术语
SN/T 2412.3 进出口钢材通用检验规程 第3部分:取样部位和尺寸
3 术语和定义
GB/T 226—2015、GB/T 5611和 GB/T 8541界定的以及下列术语和定义适用于本文件。
3.1 铸造 casting;foundry
熔炼金属,制造铸型(芯),并将熔融金属浇入铸型,凝固后获得具有一定形状、尺寸和性能的金属毛坯的成形方法。
[来源:GB/T 5611—2017,2.1]
3.2 锻造 forging
在加压设备及工(模)具的作用下,使坯料、铸锭产生局部或全部的塑性变形,以获得一定几何尺寸、形状和质量的锻件的加工方法。
[来源:GB/T 8541—2012,3.1.19]
3.3 锻造流线 forging flow line
在锻造时,金属的脆性杂质被打碎,顺着金属主要伸长方向呈碎粒状或链状分布;塑性杂质随着金属变形沿主要伸长方向呈带状分布,这样热锻后的金属组织就具有一定的方向性,通常称为锻造流线,也称流纹。它使金属性能呈现异向性。
[来源:GB/T 8541—2012,4.23]
4 方法原理
本方法通过对钢材进行取制样,对截面进行低倍组织检验确认其有无锻造流线,来初筛检验铸造与锻造钢材的生产工艺。
5 检验方法
5.1 准备
取样前尽可能收集产品的相关信息,如产品质保书、生产工艺和用途等。
5.2 取样和制样
根据钢材产品用途和外形,按照SN/T 2412.3规定的取样部位,选取样品的全截面(包括纵截面和横截面)取样。按照 GB/T 226—2015中3.2的要求规定制样。当样品全截面尺寸过大时,可以切成多块或制取部分代表性截面。
5.3 低倍组织检验
5.3.1 试验容器应耐腐蚀剂侵蚀,如玻璃容器、搪瓷容器。试验应在通风橱内等具有良好通风环境的地方进行。试验人员应采取佩戴耐酸碱手套、戴防护屏等必要的安全防护措施
5.3.2 试验前,应检查试样的检验面是否符合试验要求,有无油脂等异物附着。如有异物,应用无水乙醇、丙酮等溶剂清洗干净。
5.3.3 采用盐酸水溶液1∶1(容积比)腐蚀液,盐酸 (ρ20=1.19 g/mL) 工业级及以上。加热腐蚀液至70 ℃~80 ℃。必要时,可对试样进行预加热,再将试样检验面朝上放入腐蚀液中。
5.3.4 试样腐蚀时,确保腐蚀液能完全浸没过试样检验面,且检验面不应与容器或其他试样接触。热酸腐蚀时间可结合钢件成分,参考 GB/T 226—2015的表1。
5.3.5 腐蚀完毕后,从腐蚀液中取出试样,放入热水中洗去腐蚀液,用吹风机或压缩气体吹干试样表面。应注意避免擦伤试样检验面,必要时用天然植物纤维或合成纤维制的刷子除去检验面表面污物
5.3.6 采用肉眼或借助放大镜、光学照相、数码成像等方法对腐蚀的检验面进行观察和拍照。记录是否存在锻造流线。如果发现试样欠腐蚀,可将试样放入腐蚀液中继续进行腐蚀;如果发现试样过腐蚀,应对检验面去除2 mm 以上深度,再重新腐蚀
5.4 试样保存
试验完毕后,试样按照 GB/T 226—2015中第6章的要求保存。
6 结果判定
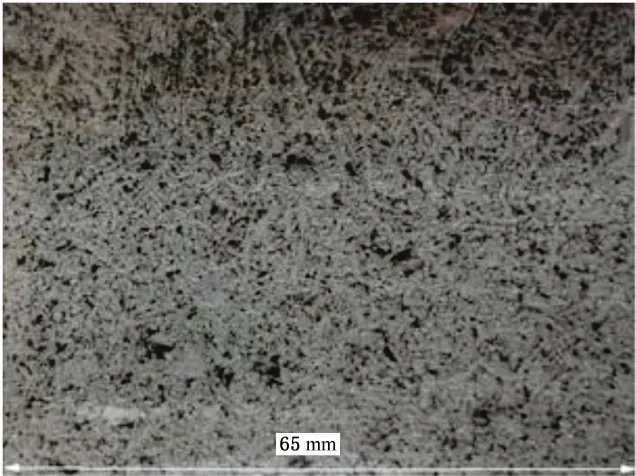
6.1 试样腐蚀后,两个检验面均无锻造流线显示(见附录 A 中图 A.1),初筛判定为铸造钢材。
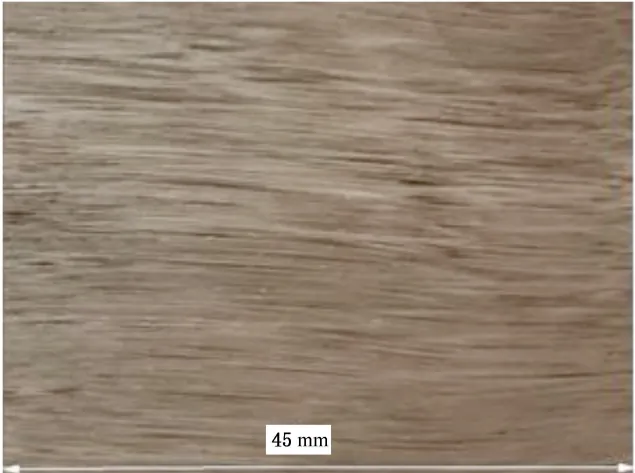
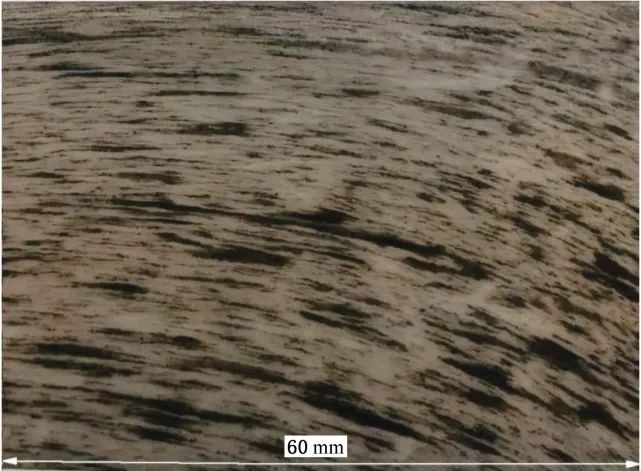
6.2 试样腐蚀后,两个或其中一个检验面有锻造流线显示(见图 A.2和图 A.3),初筛判定为锻造钢材。
7 试验报告
试验报告应至少包括以下内容:
a) 本文件编号;
b) 试样信息;
c) 腐蚀方式;
d) 检测结果。
附 录 A (资料性)
典型照片
采用盐酸水溶液热酸腐蚀法得到的铸造与锻造钢材的低倍组织典型照片见图 A.1~图 A.3。
评论