


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件采信中关村材料试验技术联盟社会团体发布的 T/CSTM 00126—2019《内覆或衬里耐蚀合金复合管道环焊缝焊接工艺评定》。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国焊接及相关工艺标准化技术委员会(SAC/TC 55)提出并归口。
本文件起草单位:中国石油集团工程材料研究院有限公司、中国机械总院集团哈尔滨焊接研究所有限公司、中国石油天然气股份有限公司塔里木油田分公司、中石油(河北)工程新材料科技有限公司、中国石油大学(华东)、四川石油天然气建设工程有限责任公司、海洋石油工程股份有限公司、西安向阳航天材料股份有限公司、中国石油集团宝石管业有限公司、龙建科工(黑龙江)有限公司、中交石油天然气管道工程有限公司、宝鸡石油机械有限责任公司、国家管网集团东部原油储运有限公司、长安大学、国家管网集团西南管道有限责任公司。
本文件主要起草人:李发根、许晓锋、曹宇光、李阳、杨战利、何小东、张正芳、李晓升、许小波、王学军、何石磊、王皎、张琴、孙潘、李文升、赵雪会、韩燕、常泽亮、孙彦青、张君、刘宏亮、彭云超、李博锋。
引言
为确保耐蚀合金复合管道环焊缝焊接工艺评定的科学性、规范性与工程适用性,本文件在编制过程中采信团体标准 T/CSTM 00126—2019《内覆或衬里耐蚀合金复合管道环焊缝焊接工艺评定》。该标准是在总结我国油气田现场长期工程实践、吸纳传统焊接工艺评定和 DEP 30.10.60.31⁃Gen 氧化色检验等核心技术要点的基础上,结合大量耐蚀合金复合管道环焊缝焊接工艺评价以及焊接失效案例分析编制而成。标准技术内容充分契合耐蚀合金复合管“碳钢/低合金钢基层+耐蚀合金层”异质接头的焊接特性,技术体系完整、工程验证充分。
本文件采信该标准,旨在继承其成熟、可靠的技术框架与评定逻辑,确保工艺评定方法的连续性与通用性,避免重复研究与技术路线偏差,同时确保与油田现场既有施工体系、检测要求及质量管控流程有效衔接。在技术内容上,本文件完整沿用其核心评定项目、试验方法、验收指标及技术流程;仅针对近年来新型耐蚀合金复合管材、先进焊接工艺及检测技术的变化,进行局部补充、优化与完善,未改变标准主体技术路线。相关技术调整均以工程适用性、现场可操作性和失效防控为导向,确保内容更贴合当前油田生产实际,进一步提升焊接工艺评定的针对性与准确性。
1 范围
本文件规定了内覆或管端堆焊衬里耐蚀合金复合管道环焊缝焊接工艺评定的规则、检验与试验方法以及评定报告。
本文件适用于油气田地面工程用内覆或管端堆焊衬里耐蚀合金复合管道的焊条电弧焊、钨极气体保护焊、熔化极气体保护电弧焊或其组合方法的环焊缝焊接工艺评定。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 1954 铬镍奥氏体不锈钢焊缝铁素体含量测量方法
GB/T 2650 金属材料焊缝破坏性试验 冲击试验
GB/T 2651 金属材料焊缝破坏性试验 横向拉伸试验
GB/T 2653 金属材料焊缝破坏性试验 弯曲试验
GB/T 4157—2017 金属在硫化氢环境中抗硫化物应力开裂和应力腐蚀开裂的实验室试验方法
GB/T 4334—2020 金属和合金的腐蚀 奥氏体及铁素体⁃奥氏体(双相)不锈钢晶间腐蚀试验方法
GB/T 4340.1 金属材料 维氏硬度试验 第1部分:试验方法
GB/T 8650—2015 管线钢和压力容器钢抗氢致开裂评定方法
GB/T 15260—2016 金属和合金的腐蚀 镍合金晶间腐蚀试验方法
GB/T 15970.2 金属和合金的腐蚀 应力腐蚀试验 第2部分:弯梁试样的制备和应用
GB/T 17897—2026 金属和合金的腐蚀 点腐蚀试验方法
GB/T 26955 金属材料焊缝破坏性试验 焊缝宏观和微观检验
GB/T 37701 石油天然气工业用内覆或衬里耐腐蚀合金复合钢管
GB/T 39255 焊接与切割用保护气体
JB/T 3223 焊接材料质量管理规程
NB/T 47013.2—2015 承压设备无损检测 第2部分:射线检测
NB/T 47013.11—2023 承压设备无损检测 第11部分:射线数字成像检测
SY/T 6623 内覆或衬里耐腐蚀合金复合钢管
3 术语、定义、符号、代号和缩略语
3.1 术语和定义
下列术语和定义适用于本文件。
3.1.1 基层 backing layer
由碳钢或低合金钢材料制成,位于耐蚀合金复合钢管外层的壁厚部分。
3.1.2
耐蚀合金复合钢管 corrosion resistant alloy steel pipe
按照基层承受力学载荷、耐蚀合金层材料防腐蚀原则制成的内覆耐腐蚀合金复合钢管和管端堆焊衬里耐腐蚀合金复合钢管的统称。
3.1.3
耐腐蚀合金层 corrosion resistant alloy layer
由不锈钢、铁镍基合金、镍基合金材料制成,位于耐蚀合金复合钢管的内层壁厚部分。
注:耐腐蚀合金层简称“CRA 层”。
3.1.4
预焊接工艺规程 preliminary welding procedure specification; pWPS
为进行焊接工艺评定所拟定的焊接工艺文件。
3.1.5
焊接工艺评定 welding procedure qualification; WPQ
为验证所拟定环焊缝焊接工艺的正确性而进行的试验过程及结果评价。
3.1.6
焊接工艺规程 welding procedure specification; WPS
根据合格的焊接工艺评定报告编制的,用于指导焊接操作人员进行耐蚀合金复合管道环焊缝施焊的焊接工艺文件。
3.2 符号和代号
下列符号和代号适用于本文件。
D —— 耐蚀合金复合钢管的规定外径,单位为毫米(mm);
d 耐蚀合金复合钢管的规定内径,单位为毫米(mm);
Rm 抗拉强度,单位为兆帕(MPa);
Rmb 基层材料规定最小抗拉强度,单位为兆帕(MPa);
Rmc CRA 层材料规定最小抗拉强度,单位为兆帕(MPa);
t 耐蚀合金复合钢管的公称壁厚,单位为毫米(mm);
tb 基层的公称壁厚,单位为毫米(mm);
tc CRA 层的公称壁厚,单位为毫米(mm);
2G 垂直固定焊接位置;
5G ——水平固定焊接位置;
6G ——45°倾斜固定焊接位置。
3.3 缩略语
下列缩略语适用于本文件。
CLR:裂纹长度率(Crack Length Ratio)
CRA:耐蚀合金(Corrosion Resistant Alloy)
CSR:裂纹敏感率(Crack Sensitivity Ratio)
CTR:裂纹厚度率(Crack Thickness Ratio)
GTAW:钨极气体保护焊(Gas Tungsten Arc Welding)
GMAW:熔化极气体保护电弧焊(Gas Metal Arc Welding)
HAZ:热影响区(Heat⁃affected Zone)
HIC:氢致开裂(Hydrogen⁃induced Cracking)
SMAW:焊条电弧焊(Shied Metal Arc Welding)
SCC:应力腐蚀开裂(Sulfide Corrosion Cracking)
SSC:硫化物应力开裂(Sulfide Stress Cracking)
4 基本规定
4.1 评定程序
焊接工艺评定应在工程焊接施工前进行。焊接工艺评定一般过程为:拟定预焊接工艺规程,施焊试件,制取试样,检验焊接接头,并形成焊接工艺评定报告。
4.2 材料
4.2.1 焊接工艺评定所用内覆或管端堆焊衬里耐蚀合金复合钢管应符合设计文件要求以及 GB/T 37701或 SY/T 6623 的规定,且应附材质质量证明书或复验报告。
4.2.2 焊接工艺评定所用填充金属应符合预焊接工艺规程、JB/T 3223 及相应产品标准要求,且应附材质质量证明书或复验报告。填充金属存储和运输时 CRA 焊接材料应与其他焊接材料分开存放,使用和管理应按产品说明书要求进行,且不应损坏材料及其包装;包装开启后,应保护填充金属不致变质,焊条不应受潮湿;填充金属不能识别、损坏或变质、没有可追溯性时不应使用。
4.2.3 焊接工艺评定所用保护气体应符合预焊接工艺规程、JB/T 3223 及 GB/T 39255 要求,且应附材质质量证明书或复验报告。保护气体应存放在容器中,且应远离高温环境并避免其他气体混入容器中,若保护气体质量存在问题,则不应使用。
4.3 设备
焊接工艺评定所用的焊接设备、试验与检验设备应处于完好状态,计量器具和检验设备应在检定或校准有效期内。
4.4 焊接与人员
4.4.1 焊接工艺评定试件应采用 SMAW、GTAW、GMAW 或其组合方法施焊。若采用单面焊双面成型工艺,CRA 层根焊道不应熔合基层母材,基层施焊宜选用与过渡层匹配的焊接材料。根焊和过渡层焊接不应使用 SMAW,包括根焊和过渡层在内的前 6 mm 厚度的环焊缝焊接,宜使用 GTAW、GMAW 或其组合进行低热输入焊接。
4.4.2 焊接工艺评定所用焊接试件应由本单位技术熟练焊工使用本单位设备焊接完成。
5 评定规则
5.1 通用要求
5.1.1 预焊接工艺规程应包括但不限于 5.2 中规定的适用内容,附录 A 给出了可供参考的预焊接工艺规程格式。
5.1.2 应对焊接工艺评定的各项参数和结果进行记录,并保存至焊接工艺评定报告。
5.1.3 焊接工艺评定合格后,出现 5.3 中规定的基本要素变更时,应重新进行焊接工艺评定并编制焊接工艺规程;出现 5.3 中规定的基本要素以外的变更时,可不重新进行焊接工艺评定,但应重新编制焊接工艺规程。
5.2 预焊接工艺规程
5.2.1 焊接方法
应指明使用的焊接方法或其方法的组合以及机械化程度(包括手工焊、半自动焊和机动焊)。
5.2.2 管材
应指明预焊接工艺规程适用的耐蚀合金复合钢管范围,包括基层钢级/CRA 层牌号、复合类型及管端堆焊材料(若适用)。
5.2.3 管径和壁厚范围
应规定预焊接工艺规程所适用的耐蚀合金复合钢管管径和壁厚(包括基层和 CRA 层壁厚)范围。
5.2.4 接头设计
应画出接头的简图,并明确坡口形式、坡口角度、钝边尺寸、组对间隙以及允许的内部错边量。
5.2.5 填充材料和焊道数
应指明填充金属的型号和规格;应指明每种焊接工艺的焊缝层数及焊道顺序。
5.2.6 电特性
应指明电流种类和极性,规定每一种焊条或焊丝的焊接电流、电弧电压和焊接速度的范围,应指明送丝速度(若适用)、焊接热输入量的范围。
5.2.7 焊接位置和焊接方向
焊接位置应指明是旋转焊或是固定焊,固定焊应指明 5G、2G 或 6G;焊接方向应指明水平焊、上向焊或下向焊。
5.2.8 预热和层(道)间温度
应指明预热的加热方式、最低温度及测温方式;应指明焊接时每层(道)间的最高温度。
5.2.9 对口器的拆移
应指明是否使用对口器,若使用,应规定对口器与背面气保护装置的类型和拆除时间。
5.2.10 焊后热处理
应指明是否使用焊后热处理,若使用,应规定保温温度、保温时间、升温速度和冷却速度。
5.2.11 环境条件要求
应指明在无有效防护措施下或强制性停止焊的环境条件要求。
5.2.12 保护气体及流量
应指明焊接保护气体成分及流量范围、焊接开始前背面保护气体成分及最大氧含量、背面保护气中氧含量的监测方法、背面保护气中断前最小焊缝厚度和焊道数量。
5.2.13 焊接速度
应指明每条焊道的焊接速度范围。
5.2.14 加速冷却
应指明是否使用加速冷却,若使用,应指明冷却方法、位置、介质、工具及温度梯度。
5.2.15 焊接设备
应指明焊接设备的型号、品牌和制造商。
5.3 基本要素变更
5.3.1 焊接方法的基本要素变更包括以下内容:
a) SMAW、GTAW 或 GMAW 之间的变更,或其组合时焊接方法使用顺序的变更;
b) 手工焊、半自动焊、机动焊之间的变更。
5.3.2 管材的基本要素变更包括以下内容:
a) 表 1 中基层材料类别号的变更;
b) 表 2 中管端 CRA 层材料类别号的变更。
注:管端堆焊时,管端 CRA 层特指 CRA 堆焊层。
| 类别号 | 基层金属种类 |
| A | 规定最小屈服强度不大于290 MPa |
| B | 规定最小屈服强度大于290 MPa,且小于448 MPa |
| C | 规定最小屈服强度不小于448 MPa的各级碳钢及低合金钢均应进行单独的评定试验a |
| a焊接两类别不同材料时,应采用强度较高材料类别的焊接工艺单独评定;以上分类并不表示该类别中所有管材可任意代用已做过焊接工艺评定的管材,还宜考虑管材在冶金特性、力学性能以及对焊后热处理要求的差异;输送湿硫化氢的酸性环境使用时,基层和CRA层热处理状态变更情况下应重新进行焊接工艺评定。 | |
| 类别号 | 组别号 | CRA层金属种类a |
| I | I-1 | 18-8型奥氏体不锈钢:如022Cr19Ni10(UNS S30403)18-12型奥氏体不锈钢:如022Cr17Ni12Mo2(UNS S31603)、022Cr19Ni13Mo3(UNS S31703) |
| I-2 | 25-13型奥氏体不锈钢:如06Cr23Ni13(UNS S30908)25-20型奥氏体不锈钢:如06Cr25Ni20(UNS S31008) | |
| II | II-1 | 超级奥氏体不锈钢:如015Cr21Ni26Mo5Cu2(UNS N08904) |
| III | III-1 | 铁素体-奥氏体双相不锈钢:如022Cr22Ni5Mo3N(UNS S31803) |
| III-2 | 超级铁素体-奥氏体双相不锈钢:如022Cr25Ni7Mo4N(UNS S327400) | |
| IV | IV-1 | 镍铜合金Ni-Cu系列:如NS6400(UNS N04400) |
| V | V-1 | 镍基合金Ni-Mo系列:如NS3306(UNS N06625)、NS3304(UNS N10276) |
| VI | VI-1 | 铁镍基合金Ni-Fe-Cr系列:如NS1402(UNS N08825) |
| 类别号 | 组别号 | CRA层金属种类a |
| a在同类别号里,高组别号CRA层金属评定适用于该组别号CRA层金属与低组别号CRA层金属所组成的焊接接头;CRA层金属类别号改变时,应重新进行评定;未列入表中的类别号管材也可使用,但应单独进行焊接工艺评定。 | ||
5.3.3 管径和壁厚的基本要素变更包括以下内容:
a) 机动焊或其与手工焊、半自动焊的组合焊时,管径超出表 3 规定适用范围的变更;
b) 包括 CRA 层在内的名义壁厚超出表 4 规定适用范围的变更。
| Dmm | 适用范围 |
| ≤323.9 | 0.5d~2d |
| >323.9 | 0.5d至不限制 |
| tmm | 适用范围 |
| t≤25 | t~1.25t |
| t>25 | 0.75t~1.25t |
5.3.4 接头设计的基本要素变更包括以下内容:
a) 坡口型式的重大变更,如 V 型坡口改为 U 型坡口,或反之;坡口角度或钝边的变更不属于基本要素;
b) 机动焊时有无组对间隙的改变。
5.3.5 填充材料和焊道数的基本要素变更包括以下内容:
a) 填充金属型号或规格的变更;
b) 每道焊道单丝或多丝焊接的变更。
5.3.6 电特性的基本要素变更包括以下内容:
a) 电流类型和极性的任何变更;
b) 电弧电压、电流、送丝速度超过焊接工艺评定值上限 10% 的变更;
c) 焊接速度降低超过焊接工艺评定值下限 10% 的变更。
5.3.7 焊接位置和焊接方向的基本要素变更包括以下内容:
a) 旋转焊变为固定焊;
b) 6G 可替代 5G 和 2G,其他不相互替代;
c) 焊接方向的变化,包括同一焊缝中不同焊道组合焊接方向的变化。
5.3.8 预热和层(道)间温度的基本要素变更包括以下内容:
a) 预热温度低于焊接工艺评定值下限或超过焊接工艺评定值上限的 10% 的变更;
b) 层(道)间温度与焊接工艺规程规定数值范围不符。
5.3.9 焊后热处理的基本要素变更包括以下内容:
a) 增加或取消焊后热处理;
b) 焊后热处理参数超出焊接工艺评定值范围的变更。
5.3.10 保护气体及流量的基本要素变更包括以下内容:
a) 保护气体类别或组分变更;
b) 保护气体流量降低超过评定规定值下限 10% 的变更;
c) 背面保护气中氧含量的增加。
5.3.11 加速冷却的基本要素变更包括以下内容:
a) 冷却介质、冷却方式的变更;
b) 冷却温度梯度超过焊接工艺评定值 10% 的变更;
c) 加速冷却前开始冷却的最高温度超过焊接工艺评定值。
6 检验及评定
6.1 通用要求
6.1.1 用于检验的焊接试件数量应满足焊接工艺评定取样要求,试件在焊后或热处理后应冷却到室温以后进行检验。对于焊缝延迟裂纹倾向大的环焊缝,应在焊接完成 24 h 后进行无损检测。
6.1.2 焊接接头应按 6.2 和 6.3 要求进行检验及评定,当设计文件对焊接接头提出超声、根焊道化学成分等其他检验要求时,应按要求增加相应项目并评定。
6.1.3 破坏性试验应由具有国家认证认可监督委员会(CMA)或中国合格评定国家认可委员会(CNAS)认可的第三方检验机构进行。单个试样不合格时应在原试件上加倍取样复验,复验仍不合格的应判定该焊接工艺不合格,并应修改预焊接工艺规程重新进行评定。
6.2 非破坏性检验
6.2.1 目视检测
6.2.1.1 整个环焊缝的表面应进行目视检测,目视检测前应进行表面清理,不应有焊渣、飞溅及污染物等。
6.2.1.2 目视检测人员上岗前应经过相关专业及安全知识培训。目视检测的设备与器材、检测技术宜参考 NB/T 47013.7—2012 的 4.2、5.2 和 5.3。
6.2.1.3 焊缝外观成型应均匀一致,焊缝及其附近表面上应无裂纹、气孔、夹渣、未焊透、未熔合、电弧烧伤和烧穿缺陷。
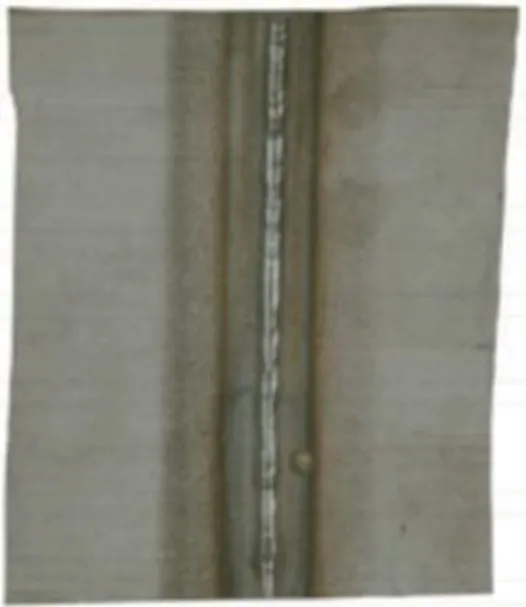
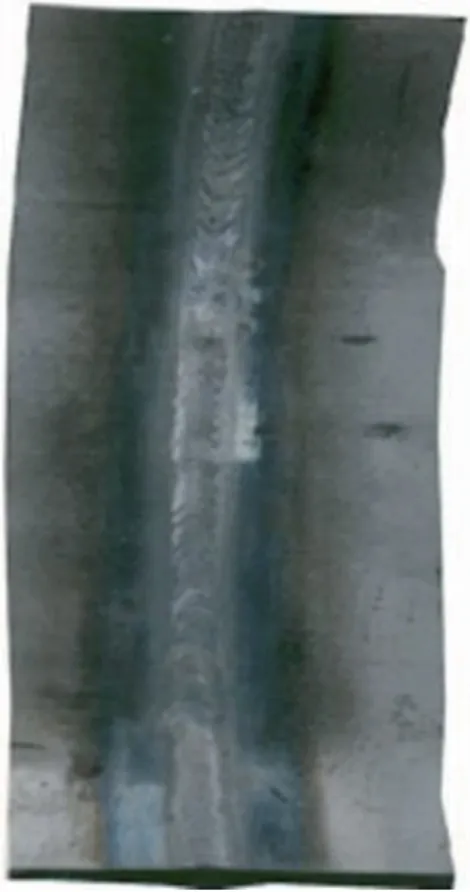
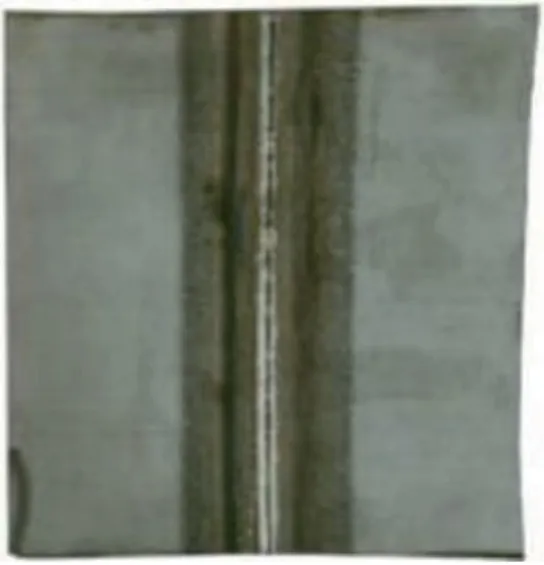
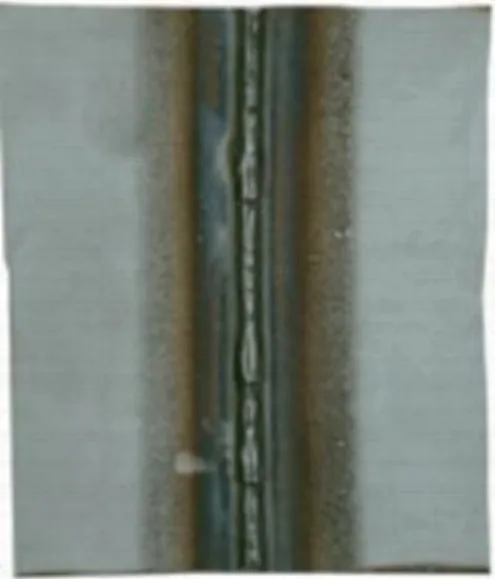
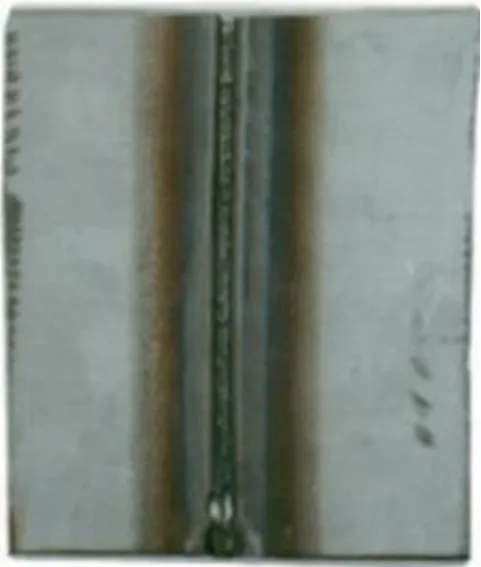
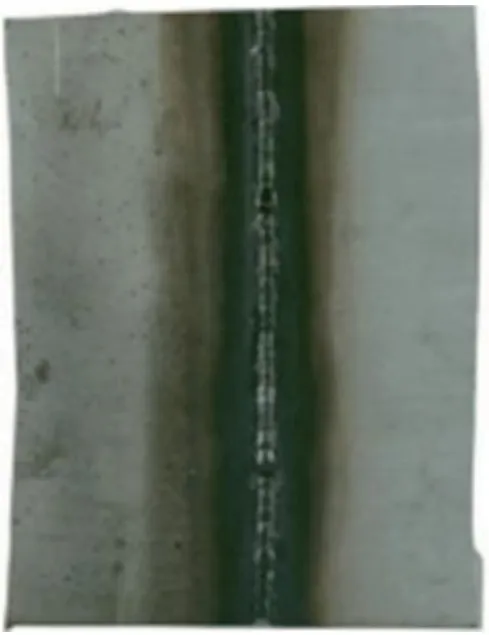
6.2.1.4 焊缝内表面及 HAZ 应比照设计文件提供的焊接工艺评定用色卡进行氧化色检验及验收,若设计文件未提供色卡,氧化色检验宜依据附录 B 进行检验和验收。
6.2.1.5 焊缝几何尺寸应符合设计文件要求。若设计文件未规定,几何尺寸宜符合以下规定:
a) 焊缝表面与母材圆滑过渡,焊缝外表面余高控制在 0 mm~3.0 mm 范围内,焊缝内表面余高不超过 3.0 mm;
b) 盖面单道焊凹陷不低于母材,多道焊之间的夹沟深度不超过 1 mm 且不低于母材;根部内凹深度不超过 CRA 层厚度的 30% 或 1.0 mm 中的较小值,任意 300 mm 焊缝长度内大于 0.5 mm 深度的内凹累计长度不超过 2 倍管道壁厚且最大值不超过 50 mm,0.2 mm~0.5 mm 深度的内凹累计长度不超过 100 mm;
c) 咬边深度不超过 0.5 mm;深度在 0.2 mm~0.5 mm 之间时,单个咬边长度不超过 100 mm,且任意 300 mm 长度的焊缝内咬边累计长度不超过 100 mm;
d) 单面焊双面成型环焊缝内错边量不超过 1.0 mm。
6.2.2 渗透检测
环焊缝外表面宜按照 NB/T 47013.5 规定进行渗透检测,检测结果达到Ⅰ级为合格。
6.2.3 射线检测
整个环焊缝应按照 NB/T 47013.2—2015 规定进行射线检测或按照 NB/T 47013.11—2023 规定进行射线数字成像检测,检测技术等级不低于 AB 级,检测结果应符合设计文件要求。若设计文件未规定,合格级别宜为Ⅱ级且不宜出现根部未焊透,内凹和咬边不宜超过 6.2.1 要求。
6.3 破坏性检验
6.3.1 试验项目、试样数量及取样位置
破坏性试验的试验项目、试样数量和取样位置应符合表 5 和图 1 规定,检验试样应从 6.2 检验合格的焊接试件上截取,所取试样中不应含有纵向焊缝。
| 拉伸试验 | 弯曲试验 | 刻槽锤断 | 硬度试验 | 冲击试验a | ||||||
| t<20 mm | t≥20 mm | tb<20 mm | tb≥20 mm | |||||||
| 面弯 | 背弯 | 侧弯 | 焊缝 | HAZ | 焊缝 | HAZ | ||||
| 2 | 2b | 2b | 4 | 2 | 3 | 3×2 | 3×2 | 3×4 | 3×4 | |
| 金相检验 | 晶间腐蚀c | 点腐蚀c | 模拟工况腐蚀试验c | HICc | SSCc | |||||
| 失重腐蚀d | SSC/SCC | |||||||||
| 3 | 3 | 3 | 3 | 3 | 3 | 3 | ||||
| a冲击试验分别在立焊位置和仰焊位置各取3个基层侧焊缝区和HAZ试样,当试样两侧基层材料不同时每侧HAZ均取3个冲击试样。b12.5mm≤t<20mm时,可用4个横向侧弯试样代替2个面弯和2个背弯试样。c是否进行晶间腐蚀、点腐蚀、模拟工况腐蚀试验、HIC和SSC试验由设计文件确定。d经协商,允许使用模拟工况的SSC/SCC试验替代失重腐蚀试验评价。 | ||||||||||
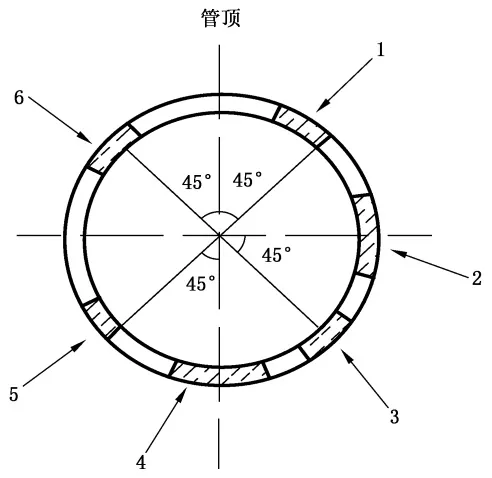
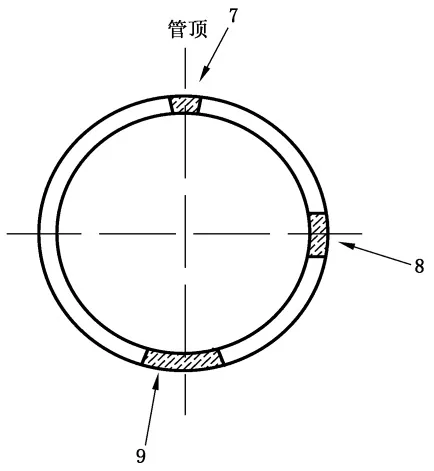
标引序号说明:
1——1 个横向拉伸试样、2 个弯曲试样、1 个刻槽锤断试样取样位置;
2——3 个或 6 个焊缝冲击试样、3 个或 6 个 HAZ 冲击试样取样位置;
3——1 个横向拉伸试样、2 个弯曲试样,1 个刻槽锤断试样取样位置;
4——3 个或 6 个焊缝冲击试样、3 个或 6 个 HAZ 冲击试样取样位置;
5——3 的补充取样位置;
6——1 的补充取样位置;
7——1 个金相/硬度试样、1 个晶间腐蚀试样、1 个点蚀试样、1 个模拟工况失重腐蚀试样、1 个模拟工况 SSC/SCC 试样、1 个 HIC 试样和 1 个 SSC 试样取样位置;
8——1 个金相/硬度试样、1 个晶间腐蚀试样、1 个点蚀试样、1 个模拟工况失重腐蚀试样、1 个模拟工况 SSC/SCC 试样、1 个 HIC 试样和 1 个 SSC 试样取样位置;
9——1 个金相/硬度试样、1 个晶间腐蚀试样、1 个点蚀试样、1 个模拟工况失重腐蚀试样、1 个模拟工况 SSC/SCC 试样、1 个 HIC 试样和 1 个 SSC 试样取样位置。
图 1 试样取样位置
6.3.2 拉伸试验
6.3.2.1 拉伸试验应按照 GB/T 2651 规定进行试样加工和试验,CRA 层不参与耐蚀合金复合钢管强度设计时,试样加工应去除 CRA 层侧及其焊缝;CRA 层参与耐蚀合金复合钢管强度设计时,试样加工应去除焊缝内外表面余高。
6.3.2.2 拉伸试验结果应符合以下要求:
a) CRA 层不参与耐蚀合金复合钢管强度设计时,焊接接头抗拉强度应不低于基层钢抗拉强度;
b) CRA 层参与耐蚀合金复合钢管强度设计时,焊接接头抗拉强度应不低于公式(1)计算值;
c) 拉伸试样断在焊缝或熔合区时,断面缺陷应符合 6.3.4.2 要求。
Rm ≥ (Rmb tb + Rmc tc)/(tb + tc) (1)
式中:
Rm 抗拉强度,单位为兆帕(MPa);
Rmb 基层材料规定最小抗拉强度,单位为兆帕(MPa);
tb 基层的公称壁厚,单位为毫米(mm);
Rmc CRA 层材料规定最小抗拉强度,单位为兆帕(MPa);
tc CRA 层的公称壁厚,单位为毫米(mm)。
6.3.3 弯曲试验
6.3.3.1 弯曲试样应按照图 2 和 GB/T 2653 规定进行试样加工和试验,弯曲直径应为 4S,支座间距应为6S+3 mm,弯曲角度应为 180°。
6.3.3.2 当试样弯曲到 180°后,其受拉抻面焊缝和熔合区任意方向上应无裂纹,其他缺陷长度应不超过基层厚度的 1/2,且应不大于 3 mm,试样棱角处出现开裂可不计,但由于夹渣或其他内部缺陷造成的棱角上裂纹长度应计入。
粗糙度单位为微米
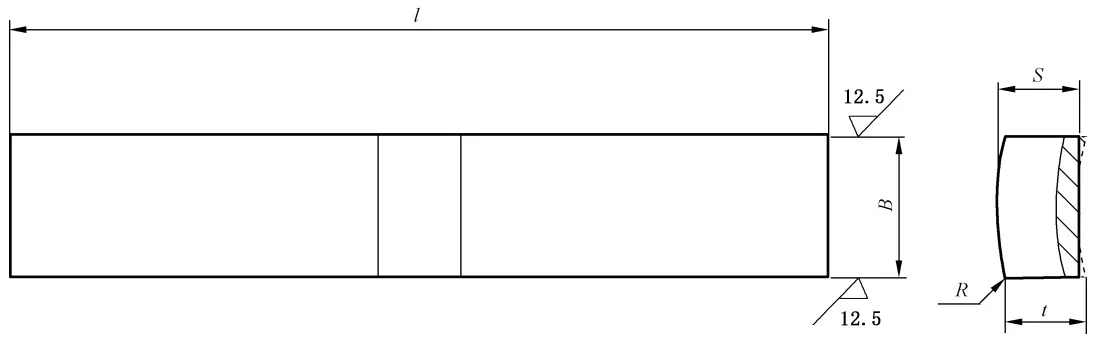
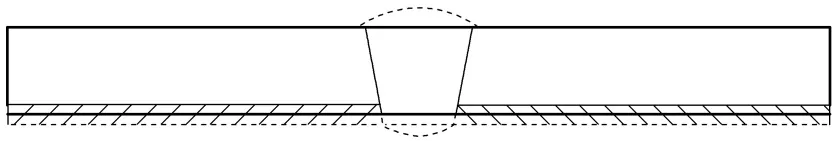
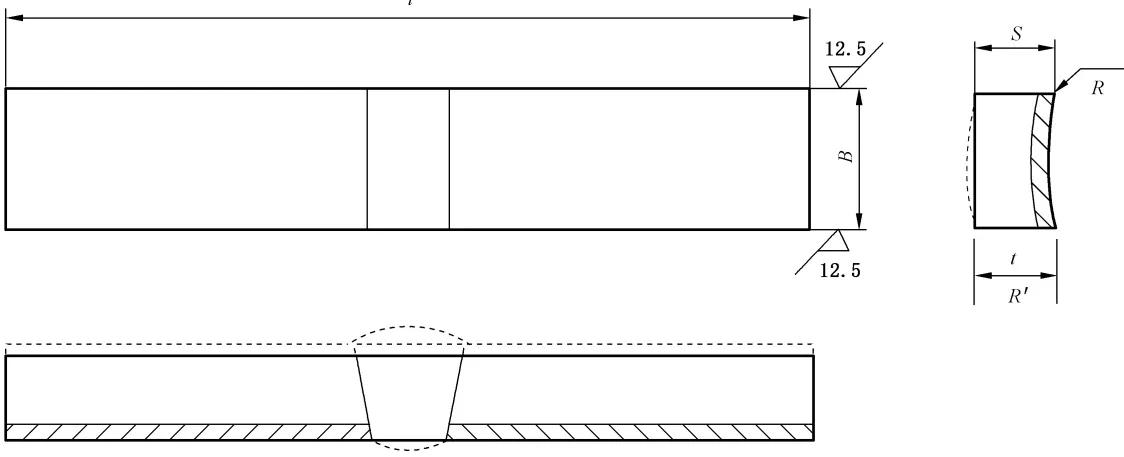
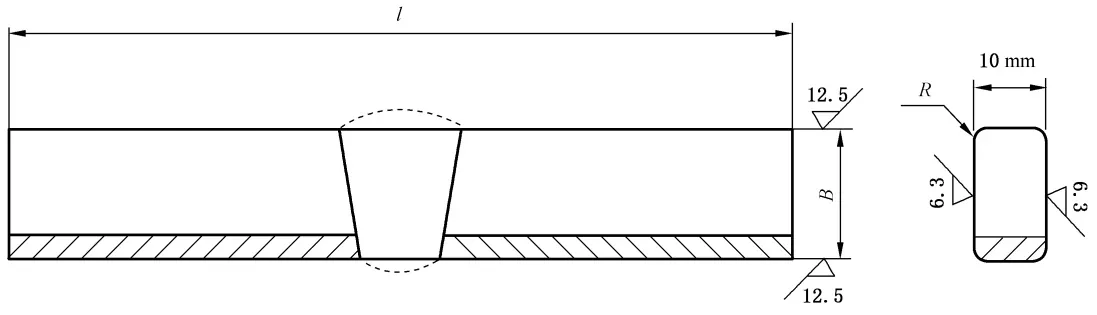
标引符号说明:
B ——试样宽度,其中管外径D>100 mm时B为38 mm,管外径D≤100 mm时B为t+0.05D,且10 mm≤B≤38 mm;
l ——试样长度,l为 250 mm;
S ——试样厚度,其中 t≥10 mm 时 S 为 10 mm,t<10 mm 时 S 为最接近 t的值;
R ——拉伸面棱角,R≤3 mm;
t ——试件厚度(壁厚)。
图 2 弯曲试样(续)
6.3.4 刻槽锤断
6.3.4.1 刻槽锤断试样应按照图 3 要求进行加工。
6.3.4.2 刻槽锤断试样可使用任意有效的方法使其断在焊缝上(如拉伸、弯曲或敲击等),并符合下列要求:
a) 每个试样的断裂面完全焊透和熔合;
b) 任何气孔最大尺寸不大于 1.6 mm,且所有气孔累计面积不大于断裂面积的 2%;
c) 夹渣高度小于 0.8 mm,长度不大于管道公称壁厚的 1/2 且小于 3 mm,相邻夹渣之间的距离不小于 13 mm,缺欠尺寸按图 4 所示进行测量。
单位为毫米
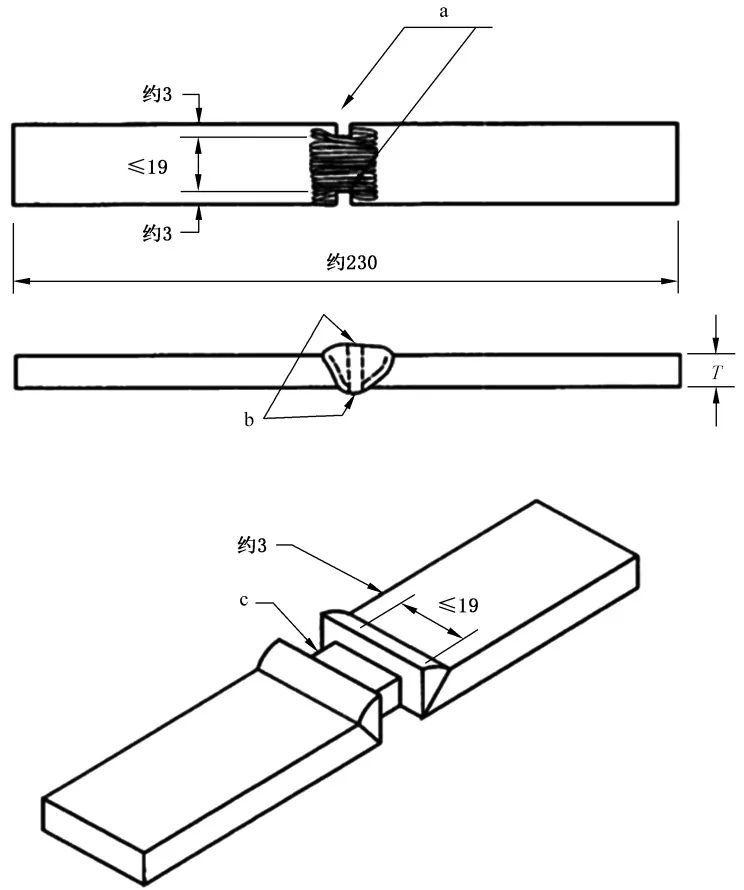
标引符号说明:
T——焊件壁厚;
a ——用钢锯切槽,试样可机械或氧气切割,两侧应光滑平行;
b ——不去除焊缝表面内外余高;
c —— 横向槽的深度不应超过 1.6 mm。
图 3 刻槽锤断试验试样
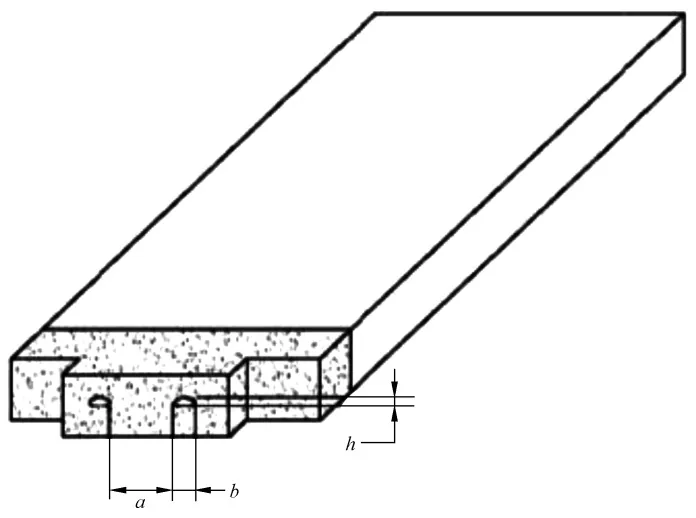
标引符号说明:
a——夹渣间的距离;
b——夹渣长度;
h——夹渣高度。
图 4 缺陷尺寸测量
6.3.5 硬度试验
6.3.5.1 硬度试验应在 3 个金相试样上进行,试验宜选用 10 kg 载荷,并应按照 GB/T 4340.1 规定的方法和图 5 所示硬度测试压痕点位置测得维氏硬度值。
6.3.5.2 维氏硬度测试结果应符合表 6 的规定。
单位为毫米
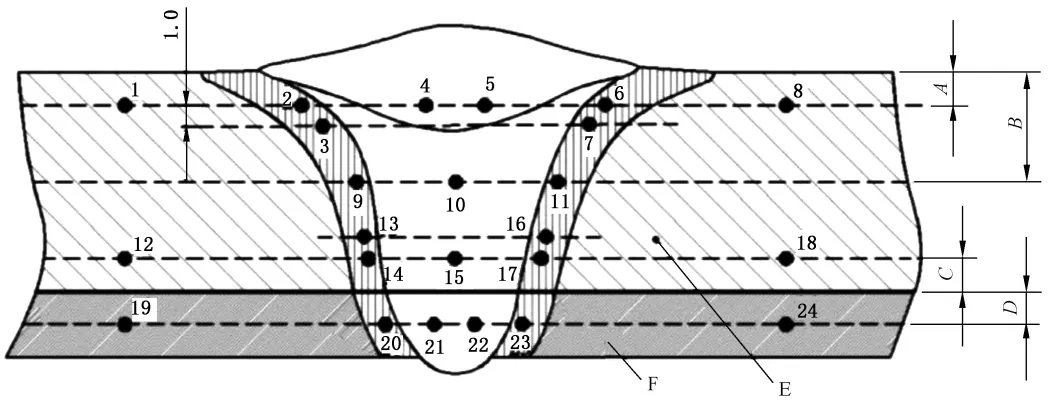
标引符号说明:
A —— 距离基层外表面 1.5+0.5-0.0 ~mm
;
B ——基层中间壁厚处;
C,D ——距基层与 CRA 层结合面两侧各 1.0+0.0-0.5 mm;
E ——基层;
F CRA 层。
图 5 焊缝硬度测试点位置示意图
| 材料 | 硬度要求/HV10 |
| 碳钢或低合金钢 | ≤248 |
| 奥氏体不锈钢 | ≤300 |
| 22Cr双相不锈钢 | 管体:≤300,焊缝和HAZ:≤334 |
| 25Cr超级双相不锈钢 | 管体:≤300,焊缝和HAZ:≤378 |
| 铁镍金合金和镍基合金,如UNS N08825和UNS N06625 | ≤345 |
6.3.6 冲击试验
6.3.6.1 冲击试验应按照图 6 和 GB/T 2650 规定进行夏比 V 型缺口试样加工,宜加工成 10 mm×10 mm × 55 mm 标准试样,无法加工标准试样时可采用厚度为 7.5 mm 或 5.0 mm 的小尺寸试样,试样厚度低于5.0 mm 时不必进行冲击试验。焊缝试样 V 型缺口轴线应位于焊缝中心线上,HAZ 试样 V 型缺口轴线与试样轴线的交点应位于 HAZ 内。
6.3.6.2 冲击试验按照 GB/T 2650 规定进行,试验温度应不高于最低设计温度。
6.3.6.3 冲击试验结果应符合设计文件要求,采用小尺寸试样时要求的最小平均值吸收能应为全尺寸试样的规定吸收能与小尺寸试样规定厚度及全尺寸试样规定厚度的比值的乘积,计算结果圆整到最邻近的焦耳。
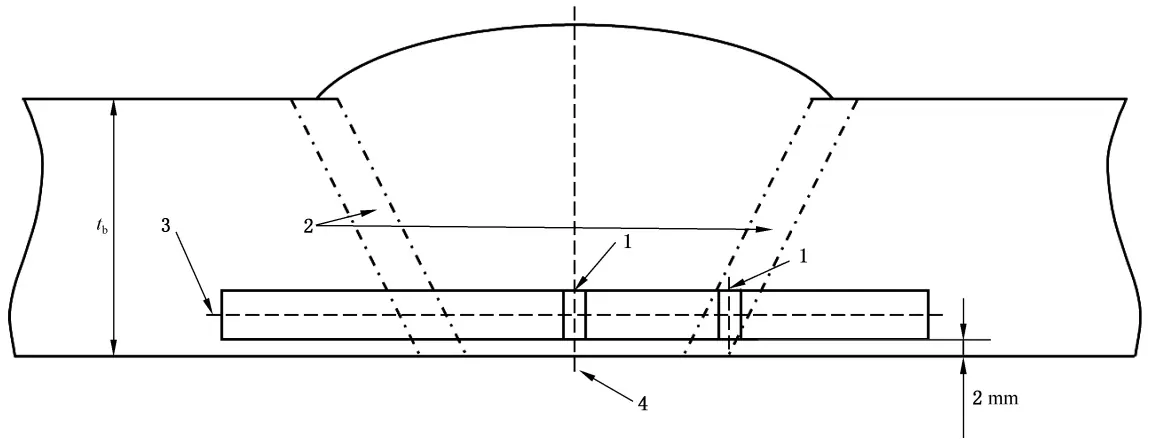
图 6 冲击试样取样位置图
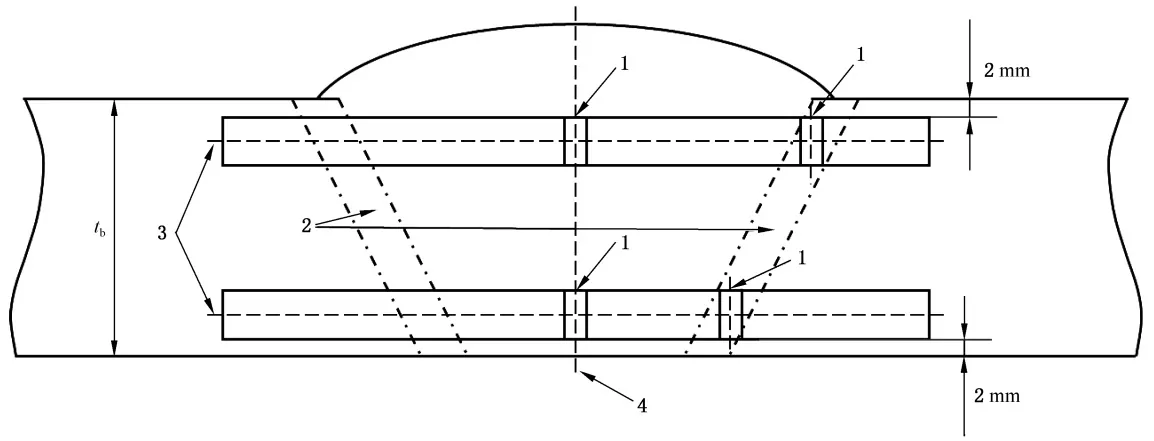
标引序号说明:
1——V 型刻槽;
2——HAZ;
3——试样中心线;
4——焊缝中心线。
图 6 冲击试样取样位置图(续)
6.3.7 金相检验
6.3.7.1 金相检验应按照 GB/T 26955 规定进行试样加工和检验,金相试样应采用 600 目砂纸对不少于一面进行抛光,并用适当的腐蚀剂进行蚀刻以显示焊缝结构。
6.3.7.2 应对 3 个试样均进行宏观金相检验,金相照片应显示包括硬度检验位置的整个试样,且附在焊接工艺评定报告中。试样表面应无裂纹、未熔合以及其他超过本文件规定的体积型缺陷,本文件要求的焊缝错边、余高以及焊偏也可通过宏观金相检验测量并验收。
6.3.7.3 应对取自管顶位置的试样进行微观金相检验,放大 400 倍后观察根焊和填充区域,记录并报告焊缝金属熔合线和 HAZ 的详细微观组织,对于表 7 中规定 CRA 层材料的焊缝组织还应按照 GB/T 1954进行检验,检验结果应符合相应要求。
| 奥氏体不锈钢奥氏体焊缝铁素体含量 | 5%~13% |
| 双相不锈钢焊缝铁素体含量 | 35%~65% |
| 有害金属间相 | 无 |
6.3.8 晶间腐蚀试验
6.3.8.1 CRA 层侧焊接接头晶间腐蚀的试样加工、试验应按照 GB/T 4334—2020 中方法 E 或 GB/T 15260— 2016 中方法 B 进行,试样机加工时应去除基层侧及其焊缝金属。
6.3.8.2 试验后采用弯曲法评定时应对接触油气腐蚀介质的试样面反向弯曲 180°,在不低于 10 倍放大倍数下检查不应存在晶间腐蚀裂纹;若试样不能进行弯曲或弯曲裂纹难以评定时,可采用金相法评定,合格指标由设计文件确定。
6.3.9 点腐蚀试验
6.3.9.1 设计文件要求对 CRA 层侧焊接接头进行点腐蚀试验时,试样加工和试验应按照 GB/T 17897— 2026 中方法 A 进行,试样加工时应去除基层侧及其焊缝金属,试验温度由设计文件确定。
6.3.9.2 试验后,20 倍放大倍数下试样表面应无明显点蚀坑,腐蚀速率应按设计文件规定进行验收。
6.3.10 模拟工况腐蚀试验
6.3.10.1 设计文件要求对 CRA 层侧焊接接头开展模拟工况腐蚀试验时,应按照 6.3.10.2、6.3.10.3 要求进行失重腐蚀以及 SSC/SCC 评价。使用 SSC/SCC 试验替代失重腐蚀试验评价时,可在进行 SSC/ SCC 试验时检测试样前后质量变化和表面腐蚀形貌获取失重腐蚀结果。
6.3.10.2 CRA 层侧焊接接头失重腐蚀参考 SY/T 0026.1 要求进行试样加工和模拟现场工况环境试验,试样机加工时应去除基层侧及其焊缝金属,试验周期应不小于 168 h。试验后平均腐蚀速率应不大于0.025 mm/a,且不应出现点蚀。
6.3.10.3 CRA 层侧焊接接头 SSC/SCC 试验应按照 GB/T 15970.2 规定进行试样加工和和应力加载,试样机加工时应去除基层侧及其焊缝金属,加载应力值由设计文件规定。模拟现场工况环境试验参考SY/T 0026.1 要求进行,试验周期 720 h。试验后,应在 10 倍放大倍数下对试样受拉伸面进行检查,受拉伸表面上出现任何开裂或裂纹的试样应视为不合格,能证明这些开裂或裂纹不是 SSC/SCC 引起的除外。
6.3.11 HIC 试验
6.3.11.1 对于输送含湿硫化氢介质的流体,设计文件要求对基层侧焊接接头开展 HIC 试验评定的,应按照 GB/T 8650—2015 规定进行试样加工,并使用 A 溶液进行试验。试样上 CRA 层侧及其焊缝金属应清除。
6.3.11.2 试验结果应符合设计文件规定,若设计文件未规定,试验结果宜满足 CLR≤15%、CTR≤5%和 CSR≤2% 要求。
6.3.12 SSC 试验
6.3.12.1 对于输送含湿硫化氢介质的流体,设计文件要求对基层侧焊接接头开展 SSC 试验评定的,应按照 GB/T 4157—2017 中方法 E 进行试样加工和试验。试样上 CRA 层侧及其焊缝金属应清除,试样应力加载宜不低于 72% 的规定最小屈服强度,试验溶液为 A 溶液。
6.3.12.2 试验后,应在 10 倍放大倍数下对试样受拉伸面进行检查,受拉伸表面上出现任何开裂或裂纹的试样应视为不合格,能证明这些开裂或裂纹不是 SSC 引起的除外。
7 评定报告
7.1 焊接工艺评定报告应包括但不限于焊接工艺各项参数、试验主要环节、试验设备、试验数据和试验结论及评定试验技术负责人的签名。
7.2 附录 C 给出了可供参考的焊接工艺评定报告格式。
附录 A(资料性) 预焊接工艺规程格式
预焊接工艺规程格式见表 A.1。
| 单位名称: | |
| 预焊接工艺规程编号: | |
| 焊接方法: | 机械化程度(手工、半自动、机动): |
| 管材1 | 管材2 | |
| 复合类型及执行标准 | ||
| 基层/CRA层材料 | ||
| 规格/mm | ||
| 堆焊用焊材类别(若有) | ||
| 堆焊用焊材型号 |
| 管材范围: |
| 管径和壁厚范围: |
| 焊层 | |||
| 执行标准 | |||
| 填充金属类别(种类) | |||
| 型号 | |||
| 规格/mm |
| 接头形式 | 坡口形式 | 垫板 |
| 焊缝层(道)数 |
| 壁厚/mm | 根焊 | 过渡焊 | 填充焊 | 盖面焊 |
| 焊接设备: | 对口方式: |
| 型号____ | 对口器及背面气保护装置形式____ |
| 品牌____ | 对口器及背面气保护装置撤离____ |
| 制造商____ | 每层焊工数量____ |
| 焊接位置及焊接方向:焊接位置____焊接方向____ | 焊后热处理:保温温度____°C 升温速度____°C/h保温时间____h 冷却速度____°C/h | |||||||||||
| 加速冷却(若有):冷却方法____冷却位置____冷却介质____温度梯度____ | ||||||||||||
| 预热及道间温度:最低预热温度____最高道间温度____加热方式____测温方式____ | 气体: 气体种类 混合比 流量/(L/min)保护气____ 尾部保护气____ 背面保护气____ 背面保护气中最大氧含量____背面保护气中氧含量监测方式____ | |||||||||||
| 电特性:钨极类型及直径:____嘴直径/mm:____焊丝干伸长/mm:____送丝速度/(cm/min):____ | ||||||||||||
| 焊层/道 | 焊接方法 | 焊条/焊丝 | 电源极性 | 电压范围V | 电流范围A | 焊接速度(cm/min) | 热输入量(kJ/cm) | 气体流量(L/min) | 其他 | |||
| 型号 | 规格mm | 正面 | 背面 | |||||||||
| 技术措施:摆动焊或不摆动焊:____摆动参数:____焊前清理或层间清理:____背面清根方法:____单道焊或多道焊:____单丝焊或多丝焊:____导电嘴至工件距离:____其他:____ | ||||||||||||
| 施焊环境要求:环境温度:____环境风速:____环境湿度:____注: | ||||||||||||
| 编制 | 签字:日期: | 审核 | 签字:日期: | 批准 | 签字:日期: | |||||||
附录 B(资料性) 焊接件内表面氧化色验收准则
图 B.1~图 B.7 给出了可供参考的 CRA 层焊缝内表面氧化色验收准则。
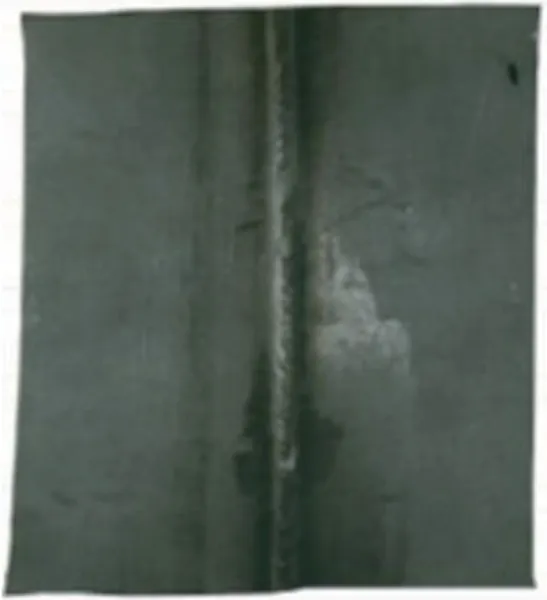
附录 C(资料性) 焊接工艺评定报告格式
焊接工艺评定报告格式见表 C.1。
| 焊接工艺评定单位名称: |
| 焊接工艺评定报告编号: |
| 预焊接工艺规程编号: |
| 管材1 | 管材2 | |
| 复合类型及执行标准 | ||
| 基层/CRA层材料 | ||
| 规格/mm | ||
| 堆焊用焊材类别(若有) | ||
| 堆焊用焊材型号 |
| 层 | |||
| 执行标准 | |||
| 填充金属类别(种类) | |||
| 型号 | |||
| 规格/mm |
接头设计:
接头形式 坡口形式 垫板
| 壁厚/mm | 根焊 | 过渡焊 | 填充焊 | 盖面焊 |
| 焊接设备: | 对口方式: |
| 型号____ | 对口器及背面气保护装置形式____ |
| 品牌____ | 对口器及背面气保护装置撤离____ |
| 制造商____ | 每层焊工数量____ |
| 焊接位置及焊接方向:焊接位置____焊接方向____ | 焊后热处理:保温温度____°C 升温温度____°C保温时间____h 冷却速度____°C/h | ||||||||||
| 加速冷却(若有):冷却方法____冷却介质____ | |||||||||||
| 预热及道间温度:最低预热温度____最高道间温度____加热方式____测温方式____ | 气体: 气体种类 混合比 流量/(L/min)保护气____ 尾部保护气____背面保护气____背面保护气中最大氧含量____背面保护气中氧含量监测方式____ | ||||||||||
| 电特性:钨极类型及直径:____嘴直径/mm:____焊丝干伸长/mm:____送丝速度/(cm/min):____ | |||||||||||
| 焊层/道 | 焊接方法 | 焊条/焊丝 | 极性 | 电压范围V | 电流范围A | 焊接速度cm/min | 热输入量kJ/cm | 气体流量L/min | 其他 | ||
| 型号 | 规格mm | 正面 | 背面 | ||||||||
| 技术措施:摆动焊或不摆动焊____摆动参数____焊前清理或层间清理____背面清根方法____单道焊或多道焊____单丝焊或多丝焊____导电嘴至工件距离____其他____ | |||||||||||
| 目视检验:检验报告编号____执行标准____ | |||||||||||
| 试件编号 | 缺陷类型和尺寸 | 结论 | |||||||||
| 射线检测:检测报告编号____执行标准____ | |||||||||||
| 试件编号 | 检测结果 | ||||||||||
| 拉伸试验:试验报告编号____执行标准____ | |||||||||||||
| 试验编号 | 试样规格/mm | 抗拉强度 | 断裂特点和部位 | ||||||||||
| 弯曲试验:试验报告编号____执行标准____ | |||||||||||||
| 试样类型 | 试样编号 | 试样厚度/mm | 弯轴直径/mm | 试验结果 | |||||||||
| 刻槽锤断试验:试验报告编号____执行标准____ | |||||||||||||
| 试样编号 | 试件尺寸/mm | 试验结果 | |||||||||||
| 硬度试验:试验报告编号____执行标准____ | |||||||||||||
| 试样编号 | 试验结果 | ||||||||||||
| 测量点 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | |
| 硬度值 | |||||||||||||
| 测量点 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | |
| 硬度值 | |||||||||||||
| 测量点 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | |
| 硬度值 | |||||||||||||
| 测量点 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | |
| 硬度值 | |||||||||||||
| 夏比V型缺口冲击试验:试验报告编号____执行标准____ | |||||||||||||
| 试样类型 | 试样编号 | 试样尺寸 | 试验温度/°C | 冲击吸收能/J | |||||||||
| 金相检验:分析报告编号____执行标准____ | |||||||
| 试样类型 | 试样编号 | 检验结果 | |||||
| 晶间腐蚀试验:试验报告编号____执行标准____ | |||||||
| 试样编号 | 试验结果 | ||||||
| 点腐蚀试验(若有):试验报告编号____执行标准____ | |||||||
| 试样编号 | 试验结果 | ||||||
| 模拟工况腐蚀试验(若有):试验报告编号____执行标准____ | |||||||
| 试样编号 | 试验环境及周期 | 加载应力水平 | 试验结果 | ||||
| HIC试验(若有):试验报告编号____执行标准____ | |||||||
| 试样编号 | CLR/% | CTR/% | CSR/% | ||||
| SSC试验(若有):试验报告编号____执行标准____ | |||||||
| 试样编号 | 试验环境及周期 | 加载应力水平 | 试验结果 | ||||
| 评定结论:本评定按照____标准规定焊接和检验试样、测定性能,确定试验记录____(正确/不正确),各项报告____(完整/不完整)。根据检验和试验结果,被评定的焊接工艺____(合格/不合格)。 | |||||||
| 施焊 | 签字:日期: | 编制 | 签字:日期 | 审核 | 签字:日期: | 批准 | 签字:日期: |
评论