


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由国家林业和草原局提出
本文件由全国人造板机械标准化技术委员会(SAC/TC 66)归口。
本文件起草单位:镇江中福马机械有限公司、中国林业科学研究院林产化学工业研究所、中国林业科学研究院木材工业研究所、南京林业大学、上海人造板机器厂有限公司、东北林业大学、金山职业技术学院。
本文件主要起草人:沈锦桃、房桂干、李欢、王雯雯、杨永忠、李晓旭、沈毅、周捍东、王宝金、李绍昆、花军、蒋霞、孔维亮、闫承琳、陈玉婷、奚君、张金军、邹美兵、项羿、芦永新、徐静、朱旌、陈光伟、栾承志。
人造板机械热磨机
1 范围
本文件规定了热磨机主参数、要求、检验规则及标志、包装、贮存,并描述了相应的检验方法。
本文件适用于人造板生产中将木片等原料纤维分离用热磨机,造纸制浆用热磨机参照执行。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 150.1 压力容器 第1部分:通用要求
GB/T 191 包装储运图形符号标志
GB/T 1184—1996 形状和位置公差 未注公差值
GB/T 1348 球墨铸铁件
GB/T 1735 色漆和清漆 耐热性的测定
GB 2894 安全色和安全标志
GB/T 3181 漆膜颜色标准
GB/T 3766 液压传动 系统及其元件的通用规则和安全要求
GB/T 5226.1 机械电气安全 机械电气设备 第1部分:通用技术条件
GB/T 6003.1 试验筛 技术要求和检验 第1部分:金属丝编织网试验筛
GB/T 6005 试验筛 金属丝编织网、穿孔板和电成型薄板 筛孔的基本尺寸
GB/T 7932 气动 对系统及其元件的一般规则和安全要求
GB/T 8263 耐磨白口铸铁件
GB/T 9239.11 机械振动 转子平衡 第11部分:刚性转子的平衡方法和允差
GB/T 9439 灰铸铁件
GB/T 13306 标牌
GB/T 13384 机电产品包装通用技术条件
GB/T 14039 液压传动 油液 固体颗粒污染等级代号
GB/T 15755 圆锥过盈配合的计算和选用
GB/T 17107 锻件用结构钢棒
GB/T 18262 人造板机械 通用技术条件
GB/T 18514 人造板机械安全通则
GB/T 20801.1 压力管道规范 第1部分:工业管道
GB/T 25845 工业用γ射线料位计
GB/T 37400.3 重型机械通用技术条件 第3部分:焊接件
GB/T 37400.4 重型机械通用技术条件 第4部分:铸铁件
GB/T 37400.5 重型机械通用技术条件 第5部分:有色金属铸件
GB/T 37400.6 重型机械通用技术条件 第6部分:铸钢件
GB/T 37400.15 重型机械通用技术条件 第15部分:铸钢件无损探伤
GB 50171 电气装置安装工程 盘、柜及二次回路接线施工及验收规范
GBZ 125 含密封源仪表的放射卫生防护要求
JB/T 7557 产品几何技术规范(GPS) 同轴度、同心度检测
JB/T 9953 木工机床 噪声声压级测量方法
LY/T 1382 人造板机械分类术语
LY/T 1454 人造板机械精度检验通则
LY/T 1461 人造板机械 热磨机磨片
QB/T 1588.4 轻工机械 涂漆通用技术条件
3 术语和定义
LY/T 1382界定的以及下列术语和定义适用于本文件。
3.1
磨盘直径 disc diameter
安装磨片定位台阶直径。
3.2
动托盘 segment holder
用于安装动磨片的零件。
3.3 动磨盘 dynamic grinding disc
用于安装动磨片或带有磨片的动托盘,并随主轴旋转的零件
3.4 静磨盘 static grinding disc
用于安装静磨片固定不动的零件。
3.5
磨片 segment
带有磨削沟槽的盘状组件,在热磨机中将木片等原料分离成纤维的零件。
3.6
动磨片 rotor
安装于动磨盘或动托盘表面,工作中随主轴旋转的磨片。
3.7 静磨片 stator
安装于静磨盘表面,工作中处于静止的磨片。
4 热磨机结构
热磨机结构如图1所示。
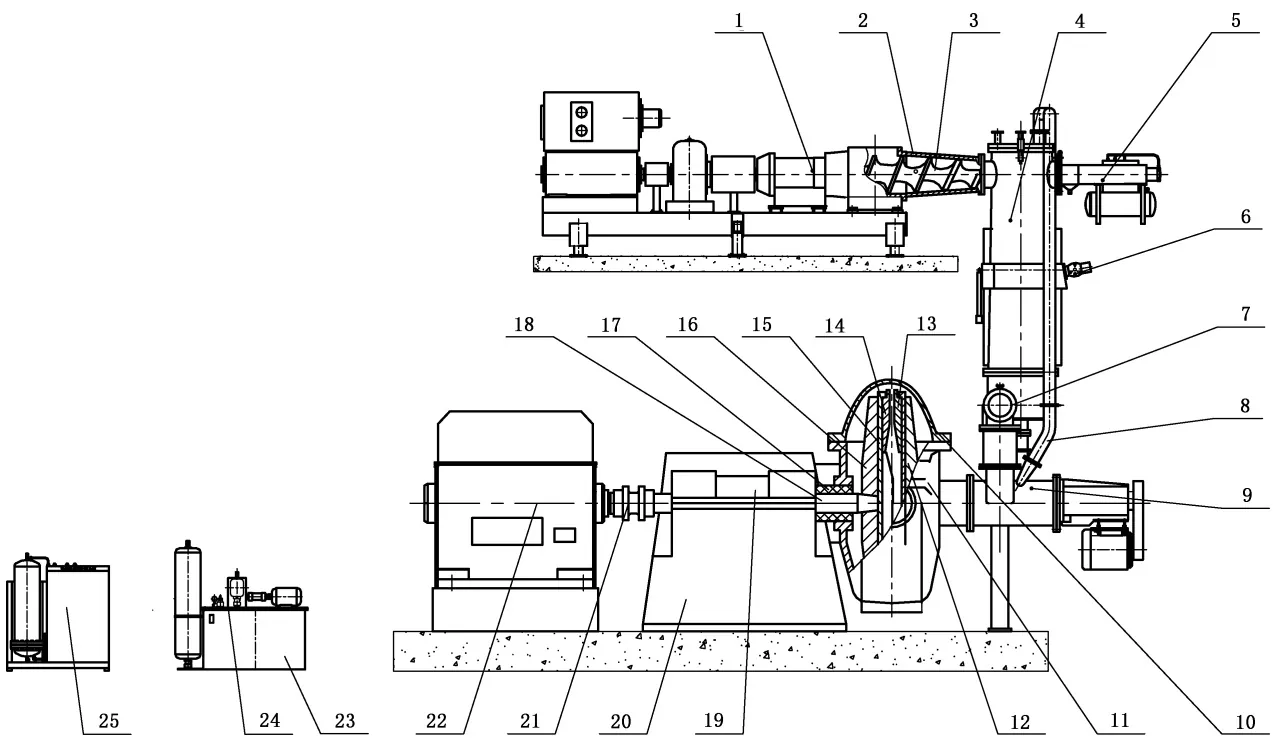
标引序号说明:
1 ———螺旋进料装置;
14———动磨片;
2 ———螺旋锥管;
15———动托盘;
3 ——— 螺旋轴;
16———动磨盘;
4 ———蒸煮器; 17———机械密封装置;
5 ———防反喷装置;
18———主轴;
6 ———料位检测装置;
19— —— 轴系;
7 ———卸料器及出料螺旋;
20———机座;
8 ———蒸汽管路系统;
21———联轴器;
9 ———喂料螺旋;
22———主电机;
10———磨室体盖;
23— —— 液压系统;
11———磨室体;
24———润滑系统;
12———静磨盘;
25———机械密封装置密封、冷却水系统。
13———静磨片;
注:本图不限制热磨机的具体结构。
图1 热磨机结构
5 主参数
热磨机的主参数为磨盘直径,应符合表1的规定。
表1 主参数
单位为毫米
| 磨盘直径 | 1070 1120 1220 1270 1320 1370 1470 1525 1575 1625 1725 1780 1880 |
6 要求和检验方法
6.1 一般要求
6.1.1 设计、制造与验收除应符合本文件外,还应符合 GB/T 18262的规定。
6.1.2 安全防护应符合 GB/T 18514的规定。
6.1.3 电气控制系统应符合 GB/T 5226.1的规定。
6.1.4 液压系统应符合 GB/T 3766的规定。
6.1.5 气动系统应符合 GB/T 7932的规定。
6.1.6 蒸汽管路系统应符合 GB/T 20801.1的规定。
6.1.7 漆膜颜色及涂漆质量应分别符合 GB/T 3181、QB/T 1588.4的规定。
6.1.8 热磨机的配套件应符合相关标准规定,应具有合格证明,并应与热磨机同时试验
检验方法:查验检验报告、合格证明清单。
6.1.9 热磨机出厂应配备正常使用和维修所必需的专用工具及附件。
检验方法:现场查验。
6.1.10 机座、磨室体(含磨室体盖)、动磨盘、动托盘、静磨盘、螺旋轴、蒸煮器等重要零部件,应进行消除应力处理。
检验方法:查验制造工艺单。
6.1.11 主轴、磨室体(含磨室体盖)、动磨盘、动托盘、静磨盘、螺旋轴、蒸煮器、动磨片和静磨片等重要零部件,应有材料检验报告,附有合格证明,动磨片和静磨片还应符合 LY/T 1461的规定。
检验方法:查验检验报告、合格证明清单
6.1.12 涂刷磨室体非加工表面的油漆耐温不应低于200 ℃。
检验方法:查验合格证明清单或按 GB/T 1735的规定检测
6.1.13 蒸煮器应符合 GB/T 150.1的规定。卸料器及出料螺旋壳体、喂料螺旋壳体和磨室体等受压力部件,应满足设计压力要求。
检验方法:查验检验报告、合格证明清单。
6.1.14 机械密封装置泄漏量不应大于1 mL/min。
检验方法:现场用容器承接渗漏液体,计时60 s,统计滴落滴数,换算体积核验。
6.1.15 采用灰铸铁、球墨铸铁、耐磨白口铸铁的零件,应分别符合 GB/T 9439、GB/T 1348、GB/T 8263的规定。
检验方法:查验检验记录、合格证明清单。
6.1.16 铸铁件、铸铜件、铸钢件的制作,应分别符合 GB/T 37400.4、GB/T 37400.5、GB/T 37400.6的规定。
检验方法:查验检验记录。
6.1.17 焊接件的制作应符合 GB/T 37400.3的规定及设计要求。
检验方法:查验检验记录。
6.2 主要零部件技术要求
6.2.1 螺旋进料装置
6.2.1.1 螺旋轴叶片槽内应顺滑平整,无明显凸起。
检验方法:现场查验。
6.2.1.2 螺旋轴宜采用高铬合金材料,螺旋轴出料端至进料端方向,首个螺距范围内的螺旋轴推料面硬度不应低于50 HRC。
检验方法:用洛氏硬度计,在首个螺距推料面上沿轴向和周向均匀选取3个测点,分别检测各点的硬度。
6.2.1.3 螺旋进料装置应具有适应蒸煮器热膨胀的自动补偿装置。
检验方法:现场查验。
6.2.2 防反喷装置
6.2.2.1 防反喷阀芯杆轴向应移动灵活。
检验方法:现场操作检验。
6.2.2.2 防反喷阀芯杆应进行调质处理,硬度不应低于240 HB,表面粗糙度值不应大于 Ra1.6
μm
。检验方法:查验工艺记录单。
6.2.2.3 防反喷锥阀芯应具有耐磨性和耐腐蚀性,材料性能不应低于20Cr13的力学性能。
检验方法:查验材料工艺记录单。
6.2.3 机座
6.2.3.1 轴系采用平面安装方式的机座应符合以下规定。
a) 安装平面的平面度应符合 GB/T 1184—1996表 B1公差等级7级的规定;检验方法:按 LY/T 1454规定的方法进行检验。
b) 安装平面对磨室体安装平面的垂直度应符合 GB/T 1184—1996表 B3公差等级6级的规定;检验方法:按 LY/T 1454规定的方法进行检验。
6.2.3.2 轴系采用圆柱面安装方式的机座应符合以下规定。
a) 圆柱安装面的同轴度应符合 GB/T 1184—1996表 B4公差等级7级的规定;
检验方法:按JB/T 7557规定的方法进行检验。
b) 圆柱安装面的中心线对磨室体安装平面的垂直度应符合 GB/T 1184—1996表 B3公差等级6级的规定;
检验方法:按 LY/T 1454规定的方法进行检验
6.2.3.3 铸件机座所使用的材料不应低于 GB/T 9439规定 HT200的力学性能。
检验方法:查验材料工艺记录单
6.2.4 磨室体
6.2.4.1 磨室体与机座连接平面、静磨盘安装平面相对于安装主轴中心孔轴线的垂直度,应符合GB/T 1184—1996表 B3 公差等级6级的规定。
检验方法:按 LY/T 1454规定的方法进行检验。
6.2.4.2 侧开门式磨室体静磨片安装平面相对于静磨盘与磨室体贴合的密封法兰平面的平行度,应符合 GB/T 1184—1996表 B3公差等级6级的规定。
检验方法:按 LY/T 1454规定的方法进行检验。
6.2.4.3 磨室体所用材料性能不应低于ZG15Cr13的力学性能。
检验方法:查验材料工艺记录单。
6.2.5 动磨盘
6.2.5.1 动磨盘锥孔应符合 GB/T 15755的规定。当锥孔大端直径 D1 不大于180 mm 时,锥孔表面粗糙度值不应大于 Ra0.8
μm
;当 D1 大于180 mm 时,锥孔表面粗糙度值不应大于 Ra1.6
μm
。
检验方法:用表面粗糙度仪检验。
6.2.5.2 动磨盘与主轴装配后应做动平衡,平衡品质等级不应低于 GB/T 9239.11中 G1级的要求。
检验方法:动平衡仪检测或现场查验工艺记录单。
6.2.5.3 动磨盘上装有动托盘时,动托盘应先单独做动平衡,平衡品质等级不应低于 GB/T 9239.11中G1级的要求。
检验方法:动平衡仪检测或现场查验工艺记录单。
6.2.5.4 动磨盘所用材料性能不应低于20Cr13的力学性能。
检验方法:查验材料工艺记录单。
6.2.5.5 动磨盘应进行探伤,不应有裂纹、折叠、夹杂等缺陷。
检验方法:按 GB/T 37400.15规定的方法进行检验。
6.2.6 主轴
6.2.6.1 主轴上前、后轴承位轴颈的圆跳动,均应符合 GB/T 1184—1996表 B4公差等级6级的规定。
检验方法:按 LY/T 1454规定的方法进行检验。
6.2.6.2 后轴承位轴颈相对于前轴承位轴颈的同轴度,以及机械密封位轴颈、锥轴轴颈和联轴器位轴颈相对于前后轴承位轴颈公共轴线(即主轴轴线)的同轴度,应符合 GB/T 1184—1996表 B4公差等级6级的规定。
检验方法:按JB/T 7557规定的方法进行检验。
6.2.6.3 锥轴轴颈、机械密封位轴颈相对于主轴轴线的圆跳动,应符合 GB/T 1184—1996表 B4公差等级6级的规定。
检验方法:按 LY/T 1454规定的方法进行检验。
6.2.6.4 联轴器位轴颈相对于主轴轴线的圆跳动,应符合 GB/T 1184—1996表 B4公差等级7级的规定。
检验方法:按 LY/T 1454规定的方法进行检验。
6.2.6.5 轴承位轴肩相对于主轴轴线的端面圆跳动,应符合 GB/T 1184—1996表 B4公差等级6级的规定。
检验方法:按 LY/T 1454规定的方法进行检验。
6.2.6.6 锥轴轴颈应符合 GB/T 15755的规定。当锥轴大端直径 d 不大于180 mm 时,锥轴轴颈表面粗糙度值不应大于 Ra0.8
μm
;当 d 大于180 mm 时,锥轴轴颈表面粗糙度值不应大于 Ra1.6
μm
。
检验方法:用表面粗糙度仪检验。
6.2.6.7 轴承位轴颈表面粗糙度值不应大于 Ra0.8
μm
。
检验方法:用表面粗糙度仪检验。
6.2.6.8 机械密封位轴颈、联轴器位轴颈表面粗糙度值不应大于 Ra1.6
μm
。
检验方法:用表面粗糙度仪检验
6.2.6.9 主轴所用材料性能不应低于 GB/T 17107规定的40Cr的力学性能,且进行锻造和调质处理后,硬度不应低于240 HB。
检验方法:查验材料工艺记录单
6.2.6.10 主轴应进行探伤,不应有裂纹、折叠、夹杂等缺陷。
检验方法:按 GB/T 37400.15规定的方法进行检验。
6.2.7 液压系统
6.2.7.1 含比例阀或伺服阀的液压系统,油液的固体颗粒污染等级应符合 GB/T 14039规定的17/ 15/12,不含比例阀或伺服阀的液压系统油液的固体颗粒污染等级应符合 GB/T 14039 规定的18/16/13。
检验方法:用自动颗粒计数器检测。
6.2.7.2 应有显示油压、流量、温度等参数的仪表。
检验方法:现场查验。
6.2.7.3 所有液压元件,均应能按其功能动作。
检验方法:现场操作检验。
6.2.8 润滑系统
6.2.8.1 轴系润滑油 40°C 时运动黏度应为 46mm2/s∼68mm2/s ,闪点大于 220°C ,氧化安定性寿命超过10000 h,FZG 失效载荷级不小于12,抗乳化时间(82 ℃)少于30 min。
检验方法:查验润滑油性能指标检测报告
6.2.8.2 在非正常停机或断电状况下,应有向轴系持续供给润滑油的功能。采用蓄能器维持供油的形式,维持时间不应低于 3 min;采用主轴带油泵供油的形式,直至主轴完全停止。
检验方法:现场操作检验。
6.2.8.3 应有加温和冷却的装置。
检验方法:现场查验。
6.2.8.4 应有显示油压、流量、温度等参数的仪表。
检验方法:现场查验。
6.2.8.5 应配置3 mum ∼10 mum 过滤器。
检验方法:现场查验。
6.2.9 机械密封装置密封、冷却水系统
6.2.9.1 密封水应经50
μm 的预过滤。
检验方法:现场查验。
6.2.9.2 密封水水质要求,应符合表2的规定。
| 序号 | 项目 | 要求 |
| 1 | 最大硬度 | ≤1.5 mmol/L |
| 2 | pH | 4~8 |
| 3 | 铬盐最大含量 | 500 mg/L |
| 4 | 导电性 | <400μS/cm |
| 5 | 石灰含量 | ≤100 mg/L |
检验方法:查验由第三方质检机构提供的水质检验报告
6.2.9.3 冷却水水质要求,应符合表3的规定。
| 序号 | 项目 | 要求 |
| 1 | 盐含量 | <1.0 g/L |
| 2 | 总硬度 | 1.60 mmol/L~1.78 mmol/L |
| 3 | 碳酸盐硬度 | 1.16 mmol/L~1.42 mmol/L |
| 4 | 非碳酸盐硬度 | 0.2 mmol/L |
| 5 | pH | 6~7 |
| 6 | 铁含量 | <0.2 mg/L |
| 7 | 氯含量 | <50 mg/L |
| 8 | 硫酸盐SO4含量 | <100 mg/L |
| 9 | 氨NH3含量 | <0.1 mg/L |
| 10 | 自由碳酸含量 | 5 mg/L~15 mg/L |
| 11 | 组合碳酸含量 | 5 mg/L~15 mg/L |
| 12 | 防锈二氧化碳含量 | 0.0 mg/L |
| 13 | 氧含量 | >5 mg/L |
| 14 | 有机物消耗量KMnO4 | <20 mg/L |
| 15 | 有机物最大粒度 | 0.1 mm |
| 16 | 沉淀物含量 | <200 mg/L |
| 17 | 硝酸盐含量 | <10 mg/L |
| 18 | 腐蚀物含量 | <15 mg/L |
检验方法:查验由第三方质检机构提供的水质检验报告。
6.2.9.4 应有显示水压、流量等参数的仪表。
检验方法:现场查验。
6.2.9.5 在非正常停机或断电状况下,系统应具有向机械密封持续供水的功能,直至主轴完全停止。检验方法:现场操作检验。
6.2.9.6 系统应具有过滤装置,具有堵塞报警功能。
检验方法:现场查验以及现场操作检验。
6.2.10 电气控制系统
6.2.10.1 应保证热磨机各装置开、停机顺序正确,并应具备与功能设计一致的自锁、联锁和急停功能。检验方法:现场操作检验。
6.2.10.2 应能根据木片等原料的蒸煮时间实现料位自动调整与控制。
检验方法:现场操作控制系统检验
6.2.10.3 应具有螺旋进料装置、卸料器及出料螺旋的自动调速的控制功能。
检验方法:现场查验以及现场操作控制系统检验。
6.2.10.4 宜具备动磨盘快速后退、前移复位及磨盘间隙调整的功能,快速后退速度不应低于0.14 mm/s。检验方法:现场操作控制系统检验。
6.2.10.5 应能自动调整与控制蒸汽管路系统阀门开度。
检验方法:现场查验。
6.2.10.6 螺旋进料装置、卸料器及出料螺旋、喂料螺旋和主轴的驱动电机应具有过载、过热保护装置;物料运行方向后端的装置停机保护时,前端的装置应自动停机。
检验方法:现场查验设定的程序或现场操作检验。
6.2.10.7 应设有流量、压力、温度达到预设值报警功能。
检验方法:现场查验。
6.2.10.8 宜具有轴系和磨盘振动检测、振动超值报警功能,振动值超过极限值时动静磨盘应自动分离检验方法:现场模拟操作检验
6.3 装配技术要求
6.3.1 零部件应符合设计文件要求,并按照装配工艺规程进行装配。
检验方法:查验工艺记录单
6.3.2 连接处紧固力矩有要求的螺栓,安装时应符合技术文件要求。
检验方法:使用扭力扳手检验。
6.3.3 磨片应按照同组标记顺序号分别安装于动磨盘(动托盘)和静磨盘上,不应混淆。
检验方法:现场查验标记顺序号。
6.3.4 安装磨片时,应使磨片的定位面紧密贴合在动磨盘(动托盘)和静磨盘的定位台阶上,相邻磨片间隙应满足磨片厂家提供的技术要求,磨片就位后再紧固螺栓,并满足6.3.2的要求。
检验方法:现场用0.6 mm 的塞尺查验(保证间隙小于0.6 mm)。
6.3.5 动磨盘与主轴锥面的过盈连接应按技术文件要求执行,动磨盘与主轴端面的相对位置应符合技术文件要求。
检验方法:查验工艺记录单
6.3.6 采用上开盖式的磨室体,常温下动磨片与静磨片贴合后,深度大于 20 mm 且该处间隙大于0.05 mm 的间隙不应超过两个。
检验方法:用0.05 mm 的塞尺塞入检验。
6.3.7 采用侧开门式的磨室体,动磨盘安装后,常温下动磨盘磨片安装平面相对于磨室体上静磨盘安装平面的平行度应符合 GB/T 1184—1996表 B3公差等级6级的规定。
检验方法:按 LY/T 1454规定的方法进行检验。
6.3.8 采用侧开门式的磨室体,常温下动磨片与静磨片工作面的接触率不应低于70%。
检验方法:使用涂色法。手动转动动磨盘2周,检查接触面着色情况,计算接触率。
6.4 安全防护要求
6.4.1 在机身或操作台明显位置应有安全警示装置,使用的安全色、安全标志和警示标志应符合GB 2894的相关规定。
检验方法:现场查验
6.4.2 外露回转运动部件处均应设安全防护装置和旋转方向指示箭头。
检验方法:现场查验
6.4.3 同位素等放(辐)射源应符合 GB/T 25845的规定,并提供产品合格证与使用说明书。其安全防护应符合 GBZ 125的规定,并在技术文件中明确告知。
检验方法:查验同位素等放(辐)射源厂家提供的检验报告及线上查验
6.4.4 磨室体、轴系、螺旋进料装置、防反喷装置等经常维护处应设有急停按钮,且应靠近操作者。检验方法:现场查验。
6.4.5 电气系统中各类接地应符合 GB 50171的规定。
检验方法:按 GB 50171规定的质量验收要求查验。
6.5 几何精度
6.5.1 几何精度检验前,热磨机应处于自然调平状态,其纵向、横向水平误差不大于1 000 : 0.10
检验方法:用精度等级0.05 mm 的框式水平仪检验。
6.5.2 几何精度检验在常温下进行,应符合表4的规定。
表4 几何精度
单位为毫米
| 序号 | 检验项目 | 检验示意图 | 检验方法 | 检验工具 | 允差 |
| G1 | 主轴锥轴圆跳动 | 将千分表固定在静磨盘安装磨片的端面,测头触及锥轴大端。旋转主轴一周,以千分表最大与最小读数差值为测定值 | 千分表 | 0.02(d≤250)0.025(d>250) | |
| G2 | 动磨盘平面对主轴轴线的端面圆跳动 | - | 将动磨盘紧固在主轴上,将千分表固定在静磨盘磨片安装面,测头触及动磨盘磨片安装面。旋转动磨盘一周,以千分表最大与最小读数差值为测定值 | 千分表 | 0.06(1070≤D≤1220)0.07(12200.08(1470 |
| G3 | 上开盖式热磨机,静磨盘平面对主轴轴线的端面圆跳动 | 将静磨盘紧固在磨室体上,将千分表固定在动磨盘磨片安装面,测头触及静磨盘安装磨片端面,旋转主轴一周,以千分表最大与最小读数差值为测定值 | 千分表 | 0.08(1070≤D≤1220)0.09(12200.1(1470 |
| 序号 | 检验项目 | 检验示意图 | 检验方法 | 检验工具 | 允差 |
| G4 | 侧开门式热磨机,磨室体上的静磨盘安装平面对主轴轴线的端面圆跳动 | 将千分表固定在动磨盘安装磨片端面,测头触及磨室体上的静磨盘安装平面。旋转主轴一周,以千分表最大与最小读数差值为测定值 | 千分表 | 0.08(1070≤D≤1220)0.09(12200.1(1470 | |
| G5 | 主电机轴齿套端面相对于主轴轴线的圆跳动 | 将千分表固定在主轴端面,测头触及主电机轴齿套端面。主轴端面和主电机轴端面距离超过千分表测量范围时,可使用辅助支架。旋转主轴一周,以千分表最大与最小读数差值为测定值 | 千分表 | 0.08 | |
| G6 | 主电机轴齿套外圆面相对于主轴轴线的径向跳动 | 将千分表固定在主轴端面,测头触及主电机轴齿套外圆面。主轴端面和主电机轴端面距离超过千分表测量范围时,可使用辅助支架。旋转主轴一周,以千分表最大与最小读数差值为测定值 | 千分表 | 0.08 | |
| 注:D为安装磨片定位台阶直径(即磨盘直径),d为主轴锥轴大端直径。 | |||||
6.6 工作精度
6.6.1 纤维筛分值
热磨机工作精度为纤维筛分值,应符合表5的规定。
| 筛分区间/目 | 百分比/% |
| 20(筛上) | ≤10 |
| 20~120(区间) | ≥65 |
| 120(筛下) | ≤25 |
6.6.2 原料
制备纤维原料为长度20 mm~30 mm、厚度3 mm~5 mm、绝对含水率80%~100%的去皮合格杨木片。
6.6.3 工艺条件
热磨机工艺条件应符合下列规定:
整机正常稳定运行;
饱和蒸汽压力0.8 MPa~0.9 MPa;
木片蒸煮时间不低于2 min;
主电机功率消耗不低于130 kW·h/t绝干纤维;
热磨机磨片应符合 LY/T 1461的规定。
6.6.4 检测设备
6.6.4.1 烘箱
最高工作温度200 ℃,温度能保持在(105±3)℃,并附有自动调温和通风装置。
6.6.4.2 筛分仪
采用回转式,频率1400 次/min。筛网直径200 mm,筛网层数2层,上层为20目(孔径0.85 mm)筛网、下层为120目(孔径0.125 mm)筛网,配直径200 mm 的圆形底盘一个。
筛网金属丝直径、网孔尺寸偏差应符合 GB/T 6003.1的规定,金属丝材料应符合 GB/T 6005的规定。
6.6.4.3 电子天平
最大称量1000 g,感量0.1 g。
6.6.4.4 玻璃干燥器
规格为150 mm,数量5个。
6.6.5 取样
每隔0.5 h在热磨机旁路管排料处取未施胶的湿纤维100 g,共取样10次。将所取湿纤维混合,按四分法取样约 60 g, 置于(105±3)℃ 烘箱中干燥至质量恒定。取出干纤维,立即置于玻璃干燥器内冷却。试件冷却至室温后称量,精确至0.1 g。相邻两次称量的时间间隔不应少于3 h。两次干燥后试件质量之差小于后一次试件质量的1%,即视为质量恒定,以最后一次称量的试件质量为本次筛分试样总质量。
6.6.6 检测方法
将一份试样倒入筛分仪上层(20目筛网层),筛分15 min后,分别称量120目筛网和底盘上存留纤维质量,将称量过的120目筛网层的纤维重新装入120目筛网上,底盘上纤维置于玻璃干燥器中。再次筛分5 min,并称量120目筛网和底盘上存留纤维质量。重复以上步骤,至最后两次120目筛网上纤维质量差及最后一次底盘上存留纤维质量分别小于试样总质量的1%(精确至0.1 g)为止。分别称量20目筛网上质量、玻璃干燥器中与底盘上存留纤维的合并质量
6.6.7 筛分值计算
计算20目筛网上、120目筛网上、筛下纤维质量占筛分后试件总质量的百分比,以3次检测计算结果的平均值为筛分值。
6.7 空运转试验
6.7.1 热磨机总体装配合格后进行空运转试验(允许各部分独立装置分别进行空运转试验),连续试验时间不应少于2 h。
6.7.2 空运转试验应符合下列规定。
a) 各运转机构应平稳、协调,手动机构应轻便、灵活;
检验方法:现场操作检验。
b) 各指示仪表的允许误差应符合设计要求,控制系统的动作应准确、灵敏;
c) 电气、液压、气动、蒸汽管路和机械密封装置密封、冷却水等系统应工作正常,运动灵活,无卡阻、无渗漏和泄漏;
检验方法:现场查验和操作检验。
d) 轴系轴承进油温度不应超过38 ℃,回油温度不应超过70 ℃;
检验方法:现场仪表查验。
e) 机械密封装置密封、冷却水系统各项指标应达到设定值;检验方法:现场查验和操作检验。
f) 轴系水平径向振动速度均方根值不大于2.3 mm/s;
检验方法:用振动测试仪现场查验。
g) 磨盘直径 D 小于1270 mm 的热磨机,噪声声压级不应超过85 dB(A);磨盘直径 D 不小于1270 mm 的热磨机,噪声声压级不应超过95 dB(A);设备的噪声声压级超过85 dB(A),工艺设计应有隔音措施或操作人员应采取防护措施;检验方法:按JB/T 9953的规定进行检验。
6.8 负荷试验
6.8.1 负荷试验应在空运转试验合格后进行,可在用户现场进行,负荷试验不应少于2 h
6.8.2 负荷试验应符合下列规定。
a) 各运转机构应平稳、协调,零件、部件应无损坏;
检验方法:现场查验。
b) 电气、液压、气动、蒸汽管路和机械密封装置密封、冷却水等系统,应工作稳定、正常;检验方法:现场查验。
c) 轴系轴承进油温度不应超过38 ℃,回油温度不应超过70 ℃;
检验方法:现场仪表查验。
d) 机械密封装置密封、冷却水系统各项指标应达到设定值;
检验方法:现场查验。
e) 轴系水平径向振动速度均方根值不大于4.5 mm/s;
检验方法:用振动测试仪现场检验。
7 检验规则
7.1 出厂检验
7.1.1 每台产品应进行出厂检验,检验合格后方可出厂。
7.1.2 出厂检验应包含6.1~6.5及6.7的全部内容。
7.1.3 只有出厂检验项目全部符合要求,才能判定出厂检验合格。
7.2 型式检验
7.2.1 凡有下列情况之一,产品应进行型式检验:
a) 新产品试制或定型产品转厂生产时;
b) 定型产品的结构、材料和工艺有重大转变,可能影响产品性能时;
c) 产品长期停产后恢复生产时;
d) 出厂检验结果与上次检验结果差别较大时;
e) 国家质量检验检测机构提出进行型式检验要求时。
7.2.2 型式检验应包括第5章和第6章的全部内容。
7.2.3 只有型式检验的所有项目都符合要求,才能判定该次型式检验合格。
8 标志、包装、贮存
8.1 产品出厂前,加工面应作防锈处理,并在包装和运输前有妥善的保护措施。
8.2 标牌应符合 GB/T 13306的规定。
8.3 包装箱的制作、装箱要求、包装标记应符合 GB/T 13384的规定。
8.4 包装储运图形符号标志应符合 GB/T 191的规定。
8.5 热磨机不应露天存放或与腐蚀性的化学药品共同存放,存放场所应空气流通、环境干燥。
8.6 随机文件应包括产品合格证、使用说明书和装箱单等。
评论