


前言
低压空气瓶作为主机的启动装置及辅助设备大量使用于各类船舶中。本标准是根据实际经验和近期国内外同类标准的先进内容对 CB*493-87 进行修订。
本标准与 CB* 493-87 主要技术差距如下:
1 参数系列增加了六档;
2 增加了设计压力;
3 增加了检查孔、泄漏信号指示孔和使用年限内腐蚀裕量;
4 增加了试样的制备;
5 增加了焊接试验及探伤范围;
6 增加了瓶头阀技术要求;
7 增加了检验和试验方法的内容;
8 增加了易熔塞试验及安全阀试验。
本标准从实施之日起,代替 CB*493-87。
本标准由中国船舶工业总公司六〇一院提出。
本标准由中国船舶工业总公司七院七〇四研究所归口。
本标准起草单位:中国船舶工业总公司七院七〇四研究所主编,601院副主编。
本标准主要起草人:孙鸿久、仲崇欣、钱红、宋学忠、李潘宝。
本标准于 1966 年 3 月首次发布。于 1987 年 2 月第一次修订。
CB/T 493—1998
分类号:U 42
Low pressure air bottle
代替 CB* 493-87
1 范围
本标准规定了船用焊接低压空气瓶(以下简称空气瓶)的产品分类、技术要求、试验方法、检验规则、标志、包装、运输和贮存等。
本标准适用于工作压力为 1 MPa、3 MPa 的空气瓶。
2 引用标准
下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。本标准出版时,所示版本均为有效。所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
GB 985—88 气焊、手工电弧焊及气体保护焊焊缝坡口的基本型式和尺寸
GB 986—88 埋弧焊焊缝坡口的基本型式和尺寸
GB 3323—87 钢熔化焊对接接头射线照相和质量分级
GB 11037—89 船用辅锅炉及受压容器液压试验方法
GB 11038—89 船用辅锅炉受压元件焊接技术条件
GB/T 14087—93 船用空气瓶安全阀
GJB 14.1A—89 舰船轮机规范 水面舰船
3 产品分类
3.1 型式
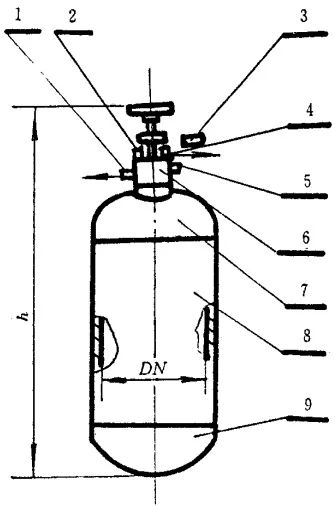
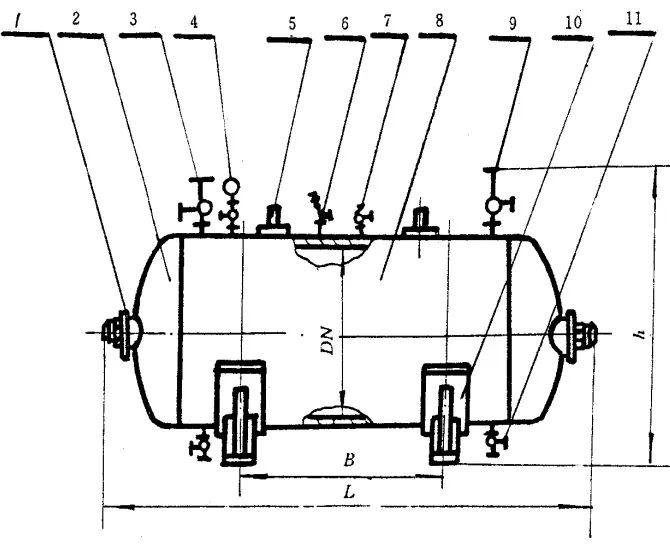
空气瓶安装形式分为:
a)A型一立式或倾斜式的空气瓶,见图1;
b) B型—卧式的空气瓶,见图2。
3.2 参数系列
空气瓶的参数系列按表1。
| 型式 | 型号 | 容积m2 | 工作压力MPa | 内径DNmm | 高度hmm | 长度Lmm | 座距Bmm | 重量kg |
| A | A0.05-1 | 0.05 | 1 | 300 | 1050 | - | - | 70 |
| A0.10-1 | 0.10 | 400 | 1270 | - | - | 125 | ||
| A0.16-1 | 0.16 | 400 | 1750 | - | - | 155 | ||
| A0.25-1 | 0.25 | 500 | 1760 | - | - | 180 | ||
| A0.32-1 | 0.32 | 500 | 2170 | - | - | 248 | ||
| A0.40-1 | 0.40 | 500 | 2525 | - | - | 260 | ||
| B | B0.63-1 | 0.63 | 1 | 700 | 1370 | 1830 | 1005 | 480 |
| B0.80-1 | 0.80 | 700 | 1370 | 2270 | 1450 | 520 | ||
| B1.00-1 | 1.00 | 800 | 1490 | 2200 | 1245 | 695 | ||
| A | A0.05-3 | 0.05 | 3 | 300 | 1050 | - | - | 100 |
| A0.08-3 | 0.08 | 310 | 1360 | - | - | 120 | ||
| A0.10-3 | 0.10 | 400 | 1270 | - | - | 165 | ||
| A0.16-3 | 0.16 | 400 | 1750 | - | - | 215 | ||
| A0.25-3 | 0.25 | 500 | 1760 | - | - | 295 | ||
| A0.32-3 | 0.32 | 500 | 1775 | - | - | 345 | ||
| A0.40-3 | 0.40 | 500 | 2185 | - | - | 410 | ||
| A0.50-3 | 0.50 | 600 | 2270 | - | - | 450 | ||
| A3.00-3 | 3.00 | 1400 | 2520 | - | - | 2600 | ||
| A7.00-3 | 7.00 | 2200 | 2700 | - | - | 5100 | ||
| B | B0.63-3 | 0.63 | 3 | 700 | 1470 | 1830 | 975 | 680 |
| B0.80-3 | 0.80 | 700 | 1470 | 2270 | 1420 | 780 | ||
| B1.00-3 | 1.00 | 800 | 1580 | 2200 | 1245 | 950 | ||
| B1.60-3 | 1.60 | 900 | 1680 | 2740 | 1690 | 1130 | ||
| B2.50-3 | 2.50 | 1100 | 1940 | 2890 | 1625 | 1925 | ||
| B4.00-3 | 4.00 | 1200 | 2040 | 4200 | 1860 | 3400 | ||
| B4.50-3 | 4.50 | 1200 | 2040 | 4645 | 2310 | 3750 | ||
| B5.00-3 | 5.00 | 1200 | 2040 | 5090 | 2760 | 4100 | ||
| B6.30-3 | 6.30 | 1400 | 2265 | 4400 | 2830 | 4230 | ||
| B8.00-3 | 8.00 | 1500 | 2365 | 4850 | 3190 | 4930 | ||
| B10.00-3 | 10.00 | 1600 | 2505 | 5320 | 3545 | 6785 | ||
| B12.00-3 | 12.00 | 1700 | 2605 | 5650 | 3775 | 7500 | ||
| B14.00-3 | 14.00 | 1800 | 2750 | 5880 | 3905 | 8770 | ||
| B16.00-3 | 16.00 | 2000 | 3070 | 5820 | 3340 | 11000 |
3.3 产品标记
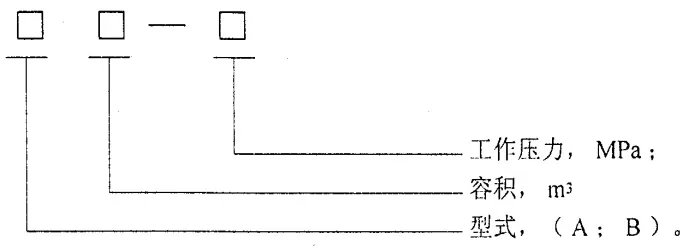
3.3.1 空气瓶的型号组成规定如下:
3.3.2 标记示例:
容积 0.40 m3 ,工作压力 1 MPa ,安装形式为立式或倾斜式的空气瓶标记为:
空气瓶 A0.40-1 CB/T 493-1998
容积 4.00 m3 ,工作压力 3 MPa ,安装形式为卧式的空气瓶标记为:
空气瓶 B4.00-3 CB/T 493-1998
4 技术要求
4.1 设计
4.1.1 空气瓶应包括本体、进气阀、排气阀、压力表阀、泄水阀、安全阀或易熔塞以及供操作遥控阀用的阀。
4.1.2 空气瓶的设计压力应为工作压力的 1.1 倍。
4.1.3 装有安全阀的空气瓶,其设计压力不得低于安全阀的开启压力。
4.1.4 安全阀开启压力应大于空气瓶的工作压力且小于设计压力,回座压力应不小于0.85倍工作压力。
4.1.5 空气瓶的本体应能承受1.5倍设计压力的液压试验,而无任何渗漏或冒汗,不允许有异常变形。
4.1.6 成套装置的空气瓶应能承受工作压力的气压试验,应不漏气。
4.1.7 如果在空气进气管上或在压缩机上设有安全阀,并在充气时能防止瓶内压力超过设计压力者,则空气瓶上可不装安全阀,但应装有易熔塞。易熔塞熔点约为100℃,一般为95±5℃,易熔塞的尺寸应保证在失火时能有效地放出空气。对于供操纵遥控阀用的空气瓶仍装有安全阀。
4.1.8 空气瓶应在设计图样上注明计算厚度或限定的最小壁厚(不包括腐蚀量)。
4.1.9 空气瓶设计确定壁厚附加量时,除考虑介质对空气瓶腐蚀、冲蚀、磨损外,还应充分考虑设计使用年限内腐蚀裕量,以满足空气瓶安全运行要求。
4.1.10 空气瓶的筒体直径小于 700 mm 时,应开检查孔;筒体直径等于或大于 700 mm 时,应开设人孔。圆形检查孔的尺寸不得小于 φ75 mm,椭圆形检查孔的尺寸不得小于 75 mm ×50 mm 。椭圆形人孔尺寸不得小于 400 mm ×300 mm ,人孔的短轴应尽可能沿筒体的纵向布置。
4.1.11 从内侧关闭的人孔盖和检查孔盖均具有凸肩,凸肩与人孔或检查孔间的周围间隙应不大于2 mm。其密封材料应采用铜垫片或耐油橡胶。
4.1.12 泄放设备应能泄放空气瓶内低处的残水。
4.1.13 空气瓶筒体纵向焊接接头、筒节与筒节、筒节与封头连接的环向接头,以及封头拼接接头必须采用全焊透的对接接头型式。确实无法进行封底焊时,允许安装垫板进行焊接,但垫板材料应与筒体板的成分相同。
4.1.14 空气瓶上的补强件以及周边焊接的起加强作用的垫板,应至少设置一个直径不小于 M6 的泄漏信号指示螺孔。
4.2 材料
4.2.1 钢板
4.2.1.1 空气瓶用的钢板材料脱氧方法和化学成分应符合表2的规定。
| 钢材等级 | 脱氧方法 | 化学成分% | |||||||
| C | Si | Mn | P,S | Al | Cr | Mo | 其它元素 | ||
| 360A | 镇静 | ≤0.17 | 0.10~0.35 | 0.40~1.20 | ≤0.04 | -2) | - | - | Cr≤0.25Cu≤0.30Ni≤0.30Mo≤010总量≤0.70 |
| 360B | 镇静并细化晶粒 | ≤0.17 | 0.15~0.35 | 0.40~1.20 | ≤0.04 | 0.015~0.065 | - | - | |
| 410A | 镇静 | ≤0.20 | 0.10~0.35 | 0.50~1.30 | ≤0.04 | -2) | - | - | |
| 410B | 镇静并细化晶粒 | ≤0.20 | 0.15~0.35 | 0.50~1.30 | ≤0.04 | 0.015~0.065 | - | - | |
| 460A | 镇静 | ≤0.201) | 0.10~0.50 | 0.80~1.40 | ≤0.04 | -2) | - | - | |
| 460B | 镇静并细化晶粒 | ≤0.201) | 0.15~0.50 | 0.80~1.40 | ≤0.04 | 0.015~0.065 | - | - | |
| 490A | 镇静 | ≤0.201) | 0.15~0.50 | 0.90~1.60 | ≤0.04 | -2) | - | - | |
| 490B | 镇静并细化晶粒 | ≤0.201) | 0.15~0.50 | 0.90~1.60 | ≤0.04 | 0.015~0.065 | - | - | |
| 1Cr0.5Mo | 镇静 | 0.10~0.18 | 0.15~0.35 | 0.40~1.00 | ≤0.04 | ≤0.065 | 0.70~1.30 | 0.40~0.60 | Cu≤0.30Ni≤0.30 |
| 2.25Cr1Mo | 镇静 | 0.08~0.18 | 0.15~0.50 | 0.40~0.80 | ≤0.04 | ≤0.065 | 2.00~2.50 | 0.90~1.10 | Cu≤0.30Ni≤0.30 |
| 注:1)当厚度大于30mm时,钢板的含碳量可以≤0.22%2)钢板可以采用铝脱氧。 | |||||||||
4.2.1.2 空气瓶用的钢板材料的力学性能应符合表3的规定。
| 钢材等级 | 抗拉强度sigmabN/mm2 | 屈服点sigmab不小于N/mm2 | 伸长率δ不小于% | 夏比V型缺口冲击试验 | ||||
| 厚度范围 mm | 厚度范围 mm | 试验温度°C | 平均冲击功J | |||||
| ≤16 | 16<~40 | 40<~60 | ≤40 | 40<~60 | ||||
| 360A | 360~480 | 205 | 195 | 183 | 26 | 25 | 20 | ≤27 |
| 360B | 235 | 215 | 195 | 26 | 25 | 0 | ||
| 410A | 410~530 | 235 | 225 | 215 | 24 | 23 | 20 | |
| 410B | 265 | 245 | 235 | 24 | 23 | 0 | ||
| 460A | 460~580 | 285 | 255 | 245 | 22 | 21 | 20 | |
| 460B | 295 | 285 | 275 | 22 | 21 | 0 | ||
| 490A | 490~610 | 305 | 275 | 265 | 21 | 20 | 20 | |
| 490B | 315 | 315 | 305 | 21 | 20 | 0 | ||
| 1Cr0.5Mo | 440~590 | 305 | 305 | 305 | 20 | 19 | 20 | |
| 2.25Cr1Mo | 480~630 | 275 | 265 | 265 | 18 | 17 | 20 | |
铁锈和由于压入氧化皮所造成的轻微粗糙、划痕以及轧辊造成的网纹。
4.2.2 锻件
4.2.2.1 空气瓶用的锻件应在验船部门认可的工厂锻造,并应在规定处打上检验部门的认可标志。
4.2.2.2 锻件应采用镇静钢材料。
4.2.2.3 锻件应保证不存在白点,其表面不应有夹层、裂纹、结疤、夹渣、密集的发纹和过烧现象等缺陷。
4.2.2.4 锻件允许用补焊方法修整缺陷。
4.2.2.5 锻件经热处理后,其化学成分应符合表4的规定。
| 钢种 | 抗拉强度σb不小于N/mm2 | 化学成分% | |||||||
| C | Si | Mn | P | S | Al | 残余元素 | |||
| 碳钢和碳锰钢 | 410 | ≤0.20 | 0.10~0.40 | 0.50~1.20 | ≤0.04 | ≤0.04 | 1) | Ni≤0.40 Cr≤0.25Mo≤0.10 Cu≤0.30总量≤0.80 | |
| 460 | ≤0.23 | 0.10~0.40 | 0.60~1.40 | ≤0.04 | ≤0.04 | ||||
| 490 | ≤0.25 | 0.10~0.40 | 0.90~1.70 | ≤0.04 | ≤0.04 | ||||
| 1Cr0.5Mo | 410 | ≤0.20 | 0.15~0.40 | 0.40~0.70 | ≤0.04 | ≤0.04 | ≤0.022) | Cr | Mo |
| 0.85~1.15 | 0.45~0.65 | ||||||||
| 2.25Cr1Mo | 490 | ≤0.15 | 0.15~0.40 | 0.40~0.70 | ≤0.04 | ≤0.04 | ≤0.022) | 2.00~2.50 | 0.90~1.20 |
| 注:1)细化晶粒钢的酸溶铝含量应≥0.015%,或总铝含量≥0.018%。2)对于合金钢只要酸溶铝含量不超过0.020%,总铝含量的测定值均可接受。 | |||||||||
4.2.2.6 锻件经热处理后,其力学性能应符合表5的规定。
| 钢种 | 直径或等效厚度tmm | 抗拉强度σb不小于N/mm2 | 屈服点σs不小于N/mm2 | 伸长率δ5不小于% | 硬度HB |
| 碳钢和碳锰钢 | ≤63 | 410 | 215 | 20 | 110~155 |
| 63<~250 | 205 | ||||
| ≤63 | 460 | 245 | 18 | 130~170 | |
| 63<~250 | 235 | ||||
| ≤63 | 490 | 265 | 16 | 140~180 | |
| 63<~250 | 255 | ||||
| 细晶粒碳钢和碳锰钢 | ≤63 | 410 | 235 | 20 | 110~155 |
| 63<~250 | 220 | ||||
| ≤63 | 460 | 275 | 18 | 130~170 | |
| 63<~250 | 255 | ||||
| ≤63 | 490 | 305 | 16 | 140~180 | |
| 63<~250 | 280 |
| 钢种 | 直径或等效厚度tmm | 抗拉强度σb不小于N/mm2 | 屈服点σs不小于N/mm2 | 伸长率δ5不小于% | 硬度HB |
| 1Cr0.5Mo | ≤100 | 410 | 255 | 18 | 110~160 |
| 2.25CrMo | ≤100 | 490 | 275 | 18 | 140~185 |
| 注:1对抗拉强度的中间值,其所对应的σs和δ5的最小值,可用内插法求得。2表中各级强度级的碳钢和碳锰钢的抗拉强度的范围均为120N/mm2,合金钢的抗拉强度的范围均为150N/mm2。3取自锻钢件的两端的拉伸试样,其抗拉强度的差值应不超过70N/mm2。4仅对按批试验的小型锻钢件有硬度试验的要求。 | |||||
4.3 制造
4.3.1 封头、筒体应以冷加工或热加工成形,但不得使用锤击成形。封头采用热压成形时,不得有过烧现象。
4.3.2 封头、筒体焊接坡口应采用机械加工或气割方法加工。焊接的坡口型式和装配间隙,应符合GB 985或GB 986的规定。
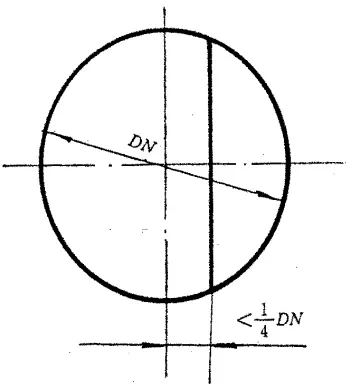
4.3.3 封头由两块钢板对接制成时,对接焊缝距封头中心线应小于四分之一空气瓶内径,如图3所示。
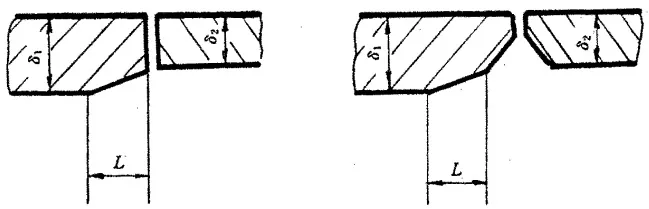
4.3.4 封头和筒体对接焊时,当两板厚度不等时,则较厚的板应削斜,使削斜后的末端厚度与薄板厚度相等。削斜的长度应大于或等于厚度差值的4倍,如图4所示。
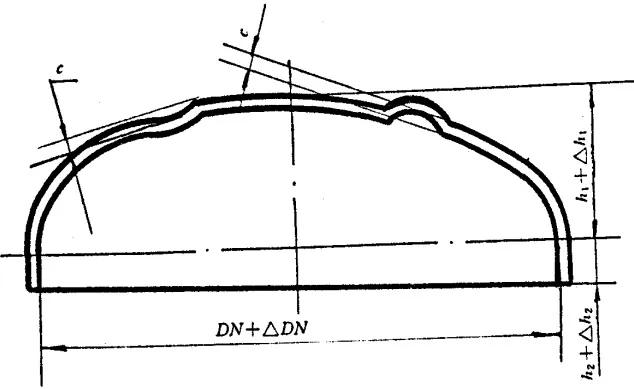
4.3.5 椭圆形封头主要尺寸偏差应符合表6的规定,如图5所示。
| 封头直径DN | 直径偏差triangleDN | 圆度公差值e | 表面凹凸量c | 曲面高度偏差triangleh1 | 直边高度偏差triangleh2 |
| <800 | ±2 | 2 | 2 | ±4 | +5-3 |
| 800~1200 | ±3 | 4 | 3 | ±6 | |
| >1200~1600 | ±4 | 6 | 4 | ±8 | |
| >1600~2400 | ±5 | 8 | 4 | ±12 |
4.3.6 简体卷制时须防止产生筒体边缘歪斜、过弯、锥形、鼓形等缺陷。筒体应按制成的封头直径配置,筒体圆度应符合表7的规定。
| 空气瓶的内径DN | 筒体圆度允差值△ varnothing | 外形轮廓的最大偏差X |
| ≤300 | 1.2 | |
| 300<~460 | 1.6 | |
| 460<~600 | 2.4 | |
| 600<~900 | ≤0.10DN | 3.2 |
| 900<~1220 | 4.0 | |
| 1220<~1520 | 4.8 | |
| 1520<~1900 | 5.6 | |
| 1900<~2300 | 6.4 | |
| 2300<~2670 | ≤19 | 7.2 |
4.3.7 筒体长度的偏差应不超过 3 mm。直线度在每米长度内不超过 1.5 mm,但空气瓶全长度范围内应不超过 5 mm。
4 :4 焊接
4.4.1 焊前准备
4.4.1.1 施焊前,应清除焊件坡口的焊接边沿至少为 25 mm 区域内的表面上的氧化物,潮湿、油污等
影响焊接质量的污物。
4.4.1.2 影响焊接质量的定位焊和边沿缺陷应在施焊前清除。
4.4.1.3 空气瓶的焊接应选用低氢或超低氢焊接材料,并应根据焊接材料制造厂的使用说明书进行定期试验和检查。
4.4.1.4 空气瓶对接焊缝的两板面之间,于任何一点上的错边应不大于板厚的10%,且对纵缝应不超过3 mm,对环缝应不超过4 mm。
4.4.2 焊工资格和焊工标记按 GB 11038 有关规定。
4.4.3 焊接环境和焊接工艺认可按 GB 11038 有关规定。
4.4.4 焊缝
4.4.4.1 焊缝表面应均匀、致密,不应有裂纹、焊瘤、气孔、夹渣、咬边、弧坑、未填满、未焊透、未熔合或其他肉眼可见缺陷。如果有上述缺陷,应在无损检测之前清除。同时必须清除焊缝两侧的飞溅物。
4.4.4.2 焊缝表面可以母材齐平,也可以做成使焊缝中心的总厚度稍大于板厚,但焊缝增高截面变化应逐渐过渡。焊缝上不应有平坦或成锐角的外形。
4.4.4.3 焊缝用打磨消除表面缺陷或机械损伤后,其厚度应不小于母材的负偏差厚度。
4.4.4.4 空气瓶筒体的组焊不应有十字焊缝,封头与筒节,两筒节间的纵向焊缝之间的距离不得小于200 mm。
4.4.4.5 当焊缝上发现有不允许的缺陷,消除后一定要返修。同一部位的返修次数不宜超过两次,返修后仍按要求进行 X 射线拍片检查和热处理。
4.4.4.6 单面焊接时应采用适当措施,保证焊缝根部能完全焊透,并使因焊缝金属收缩所产生的变形为最小。
4.4.5 焊接试板
4.4.5.1 空气瓶焊接试板的材料级别和厚度应与筒体材料相同,试板的坡口应与筒体焊缝的坡口相同。
4.4.5.2 环缝一般不需焊制试件,但如果筒体上仅有环缝或环缝与纵缝所采用的工艺差别较大时,则应焊制环缝模拟试件1个。
4.4.5.3 试板的焊制应与产品焊接采用同一方法、工艺、热处理和相同的焊条、焊丝和焊剂。试板应与筒体同炉进行热处理。
4.4.5.4 产品焊接试板应由焊接产品的焊工焊接,并于焊接后打上焊工和检验员代号钢印。
4.4.5.5 空气瓶所需制备的试样应按 GB 11038 的规定进行。
4.4.5.6 空气瓶产品焊接试验的结果应符合 GB 11038 表 4 的规定。
4.4.6 无损探伤
4.4.6.1 无损探伤范围按表8的规定。
| 探伤方法 | 压力容器级别 | |
| II级 | III级 | |
| P、δ、t均小于I级规定,但P>1.57或δ>16或t>150 | P≤1.57同时δ≤16且t≤150 | |
| X射线透视 | 试板的焊缝应作100%检查,对产品的焊缝作不少于10%的抽查 | — |
| 磁粉探伤或渗透探伤 | 管柱、复板、短管和支管等焊缝未经射线检查者,应作10%磁粉探伤或渗透探伤的抽查 | — |
4.4.6.2 凡属于Ⅲ级受压容器的空气瓶,试板可免作X射线拍片检查,但首次产品试板应按Ⅱ级受压容器要求进行100%的X射线拍片检查。
4.4.6.3 凡属于 GJB 14.1A 中的低压空气瓶,试板应进行 100% 的 X 线拍片检查。
4.4.6.4 凡属于 GJB 14.1A 中的中低压空气瓶其对接纵焊焊缝应作大于 25%,环形焊缝应作大于 15% 的 X 射线拍片检查,评片按 GB 3323 进行。其纵缝焊接质量应不低于Ⅱ级,环缝应不低于Ⅲ级。
4.4.6.5 凡属于Ⅱ级受压容器的空气瓶产品对接焊缝评片按 GB 3323 进行。其纵缝焊接质量应不低于Ⅱ级,环缝应不低于Ⅲ级。
4.4.6.6 当封头由几块钢板拼接制成时,模压前应至少作10%的X射线拍片检查。模压后应作100%的X射线拍片检查。评片按GB3323进行。其纵缝焊接质量应不低于Ⅱ级,环缝应不低于Ⅲ级。
4.4.6.7 进行局部检测的空气瓶,制造单位对未检测部分的质量仍应负责。
4.5 热处理
4.5.1 冷成形封头必须进行正火热处理和无损检测。
4.5.2 下列空气瓶可免作焊后热处理:
a)Ⅱ级受压容器的空气瓶当采用碳钢,其焊接构件的厚度小于30 mm且工作温度不大于150℃;或采用碳锰钢,其焊接构件的厚度小于20 mm且工作温度不大于150℃时;
b) 所有Ⅲ级受压容器的空气瓶。
4.5.3 需要进行整体热处理的空气瓶,若因条件限制而无法进行整体热处理时,允许分段热处理,但应保证焊缝的全长均受到热处理。
4.5.4 空气瓶热处理的温度和保温时间应按 GB 11038 的规定进行。
4.6 瓶头阀
4.6.1 瓶头阀设计时,应尽可能将进气阀、排气阀、压力表阀、泄水阀、安全阀或易熔塞组装在一起,以便于操作。
4.6.2 瓶头阀的瓶盖设计时允许采用与筒体相同级别的厚钢板代替。
5 试验方法
5.1 外观尺寸检查
5.1.1 焊缝外观检查
用量具和目测法检验焊缝表面。结果应符合4.4.4.1~4.4.4.4的规定。
5.1.2 尺寸检查
用量具和目测法检验封头、筒体、空气瓶长度和对口错边量。结果应符合 4.3.3、4.3.4、4.3.5、4.3.6 和 4.3.7 的要求。
5.2 材料检验
5.2.1 对照材料质量证明书检验钢板材料,结果应符合4.2.1的要求。
5.2.2 对照材料质量证明书检查锻件材料,结果应符合4.2.2的要求。
5.3 焊缝检验
空气瓶对接焊缝按 GB 3323 规定进行检验, 结果应符合 4.4.6.4、4.4.6.5 和 4.4.6.6 的规定。
5.4 焊接试板检验
空气瓶焊接试板应按 GB 11038 的要求进行检验;结果应符合 4.4.5、4.4.6.2、4.4.6.3 的要求。
5.5 液压试验
空气瓶的本体液压试验应按 GB 11037 规定进行, 结果应符合 4.1.5 的要求。
5.6 气密性试验
空气瓶本体经液压试验合格并在附件安装后,方可进行气密试验。气密试验以压缩空气为介质,介质温度不低于5℃,试验压力为工作压力。试验过程中将空气瓶浸入水中或在焊缝和其他连接处涂以肥皂水,保压 5 min 后进行检查。结果应符合 4.1.6 的规定。
5.7 安全阀试验
安全阀应按 GB/T 14087 的规定进行试验。结果应符合 4.1.4 的规定。
5.8 易熔塞试验
将易熔塞合金放入100℃热水杯中,用温度计和目测法测量易熔合金全部熔化后的热水温度。结果就符合4.1.7的规定。
6 检验规则
6.1 检验分类
产品的检验分型式检验和出厂检验。
6.2 型式检验
6.2.1 有下列情况之一时,应进行型式检验:
a)新产品试制或转厂生产的首制产品;
b)当产品的设计、工艺和材料上有较大改变时,有可能影响产品性能时;
c)产品停产五年后,恢复生产时;
d)主管检验机构提出要求时。
6.2.2 型式检验的项目按表9的规定。
6.2.3 型式检验的样品为一台。
6.2.4 型式检验中,任何一项不合格,允许加倍抽样,对不合格项目进行复验。若复验仍不合格,则产品型式检验为不合格。
6.3 出厂检验
6.3.1 每台产品均应进行出厂检验。
6.3.2 出厂检验的项目按表9的规定。
6.3.3 出厂检验的项目全部合格为合格品。
| 检验项目 | 技术要求 | 试验方法 | 型式检验 | 出厂检验 |
| 材料检验 | 4.2.1、4.2.2 | 5.2 | ✓ | ✓ |
| 焊缝外观检查 | 4.4.4.1~4.4.4.4 | 5.1.1 | ✓ | ✓ |
| 尺寸检查 | 4.3.3、4.3.7、4.4.1.4 | 5.1.2 | ✓ | ✓ |
| 焊接试板检查 | 4.4.5、4.4.6.2、4.4.6.3 | 5.4 | ✓ | ✓ |
| 焊缝检测 | 4.4.6.4、4.4.6.5、4.4.6.6 | 5.3 | ✓ | ✓ |
| 液压试验 | 4.1.5 | 5.5 | ✓ | ✓ |
| 气密试验 | 4.1.6 | 5.6 | ✓ | checkmark1) |
| 安全阀检查 | 4.1.4 | 5.7 | ✓ | checkmark1) |
| 易熔塞检查 | 4.1.7 | 5.8 | ✓ | — |
| 注:1)空气瓶气密试验及安全阀调整试验可在陆上或船上进行。 | ||||
7 标志、包装、运输和贮存
7.1 标志
7.1.1 每台产品在显著位置上应装设牢固的金属铭牌。
7.1.2 金属铭牌上应至少标明下列内容:
a)产品名称、型号;
b) 工作介质, 压缩空气;
c)设计压力,MPa;
d) 工作压力, MPa;
e)设计温度,℃;
f) 容积, m3 ;
g) 重量, kg;
h)液压试验压力,MPa;
i)气密试验压力,MPa;
j)验船部门检验标记和编号;
k)制造单位名称或代号;
1)产品编号或制造年月。
7.1.3 当采用钢印标志时,钢印字码的端部应具有必需的圆角,避免在打印的标志中形成尖锐缺口。
7.1.4 空气瓶上安装的阀件应标有名称及其开启方向的标记,所有检测仪表应标上整定的标志。
7.2 包装与运输
7.2.1 包装前螺纹和接管法兰应涂有无酸性工业凡士林,一般加工表面应涂有防锈油,所有接管开口应封闭。
7.2.2 制造单位应根据空气瓶和运输的具体情况进行包装设计,包装箱的外形尺寸和重量应符合运输部门的规定。
7.2.3 若采用框架包装时,包装木材应干燥,并按装箱所规定的编号、项目、件数进行包装。
7.2.4 包装箱应防雨、防潮。
7.2.5 空气瓶重量大于 1000 kg 时,必须用托架支承并用拉紧箍将空气瓶紧箍在托架上,在拉紧箍与空气瓶间应垫以柔性材料,托架应牢固地固定在运载工具上。
7.2.6 包装箱面应书写发货标志和作业标志,字迹应端正清晰,且不会因雨淋,日晒等模糊不清。
7.2.7 运输时应确保安全,吊运与存放时不许碰撞。
7.3.1 空气瓶应放在干燥处所内贮存,所有加工表面应涂上防锈油。
7.3.2 包装箱应放在不会受到雨淋、日晒和积水浸蚀的地方。包装箱要垫平放稳,箱底与地面的距离不小于200~300 mm。
7.3.3 制造厂应保证自发货日起至少12个月不因包装不妥而引起产品的锈蚀。
7.3.4 随机文件应包括:
a)产品质量证明书;
b)出厂产品船检证书;
c)产品说明书或总图;
d)装箱单。
评论