


1 注入头接头的型式和基本尺寸
1.1 注入头接头分为三种型式:
A型注入头接头与CB 413—80、CB 303—77 A型相配;B型注入头接头与CB 303—77 B、C型相配;C型注入头接头与CB 960—80耐压注入头相配。
1.2 A型注入头的型式和基本尺寸见图1和表1。
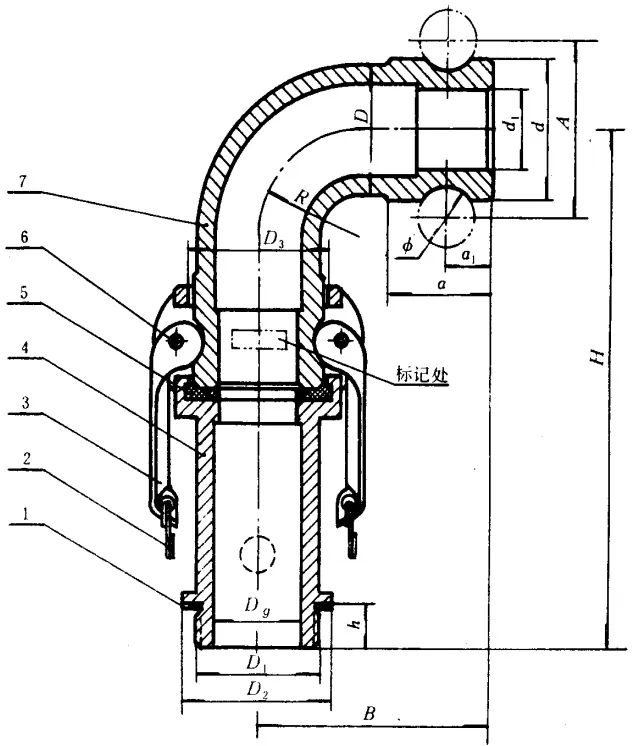
| 公称通径Dg | 中间接头连接尺寸 | 高度 | 宽度 | 本体外径 | 弯曲半径 | 软管快速接头连接尺寸 | 重量kg | ||||||||
| D1 | D2 | D3 | h | H | B | D | R | d | d1 | A | a | a1 | φ | ||
| 40 | M45×3 | 57 | 54 | 23 | 275 | 118 | 50 | 48 | 53 | 32 | 65 | 41 | 18 | 22 | 2.22 |
| 50 | M60×3 | 76 | 64 | 24 | 285 | 130. | 60 | 55 | 63 | 45 | 77 | 48 | 22 | 22 | 2.82 |
| (65) | M76×3 | 92 | 77 | 24 | 305 | 140 | 73 | 65 | 76 | 58 | 87 | 50 | 22 | 22 | 3.82 |
| 80 | M90×3 | 106 | 92 | 24 | 340 | 156 | 87 | 75 | 91 | 70 | 107 | 50 | 22 | 26 | 5.54 |
| 100 | M115×3 | 126 | 120 | 32 | 385 | 182 | 115 | 95 | 119 | 95 | 135 | 52 | 22 | 26 | 8.42 |
| 150 | M170×3 | 182 | 177 | 34 | 485 | 235 | 166 | 130 | 176 | 145 | 196 | 62 | 25 | 34 | 18.31 |
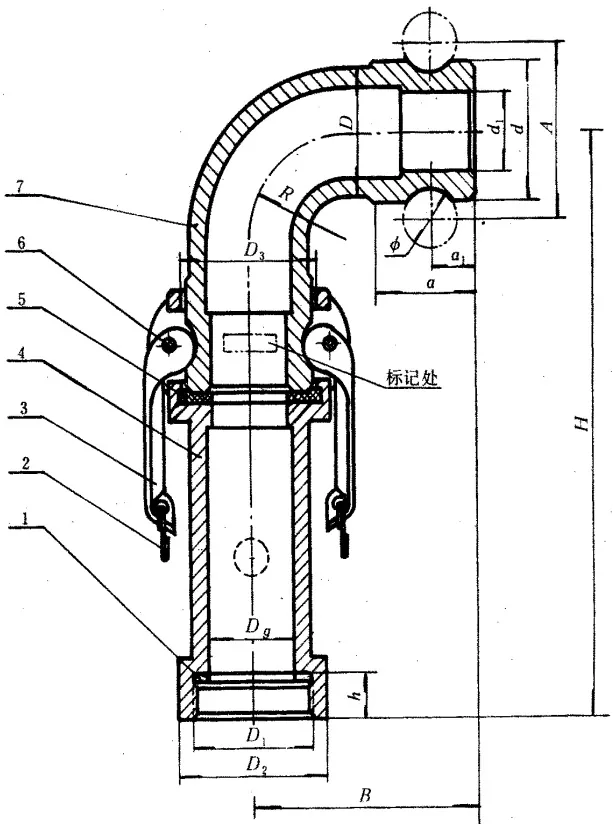
| 公称通径Dg | 中间接头连接尺寸 | 高度 | 宽度 | 本体外径 | 弯曲半径 | 软管快速接头连接尺寸 | 重量kg | ||||||||
| D1 | D2 | D3 | h | H | B | D | R | d | d1 | A | a | a1 | φ | ||
| 40 | M52×3 | 60 | 54 | 16 | 295 | 118 | 50 | 48 | 53 | 32 | 65 | 41 | 18 | 22 | 2.38 |
| 50 | M64×3 | 72 | 64 | 20 | 305 | 130 | 60 | 55 | 63 | 45 | 77 | 48 | 22 | 22 | 3.02 |
| (65) | M76×3 | 86 | 77 | 21 | 330 | 140 | 73 | 65 | 76 | 58 | 87 | 50 | 22 | 22 | 4.16 |
| 80 | M90×3 | 100 | 92 | 21 | 365 | 156 | 87 | 75 | 91 | 70 | 107 | 50 | 22 | 26 | 5.94 |
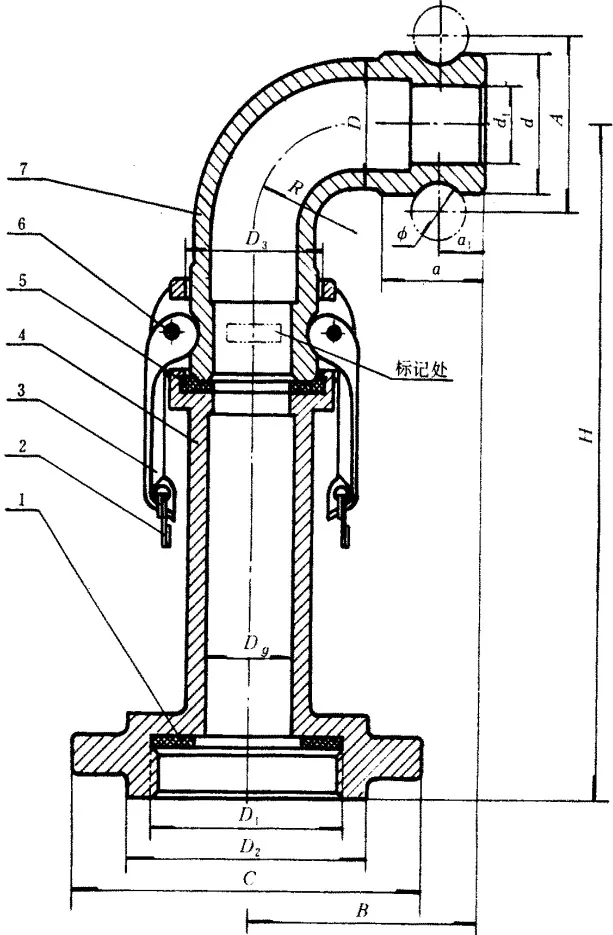
| 公称通径Dg | 中间接头连接尺寸 | 高度 | 宽度 | 本体外径 | 弯曲半径 | 软管快速接头连接尺寸 | 重量kg | ||||||||
| D1 | D2 | D3 | C | H | B | D | R | d | d1 | A | a | a1 | φ | ||
| 40 | M76 ×3 | 88 | 54 | 140 | 400 | 118 | 50 | 48 | 53 | 32 | 65 | 41 | 18 | 22 | 3.50 |
| 50 | M90 ×3 | 104 | 64 | 160 | 410 | 130 | 60 | 55 | 63 | 45 | 77 | 48 | 22 | 22 | 4.51 |
| (65) | M100 ×3 | 114 | 77 | 190 | 430 | 140 | 73 | 65 | 76 | 58 | 87 | 50 | 22 | 22 | 6.26 |
| 80 | M110 ×3 | 124 | 92 | 200 | 465 | 156 | 87 | 75 | 91 | 70 | 107 | 50 | 22 | 26 | 7.79 |
② 公称通径40mm、50mm两种规格,由于该两种规格的耐压注入头接头已有密封胶垫,因此不需要密封胶垫1。
1.5 标记示例
公称通径为50mm的A型注入头接头:
注入头接头 A 50 CB 969—81
1.6 注入头接头的主要零件材料见表4。
| 零件名称 | 材料 | ||
| 名称 | 牌号 | 标准号 | |
| 本体 | 铸造铝合金 | ZL 108 I | CB 884-78 |
| 中间接头 | 铸造铜合金 | ZHSi 80-3 | CB 883-78 |
| 把手 | 铸造铜合金 | ZQA1 9-4 | CB 883-78 |
| 密封胶垫1 | 工业橡胶板 | 3002 | HG 4-400-66 |
| 密封胶垫2 | 耐油橡胶 | 北京橡胶六厂技80-179配方生产 | |
2 技术要求
2.1 注入头接头应符合本标准的要求。
2.2 铝合金零件在加工前应进行热处理,其热处理方式为T6(淬火并完全时效),硬度HB≥90,抗拉强度 σb≥26kgf/mm2 。
2.3 铝合金零件应进行氧化处理,其技术条件按 CB/Z 92—66《铝合金零件氧化处理》的规定。
2.4 密封胶垫 2 按北京橡胶六厂技80—179配方生产,其外观质量应符合HG 4—330—66的规定,其厚度为 6-0.15+0.2 mm。
3 试验和检验
3.1 本体和中间接头应以 9 kgf/cm2 的压力进行液压强度试验,持续时间不少于 5 分钟,不得有渗漏现象。
3.2 装配后的注入头接头,按每批数量的 5% 抽检,并以 7.5 kgf/cm2 的压力进行液压密封性能试验,持续时间不少于 5 分钟,不得有渗漏现象。如不合格,应加倍抽查。如再不合格,应全部检查。
3.3 注入头接头由制造工厂技术检查部门验收,并出具合格证书。
4 标注、包装、保管
4.1 合格后的注入头接头,应在中间接头的头部外表面上打技术检查印记和本标准1.5条规定的标记,字体为GB 126-74的5号字,深度为0.5mm。
4.2 每副注入头接头用塑料袋包装。本体应与中间接头分离后同放入塑料袋内,以避免密封胶垫2长期处于压缩状态。袋内还应放入备用的密封胶垫1、密封胶垫2各一个;产品合格证和使用说明书各一份。
4.3 每个包装箱存放注入头接头的数量,以总重不超过 40kg 为限。在包装箱外应注明产品名称、数量、制造工厂名称、出厂年月等标记。
4.4 注入头接头不得露天存放。密封胶垫应按橡胶制品的有关规定妥为保管。
评论