


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 GB/T 10878—2011《气瓶锥螺纹丝锥》,与 GB/T 10878—2011 相比,除结构调整和编辑性改动外,主要技术变化如下:
增加了 PZ30.3 和 PZ56 的丝锥尺寸(见表 1);
增加了 PZ30.3 和 PZ56 的丝锥牙型和螺纹尺寸(见表 2);
增加了 PZ30.3 和 PZ56 的丝锥各部的圆跳动公差(见表 4);
增加了 PZ30.3 和 PZ56 的规格切削的规范(见表 5);
更改了包装要求(见 6.2,2011 年版的 6.2)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国气瓶标准化技术委员会(SAC/TC 31)提出并归口。
本文件起草单位:上海市特种设备监督检验技术研究院有限公司、武义西林德机械制造有限公司、宁波市特种设备检验研究院、廊坊恒宇工具制造有限公司、烟台市特种设备检验研究院、上海百图低温阀门有限公司、中材科技(苏州)有限公司、宁波三安制阀有限公司、宁夏特种设备检验检测研究院、山东鲁能特种设备检验检测有限公司、青岛市特种设备检验研究院、厦门市特种设备检验检测院。
本文件主要起草人:徐维普、徐俊伟、王小华、张秀芝、李广文、陈海涛、朱红波、何晓峰、杨明高、翁国栋、王文达、刘景新、咸富海、辛爱玲、邹志坚、王建生。
本文件于 1989 年首次发布,1999 年第一次修订,2011 年第二次修订,本次为第三次修订。
气瓶锥螺纹丝锥
1 范围
本文件规定了气瓶锥螺纹丝锥的型式和尺寸、技术要求、性能试验以及标志和包装。
本文件适用于加工符合 GB/T 8335 中圆锥内螺纹的丝锥。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 145 中心孔
GB/T 8335 气瓶专用螺纹
3 术语和定义
本文件没有需要界定的术语和定义。
4 型式和尺寸
4.1 丝锥的型式和尺寸按图 1 和表 1 的规定。
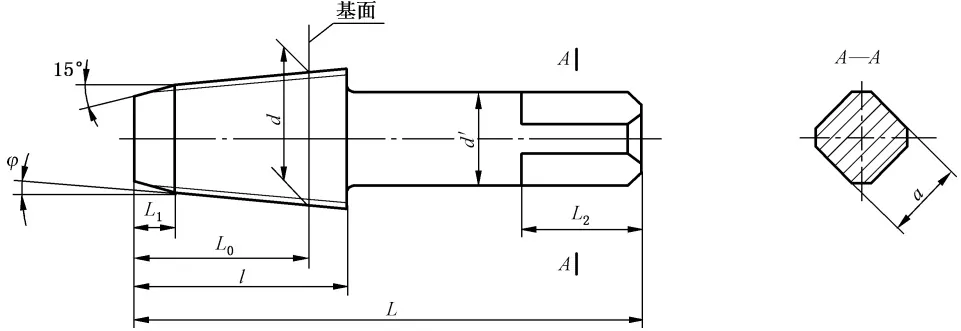
| 代号 | 牙数(每25.4 mm) | 螺距P | L | l | L0 | L1 | d' | 方头尺寸 | |||
| 基本尺寸 | 极限偏差 | 基本尺寸 | 极限偏差 | a | L2 | ||||||
| PZ19.2 | 14 | 1.814 | 75 | 35 | 30 | ±0.9 | 6 | 16.0 | -00.070 | 12.5 | 16 |
| PZ27.8 | 80 | 40 | 33 | 25.0 | -00.084 | 20.0 | 20 | ||||
| 代号 | 牙数(每25.4 mm) | 螺距P | L | l | L0 | L1 | d' | 方头尺寸 | |||
| 基本尺寸 | 极限偏差 | 基本尺寸 | 极限偏差 | a | L2 | ||||||
| PZ30.3 | 14 | 1.814 | 80 | 40 | 33 | ±0.9 | 6 | 25.0 | -00.084 | 20.0 | 20 |
| PZ56.0 | 115 | 50 | 44 | 40.0 | -00.100 | 31.5 | 30 | ||||
| PZ39.0 | 12 | 2.117 | 90 | 42 | 34 | ±1.1 | 7 | 31.5 | -00.100 | 25.0 | 24 |
4.2 丝锥螺纹的牙型和尺寸按图 2 和表 2 的规定。
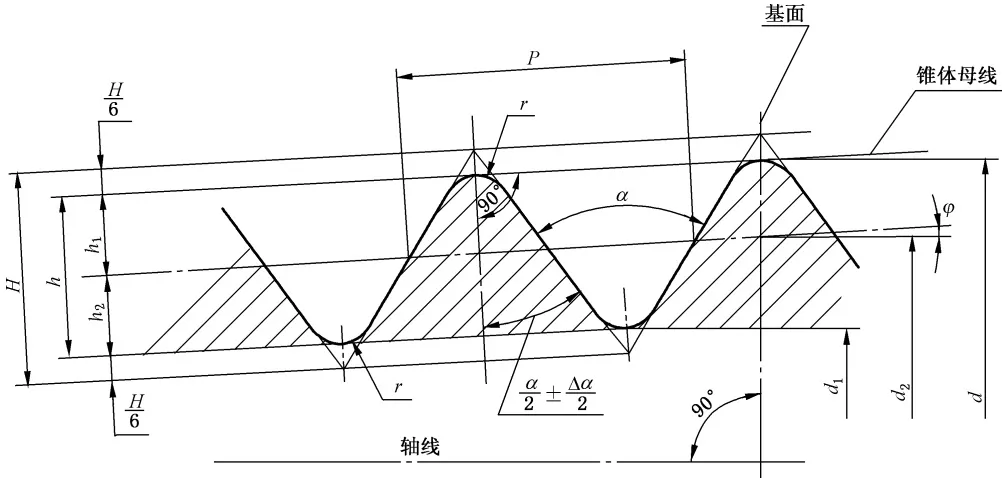
| 代号 | 2牙5.4数( m每m) | 螺距P | 基面直径 | h1=h2 | 牙型半α2角 | Δ2α | 螺距极限25偏.4差 m(m在上) | φ角限度偏极差 | 圆弧半r径 | ||||
| d | d2 | d1 | 基尺本寸 | 极限偏差 | |||||||||
| Δh1 | Δh2 | ||||||||||||
| PZ19.2 | 14 | 1.814 | 19.200 | 18.038 | 16.876 | 0.581 | +00.025 | -00.025 | 27°30' | ±25' | ±0.015 | +2'-4' | 0.249 |
| PZ27.8 | 27.800 | 26.638 | 25.476 | 0.249 | |||||||||
| PZ30.3 | 30.3 | 29.138 | 27.976 | 0.249 | |||||||||
| PZ56.0 | 56.0 | 54.838 | 53.676 | 0.249 | |||||||||
| PZ39.0 | 12 | 2.117 | 39.000 | 37.645 | 36.290 | 0.678 | 0.291 | ||||||
4.5 螺距的测量应平行于锥体母线。
4.6 丝锥的公称切削角度推荐如下:
a) 前角不小于 8°;
b) 后角不小于 4°。
4.7 标记示例如下:
气瓶专用螺纹基本尺寸为 27.8 的锥螺纹丝锥标记为:PZ27.8 GB/T 10878—2026。
5 技术要求
5.1 材料和硬度
5.1.1 材料
丝锥螺纹部分用 W6Mo5Cr4V2 或同等以上性能的高速钢制造,焊接的柄部用 40Cr 或同等以上性能的钢材制造。
5.1.2 硬度
丝锥螺纹部分硬度不低于 63 HRC,丝锥方头部分不低于 30 HRC。
5.2 外观和表面粗糙度
5.2.1 外观
丝锥表面不应有裂纹、崩牙、锈迹以及磨削烧伤等影响使用性能的缺陷。
5.2.2 表面粗糙度
丝锥表面粗糙度的最大允许值按表 3 的规定。
| 部位 | 螺纹表面 | 前面 | 后面 | 柄部 |
| 表面粗糙度参数 | Rz | Rz | Rz | Ra |
| 表面粗糙度数值 | 3.2 | 6.3 | 3.2 | 1.6 |
5.3 螺纹牙型
丝锥螺纹的牙型应进行铲磨。
5.4 连接要求
丝锥的前面与刃沟的连接应圆滑。
5.5 螺纹基面直径
丝锥螺纹的基面直径应处于基面极限偏差范围内。
5.6 丝锥方头尺寸公差
丝锥方头尺寸 a 公差为 h12(包括形状和位置公差)。
5.7 位置公差
丝锥各部的圆跳动公差按表 4 的规定。
| 代号 | 切削部分对公共轴线的斜向圆跳动 | 校准部分(螺纹)对公共轴线的径向圆跳动 | 柄部对公共轴线的径向圆跳动 |
| PZ19.2 | 0.03 | 0.02 | 0.02 |
| PZ27.8 | |||
| PZ30.3 | |||
| PZ56.0 | 0.04 | ||
| PZ39.0 |
6 性能试验
6.1 试验要求和方法
成批生产的丝锥出厂前应进行切削性能抽样试验,试验方法采用目视和使用粗糙度测量仪进行。
6.2 试验条件
6.2.1 机床应能符合加工精度要求。
6.2.2 刀具的样本大小为 3 件。
6.2.3 试坯的材料为 30CrMo(硬度≥HB229)或同等性能的其他牌号的合金钢,试坯厚度按 L0 选取。
6.2.4 螺孔形式应为 3∶25 通孔,孔应使用光滑圆锥量规检验合格。
6.2.5 刀具装夹应使用攻丝夹头装夹,其切削部分对柄部轴线的斜向圆跳动量应不大于 0.10 mm。
6.2.6 切削的规范按表 5 的规定。
| 代号 | 切削速度m/min | 攻丝孔数个/件 |
| PZ19.2 | 2~3 | 15 |
| PZ27.8 | 15 | |
| PZ30.3 | 15 | |
| PZ39.0 | 15 | |
| PZ56.0 | 15 |
6.2.7 切削液应为乳化油溶液。
6.3 试验结果的评定
6.3.1 试验后丝锥不应有崩刃、折断和显著的磨损现象并应保持原有的使用性能。
6.3.2 被切削试件的螺纹精度应符合 GB/T 8335 的要求。如有一试件不符合上述要求,则判该批丝锥性能试验不合格。
6.3.3 经试验后的丝锥,每件都应符合 5.2.1 和 5.2.2 的规定,否则该批丝锥为不合格。
7 标志和包装
7.1 标志
7.1.1 丝锥上应标志:
a) 制造厂商标;
b) 螺纹代号;
c) 材料代号 HSS。
7.1.2 包装盒应标志:
a) 制造厂名称、商标和地址;
b) 丝锥标记示例规定的项目;
c) 材料牌号或代号;
d) 件数;
e) 制造年月。
7.2 包装
丝锥包装前应经防锈处理,包装盒内应附有合格证,包装材料应坚固并能防止运输过程中的损伤。
评论