


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 GB/T 19741—2005 《液体食品包装用塑料复合膜、袋》,与 GB/T 19741—2005 相比,除结构调整和编辑性改动外,主要技术变化如下:
更改了范围(见第1章,2005年版的第1章);
删除了无菌包装的术语和定义(见2005年版的3.2);
更改了分类方式(见第4章,2005年版的第4章);
更改了外观质量的要求和试验方法(见5.1.1、6.2.1,2005年版的5.1.4、5.1.5、6.1);
增加了气味的要求和试验方法(见5.1.2、6.2.2);
增加了平均厚度偏差的要求和试验方法以及复合膜卷筒宽度偏差、包装袋长度偏差、包装袋宽度偏差的计算公式(见表1、6.3.2、6.3.3);
更改了印刷质量要求和试验方法(见5.3和表2、6.4,2005年版的5.2.2、表2、6.3.1);
更改了接头数和标记的要求和试验方法(见5.4、6.5,2005年版的5.3、6.3.2);
更改了拉断力、封合强度、内层塑料膜剥离强度、复合塑料膜与纸粘结度、氧气透过率的要求和拉断力、封合强度、复合塑料膜与纸粘结度、氧气透过率试验方法(见表4、6.6.1、6.6.2、6.6.4、6.6.5,2005年版的表3、6.4、6.5、6.7、6.8);
增加了水蒸气透过量的指标和试验方法(见表4、6.6.6);
删除了卫生指标和微生物要求及试验方法(见2005年版的5.5、6.9、6.10);
增加了溶剂残留量的要求和试验方法(见5.6、6.7);
更改了袋的耐压性能的要求和试验方法(见5.7和表5、6.8,2005年版的5.6和表5、6.11);
更改了袋的跌落性能的要求和试验方法(见5.8和表6、6.9,2005年版的5.7和表6、6.12);
增加了耐热性的要求和试验方法(见5.9、6.10);
增加了试样状态调节和试验的标准环境(见6.1)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国轻工业联合会提出。
本文件由全国食品直接接触材料及制品标准化技术委员会(SAC/TC 397)归口。
本文件起草单位:北京工商大学、利乐包装(昆山)有限公司、漯河双汇肉业有限公司、厦门金德威包装有限公司、厦门鼎闻新型包装材料有限公司、广州标际包装设备有限公司、康美包(苏州)有限公司舟山市食品药品检验检测研究院、杭州明日软包装有限公司、广东正一包装股份有限公司、轻工业塑料加工应用研究所、辽宁省产品质量监督检验院、广东五研检测技术有限公司、广东崇熙环保科技有限公司、中塑新材料科技(杭州)有限公司、佛山市南海利达印刷包装有限公司、河北上东包装科技有限公司嘉兴星越包装材料有限公司、杭州环申新材料科技股份有限公司、青岛恒信塑胶有限公司、广东汇发塑业科技有限公司、乐美包装(昆山)有限公司、国家塑料制品质量检测检验中心(北京)
本文件主要起草人:许博、刘玉卫、周勇、徐晓旭、王蕾、邵德花、王汉、蔡华庚、姜欢、边宇、徐黎平、王丽丽、沈传熙、薛俊海、吴亚宜、白宇、曾敏茵、魏杰、吴生寅、王彪、姜鹏、王洪琼、毛兵、钟健常、王灿军
陈峰、刘华文、王军义、王水萍、谢葳、李田华、王晶、张丽萍
本文件及其所代替文件的历次版本发布情况为:
2005年首次发布为 GB/T 19741—2005;
本次为第一次修订。
1 范围
本文件给出了液体食品包装用塑料复合膜、袋的分类,规定了要求、检验规则及标志、包装、运输和贮存,描述了试验方法。
本文件适用于由塑料与塑料、塑料与铝箔、塑料与纸和铝箔(或其他阻隔材料)复合而成的包装材料,也适用于用上述材料制成的包装袋。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图示标志
GB/T 1037—2021 塑料薄膜与薄片水蒸气透过性能测定 杯式增重与减重法
GB/T 1038.1—2022 塑料制品 薄膜和薄片 气体透过性试验方法 第1部分:差压法
GB/T 1038.2—2022 塑料制品 薄膜和薄片 气体透过性试验方法 第2部分:等压法
GB/T 1040.3 塑料 拉伸性能的测定 第3部分:薄膜和薄片的试验条件
GB/T 2828.1—2012 计数抽样检验程序 第1部分:按接收质量限(AQL)检索的逐批检验抽样计划
GB/T 2918 塑料 试样状态调节和试验的标准环境
GB/T 6672 塑料薄膜和薄片厚度测定 机械测量法
GB/T 7705 平版装潢印刷品
GB/T 7707 凹版装潢印刷品
GB/T 8808 软质复合塑料材料剥离试验方法
GB/T 10004 包装用塑/塑复合膜、袋
GB 12904 商品条码 零售商品编码与条码表示
GB/T 14258 信息技术 自动识别与数据采集技术 条码符号印制质量的检验
GB/T 18348 商品条码 条码符号印制质量的检验
GB/T 26253 塑料薄膜和薄片水蒸气透过率的测定 红外检测器法
GB/T 33259 数字印刷质量要求及检验方法
QB/T 2358 塑料薄膜包装袋热合强度试验方法
3 术语和定义
下列术语和定义适用于本文件。
3.1
液体食品 liquid food
可以在管道中流动的食品。
示例:液体、带颗粒液体、酱体等。
3.2
搭封 lap seal
材料外表面与和食品接触的材料内表面相互封合连接。
3.3
对封 fin seal
与食品接触的材料内表面之间相互封合连接。
4 分类
按材料结构分为三类:
塑料与塑料复合膜,简称为SS膜;
塑料与铝箔复合膜,简称为 LS膜;
塑料与纸、铝箔(或其他阻隔材料)复合膜,简称ZLS膜。
5 要求
5.1 感官
5.1.1 外观质量
外观质量应符合以下规定:
a) 无污染、无尘埃;
b) 印刷图案清晰完整,无明显变形和色差,无残缺和错印;
c) 复合膜表面平整、无皱褶、无孔洞、无裂纹、无气泡、无分层和无缺损;
d) 复合包装袋封合处基本平整、无气泡、无虚封;
e) 卷筒管芯内表面应平整、光滑;成品卷搬动时不出现膜间滑动,允许有不影响使用的轻微暴筋,端面整齐,无毛边。
5.1.2 气味
无异嗅。
5.2 尺寸偏差
尺寸偏差应符合表1的规定。
| 产品类型 | 项目 | 偏差要求 |
| 卷筒形式 | 宽度/mm | ±2 |
| 平均厚度偏差(仅针对于SS类和LS类)/% | ±10 | |
| 卷筒内径/mm | +20 | |
| 成品卷端面不平整度/mm | ≤3 |
| 产品类型 | 项目 | 偏差要求 |
| 单个袋产品形式 | 长度/mm | ±2 |
| 宽度/mm | ±2 | |
| 平均厚度偏差(仅针对于SS类和LS类)/% | ±10 | |
| 注:特殊产品的尺寸偏差由供需双方商定。 | ||
5.3 印刷质量
5.3.1 凹版印刷
凹版印刷质量应符合 GB/T 7707的规定。
5.3.2 柔性版印刷
柔性版印刷质量应符合表2的规定。
| 项目 | 偏差 | 产品形式 |
| 套印精度 | ±0.8 | 卷筒,包装袋 |
| 光标间距 | ±1.0 | 卷筒 |
5.3.3 平版印刷
平版印刷质量应符合 GB/T 7705的规定。
5.3.4 数字印刷
数字印刷质量应符合 GB/T 33259的规定。
5.3.5 条码印刷
条码印刷质量应符合 GB 12904的规定。
5.4 接头数和标记
接头数和标记应符合表3的规定。
| 项目 | SS膜;LS膜 | ZLS膜 | ||||
| 每卷总长度<500m | 500m≤每卷总长度<1000m | 每卷总长度≥1000m | 每卷总长度≤600m | 600m<每卷总长度≤2100m | 每卷总长度>2100m | |
| 接头数 | ≤1个 | ≤2个 | ≤3个 | ≤3个 | ≤5个 | ≤8个 |
| 要求和标记 | 接头数应对准图案,接头处应牢固并有明显标记 | 相邻两接头之间的距离大于25m,接头与两端的距离大于25m;接头处的印刷图案应对正和连接牢固,在使用过程中不应断开,接头处应标有明显标记 | ||||
5.5 物理机械性能
物理机械性能应符合表4的规定。
| 项目 | SS膜 | LS膜 | ZLS膜 |
| 拉断力(纵、横向)N/15 mm | 纵向≥30横向≥30 | 纵向≥40横向≥40 | 纵向≥50横向≥35 |
| 封合强度N/15 mm | ≥30 | ≥25 | 搭封≥40对封≥20 |
| 内层塑料膜剥离强度N/15 mm | ≥3.0或无法剥离 | ≥2.5或无法剥离 | ≥1.2或无法剥离 |
| 复合塑料膜与纸粘结度 | — | — | ≥70% |
| 氧气透过率cm3/(m2·24h·0.1MPa) | ≤1800 | ≤0.5 | 使用铝箔作阻隔材料时≤2使用其他阻隔材料时≤20 |
| 水蒸气透过量g/(m2·24h) | ≤10 | ≤0.5 | — |
5.6 溶剂残留量
溶剂残留量总量≤5.0 mg/m
2
,其中苯类溶剂不检出。
5.7 袋的耐压性能
袋的耐压性能应符合表5的规定。
| 袋内装物总质量m/g | 负荷/N | 要求 | ||
| SS膜 | LS膜 | ZLS膜 | ||
| m<100 | 250 | 250 | 250 | 无破裂、无渗漏 |
| 100≤m<400 | 500 | 500 | 500 | 无破裂、无渗漏 |
| 400≤m≤2000 | 750 | 750 | 700 | 无破裂、无渗漏 |
| m>2000 | 950 | 950 | 900 | 无破裂、无渗漏 |
5.8 袋的跌落性能
袋的跌落性能应符合表6的规定。
| 袋内装物总质量m/g | 跌落高度/mm | 要求 | ||
| SS膜 | LS膜 | ZLS膜 | ||
| m<100 | 1000 | 1000 | 1000 | 无破裂、无渗漏 |
| 100≤m<400 | 900 | 900 | 900 | 无破裂、无渗漏 |
| 400≤m≤2000 | 700 | 700 | 700 | 无破裂、无渗漏 |
| m>2000 | 600 | 600 | 600 | 无破裂、无渗漏 |
5.9 耐热性
使用温度为80 ℃以上的SS膜、LS膜产品经耐热试验后,应无明显变形、层间剥离、热封部位剥离等异常现象。
6 试验方法
6.1 试样状态调节和试验的标准环境
除非另有规定,试验按 GB/T 2918规定在温度为23 ℃±2 ℃和相对湿度为50%±10%的条件下状态调节,时间不少于4 h,并在此环境中试验。
6.2 感官
6.2.1 外观质量
按5.1.1在自然光下用目测方法进行。
6.2.2 气味
打开包装箱及内衬的包装膜,即时闻是否有异嗅;取10 cm×10 cm 的薄膜一张,裁成条状,放入锥形瓶中,再加入150 mL的蒸馏水,盖上盖子密封,放入60 ℃的烘箱或水浴中,30 min后取出,打开盖子,闻水蒸气的气味,判断是否有异味
6.3 尺寸偏差
6.3.1 卷筒内径偏差、复合膜卷筒端面不平整度偏差
用精度不低于0.1 mm 的量具进行。
6.3.2 平均厚度偏差
按 GB/T 6672的规定进行,取3个试样测试结果的平均值。
6.3.3 复合膜卷筒宽度偏差、包装袋长度偏差、包装袋宽度偏差
取1个试样,用分度值不大于1 mm 的量具,分别沿试样的长度和宽度方向以相等间隔测量复合膜卷筒宽度、包装袋长度、包装袋宽度,每个试样至少测量4个不同位置。将记录的数据按式(1)计算卷筒宽度偏差,按式(2)计算包装袋长度偏差,按式(3)计算包装袋宽度偏差
DeltaWJ = WJmin或max - WJ0(1)
式中:
DeltaWJ 卷筒宽度偏差,单位为毫米(mm);
WJmin或max 实测最小或最大卷筒宽度,单位为毫米(mm);
WJ0 标称卷筒宽度,单位为毫米(mm)。
DeltalD = lDmin或max - lD0(2)
式中:
DeltalD 包装袋长度偏差,单位为毫米(mm);
lDmin或max 实测最小或最大包装袋长度,单位为毫米(mm);
lD0 标称包装袋长度,单位为毫米(mm)。
DeltaWD = WDmin或max - WD0(3)
式中:
DeltaWD 包装袋宽度偏差,单位为毫米(mm);
WDmin或max 实测最小或最大包装袋宽度,单位为毫米(mm);
WD0 标称包装袋宽度,单位为毫米(mm)。
6.4 印刷质量
6.4.1 凹版印刷
凹版印刷按 GB/T 7707的规定进行。
6.4.2 柔性版印刷
6.4.2.1 套印精度
用不低于10倍刻度放大镜进行。
6.4.2.2 光标间距
用精度不低于0.02 mm 的量具进行。
6.4.3 平版印刷
平版印刷按 GB/T 7705的规定进行。
6.4.4 数字印刷
数字印刷按 GB/T 33259的规定进行。
6.4.5 条码印刷
商品条码按 GB/T 18348的规定进行,其他一维条码按 GB/T 14258的规定进行。
6.5 接头数和标记
接头数和标记在自然光线下目测。
6.6 物理机械性能
6.6.1 拉断力
按 GB/T 1040.3的规定进行。采用2型试样,长度≥150 mm,宽度为15 mm,夹具间的初始距离为(100±1)mm,试样拉伸速度(空载)为(100±10)mm/min。
6.6.2 封合强度
封合强度按 QB/T 2358的规定进行。搭封、对封形式需分别试验。膜以卷筒形式出厂的,其尺寸及封合条件由生产厂家提供或供需双方商定。
6.6.3 内层塑料膜剥离强度
内层塑料膜剥离强度按 GB/T 8808的规定进行。采用 T 型剥离,试样宽度为15.0 mm,试验速度为(300±30)mm/min。
6.6.4 复合塑料膜与纸粘结度
沿样品横向均匀裁取试样5条,宽度为 (15.0±1)mm ,长度为 (150±50)mm ,复合方向为纵向。
沿试样长度将塑料与纸复合层剥开,目视暴露的复合表层,判断塑料表面上黏有纸纤维的面积百分率,以较差的结果为准。
6.6.5 氧气透过率
氧气透过率按 GB/T 1038.1—2022中压力传感器法或按 GB/T 1038.2—2022中库仑传感器法的规定进行。GB/T 1038.2—2022中库仑传感器法为仲裁方法。
6.6.6 水蒸气透过量
水蒸气透过量按 GB/T 1037—2021中减重法或 GB/T 26253中红外检测器法的规定进行,试验条件为温度 (38±0.5)℃ 、相对湿度(90±2)%,试验时将热封面朝向湿度低的一侧。
GB/T 26253中的红外检测器法为仲裁方法。
6.7 溶剂残留量
溶剂残留量按 GB/T 10004的规定进行。
6.8 袋的耐压性能
袋的耐压性能试验装置见图1。
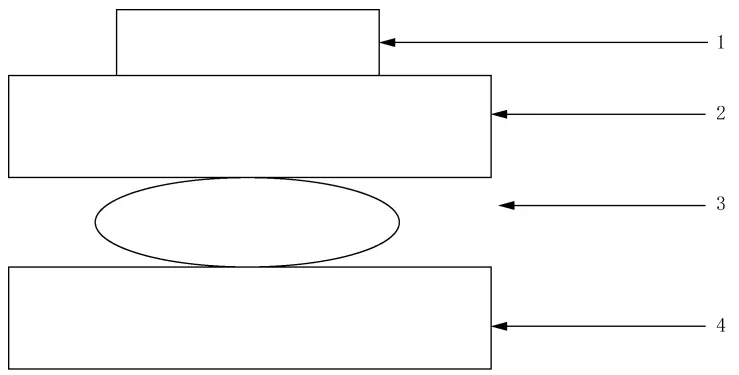
图 1 袋的耐压性能试验装置
袋内充约二分之一容量的水,排空空气后封口,样品为5个。试验时将试样逐个放在上、下板之间。试验中上、下板应保持水平、不变形,与袋的接触面应光滑,上、下板的面积应大于试验袋。按表5的规定加砝码,保持 1 min(负荷为上加压板与砝码质量之和),目视袋是否破裂或渗漏
6.9 袋的跌落性能
试验面为光滑、坚硬的水平面。袋内填充实际内容物或约二分之一容量的水,并封口,试样数量为5个。按表6的规定将袋先水平方向,再垂直方向各自由落下一次,目视是否破裂或渗漏。
6.10 耐热性
耐热性按 GB/T 10004的规定进行。
7 检验规则
7.1 检验分类
7.1.1 出厂检验
出厂检验项目应符合表7的规定
| 项目 | 要求 | 试验方法 |
| 感官 | 5.1 | 6.2 |
| 尺寸偏差 | 5.2 | 6.3 |
| 印刷质量 | 5.3 | 6.4 |
| 接头数和标记 | 5.4 | 6.5 |
| 拉断力 | 5.5 | 6.6.1 |
7.1.2 型式检验
7.1.2.1 在下列之一情况下,应进行型式检验:
a) 首批生产时;
b) 质量监督机构提出质量检查要求时;
c) 供需双方发生质量纠纷时;
d) 原材料、工艺或结构明显改变时;
e) 停产6个月以上,重新生产时;
f) 正常生产时,每年至少一次。
7.1.2.2 型式检验项目应符合表8的规定。
| 项目 | 要求 | 试验方法 |
| 感官 | 5.1 | 6.2 |
| 尺寸偏差 | 5.2 | 6.3 |
| 印刷质量 | 5.3 | 6.4 |
| 拉断力 | 5.5 | 6.6.1 |
| 封合强度 | 5.5 | 6.6.2 |
| 内层塑料膜剥离强度 | 5.5 | 6.6.3 |
| 复合塑料膜与纸粘结度 | 5.5 | 6.6.4 |
| 氧气透过率 | 5.5 | 6.6.5 |
| 水蒸气透过量 | 5.5 | 6.6.6 |
| 溶剂残留量 | 5.6 | 6.7 |
| 袋的耐压性能 | 5.7 | 6.8 |
| 袋的跌落性能 | 5.8 | 6.9 |
| 耐热性 | 5.9 | 6.10 |
7.2 组批
同一品种、同一规格、同一结构连续生产的产品为一批,最长连续生产时间不超过7 d为一批。以包装袋形式交货的,每批数量不超过100万个;以卷筒形式交货的,每批数量不超过300万 m。
7.3 抽样和质量判定
7.3.1 产品的感官、尺寸偏差、接头数和标记检验按 GB/T 2828.1—2012中一般检查,检查水平IL=2,二次抽样方案,接收质量限(AQL)=0.65进行抽样和质量判断
7.3.2 以卷筒形式交货的产品折合成袋总数抽取试样。
注:膜上有印刷好的图案,按实际图案折算
7.3.3 产品的溶剂残留量检查,每项检查内容从样本中随机抽取足够样品进行检查,如有1项以上指标(含1项指标)不合格时,该批产品即被判定为不合格。
7.3.4 产品的物理机械性能、袋的耐压性能、袋的跌落性能和耐热性检查,每项检查内容从样本中随机抽取足够样品进行检查,如有1项以上指标(含1项指标)不合格时,需要双倍截取试样进行复验。
7.3.5 复验后,如所有项目指标都合格时,则判定该批产品为合格,如仍有1项以上指标(含1项指标 )不合格时,则判定该批产品为不合格。
8 标志、包装、运输和贮存
8.1 标志
8.1.1 标志内容
每批交付货物的外包装表面明显处,至少包括以下内容:
a) 本文件编号;
b) 产品名称;
c) 规格型号;
d) 产品数量;
e) 生产日期;
f) 生产厂家名称等。
8.1.2 其他标志内容
防雨、防晒、防潮、防污染、防碰撞标志按 GB/T 191执行。
8.2 包装
一般采用纸箱内衬塑料膜(袋)或其他包装形式进行包装,也可由供需双方商定。
8.3 运输
运输中应注意防雨、防晒、防潮、防污染、防碰伤。
搬运中不应碰撞,不准许从高处扔下或就地翻滚
8.4 贮存
应保持清洁、阴凉、干燥,应远离热源和污染源,不应与有害和有毒物品同一仓库混合放置。应根据产品性质明确贮存期。
评论