


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
本文件代替 GB/T 24109—2009《数控雕铣机》,与 GB/T 24109—2009相比,除结构调整和编辑性改动外,主要技术变化如下:
a) 更改了“范围”(见第1章,2009年版的第1章);
b) 增加了术语“自动换刀装置”(见3.8);
c) 更改了随机附件和工具的内容(见4.2,2009年版的4.2);
d) 更改了数控系统要求(见4.4,2009年版的4.4);
e) 更改了噪声要求(见4.9,2009年版的4.9);
f) 增加了直线运动轴线最小设定单位的要求(见4.12);
g) 增加了直线运动轴线原点返回的要求(见4.13);
h) 更改了雕铣刀柄系统的要求(见4.14,2009年版的4.12);
i) 更改了进给机构进给速度实际偏差要求(见4.15.4,2009年版的5.11.3);
j) 更改了铣削加工的要求(见4.17.3,2009年版的4.13.3);
k) 增加了直线运动轴线最小设定单位的试验方法(见5.12)、直线运动轴线原点返回的试验方法(见5.13)、雕铣刀柄系统的试验方法(见5.14);
l) 更改了“动作试验”(见5.15.1,2009年版的5.12);
m) 更改了“雕铣性能检验”(见5.17,2009年版的5.13.5);
n) 更改了“精度检验”(见5.18,2009年版的5.14);
o) 更改了检验规则(见第6章,2009年版的第6章);
p) 增加了“标志、包装、运输与贮存”的内容(见第7章)。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由中国轻工业联合会提出。
本文件由全国轻工机械标准化技术委员会(SAC/TC 101)归口。
本文件起草单位:宁波市凯博数控机械有限公司、宁波迈拓斯数控机械有限公司、宁波市产品食品质量检验研究院(宁波市纤维检验所)、宁波精特一帆数控制造有限公司、宁海县一帆数控机械有限公司宁波川田精密机械有限公司、常州市洛锐电器有限公司、宁波天瑞精工机械有限公司、同行智能(广东)数控机床有限公司、广东润星科技有限公司、广东华汇智能装备股份有限公司、深圳市拓智者科技有限公司宁波恒峰数控机床有限公司、宁波米诺机床有限公司、中品智能机械有限公司、广东亚数智能科技股份有限公司、深圳市鑫国钰精密工具有限公司、轻工业杭州机电设计研究院有限公司、北京航空航天大学、深圳市经纬线科技有限公司、东莞东运机械制造有限公司、东莞市志远数控设备制造有限公司
本文件主要起草人:李恒国、王锐、陈劼、蒋鑫森、徐伟进、王开华、臧伟、朱炜炜、麦晓华、胡啟妟、李光辉、郑新胜、吴成坤、陈文聪、傅涛、甘敬洪、黄静、石树峰、蔡茂林、沈良永、郑通达、李亮、宁方伟、徐建国、兰春林、李江林、樊文博、景军锋。
本文件及其所代替文件的历次版本发布情况为:
2009年首次发布为 GB/T 24109—2009;
本次为第一次修订。
数控雕铣机
1 范围
本文件规定了数控(CNC)雕铣机的随机附件和工具、电气系统、数控系统、气动系统、润滑系统、冷却系统、安全防护、噪声、外观质量、随机技术文件、直线运动轴线最小设定单位、直线运动轴线原点返回、雕铣刀柄系统、空运转、负荷运转和雕铣性能等要求,描述了相应的试验方法,规定了检验规则、标志、包装、运输与贮存的内容本文件适用于龙门式数控雕铣机(以下简称产品)的设计、制造、检验和验收。其他形式的数控雕铣机、数控雕刻机参照使用。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图形符号标志
GB/T 5226.1 机械电气安全 机械电气设备 第1部分:通用技术条件
GB/T 6576 机床润滑系统
GB/T 7932 气动 对系统及其元件的一般规则和安全要求
GB/T 9061 金属切削机床 通用技术规范
GB/T 10944.1 自动换刀7∶24圆锥工具柄 第1部分:A、AD、AF、U、UD 和 UF型柄的尺寸和标记
GB/T 10944.2 自动换刀7∶24圆锥工具柄 第2部分:J、JD和JF型柄的尺寸和标记
GB/T 10944.3 自动换刀7∶24圆锥工具柄 第3部分:AD、AF、UD、UF、JD 和JF型拉钉
GB/T 13306 标牌
GB 15760 金属切削机床 安全防护通用技术规范
GB/T 17421.1—2023 机床检验通则 第1部分:在无负荷或准静态条件下机床的几何精度
GB/T 17421.2—2023 机床检验通则 第2部分:数控轴线的定位精度和重复定位精度的确定
GB/T 17421.5 机床检验通则 第5部分:噪声发射的确定
GB/T 19449.1 带有法兰接触面的空心圆锥接口 第1部分:柄部———尺寸
GB/T 19449.2 带有法兰接触面的空心圆锥接口 第2部分:安装孔———尺寸
GB/T 26220 工业自动化系统与集成 机床数值控制 数控系统通用技术条件
GB/T 39954 刀库和自动交换装置 性能试验方法
JB/T 8356 机床包装技术条件
3 术语和定义
下列术语和定义适用于本文件。
3.1
数控雕铣机 CNC engraving and milling machine
同时具有雕刻和铣削加工能力的数控机床
3.2
高强度数控雕铣机 high strength CNC engraving and milling machine
能进行高强度切削的数控雕铣机。
3.3
高速数控雕铣机 high speed CNC engraving and milling machine
最大进给速度不低于15 m/min的数控雕铣机。
3.4
数控雕铣中心 CNC engraving and machining center
装有自动换刀装置的数控雕铣机
3.5
高速数控雕铣中心 high speed CNC engraving and machining center
装有自动换刀装置,并且最大进给速度不低于15 m/min的数控雕铣机。
3.6
可加工转速 spindle speed capable of machining
能长时间、不间断、稳定的加工转速。
3.7
主轴系统 main spindle system
数控雕铣机的主传动系统。
3.8
自动换刀装置 automatictoolchanger
具有储存刀具的刀库,能选出被指定的刀具,并自动地与装在主轴上的刀具进行交换的装置
注:刀库刀柄主要有1∶10锥度(如:空心圆锥(HSK)刀柄)、7∶24锥度(如:BT刀柄)等。
4 技术要求
4.1 一般要求
4.1.1 产品各部件及装置应布局合理、高度适中,便于操作者观察加工区域。机床应排屑方便
4.1.2 产品的手柄、按钮等应布置合理、操作方便。
4.1.3 产品应装、拆、调整和维修方便。整体或拆分运输的机床应符合运输和装载的要求。
4.2 随机附件和工具
4.2.1 产品应随机供应的附件和工具见表1。
| 名称 | 用途 | 数量 |
| 专用扳手 | 安装调整和拆、装机床 | 1套 |
| 主轴夹头 | 安装刀具 | 至少1件 |
| 调整垫铁 | 安装机床 | 1套 |
| 名称 | 用途 | 数量 |
| 水冷却机或油冷却机 | 冷却主轴 | 1套 |
| 水箱、水泵 | 冷却刀具 | 1套 |
| 手轮 | 调试加工 | 1套 |
| 工具箱 | 放置工具 | 1件 |
4.2.2 根据用户要求,可按协议供应扩大产品使用性能的特殊附件。
4.3 电气系统
产品的电气系统应符合 GB/T 5226.1的规定。
4.4 数控系统
产品的数控系统应符合 GB/T 26220的规定。
4.5 气动系统
产品的气动系统应符合 GB/T 7932的规定。
4.6 润滑系统
产品的润滑系统应符合 GB/T 6576的规定。
4.7 冷却系统
产品的冷却系统应保证冷却充分、可靠;各部位均不应渗漏。切削冷却液不应混入润滑系统。
4.8 安全防护
产品上有可能对人身健康或对设备易造成损伤的部分,应采取相应措施,安全防护装置和保护装置应符合 GB 15760的规定。
4.9 噪声
空运转时,产品的整机噪声声压级不应超过表2的规定。
| 产品质量t | ≤10 | >10 |
| 产品整机噪声声压级dB(A) | 80 | 83 |
4.10 外观质量
产品的外观质量应符合 GB/T 9061的规定。
4.11 随机技术文件
产品随机技术文件应包括使用说明书、合格证明书和随机清单,其编制方法宜符合 GB/T 23571的规定。
4.12 直线运动轴线最小设定单位
产品的直线运动轴线最小设定单位误差不应大于3个最小设定单位,最小设定单位相对误差不应大于10%。
4.13 直线运动轴线原点返回
产品的原点返回误差不应大于0.005 mm。
4.14 雕铣刀柄系统
雕铣刀柄系统应满足雕铣加工的定位精度、动平衡性、刚度和阻尼特性的要求。带松拉刀机构的产品(包括装有自动换刀装置的产品)宜采用 HSK 刀柄和 BT 刀柄系统,并满足以下要求:
a) HSK 刀柄的柄部尺寸应符合 GB/T 19449.1 的规定,HSK 刀柄安装孔尺寸应符合GB/T 19449.2的规定;
b) BT 刀柄的柄部尺寸应符合 GB/T 10944.1 和 GB/T 10944.2 的规定,拉钉的尺寸应符合GB/T 10944.3的规定。
4.15 空运转
4.15.1 动作要求
空运转试验时,产品动作应灵活、平稳、可靠和准确。
4.15.2 主轴运转
主轴运转应平稳、可靠,主轴转速的偏差不应超过额定值(或设定值)的±10%。
4.15.3 主轴温升
主轴轴承温度不应大于60 ℃,温升不应大于30 K。
4.15.4 进给机构运动
空运转时,进给机构应平稳、可靠,进给速度的偏差不应超过额定值(或设定值)的-2%~+6%。
4.15.5 主轴空运转功率
在主轴空运转至额定转速并稳定后,主轴的空运转功率和主轴额定功率之比不应大于20%。
4.15.6 整机连续空运转
在连续运转过程中,产品各部分工作应正常,运行应平稳;各项功能、性能应可靠,不应出现故障
4.16 负荷运转
4.16.1 产品达到最大扭矩时,主轴系统运动应平稳、可靠和准确。
4.16.2 产品达到最大切削抗力时,主轴系统运动应灵活、可靠,过载保险装置应正常、可靠。
4.16.3 产品达到最大功率时,各部分工作状态及电气系统应稳定、可靠,无异常噪声及振动。
4.16.4 在额定质量负载下,产品各运动轴应正常、稳定运行。以低进给速度运行时,工作台应无爬行现象。
4.17 雕铣性能
4.17.1 一般要求
产品的性能和结构应能同时满足雕刻加工和铣削加工的功能
4.17.2 雕刻加工
主轴最高可加工转速不应低于12000 r/min,主轴运转时应平稳、可靠、无异常噪声和振动,主轴轴承温度不应超过70 ℃,温升不应超过40 K。
4.17.3 铣削加工
在铣削加工中等以上强度金属材料(如:铸铁 HT250、45钢)时,产品的各运动机构应平稳、可靠、无异常噪声和振动,主轴温度不应超过70 ℃,温升不应超过40 K。
4.18 精度
产品精度应符合附录 A 的规定
5 试验方法
5.1 试验条件
5.1.1 产品检验时,注意防止气流、光线和热辐射等干扰。产品防止受环境温度变化的影响,有恒温要求的产品在规定的恒温条件下进行检验,检具在使用前应与机床等温。
5.1.2 检验与验收前,将产品安置在适当的基础上,按照制造厂的使用说明书进行调平,并符合相应的精度检验标准中所规定的安装要求。
5.1.3 检验过程中,不调整影响产品精度和性能的机构和零件。
5.1.4 检验在制造完毕的成品上进行,特殊情况下可按制造厂的使用说明书拆卸某些零、部件。
5.1.5 产品由于结构上的限制或不具备规定的测试工具时,可用与标准有同等效果的方法代替。
5.2 一般要求
目视检查一般要求的内容。
5.3 成套性检验
目视检查随机附件和工具及随机技术文件
5.4 电气系统
电气系统按 GB/T 5226.1描述的方法进行检验。
5.5 数控系统
数控系统按 GB/T 26220描述的方法进行检验。
5.6 气动系统
气动系统按 GB/T 7932描述的方法进行检验。
5.7 润滑系统
润滑系统按 GB/T 6576描述的方法进行检验。
5.8 冷却系统
冷却系统采用目视检查或按相应标准进行检验。
5.9 安全防护
安全防护装置和保护装置按 GB 15760描述的方法进行检验。
5.10 噪声
产品空运转整机噪声声压级按 GB/T 17421.5描述的方法和仪器进行检验。
5.11 外观质量
外观质量按 GB/T 9061描述的方法进行检验。
5.12 直线运动轴线最小设定单位试验
5.12.1 一般要求
试验某一轴线时,其他轴线运动部件原则上置于行程的中间位置。试验可在使用螺距误差补偿和反向间隙补偿的条件下进行。
5.12.2 检验工具
采用激光干涉仪或读数显微镜和金属线纹尺。
5.12.3 试验方法
先以快速使直线运动轴线上的运动部件向正(或负)向移动一定距离后停止,再向同方向给出数个最小设定单位的指令,使运动部件停止在某一位置,以此位置作为基准位置。然后仍向同方向每次给出1个,共给出20个最小设定单位的指令,使运动部件连续移动、停止,并测量其在每个指令下的停止位置。从上述的最终测量位置,继续向同方向给出数个最小设定单位的指令,使运动部件移动并停止。从而再向负(或正)向给出数个最小设定单位的指令,使运动部件大约返回到上述最终的测量位置,在这些正向和负向的数个最小设定单位指令下运动部件的停止位置均不作测量。然后从上述的最终测量位置开始,仍向负(或正)向每次给出1个,共给出20个最小设定单位的指令,继续使运动部件连续移动、停止,大约返回到基准位置,测量其在每个指令下的停止位置,见图1。至少在行程的中间及靠近两端的3个位置上分别进行试验。各直线运动轴线均应进行试验
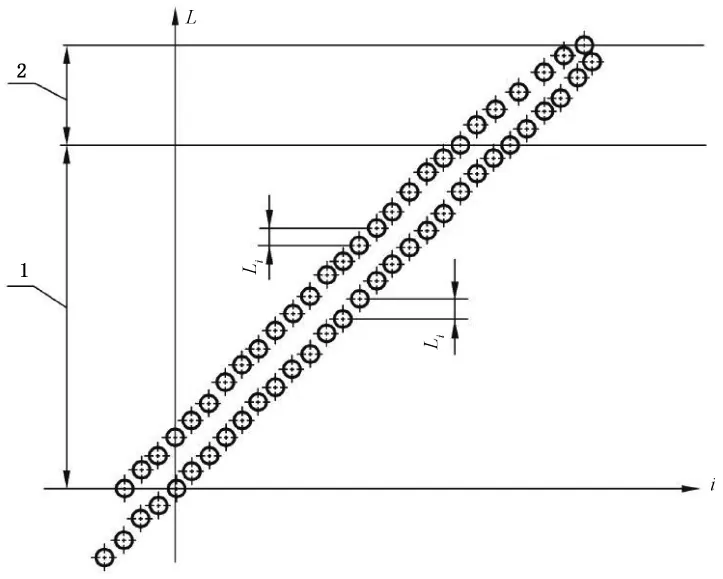
标引序号说明:
1 ———20个最小设定单位指令实际位移的测量范围;
2 ———数个最小设定单位指令实际位移不做测量的范围;
———最小设定单位的序号;
L 实际位移,单位为毫米(mm);
Li 第 个最小设定单位指令的实际位移值,单位为毫米(mm)。
图 1 直线运动轴线最小设定单位试验图
5.12.4 误差计算
误差分为最小设定单位误差和最小设定单位相对误差,分别按公式(1)和公式(2)计算,以3个位置上最大误差值作为该项的误差。
Sa = | Li - m |max(1)
Sb = (| Σi=120 Li -20m |max)/20m ×100 %
式中:
Sa 最小设定单位误差,单位为毫米(mm);
Li 第 i 个最小设定单位指令的实际位移值,单位为毫米(mm);
m ———1个最小设定单位指令的理论值,单位为毫米(mm);
Sb 最小设定单位相对误差;
Σi=120 ———连续20个最小设定单位指令的实际位移值之和,单位为毫米(mm)。
注:实际位移的方向如与指令的方向相反,其位移量为负值。
5.13 直线运动轴线原点返回试验
5.13.1 一般要求
试验某一轴线时,其他轴线运动部件应置于行程的中间位置。试验可在使用螺距误差补偿和反向间隙补偿的条件下进行。
5.13.2 检验工具
采用激光干涉仪或读数显微镜和金属线纹尺。
5.13.3 试验方法
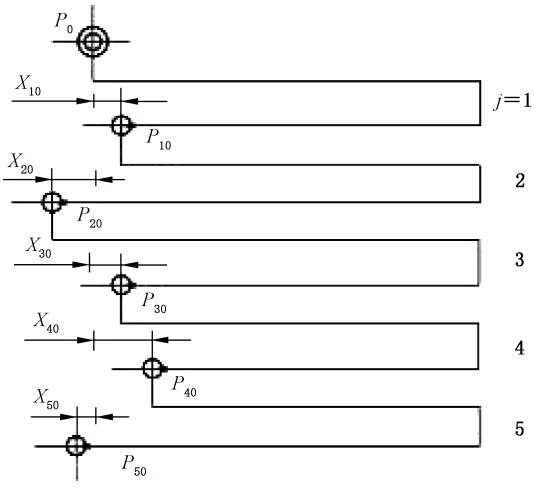
分别使各直线运动轴线上的运动部件,从行程上的任意点按相同的移动方向,以快速进行五次返回某一设定原点 P0 的试验。测量运动部件每次实际位置 Pj0 与原点理论位置 P0 的差值,即原点返回偏差 Xj0(j=1,2,3,4,5) ,见图2。各直线运动轴线均应至少在行程的中间及靠近两端的三个位置上分别进行试验。
5.13.4 误差计算
原点返回误差,以在各直线运动轴线上至少三个位置试验中通过计算得到的原点返回偏差的最大标准不确定度的估算值的4倍计,见公式(3)。
R0 = 4 S0
式中:
R0 原点返回误差,单位为毫米(mm);
S0 原点返回偏差标准不确定度的估算值,单位为毫米(mm)。
注: S0 的计算见 GB/T 17421.2—2023中3.18。
5.14 雕铣刀柄系统
目视检查雕铣刀柄系统运行情况,并用量具测量刀柄系统尺寸。
5.15 空运转试验
5.15.1 动作试验
在无负荷状态下进行空运转试验,目视检查动作情况,动作试验一般包含以下内容
a) 以中等速度检验主轴的起动和停止,连续反复操作不少于10次;对有反转功能的主轴还应做正、反转检验。
b) 以中等速度检验进给运动机构的正转、反转和点动,连续反复操作不少于10次。
c) 反复变换主轴转速和进给运动速度,对变速机构动作进行检验。
d) 对装有松拉刀的主轴进行锁刀、松刀和吹气,连续操作不少于5次。
e) 高速数控雕铣中心和数控雕铣中心的刀库性能按 GB/T 39954描述的方法进行。
f) 检验装卸工件、刀具和附件等装置。
g) 对装有对刀仪、旋转坐标轴、五轴联动套件等装置的产品,应进行连续试运转。
h) 对数控系统的各项功能进行操作试验。
5.15.2 主轴运转试验
空运转试验时,主轴从最低转速(≤3000 r/min)起,以每级1000 r/min的增速依次运转至最高转速(≥12000 r/min),采用转速表逐级测量主轴的转速,计算主轴转速的实际偏差与测试值的比值。
5.15.3 主轴温升试验
空运转试验时,主轴从最低转速(≤3000 r/min)起,以每级1000 r/min的增速依次运转,每级速度的运转时间不少于2 min。在最高转速(≥12000 r/min)下运转时间不少于1 h,使主轴轴承达到稳定温度。采用红外温度测量仪在靠近主轴轴承处测量其温度和温升。
5.15.4 进给机构运动试验
空运转试验时,分别进行低、中、高进给速度试验,测量并计算进给速度的实际偏差与测试值的比值。
5.15.5 空运转功率试验
在主轴空运转至额定转速并稳定后,采用电功率测试仪测量主轴的空运转功率,并计算其和主轴额定功率的比值。
5.15.6 整机连续空运转试验
产品在全部功能下模拟工作状态,按设计规定的节拍进行整机连续空运转试验(带料不切削状态),其连续运转时间不应少于48 h,目视检查其运行情况
5.16 负荷试验
5.16.1 主轴系统最大扭矩的试验
主轴系统最大扭矩的试验按以下方法进行:
a) 在主轴可加工转速范围内,选用适当的主轴转速,采用铣削方式进行试验,通过改变进给量或切削深度,使产品达到最大扭矩(产品主传动系统最大扭矩的试验及近似计算法见附录 B),目视检查产品主轴系统动作情况;
b) 试验用切削刀具采用直径不小于10 mm 的端铣刀,其中高强度数控雕铣机采用直径不小于16 mm 的 R4以上铣刀;
c) 试件材料采用 HT250铸铁或45钢。
5.16.2 最大切削抗力的试验
主轴系统最大切削抗力的试验按以下方法进行:
a) 在主轴可加工转速范围内,选用适当的主轴转速,采用铣削方式进行试验,通过改变进给量或切削深度,使产品达到最大切削抗力(产品最大切削抗力的试验及近似计算法见附录 C),目视检查产品主轴系统和过载保险装置动作情况;
b) 试验用切削刀具采用直径不小于10 mm 的端铣刀,其中高强度数控雕铣机采用直径不小于16 mm 的 R4以上铣刀;
c) 试件材料采用 HT250铸铁。
5.16.3 主轴系统达到最大功率的试验
主轴系统达到最大功率的试验按以下方法进行:
a) 在主轴可加工转速范围内,选用适当的主轴转速,采用铣削方式进行试验,通过改变进给量或切削深度,使产品主轴达到最大功率,目视检查产品各部分工作状态及电气系统动作情况,并记录金属切除率,单位为立方厘米每分(cm 3 /min);
b) 试验用切削刀具采用直径不小于10 mm 的端铣刀,其中高强度数控雕铣机采用直径不小于16 mm 的 R4以上铣刀;
c) 试件材料应采用45钢。
5.16.4 承载工件最大质量的运转试验
除工作台固定式产品(如:动梁龙门式产品)可不进行承载工件最大质量的运转试验外,其余产品按以下方法进行。
a) 将设计规定的承载工件最大质量的重物置于工作台面上,使其载荷均匀
b) 分别以最低、最高进给速度使工作台运行。以最低进给速度运行时,在行程的两端和中间3处进行,工作台在每处移动距离不应小于20 mm,往复1次。以最高进给速度运行时,在工作台的全行程上进行,往复5次。
5.17 雕铣性能检验
5.17.1 一般要求
应目视检查产品功能。
5.17.2 雕刻加工
雕刻加工性能检验按下列方法进行:
a) 刀具:R1.5的2刃球头立铣刀;
b) 刀具材料:硬质合金;
c) 主轴转速:≥12000 r/min;
d) 试件材料:45钢;
e) 连续加工时间不少于1 h,目视检查主轴运行情况,并采用红外测温仪在靠近主轴轴承处测量其温度和温升。
5.17.3 铣削加工
5.17.3.1 数控雕铣机和数控雕铣中心铣削加工
按下列方法进行:
a) 刀具:直径为10 mm 的2刃平底端铣刀;
b) 刀具材料:硬质合金;
c) 主轴转速:≤5000 r/min;
d) 切削深度:0.5 mm;
e) 切削刀间距:D(刀具直径)×80%;
f) 进给速度:300 mm/min;
g) 试件材料:HT250;
h) 连续加工时间不少于1 h,目视检查产品运行情况,并采用红外测温仪在靠近主轴轴承处测量其温度和温升。
5.17.3.2 数控雕铣机和数控雕铣中心低速铣削加工
按下列方法进行:
a) 主轴转速:按产品所规定的最低转速进行加工,最低转速不高于5000 r/min;
b) 刀具:直径为10 mm 的2刃平底端铣刀;
c) 刀具材料:硬质合金;
d) 切削深度:0.5 mm;
e) 切削刀间距:D(刀具直径)×80%;
f) 进给速度:300 mm/min;
g) 试件材料:HT250;
h) 连续加工时间不少于1 h,目视检查产品运行情况,并采用红外测温仪在靠近主轴轴承处测量其温度和温升。
5.17.3.3 高强度数控雕铣机铣削加工
按下列方法进行:
a) 刀具:直径为16 mm 的2刃 R4可转位刀片铣刀;
b) 刀具材料:硬质合金;
c) 主轴转速:≤3000 r/min;
d) 切削深度:0.5 mm;
e) 切削刀间距:D(刀具直径)-2R(刀具 R 角半径);
f) 进给速度:400 mm/min;
g) 试件材料:HT250;
h) 连续加工时间不少于1 h,目视检查产品运行情况,并采用红外测温仪在靠近主轴轴承处测量其温度和温升。
5.17.3.4 高强度数控雕铣机低速铣削加工
按下列方法进行:
a) 主轴转速:按产品所规定的最低转速进行加工,最低转速不高于3000 r/min;
b) 刀具:直径为16 mm 的2刃平底端铣刀;
c) 刀具材料:硬质合金;
d) 切削深度:0.5 mm;
e) 切削刀间距:D(刀具直径)×80%;
f) 进给速度:300 mm/min;
g) 试件材料:HT250;
h) 连续加工时间不少于1 h,目视检查产品运行情况,并采用红外测温仪在靠近主轴轴承处测量其温度和温升。
5.17.3.5 高速数控雕铣机和高速数控雕铣中心铣削加工
按下列方法进行:
a) 主轴转速:按产品所规定的最高转速进行加工,最高转速不低于30000 r/min;
b) 刀具材料:硬质合金;
c) 切削深度:0.05 mm;
d) 切削刀间距:ϕ12 mm×80%;
e) 进给速度:15000 mm/min;
f) 试件材料:6061铝合金;
g) 连续加工时间不少于1 h,目视检查产品运行情况,并采用红外测温仪在靠近主轴轴承处测量其温度和温升。
5.18 精度检验
精度检验按附录 A 描述的方法进行检验。
6 检验规则
6.1 检验分类
6.1.1 出厂检验
每台产品应经制造厂检验合格,并附有合格证书后方能出厂
6.1.2 型式检验
当有下列情况之一,应进行型式检验:
a) 新产品或老产品转厂生产的试制、定型鉴定时;
b) 正式生产后,若结构、材料、工艺有较大改变,可能影响产品性能时;
c) 在正常生产的条件下,产品积累到一定产量(数量)时,应周期性进行检验一次;
d) 产品连续停产一年后,恢复生产时;
e) 出厂检验结果与上次型式检验有较大差异时。
6.2 检验项目
6.2.1 按功能和性能分:
a) 数控雕铣机:按检验项目内容检验,特别注明除外;
b) 高强度数控雕铣机:负荷试验和雕铣性能试验时按高强度型产品指定的方法检验;
c) 高速数控雕铣机:负荷试验和空运转试验时按高速型产品指定的方法检验;
d) 高速数控雕铣中心或数控雕铣中心:除按本文件有关规定试验外,另按刀库相关的要求检验。
6.2.2 按精度等级分:
a) 普通级;按检验项目内容检验,特别注明除外;
b) 精密级:按精密级要求的条款检验;
c) 高精密级:按高精密级要求的条款检验。
6.2.3 检验项目、要求、试验方法见表3。
| 序号 | 检验项目 | 要求 | 试验方法 | 检验类别 | 备注 | ||
| 一级检验项目 | 二级检验项目 | 出厂检验 | 型式检验 | ||||
| 1 | 一般要求 | — | 4.1 | 5.2 | ✓ | ✓ | |
| 2 | 成套性检验 | — | 4.2、4.11 | 5.3 | ✓ | ✓ | |
| 3 | 电气系统 | — | 4.3 | 5.4 | ✓ | ✓ | 主项 |
| 4 | 数控系统 | — | 4.4 | 5.5 | ✓ | ✓ | |
| 5 | 气动系统 | — | 4.5 | 5.6 | ✓ | ✓ | |
| 6 | 润滑系统 | — | 4.6 | 5.7 | ✓ | ✓ | |
| 7 | 冷却系统 | — | 4.7 | 5.8 | ✓ | ✓ | |
| 8 | 安全防护 | — | 4.8 | 5.9 | ✓ | ✓ | 主项 |
| 9 | 噪声 | — | 4.9 | 5.10 | ✓ | ✓ | 主项 |
| 10 | 外观质量 | — | 4.10 | 5.11 | ✓ | ✓ | |
| 11 | 直线运动轴线最小设定单位试验 | — | 4.12 | 5.12 | — | ✓ | |
| 12 | 直线运动轴线原点返回试验 | — | 4.13 | 5.13 | — | ✓ | |
| 13 | 雕铣刀柄系统 | — | 4.14 | 5.14 | — | ✓ | |
| 14 | 空运转试验 | 动作试验 | 4.15.1 | 5.15.1 | ✓ | ✓ | |
| 15 | 主轴运转试验 | 4.15.2 | 5.15.2 | — | ✓ | ||
| 16 | 主轴温升试验 | 4.15.3 | 5.15.3 | ✓ | ✓ | ||
| 17 | 进给机构运动试验 | 4.15.4 | 5.15.4 | — | ✓ | ||
| 18 | 主轴空运转功率试验 | 4.15.5 | 5.15.5 | — | ✓ | ||
| 19 | 整机连续空运转试验 | 4.15.6 | 5.15.6 | ✓ | ✓ | ||
| 20 | 负荷试验 | 主轴系统最大扭矩的试验 | 4.16.1 | 5.16.1 | — | ✓ | |
| 21 | 最大切削抗力的试验 | 4.16.2 | 5.16.2 | — | ✓ | ||
| 22 | 主轴系统达到最大功率的试验 | 4.16.3 | 5.16.3 | — | ✓ | ||
| 23 | 承载工件最大质量的运转试验 | 4.16.4 | 5.16.4 | — | ✓ | ||
| 24 | 雕铣性能检验 | 一般要求 | 4.17.1 | 5.17.1 | ✓ | ✓ | 主项 |
| 25 | 雕刻加工 | 4.17.2 | 5.17.2 | ✓ | ✓ | 主项 | |
| 26 | 铣削加工 | 4.17.3 | 5.17.3 | ✓ | ✓ | 主项 | |
| 序号 | 检验项目 | 要求 | 试验方法 | 检验类别 | 备注 | ||
| 一级检验项目 | 二级检验项目 | 出厂检验 | 型式检验 | ||||
| 27 | 精度检验 | 几何精度检验 | 4.18 | 5.18 | ✓ | ✓ | 主项 |
| 28 | 位置精度检验 | 4.18 | 5.18 | ✓ | ✓ | 主项 | |
| 29 | 工作精度检验 | 4.18 | 5.18 | ✓ | ✓ | 主项 | |
| 注:“✓”表示必检项目;“—”表示非必检项目。 | |||||||
6.3 抽样方法
6.3.1 出厂检验应逐台检验。
6.3.2 型式检验在生产厂检验合格入库的产品批量中按10%抽样,但不应少于一台。
6.4 判定规则
6.4.1 出厂检验
如有不合格项,允许进行修整、调试至检验合格后方可出厂;经修整、调试仍不能合格的,判定该产品为不合格品。
6.4.2 型式检验
全部项目合格即判定该产品型式检验合格。如有不合格项应重新抽检,仍不合格,则判定该产品型式检验不合格;如表3中主项有不合格项时,应立即判定该产品型式检验不合格,不准许复查。
7 标志、包装、运输与贮存
7.1 标志
产品应在明显部位固定标牌,标牌尺寸和技术要求按 GB/T 13306的规定。标牌上应至少包含以下内容:
a) 名称;
b) 型号;
c) 执行标准编号;
d) 主要技术参数;
e) 制造日期或出厂编号;
f) 制造厂名称。
7.2 包装
7.2.1 产品包装应符合JB/T 8356的规定。
7.2.2 包装储运图形符号标志应符合 GB/T 191的规定。
7.2.3 随机附件和工具、易损件和随机技术文件应单独包装并固定在包装箱内。
7.3 运输与贮存
7.3.1 包装后的产品在运输过程中应符合铁路、公路、水路等交通部门的文件规定。对特殊要求的产品,应规定其运输要求。
7.3.2 产品应贮存在干燥、通风、防雨的场所,并应平稳放置。在规定的贮存期内,不应发生锈蚀现象在规定的贮存期外,产品除应防锈外还应进行必要的检查。
附录 A (规范性)
A.1 一般要求
精度检验应满足以下要求
a) 检验项目可根据需要,由用户和制造厂协商确定,在订货协议中明确。
b) 检验工具可使用相同指示器或具有至少相同精度的其他检验工具。指示器分辨率不低于0.001 mm。
c) 当实测长度与本文件规定的长度不一致时,公差符合 GB/T 17421.1—2023 中 4.1.2 的规定,按能够测量的长度折算。折算结果小于0.001 mm 时,仍按0.001 mm 计。
d) 工作精度检验在精加工后进行。
e) 检验时,各部分运动手动(或用低速机动)进行。负荷试验前后(不做负荷试验的产品在空转后)均检验产品的几何精度。
f) 检验时,环境温度保持在:
1) 普通级20 ℃±5 ℃内;
2) 精密级20 ℃±2 ℃内;
3) 高精密级在20 ℃±1 ℃内。
g) 按 GB/T 17421.1—2023中6.1的规定调整机床安装水平,水平仪读数在纵向和横向的读数均不超过:
1) 普通级为0.030/1000 mm;
2) 精密级与高精密级为0.020/1000 mm。
h) 凡与温度有关的精度检验项目(G9、G10、G11),在中速稳定温度时进行检验。
A.2 轴线
产品轴线:
a) 定梁龙门式产品:操作者站在机床的正面加工时,轴线见图 A.1;
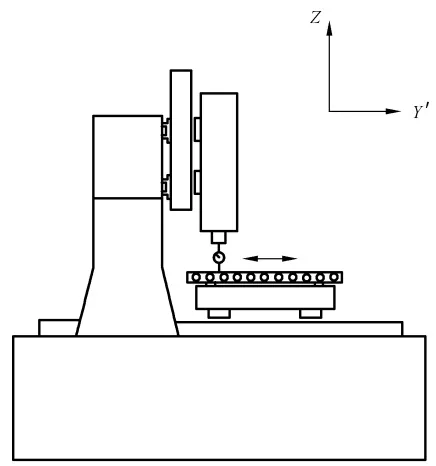
b) 定梁龙门式产品:操作者站在机床的侧面加工时,轴线见图 A.2;
c) 动梁龙门式产品:轴线见图 A.3。
注:在精度检验时,凡是需要工作台移动检验的,对工作台固定的产品(如:动梁龙门式产品)改为横梁移动。
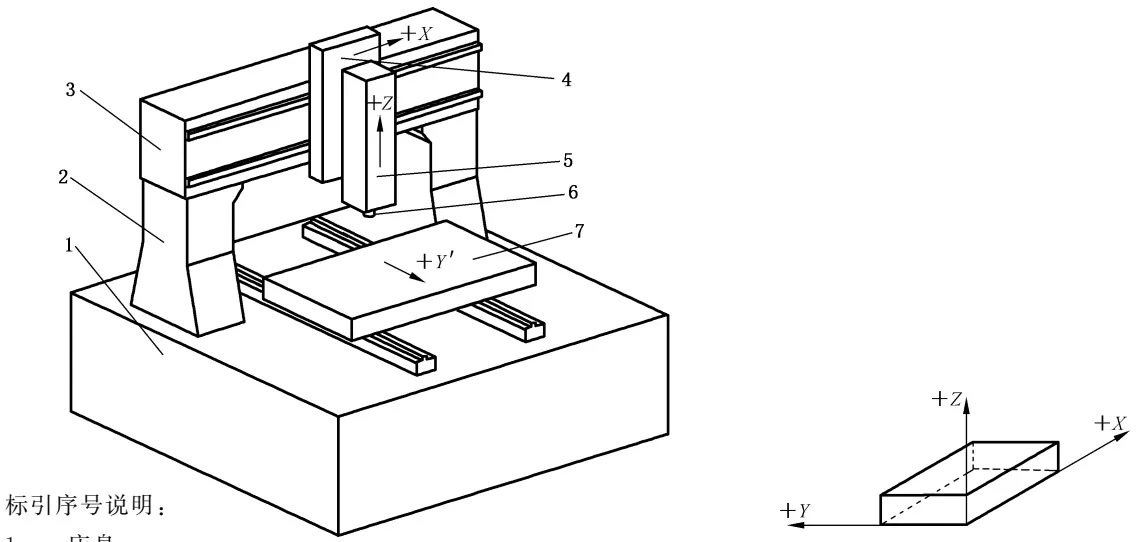
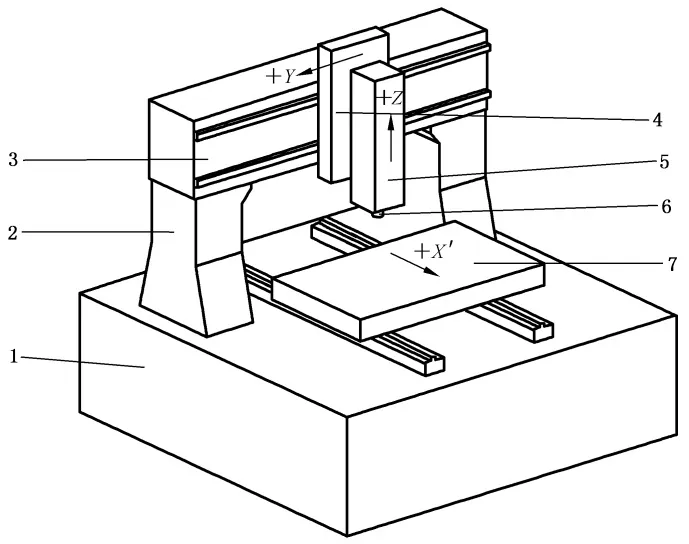
图 A.2 定梁龙门式产品侧面加工轴线图
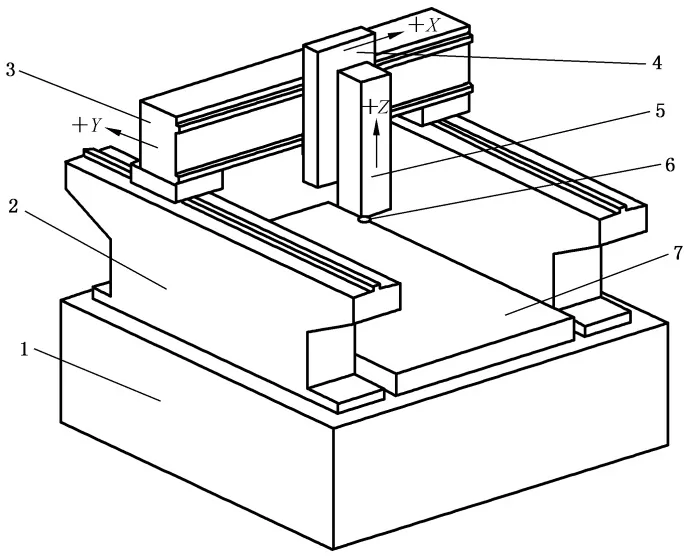
标引序号说明:
1———床身;
2———立柱;
3— —— 横梁;
4———拖板;
5———垂直铣头;
6———主轴;
7———工作台。
图 A.3 动梁龙门式产品轴线图
A.3 几何精度检验
A.3.1 直线度
检验项目 G1
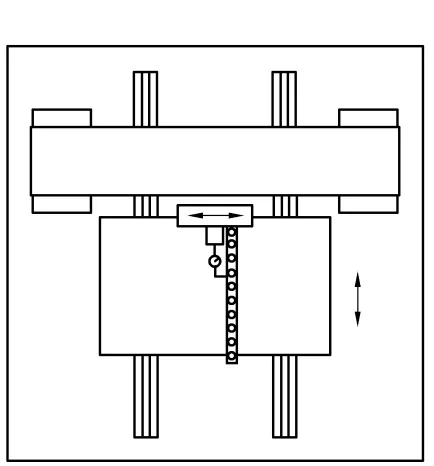
工作台面移动(Y 轴线)的直线度:
a) 在YZ 垂直面内;
b) 在 XY 水平面内。
允差
允差符合以下要求。
a) 测量长度≤1000 mm 时:
1) 普通级:≤0.025 mm;
2) 精密级:≤0.015 mm;
3) 高精密级:≤0.010 mm。
b) 测量长度超过1000 mm 时,长度每增加1000 mm 时:
1) 普通级:允差增加0.010 mm,最大允差为0.040 mm;
2) 精密级:允差增加0.005 mm,最大允差为0.025 mm;
3) 高精密级:允差增加0.005 mm,最大允差为0.015 mm。
c) 任意300 mm 测量长度内:
1) 普通级:≤0.015 mm;
2) 精密级:≤0.008 mm;
3) 高精密级:≤0.005 mm。
检验工具
平尺、指示器、量块或其他光学仪器。
检验方法
按 GB/T 17421.1—2023中8.2.2.1和8.2.2.5描述的方法进行检验:
a) 在工作台面上平行于工作台移动方向,按图 A.4所定位置放置平尺;
b) 调整平尺,使其在测量长度两端的读数相等;
c) 在 Z 轴上固定指示器,使指示器测头垂直触及平尺表面;
d) 移动工作台检验;
e) 误差以指示器读数的最大差值计。
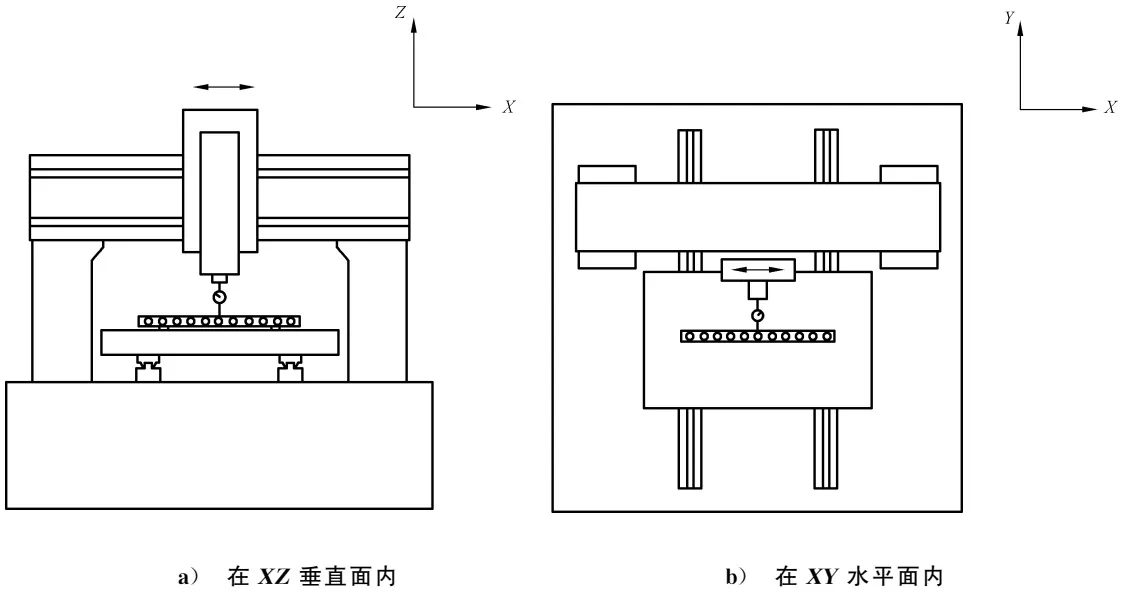
检验项目 G2
拖板横向移动(X 轴线)的直线度:
a) 在 XZ 垂直面内;
b) 在 XY 水平面内。
允差
允差符合以下要求。
a) 测量长度≤1000 mm 时:
1) 普通级:≤0.025 mm;
2) 精密级:≤0.015 mm;
3) 高精密级:≤0.010 mm。
b) 测量长度超过1000 mm 时,长度每增加1000 mm 时:
1) 普通级:允差增加0.010,最大允差为0.040 mm;
2) 精密级:允差增加0.005,最大允差为0.025 mm;
3) 高精密级:允差增加0.005,最大允差为0.015 mm。
c) 任意300 mm 测量长度内:
1) 普通级:≤0.015 mm;
2) 精密级:≤0.008 mm;
3) 高精密级:≤0.005 mm。
检验工具
平尺、指示器、量块或其他光学仪器。
检验方法
按 GB/T 17421.1—2023中8.2.2.1和8.2.2.5描述的方法进行检验:
a) 在工作台面上平行于拖板移动方向,按图 A.5所定位置放置平尺;
b) 调整平尺,使其在测量长度两端的读数相等;
c) 在拖板上固定指示器,使指示器测头垂直触及平尺表面;
d) 移动横向移动拖板(X 轴线)检验;
e) 误差以指示器读数的最大差值计。
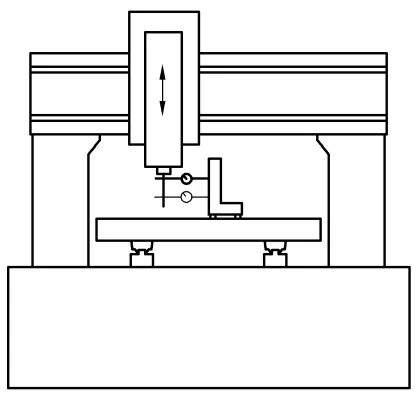
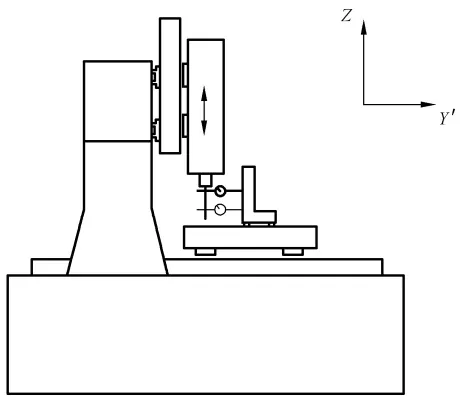
检验项目 G3
垂直铣头上下移动(Z 轴线)的直线度:
a) 在纵向平面(ZY 面)内;
b) 在横向平面(ZX 面)内。
允差
允差符合以下要求。
a) 测量长度≤500 mm 时:
1) 普通级:≤0.015 mm;
2) 精密级:≤0.012 mm;
3) 高精密级:≤0.008 mm。
b) 测量长度超过500 mm 时,长度每增加500 mm 时:
1) 普通级:允差增加0.010 mm,最大允差为0.035 mm;
2) 精密级:允差增加0.010 mm,最大允差为0.025 mm;
3) 高精密级:允差增加0.010 mm,最大允差为0.020 mm。
c) 任意300 mm 测量长度内:
1) 普通级:≤0.015 mm;
2) 精密级:≤0.008 mm;
3) 高精密级:≤0.005 mm。
检验工具
平尺、指示器、量块或其他光学仪器
检验方法
按 GB/T 17421.1—2023中8.2.2.1和8.2.2.5描述的方法进行检验:
a) 按图 A.6所示,将角尺放在工作台面上;
b) 调整平尺,使其在测量长度两端的读数相等;
c) 在两个垂直方向上(纵向与横向)测量运动轨迹和角尺悬边间的直线度;
d) 检验项目a)、b)误差分别计算;
e) 误差以指示器读数的最大差值计。
A.3.2 平面度
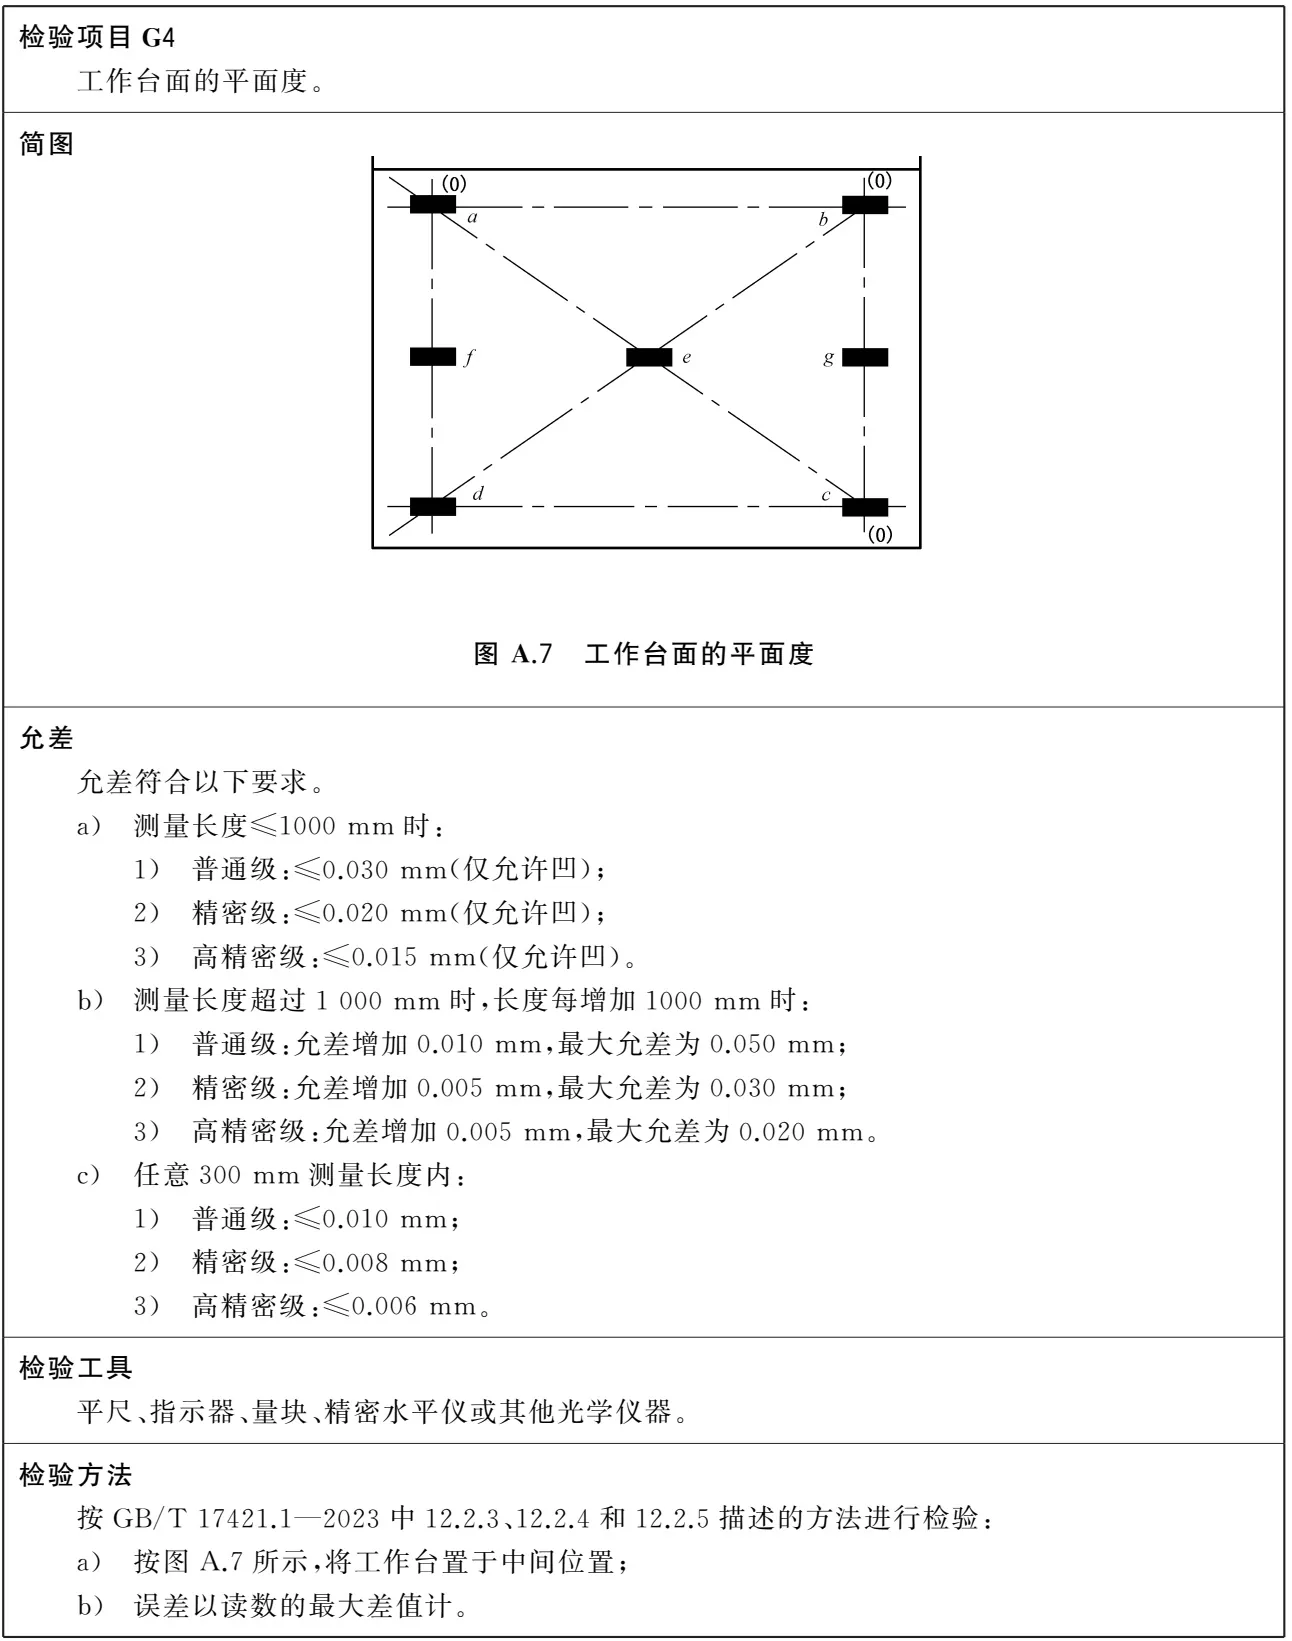
展开文字版(以图片为准)
A.3.3 平行度
检验项目 G5
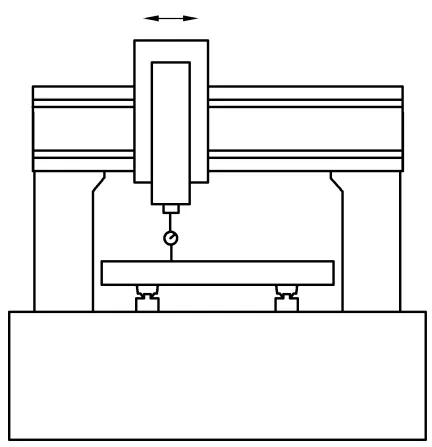
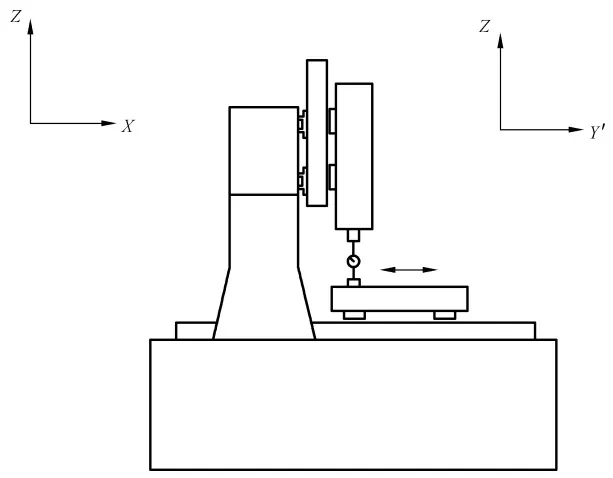
工作台面的平行度:
a) 工作台面对拖板移动(X 轴线)的平行度;
b) 工作台面对工作台移动(Y 轴线)的平行度。
允差
允差符合以下要求。
a) 测量长度≤1000 mm 时:
1) 普通级:≤0.025 mm;
2) 精密级:≤0.020 mm;
3) 高精密级:≤0.015 mm。
b) 测量长度超过1000 mm 时,长度每增加1000 mm 时:
1) 普通级:允差增加0.010 mm,最大允差为0.050 mm;
2) 精密级:允差增加0.005 mm,最大允差为0.030 mm;
3) 高精密级:允差增加0.005 mm,最大允差为0.020 mm。
c) 任意300 mm 测量长度内:
1) 普通级:≤0.015 mm;
2) 精密级:≤0.012 mm;
3) 高精密级:≤0.008 mm。
检验工具
指示器、平尺、量块。
检验方法
按 GB/T 17421.1—2023中12.3.2.5.1和12.3.2.5.2描述的方法进行检验。
a) 按图 A.8所示,在 Z 轴上固定指示器,指示器测头应近似地放在刀具的切削位置上。
b) 使其测头垂直触及工作台面或与工作台面上放置的平尺、量块表面:
1) 移动横梁上的拖板检验;
2) 移动工作台检验。
c) 误差以指示器读数的最大差值计。
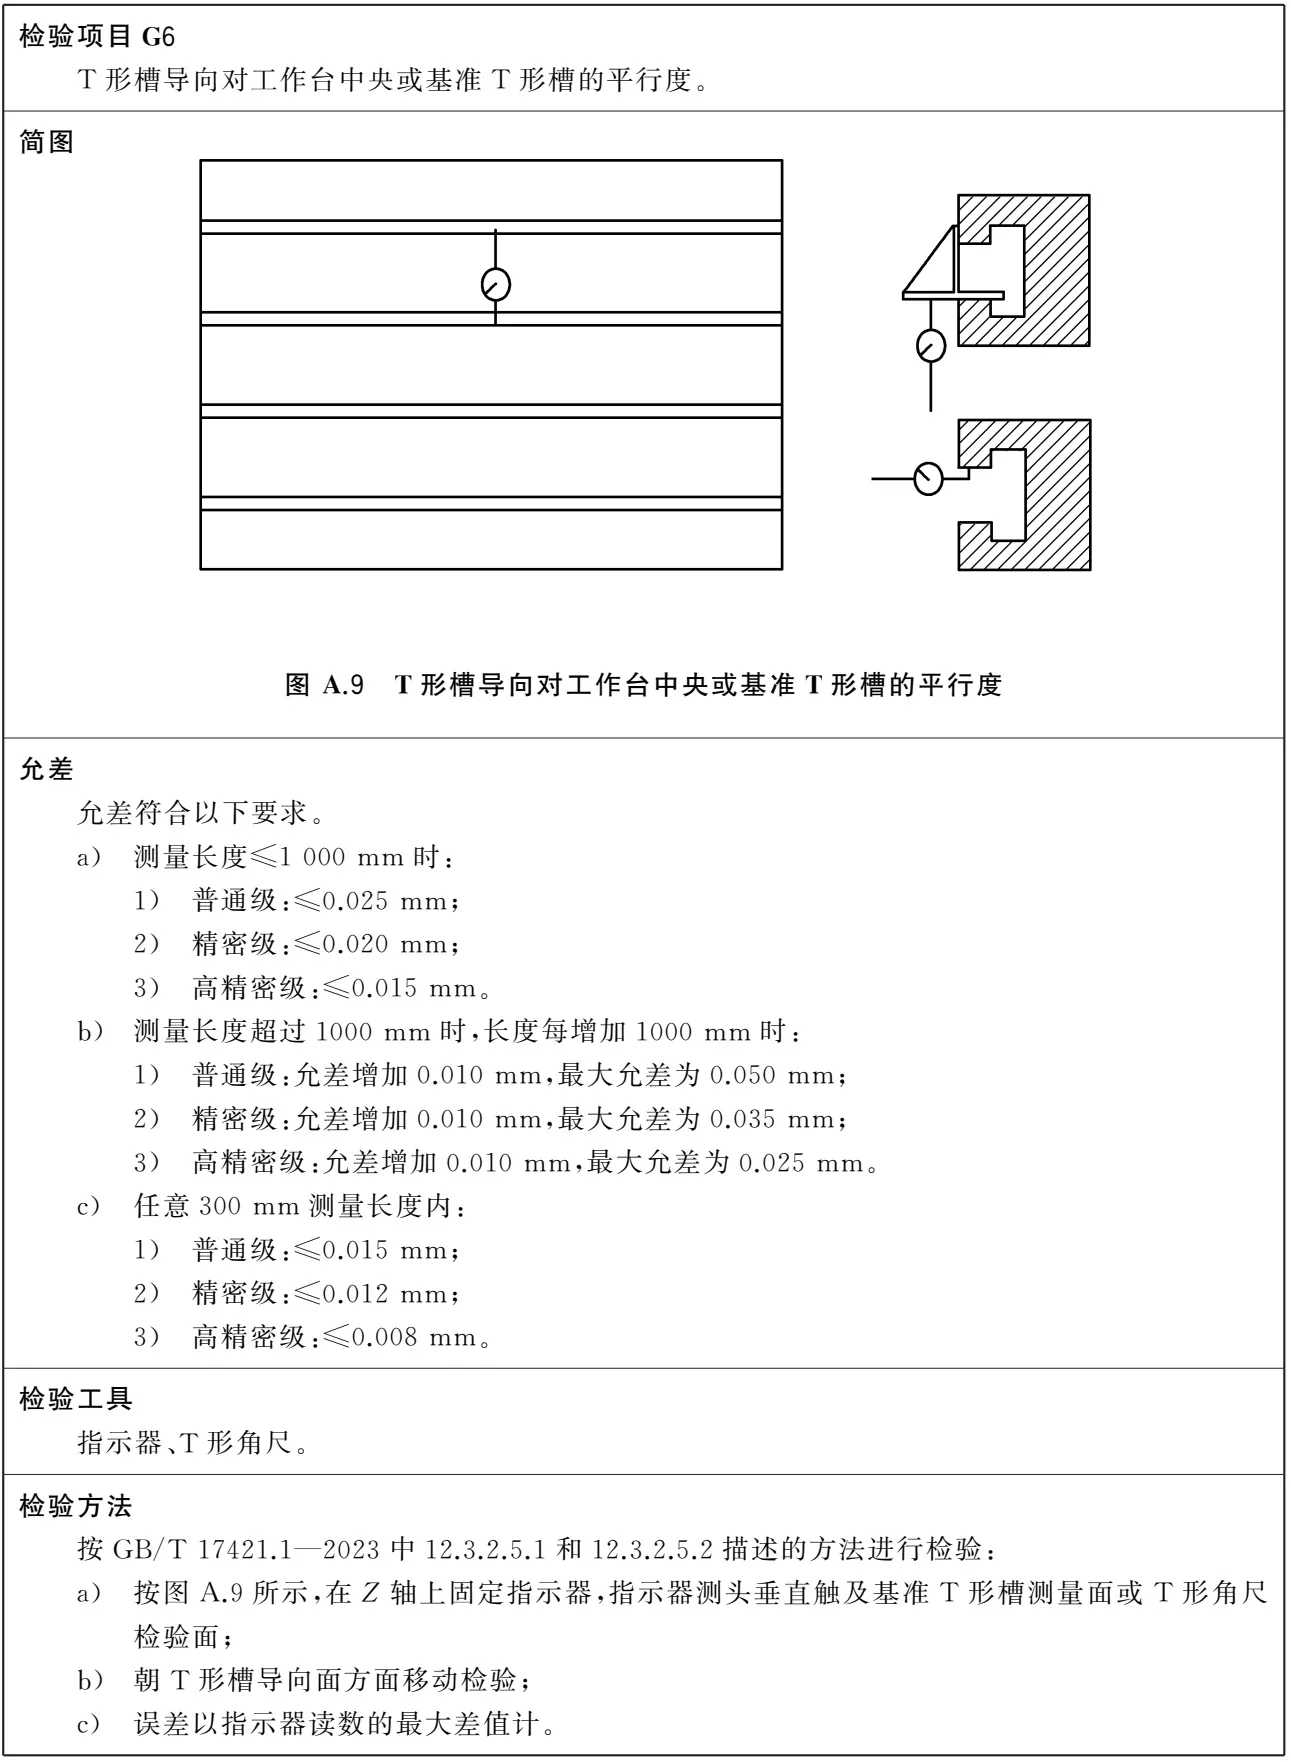
展开文字版(以图片为准)
A.3.4 垂直度
检验项目 G7
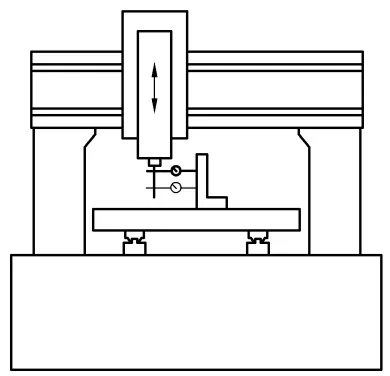
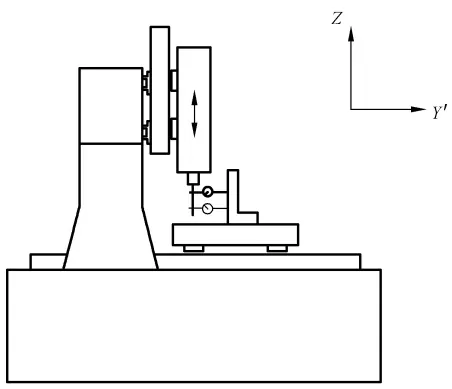
工作台面与垂直铣头(Z 轴线)的垂直度:
a) 在纵向平面(ZY 面)内;
b) 在横向平面(ZX 面)内。
允差
允差符合以下要求。
a) 测量长度≤500 mm 时:
1) 普通级:≤0.020 mm;
2) 精密级:≤0.016 mm;
3) 高精密级:≤0.010 mm。
b) 测量长度超过500 mm 时,长度每增加500 mm 时:
1) 普通级:允差增加0.010 mm,最大允差为0.040 mm;
2) 精密级:允差增加0.010 mm,最大允差为0.030 mm;
3) 高精密级:允差增加0.010 mm,最大允差为0.020 mm。
c) 任意300 mm 测量长度内:
1) 普通级:≤0.016 mm;
2) 精密级:≤0.010 mm;
3) 高精密级:≤0.006 mm。
检验工具
指示器、角尺、圆柱角尺。
检验方法
按 GB/T 17421.1—2023中12.4.5描述的方法进行检验:
a) 按图 A.10所示,将角尺放在工作台面上;
b) 在两个垂直方向上(纵向与横向)测量运动轨迹和角尺悬边间的平行度;
c) 检验项目a)、b)误差分别计算;
d) 误差以指示器读数的最大差值计。
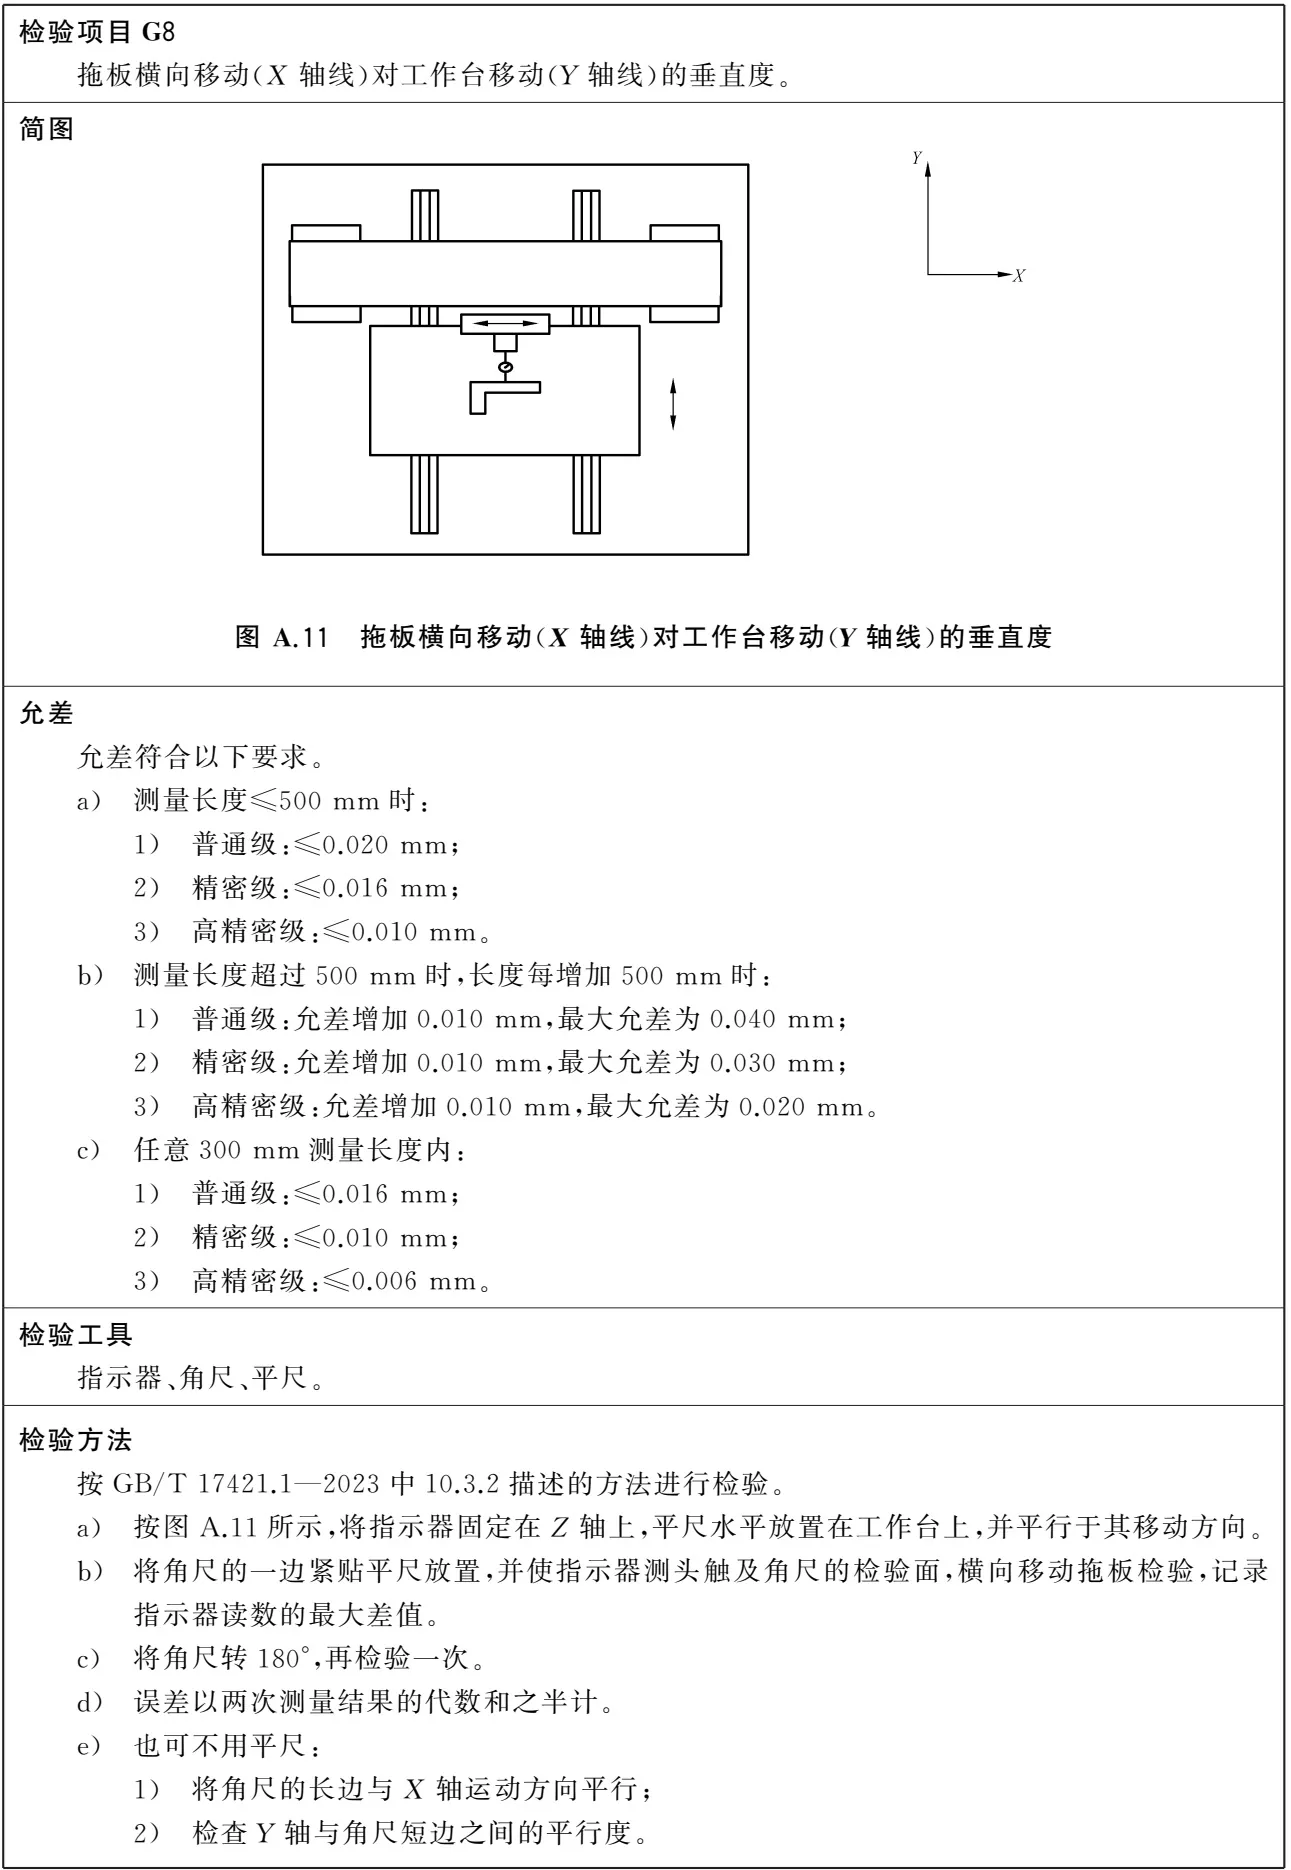
展开文字版(以图片为准)
A.3.5 主轴
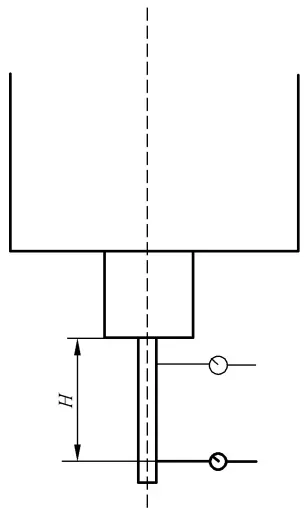
检验项目 G9
主轴锥孔轴线的径向跳动:
a) 靠近主轴端部;
b) 距主轴端部70 mm 处(用于不带松拉刀主轴,如 :ER 刀夹主轴等);
c) 距主轴端部300 mm 处(用于带松拉刀主轴,如:HSK、BT 刀夹主轴等)。
简图
允差
允差符合以下要求。
不带松拉刀主轴:
● 普通级:检验项目 a) ≤ 0.008 mm ,检验项目b)≤0.015 mm;
● 精密级:检验项目 a) ≤ 0.005 mm ,检验项目b)≤0.010 mm;
高精密级:检验项目 a) ≤ 0.003 mm ,检验项目 b)≤0.005 mm 。
带松拉刀主轴:
普通级:检验项目 a) ≤0.005mm ,检验项目 c) ≤0.010mm;
精密级:检验项目 a)≤0.003 mm ,检验项目 c)≤0.008 mm;
高精密级:检验项目 a) ≤ 0.002 mm ,检验项目 c)≤0.005 mm。
检验工具
指示器、检验棒。
检验方法
按 GB/T 17421.1—2023中12.5.3描述的方法进行检验:
1) 按图 A.12所示,在主轴锥孔中插入检验棒,在 Z 轴上固定指示器,使其测头触及检验棒表面;
2) 旋转主轴检验;
3) 拔出检验棒旋转 90° ,重新插入再依次检验三次;
4) 检验项目 a)、b)、c) 误差分别计算,误差以四次测量结果的算术平均值计
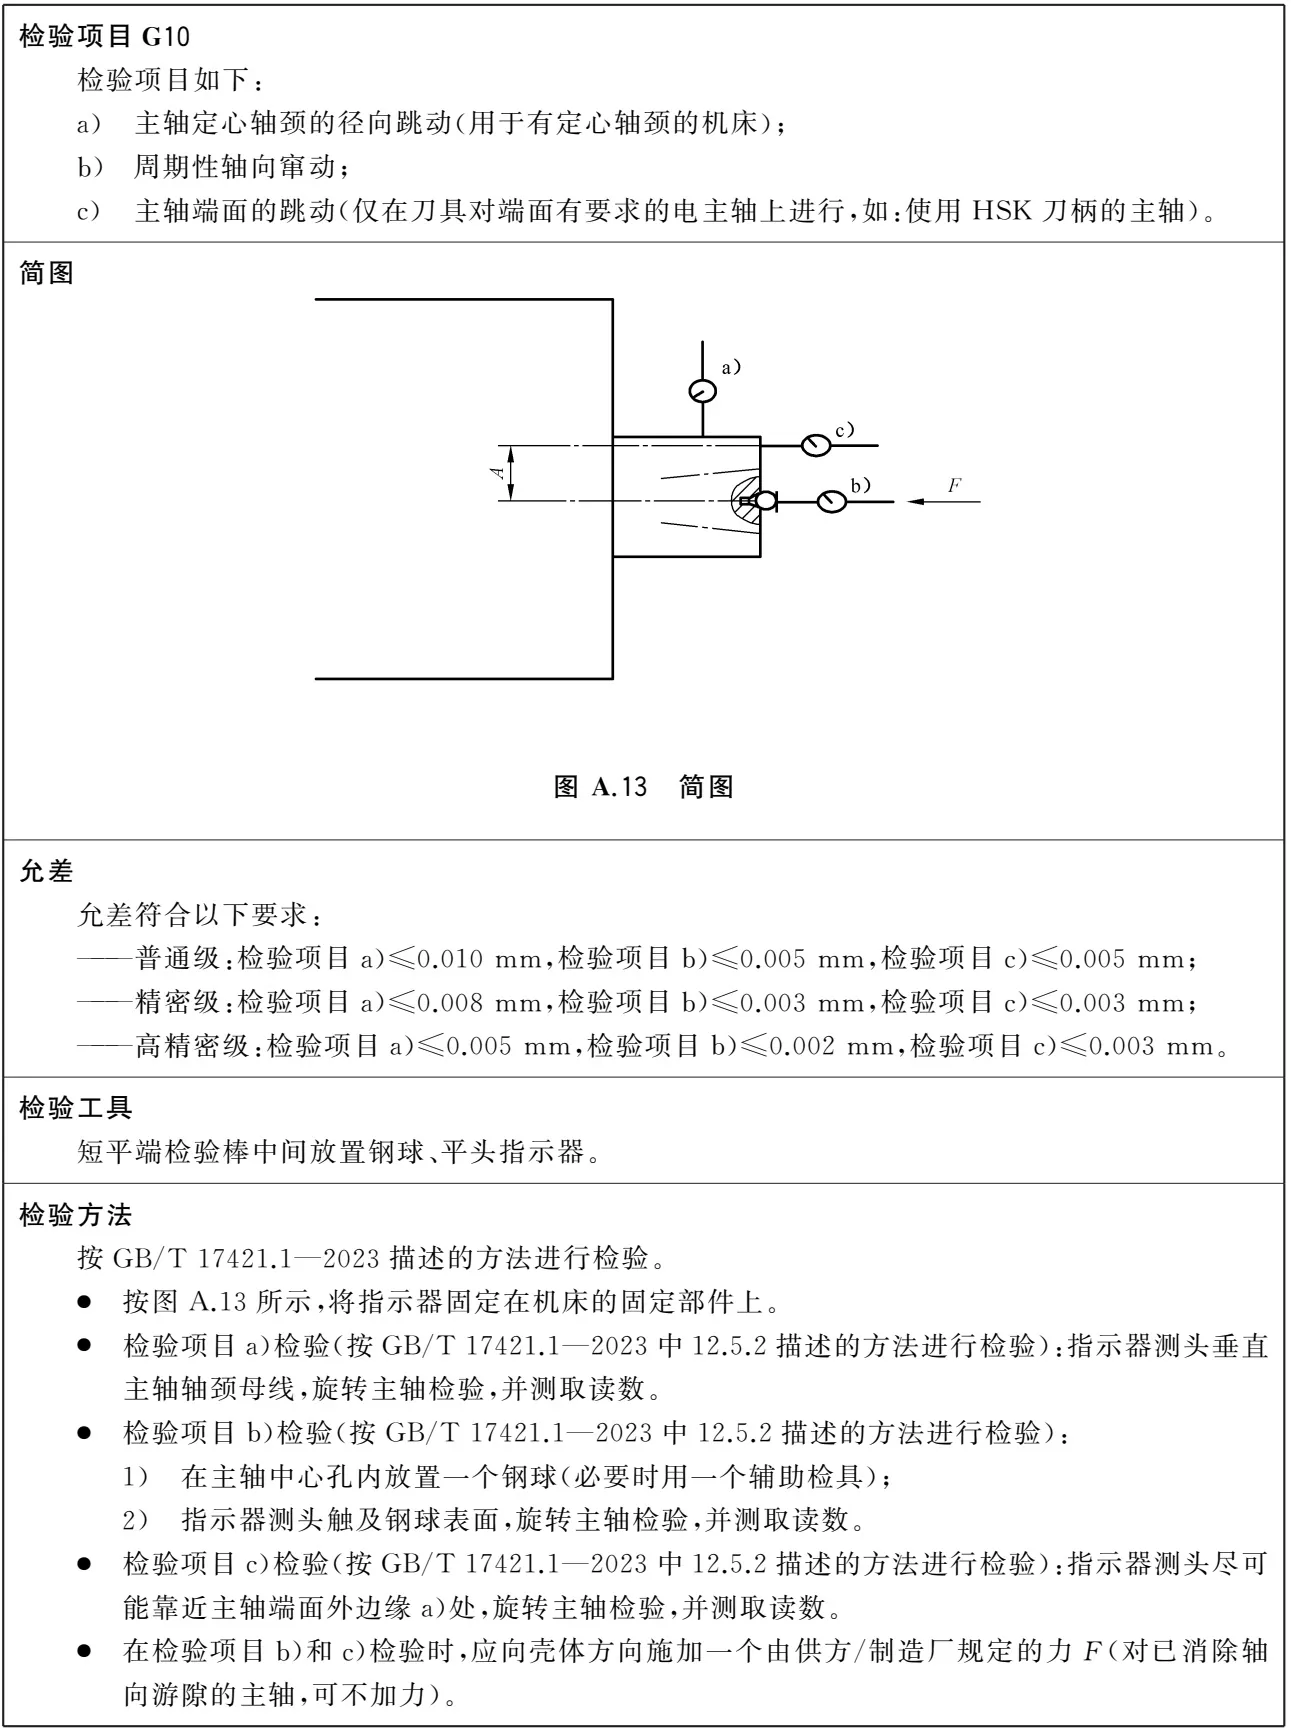
展开文字版(以图片为准)
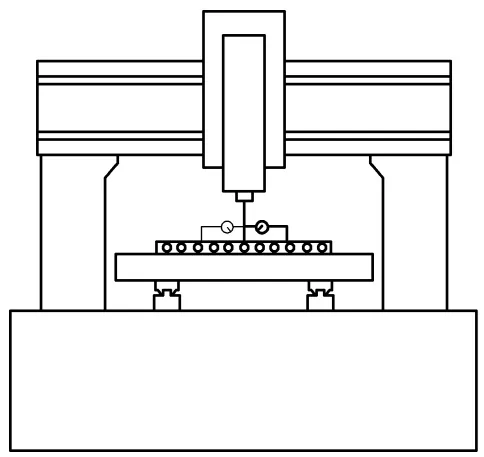
检验项目 G11
主轴轴线与工作台面的垂直度。
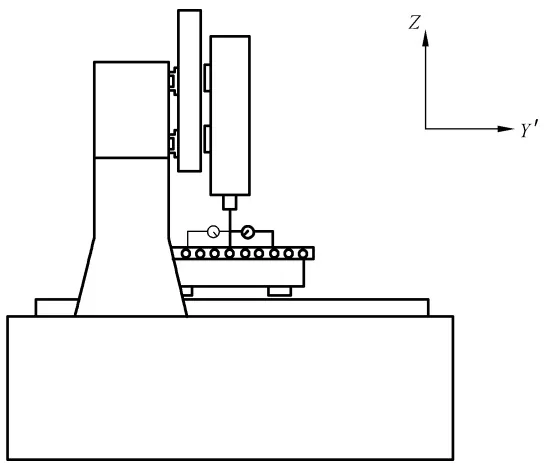
允差
允差符合以下要求:
a) 普通级:≤0.020/300 mm;
b) 精密级:≤0.016/300 mm;
c) 高精密级:≤0.010/300 mm。
检验工具
指示器/支架、平尺或平板。
检验方法
按 GB/T 17421.1—2023中12.4.1描述的方法进行检验:
a) 按图 A.14所示,工作台和拖板置于行程中间;
b) 检验项目a)在工作台中间位置且在垂直面内平行于Y 轴线移动方向放置一平尺;
c) 在主轴锥孔中插入检验棒,固定指示器,使其测头触及平尺表面,测取读数;
d) 然后将主轴回转180再测取读数,偏差以两次读数的差值除以两测点间的距离计;
e) 检验项目b)将平尺平行于 X 轴线移动方向放置,重复上述检验。
A.4 位置精度检验
| 检验项目P1线性轴线的双向定位精度、双向重复定位精度、反向差值和双向平均位置偏差的检查。 | |||||||||
| 简图图A.15 简图 | |||||||||
| 公差 | 测量长度 | ||||||||
| ≤500 mm | >500 mm~1 000 mm | >1 000 mm | |||||||
| 项目 | 普通级 | 精密级 | 高精密级 | 普通级 | 精密级 | 高精密级 | 普通级 | 精密级 | 高精密级 |
| 双向定位精度A/mm | 0.020 | 0.012 | 0.008 | 0.025 | 0.015 | 0.012 | 0.030 | 0.025 | 0.015 |
| 双向重复定位精度R/mm | 0.010 | 0.008 | 0.005 | 0.015 | 0.012 | 0.008 | 0.020 | 0.013 | 0.008 |
| 轴线的反向差值B/mm | 0.010 | 0.006 | 0.004 | 0.013 | 0.008 | 0.005 | 0.016 | 0.010 | 0.006 |
| 轴线的双向平均位置偏差范围M/mm | 0.010 | 0.006 | 0.004 | 0.015 | 0.010 | 0.006 | 0.020 | 0.013 | 0.008 |
| 检验工具激光干涉仪。 | |||||||||
| 检验方法按GB/T 17421.2-2023描述的方法进行检验:a) 按图A.15所示,在刀具位置和工件位置之间进行测量;b) 反射器放置在工作台上,干涉仪放置在刀具位置处,将激光测量装置的光束轴线调整得与被检轴线平行;c) 原则上,快速进给速度是用来定位的,但如果用户和供货厂商达成协议,那么任意的进给速度均可用来定位;d) 检验时,应记录起始点;e) 每个线性轴线均需检验。 | |||||||||
A.5 工作精度检验
| 检验项目 M1工作精度的检查。 | |||||
| 简图图 A.16 轮廓综合加工试件 | |||||
| 检验项目 | 公差mm | 检验项目 | 公差mm | ||
| 圆柱孔部 | 圆柱度(内) | 0.015 | 凹球部 | 粗糙度 | 0.002 |
| 圆柱度(外) | 0.015 | 圆度 | 0.020 | ||
| 同轴度 | 0.020 | 位置度 | 0.050 | ||
| 轮廓部 | 粗糙度 | 0.002 | 凸球部 | 粗糙度 | 0.002 |
| 线轮廓1 | 0.020 | 圆度 | 0.020 | ||
| 线轮廓2 | 0.020 | 位置度 | 0.050 | ||
| 菱形部 | 角度 | 0.010 | |||
| 线轮廓3 | 0.020 | 平面度 | 0.020 | ||
| 直线度 | 0.015 | ||||
| 线轮廓4 | 0.020 | 平行度 | 0.015 | ||
| 平面度 | 0.020 | 垂直度 | 0.015 | ||
| 检验工具粗糙度检测仪和坐标测量机。 | |||||
| 检验方法按图 A.16 所示,采用量具测量数控高转速切削试件的几何公差和形位公差。 | |||||
| 切削条件切削条件如下:a) 刀具:用 R1.5 的 2 刃球头立铣刀加工圆弧曲面;b) 刀具材料:硬质合金;c) 试件材料:45 钢(或高强度铝合金),并应具有相同的硬度;d) 主轴转速:≥12 000 r/min。 | |||||
附录 B (资料性)
机床主传动系统最大扭矩的试验及近似计算法
机床主传动系统最大扭矩的试验,可用功率表和转速表分别测量机床电动机的输入功率和机床主轴转速,宜按公式(B.1)近似计算出机床的扭矩,该扭矩等于机床的最大扭矩。试验时,宜在小于或等于机床计算转速范围内选一适当转速,通过逐级改变进给量或切削深度,使机床达到规定扭矩
T ≈9550 (P - P0) divn(1)
T 扭矩,单位为牛米 (N·m) ;
P 切削时电动机的输入功率(指电网输给电动机的功率),单位为千瓦(kW);
P0 机床装有工件时的空运转功率(指电网输给电动机的功率),单位为千瓦(kW);
n 机床主轴转速,单位为转每分 (r/min)
注:公式(B.1)仅是一种近似计算法,必要时采用其他更精确的公式。
附录 C (资料性)
机床最大切削抗力的试验及近似计算法
机床最大切削抗力的试验,可用功率表和转速表分别测量机床电动机的输入功率和机床主轴转速,宜按公式(C.1)近似计算出机床切削抗力的主分力,按主分力和刀具角度确定机床的切削抗力,该抗力等于机床的最大切削抗力。试验时,宜选用机床重切削时最常用的刀具,在小于或等于机床计算转速范围内选一适当转速,通过逐渐改变进给量或切削深度,使机床达到规定的切削抗力
F ≈9550 (P - P0) ÷(r cdotn)(1)
F 切削抗力的主分力,单位为牛(N);
P 切削时电动机的输入功率(指电网输给电动机的功率),单位为千瓦(kW);
P0 机床装有工件时的空运转功率(指电网输给电动机的功率),单位为千瓦(kW);
r 工件或刀具的切削半径,单位为米(m);
n 机床主轴转速,单位为转每分 (r/min)
注:公式(C.1)仅是一种近似计算法,必要时采用其他更精确的公式。对于某些不适用该公式的机床,用其他有关公式计算。
评论