


前言
本文件按照 GB/T 1.1—2020《标准化工作导则 第1部分:标准化文件的结构和起草规则》的规定起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别专利的责任。
本文件由全国氢能标准化技术委员会(SAC/TC 309)提出并归口。
本文件起草单位:中国科学院理化技术研究所、中国标准化研究院、北京航天试验技术研究所、中科富海科技股份有限公司、西安交通大学、江苏国富氢能技术装备股份有限公司、北京低碳清洁能源研究院。
本文件主要起草人:彭楠、杨燕梅、李空荣、熊联友、李山峰、张岚、曲捷、陈良、杨坤、刘召、王朝、周鲁立。
氢透平膨胀机技术要求
警示:本文件不涉及与氢透平膨胀机有关的所有安全问题。在使用本文件前,使用者有责任制定相应的安全和保护措施,并保证符合国家有关法律法规、强制性国家标准的要求。
1 范围
本文件规定了氢气透平膨胀机的基本组成与命名规则,技术要求,检验规则,标志、包装、运输和贮存要求,并描述了相应的试验方法。
本文件适用于氢气膨胀做功获得冷量、进气压力不大于5.0 MPa(绝压)的气体轴承风机制动氢气透平膨胀机(以下简称“膨胀机”)。电磁轴承氢气透平膨胀机、油轴承氢气透平膨胀机以及气液两相的氢气透平膨胀机参照执行。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 150.4 压力容器 第4部分:制造、检验和验收
GB/T 191 包装储运图形符号标志
GB/T 1184 形状和位置公差 未注公差值
GB/T 1348 球墨铸铁件
GB/T 1804 一般公差 未注公差的线性和角度尺寸的公差
GB/T 2100 通用耐蚀钢铸件
GB/T 2624.1 用安装在圆形截面管道中的差压装置测量满管流体流量 第1部分:一般原理和要求
GB/T 2888 风机和罗茨鼓风机噪声测量方法
GB/T 3190 变形铝及铝合金化学成分
GB/T 3634.2 氢气 第2部分:纯氢、高纯氢和超纯氢
GB/T 3836(所有部分) 爆炸性环境
GB 4962 氢气使用安全技术规程
GB/T 8979 纯氮、高纯氮和超纯氮
GB/T 9239.11 机械振动 转子平衡 第11部分:刚性转子的平衡方法和允差
GB/T 9438 铝合金铸件
GB/T 10606 空气分离设备术语
GB/T 13306 标牌
GB/T 13384 机电产品包装通用技术条件
GB/T 29729 氢系统安全的基本要求
GB/T 32249 铝及铝合金模锻件、自由锻件和轧制环形锻件 通用技术条件
GB/T 36176 真空技术 氦质谱真空检漏方法
GB/T 45027 液氢阀门 通用规范
GB 50177 氢气站设计规范
HG/T 20592~20635 钢制管法兰、垫片、紧固件
JB/T 4334 静压空气轴承透平膨胀机 技术条件
JB/T 11847 透平膨胀机 技术条件
JB/T 15152 电机制动氢气透平膨胀机
NB/T 47008 承压设备用碳素钢和合金钢锻件
NB/T 47009 低温承压设备用合金钢锻件
NB/T 47010 承压设备用不锈钢和耐热钢锻件
NB/T 47013.5 承压设备无损检测 第5部分:渗透检测
3 术语和定义
GB/T 1804、GB/T 1184、GB/T 10606、JB/T 15152界定的以及下列术语和定义适用于本文件。
3.1
开式叶轮 opened impeller
轮盘和轮盖都没有的叶轮。
3.2
半开式叶轮 semi-opened impeller
只有轮盘没有轮盖的叶轮。
3.3
膨胀叶轮 expansion impeller
将流体的能量转变为机械功以产生冷量的叶轮。
3.4
制动叶轮 brake impeller
安装在主轴上用来消耗膨胀功进行风机制动的叶轮。
3.5
动平衡 dynamic balancing
调整转子的质量分布,使其在旋转状态下测得的力与力偶和转子振型的不平衡量小于允许范围的工艺过程。
3.6
刚性转子 rigid rotor
工作转速低于一阶弯曲临界转速的转子。
3.7
一阶弯曲临界转速 first bending critical speed
转子发生一阶弯曲振动时对应的最低固有频率所对应的转速。
3.8
膨胀叶轮蜗壳 expansion impeller volute
实现对喷嘴均匀分配流体的部件
3.9
制动叶轮蜗壳 brake impeller volute
汇集并导出制动叶轮压缩气体的部件。
3.10
等熵效率 isentropic efficiency
工质在膨胀机中的实际焓降与理想焓降之比。
3.11
连续启停 continuous start-stop
膨胀机在规定周期内多次进行启动、升速、稳定运行、降速、停机、再启动的操作过程,且停机与再启动的间隔时间不大于3 min。
4 基本组成与命名规则
4.1 基本组成
膨胀机由下蜗壳组件、机芯组件、制动组件、水冷换热器组件等构成,其结构形式见图1。
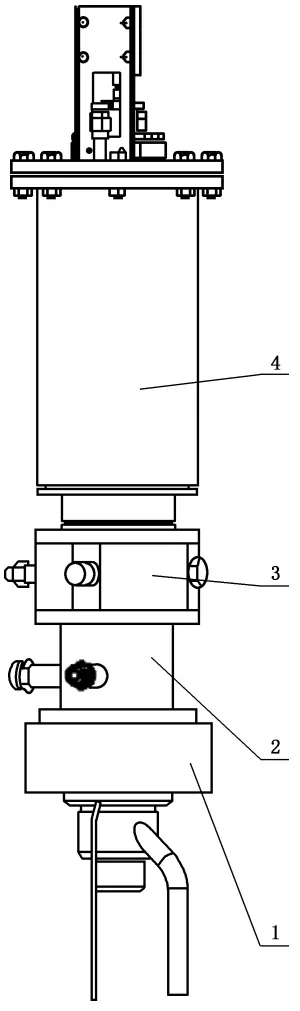
标引序号说明:
1———下蜗壳组件(包含膨胀叶轮蜗壳、喷嘴、扩压器等零部件);
2———机芯组件(包含机壳、轴承、转轴、膨胀叶轮、制动叶轮等);
3———制动组件(包含制动叶轮蜗壳、制动叶轮导流器等部件);
4———水冷换热器组件。
图 1 膨胀机结构形式图
4.2 命名规则
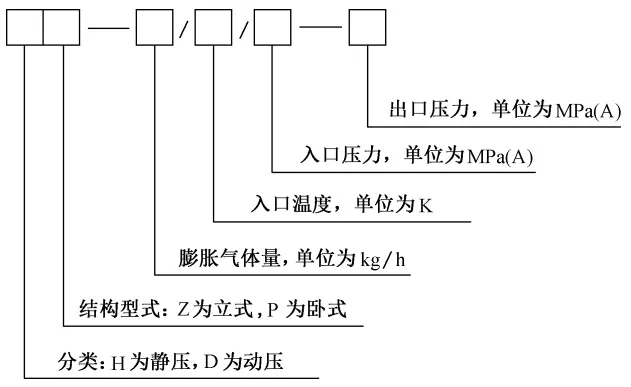
4.2.1 分类
气体轴承风机制动氢气透平膨胀机按轴承类型可分为静压气体轴承氢气透平膨胀机和动压气体轴承氢气透平膨胀机两类。
4.2.2 命名规则
气体轴承风机制动氢气透平膨胀机命名规则按图 2的规定。
5 技术要求
5.1 基本要求
5.1.1 材料
5.1.1.1 与氢气相接触的金属和非金属材料应具有良好的氢相容性,并应符合 GB/T 29729、GB/T 45027的有关规定。
5.1.1.2 承压设备用锻件根据材质类别和使用温度条件应符合 NB/T 47008、NB/T 47009、NB/T 47010 的相关规定,不锈钢铸件应符合 GB/T 2100的相关规定,球墨铸件及铝合金铸件应分别符合 GB/T 1348、GB/T 9438的相关规定。
5.1.1.3 为避免脆性断裂,最低设计金属温度低于-20 ℃的钢制承压材料,应符合 NB/T 47009的相关规定。
5.1.1.4 叶轮宜选用 7075 铝合金;铝合金化学成分应符合 GB/T 3190 的要求,力学性能应符合GB/T 32249对应牌号的相关规定。当选用其他材料时,材料应具备良好的低温韧性与抗氢脆性能,其化学成分、力学性能、氢相容性要求应符合相关标准的规定。
5.1.2 设计
5.1.2.1 应采用计算机辅助设计软件对膨胀机流体动力学进行优化设计。
5.1.2.2 应对膨胀机叶轮等旋转部件和蜗壳等承压部件进行强度分析。
5.1.2.3 应对膨胀机轴承转子系统动力学进行分析,对于刚性转子,转子的一阶弯曲临界转速应至少比设计转速高25%。
5.1.3 加工制造
5.1.3.1 膨胀机除应符合本文件的规定外,还应按照经规定程序批准的图样及技术文件制造。
5.1.3.2 零部件未注公差的机加工面尺寸公差按 GB/T 1804的规定,选用中等级 m。
5.1.3.3 零部件未注形状和位置公差按 GB/T 1184的规定,选用 K 等级。
5.1.3.4 膨胀机开式或半开式叶轮的叶片厚度偏差应不大于±10%,相邻两叶片间角度偏差不大于±10',叶轮叶片表面粗糙度宜不大于1.6 m,叶片表面不允许有裂纹,表面裂纹检测采用渗透检测,按NB/T 47013.5规定执行,检测灵敏度等级不低于 B级,验收合格等级为Ⅰ级。
5.1.3.5 膨胀机主轴应经无损检测,具体要求按图样及技术文件的规定,无损检测采用渗透检测,按NB/T 47013.5规定执行,检测灵敏度等级不低于 B级,验收合格等级为Ⅰ级。
5.1.3.6 与润滑油、冷却水及加工气体接触的易腐蚀材料的非加工表面,应清除干净,并做防锈防腐处理。
5.1.4 装配
5.1.4.1 各零部件应检查合格,外购件、协作件应有合格证明文件方可进行装配。
5.1.4.2 零部件外观检查无损伤、无毛刺、无锈痕,外形应光洁、平整,装配后不应有油污、碰伤等缺陷。
5.1.4.3 装配时旋转零件和静止零件之间的运转间隙应按图样规定。
5.1.5 动平衡
膨胀机转子部分应做动平衡校正,刚性转子动平衡精度等级应符合JB/T 4334的规定,动平衡检测按 GB/T 9239.11的相关要求执行。
5.1.6 仪表电气
5.1.6.1 膨胀机配套的电气设备的设计、制造与检验应符合 GB/T 3836(所有部分)规定的要求。
5.1.6.2 膨胀机配套的仪表、电气防爆等级符合ⅡC T4 要求。
5.1.7 保存及接口防护
膨胀机整机试验完毕后应将机内冷却水和表面冷凝水吹干,内部宜充氮气维持正压防护,氮气纯度应符合 GB/T 8979关于纯氮的规定,膨胀机进、出口,轴承气,密封气等接口应采用盲板或阀门隔断。
5.2 外观与结构
膨胀机的外观和结构应符合下列要求:
a) 膨胀机外观应整洁、无明显变形,表面不应有明显的机械损伤;
b) 各零部件装配应牢固,连接部位的紧固件应齐全、无松动;
c) 紧固件除不锈钢及铜材外,宜进行防锈处理,螺栓外露部分整齐一致;
d) 电气仪表等接线应规范、绝缘性能良好。
5.3 功能及性能要求
5.3.1 耐压强度
5.3.1.1 当蜗壳设计压力≥0.1 MPa且容积≥0.03 m 3 时,应满足 GB/T 150.4等标准的相关规定。
5.3.1.2 膨胀叶轮蜗壳和制动叶轮蜗壳应进行强度试验。
5.3.2 气密性
5.3.2.1 膨胀机装配完成后,应对整机进行氦质谱检漏,要求漏率小于或等于 5 ×10⁻⁷ Pa · m3/s
5.3.2.2 膨胀机机芯法兰与膨胀叶轮蜗壳法兰的连接密封应评估低温失效风险。
5.3.2.3 膨胀机进、出口与系统管道的连接方式宜按焊接连接结构方式设计,氢气管道的管材应采用无缝钢管,氢气管道焊接方式、表面处理及管道内氢气最大流速等应满足 GB 50177的要求。
5.3.2.4 膨胀机轴承气、迷宫气、制动气等氢气工艺管道的连接可采用活连接方式如榫槽法兰、O 形圈面密封管接头或金属垫片密封管接头等,但必须保证可靠密封。
5.3.2.5 除非另有规定,氢气管道用法兰、垫片和紧固件应符合 HG/T 20592~20635,且法兰密封面型式及密封垫片材料应满足 GB 50177的要求。
5.3.3 噪声要求
在工作状态下,膨胀机的噪声值(声压级)应不大于85 dB(A)。
5.3.4 无负荷运转性能
膨胀机在启停、连续运行及超速工况下应运行稳定,转子运转平稳,无异常振动、异响等现象。
5.3.5 热力性能
膨胀机的等熵效率值应满足成套设备的配套要求,在额定工况下运行的等熵效率实测值至少要达到相同工况下设计效率的98%。
6 试验方法
6.1 基本功能检查
采用目测和检查设计图纸、设计报告、检测报告、说明书等常规方法检查膨胀机基本功能。
6.2 外观与结构
采用目测和检查说明书等常规方法检查膨胀机外观和结构。
6.3 功能及性能试验
6.3.1 耐压强度试验
6.3.1.1 水压试验:膨胀叶轮蜗壳和制动叶轮蜗壳应进行水压试验,试验压力为设计压力的1.5倍,且不低于0.2 MPa(表压),保压时间不应少于15 min。在试压过程中不应有漏水、冒汗现象。水压试验后应彻底排出机内积水,并进行干燥处理,相关要求按照JB/T 11847执行。
6.3.1.2 气压试验:膨胀叶轮蜗壳和制动叶轮蜗壳应进行气压试验,应制定专项安全方案,设置安全泄压装置、隔离防护,逐级缓慢升压,严禁带压检修。以干燥无油的空气、氮气、或其他惰性气体为工质,试验压力为设计压力的1.1倍,试验过程中应无漏气,无异常声响,无可见的变形,相关要求按照JB/T 11847执行。
6.3.2 气密性试验
气密性试验,应在压力试验合格、机组装配完成之后实施,按照 GB/T 36176描述的方法,进行膨胀机整机漏率测试。
6.3.3 噪声测量
测量方法参照 GB/T 2888的规定。
6.3.4 无负荷运转试验
6.3.4.1 无负荷运转试验可根据试验需要及条件在制造厂、用户现场或符合测试条件的第三方场测试场所进行,试验工质可采用干燥无油空气、氮气。
6.3.4.2 进入轴承内的介质应干燥、洁净、无油、无腐蚀性,其机械杂物颗粒尺寸不大于5 μm 。
6.3.4.3 无负荷运转试验应包括启停试验、连续运行试验及超速试验,试验过程中转子应运行稳定,试验完成后应对叶轮残余变形量进行检测,并按 NB/T 47013.5的规定做渗透检测,检测灵敏度不低于B级,验收合格等级为Ⅰ级。无负荷运转试验具体要求如下:
a) 启停试验:应至少做3次连续启停试验,且每次在设计转速下至少运行10 min;
b) 连续运行:启停试验后,在设计转速下连续至少运行30 min;
c) 超速试验:应在不低于105%设计转速下至少运行3 min。
6.3.5 热力性能试验
6.3.5.1 试验原理
膨胀机等熵效率通过试验测试确定,测试时应测量膨胀机进出口的温度、压力参数,同时依据温度压力获取工质热力学特性参数。依据膨胀机等熵效率计算公式,代入实测参数进行计算,得出膨胀机等熵效率值。热力性能试验的装置原理图如图 3所示。
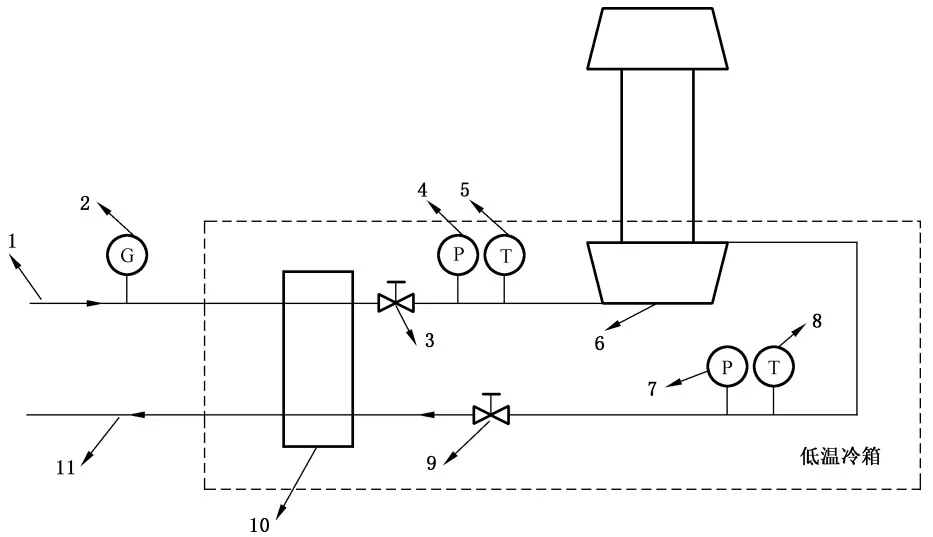
标引序号说明:
1———高压进气; 7 ———膨胀机出口压力传感器;
2———流量计; 8 ———膨胀机出口温度传感器;
3———膨胀机入口阀; 9 ———膨胀机出口阀;
4———膨胀机入口压力传感器; 10———换热器;
5— —— 膨胀机入口温度传感器; 11———低压回气。
6———待测试膨胀机;
图 3 膨胀机热力性能试验装置原理图
6.3.5.2 试验工质
进入膨胀机的介质应为干燥、洁净的纯氢气体,纯度应符合 GB/T 3634.2关于纯氢的规定。
进入轴承内的介质应干燥、洁净、无油、无腐蚀性,其机械杂物颗粒尺寸不大于5
μm
。
6.3.5.3 测量仪表
热力性能试验测量仪表需满足以下条件:
a) 试验用的仪表、仪器经计量部门校验合格,确认在有效期内;
b) 压力表、温度计、转速表和流量计等测量仪表按表 1规定。
| 仪表名称 | 精度要求 |
| 压力表 | 0.4级 |
| 温度计 | ≥65 K:±0.2 K(包括二次仪表);<65 K:±0.1 K(包括二次仪表) |
| 转速表 | 优于1% |
| 流量计 | 按GB/T 2624规定 |
6.3.5.4 试验条件
膨胀机在安装于试验装置并符合有关技术要求后,在下列条件下进行热力性能试验:
a) 试验装置中的压力容器应符合 GB/T 150.4及有关标准的规定;
b) 试验工质采用氢气时,试验场所及测试条件应符合相关安全规范,符合标准 GB/T 29729、GB 4962的规定;
c) 试验介质应为干燥、纯净的气体,试验装置各管路应畅通,不应泄漏,漏率应小于或等于5× 10 -7 Pa·m 3 /s;
d) 温度、压力、流量等传感器应布置于直管段,避开弯头、变径、阀门及外部冷热干扰区域,流量计的安装按 GB/T 2624.1的规定,其他仪表的安装可参照有关电工、热工仪表测量方法的规定,应保证测量的准确性;
e) 测试时应在稳定工况下进行,试验装置的操作按有关操作说明书规定;
f) 测定每组数据(压力、温度、转速)应在同一时间内进行,每个测试点连续测5组,测试过程中运转参数的允许波动范围按表2的规定。
| 参数名称 | 允许波动范围 |
| 压力 | ±2% |
| 温度 | ±1% |
| 转速 | ±1% |
6.3.5.5 试验步骤
热力性能试验步骤如下:
a) 将试验膨胀机安装到试验装置中,并对试验装置进行降温和压力调节,达到试验的进出口条件;
b) 将试验膨胀机的转速升至目标转速,稳定运行10 min以上,其间记录和观察膨胀机的参数,确保运转的参数波动在允许的范围内;
c) 在目标工况下,连续记录至少5组数据,每组间隔3 min,包含:进口压力、进口温度、出口压力、出口温度、转速;
d) 试验结束后,先将试验膨胀机转速逐步降低,完全停止后,再逐步停机。
热力性能试验记录表见附录 A。
6.3.5.6 试验结果
膨胀机等熵效率取 5 组测试值分别进行计算,取等熵效率的平均值作为试验结果。计算公式按式(1)进行:
η = (Deltah)/(Deltahs)(1)
式中:
Deltah 膨胀机的实际比焓降,单位为焦耳每千克(J/kg)。
Δh ——— 膨胀机的等熵比焓降,单位为焦耳每千克(J/kg)。
7 检验规则
7.1 检验项目
型式试验和出厂检验要求与检验方法见表 3。
| 序号 | 检验项目 | 技术要求 | 检验方法 | 型式试验 | 出厂检验 |
| 1 | 基本功能 | 5.1.1 | 6.1 | ✓ | ✓ |
| 5.1.2 | |||||
| 5.1.3 | |||||
| 5.1.4 | |||||
| 5.1.5 | |||||
| 5.1.6 | |||||
| 2 | 外观与结构 | 5.2 | 6.2 | ✓ | ✓ |
| 3 | 耐压强度 | 5.3.1 | 6.3.1 | ✓ | ✓ |
| 4 | 气密性 | 5.3.2 | 6.3.2 | ✓ | ✓ |
| 5 | 噪声 | 5.3.3 | 6.3.3 | ✓ | ✓ |
| 6 | 无负荷运转性能 | 5.3.4 | 6.3.4 | ✓ | ✓ |
| 7 | 热力性能 | 5.3.5 | 6.3.5 | ✓ | — |
| 注:“✓”表示要检项目;“—”表示不检项目。 | |||||
7.2 出厂检验
7.2.1 膨胀机出厂检验,按表 3规定的检验项目逐台检查。
7.2.2 产品应经制造厂检验部门检验合格,并附有产品合格证明书方可出厂。
7.2.3 出厂产品应附带有有关技术文件规定的使用说明书和附件。
7.3 型式试验
7.3.1 型式试验样品应从出厂的定型产品中随机抽取,型式试验按表3规定的项目进行,有下列情况之一时,一般应进行型式试验:
a) 新产品和老产品转厂生产的试制定型鉴定;
b) 正常生产后,因结构、材料、工艺有较大改变,可能影响产品性能时。
7.3.2 型式试验可在具备试验条件的制造厂、满足检测要求的第三方检测机构或用户现场开展;试验过程应组织具备相应技术能力的第三方进行见证。当型式试验在用户现场实施时,应由用户机组出厂前应完成下列两项验证试验:
a) 用氢气介质将膨胀机运行至额定转速,完成机组在氢工质下的机械性能考核;
b) 用氢或氦介质将膨胀机降温至设计温区,通过相似模化完成膨胀机热力性能考核。
7.4 判定规则
出厂产品经制造厂质量检验部门检验,符合本文件及专用技术条件规定的要求时,则认为产品合格。
8 标志、包装、运输和贮存
8.1 标志
8.1.1 每台膨胀机应在明显位置装上产品标牌,其尺寸和技术要求应符合 GB/T 13306的规定。
8.1.2 标牌内容至少应包含以下内容。
a) 制造厂名称。
b) 膨胀机名称和型号。
c) 膨胀机的技术参数(设计工况):
1) 质量流量,单位为千克每小时(kg/h);
2) 进/出口压力(绝压),单位为兆帕(MPa);
3) 进口温度,单位为开尔文(K);
4) 转子转速,单位为转每分(r/min);
5) 质量,单位为千克(kg)。
d) 出厂编号。
e) 制造年月。
8.2 包装
8.2.1 膨胀机的包装应符合 GB/T 13384的规定。
8.2.2 包装前应将产品清洁干净。
8.2.3 包装运输标志应符合 GB/T 191的规定或按制造厂标准进行,用户若有特殊要求则按用户要求实施。出口产品的包装箱应符合出口要求,出口产品技术文件一般采用中英文表示。
8.2.4 每台(套)膨胀机出厂时均应附带下列技术文件,并封存在防潮的包装袋内,固定在箱内指定位置:
a) 出厂合格证明书;
b) 产品使用维护说明书;
c) 流程图;
d) 安装图;
e) 随机配件、附件清单;
f) 装箱清单。
8.3 运输和贮存
8.3.1 运输应避免使产品遭受损坏。
8.3.2 膨胀机应贮存在干燥、通风的库房或有遮盖的场所内;存放期间宜采用氮气实施内部正压封存保护,氮气纯度应符合 GB/T 8979关于纯氮的规定;存放阶段应定期开展锈蚀、机械损伤检查。
附录 A (资料性)
热力性能试验记录表
表 A.1给出了热力性能试验的记录表
| 项目名称 | ||||||
| 待测膨胀机编号、位号 | ||||||
| 测试地点 | ||||||
| 测试人员 | ||||||
| 时间 | 入口温度 T1K | 入口压力 P1MPa | 出口温度 T2K | 出口压力 P2MPa | 等熵效率 η% | 转速 nr/min |
根据温度、压力值查询低温物性库得到对应状态氢的比焓值,按公式(A.1)计算等熵效率 η:
η = (h1 (P1 , T1) - h2 (P2 , T2))/(h1 (P1 , T1) - hs (P1 , T1 , P2))(1)
η 等熵效率;
h1(P1,T1) 膨胀机进口比焓值,单位为千焦每千克 (kJ/kg) ;
h2(P2,T2) 膨胀机出口实际比焓值,单位为千焦每千克(kJ/kg);
hs(P1,T1,P2) 等熵过程膨胀机出口理论比焓值,单位为千焦每千克(kJ/kg)。
评论